


Inhoudsopgave
SchakelHet belang van spuitgietmatrijzen en handmatige montage
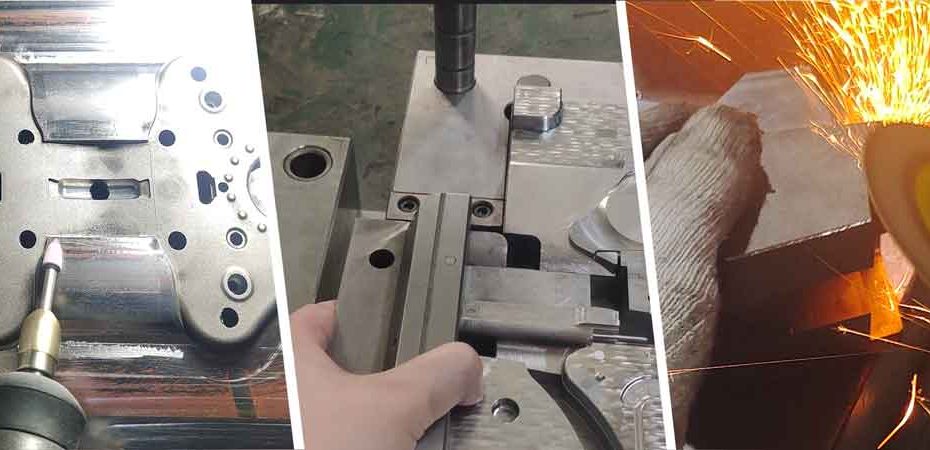
In het productieproces van spuitgieten, matrijsassemblage en handmatige passing zijn cruciale fasen die aanzienlijk wat tijd en inspanning vergen. Deze processen vereisen een nauwgezette aandacht voor detail, een schat aan ervaring en precisievakmanschap.
Een zorgvuldige en doordachte aanpak is essentieel om een optimale matrijskwaliteit te bereiken. Alleen via dit niveau van precisie kan een hoogwaardige matrijs worden gegarandeerd.
Wat is handmatige aanpassing?
Handmatig inpassen verwijst naar het proces waarbij de maatnauwkeurigheid van afzonderlijke matrijsonderdelen na bewerking met de hand wordt aangepast. Dit zorgt ervoor dat alle matrijsonderdelen perfect in elkaar passen, correct uitgelijnd zijn en de nodige spelingen krijgen voor bewegende onderdelen zoals schuiven, lifters en uitstootpennen. Het doel is om deze onderdelen fijn af te stellen voor een nauwkeurige werking en uitlijning tijdens het injectieproces.
Belangrijkste gebieden om te inspecteren bij handmatige montage
Bij handmatige montage moeten verschillende kritieke gebieden worden geïnspecteerd:
1. Scheidingsvlak: Het scheidingsvlak van de matrijs moeten vlak en goed uitgelijnd zijn. Slecht contact of spleten tussen deze oppervlakken kunnen leiden tot bramen tijdens het spuitgieten. Het bereiken van een perfecte uitlijning is relatief eenvoudig voor vlakke oppervlakken, maar kan complexer zijn voor driedimensionale scheidingslijnen.
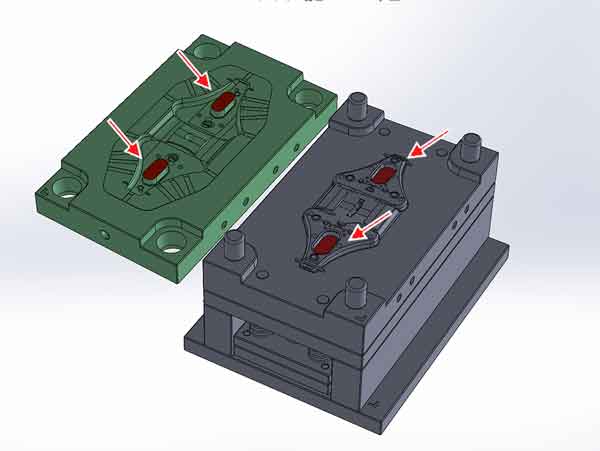
2. Doorstootvlak: De doorstootoppervlakken, die openingen in het gegoten onderdeel creëren, moeten precies passen.
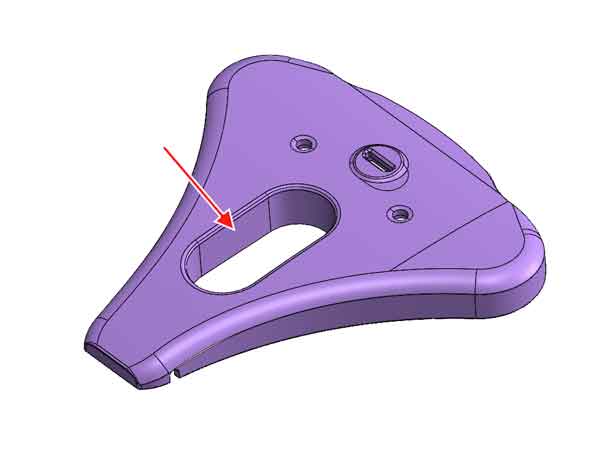
De matrijskern en -holte moeten elkaar op de juiste hoogte raken voor een gelijkmatig contact wanneer de matrijs sluit. Een verkeerde uitlijning kan leiden tot ongelijke druk en vorming van flash.
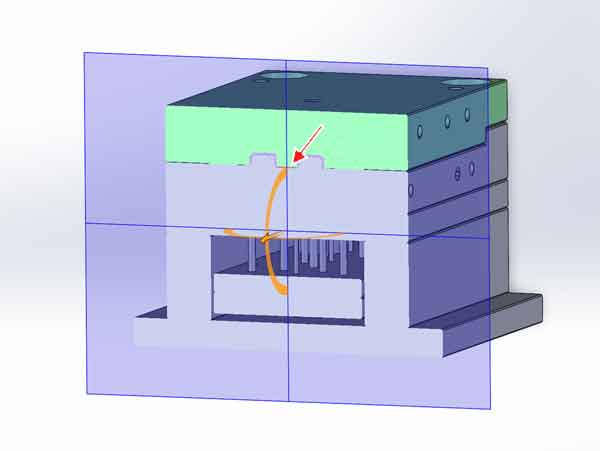
3. Schuiven en lifters: Schuiven en lifters moeten de juiste speling hebben ten opzichte van hun geleiderails, doorgaans tussen 0,01 en 0,05 mm, afhankelijk van de grootte. Deze onderdelen moeten ook gelijk liggen met de matrijskern om uitlijnfouten of maatafwijkingen op het gegoten onderdeel te voorkomen.
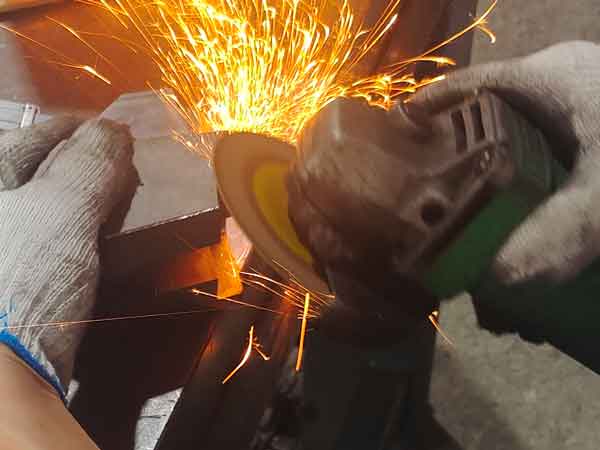
4. Scherpe randen en bramen: Hoewel afschuinen tijdens CNC-bewerking kostbaar kan zijn, is het gebruikelijk om bramen en scherpe randen handmatig met slijpers te verwijderen om een soepele werking te garanderen en schade tijdens het monteren van de matrijs te voorkomen.
5. Matrijsontluchting: Een goede ontluchting is essentieel om lucht te laten ontsnappen tijdens het spuitgieten. De ontluchtingskanalen moeten worden gecontroleerd om er zeker van te zijn dat ze de juiste afmetingen hebben. Te grote ontluchtingskanalen kunnen tot bramen leiden, terwijl te kleine ontluchtingskanalen lucht kunnen opsluiten en defecten kunnen veroorzaken.
Door tijdens het handmatig aanpassen op deze gebieden te letten, kunnen matrijzenmakers zorgen voor een soepele werking van de spuitgietmatrijs en defecten tijdens de productie voorkomen.
Gebruikelijke inspectiemethoden
De meest gebruikte methode om de passing en uitlijning van bewerkte matrijsoppervlakken te controleren, is het gebruik van rode of blauwe markeringspasta (aangeduid als “Red Dan” of “Blue Dan”). Deze techniek wordt vaak aangevuld met nauwkeurige meetinstrumenten zoals schuifmaten en micrometers.
Opmerking:
Red Dan: Het heeft een hardere textuur en is relatief ruwer, waardoor het geschikter is voor het inpassen van grote matrijsoppervlakken of het uitlijnen van zware mechanische onderdelen. Het kan duidelijkere contactpunten tonen.
Blue Dan: Het heeft een zachtere textuur en is ideaal voor nauwkeurig inpassen van matrijzen, waarbij lichtere contactmarkeringen duidelijk zichtbaar worden. Het is geschikt voor hoogprecieze uitlijningscontroles van matrijzen.
Met de voortdurende vooruitgang in bewerkings- en meettechnologie wordt het gebruik van coördinatenmeetmachines (CMM) steeds populairder. CMM's kunnen een volledig profiel van het te meten onderdeel leveren en kunnen vaak de traditionele Red Dan-methode vervangen voor nauwkeurigere en uitgebreidere inspecties.
Red Dan inspectiemethode
Bij de Red Dan (of Blue Dan) methode wordt een dunne, gelijkmatige laag markeermiddel aangebracht op de ene helft van het matrijsoppervlak. Het is belangrijk om ervoor te zorgen dat de laag gelijkmatig en van consistente dikte wordt aangebracht.
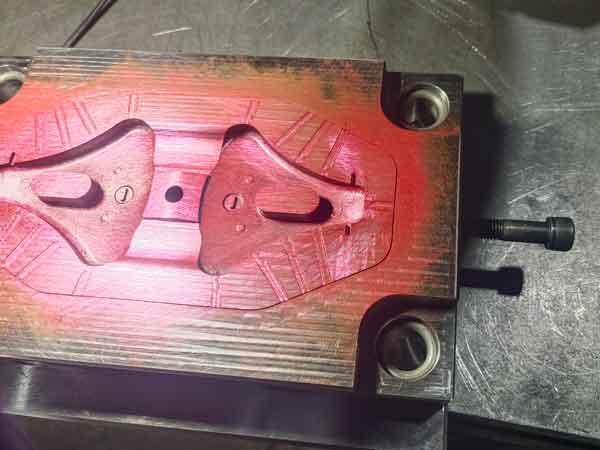
De twee helften van de mal worden dan samengebracht en stevig aangedrukt om volledig contact te verzekeren.
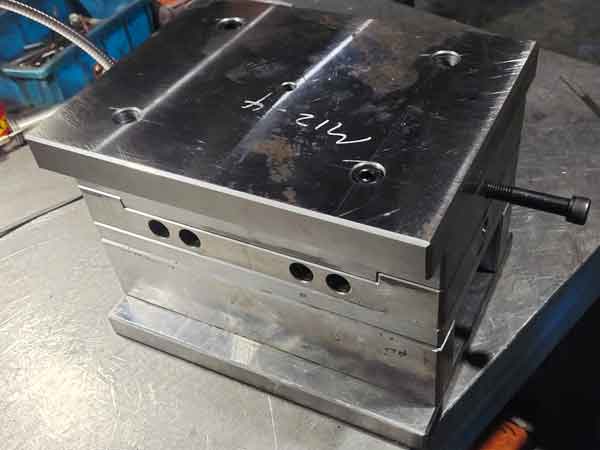
Na het scheiden van de matrijshelften wordt de overdracht van Red Dan op het andere matrijsoppervlak geïnspecteerd.
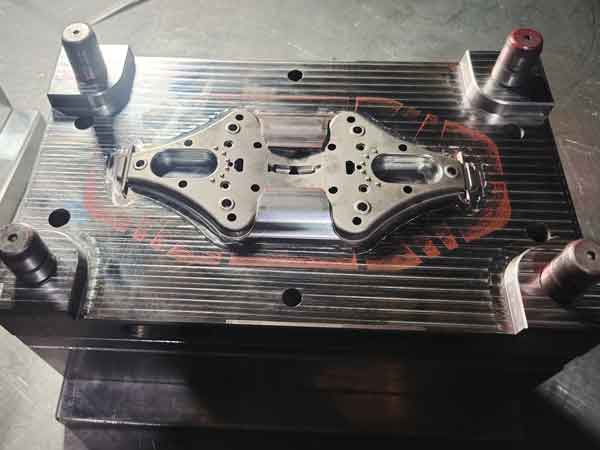
- Goede pasvorm: Als de oppervlakken goed uitgelijnd zijn, zal de rode Dan gelijkmatig overgaan op het overeenkomstige oppervlak van de andere malhelft, wat duidt op een gelijkmatige en goede passing.
- Te strakke pasvorm: Een diepe kleur duidt op minimale ruimte tussen de oppervlakken, wat duidt op een zeer nauwe passing.
- Grote kloven: Een lichtere of ongelijkmatige kleur wijst op grotere openingen tussen de oppervlakken. Als er geen rode Dan wordt overgebracht, duidt dit op een significante verkeerde uitlijning en moeten de betreffende gebieden verder worden aangepast qua afmetingen of vorm.
Zodra de matrijshelften samengebracht zijn, is het belangrijk om een koper- of aluminiumstaaf te gebruiken om met kracht op de matrijs te slaan zodat de matrijshelften goed contact maken. Als u dit niet doet, kan dit resulteren in grote gebieden zonder rode Dan-overdracht, wat leidt tot een onvolledige inspectie en onnauwkeurige resultaten.
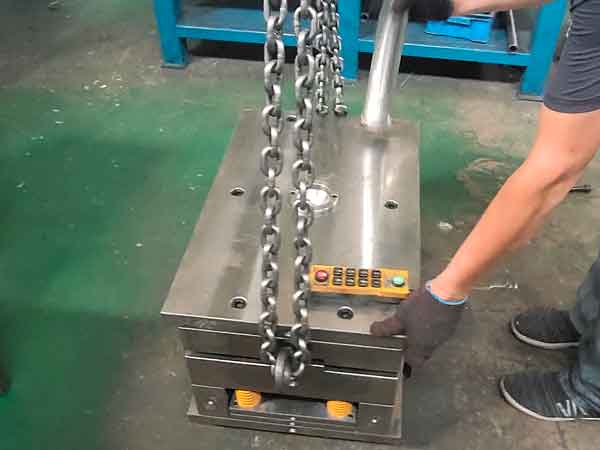
Voor verbeterde efficiëntie, het gebruik van een matrijspaspers wordt sterk aanbevolen. Deze machine kan gelijkmatige druk over de matrijsoppervlakken uitoefenen, waardoor een betere overdracht van de markeringspasta wordt bereikt dan bij handmatig hameren. Bovendien vermindert het de fysieke belasting van werknemers en versnelt het proces. Voor grotere matrijzen is het gebruik van een klemmachine essentieel, omdat hun gewicht handmatige behandeling onpraktisch en ondoeltreffend maakt om nauwkeurige resultaten te behalen.
Aanpassingsmethoden
Er zijn verschillende methoden om de afmetingen van spuitgietonderdelen aan te passen om de nodige precisie te bereiken:
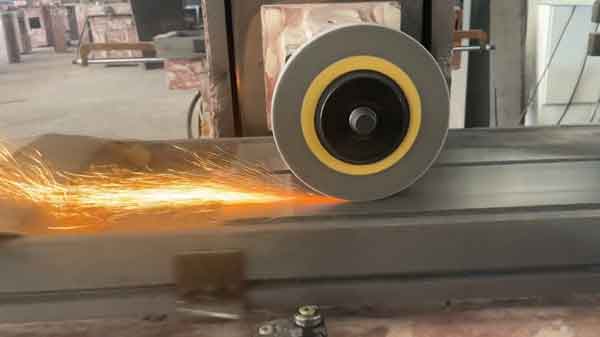
1. 1. Slijpmachine
Een van de meest gebruikte methoden om de hoogte van vlakke oppervlakken aan te passen is de slijpmachine. Deze aanpak is snel, handig en kosteneffectief, waardoor het ideaal is voor kleine aanpassingen aan de vlakke delen van matrijsonderdelen.
2. Handmatige fijnafstelling
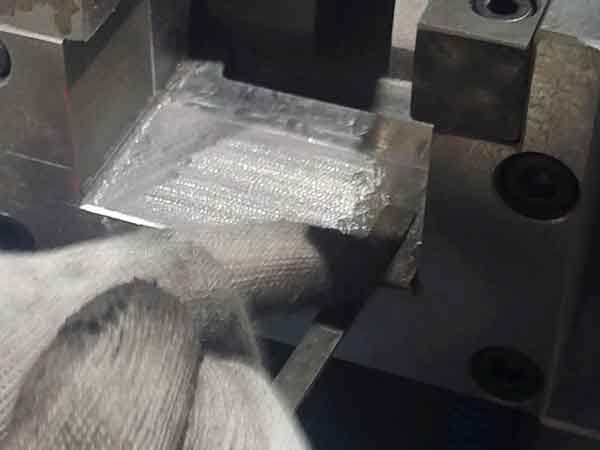
Voor gebogen oppervlakken zijn handmatige aanpassingen doorgaans beperkt tot kleine, plaatselijke correcties. Gereedschappen zoals vijlen, schuurpapier, en elektrische slijpers (zoals rotatiegereedschappen of haakse slijper) worden gebruikt om specifieke gebieden bij te werken. Deze methode wordt vaak geleidelijk uitgevoerd, met behulp van de eerder genoemde Red Dan-techniek om de gewenste afmetingen te benaderen. Omdat handmatige fijnafstelling echter tijdrovend is, is het beter geschikt voor kleine aanpassingen dan voor grootschalige wijzigingen.
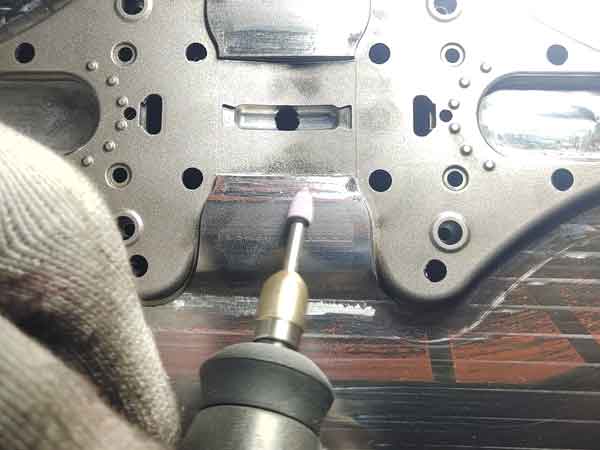
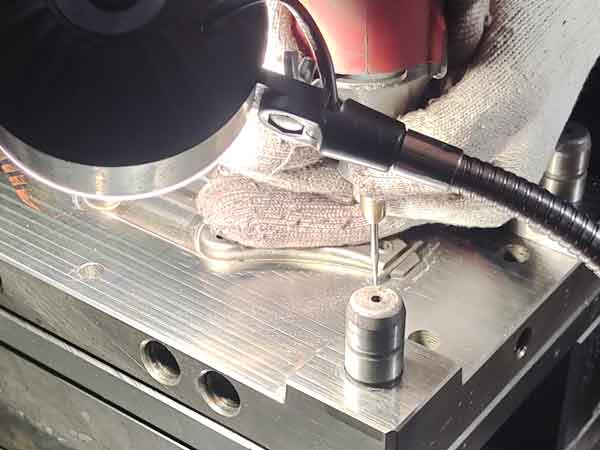
Gebruik een rotatiegereedschap om overtollig materiaal te verwijderen en de maat aan te passen.
3. CNC frezen en EDM nabewerken
Als er grotere aanpassingen nodig zijn, vooral voor complexe contouren of oppervlakken met aanzienlijke afwijkingen, zijn CNC-freesmachines of vonkverspaning (EDM) nodig om het onderdeel te bewerken. Handmatige correcties zijn niet nauwkeurig genoeg voor grote aanpassingen, vooral bij matrijzen met hoge eisen aan de maatnauwkeurigheid. Bovendien wordt handmatig vijlen ontmoedigd in mallen met hoge precisie, waar zichtbare gereedschapssporen onaanvaardbaar zijn en de kwaliteit en functionaliteit van het eindproduct in gevaar kunnen brengen.
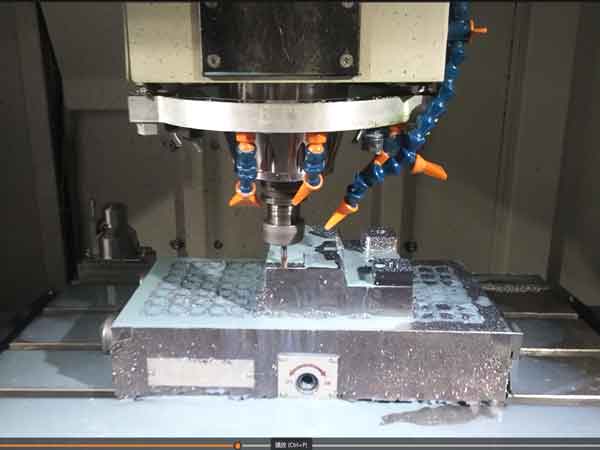
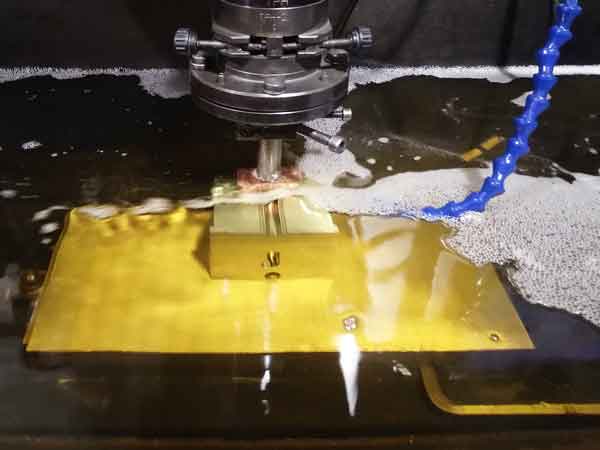
Deze methoden zorgen ervoor dat matrijsonderdelen efficiënt kunnen worden aangepast met behoud van de hoge nauwkeurigheid die nodig is voor optimale prestaties van de matrijs. Elke methode heeft zijn eigen specifieke toepassing, waarbij handmatige methoden geschikt zijn voor kleine retouches en meer geavanceerde bewerkingen nodig zijn voor significante correcties.
Inspectie van schuifregelaars en hefbomen
Tijdens het handmatige aanpasproces zijn de inspectie en afstelling van geleiders en hefarmen belangrijke taken. Het is van cruciaal belang dat hun maatvoering en geometrische nauwkeurigheid gegarandeerd zijn en dat ze de juiste speling houden met hun geleiderails.
Onvoldoende passing kan de nauwkeurigheid van de geproduceerde kunststofonderdelen beïnvloeden en de slijtage van deze onderdelen tijdens het gebruik van de matrijs versnellen.
Tactiele inspectie
Een veelgebruikte methode om de passing en speling van schuifregelaars en klepstoters te beoordelen is een tactiele inspectie. Hierbij worden de glijblokjes (en lifters) handmatig bewogen:
- Zijwaartse beweging: Wanneer de schuifregelaar van links naar rechts wordt bewogen, mag er geen merkbare speling of losheid zijn.
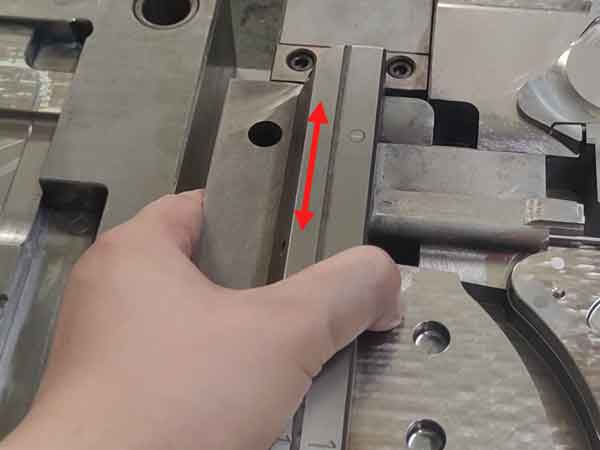
- Voorwaartse en achterwaartse beweging: De schuifknop moet met de juiste weerstand bewegen - niet te strak en niet te los.
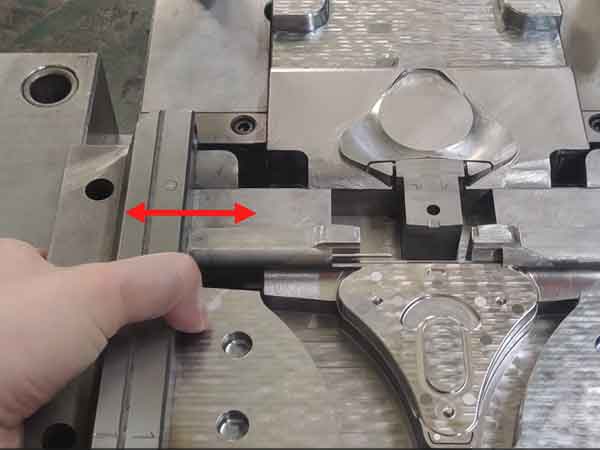
Als de passing te krap is of als het onderdeel helemaal niet past, kan er materiaal worden verwijderd om de afmetingen iets te verkleinen. Als de passing echter te los is, is de enige oplossing om de schuifregelaar of lifter opnieuw te maken om de juiste maat en tolerantie te verkrijgen. Daarom moet tijdens het aanpassingsproces zeer voorzichtig te werk worden gegaan om te voorkomen dat er te veel materiaal wordt verwijderd.
Gezien de precisie die nodig is om schuivers en lifters te monteren, vereist dit proces ervaren technici met sterke vaardigheden. De nauwkeurigheid en efficiëntie van het handmatig aanpassen van matrijzen is sterk afhankelijk van hun expertise om ervoor te zorgen dat alle onderdelen uitgelijnd zijn en functioneren zoals bedoeld.
Tijdlijn voor vormmontage
Het handmatig aanpassen van de matrijsafmetingen voor precisie is arbeidsintensief en tijdrovend en vormt daarom een aanzienlijk deel van de totale productiecyclus van matrijzen.
- Eenvoudige producten: Voor producten die alleen vlakke scheidingsvlakken hoeven te hebben, is het proces relatief snel en duurt het meestal 1-2 dagen.
- Pons door oppervlakken: Als de mal doorboorde oppervlakken bevat, wordt het aanpasproces complexer en duurt het meestal 2-3 dagen om te voltooien.
- Schuivers en hefbomen: Als een mal veel schuivers en lifters heeft, neemt de benodigde tijd aanzienlijk toe. Afhankelijk van het aantal en de complexiteit van deze onderdelen kan het aanpasproces 3 tot 10 dagen duren.
Samengevat hangt het tijdschema voor het aanpassen van de mal grotendeels af van het aantal en de complexiteit van de schuivers en lifters. De totale grootte van de mal en de structurele complexiteit spelen ook een rol bij het bepalen hoe lang het montageproces zal duren.
Samenvatting
Concluderend, het monteren en inpassen van matrijzen zijn essentiële fasen in het totale productieproces van spuitgietmatrijzen. Ze beïnvloeden aanzienlijk de duur van de productie cyclus en zijn cruciaal voor het waarborgen van de kwaliteit van de matrijzen.
Als je vragen hebt, kun je contact met ons opnemen of hieronder een reactie achterlaten. We zullen dan ons best doen om je antwoord te geven.