Wanneer moet u extra voorzichtig zijn bij het selecteren van de juiste spuitgietinstroomopeningen?
Het ontwerp van de gietpoort van een spuitgietmatrijs lijkt misschien een eenvoudig aspect van het spuitgietproces, maar er zijn gevallen waarin het extra aandacht en zorgvuldige overweging vereist. Terwijl sommige projecten soepel verlopen met een standaard poortkeuze, bewandelen andere een complexer pad. Laten we de scenario's bekijken waarin poortontwerp een kritieke factor wordt die extra aandacht vereist.
We hebben hieronder 5 scenario's opgesomd die extra aandacht voor poortontwerp vereisen:
1. Kritische esthetische eisen
In industrieën waar esthetiek belangrijk is, zoals consumentenelektronica of auto-interieurs, wordt poortontwerp een kunst. De poort locatie, grootte, en restant moet zorgvuldig worden gepland om zichtbare markeringen op het eindproduct te minimaliseren. Zelfs de kleinste onvolkomenheid kan de algehele aantrekkelijkheid verminderen. Het bereiken van dit niveau van precisie vereist een scherp oog voor detail en een diep begrip van het gedrag van materialen tijdens het injecteren.
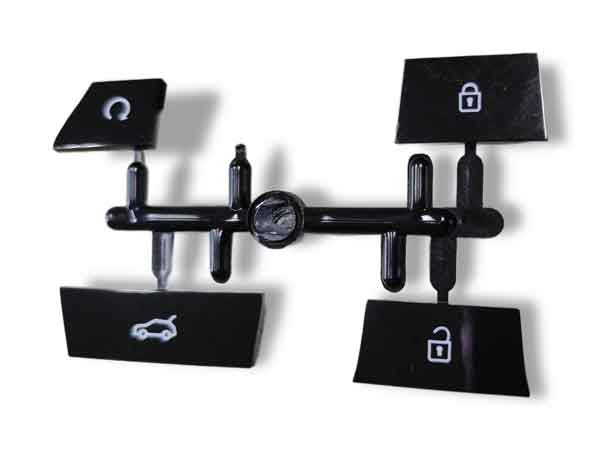
Hoog esthetische componenten
Dit zijn de onderdelen van een autosleutel, allemaal vervaardigd in één familiematrijs. Ze vereisen een opvallend uiterlijk zonder de noodzaak van printen of schilderen. Ze zijn gemaakt door 2-shot spuitgieten. Het materiaal is wit om licht door te laten schijnen, waardoor de sleutel in het donker oplicht.
2. Onderdelen gevoelig voor vervorming
Bepaalde ontwerpen van kunststof onderdelen zijn vatbaar voor vervorming of ongelijkmatige krimp, wat resulteert in misvormingen zoals het veranderen van een perfecte cirkel in een ovale vorm. De keuze van de poortlocatie kan invloed hebben op de richting en mate van dergelijke vervormingen. In sommige gevallen is er slechts één optimale keuze voor het poortontwerp.
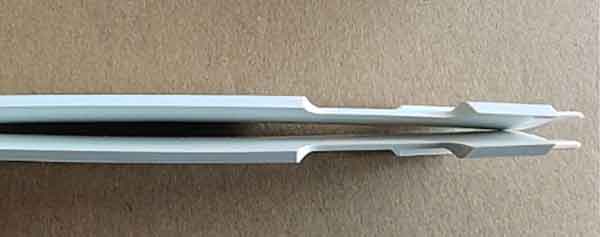
Dit soort kunststof onderdeel heeft de neiging om te buigen
3. Onderdeelontwerpen die gevoelig zijn voor spuitgietfouten
Sommige onderdeelontwerpen hebben een grotere neiging tot bepaalde gietdefecten, zoals laslijnen, jetting, onvolledige vulling, enzovoort. Het is belangrijk op te merken dat een goed poortontwerp deze defecten niet volledig kan elimineren, maar de impact ervan kan reduceren tot een aanvaardbaar niveau.
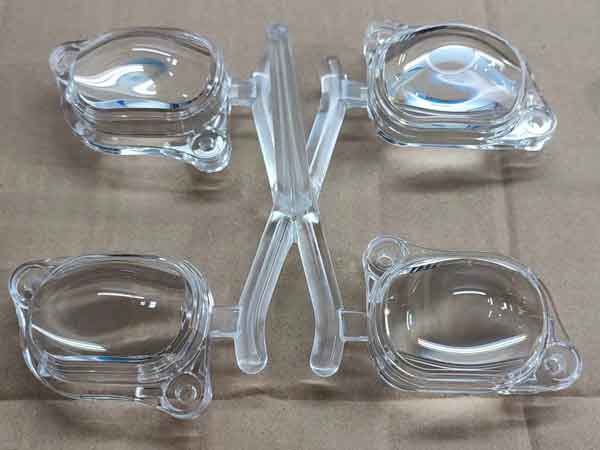
Het ontwerp van spuitgietinstroomopeningen voor transparante onderdelen vereist zorgvuldige afweging en rijke ervaring om fouten in het spuitgieten te voorkomen.
4. Groot onderdeel met meerdere ingangen
Sommige onderdelen vereisen meerdere poorten voor effectieve vulling. Het coördineren van deze poorten om een gebalanceerde stroming en vulling te garanderen vereist zorgvuldige overweging. De interactie tussen meerdere poorten kan de structurele integriteit en visuele aantrekkelijkheid van het onderdeel beïnvloeden.
5. Meervoudige holtevormen
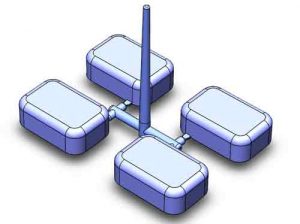
In matrijzen die meerdere onderdelen tegelijk produceren, zijn poortplaatsing en -balans cruciaal. Ongebalanceerde vulling kan leiden tot ongelijke onderdeelkwaliteit of zelfs matrijsfalen.
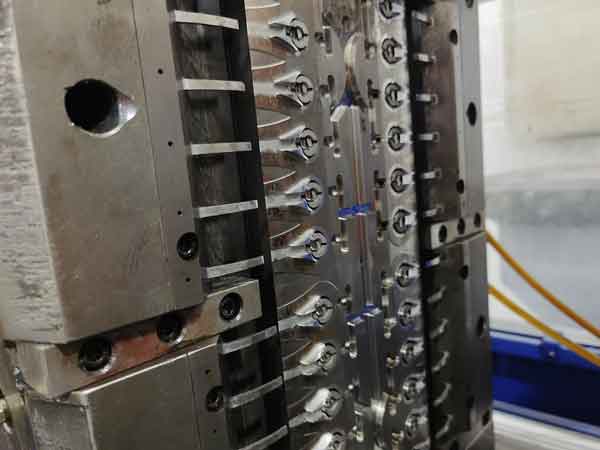
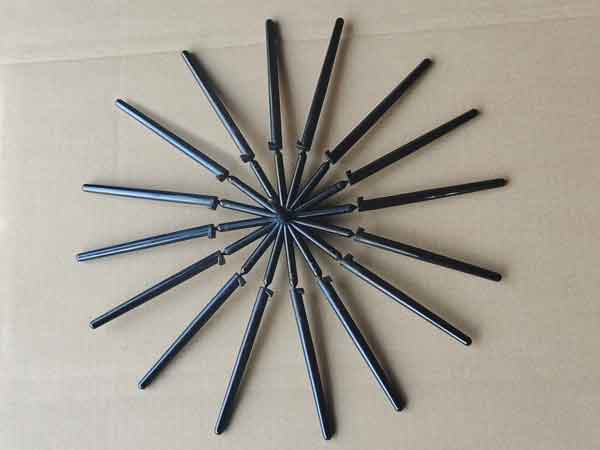
24-holige matrijs voor lotiondispenser
Voor slanke kunststof onderdelen zoals deze is een cirkelvormige opstelling zeer geschikt. Dit zorgt ervoor dat de inspuitdruk bij elke instroomopening relatief in balans is, waardoor de afmetingen en volheid van elk product vrijwel identiek zijn.
Samenvattend is poortontwerp uitdagender voor items met complexe vormen, hoge dimensionale en geometrische nauwkeurigheidsvereisten, echt grote items en matrijzen met een groot aantal holtes. Een uitgebreid begrip van stromingsdynamica en poortinteractie is cruciaal in deze scenario's. Bovendien wordt computerondersteunde moldflowanalyse vaak gebruikt om dit complexe proces te analyseren en te optimaliseren.
Wat is de spuitgietmatrijsingang?
Een spuitgietpoort is een kleine opening in een matrijs waardoor gesmolten kunststof wordt geïnjecteerd om een product te vormen. Het is als de ingang voor het materiaal. De grootte en positie van de poort beïnvloeden hoe het kunststof stroomt en de matrijs vult, wat de kwaliteit en het uiterlijk van het eindproduct beïnvloedt.
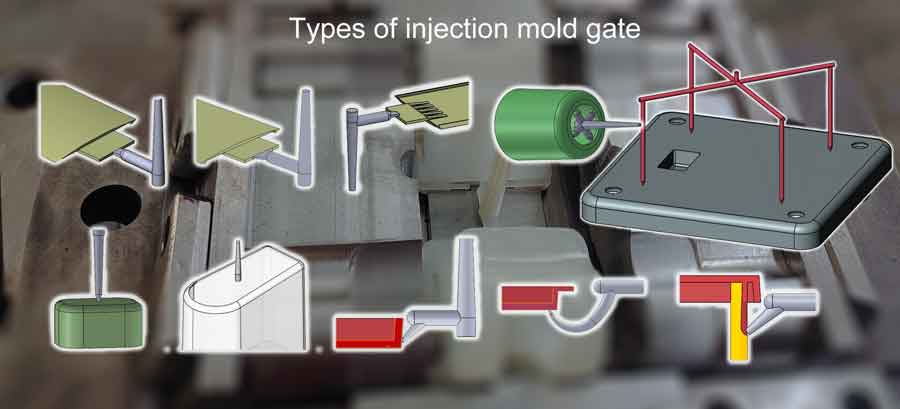
Basissoorten spuitgietmatrijsingangen
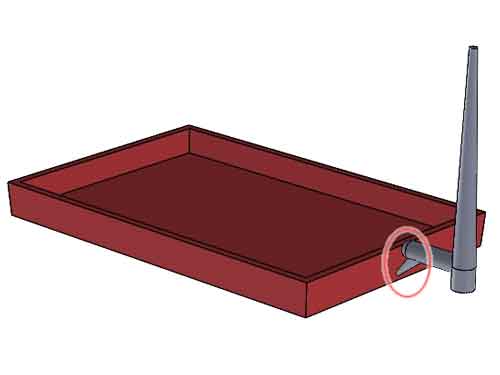
Randpoort
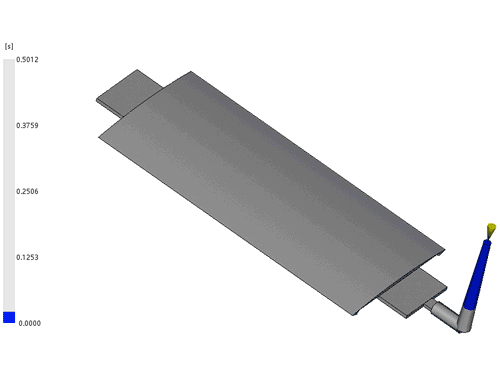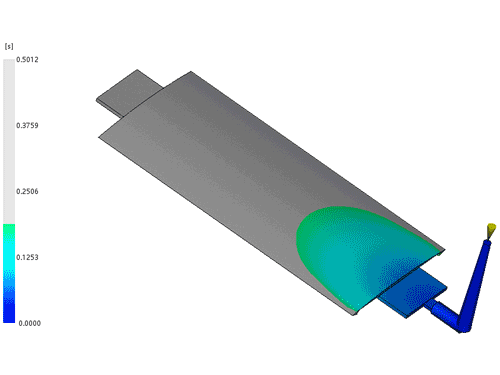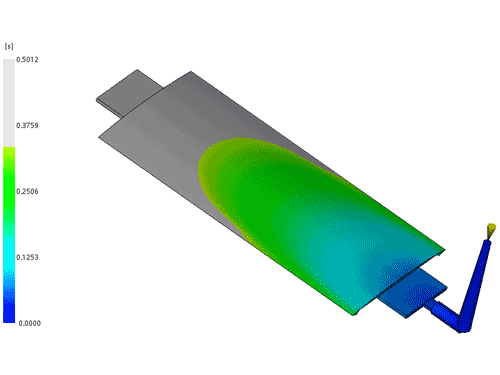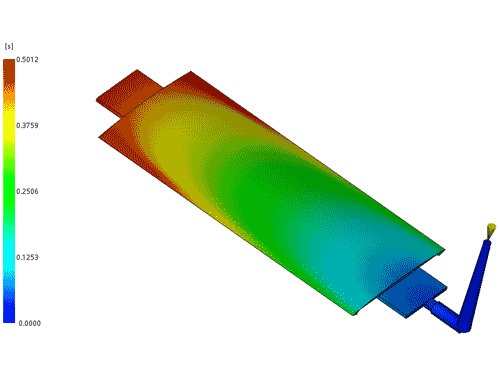
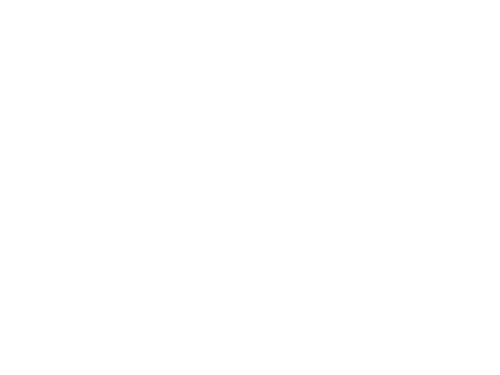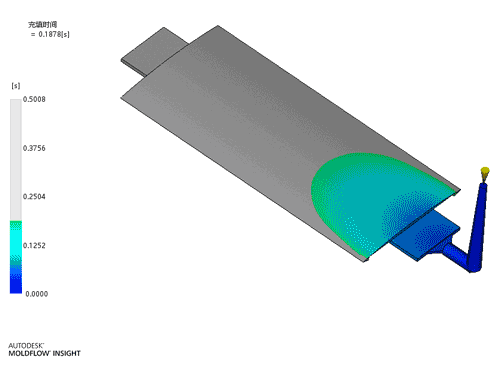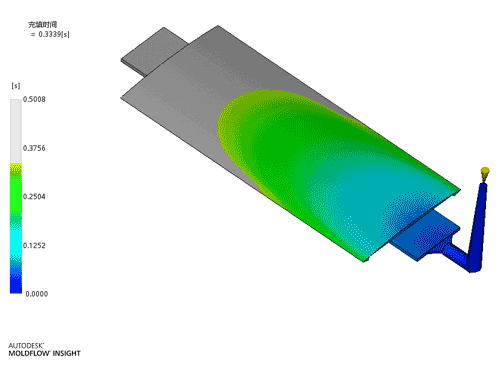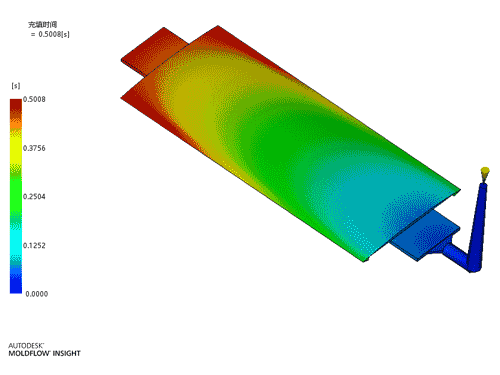
Een randpoort is een poortconfiguratie die is gepositioneerd op de scheidingslijn van de matrijs, waar de twee helften van de matrijs samenkomen.
(Bovenaanzicht)
(Dit is de vultanimatie van een randinstroomopening)
Voordelen:
Gemak van bewerkingRandinstroomopeningen zijn eenvoudig te bewerken en kunnen aangepast in grootte relatief gemakkelijk tijdens de matrijsproeffase worden aangepast.
Minder opvallend ingangslitteken: Het instroomlitteken bevindt zich aan de rand van het onderdeel, waardoor het minder opvalt. Dit maakt het geschikt voor onderdelen waar slechts een gemiddelde esthetische kwaliteit vereist is.
Nadelen:
Beperkt tot bepaalde onderdeelmaten: Geschikter voor kleinere onderdelen met meerdere holtes. Voor grotere, enkelholte onderdelen vereist een randinstroomopening het gebruik van een heetkanaalsysteem.
Restant en uiterlijk: Randpoorten laten nog steeds markeringen of sporen achter op de rand van het onderdeel, waardoor het voornamelijk geschikt is voor minder esthetisch gevoelige componenten. Hoge cosmetische eisen kunnen extra bewerking noodzakelijk maken.
Schuifspanning en jetten: Hoge schuifspanning en mogelijke straalproblemen kunnen optreden in het instroomgebied, vooral voor onderdelen met dikkere wanden, wat de onderdeelkwaliteit beïnvloedt.
Waaierpoort
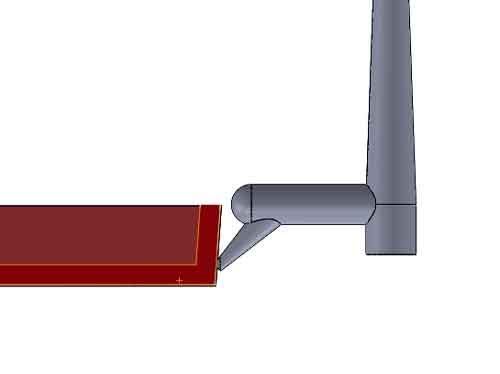
Een waaierspoort is een evolutie van het randpoortontwerp, met een wijdere opening die de materiaalstroom onder een bredere hoek in de holte spreidt. De schuine bodem minimaliseert veranderingen in het dwarsdoorsnede-stroomfront.
(Zijaanzicht)
(Dit vulproces lijkt sterk op het voorbeeld van de randinstroomopening hierboven, alleen om te illustreren hoe de instroomopening werkt tijdens het vulproces.)
Voordelen:
Verbeterde stromingsdynamiek: De bredere opening van een waaierinstroomopening verbetert de materiaalstroomkarakteristieken, wat helpt bij efficiënt holtevullen.
Verminderde schuifspanning: In vergelijking met andere instroomsystemen resulteren waaierinstroomopeningen in lagere schuifspanning nabij de instroomopening, waardoor mogelijke onderdeelfouten worden geminimaliseerd.
Verminderde onderdeeldefecten: Waaierinstroomopeningen helpen de kans op onderdeelbuiging en straalproblemen te verminderen, wat bijdraagt aan een hogere onderdeelkwaliteit.
Nadelen:
Uitpoortuitdagingen: Het verwijderen van het instroomlitteken dat door een waaierinstroomopening achterblijft, kan lastiger zijn, mogelijk zijn extra afwerkingsstappen nodig.
Toegenomen restant: Waaierinstroomopeningen kunnen meer opvallende sporen of merktekens achterlaten op het gespoten onderdeel in vergelijking met standaard randinstroomopeningen.
Tabpoort
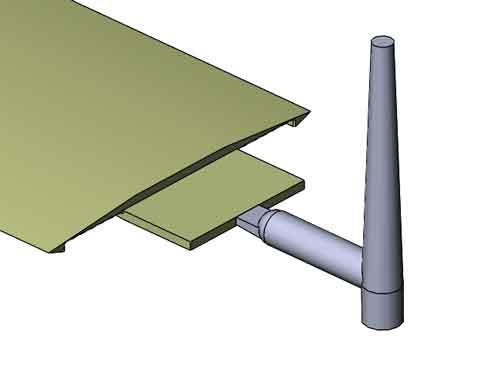
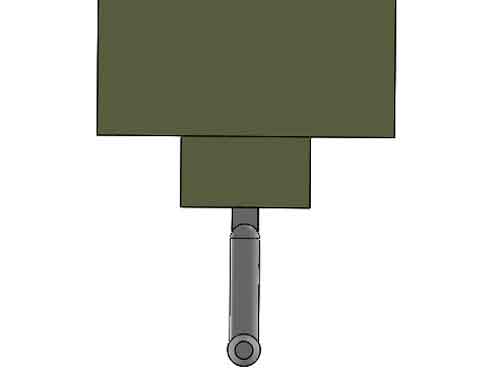
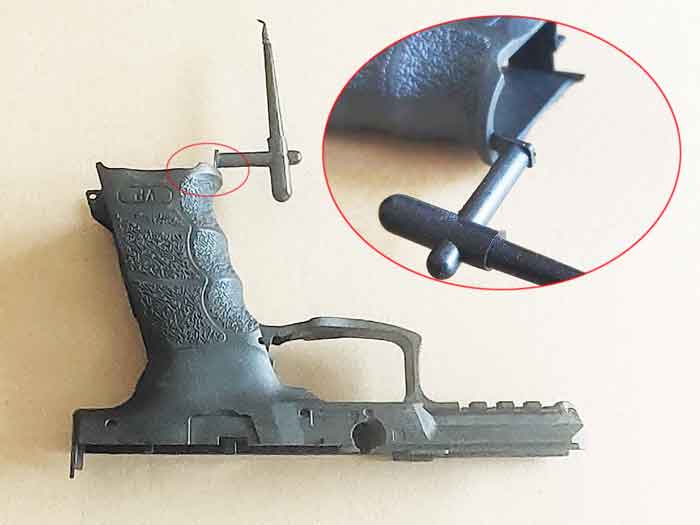
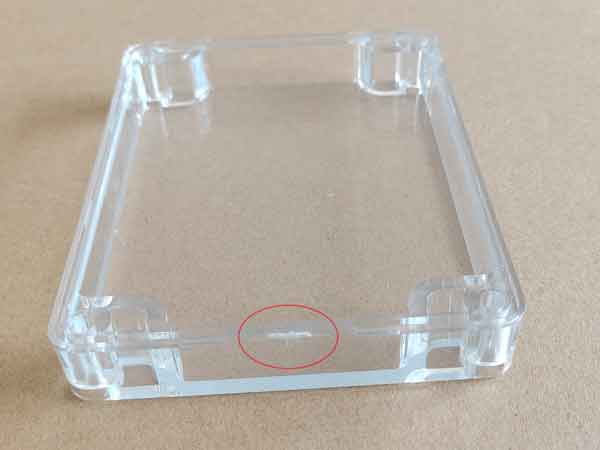
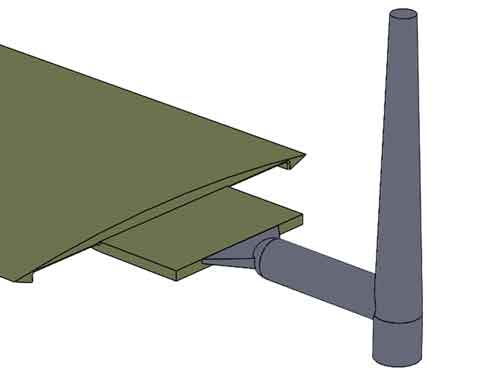
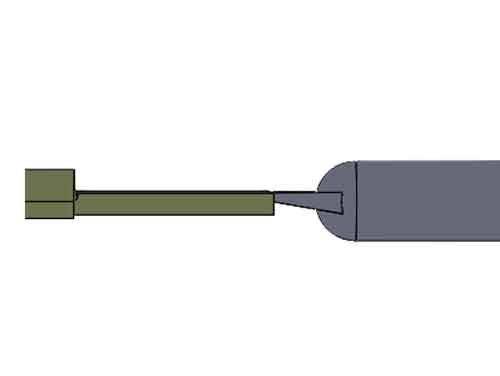
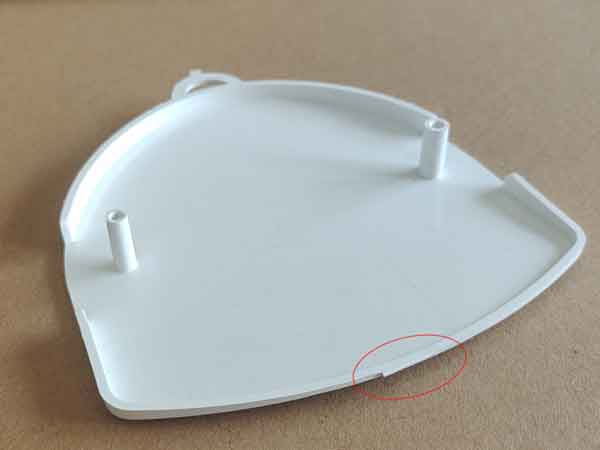
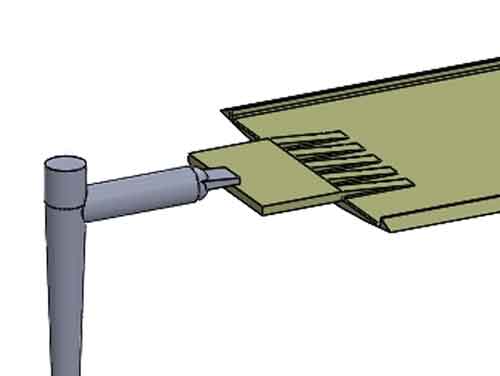
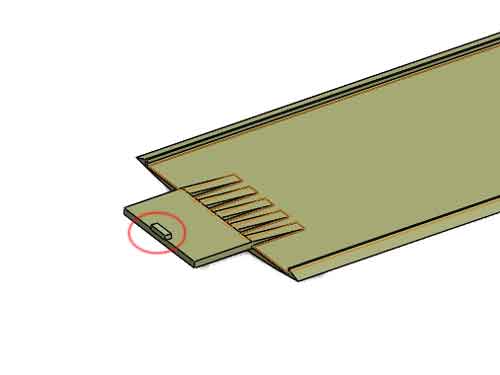
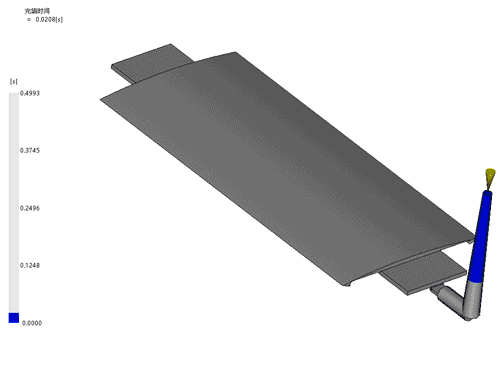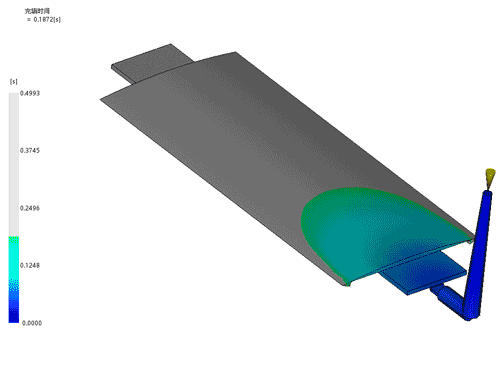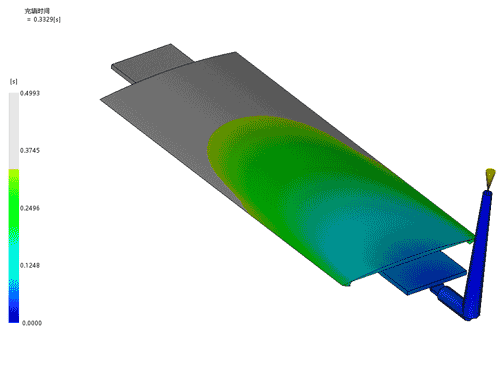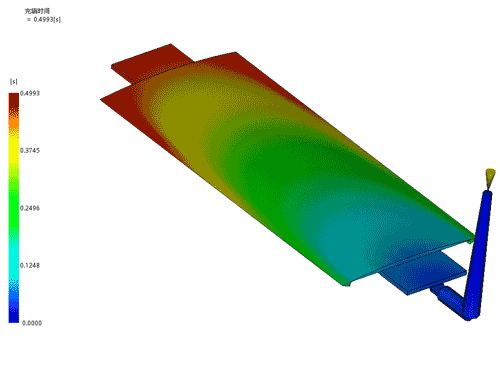
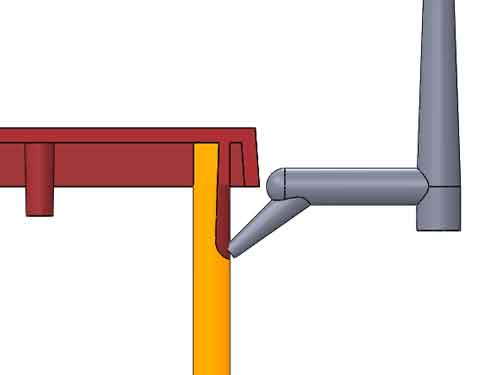
Een tabpoort is een poortconfiguratie die vergelijkbaar is met een randpoort, maar met een onderscheidend kenmerk: de poort bevindt zich op een vlak onderdeeloppervlak. In tegenstelling tot andere poorten die deel uitmaken van de holte, wordt een tabpoort gevormd aan de kernzijde van de matrijs. Deze opstelling verbetert de materiaalverdeling en voorkomt abrupte directe stromingen in de holte.
(Het resterende lipje na reiniging)
(Ook dit vulproces lijkt vrij veel op de bovenstaande 2 voorbeelden)
Voordelen:
Verbeterde materiaalstroom: de plaatsing van de lipspoort bevordert een soepelere materiaalstroom, wat een gelijkmatigere vulling van de holte ondersteunt.
Verminderd straalrisico: Door de stromingsdynamiek te beheersen, verlagen lipinstroomopeningen de kans op straalfouten in het eindproduct.
Lage stromingsweerstand: Het ontwerp van een lipinstroomopening minimaliseert de stromingsweerstand, wat bijdraagt aan efficiënt spuitgieten.
Eenvoud en kosteneffectiviteit: Lipinstroomopeningen hebben een eenvoudig ontwerp en relatief lage fabricagekosten.
Nadelen:
Potentieel voor instroomverkleuring: In bepaalde scenario's kan instroomverkleuring optreden, wat zorgvuldige afweging van plaatsing en ontwerp van de instroomopening vereist.
Reinigingsuitdaging: Het reinigen van de lip kan problematisch zijn. Idealiter zou de positionering een uitstulping moeten toelaten; anders kan nabewerking na het spuitgieten nodig zijn.
Spaakpoort
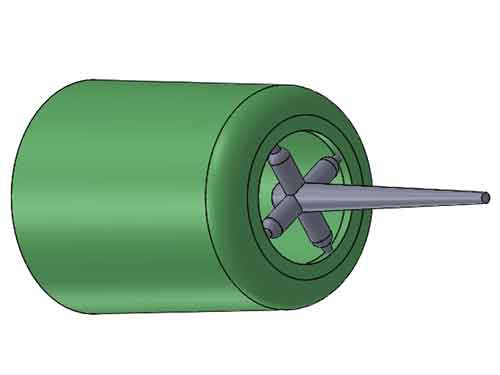
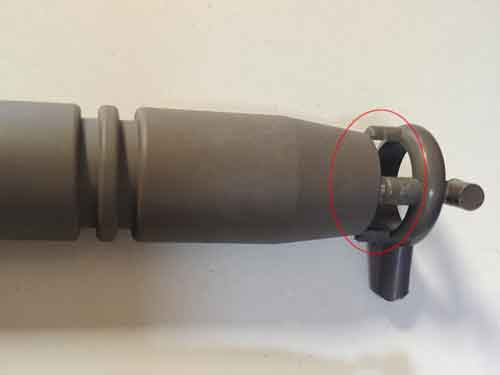
De spakenpoort ontleent zijn naam aan zijn wielspaakachtige configuratie. Hij heeft vaak vier spaken voor eenvoudiger bewerking. De spakenpoort wordt voornamelijk gebruikt in buisvormige onderdelen; dit poortsysteem verbetert de rondheid.
Voordelen:
Gebalanceerd buisvullen: De spaakinstroomopening zorgt voor gelijkmatiger vullen van buisvormige secties, waardoor vervorming of ovaliteit wordt voorkomen.
Geminiimaliseerde laslijn: Het stromingspatroon vermindert het samenkomen van 2 stromingsfronten in vergelijking met een enkelvoudig instroomontwerp. Dit helpt om de laslijnen te verminderen.
Nadelen:
Complexe bewerking en hogere kosten: Het ingewikkelde ontwerp en de bewerkingsvereisten verhogen de fabricagecomplexiteit en -kosten.
Litteken-/spoorvorming: de spakenpoort laat vier lichte littekens achter die moeilijk volledig te verwijderen kunnen zijn, wat het uiterlijk van het onderdeel kan beïnvloeden.
Puntpoort
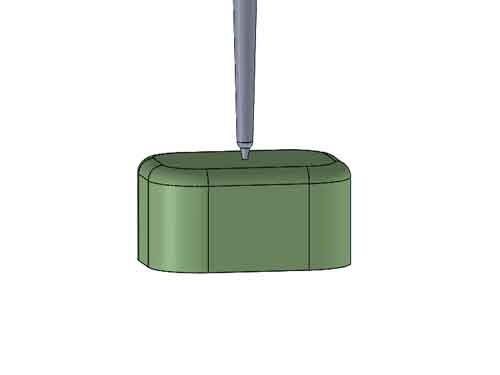
De puntpoort (of pinpoort) wordt gekenmerkt door zijn omgekeerde kegelvorm die eindigt in een scherpe punt. Met een diameter die typisch varieert van 0,8 tot 1,5 mm, vereist deze een drielaags matrijsontwerp om de aanspuitresten, het kanaal en de poortresten te verwijderen. De hotrunner-versie mist de omgekeerde kegelvorm, zodat deze met een tweelaags matrijs kan werken.
Voordelen:
Automatisch afscheiden: De puntinstroomopening maakt automatische scheiding van het onderdeel mogelijk tijdens het uitwerpen.
Minimaal instroomlitteken: Het kleine instroomlitteken vereist vaak geen nabewerking, wat het uiterlijk van het onderdeel verbetert.
Veelzijdig ontwerp: Meerdere pinnetjes kunnen strategisch worden geplaatst binnen een enkelholte matrijs. Warmloopkanalen zijn vereist als de afstand tussen de ingangen lang is.
Nadelen:
Complex matrijsontwerp: Puntvormige ingangen vereisen een driebladmatrijs of warmloopkanaal, wat extra kosten met zich meebrengt. Warmloopkanalen zijn duurder dan driebladmatrijzen.
Stroomdruk- en vulbeperkingen: Hoge stroomdrukverlies en laag vulvolume maken ze ongeschikt voor grote onderdelen of hoge vul snelheden.
Spanning gerelateerde problemen: Hoge snelheid vullen kan ingangsblos, stroomsporen en verminderde ingangssterkte veroorzaken.
Ongelijkmatige vulling: bepaalde delen van het onderdeel kunnen onvoldoende gevuld worden door de configuratie van de poort.
Sprue-ingang of directe ingang
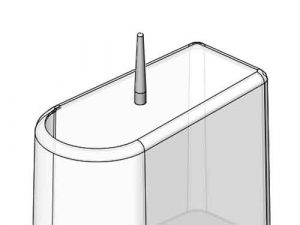
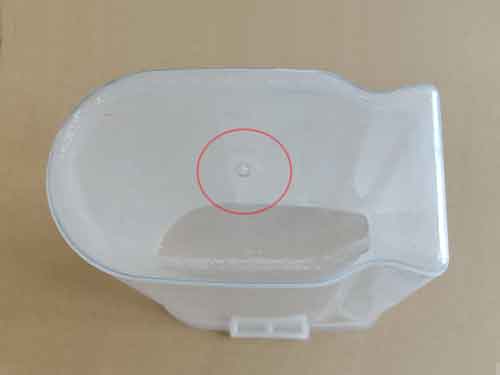
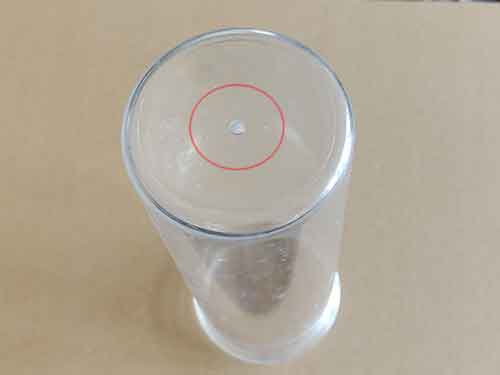
De spruepoort, ook wel directe poort genoemd, is het eenvoudigste gietstelsel en elimineert de aanwezigheid van het kanaal. Gebruikt in enkelvoudige matrijzen, is deze gepositioneerd in het midden van het projectiegebied van het onderdeel. Het heeft een taps toelopende vorm met het grotere uiteinde aan de zijde van de matrijsholte. Spruepoorten worden vaak gezien bij de productie van plastic containers zoals vaten en kuipen.
Aanvoeringang wordt veel gebruikt voor plastic containers, van klein tot groot.
Voordelen:
Eenvoud en kosteneffectiviteit: Aanvoeringen zijn eenvoudig en goedkoop te vervaardigen.
Laag drukverlies: Dit ingangstype heeft minimaal drukverlies, geschikt voor hoge vul snelheden en volumes.
Nadelen:
Ingangslitteken en blos: De aanvoer wordt meestal met een tang verwijderd, wat een zichtbaar ingangslitteken en mogelijke blos aan de tegenovergestelde kant achterlaat.
Afschuifspanning: Door de aanzienlijke vul snelheid kan hoge afschuifspanning nabij de ingang optreden, wat tot defecten leidt.
Ongeschikt voor grote platte onderdelen: Niet geschikt voor grote, platte onderdelen vanwege het risico op vervorming en kromtrekken tijdens het koelen.
(De sproeipoort wordt vrij vaak gebruikt voor plastic containers, vooral met transparant materiaal.)
Tunnel- of onderwaterpoort
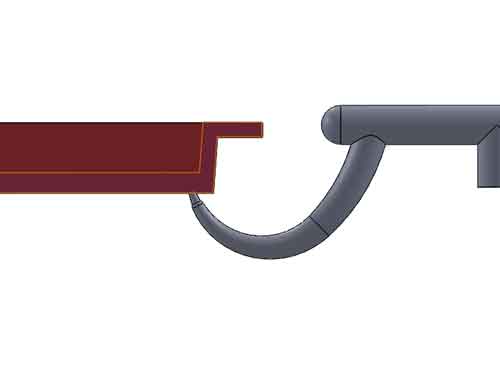
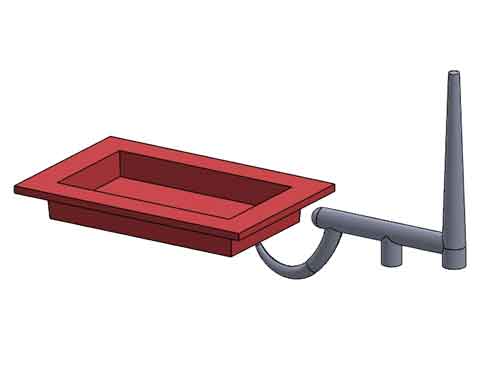
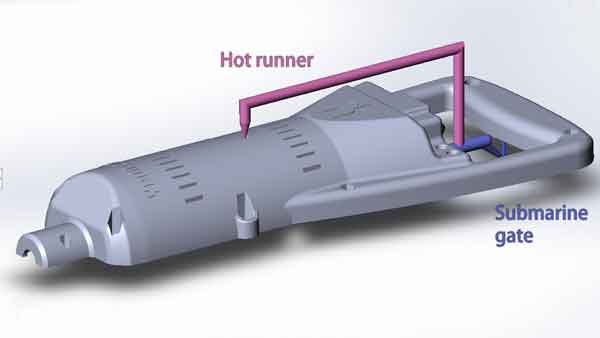
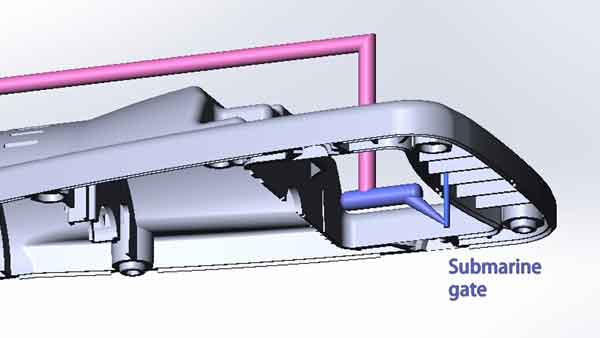
De onderwaterpoort (of subpoort, tunnelpoort) is strategisch gepositioneerd onder het scheidingsvlak van de matrijs. Het doel is om het poortlitteken naar onopvallende gebieden te verplaatsen, wat de esthetiek verbetert. Net als pin-pointpoorten heeft deze een kleine opening. Hier zijn de bijbehorende voor- en nadelen:
Voordelen:
Automatisch ontgaten en verminderde nabewerking: Ondergrondse ingangen maken automatische ingangsverwijdering mogelijk, waardoor de noodzaak voor ingangslittekenbewerking wordt geminimaliseerd.
Verbeterd uiterlijk: Verborgen ingangslittekens resulteren in verbeterde onderdeelaesthetiek omdat ze uit het zicht zijn.
Ontwerpflexibiliteit: Vergelijkbaar met pinnetjes, kunnen meerdere ondergrondse ingangen worden geïntegreerd in een enkelholte matrijs om vullen en stroomdynamiek te optimaliseren.
Nadelen:
Complexe bewerking: Het maken van het gebogen pad vereist aparte bewerking op 2 helften, en deze samen te assembleren om het plasticstroomkanaal te vormen. Dit voegt bewerkingscomplexiteit toe.
Hoge drukverlies: Het ontwerp gaat gepaard met aanzienlijk drukverlies, wat mogelijk leidt tot onvoldoende vulling in sommige onderdeelgebieden.
Mogelijke poortverkleuringen: er kunnen poortverkleuringen nabij het poortgebied optreden.
Sub-uitwerperpoort
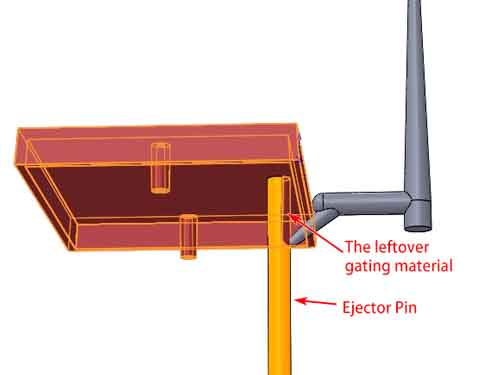
De sub-ejectorpoort is een aangepaste versie van de subpoort en wordt algemeen gewaardeerd vanwege de eenvoud van de productie.
In dit poortsysteem wordt een deel van de uitwerpstift afgeslepen om het stroomkanaal te creëren. Het overgebleven poortmateriaal wordt handmatig afgebroken verwijderd.
Cashew-ingang of bananeningang
Dit zijn variaties van de onderwaterpoort, in de vorm van cashewnoten of bananen. Hun voor- en nadelen komen overeen met die van de onderwaterpoort en worden niet apart besproken.
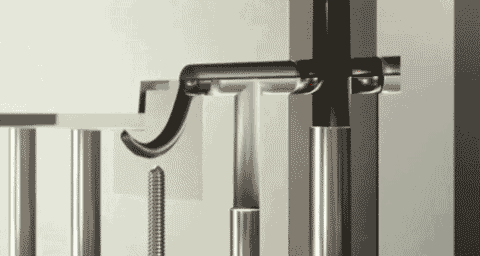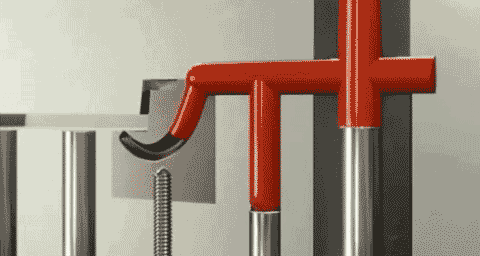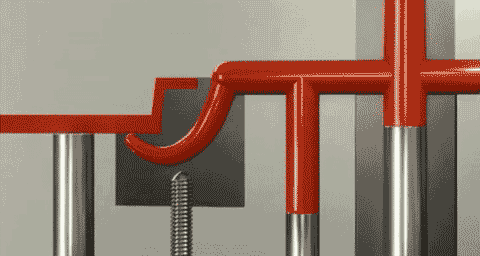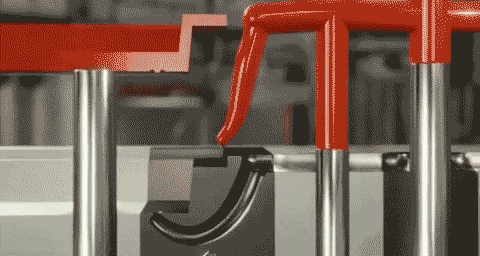
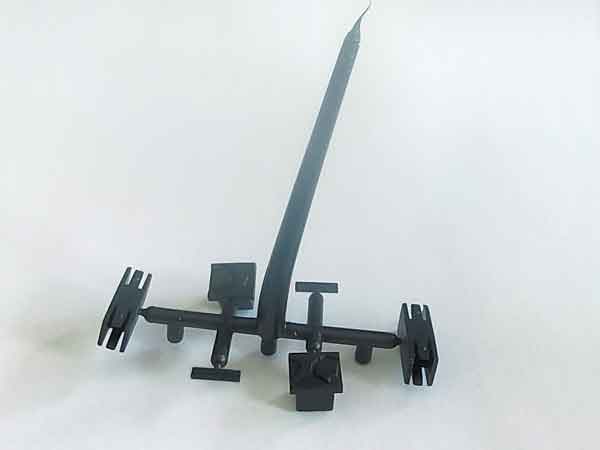
Misschien bent u benieuwd naar hoe de uitstekende neus uit zijn matrijskanaal komt. Hier is hoe: Het plastic is nog zacht en buigzaam wanneer het niet volledig is afgekoeld. Bovendien is de neus niet te groot, zodat deze een beetje kan buigen om uit het kanaal te glijden.
Heetkanalen
In het koudkanaalsysteem, materiaalverspilling en beperkte lengte van het koudkanaal zijn zorgen. Heetkanalen lossen dit op door sprues te elimineren en plastic in gesmolten toestand in kanalen te houden.
Wat is het hete kanaal
Simpel gezegd, een heetkanaal is als een verlengstuk van de cilinderleidingen van de spuitgietmachine. In wezen draait het allemaal om het vormen van een hogetemperatuurkanaal in de matrijs. Dit wordt gedaan met behulp van verwarmingselementen en temperatuurregelaars. Hun taak is om het plastic op de juiste smelttemperatuur te houden. Op deze manier kunnen we de stromingslengte van het plastic effectief verlengen.
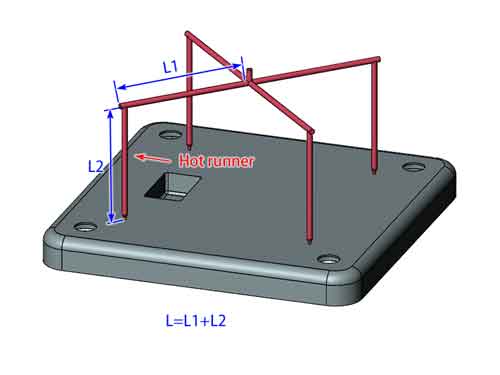
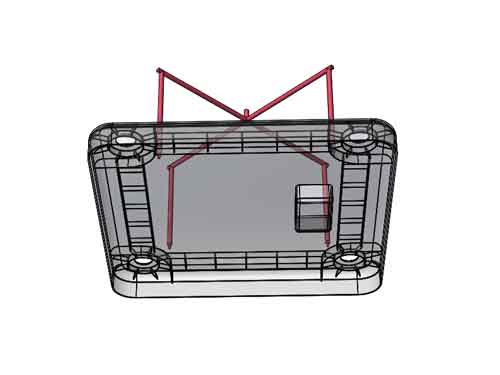
Gebruik warmloopkanaal wanneer de totale lengte (L) te lang is
(De totale lengte van de loopkanaal L=L1+L2. Wanneer L te lang is, is het beter om warmloopkanaal te gebruiken.)
(Onderaanzicht)
Hier is nog een voorbeeld:
Vermindering van materiaalverspilling en cyclusduur
Zoals je kunt zien aan dit voorbeeld, zijn voor kleine plastic componenten de sproeipoort en runner zwaarder en koelen ze langzamer af dan de onderdelen zelf. Het gebruik van warme runners in plaats van koude runners kan helpen om materiaalverspilling en cyclustijd aanzienlijk te verminderen.
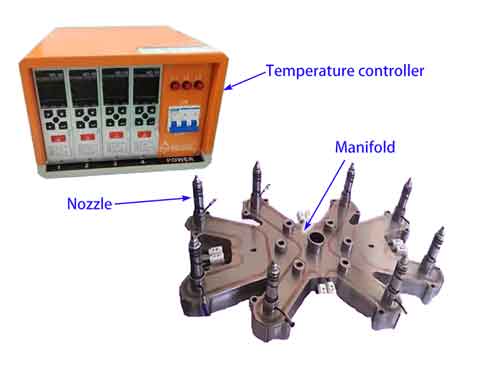
Waaruit een heetkanaalsysteem bestaat:
Temperatuurregelaars: Bewaken en regelen de plastic temperatuur door het hele systeem.
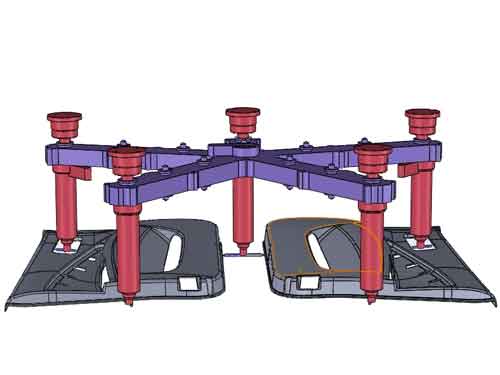
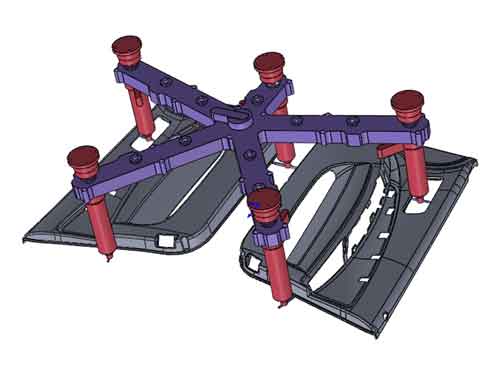
Verdeelstuk: Verdeelt gesmolten plastic gelijkmatig naar spuitmonden. Opmerkelijk is dat het verdeelstuk niet vereist is in gevallen waar de spuitmond zich in het midden van een enkelholte matrijs bevindt.
Spuitmonden: Deze dienen als toegangspunten voor het inspuiten van gesmolten plastic in de matrijs.
Soorten heetkanalen:
Puntvormige ingang: Kleine diameter, minimaal restant; geschikt voor ingewikkelde of kleine onderdelen.
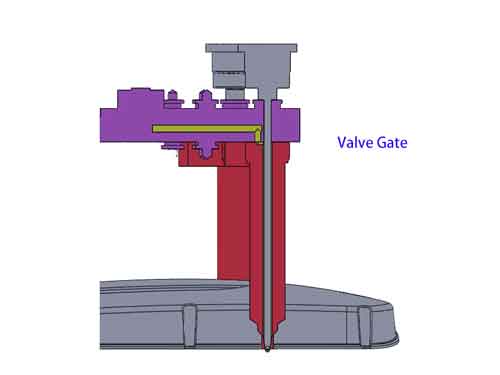
Klepingang: Een aanpasbaar ingangstype, het maakt gecontroleerde plasticstroom mogelijk door te openen en te sluiten. Dit minimaliseert restant en is nuttig voor het ingaten van meerdere holtes.
Open ingang: Directe stroomweg, geschikt voor diverse ingangen, elimineert of minimaliseert loopkanalen.
Voordelen:
Flexibel ingangsontwerp: Geen afstandsbeperkingen, veelzijdige ingangsplaatsing.
Verbeterde onderdeelkwaliteit: Door plastic gesmolten te houden, wordt het optreden van defecten gerelateerd aan koude slakken in loopkanalen verminderd.
Verminderd materiaalafval: Geen koude loopkanalen, minder afval en kosten.
Snellere cyclus tijden: Geen noodzaak om loopkanalen en aanvoeren per schot te koelen.
Nadelen:
Hoge initiële en onderhoudskosten
Meer afval bij kleurwisselingen
Opstarttijd: Vereist verwarming en stabilisatie voorafgaand aan productie.
Conclusie:
Het kiezen van het juiste type instroomopening is een cruciaal onderdeel van succesvol spuitgieten. Van efficiënte heetkanaalsystemen tot onopvallende onderwater- en tunnelinstroomopeningen, elk heeft zijn voordelen. Denk aan kosten, snelheid en uiterlijk om te vinden wat het beste werkt voor uw onderdelen. Het kiezen van de juiste instroomopening helpt u om uitstekende producten te maken en uw spuitgietproces te verbeteren.
Wij zijn experts in kunststof spuitgieten. Neem nu contact met ons op en vraag snel een offerte aan!