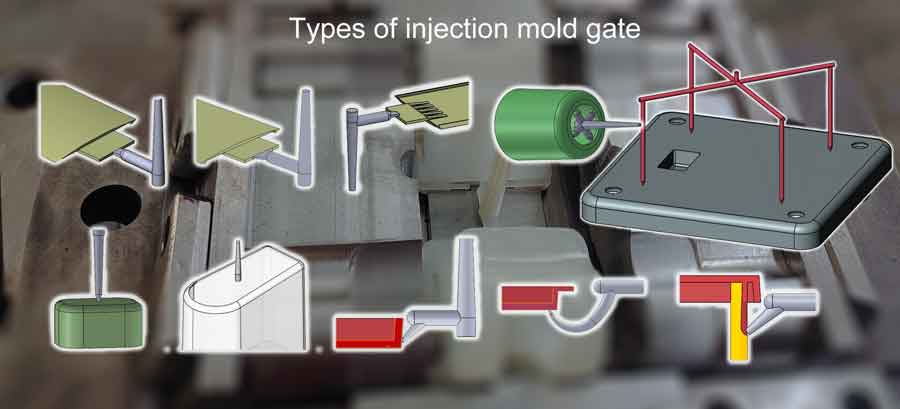
Wann sollten Sie bei der Auswahl der richtigen Spritzgießanschnitt-Typen besonders vorsichtig sein?
Die Auslegung des Angusses einer Spritzgussform mag wie ein einfacher Aspekt des Spritzgussprozesses erscheinen, doch es gibt Fälle, in denen sie erhöhte Aufmerksamkeit und sorgfältige Überlegung erfordert. Während einige Projekte mit einer Standard-Angussauswahl reibungslos verlaufen, gehen andere einen komplexeren Weg. Betrachten wir die Szenarien, in denen die Angussauslegung zu einem kritischen Faktor wird, der zusätzliche Aufmerksamkeit verlangt.
Im Folgenden haben wir 5 Szenarien aufgeführt, die besondere Aufmerksamkeit bei der Gestaltung von Gates erfordern:
1. Kritische ästhetische Anforderungen
In Branchen, in denen Ästhetik eine Rolle spielt, wie bei Unterhaltungselektronik oder Fahrzeuginnenräumen, wird die Angussauslegung zur Kunst. Der Anguss Lage, Größe, und Überrest sollte sorgfältig geplant werden, um sichtbare Markierungen am Endprodukt zu minimieren. Selbst die kleinste Unvollkommenheit kann die Gesamtwirkung beeinträchtigen. Um diese Präzision zu erreichen, sind ein scharfes Auge für Details und ein tiefes Verständnis des Materialverhaltens während des Einspritzens erforderlich.
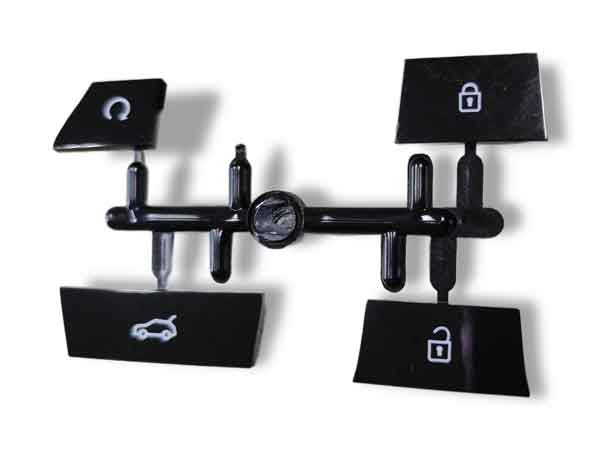
Hochästhetische Komponenten
Dies sind die Teile eines Autoschlüssels, alle in einer Familienform gefertigt. Sie verlangen ein auffälliges Aussehen ohne Bedarf an Druck oder Lackierung. Sie wurden hergestellt von 2-Komponenten-Spritzguss. Das Material ist weiß, damit Licht durchscheinen kann und der Schlüssel im Dunkeln leuchtet.
2. Verformungsanfällige Komponenten
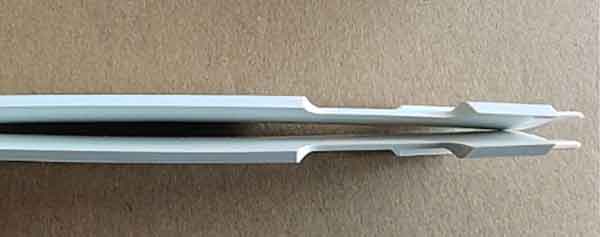
Bestimmte Kunststoffbauteil-Designs sind anfällig für Verzug oder ungleichmäßige Schwindung, was zu Deformationen führt, wie etwa der Umwandlung eines perfekten Kreises in eine ovale Form. Die Wahl der Angusslage kann die Richtung und das Ausmaß solcher Deformationen beeinflussen. In manchen Fällen gibt es nur eine optimale Wahl für die Angussauslegung.
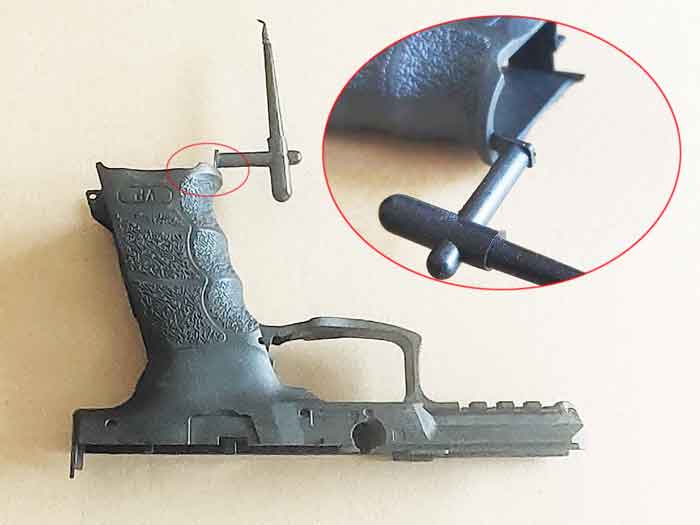
Diese Art von Kunststoffteilen neigt dazu, sich zu verbiegen
3. Für Gussfehler anfällige Teilekonstruktionen
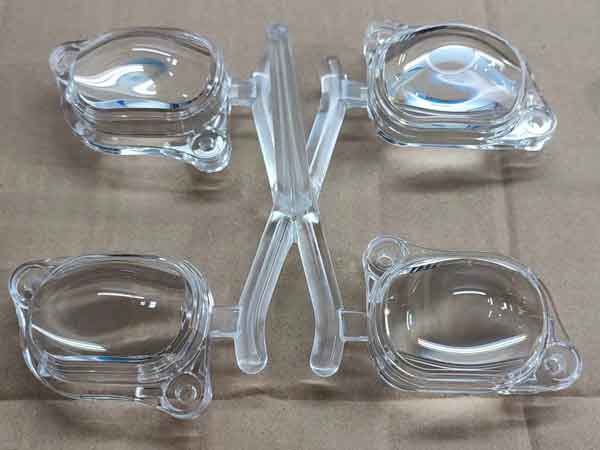
Manche Teilekonstruktionen neigen stärker zu bestimmten Spritzgussfehlern wie Bindenahten, Strahlbildung, Kurzschüssen, und so weiter. Es ist wichtig zu beachten, dass eine ordnungsgemäße Angussauslegung diese Fehler nicht vollständig beseitigen kann, aber ihre Auswirkungen auf ein akzeptables Maß reduzieren kann.
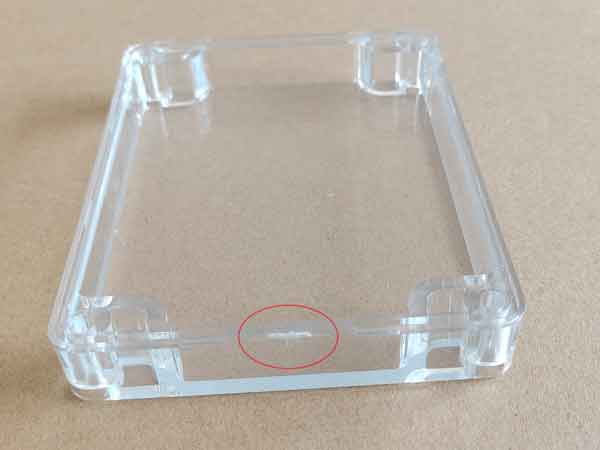
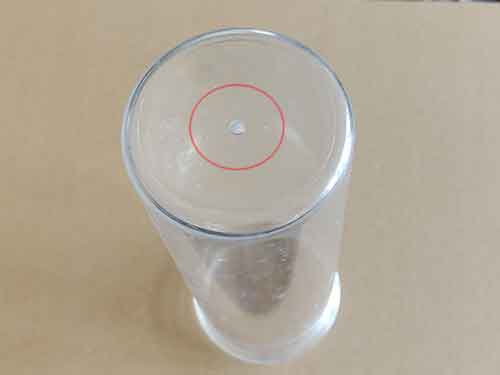
Die Konstruktion von Spritzgießanschnitten für transparente Teile erfordert sorgfältige Überlegungen und viel Erfahrung, um Fehler beim Spritzgießen zu vermeiden.
4. Großer Teil mit mehreren Toren
Manche Teile erfordern mehrere Angüsse für eine effektive Füllung. Die Koordination dieser Angüsse, um einen ausgewogenen Fluss und eine gleichmäßige Füllung zu gewährleisten, erfordert sorgfältige Überlegung. Die Wechselwirkung zwischen mehreren Angüssen kann die strukturelle Integrität und die visuelle Attraktivität des Teils beeinflussen.
5. Mehrkavitäten-Werkzeuge
Bei Formen, die mehrere Teile gleichzeitig produzieren, sind Anschnittplatzierung und Gleichgewicht entscheidend. Eine nicht angepasste Füllung kann zu einer ungleichmäßigen Teilequalität oder sogar zum Versagen der Form führen.
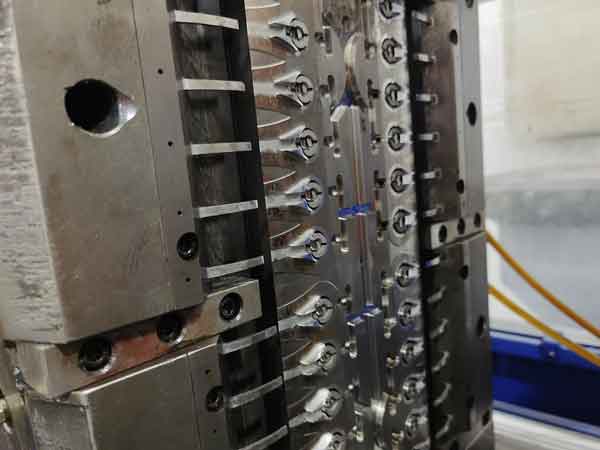
Form mit 24 Kavitäten für Lotionspender
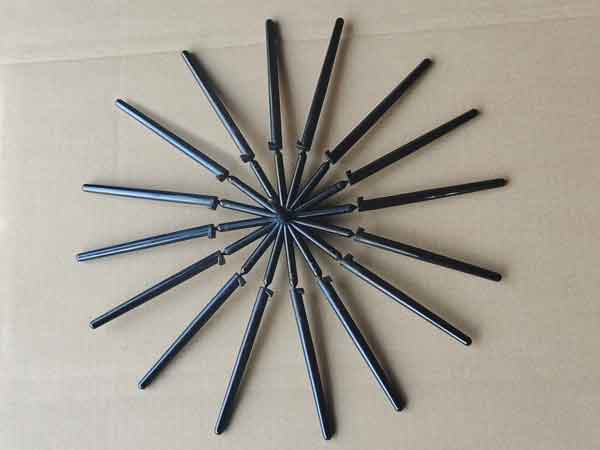
Für schlanke Kunststoffteile wie diese ist eine kreisförmige Anordnung gut geeignet. Dadurch wird sichergestellt, dass der Einspritzdruck an jedem Anschnitt relativ ausgeglichen ist, so dass die Größe und Fülle jedes Produkts nahezu identisch sind.
Zusammenfassend ist die Angussauslegung für Teile mit komplexen Formen, hohen Anforderungen an Maß- und Geometriegenauigkeit, sehr großen Teilen und Formen mit einer großen Anzahl von Kavitäten anspruchsvoller. Ein umfassendes Verständnis der Strömungsdynamik und der Angusswechselwirkung ist in diesen Szenarien entscheidend. Darüber hinaus wird computergestützte Mold-Flow-Analyse häufig eingesetzt, um diesen komplexen Prozess zu analysieren und zu optimieren.
Was ist der Anschnitt einer Spritzgussform?
Ein Spritzgussanguss ist eine kleine Öffnung in einer Form, durch die geschmolzener Kunststoff eingespritzt wird, um ein Produkt zu formen. Er ist wie der Eingang für das Material. Größe und Position des Angusses beeinflussen, wie der Kunststoff fließt und die Form füllt, was die Qualität und das Aussehen des Endprodukts beeinflusst.
Grundtypen von Spritzgießanschnitten
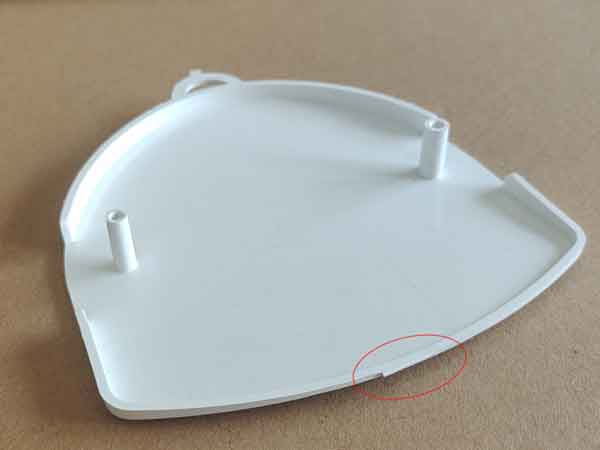
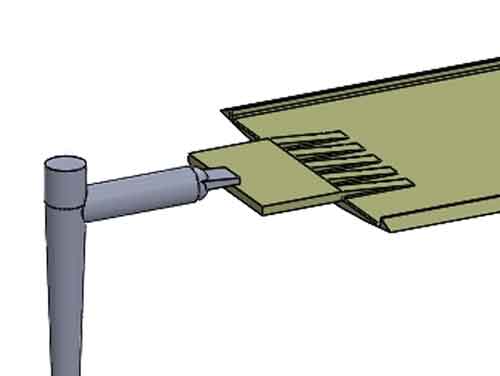
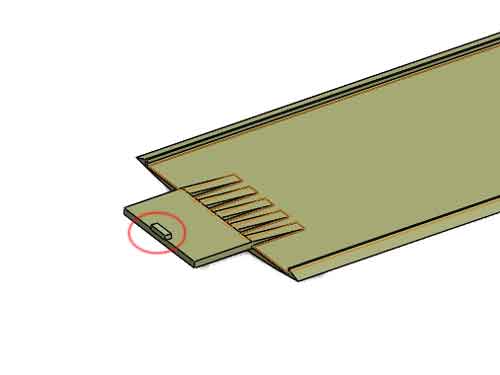
Randtor
Ein Randanguss ist eine Angusskonfiguration, die an der Trennebene der Form positioniert ist, wo die beiden Hälften der Form zusammenkommen.
(Die Draufsicht)
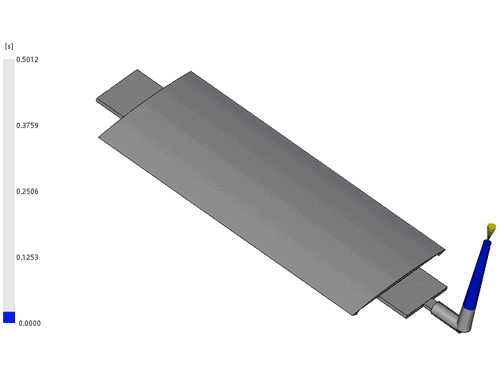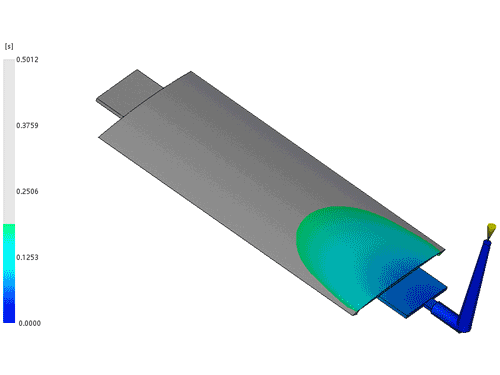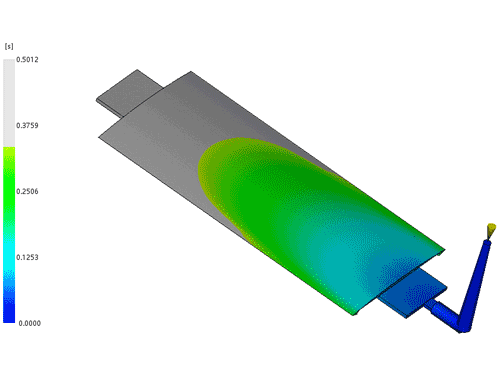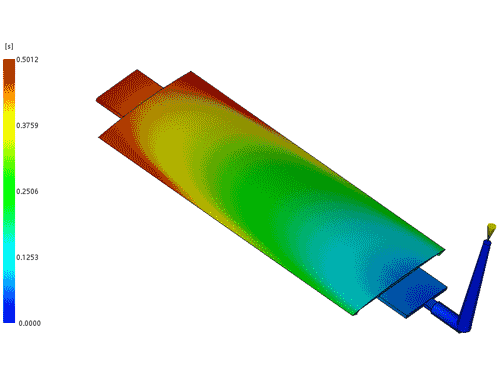
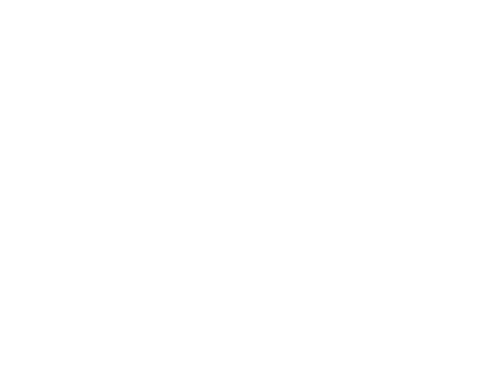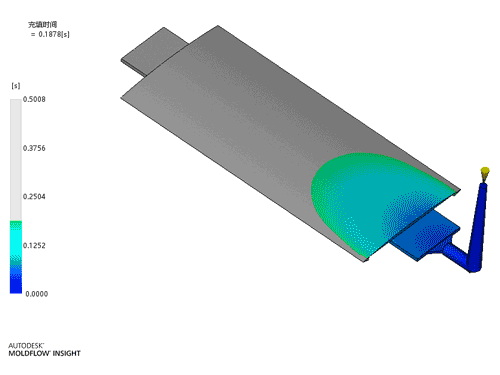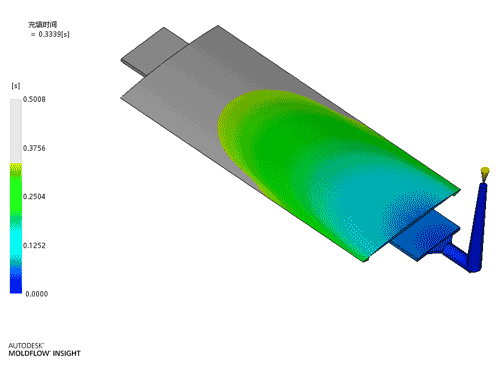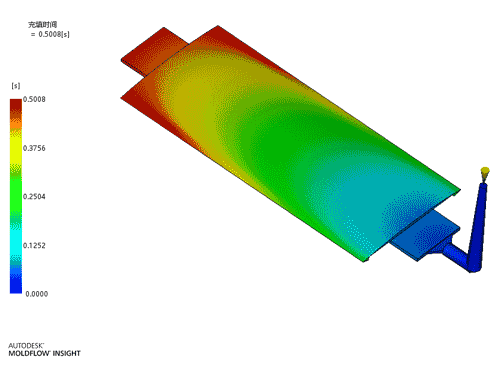
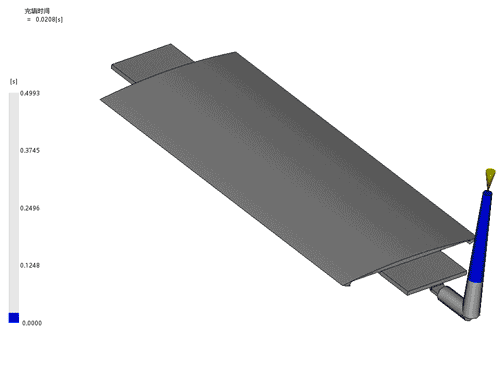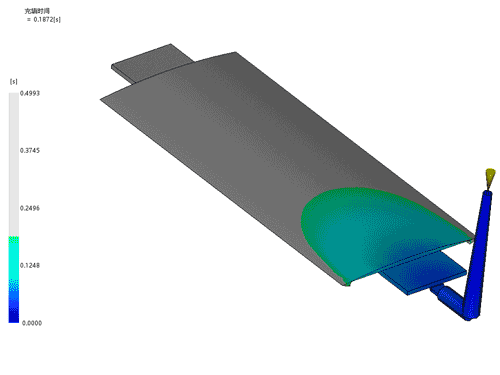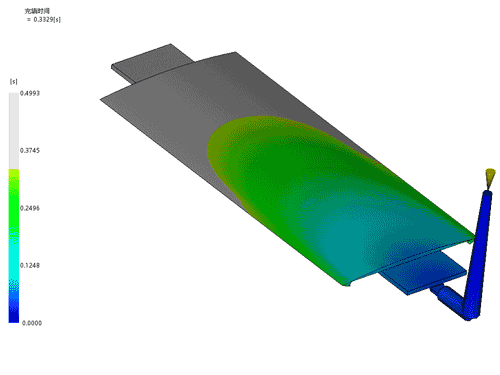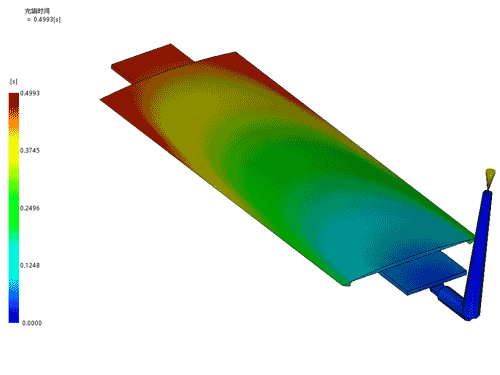
(Dies ist die Füllanimation eines Randtores)
Vorteile:
Leichte Bearbeitbarkeit: Kantentore sind einfach zu bearbeiten und können in der Größe angepasst während der Erprobungsphase der Form relativ leicht.
Weniger auffällige Narbe am Tor: Die Anschnittnarbe befindet sich am Rande des Teils, wodurch sie weniger auffällt. Daher eignet sie sich für Teile, bei denen nur eine mittlere ästhetische Qualität erforderlich ist.
Nachteile:
Begrenzt auf bestimmte Teilegrößen: Besser geeignet für kleinere Teile mit mehrere Kavitäten. Bei größeren, einkavitären Teilen erfordert ein Kantenanschnitt den Einsatz eines Heißkanalsystems.
Ansehen und Erscheinungsbild: Der Randanguss hinterlässt immer noch Markierungen oder Ansätze an der Kante des Teils, was ihn hauptsächlich für weniger ästhetisch sensible Komponenten geeignet macht. Hohe Erscheinungsanforderungen können zusätzliche Bearbeitung erforderlich machen.
Scherspannung und Jetting: Im Anschnittbereich kann es zu hohen Scherspannungen und potenziellen Spritzproblemen kommen, insbesondere bei dickwandigeren Teilen, was die Teilequalität beeinträchtigt.
Lüftertor
Ein Fächeranguss ist eine Weiterentwicklung des Randangussdesigns und zeichnet sich durch einen breitere Öffnung aus, der den Materialfluss in einem breiteren Winkel in die Kavität verteilt. Sein geneigter Boden minimiert Veränderungen der Querschnittsströmungsfront.
(Die Seitenansicht)
(Dieser Füllvorgang ähnelt dem obigen Beispiel mit dem Kantenanschnitt, nur um zu verdeutlichen, wie der Anschnitt während des Füllvorgangs funktioniert).
Vorteile:
Verbesserte Strömungsdynamik: Die breitere Öffnung eines Fächerglases verbessert die Fließeigenschaften des Materials und trägt zu einer effizienten Hohlraumfüllung bei.
Reduzierte Scherspannung: Im Vergleich zu anderen Anschnittsystemen führen Fächeranschnitte zu einer geringeren Scherbeanspruchung in der Nähe des Anschnitts, wodurch potenzielle Teilefehler minimiert werden.
Abgemilderte Teilmängel: Fächerschleusen verringern die Wahrscheinlichkeit von Biege- und Spritzproblemen und tragen so zu einer höheren Teilequalität bei.
Nachteile:
Degating Challenges: Das Entfernen der Narbe, die ein Fächertor hinterlässt, kann schwieriger sein und erfordert möglicherweise zusätzliche Nachbearbeitungsschritte.
Erhöhtes Prestige: Fächeranschnitte können im Vergleich zu normalen Kantenanschnitten mehr sichtbare Spuren oder Abdrücke auf dem Formteil hinterlassen.
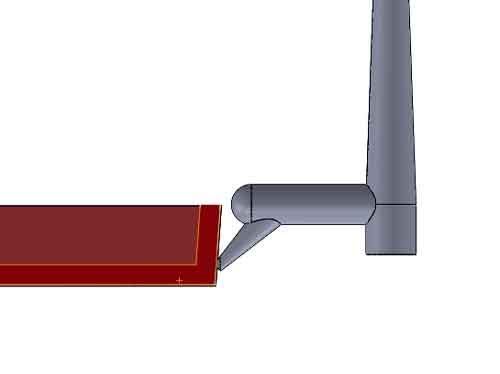
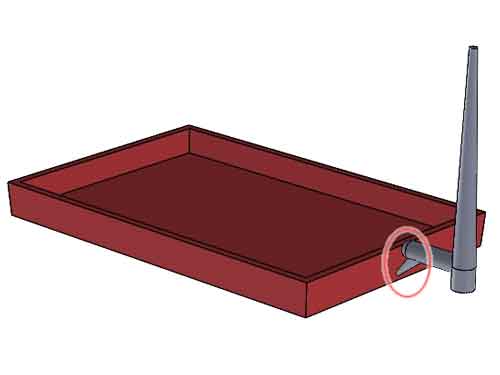
Registerkarte Tor
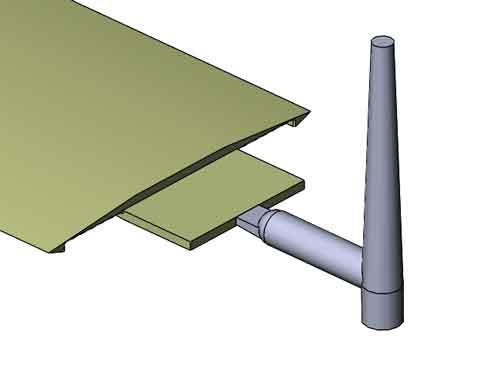
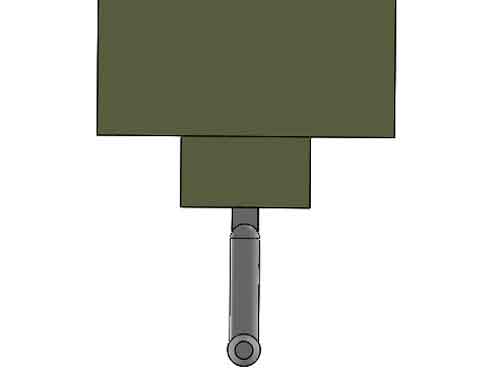
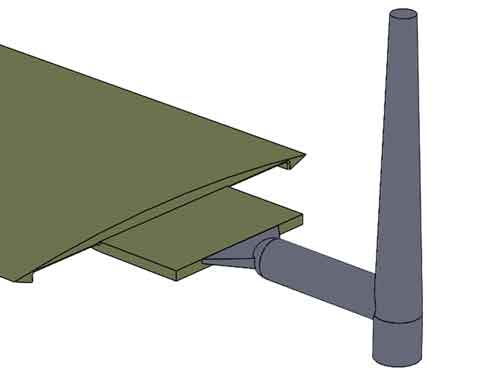
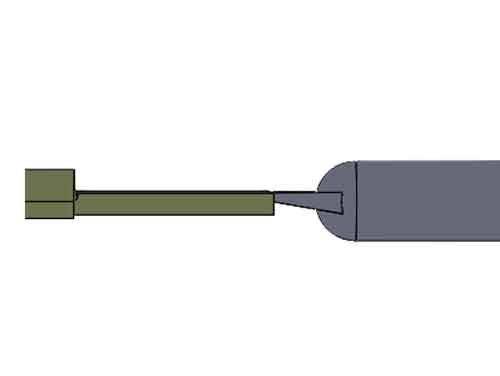
Der Anschnitt ist eine Anschnittkonfiguration, die dem Kantenanschnitt ähnelt, aber eine Besonderheit aufweist: Der Anschnitt befindet sich oben auf einer flachen Teileoberfläche. Im Gegensatz zu anderen Anschnitten, die Teil der Kavität sind, wird ein Reiteranschnitt auf der Kernseite der Form gebildet. Diese Anordnung verbessert die Materialverteilung und verhindert ein abruptes direktes Fließen in die Kavität.
(Die verbleibende Lasche nach der Reinigung)
(Auch hier ist der Füllvorgang ähnlich wie bei den 2 obigen Beispielen)
Vorteile:
Verbesserter Materialfluss: Die Platzierung des Tab-Angusses unterstützt einen gleichmäßigeren Materialfluss und eine gleichmäßigere Kavitätenfüllung.
Geringeres Strahlungsrisiko: Durch die Steuerung der Fließdynamik verringern Tab Gates die Wahrscheinlichkeit von Strahlungsdefekten im fertigen Teil.
Geringer Fließwiderstand: Das Design eines Tab-Gates minimiert den Fließwiderstand und trägt so zu einem effizienten Spritzgießen bei.
Einfachheit und Kosteneffizienz: Tab Gates zeichnen sich durch ein unkompliziertes Design und relativ niedrige Herstellungskosten aus.
Nachteile:
Gate Blush-Potenzial: Bestimmte Szenarien können zu Gate Blush führen, was eine sorgfältige Prüfung der Platzierung und des Designs des Gates erfordert.
Reinigung Herausforderung: Die Reinigung der Lasche kann mühsam sein. Idealerweise sollte die Positionierung einen Überstand zulassen; andernfalls kann eine Nachbearbeitung erforderlich sein.
Speichenpforte
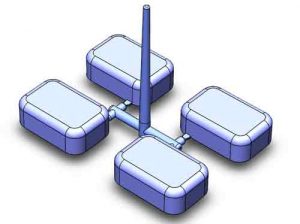
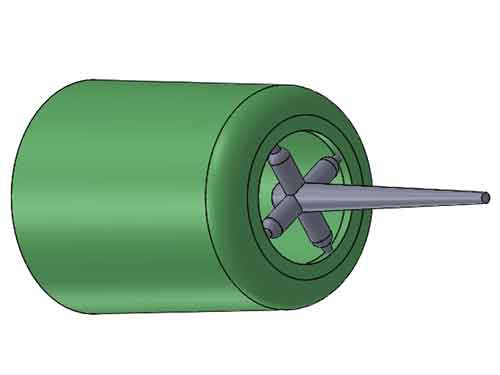
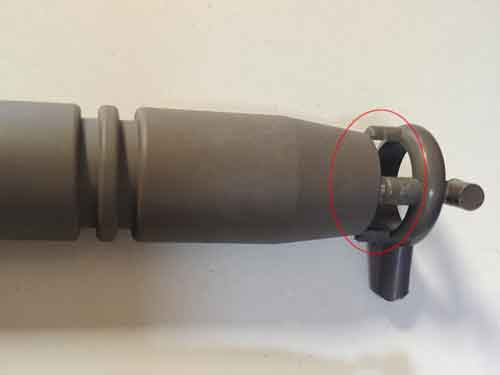
Der Speichenanschnitt hat seinen Namen von der speichenähnlichen Konfiguration des Rades. Er hat oft vier Speichen, um die Bearbeitung zu erleichtern. Der Speichenanschnitt wird vor allem bei rohrförmigen Teilen verwendet, da dieses Anschnittsystem die Rundheit verbessert.
Vorteile:
Ausgewogene Rohrbefüllung: Der Speichenanschnitt sorgt für eine gleichmäßigere Füllung der Rohrabschnitte und verhindert Verformungen oder Ovalität.
Minimierte Schweißnaht: Das Strömungsmuster reduziert das Zusammentreffen von 2 Strömungsfronten im Vergleich zu einer Schieberkonstruktion. Dies hilft, die Schweißnähte zu reduzieren.
Nachteile:
Komplexe Bearbeitung und höhere Kosten: Die komplizierte Konstruktion und die Anforderungen an die Bearbeitung erhöhen die Komplexität der Herstellung und die Kosten.
Narben-/Ansatzbildung: Der Speichenanguss hinterlässt vier leichte Narben, die schwer vollständig zu entfernen sind und das Aussehen des Teils beeinträchtigen können.
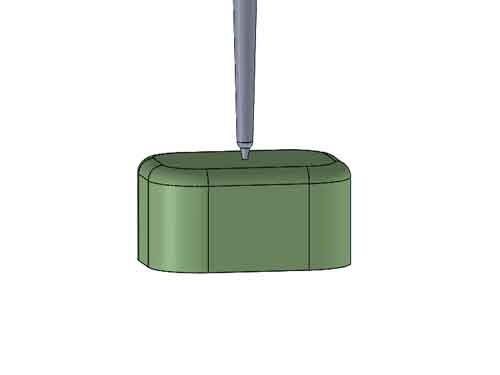
Pin-Point-Tor
Der Nadelanguss (oder Pin-Anguss) zeichnet sich durch seine umgekehrte Kegelform aus, die in einer scharfen Spitze endet. Mit einem Durchmesser, der typischerweise zwischen 0,8 und 1,5 mm liegt, erfordert er ein Dreiplattenform-Design, um Angussverteiler, Verteilerkanal und Angussreste zu entfernen. Die Heißkanalversion hat keine umgekehrte Kegelform, sodass sie mit einer Zweiplattenform funktioniert.
Vorteile:
Automatisches Entgittern: Der punktgenaue Anschnitt ermöglicht die automatische Trennung vom Teil während des Auswurfs.
Minimale Anschnittnarbe: Die kleine Anschnittnarbe erfordert oft keine Nachbearbeitung und verbessert das Aussehen des Teils.
Vielseitiges Design: Mehrere Anschnitte können strategisch in einer Form mit einer einzigen Kavität platziert werden, wobei Heißkanäle erforderlich sind, wenn die Abstände zwischen den Anschnitten groß sind.
Nachteile:
Komplexe Formgestaltung: Punktuelle Anschnitte erfordern ein Drei-Platten-Werkzeug oder einen Heißkanal, was zusätzliche Kosten verursacht. Heißkanäle sind teurer als Drei-Platten-Formen.
Einschränkungen bei Fließdruck und Füllung: Hoher Fließdruckverlust und geringes Füllvolumen machen sie ungeeignet für großvolumige Teile oder hohe Füllgeschwindigkeiten.
Spannungsbedingte Probleme: Das Füllen mit hoher Geschwindigkeit kann Anschnittrötung, Fließspuren und eine verringerte Stärke des Anschnittbereichs verursachen.
Ungleichmäßige Füllung: Bestimmte Bereiche des Teils können aufgrund der Angusskonfiguration eine unzureichende Füllung erfahren.
Angussanschnitt oder direkter Anschnitt
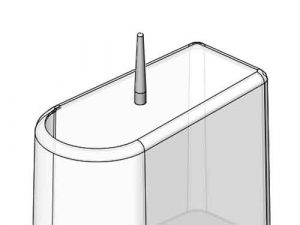
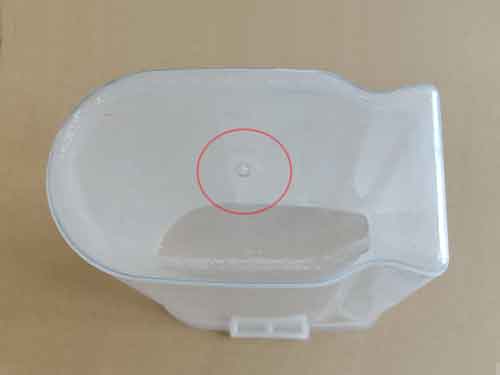
Der Anguss, auch Direktanguss genannt, ist das einfachste Angusssystem und eliminiert das Vorhandensein des Verteilers. Er wird in Einzelkavitätenformen eingesetzt und ist in der Mitte der Projektionsfläche des Teils positioniert. Er hat eine konische Form, wobei das größere Ende auf der Seite der Formkavität liegt. Angüsse sind häufig in der Produktion von Kunststoffbehältern wie Fässern und Wannen zu sehen.
Die Angussöffnung wird häufig für kleine und große Kunststoffbehälter verwendet.
Vorteile:
Einfachheit und Kosteneffizienz: Angusskanäle sind einfach und kostengünstig in der Herstellung.
Geringer Druckverlust: Dieser Schiebertyp zeichnet sich durch einen minimalen Druckverlust aus und ermöglicht hohe Füllgeschwindigkeiten und -mengen.
Nachteile:
Anschnittnarbe und Erröten: Der Anguss wird in der Regel mit einer Zange entfernt, wobei eine auffällige Angussnarbe und eine mögliche Errötung auf der gegenüberliegenden Seite zurückbleiben.
Scherspannung: Aufgrund der hohen Füllgeschwindigkeit können in der Nähe des Anschnitts hohe Scherspannungen auftreten, die zu Defekten führen.
Ungeeignet für große, flache Teile: Ungeeignet für große, flache Teile, da sie sich während des Abkühlens verziehen und verzerren können.
(Der Spureinlauf wird häufig für Kunststoffbehälter verwendet, insbesondere bei transparentem Material).
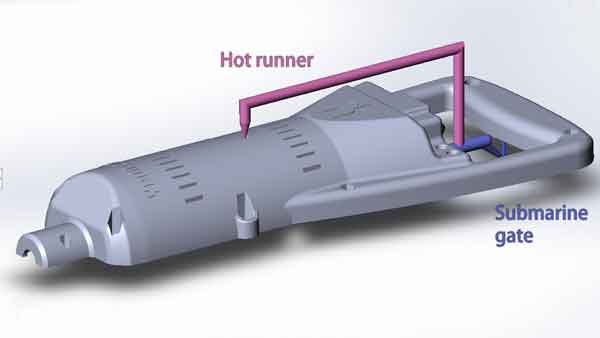
Tunnel oder U-Boot-Tor
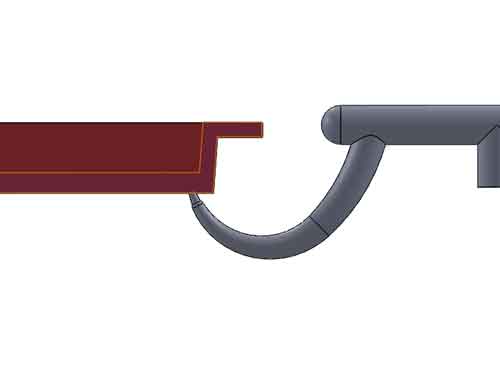
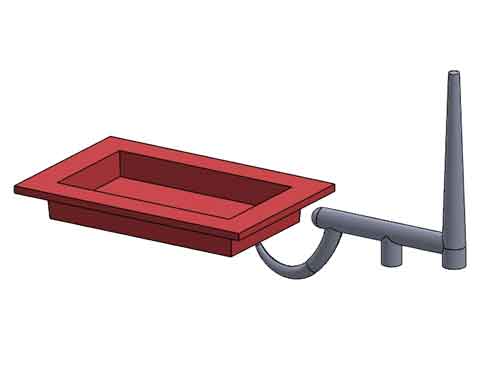
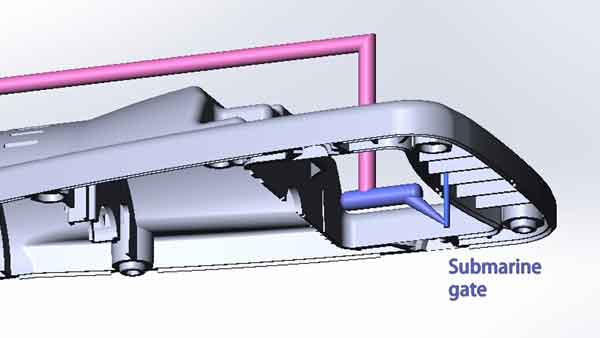
Der Tunnelanguss (oder Nadelverschlussanguss, Tunnelanguss) ist strategisch unterhalb der Trennebene der Form positioniert. Sein Zweck ist es, die Angussnarbe in unauffällige Bereiche zu verlegen, um die Ästhetik zu verbessern. Wie Punktangüsse weist er eine kleine Öffnung auf. Hier sind die damit verbundenen Vor- und Nachteile:
Vorteile:
Automatisches De-Gating und reduzierte Nachbearbeitung: Sub-Gates ermöglichen die automatische Entfernung von Gates und minimieren so den Bedarf an Gatternarbenverarbeitung.
Verbessertes Äußeres: Verdeckte Gatternarben führen zu einer verbesserten Ästhetik des Teils, da sie nicht mehr sichtbar sind.
Flexibilität bei der Konstruktion: Ähnlich wie bei Stiftanschnitten können mehrere Unteranschnitte in ein Einzelkavitätenwerkzeug integriert werden, um Füllung und Fließdynamik zu optimieren.
Nachteile:
Komplexe Bearbeitung: Die Herstellung des gekrümmten Kanals erfordert die separate Bearbeitung von zwei Hälften und deren Zusammenbau, um den Kunststoffflusskanal zu bilden. Dies macht die Bearbeitung komplizierter.
Hoher Druckverlust: Die Konstruktion ist mit einem beträchtlichen Druckverlust verbunden, der in einigen Teilbereichen zu einer unzureichenden Befüllung führen kann.
Mögliche Gate Blushes: In der Nähe des Gate-Bereichs kann es Gate Blushes geben.
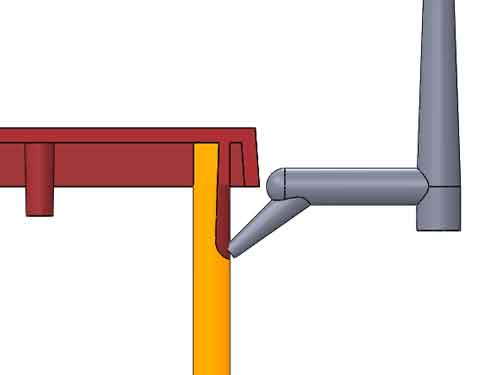
Unterauswerfer Tor
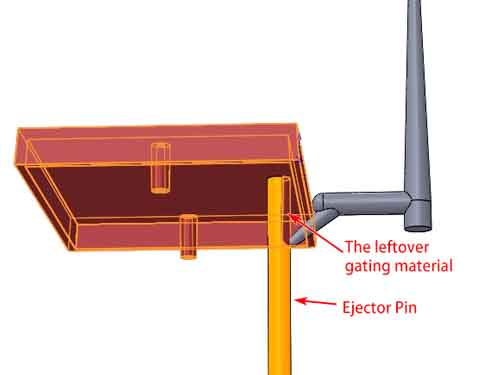
Der Sub-Ejector-Anguss ist eine modifizierte Version des Tunnelangusses und wird aufgrund seiner einfachen Herstellung weitgehend bevorzugt.
Bei diesem Anschnittsystem wird ein Teil des Auswurfstifts abgeschliffen, um den Fließkanal zu erzeugen. Das restliche Anschnittmaterial wird durch manuelles Abbrechen entfernt.
Cashew-Tor oder Bananen-Tor
Dies sind Variationen des Tunnelangusses in Form von Cashewnüssen oder Bananen. Ihre Vor- und Nachteile stimmen mit denen des Tunnelangusses überein und werden nicht separat behandelt.
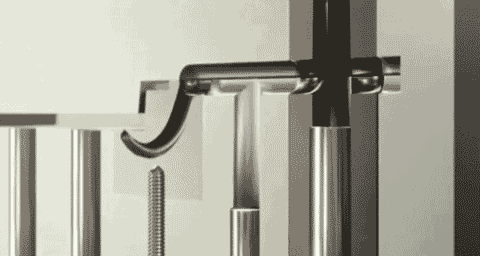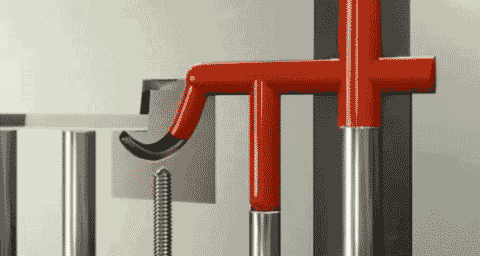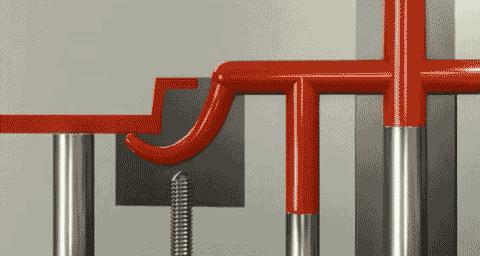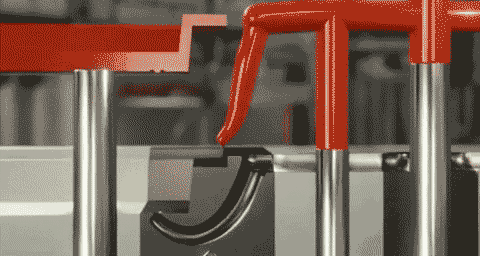
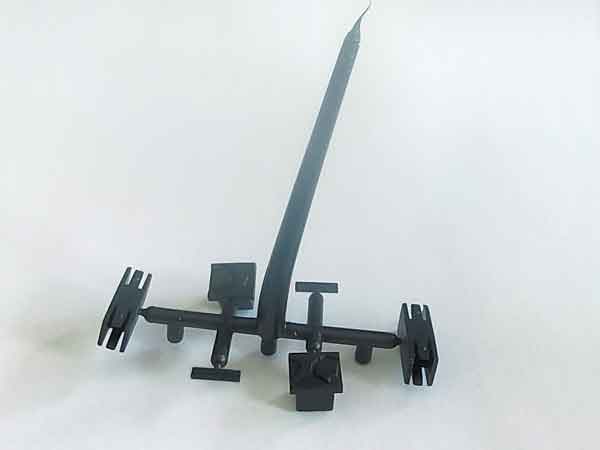
Sie fragen sich vielleicht wie die vorstehende Nase aus ihrem Formkanal austritt. So funktioniert es: Der Kunststoff ist noch weich und biegsam, wenn er nicht vollständig abgekühlt ist. Außerdem ist die Nase nicht zu groß, sodass sie sich etwas biegen kann, um aus dem Kanal herauszugleiten.
Heiße Kufen
Im Kaltkanalsystem, Materialverschwendung und begrenzte Kaltkanallänge sind Bedenken. Heißkanäle beheben dies, indem sie Angüsse eliminieren und den Kunststoff in den Kanälen geschmolzen halten.
Was ist der Heißkanal?
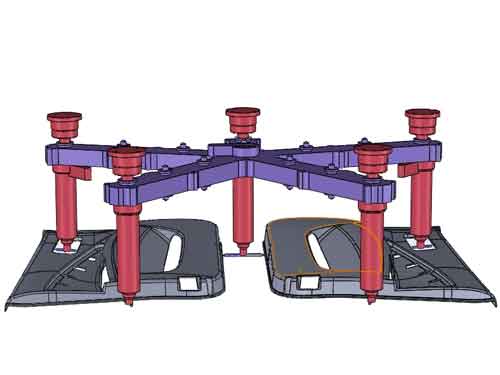
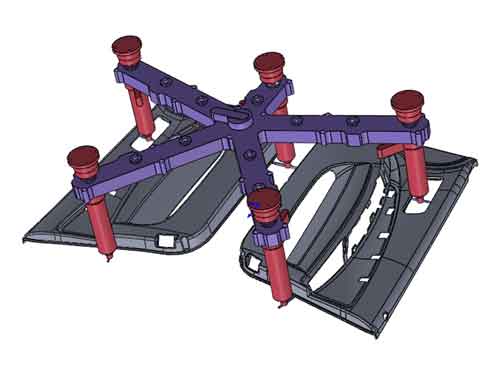
Einfach ausgedrückt, ein Heißkanal ist wie eine Verlängerung der Zylinderrohrleitung der Spritzgießmaschine. Im Wesentlichen geht es darum, einen Hochtemperaturkanal innerhalb der Form zu bilden. Dies geschieht mit Heizelementen und Temperaturregelungen. Ihre Aufgabe ist es, den Kunststoff auf der richtigen Schmelztemperatur zu halten. Auf diese Weise können wir die Fließlänge des Kunststoffs effektiv verlängern.
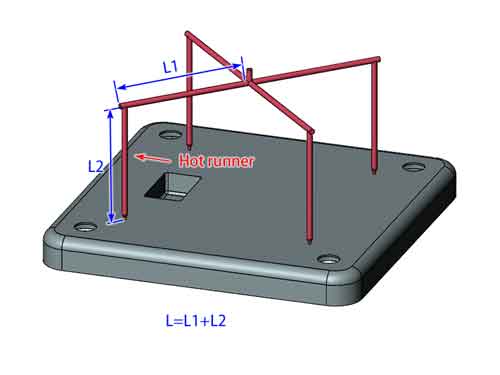
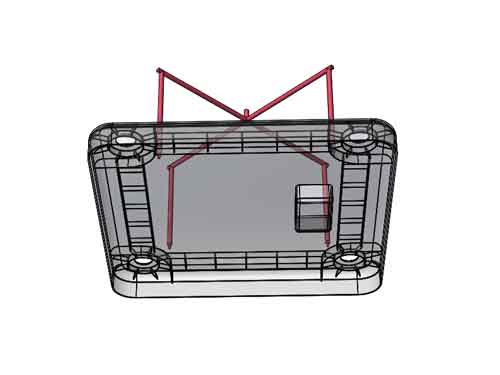
Heißkanal verwenden, wenn die Gesamtlänge (L) zu groß ist
(Die Gesamtlänge des Läufers L=L1+L2. Wenn L zu lang ist, ist es besser, Heißkanäle zu verwenden).
(Die Ansicht von unten)
Hier ein weiteres Beispiel:
Reduzierung von Materialeinsatz und Zykluszeit
Wie Sie aus diesem Beispiel ersehen können, sind bei kleinen Kunststoffteilen der Anguss und der Angusskanal schwerer und brauchen länger zum Abkühlen als die Teile selbst. Die Verwendung von Heißkanälen anstelle von Kaltkanälen kann dazu beitragen, den Materialabfall und die Zykluszeit erheblich zu reduzieren
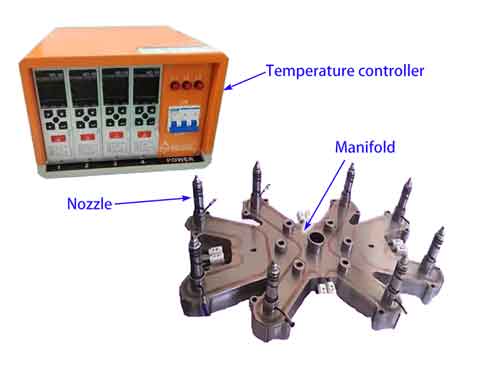
Woraus ein Heißkanalsystem besteht:
Temperaturregler: Überwachen und regeln die Kunststofftemperatur im gesamten System.
Verteiler: Verteilt den geschmolzenen Kunststoff gleichmäßig auf die Düsen. Der Verteiler ist insbesondere dann nicht erforderlich, wenn sich die Düse in der Mitte einer Einzelkavität befindet.
Düsen: Sie dienen als Eintrittspunkte für das Einspritzen von geschmolzenem Kunststoff in die Form.
Arten von Heißkanälen:
Pin-Point Gate: Kleiner Durchmesser, minimale Anhaftung; geeignet für komplizierte oder kleine Teile.
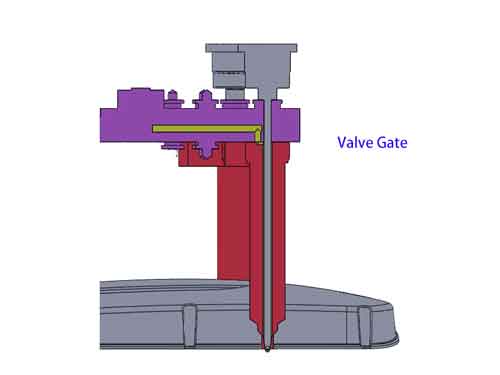
Ventilschieber: Ein anpassungsfähiger Schieber, der einen kontrollierten Kunststofffluss durch Öffnen und Schließen ermöglicht. Dies minimiert Rückstände und erweist sich als vorteilhaft für den Anschnitt mehrerer Kavitäten.
Offenes Tor: Direkter Fließweg, geeignet für verschiedene Gates, eliminiert oder minimiert Angüsse.
Vorteile:
Flexibles Tor-Design: Keine Entfernungsbeschränkungen, vielseitige Torplatzierung.
Verbesserte Teilequalität: Dadurch, dass der Kunststoff geschmolzen bleibt, wird das Auftreten von Fehlern in Verbindung mit kalten Butzen in den Kufen verringert.
Geringerer Materialabfall: Keine Kaltkanäle, weniger Abfall und Kosten.
Schnellere Zykluszeiten: Kein Kühlen von Angüssen und Angüssen pro Schuss erforderlich.
Nachteile:
Hohe Anschaffungs- und Wartungskosten
Mehr Abfall bei Farbänderungen
Start-up-Zeit: Erfordert Erhitzung und Stabilisierung vor der Produktion.
Schlussfolgerung:
Die Wahl des richtigen Anschnitttyps ist ein wichtiger Bestandteil des erfolgreichen Spritzgießens. Von effizienten Heißkanälen bis hin zu raffinierten U-Boot- und Tunnelanschnitten hat jeder seine Vorteile. Denken Sie an Kosten, Geschwindigkeit und Aussehen, um herauszufinden, was für Ihre Teile am besten geeignet ist. Die Wahl des richtigen Anschnittes hilft Ihnen, großartige Produkte herzustellen und Ihren Spritzgießprozess zu verbessern.
Wir sind Experten für Kunststoff-Spritzgießen. Kontaktieren Sie uns jetzt und erhalten Sie ein schnelles Angebot!