


Indice dei contenuti
TogglePerché la ricottura della plastica è necessaria per alcune parti stampate a iniezione
Lo scopo della ricottura della plastica è affrontare alcuni dei problemi che sorgono durante lo stampaggio a iniezione di prodotti in plastica. Nel processo di stampaggio a iniezione della plastica, sollecitazioni interne spesso si sviluppano all'interno del prodotto a causa di fattori come temperatura e pressione. Se queste tensioni interne diventano troppo elevate, possono causare problemi di qualità come dimensioni instabili, deformazioni, distorsioni o persino rotture nel prodotto finale. Proprio come l'acciaio richiede la ricottura, anche i prodotti in plastica possono essere migliorati attraverso il processo di ricottura.
La ricottura comporta principalmente riscaldando il prodotto in plastica a una temperatura specifica e quindi lasciarlo raffreddare lentamente in condizioni controllate. Questo processo consente di molecole all'interno della plastica per riallineare, riducendo o eliminando così le tensioni interne e migliorando la stabilità dimensionale e la qualità complessiva del prodotto.
Oltre a ricottura, il post-trattamento dei prodotti in plastica include condizionamento all'umidità. Il condizionamento dell'umidità prevede l'aumento dell'umidità del materiale plastico, che può migliorare la tenacità del materiale, particolarmente importante per i materiali PA (poliammide). Regolando il contenuto di umidità del materiale, è possibile migliorarne le proprietà meccaniche, rendendo il prodotto finale più durevole e stabile nell'uso.
In sintesi, la ricottura e il condizionamento dell'umidità sono fasi critiche della lavorazione della plastica. Contribuiscono a migliorare le prestazioni e la qualità dei prodotti, garantendo la stabilità e la durata dei prodotti in plastica nell'uso quotidiano.
Cause delle sollecitazioni interne nei prodotti stampati a iniezione
Sollecitazione interna nei prodotti stampati a iniezione possono derivare da diversi fattori:
- Raffreddamento non uniforme di parti in plastica all'interno dello stampo.
- Plastificazione non uniforme.
- Cristallizzazione e orientamento incoerenti delle molecole di plastica all'interno della parte in plastica.
- L'uso di inserti in metallo, che creano una differenza significativa di temperatura e velocità di raffreddamento in prossimità dell'inserto rispetto alle aree adiacenti.
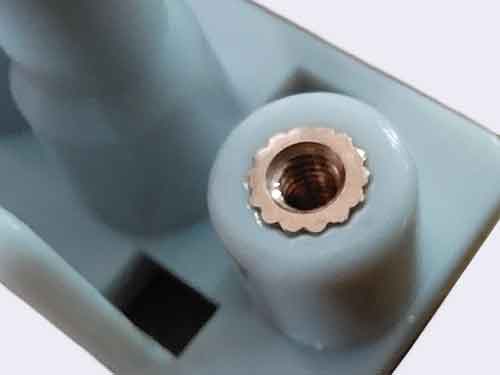
Questi fattori portano a ritiro irregolare in parti diverse del pezzo in plastica, causando inevitabilmente tensioni interne. La presenza di tensioni interne spesso causa deformazione o fessurazione nei pezzi in plastica durante il loro utilizzo. Pertanto, è fondamentale trovare modi per eliminare queste tensioni.
A seconda delle caratteristiche della plastica e dei requisiti di utilizzo, i pezzi possono essere sottoposti a trattamenti di ricottura e condizionamento dell'umidità. Questi processi sono studiati per ridurre le tensioni interne e migliorare la qualità complessiva e la durata dei prodotti in plastica.
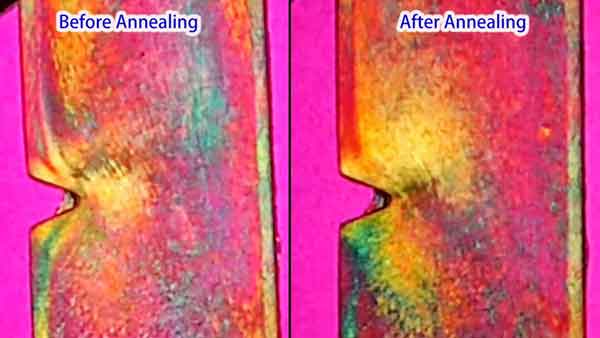
Nota: dall'immagine si può osservare che l'area di sollecitazione sotto l'intaglio a V è scomparsa dopo il trattamento termico.
Fasi della ricottura plastica
La ricottura della plastica è un processo termico progettato per ridurre le tensioni interne delle parti in plastica, che possono derivare da un raffreddamento non uniforme o durante il processo di produzione. Il processo di ricottura prevede in genere le seguenti fasi:
Riscaldamento: il metodo prevede di collocare i pezzi in plastica in un forno o in un mezzo liquido (come acqua calda, olio minerale caldo, glicerina, glicole etilenico o paraffina liquida) a una temperatura specifica per un certo periodo, seguito da un raffreddamento lento. La temperatura di ricottura è generalmente controllata per essere 10-20°C superiore alla temperatura di esercizio del pezzo o 10-20°C inferiore alla temperatura di distorsione termica della plastica. La temperatura non deve essere troppo alta per evitare deformazioni e distorsioni del pezzo, né troppo bassa, poiché non si otterrebbe l'effetto di post-trattamento desiderato. La durata della ricottura dipende dal tipo di plastica, dalla temperatura del mezzo di riscaldamento, dalla forma e dallo spessore delle pareti del pezzo e dai requisiti di precisione del pezzo.
Mantenimento della temperatura: i pezzi vengono mantenuti a questa temperatura per un certo periodo per consentire alle tensioni interne di ridistribuirsi. La durata dipende dal tipo di plastica e dallo spessore del pezzo.
Raffreddamento lento: dopo aver completato il processo di ricottura, è essenziale raffreddare lentamente i pezzi per prevenire la formazione di nuove tensioni. Questo si ottiene solitamente lasciando raffreddare naturalmente i pezzi all'interno del forno, raggiungendo gradualmente la temperatura ambiente dopo aver spento la fonte di calore.
Ogni tipo di materiale plastico ha una temperatura e una durata di ricottura specifiche. Ad esempio, materiali come ABS, policarbonato e nylon hanno requisiti di ricottura diversi. Pertanto, il processo di ricottura deve essere regolato in base al tipo specifico di plastica utilizzata. Un trattamento di ricottura adeguato può migliorare significativamente la stabilità dimensionale dei prodotti in plastica e ridurre la probabilità di cricche.
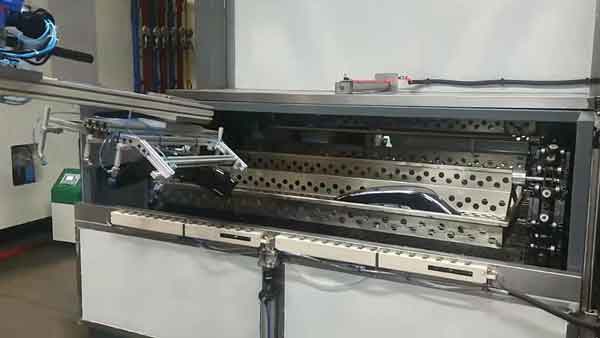
Nota: qui è mostrato il processo di trattamento termico per il coperchio del faro di un'auto. Il materiale del prodotto è PC (policarbonato) e il trattamento viene condotto a una temperatura di 130°C per una durata di 3 ore.
Risultati del trattamento di ricottura
Il processo di ricottura produce risultati significativi nel trattamento dei pezzi in plastica. In primo luogo, elimina le tensioni interne e stabilizza le dimensioni. Questo aspetto è cruciale per mantenere la coerenza di forma e dimensioni dei prodotti in plastica.
Per plastiche cristalline, la ricottura può anche migliorare la grado di cristallinità e stabilizzare la struttura cristallina. Questo miglioramento tipicamente aumenta il modulo elastico e la durezza del materiale. Tuttavia, è importante notare che questo processo può ridurre il tasso di allungamento a rottura.
Vale la pena menzionare che non tutti i pezzi in plastica richiedono necessariamente un post-trattamento. Ad esempio, il poliossimetilene (POM) e le plastiche in polietere clorurato, nonostante presentino tensioni interne, possono eliminare gradualmente queste tensioni da sole. Ciò è dovuto all'elevata flessibilità dei polimeri e alla loro minore temperatura di transizione vetrosa. Pertanto, nei casi in cui i requisiti per i pezzi in plastica non sono stringenti, il post-trattamento potrebbe non essere necessario. Questa flessibilità nel processo di post-trattamento consente un approccio più su misura a seconda delle esigenze specifiche e delle caratteristiche del materiale plastico in questione.
Processi di ricottura per le plastiche più comuni
Le seguenti informazioni forniscono le temperature e i mezzi di ricottura consigliati per diversi tipi comuni di plastica. Questa guida rapida aiuta a comprendere i processi di ricottura specifici per i diversi materiali plastici.
| Tipo di plastica | Medio | Temperatura di ricottura (°C) |
|---|---|---|
| ABS | Acqua o aria | 60~75 |
| PS | Acqua o aria | 60~70 |
| PMMA | Aria | 75 |
| POM | Olio o aria | 160 |
| PP | Aria | 150 |
| HDPE | Acqua | 100 |
| PC | Olio o aria | 120~130 |
| PET | Forno riempito di azoto | 130~150 |
| PBT | Forno riempito di cloro | 130~150 |
| PA6 | Acqua o olio | 100-130 |
| PA66 | Acqua/Acetato di potassio (1/1,25) 3~6 | 100 |
Questa tabella funge da guida generale. È importante notare che la temperatura e il mezzo di ricottura esatti possono variare a seconda del grado specifico di plastica e delle proprietà desiderate del prodotto finale. Potrebbero essere necessari adeguamenti in base allo spessore, alle dimensioni e alla complessità della parte in plastica.
Conclusione
In sintesi, il trattamento termico non è un processo comunemente utilizzato per i prodotti stampati a iniezione. La maggior parte delle volte, i prodotti vengono lasciati invecchiare naturalmente nel tempo per rilasciare le tensioni. Inoltre, oltre alla ricottura, oggi esistono metodi per rilasciare le tensioni interne attraverso trattamento a ultrasuoni e il applicazione di alta pressione. Tuttavia, comprendere il processo di ricottura della plastica fornisce una visione più completa della produzione di parti stampate a iniezione, consentendone l'uso nelle situazioni necessarie.