زاویه جدایش: یک عنصر حیاتی در طراحی محصولات قالبگیری تزریقی پلاستیک
تقریباً مانند ضخامت دیواره،, زاویه درفت نقش حیاتی در طراحی محصولات قالبگیری تزریقی پلاستیک دارد—جنبهای که نیازمند توجه طراحان محصول است. نادیده گرفتن زاویه درفت در مراحل اولیه طراحی محصول و واگذاری کامل آن به مهندس قالب برای تنظیمات بعدی، میتواند حجم کار و چرخه توسعه را به طور قابل توجهی افزایش دهد. این مقاله قصد دارد مقدمهای مختصر در مورد مفاهیم اساسی زاویه درفت محصولات پلاستیکی ارائه دهد.
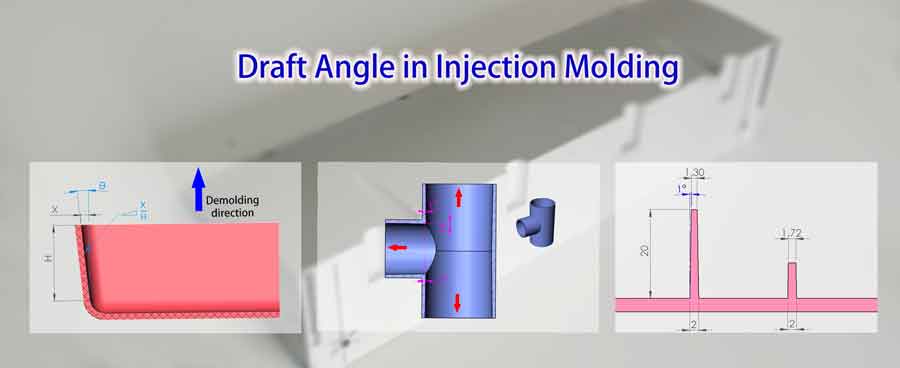
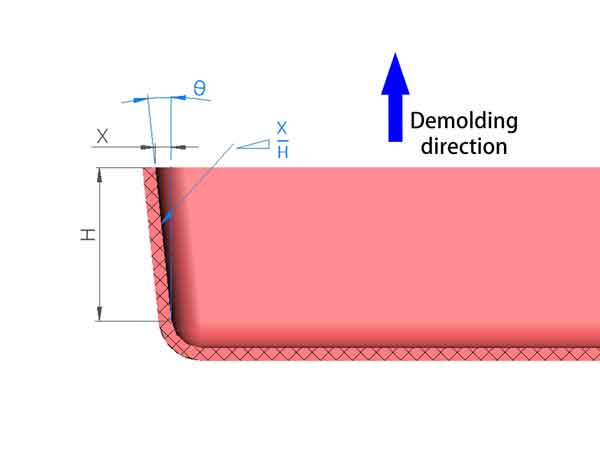
زاویه درفت یک عنصر حیاتی در دنیای قالبگیری تزریقی است. به زاویهای اشاره دارد که زاویه شیب روی دیواره کناری یک محصول پلاستیکی تنظیم میشود درجهت قالبگیری, و نقش محوری در خروج روان محصول قالبگیری تزریقی از قالب دارد. به زبان ساده، زاویهای است که حذف آسان محصول از قالب را تسهیل میکند.
بیان زاویه پیشروی
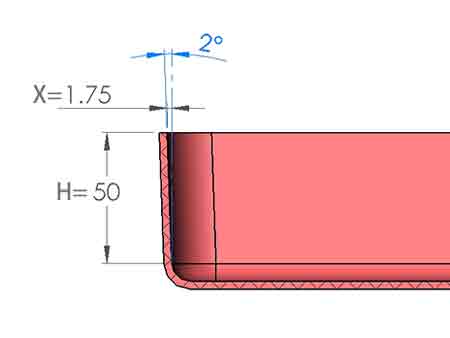
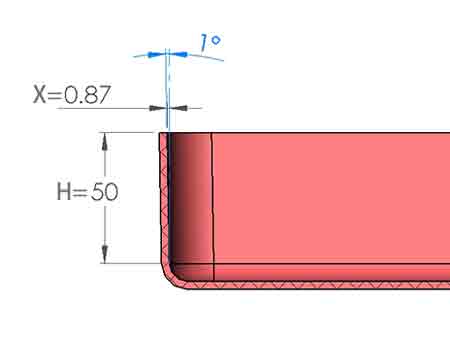
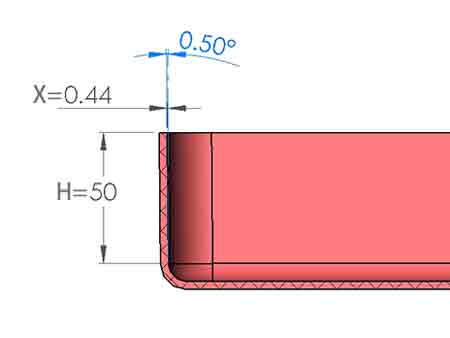
دو روش رایج برای توصیف زاویه درفت وجود دارد. یک روش اندازهگیری آن است بر حسب زاویه, که معمولاً از 0.5 تا 2.0 درجه متغیر است. به طور جایگزین، میتوان آن را با نسبت عمق فرورفتگی (X) به ارتفاع آن (H) توصیف کرد. در حالی که اندازهگیری زاویه رایجتر است، روش دوم تصویر واضحتری از فرورفتگی دیواره کناری ارائه میدهد.
اهمیت زاویه جدایش در قالبگیری تزریقی
چرا زاویه درفت ضروری است؟
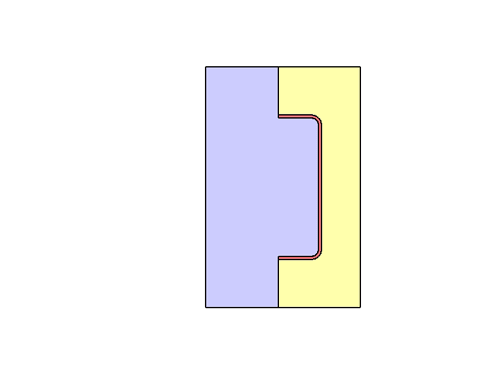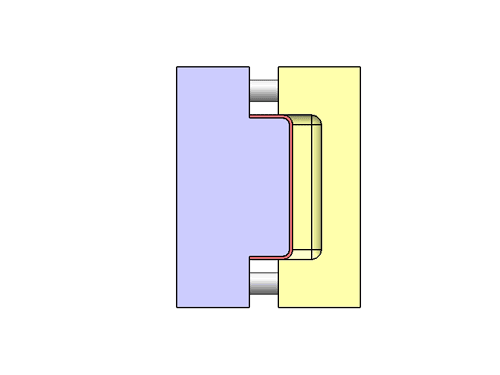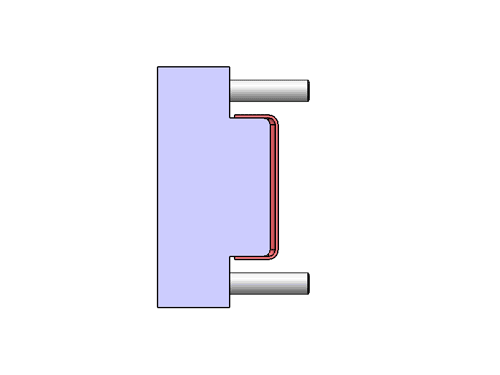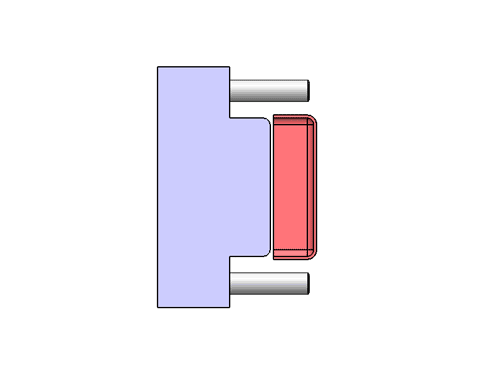
در فرآیند قالبگیری تزریقی، محصولات تمایل به انقباض دارند زیرا در داخل حفره قالب سخت و خنک میشوند. این انقباض منجر به تناسب محکم بین دیوارههای جانبی محصول پلاستیکی و دیوارههای متناظر قالب میشود. در نتیجه، مقدار قابل توجهی مقاومت (مقاومت اصطکاکی) در فرآیند جداسازی قالب ایجاد میشود.
با اعمال زاویه درفت،, هنگامی که محصول تا حدی از قالب جدا میشود، یک شکاف کوچک بین محصول و قالب ایجاد میشود. این شکاف کوچک اجازه جدایش روانتر و آسانتری را میدهد،, مقاومت در برابر خروج از قالب را به طور مؤثر به حداقل میرساند یا حتی حذف میکند (مقاومت اصطکاکی). بنابراین، گنجاندن زاویه درفت برای تضمین خروج بینقص و کارآمد محصولات قالبگیری تزریقی ضروری است.
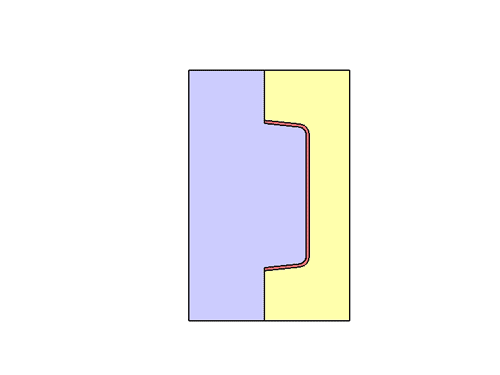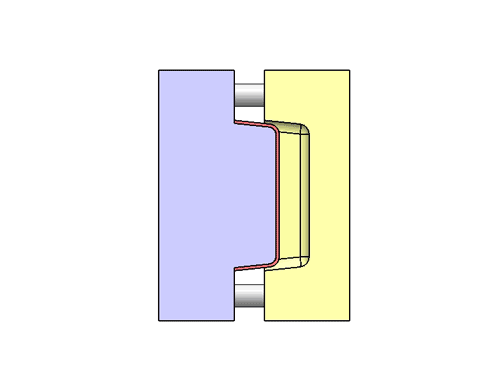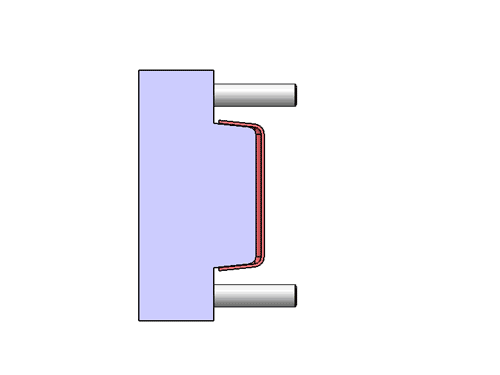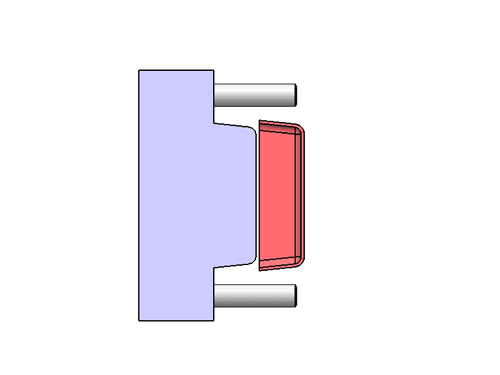
نیاز به تغییر — بدون زاویهی پیشنویس
توصیهشده — با زاویهی پیشنویس
پیامدهای زاویهی پیشنویس ناکافی
زاویههای درفت ناکافی میتوانند منجر به چندین مشکل بحرانی شوند، از جمله:
خراشهای روی دیوارههای جانبی محصول پلاستیکی: هنگامی که زاویه درفت ناکافی باشد، میتواند منجر به اصطکاک و خراش ناخواسته محصول پلاستیکی با دیوارههای قالب شود. این میتواند منجر به خراشهای روی دیوارههای جانبی ناخوشایند محصول پلاستیکی شود و کیفیت و ظاهر کلی آن را به خطر بیندازد.
آسیب سطحی و کاهش یکپارچگی: فقدان زاویه درفت مناسب میتواند به سطح و یکپارچگی ساختاری محصول پلاستیکی آسیب جدی وارد کند. این آسیب ممکن است به صورت سفید شدن پلاستیک, ، تغییر شکل یا حتی آسیب موضعی در مناطق خاص ظاهر شود. این عیوب نه تنها بر زیباییشناسی بلکه بر عملکرد محصول نیز تأثیر میگذارند.
سایش تسریعشده قالب و کاهش عمر مفید: زاویههای درفت ناکافی تنش اضافی به قالب وارد میکنند. در نتیجه، سایش و پارگی قالب به طور قابل توجهی افزایش مییابد و باعث تخریب سریعتر آن میشود. عمر قالب کوتاه میشود و منجر به نیاز به تعویض یا تعمیر مکرر میگردد که میتواند پرهزینه باشد و کارایی تولید را مختل کند. زاویههای درفت مناسب به کاهش این مشکل کمک میکنند، عمر قالب را طولانیتر میکنند و هزینههای نگهداری را کاهش میدهند.
انواع زاویه جدایش و دستورالعملهای طراحی
1. دیوارهای خارجی:
برای سطوح صیقلی، به طور کلی توصیه میشود زاویه درفت 1-1.5°. داشته باشد. اگر نیازهای کیفیت سطح بالا باشد، انتخاب زاویه 1.5 درجه برای جلوگیری از خراش سطح ایمنتر است.
برای دیوارهها نه خیلی بلند, ، در صورت لزوم میتوان از زاویه درفت 0.5 درجه استفاده کرد، اما قرار دادن صحیح پینهای بیرونانداز برای اطمینان از خروج روان محصول حیاتی است.
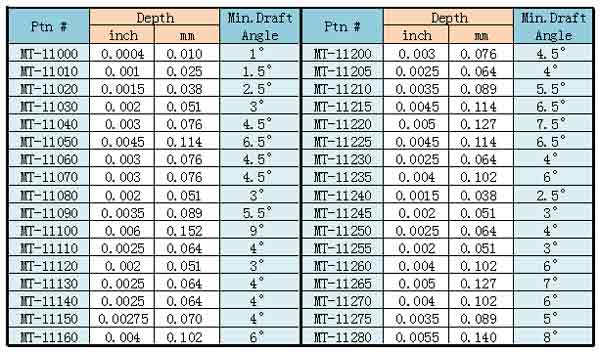
برای سطوح بیرونی با بافت، زاویههای درفت مربوطه در زیر فهرست شدهاند در جدول زیر.
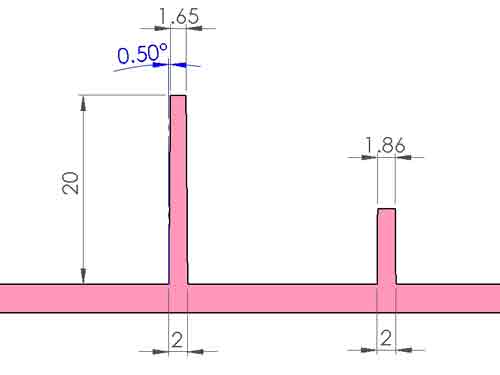
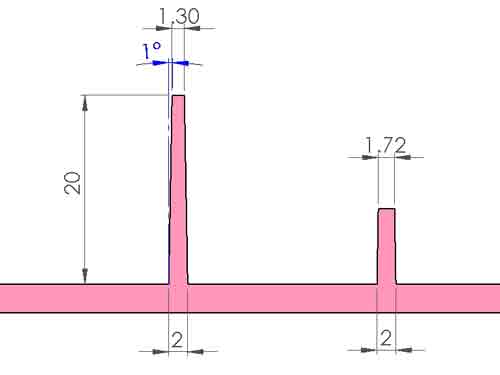
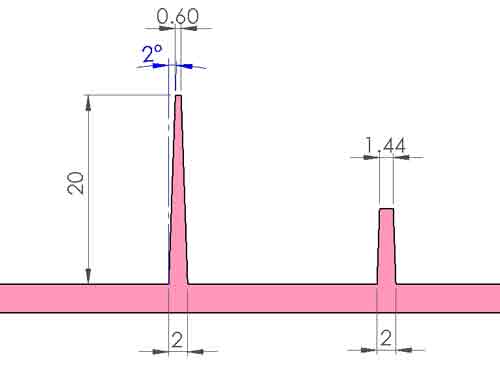
این 3 تصویر نشان میدهند که فرورفتگی دیواره جانبی در زاویههای شیب 0.5 درجه، 1 درجه و 2 درجه چقدر است.
نکته:جلوگیری از چسبیدن به قالب بالایی:
در مورد قالب دو صفحهای که قالب بالایی فاقد مکانیزم خروج است، جلوگیری از چسبیدن محصول به قالب بالایی در فرآیند باز کردن قالب بسیار حیاتی است. عدم انجام این کار ممکن است نیاز به مداخله دستی با استفاده از ابزار برای خارج کردن قطعه از قالب را ایجاد کند.
بروز مکرر این مشکل میتواند تولید روان را مختل کند و به طور بالقوه بر عملکرد قالب تأثیر بگذارد. در نتیجه، قالب پایینی اغلب به عنوان قالب محدب طراحی میشود تا اطمینان حاصل شود که محصول پلاستیکی پس از جمعشدگی محکمتر به آن میچسبد و احتمال جدا شدن آن از قالب مقعر بیشتر است.
2. دندههای تقویتی:
به طور مشابه، زاویه شیب 1-1.5 درجه برای آنها مناسب است. با این حال، اگر تعداد زیادی دنده وجود داشته باشد و ارتفاع آنها زیاد باشد، باید مقدار کمی بزرگتر انتخاب شود تا از چالشها در حین خروج محصول جلوگیری شود. از سوی دیگر، اگر تعداد دندهها کم و ارتفاع آنها کم باشد، میتوان زاویه شیب کوچکتری مانند 0.5 درجه را انتخاب کرد.
به دلیل زاویه شیب، بالای دندهها باریکتر از پایین خواهد بود. تأثیر استفاده از زاویههای شیب مختلف بر ضخامت بالایی را میتوان با سه تصویر زیر نشان داد.
ارتفاع دندهها
به طور کلی، توصیه میشود ارتفاع دندهها کمتر از ۳ برابر ضخامت دیواره. باشد. این دستورالعمل مطلق نیست؛ دندهها گاهی میتوانند بلندتر باشند، اما این نیازمند انتخاب و کنترل دقیق اندازه زاویه درفت است.
با این حال، هرچه دندهها بلندتر باشند، شیارهای متناظر در قالب عمیقتر میشوند که هزینه ماشینکاری قالب و دشواری خروج محصول را افزایش میدهد.
ضخامت دندهها
برای جلوگیری از علائم فرورفتگی قابل توجه روی دیوارههای بیرونی، ضخامت توصیه شده برای دندهها کمتر از 0.6 برابر ضخامت دیواره بیرونی است، با ترجیح برای حتی کمتر از 0.5 برابر برای به حداقل رساندن بیشتر علائم فرورفتگی.
با این حال، اگر دستیابی به این امر چالشبرانگیز باشد، ممکن است نیاز به مصالحه در ظاهر محصول باشد. به هر حال، برخی علائم فرورفتگی روی سطح محصول در برخی سناریوها قابل قبول است.
باسها
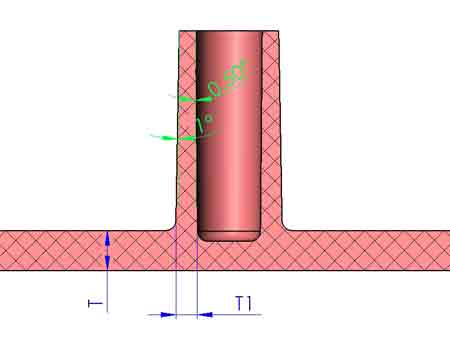
برای باسها، به دلیل وجود لوله خروج، میتوان نیروهای خروج بزرگتری اعمال کرد که امکان کاهش زاویه شیب به 0.5-1 درجه را فراهم میکند.
سوراخهای کور در مقابل سوراخهای عبوری
در مورد سوراخهای کور، از آنجایی که زاویه شیب مخالف دیوارههای بیرونی است، ضخامت دیواره در بالا به طور قابل توجهی کمتر از پایین خواهد بود. برای جلوگیری از علائم فرورفتگی در پایین، توصیه میشود که ضخامت دیواره پایینی باس کمتر از 0.6 برابر ضخامت دیواره بیرونی باشد.
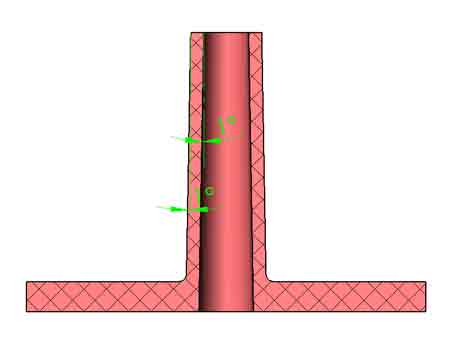
با سوراخهای عبوری، از آنجایی که هم سوراخ و هم دیوارههای بیرونی میتوانند در یک جهت شیب داشته باشند، ضخامت دیواره میتواند در طول ارتفاع نسبتاً یکنواخت باقی بماند. علاوه بر این، از آنجایی که هسته سوراخ عبوری در هر دو انتها پشتیبانی میشود، امکان ساخت باس بلندتر را فراهم میکند. بنابراین، برای باسهای بلندتر، توصیه میشود از سوراخهای عبوری استفاده شود.
یک نکته برای جلوگیری از فرورفتگیها در زیر باس
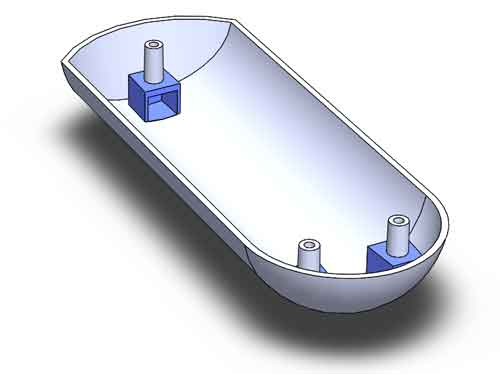
راهحل دیگر افزودن یک ساختار توخالی در زیر برجستگی, ، شبیه به ساخت یک خانه کوچک برای پشتیبانی از برجستگی. این میتواند ضخامت دیواره کافی برای برجستگی را بدون ایجاد علائم فرورفتگی تضمین کند، اما نیازمند مکانیزم لغزشی اضافی و طراحی گیت با پرکننده کارآمد است، در نتیجه هزینه افزایش مییابد.
ساختار خالی در زیر باس برای جلوگیری از فرورفتگی
4. اسلایدرها:
زاویههای درفت در جهت بیرونکشیدن اسلایدر برای تسهیل حرکت روان اسلایدرها در طول فرآیند قالبگیری تزریقی ضروری هستند.
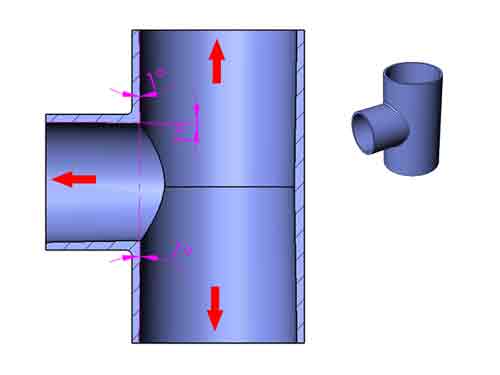
زاویههای کشش در جهت خروج اسلایدر برای تضمین بیرون آمدن روان اسلایدرها حیاتی هستند. به طور مشابه، محدوده عمومی ۰.۵ تا ۱.۵ درجه برای زاویههای کشش توصیه میشود، اما این باید به صورت موردی ارزیابی شود.
توجه: در مثال نشان داده شده، قطر خارجی لوله T از طریق بستن قالب بالا و پایین بدون خروج محوری شکل میگیرد. در نتیجه، برای قطر خارجی نیازی به زاویه کشش نیست.
با این حال، برای سوراخهای داخلی ساخته شده با سه قطعه درج، زاویه شیب 1 درجه در جهت استخراج گنجانده شده است.
به عنوان یک طراح محصول، فقط باید روی اصول کلی زاویه کشش تمرکز کنید. برای کمک با ما تماس بگیرید؛ ما اینجا هستیم تا به شما در بررسی و اصلاح زاویههای کشش کمک کنیم.
چندین عامل حیاتی بر تعیین حداقل زاویه شیب مورد نیاز برای جداسازی موفق قالب در قالبگیری تزریقی تأثیر میگذارند. این عوامل عبارتند از:
1. زبری سطح: گاهی اوقات، بافتهای مختلفی باید روی سطح قطعات پلاستیکی اعمال شود. زبری سطح این بافتها حداقل زاویه کشش مربوطه را تعیین میکند، که در بخش بعدی بحث خواهیم کرد.
2. انقباض: محصولاتی با انقباض قابل توجه نیاز به زاویه کشش بزرگتری دارند تا خروج قالب از قطعه پلاستیکی تسهیل شود.
3. ضخامت دیواره: افزایش ضخامت دیواره منجر به نیروی پوششی بیشتر روی قالب میشود، بنابراین نیاز به زاویه کشش بزرگتری برای خروج مؤثر از قالب دارد.
4. مقاومت اصطکاکی: سطوح بالاتر مقاومت اصطکاکی نیاز به استفاده از زاویه کشش بزرگتر برای تضمین خروج روان و کارآمد از قالب دارد.
۵. پیچیدگی ویژگیهای طراحی: وجود چندین دنده تقویتی، سوراخها و برجستگیها در طراحی نیروی خروج مورد نیاز را تقویت میکند و افزایش مناسب شیب کشش را برای تضمین خروج موفق از قالب الزامی میسازد.
همبستگی بین بافت سطح و زاویه جدایش
یک عامل تأثیرگذار در تعیین حداقل زاویه کشش مورد نیاز، زبری سطح است. ضروری است بدانید که هنگام ایجاد بافتهای سطحی، عمق بافت مستقیماً بر زاویه کشش لازم تأثیر میگذارد. بافتهای عمیقتر، که نشاندهنده زبری سطح بالاتر هستند، نیاز به زاویه کشش بزرگتری برای جلوگیری از کرنش سطح در هنگام بیرون انداختن قالب دارند.
این جدول حداقل زاویه جدایش مورد نیاز برای بافتهای سطحی مختلف را مشخص میکند و به عنوان راهنمایی برای بهینهسازی زاویه جدایش بر اساس پیچیدگی پرداخت سطح عمل میکند.
استفاده از هستههای جمعشونده برای حذف زاویههای جدایش
مقدمهای بر فناوری هسته جمعشونده
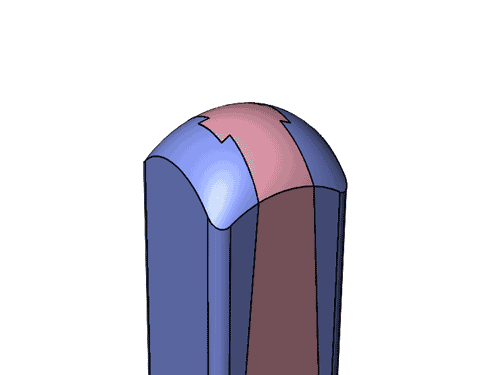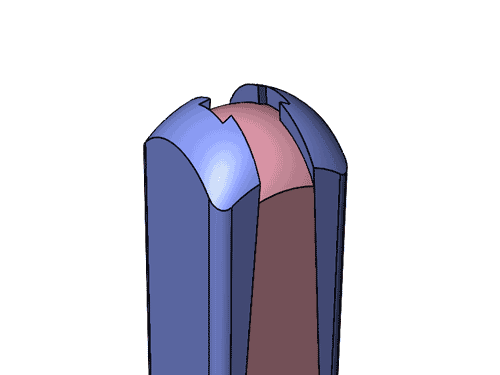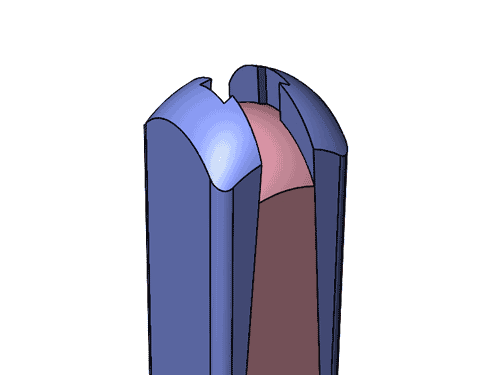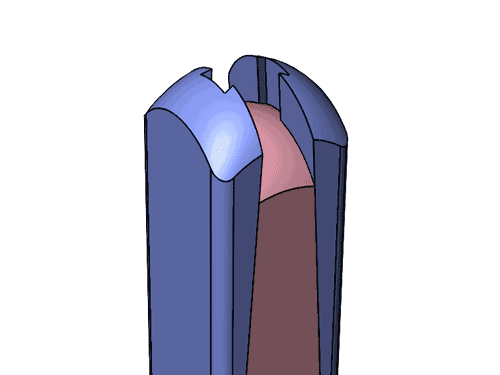
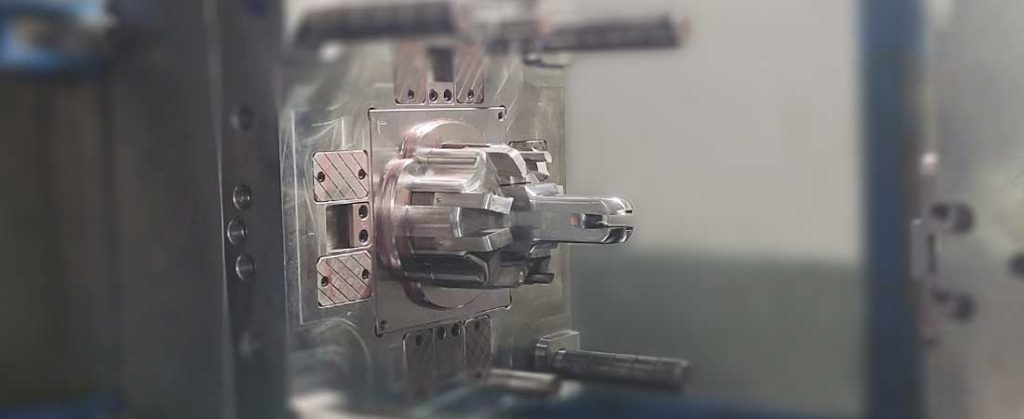
اگرچه زاویههای کشش در بیشتر موارد قابل قبول هستند، سناریوهایی وجود دارد که زاویه کشش صفر مطلوب است. این میتواند با استفاده از ساختاری به نام هسته جمعشونده به دست آید. این هسته که از چندین قطعه تشکیل شده است، اجزای آن در هنگام خروج از قالب به صورت عمودی نسبت به یکدیگر حرکت میکنند، که به کاهش افقی اندازه هسته ترجمه میشود.
تصویر نحوه عملکرد هسته جمعشونده
هستههای جمعشونده در طرحهای مختلفی وجود دارند، برخی که به طور کامل در اطراف محیط جمع میشوند و برخی دیگر که تنها در یک جهت جمع میشوند. نوع دوم قطعات کمتری دارد و هزینه کمتری دارد. به دلیل ساختار سادهتر آن، ما اصل کار آن را با یک تصویر در زیر توضیح خواهیم داد.
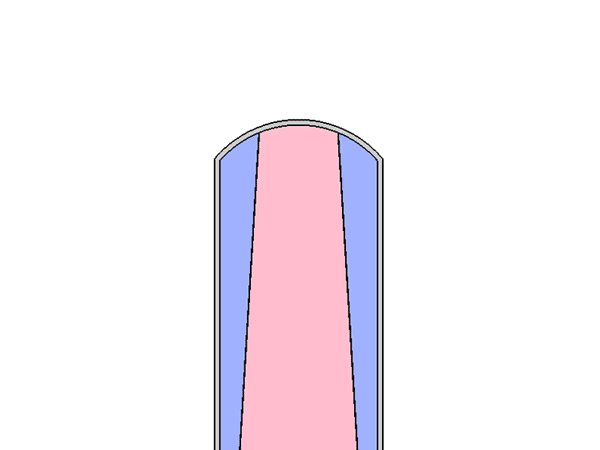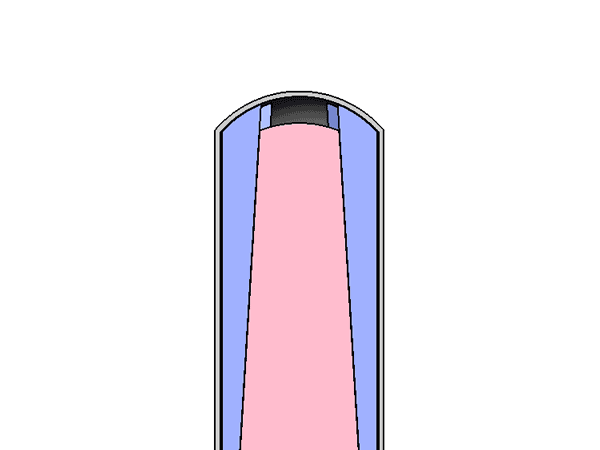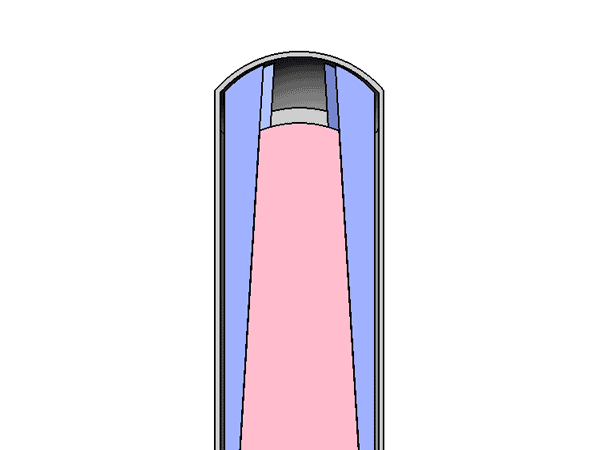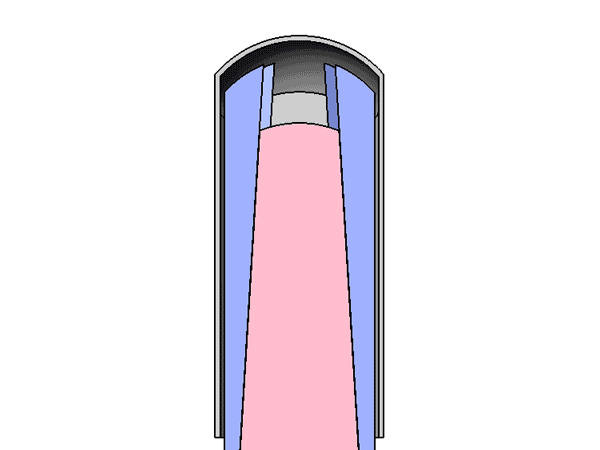
در زیر یک نمودار سهبعدی نشان داده شده است که دو اسلایدر را نشان میدهد که از طریق شیارهای دمچلچلهای به یک قطعه میانی مرکزی متصل شدهاند. هنگامی که قالب باز میشود، اسلایدرها نسبت به قطعه میانی به سمت بالا حرکت میکنند، فاصله بین طرفین را کوتاه کرده و یک فاصله بین هسته قالب و محصول ایجاد میکنند.
در زیر یک نمای مقطعی دو بعدی نشان داده شده است که تغییر در ابعاد را نمایش میدهد.
با این ساختار، امکان ایجاد محصولات پلاستیکی با زاویه کشش صفر یا حتی زاویه کشش منفی، که در آن دیوارههای داخلی به سمت داخل متمایل هستند، وجود دارد.
هستهی جمعشوندهی ۶-بخشی
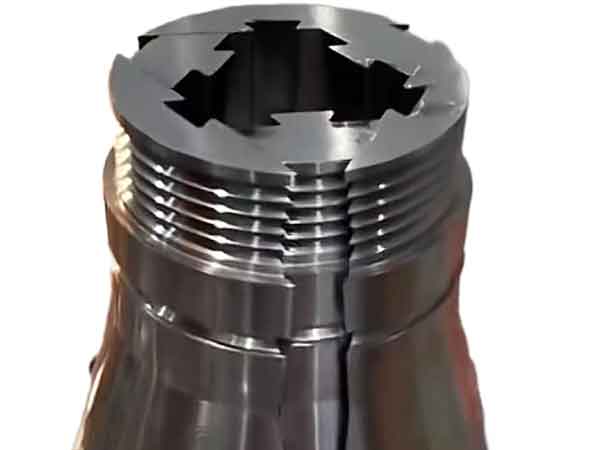
با این حال، ساختار رایجتر هسته جمعشونده از 6 قطعه تشکیل شده است و برای حفرههای داخلی دایرهای استفاده میشود.
همانطور که مشاهده میکنید، این ساختار هسته جمعشونده شش قطعهای میتواند برای ایجاد رزوههای داخلی در قطعات پلاستیکی بدون نیاز به موتور بازکننده پیچ استفاده شود.
نتیجهگیری
در نتیجه، درک نقش محوری زاویههای جدایش در قالبگیری تزریقی پلاستیک کلیدی برای طراحی کارآمد محصول است. با توجه به تأثیر آن در مراحل اولیه، طراحان میتوانند همکاری را بهبود بخشیده و فرآیند توسعه را سادهتر کنند و اطمینان حاصل کنند که نتایج بهینه در حوزه پیچیده قالبگیری تزریقی حاصل میشود.
ما متخصصان قالبگیری تزریقی پلاستیک هستیم. همین حالا با ما تماس بگیرید و یک پیشفاکتور سریع دریافت کنید!