


Inhaltsübersicht
Umschalten aufDie Bedeutung der Prüfung von Spritzgussteilen
Die Qualitätsprüfung von Spritzgussteilen ist entscheidend für die Sicherstellung der Leistung und Zuverlässigkeit von Kunststoffprodukten. Kunststoffprodukte werden in verschiedenen Bereichen wie Automobilen, elektronischen Geräten und Haushaltsgeräten eingesetzt. Folglich beeinflusst ihre Qualität direkt die Leistung und Haltbarkeit dieser Produkte. Die Qualitätsprüfung ist nicht nur eine Untersuchung des Produkts, des Produkts sondern vielmehr ein Mittel, um dessen Funktionalität und Sicherheit. sicherzustellen. Dieser Prozess spiegelt das Produktionsniveau und die Qualitätsmanagementfähigkeiten des Herstellers wider.
Für spritzgegossene Produkte, Erfüllung strenger Anforderungen an Aussehen und Funktion ist unerlässlich, insbesondere im Hinblick auf Übereinstimmung der Abmessungen mit entsprechendenTeilen. Selbst kleinste Defekte können zu einer Verschlechterung der Gesamtleistung des Produkts führen oder Fehlfunktionen verursachen. Daher ist eine präzise und systematische Qualitätsprüfung der Schlüssel zur Gewährleistung hochwertiger Produkte. Dies sichert ihre Stabilität und Zuverlässigkeit in der praktischen Anwendung.
Die wichtigsten Inspektionsaspekte bei der Herstellung von Kunststoffprodukten
In der Regel führen wir diese Qualitätskontrollverfahren in verschiedenen Phasen der Produktion durch:
1. DFM- und Mold-Flow-Analyse: Vor der Herstellung von Formen ist es unerlässlich, die Reife von Produktdesign und Formdesign. zu untersuchen und zu bestätigen. Es ist entscheidend, potenzielle Spritzgussfehler zu identifizieren und Strategien zu deren Risikominimierung zu entwickeln.
2. Materialprüfung: Manchmal ist vor der Herstellung von Kunststoffprodukten eine Leistungsprüfung der Materialien erforderlich, um sicherzustellen, dass sie den Anforderungen entsprechen und ihre Kalibrierparameter genau sind.
3. In-Prozess-Prüfung: Während des Produktionsprozesses von Kunststoffprodukten sind die primären Prüfbereiche des Produkts und Maßgenauigkeit.
Inspektion des Aussehens konzentriert sich hauptsächlich auf die Oberflächenqualität des Produkts. Dies umfasst die Prüfung, ob die Farbe des Produkts konsistent ist, ob der Glanz den erforderlichen Standards entspricht und ob die Oberfläche glatt und frei von Mängeln ist.
Prüfung der Abmessungen umfasst präzise Messungen von Abmessungen, die für die Montage oder Verwendung des Produkts entscheidend sind. Werkzeuge wie Messschieber und Gut-Nicht-Gut-Lehren werden in diesem Prozess häufig verwendet. Die Genauigkeit dieser Abmessungen ist entscheidend, um sicherzustellen, dass das Produkt korrekt mit anderen Komponenten integriert werden kann und seine Gesamtfunktionalität erhalten bleibt.
Natürlich können einige Produkte zusätzliche Prüfungen, einschließlich zerstörender Prüfungen, erfordern. Durch diese beiden Arten von Prüfungen kann jedoch wirksam gewährleistet werden, dass die Qualität von Kunststofferzeugnissen während der Produktion den erwarteten Standards entspricht, wodurch die Leistung und Zuverlässigkeit des Endprodukts sichergestellt wird.
Kontrolle des Aussehens der Produkte
Während des Prozesses der Sichtprüfung von Produkten wird üblicherweise manuelle Sichtprüfung eingesetzt. Bei hohem Produktionsvolumen werden zur Sicherstellung der Genauigkeit und Verbesserung der Effizienz, Kamerasysteme in Kombination mit künstlicher Intelligenz Technologie wird zur Inspektion eingesetzt.
Anforderungen an die Lichtumgebung
Eine angemessene natürliche Beleuchtung ist sicherlich am besten geeignet. Wenn künstliches Licht erforderlich ist, muss es die folgenden Bedingungen erfüllen:
Die Beleuchtungsbedingungen in der Inspektionsumgebung müssen bestimmten Normen entsprechen, unter anderem:
Farbtemperatur der Lichtquelle: Die Lichtquelle sollte den Kunden- oder Standardanforderungen entsprechen, wobei typischerweise eine Farbtemperatur von 5000K oder 6500K gewählt wird, um natürliches Licht zu simulieren. Dies hilft, die Farbe und Textur des Produkts genau zu beobachten.
Farbwiedergabe: Der Farbwiedergabeindex der Lichtquelle sollte höher als Ra>90 sein, um die wahre Farbe des Produkts korrekt und klar darzustellen.
Helligkeit der Lichtquelle: Angemessene Helligkeit ist entscheidend. Im Allgemeinen sollte die Beleuchtungsstärke des reflektierten Lichts etwa 2000Lux (+/-500Lux) betragen und die Helligkeit für durchgelassenes Licht etwa 1270cd/m², was eine detaillierte Beobachtung ermöglicht.
Gleichmäßigkeit der Beleuchtung: Die Beleuchtung sollte gleichmäßig sein, wobei sichergestellt wird, dass die Helligkeit an jedem Punkt der beleuchteten Oberfläche nicht geringer ist als die zentrale Helligkeit, um die gesamte Produktoberfläche gleichmäßig zu beobachten.
Elemente der Erscheinungsbildkontrolle
Spezifische Aspekte der Inspektion des Erscheinungsbildes konzentrieren sich auf Folgendes:
Farbe und Glanz: Die Farbe und der Glanz des Produkts werden auf Übereinstimmung mit dem Standardmuster (Master Sample) geprüft. Dies kann durch manuelle Sichtprüfung oder mit einem Farbmessgerät erfolgen, wobei zu beachten ist, dass für die Farbmessgerätprüfung ein flacher Bereich des Produkts erforderlich ist.
Oberflächenqualität des Produkts: Eine sorgfältige Prüfung wird durchgeführt, um sicherzustellen, dass die Oberfläche des Produkts eben und gleichmäßig und frei von Kratzern, Fließlinien, Bindenähten, Splay, Verformung, Blasen, Deformation oder Spritzgussfehlern. ist. Diese Probleme können sowohl die Ästhetik als auch die Funktionalität des Produkts beeinträchtigen.
Durch diese detaillierten Kontrollen kann die Qualität des Aussehens der Produkte effektiv sichergestellt werden, so dass die Produktionsstandards und die Kundenanforderungen erfüllt werden.
Maßprüfung von Produkten
Die Maßprüfung von Produkten erfordert mehr Zeit, tieferes Fachwissen und größere analytische und technische Fähigkeiten im Vergleich zur Sichtprüfung. Die Maßprüfung kann in zwei Arten unterteilt werden:
Kontaktmessung umfasst Werkzeuge wie Messschieber, Mikrometer und Koordinatenmessgeräte (KMG). Die ersten beiden Methoden erfordern vom Bediener viel Erfahrung und Sorgfalt, um die Genauigkeit zu gewährleisten, während KMG Programmierung und eine zeitaufwändige Einrichtung erfordern. Darüber hinaus können diese Methoden aufgrund des physischen Kontakts das Produkt leicht verformen und die Messgenauigkeit beeinträchtigen.
Berührungslose Messung verwendet Werkzeuge wie Projektoren, Bildmessgeräte und Scanner, um Produkte optisch oder elektronisch zu messen. Obwohl diese Methode eine gewisse Fehlertoleranz aufweist, ist sie besser für winzige Teile oder sehr kleine Details geeignet, die mit traditionellen Methoden nicht genau gemessen werden können.
Verwendung von Prüflehren zum Ausgleich von Teileverformungen
Da Kunststoff weich und elastisch ist, kann die genaue Messung seiner Abmessungen besonders schwierig sein, vor allem bei größeren Produkten oder in Bereichen, die eine genaue Anpassung erfordern. Bei der Messung einer kreisförmigen Passfläche zum Beispiel kann die leichte Verformung bei spritzgegossenen Produkten dazu führen, dass der Kreis leicht elliptisch erscheint. Kontaktmessgeräte wie Messschieber können an verschiedenen Stellen leichte Abweichungen im Durchmesser zeigen, aber der durchschnittliche Durchmesser kann immer noch innerhalb akzeptabler Grenzen liegen.
Metall-Prüflehren
In solchen Fällen können speziell angefertigte CNC-gefräste Metalllehren für die Messung verwendet werden. Diese Lehren, die nach den exakten Konturen der Kunststoffteile gefertigt werden, können die tatsächlichen Abmessungen des Produkts genauer wiedergeben, da sie den Einfluss von Biegung oder Verformung ausschließen. Diese Methode ermöglicht ein genaueres Erfassen der Produktabmessungen und stellt sicher, dass sie den Design- und Funktionsanforderungen entsprechen.
Beispiel 1
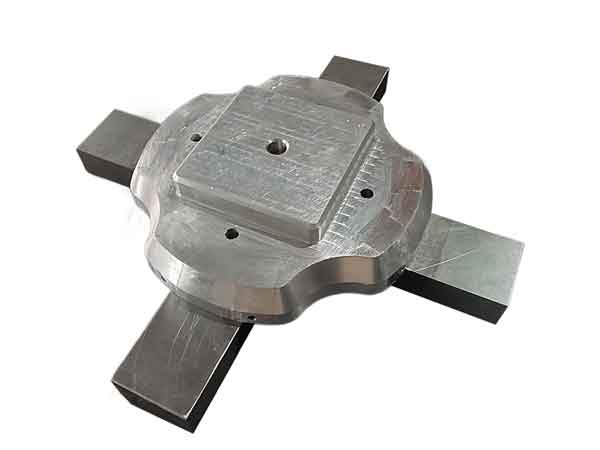
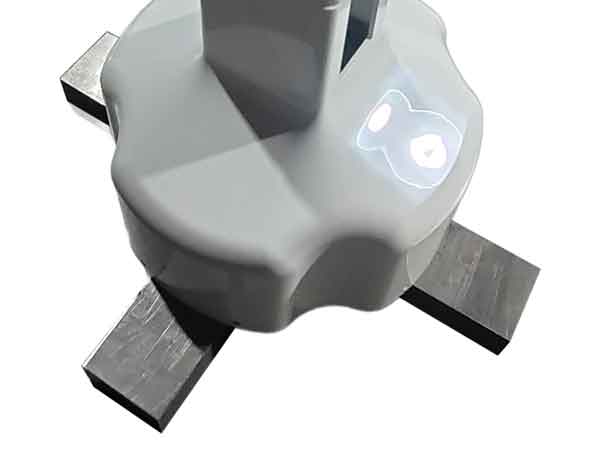
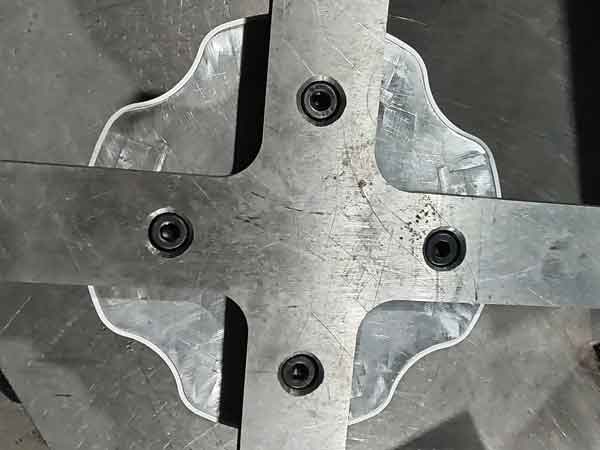
Beispiel 1 bietet ein praktisches Anwendungsbeispiel. Mit dieser Prüflehre können wir die Enge oder Lockerheit des Sitzes mit entsprechenden Teilen prüfen. Ihre Passfläche folgt der Kontur entlang des gesamten Umfangs.
Aufgrund einer solchen weiten Spanne, zusammen mit der potenziellen mäßigen Verformung in vernünftigen Grenzen, des Produkts, wird es schwierig, seine Konturmaße mit Messschiebern oder einem Koordinatenmessgerät präzise zu messen.
Wenn wir die auf dem Bild gezeigte Prüflehre zur Messung verwenden, können wir die Enge des Sitzes fühlen und visuell beurteilen, ob die Kontur perfekt mit der Lehre übereinstimmt. Diese Methode hilft uns, das Vorhandensein von lokale ungleichmäßige Schrumpfung.
Beispiel 2
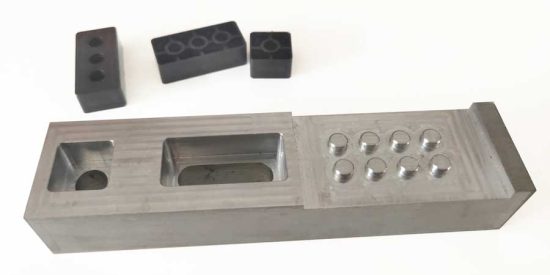
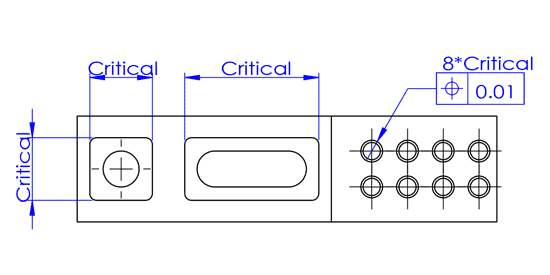
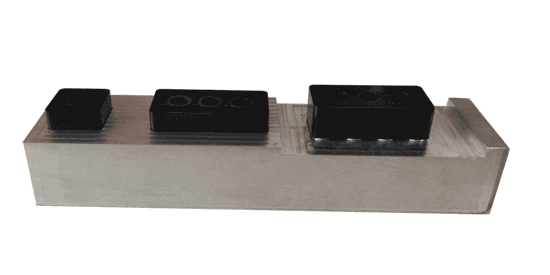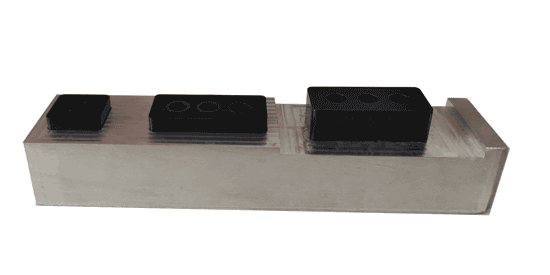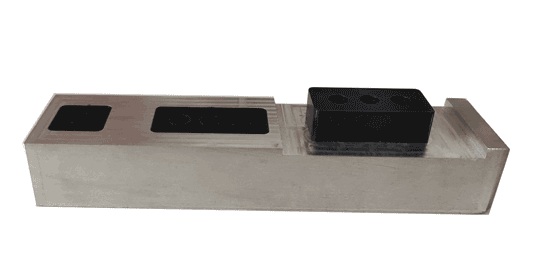
Beispiel 2 ist in gewisser Weise mit Beispiel 1 vergleichbar. Beide Produkte müssen mehrere Montagebeziehungen erfüllen.
Bei dünnwandigen rechteckigen Teilen kann es jedoch im mittleren Abschnitt zu einer leichten Verformung nach innen kommen, was bei Verwendung von Messschiebern zu kleineren Messwerten führt. Daher ist die Verwendung solcher Prüflehren liefert direktere und genauere Ergebnisse, , da die getesteten Elemente dieselben sind wie im tatsächlichen Anwendungsszenario.
3D-gedruckte Kunststofflehren
Für Situationen, in denen die Präzisionsanforderungen nicht extrem streng sind, wie z. B. Toleranzen innerhalb von +/-0,10-0,15 mm, kann die 3D-Drucktechnologie für die Erstellung von Mustern in Betracht gezogen werden, gefolgt von der CNC-Bearbeitung von Metalllehren. Dieser Ansatz ist kostengünstig und schnell. 3D-gedruckte Muster werden in der Regel innerhalb von 1-2 Tagen fertiggestellt, was den gesamten Produktionsprozess erheblich beschleunigt.
Beispiel 3
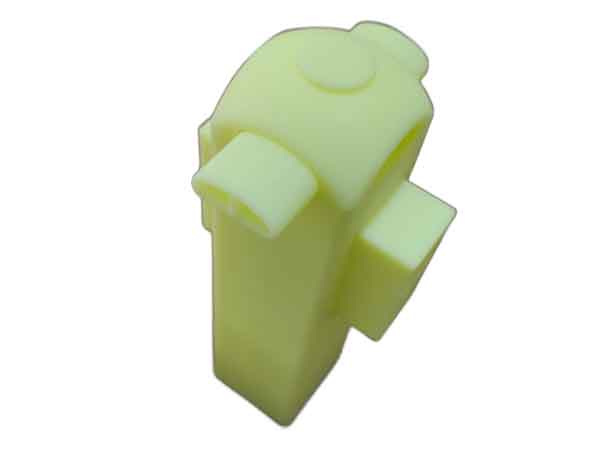
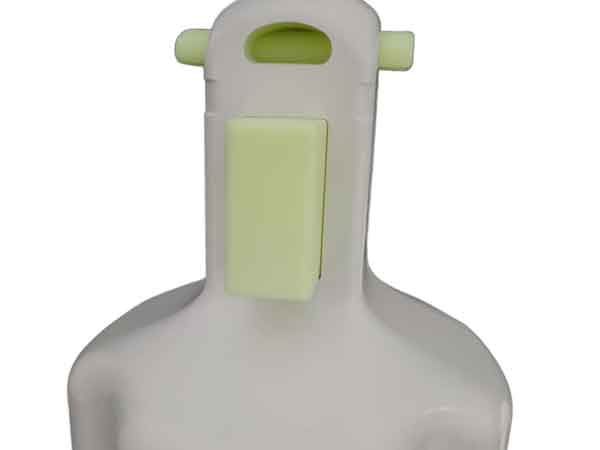
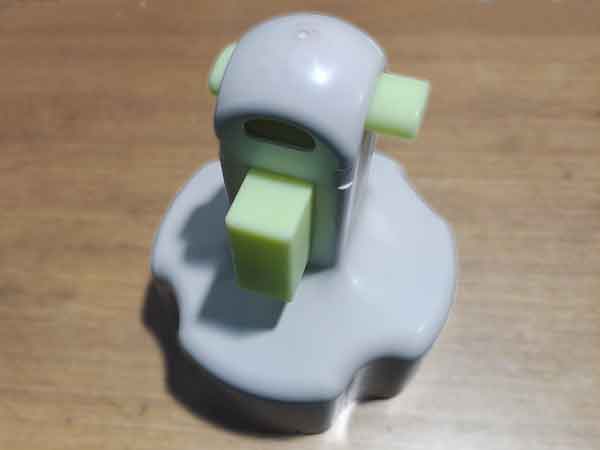
Beispiel 3 zeigt ein Beispiel für die Prüfung von Abmessungen im Zusammenhang mit der Montage. Die Positionierung und Größe der Öffnungen in diesem Teil sind direkt mit dem Montageprozess verbunden.
Die abgebildete Prüflehre erfasst präzise die relevanten Abmessungen basierend auf Montagebezugspunkten, was eine schnelle Überprüfung der Maßhaltigkeit des Produkts ermöglicht, ohne dass das gesamte Produkt montiert werden muss.
In diesem Montagekontext ist eine Abweichung von ±0,15 mm akzeptabel, und 3D-gedruckte Kunststoffmuster können im Allgemeinen dieses Präzisionsniveau erreichen.
Die Konstruktion dieser Lehren ist ein entscheidender Aspekt des Maßprüfungsprozesses. Gut konzipierte Lehren messen nicht nur die Abmessungen genau, sondern verbessern auch die Effizienz der Prüfung und senken die Produktionskosten. Bei der Konstruktion sollten spezifische Produktmerkmale und Messanforderungen berücksichtigt werden, um sicherzustellen, dass die Lehren die Genauigkeitsanforderungen erfüllen und für den Einsatz in Produktionslinien geeignet sind. Sie ersetzen die Montage von Teilen, um wichtige Abmessungen zu prüfen.
Die Verwendung von Lehren zur Messung der Passung von Teilen kann ein intuitives Gefühl dafür vermitteln, wie eng oder locker die Passung ist, bietet jedoch keine quantifizierte Messung. Daher erfordert jede Prüfung eine sorgfältige Beurteilung der Passung, was unweigerlich subjektive Urteile mit sich bringt. Manchmal ist es effektiver, die Verwendung von Lehren mit einem Messschieber zu kombinieren.
Darüber hinaus ist es sinnvoll, die Passform auf der Grundlage der Dichtheit zu beurteilen. Manuell festgelegte Maßtoleranzen stellen nicht immer die idealste Passung dar. Diese Methode hilft dabei, den am besten geeigneten Toleranzbereich für die Passung zu finden.
Schlussfolgerung
Zusammenfassend lässt sich sagen, dass eine wirksame Qualitätskontrolle von Spritzgussprodukten, die sowohl das Aussehen als auch die Abmessungen überprüft, für die Aufrechterhaltung hoher Produktionsstandards entscheidend ist. Der Einsatz einer Kombination aus manuellen und fortschrittlichen technologischen Methoden gewährleistet Genauigkeit und Effizienz.
Die Herausforderungen, die sich aus der Beschaffenheit von Kunststoffen ergeben, wie z. B. ihre Weichheit, Elastizität und Schrumpfung während des Formprozesses, erfordern eine präzise Messtechnik und Werkzeugkonstruktion. Durch die Anwendung dieser strengen Prüfverfahren können die Hersteller die Zuverlässigkeit und Funktionalität ihrer Produkte garantieren und sowohl die Industrienormen als auch die Erwartungen der Verbraucher erfüllen.
