


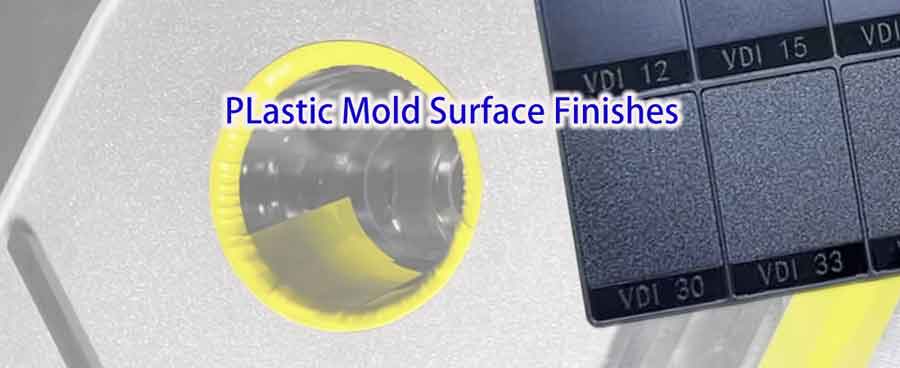
Inhaltsübersicht
Umschalten aufWas sind Oberflächenbehandlungen beim Spritzgießen?
Oberflächen von Spritzgießwerkzeugen beziehen sich auf spezifische Grade von Rauheiten, Texturen oder Muster die auf der Oberfläche eines Werkzeugs erzeugt werden und umfassen nicht nur Oberflächenrauheit, sondern auch verschiedene Designmuster.
Oberflächenrauheit und Textur werden üblicherweise durch anerkannte Industriestandards definiert, wie z. B. SPI, VDI 3400, und MT, Wir werden diese Standards im Folgenden detaillierter erläutern, um die Auswahl der Oberflächenbeschaffenheit zu unterstützen.
Im Vergleich zu standardmäßigen Oberflächenrauheiten bieten Designmuster eine breitere Palette an visuellen Effekten. Diese Muster können natürliche Materialien wie Holzmaserung oder Leder nachahmen oder abstrakte geometrische Designs erzeugen. Sie werden in Branchen wie Automobil, Elektronik und Konsumgütern weit verbreitet eingesetzt.
Durch die Auswahl der richtigen Formoberflächenbeschaffenheit können Hersteller das Produktaussehen verbessern, die Gebrauchstauglichkeit erhöhen und geringfügige Oberflächendefekte, die während der Produktion entstehen, kaschieren.
Die Rolle der Oberflächenbeschaffenheit beim Spritzgießen
Im Allgemeinen erfüllen Spritzguss-Oberflächenbeschaffenheiten mehrere wichtige Funktionen:
- Verbessern des Produktaussehens und Steigern der Designattraktivität;
- Erhöhen der Griffigkeit und Schaffen eines besseren Tastgefühls;
- Verbessern der Haftung von Beschichtungen, Lackierungen oder Plattierungen;
- Helfen, Oberflächenunvollkommenheiten aus dem Fertigungsprozess zu verbergen;
- Verbessern der Klarheit und optischen Leistung für transparente Teile.
Auf diese Weise wird die Technologie der Formoberflächenstruktur zu einem integralen Bestandteil des Produktdesigns, der die Funktionalität, Ästhetik und Leistung verbessert und damit die Wettbewerbsfähigkeit des Endprodukts steigert.
Verarbeitungsmethoden für die Oberflächenbearbeitung von Spritzgussformen
Die Oberflächenbeschaffenheit von Gussformen kann durch eine Vielzahl von Bearbeitungsmethoden hergestellt werden, von denen jede ihre eigenen Merkmale und geeigneten Anwendungen hat. Hier sind einige gängige Bearbeitungsmethoden:
EDM (Funkenerosion) – Sandartige Textur
Funkenerosion (Electrical Discharge Machining, EDM) nutzt die durch elektrische Funken erzeugten hohen Temperaturen, um Material zu schmelzen und zu verdampfen. Dieser Prozess bildet auf natürliche Weise eine sandähnliche Textur auf der Werkzeugoberfläche, die üblicherweise als EDM-Finish/Textur oder Funkerosionstextur.
Oberflächentextur und Steuerung
Das Erscheinungsbild von EDM-Oberflächen kann mit dem VDI 3400 Standard (wird weiter unten vorgestellt) verglichen werden. Durch Anpassung der Entladungsparameter, wie z. B. Erhöhung von Strom und Pulsdauer, können unterschiedliche Oberflächenrauheitsgrade erreicht werden.
EDM vs. Sandstrahlen
EDM-erzeugte Texturen ähneln dem Sandstrahlen, bieten jedoch mehrere Vorteile, wie bessere Gleichmäßigkeit und länger anhaltende Ergebnisse. Dies macht EDM zur idealen Wahl für gleichmäßigere und haltbarere Oberflächenveredelungen.
Bedeutung der Spezifizierung von EDM-Oberflächentexturen
Wenn eine sandähnliche Textur erforderlich ist, muss die gewünschte EDM-Textur vor der Werkzeugherstellung spezifiziert werden. Dadurch wird sichergestellt, dass die Textur direkt während der Herstellung eingebracht wird, was Zeit spart und Kosten reduziert. Darüber hinaus sind EDM-Oberflächentexturen langlebiger und behalten ihr Aussehen über die Zeit.
Manuelles Polieren – Glatt / Spiegelfinish / Gebürstete Oberfläche
Manuelles Polieren umfasst den Einsatz von Schleifmaterialien und Werkzeugen, um die Formenoberfläche manuell zu glätten. Dieser Prozess ist besonders effektiv, um Bearbeitungsspuren, leichte Kratzer zu entfernen und einen gewünschten Glättungsgrad zu erreichen.
Optionen für Hochglanz- und gebürstete Oberflächen
Diese Methode eignet sich besonders für Werkzeuge, die hohe Glanzgrade erfordern, wie z. B. solche mit hochreflektierenden Oberflächen. Das Oberflächenerscheinungsbild kann an SPI A1 bis A3 Standards für Hochglanzoberflächen.
Manuelles Polieren kann auch eine gebürstete Oberfläche erzielen, die SPI B und C Standards.
Erste Schritte und spiegelglatte Oberfläche
Der erste Schritt besteht typischerweise darin, einen Schleifstein zu verwenden, um Bearbeitungsspuren zu entfernen. Anschließend folgen feinere Sandpapiergrade, um die Oberflächenglätte zu verbessern.
Um einen spiegelähnlichen Glanz zu erzielen, werden Wollräder in Kombination mit Diamantpaste eingesetzt. Polieren ist ein sorgfältiger Prozess, der viel Geduld und Präzision erfordert und oft in staubfreien Werkstätten durchgeführt wird.
Rolle in weiteren Oberflächenbehandlungen
Manuelles Polieren dient auch als Grundlage für weitere Formenoberflächenbehandlungen, wie Sandstrahlen, chemisches und Lasergravieren.
Für bestimmte hochpräzise Kunststoffprodukte erfordern T0-Muster polierte Oberflächen zur gründlichen Überprüfung der Oberflächenqualität. Erst nach diesem anfänglichen Polierschritt werden zusätzliche Oberflächentexturen aufgebracht, was die entscheidende Rolle des Polierens in der Formenbearbeitung unterstreicht.
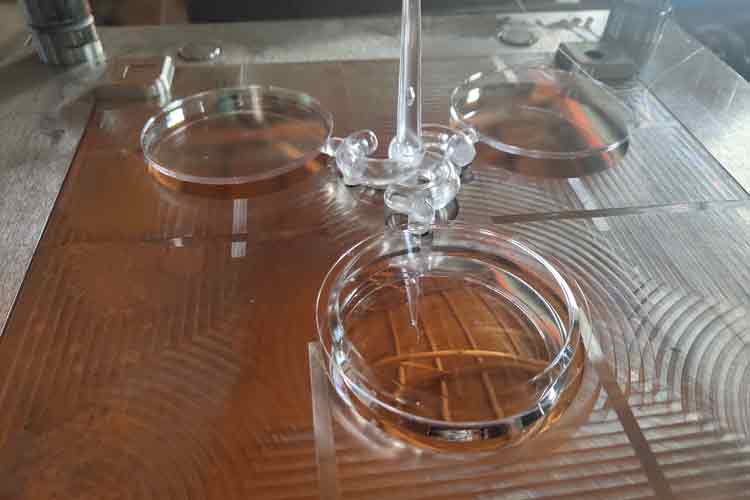
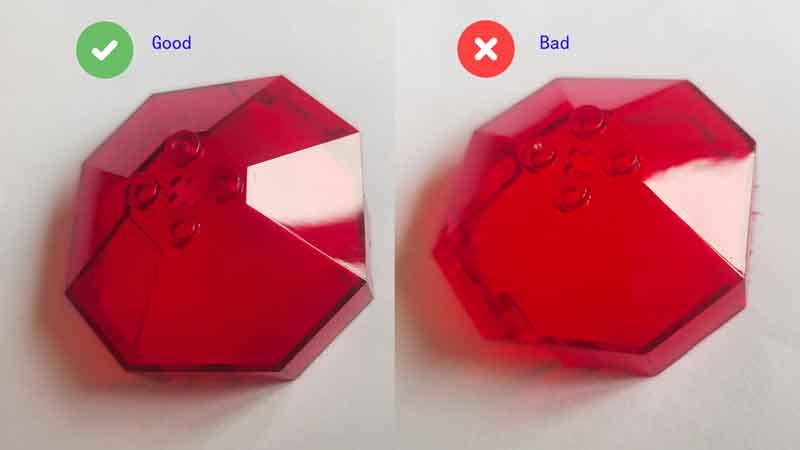
CNC-Elektrode + EDM – Große und tiefe Muster
In der Formenherstellung sind die Muster in der Formkavität das Gegenteil des Kunststoffteils. Zum Beispiel entsprechen erhabene Merkmale am Kunststoff vertieften Merkmalen in der Form. Diese Methode umfasst zunächst die Bearbeitung einer Elektrode (üblicherweise aus Kupfer oder Graphit) mit einem Muster, das dem Kunststoffteil entspricht. Die Elektrode wird dann beim EDM (Funkenerosion) verwendet, um das umgekehrte Muster auf die Form zu übertragen.
Erzielen kleiner Radien und scharfer Konturen
Dieser Ansatz ermöglicht die Erstellung erhabener Merkmale mit sehr kleinen Radien oder scharfen Spitzen. Da Fräswerkzeuge rund sind, ist eine direkte Bearbeitung vertiefter Merkmale zu einem scharfen Winkel nicht möglich, was diese kombinierte CNC + EDM-Methode für bestimmte Geometrien unerlässlich macht.
Vorteile und Anwendungen
CNC-Elektrode + EDM ist eine traditionelle und unkomplizierte Technik. Sie eignet sich besonders für die Herstellung von große oder tiefe Texturen, wie z. B. dekorative Muster oder Logos. Die Methode bewältigt zuverlässig Merkmale, die Tiefe und Größe erfordern, die über die Möglichkeit des direkten Fräsens hinausgehen.
Einschränkungen und Oberflächenqualität
Diese Methode ist jedoch für sehr feine oder komplexe Muster nicht effektiv. Komplexe Muster erfordern lange CNC-Bearbeitungszeiten, und die Formoberfläche behält oft Bearbeitungsspuren bei, die nachpoliert werden müssen. Dadurch kann sich die Oberfläche leicht rau anfühlen und extrem feine oder stark strukturierte Oberflächen sind nicht erreichbar.
Sandstrahlen - Sandähnliche Textur
Beim Sandstrahlen werden Sandpartikel mit hoher Geschwindigkeit auf die Oberfläche der Form geschleudert und aufgeraut. Diese einfache und schnelle Methode eignet sich besonders für die Behandlung großer Flächen auf einer Form.
Materialien und Grobheit
Für das Sandstrahlen werden üblicherweise Materialien wie Siliziumkarbid und Glasperlen verwendet. Ihre Grobheit wird in Maschenweiten gemessen, typischerweise von etwa 10 bis mehreren Hundert, mit 80 bis 200 Mesh wird am häufigsten gewählt.
Oberflächentextur und Gleichmäßigkeit
Obwohl Sandstrahlen auf verschiedene Oberflächen der Form angewendet werden kann, neigen Boden und Seiten dazu, unterschiedliche Sandtextureffekte zu erzeugen, was zu einer ungleichmäßigen Oberflächenbeschaffenheit führt. Zudem kann die Oberfläche glänzend werden, wenn das Sandstrahlen zu lange durchgeführt wird.
Haltbarkeit sandgestrahlter Oberflächen
Mit Sandstrahlen behandelte Oberflächen neigen dazu, sich mit der Zeit zu glätten und ihre Textur zu verlieren. Im Vergleich zu Texturen, die mit anderen Methoden erzeugt werden, haben sandgestrahlte Oberflächen eine kürzere Lebensdauer und erfordern regelmäßige Nachbearbeitung, um den gewünschten Effekt aufrechtzuerhalten.
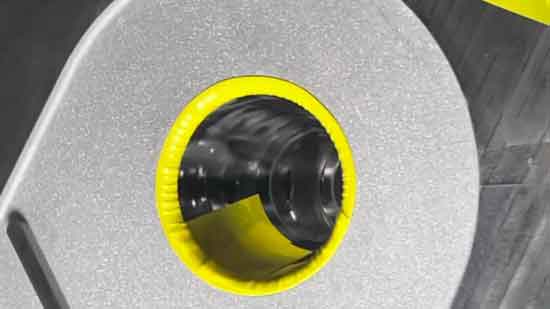
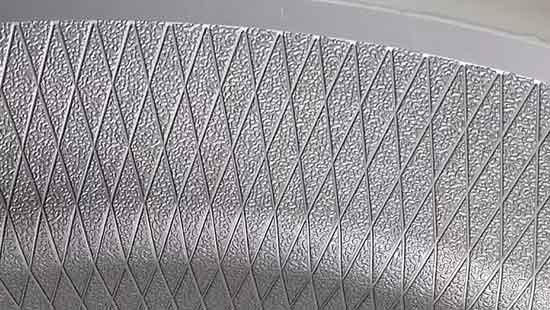
Chemisches Ätzen – Sandtextur, Ledertextur, Geometrische Muster
Prozessübersicht
Der Prozess beginnt mit dem Polieren der Formoberfläche zu einem glatten Finish (Ra ≤ 0,4 µm). Nach der Reinigung der Oberfläche, um Öl zu entfernen, wird eine Schicht Fotolack aufgetragen.
Als nächstes wird ein Film über die Form gelegt und UV-Licht zur Belichtung verwendet. Die belichteten Bereiche des Fotolacks härten aus, während die unbelichteten Bereiche aufgelöst und abgewaschen werden können.
Sobald der unerwünschte Fotolack entfernt ist, wird eine saure Lösung aufgetragen, um die Oberfläche zu ätzen. Dieser Prozess erzeugt die gewünschten Muster, wie Texturen oder geometrische Designs.
Haltbarkeit und Vergleich
Chemisches Ätzen bietet eine relativ lange Lebensdauer für die erzeugte Textur, ähnlich wie bei EDM-erzeugten Texturen. Es ist deutlich langlebiger als sandgestrahlte Texturen.
Prozesskomplexität und Kosten
Allerdings ist der chemische Ätzprozess komplexer und etwas kostspieliger als andere Methoden. Es ist auch möglich, die geätzte Oberfläche nachzubearbeiten, aber jede Nachbearbeitung führt zu einem gewissen Verlust der Maßgenauigkeit.
Präzisionsgrenzen
Während chemisches Ätzen eine gute Haltbarkeit bietet, fehlt ihm die Präzision von Galvanoformung und Lasergravur. Dies macht es ungeeignet für die Erzeugung feiner Details wie Poren oder Nähte auf der Oberfläche.
Galvanisieren – Helle Formoberfläche
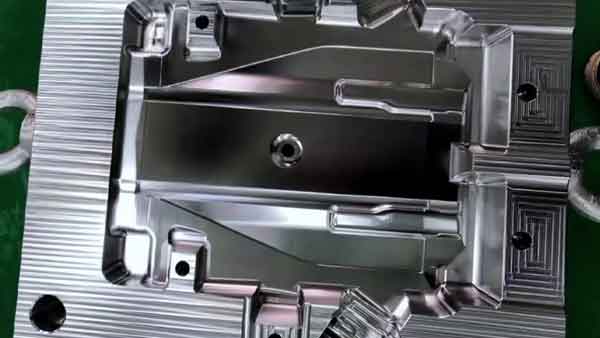
Beim Galvanisieren wird eine dünne Metallschicht auf die Oberfläche einer Form aufgebracht. Dieser Prozess verbessert die Verschleißfestigkeit, bietet Korrosionsschutz und verleiht eine dekorative, glänzende Oberfläche.
Häufige Galvanisierungsarten
Die am häufigsten verwendeten Electroplating-Methoden für Werkzeuge umfassen Vernickelung, Verchromung, und Titanbeschichtung (PVD-Vakuumbeschichtung). Diese Techniken ermöglichen es der Werkzeugoberfläche, ultra-glatte, spiegelähnliche Oberflächen mit sehr hoher Helligkeit zu erreichen.
Vorteile der Galvanisierung
Das Galvanisieren verbessert nicht nur die Oberflächenhärte und Verschleißfestigkeit, sondern reduziert auch die Haftung von Kunststoffprodukten, was das Anhaften beim Spritzgießen minimiert. Dies erleichtert das Entformen und verlängert die Lebensdauer der Form.
Einschränkungen und Überlegungen
Trotz ihrer Vorteile sind galvanisierte Schichten spröde und können bei erheblichem Aufprall abplatzen. Die Beschichtungen sind dünn und obwohl verschleißfest, sind sie schwer zu reparieren; selbst kleinere Reparaturen können unwirksam sein. Zudem kann eine Verdickung der Beschichtung an feinen Ecken oder scharfen Details die ursprüngliche Geometrie verschleiern oder verzerren. Diese Einschränkungen sollten vor dem Galvanisieren einer Form sorgfältig berücksichtigt werden.
Galvanoformung – Verschiedene Texturen und feine geometrische Formen
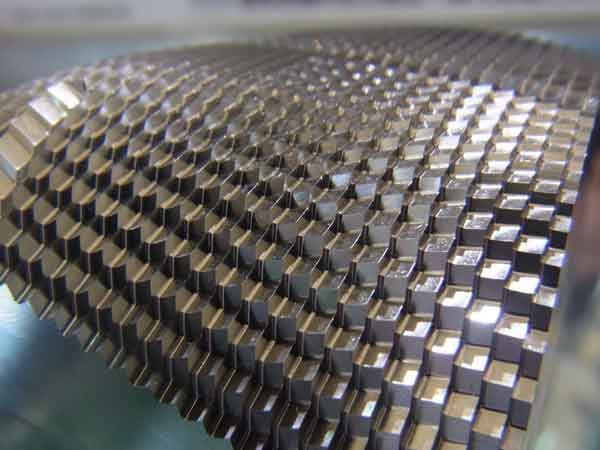
Galvanoformung ist ein Verfahren, das elektrochemische Abscheidung nutzt, um präzise geometrische Formen für Formen zu erzeugen.
Im Gegensatz zu anderen Werkzeugprozessen, die typischerweise Material entfernen, trägt Elektroformung, wie Electroplating, tatsächlich baut Metall auf. auf. Diese Technik ist ideal für die Erstellung komplexer Formen mit Mikrometer-Genauigkeit und hoher Oberflächenglätte und eignet sich daher für Miniaturkomponenten und optische Geräte.
Prozessübersicht
Der Prozess beginnt mit der Erstellung eines extrem feinen Musters auf einer Urmutterform, die aus Metall, Harz, Wachs oder anderen Materialien hergestellt sein kann.
Die Urmutterform wird dann in ein Galvanikbad platziert, wo ein elektrischer Strom angelegt wird. Nickel- oder Kupferatome lagern sich schichtweise auf der Oberfläche ab.
Sobald die gewünschte Dicke erreicht ist, wird die Urmutterform entfernt, wobei ein umgekehrtes Muster in Metall zurückbleibt. Die Metallschale wird dann in die erforderliche Form geschnitten und in die Form für das Spritzgießen eingebettet.
Vorteile und Präzision
Die Elektroformung bietet den Vorteil, die Form des Master-Werkzeugs perfekt im Verhältnis 1:1 zu replizieren, was die Erstellung von Oberflächen mit außergewöhnlichem Detail ermöglicht. Dazu gehören feine Details wie Lederporen, kleine Muster und hochpräzise Merkmale wie Fresnel-Linsen.
Es ermöglicht auch die Erstellung tiefer Texturen, wie sie beispielsweise auf Reflektorspiegeln für Elektrofahrzeuge zu finden sind.
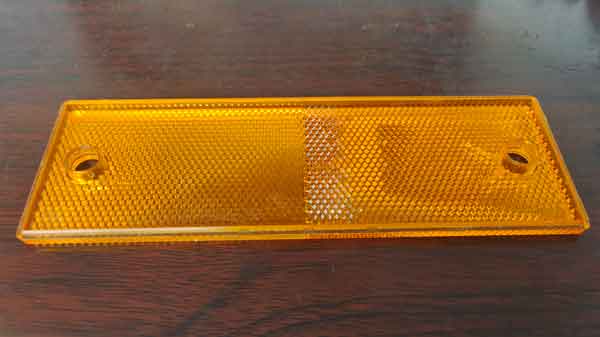
Einschränkungen: Langsame Abscheidungsrate und Sprödigkeit unter Druck
Allerdings ist die Metallabscheidungsrate während der Galvanoformung recht langsam, typischerweise nur 0,02–0,04 mm pro Stunde. Um eine Dicke von 2–3 mm zu erreichen, kann es mehrere Tage dauern. Dieser langsame Prozess macht die Galvanoformung relativ teuer.
Zusätzlich wird die resultierende galvanisch geformte Schale typischerweise als Einsatz in Formen verwendet. Aufgrund von Dickenbeschränkungen kann sie übermäßigem Druck während des Spritzgießens nicht standhalten, da sie unter solcher Belastung reißen kann.
5-Achsen-Lasergravur – Hochpräzise Musterung auf Formoberflächen
Die 5-Achsen-Lasergravur verwendet hochpräzise Lasergeräte, um komplexe und detaillierte Muster direkt auf Formoberflächen zu ätzen. Diese Technologie ermöglicht dreidimensionale Bearbeitung und ist daher ideal für die Herstellung hochwertiger, feiner und komplexer Formen.
Präzise 3D-Oberflächengravur
Durch gleichzeitige Steuerung der X-, Y- und Z-Achsen des Laseraufsatzes kann das System große Flächen und komplexe 3D-Kurvenflächen präzise gravieren. Dies gewährleistet eine gleichmäßige Mustertiefe und Genauigkeit über die gesamte Form hinweg.
Vorteile gegenüber anderen Methoden
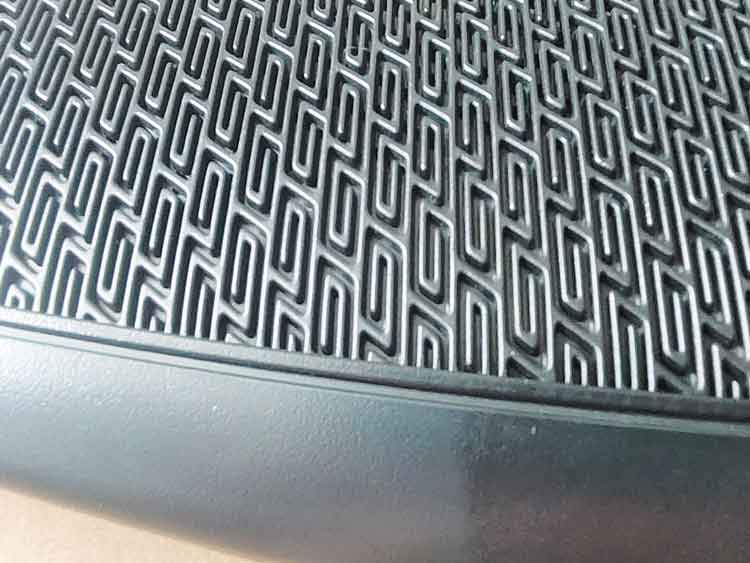
Da der Laser direkt die Metalloberfläche graviert, sind chemisches Ätzen oder galvanisch abgeschiedene Einsätze nicht erforderlich. Dies vermeidet die Bruchanfälligkeit galvanisch abgeschiedener Einsätze und verbessert die Wärmeableitung. Die 5-Achsen-Lasergravur wird häufig für Automobilinnenraumkomponenten wie Armaturenbretter und Türverkleidungen sowie für Haushaltsgeräte und Gehäuse digitaler Geräte eingesetzt.
2 Beispiele für 5-Achsen-Oberflächenstrukturierung
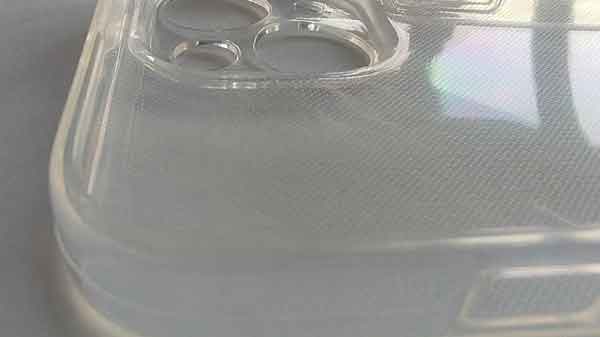
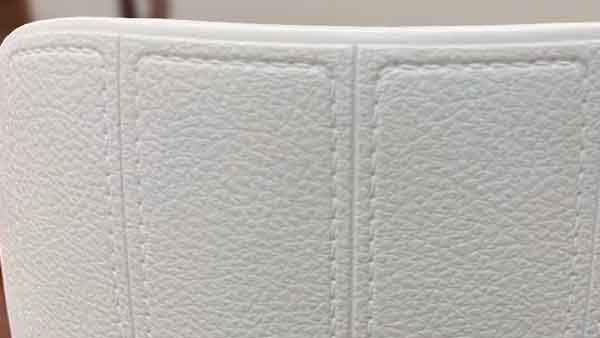
Kosten- und Betriebsüberlegungen
5-Achsen-Lasermaschinen sind teuer, und sowohl Mustergestaltung als auch Maschinenbedienung erfordern qualifizierte Techniker. Falsche Prozessparameter können zu unebenen Oberflächen oder sichtbaren Verbindungsmarkierungen führen. Dies macht die 5-Achsen-Lasergravur teurer als viele andere Verfahren.
Tiefenbeschränkungen und Oberflächenanforderungen
Diese Methode ist nicht für sehr tiefe Texturen geeignet. Typische Gravurtiefen reichen von 0,02–0,15 mm, während eine Überschreitung von 0,2 mm die Effizienz erheblich verringert und das Risiko von Defekten wie Wiederaufschmelzen, Schwärzung oder rauen Oberflächen erhöht. Die Werkzeugoberfläche muss auch vor dem Gravieren auf einen hohen Grad an Glätte poliert werden, um die besten Ergebnisse zu erzielen.
Theoretisch in Verbindung mit 3D-Musterdesign, 5-Achsen-Lasergravur kann jede gewünschte Texturform mit präziser dimensionaler Kontrolle erzeugen und übertrifft in dieser Hinsicht andere Methoden. Aufgrund der hohen Kosten der Ausrüstung sind jedoch auch die Bearbeitungsgebühren erheblich, was eine breite Akzeptanz einschränkt.
Die folgende Tabelle bietet einen schnellen Vergleich von 8 verschiedenen Verarbeitungsmethoden.
| Prozess | EDM | Manuelles Polieren | CNC Elektrode + EDM | Sandstrahlen | Chemisches Ätzen | Galvanische Beschichtung | Galvanoformung | 5-Achsen-Lasergravur |
|---|---|---|---|---|---|---|---|---|
| Preis | Mäßig | Niedrig bis hoch | Mittel | Niedrig | Mittleres | Hoch | Sehr hoch | Sehr hoch |
| Popularität | Hoch | Hoch | Hoch | Mäßig | Hoch | Niedrig | Niedrig | Niedrig |
Gängige Standards und Normen für die Oberflächenbeschaffenheit von Spritzgussformen
In der Kunststoffherstellung und im Werkzeugdesign sind Standards für Werkzeugoberflächen von entscheidender Bedeutung. Die drei am meisten akzeptierten und genutzten Standards sind SPI (Society of Plastics Industry), VDI 3400 (steht für Verein Deutscher Ingenieure, was auf Englisch German Engineering Association bedeutet), und MT (Mold-Tech).
Während viele Fabriken eigene Texturplatten haben, sind diese drei weltweit anerkannt. SPI ist in den USA vorherrschend, VDI 3400 in Europa, und MT's Vielseitigkeit und Flexibilität machen es weltweit weit verbreitet.
Der SPI-Standard
Die SPI-Norm (Society of Plastics Industry), die von der amerikanischen Kunststoffindustrie aufgestellt wurde, ist ein Leitfaden für die Oberflächenbehandlung von Kunststoff-Spritzgussformen. Sie kategorisiert die Oberflächenbeschaffenheit von Formen in vier Hauptklassen - A, B, C, D -, die jeweils in drei Stufen unterteilt sind, so dass es insgesamt 12 Arten von Oberflächenbehandlungen gibt.
- Klasse A (A-1, A-2, A-3) bezeichnet polierte Oberflächen für Hochglanz, geeignet für Produkte, die glatt, spiegelähnlich Oberflächen.
- Klasse B (B-1, B-2, B-3) umfasst gebürstet Oberflächen für mittleren Glanz und feine Texturen, ideal für optisch ansprechende Produkte, die keinen hohen Glanz benötigen.
- Klasse C (C-1, C-2, C-3) ist auch gebürstet aber gröber als Klasse B, verwendet für Produkte, die mittlere Rauheit benötigen, oft um den Griff zu verbessern oder Fertigungsfehler zu kaschieren.
- Klasse D (D-1, D-2, D-3), die raueste, umfasst typischerweise sandstrukturierte Oberflächen, für Produkte, die ein verbessertes Tastgefühl oder spezifische visuelle Effekte erfordern.
Insgesamt legen die SPI-Standards mehr Wert auf die Poliergrad anstatt Musterstile, spielen eine entscheidende Rolle in der Fertigung, indem sie Herstellern helfen, geeignete Oberflächenbehandlungen basierend auf Produktanforderungen auszuwählen.
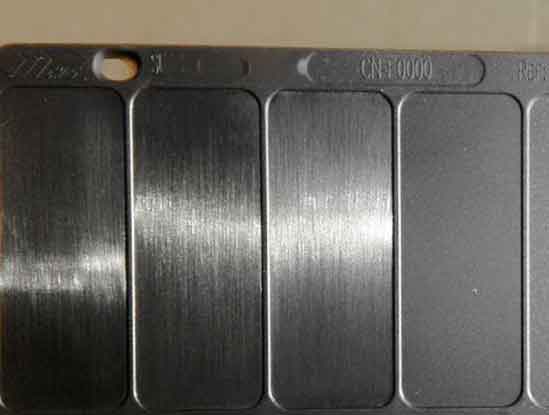
Übersicht über den SPI-Standard für das Polieren
| SPI (neu) | Beschreibung | Ra in µm (DIN) | Kommentare |
|---|---|---|---|
| A-1 | Diamantschwabbel Grad 3 | 0 – 0,025 | Für hochglänzende oder optische Oberflächen. Am zeitaufwändigsten. Stahlsorte wichtig für das Ergebnis. |
| A-2 | Diamantschwabbel Grad 6 | 0,025 – 0,05 | |
| A-3 | Diamantschwabbel Grad 15 | 0,05 – 0,076 | |
| B-1 | Papier mit 600er Körnung | 0,05 – 0,076 | Entfernt alle Werkzeug- und Bearbeitungsspuren. Bietet eine gute Formtrennung. Leicht reflektierende Oberfläche auf dem Formteil, etwas Glanz. |
| B-2 | Papier mit 400er Körnung | 0,10 – 0,127 | |
| B-3 | Papier mit 320er Körnung | 0,23 – 0,25 | |
| C-1 | 600 Stein | 0,25 – 0,30 | Entfernt alle Werkzeug- und Bearbeitungsspuren. Bietet eine gute Formtrennung. Mildes Finish auf dem Formteil, kein Glanz. |
| C-2 | 400 Steine | 0,64 – 0,71 | |
| C-3 | 320 Stein | 0,97 – 1,07 | |
| D-1 | Trockenes Strahlen von Glasperlen 11, 200 Abstand bei 0,7 Mpa; 5 sec | 0,25 – 0,30 | Für dekorative Veredelungen. Wird häufig für Druckguss- und Duroplastkühlung verwendet. Hilft, Lunker und andere Unvollkommenheiten zu verbergen. Mattes, nicht reflektierendes Finish auf geformten oder gegossenen Teilen. Teil. |
| D-2 | Trockenes Strahlen 240 Oxid, 125 Abstand bei 0,7 Mpa; 5 sec | 0,66 – 0,81 | |
| D-3 | Trockenes Strahlen 240 Oxid, 150 Abstand bei 0,7 Mpa; 5 sec | 4,83 – 5,84 |
Der VDI 3400 Standard
Der VDI 3400-Standard, etabliert vom Verein Deutscher Ingenieure, definiert die Texturverarbeitung von Werkzeugoberflächen. Er umfasst 46 verschiedene Texturgrade, von VDI 3400 #0 (sehr fein) bis #45 (sehr grob).
In der Praxis sind die am häufigsten verwendeten Grade VDI 12, 15, 18, 21, 24, 27, 30, 33, 36, 39, 42 und 45. Diese 12 Grade werden in der Kunststoffindustrie weit verbreitet eingesetzt, und entsprechende Kunststoff-Texturmuster sind im Allgemeinen leichter zu erreichen.
Es ist wichtig zu beachten, dass VDI-Grade keine spiegelpolituren einschließen. Alle VDI-Grade haben matte Oberflächenstrukturen. Selbst VDI 0 weist eine Rauheit von Ra 0,10 μm auf, was noch nicht als echte Spiegelpolitur gilt. Spiegelpolituren werden üblicherweise nach der SPI-A-Norm spezifiziert, wobei SPI A1 typischerweise unter Ra 0,025 μm liegt.
VDI 3400-Texturen sind hauptsächlich verbunden mit der Funkenerosion (EDM), die sich gut zur Erzeugung feiner und gleichmäßiger Oberflächentexturen eignet. Obwohl VDI-Oberflächen oft ähnlich wie sandgestrahlte Oberflächen erscheinen, ist VDI 3400 im Wesentlichen kein Standard für “Sandstrahl-Oberflächen”. Es ist besser als ein Rauheitsklassifizierungssystem zu verstehen.
Bei größeren Oberflächen jedoch, um ungleichmäßige oder übermäßig raue Texturen zu vermeiden, werden ergänzende Techniken wie Polieren, chemisches Ätzen und Sandstrahlen eingesetzt. Diese Kombination von Methoden macht VDI 3400 zu einem praktischen und vielseitigen Standard für eine breite Palette von Formenbauanforderungen und Anwendungen.
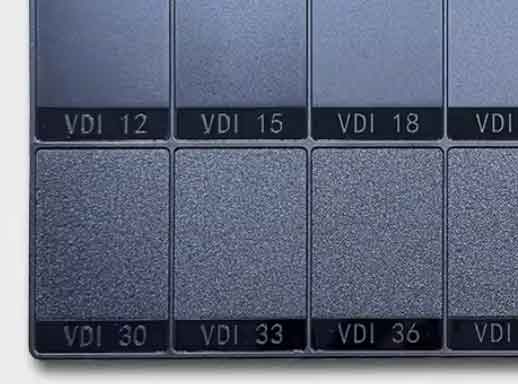
Die folgende Tabelle zeigt die Beziehung zwischen gängigen SPI-Graden und der entsprechenden Oberflächenrauheit (in Ra-Wert).
| Klasse | 0 | 3 | 6 | 9 | 12 | 15 | 18 | 21 | 24 | 27 | 30 | 33 | 36 | 39 | 42 | 45 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Ra (µm) | 0.10 | 0.15 | 0.20 | 0.30 | 0.40 | 0.55 | 0.80 | 1.10 | 1.60 | 2.20 | 3.20 | 4.50 | 6.30 | 9.00 | 12.50 | 18.00 |
Die MT-Norm
Im Gegensatz zu den zuvor genannten Standards wird der MT (Mold-Tech) Standard von einem Unternehmen entwickelt und gefördert, nicht von einem Branchenverband.
MT wird oft als mit einer globale Bibliothek mit mehr als 500.000 Texturen. Diese Texturen können grob in mehrere Kategorien eingeteilt werden, darunter geometrisch, linear, organisch oder natürlich, lederartig, und dekorativ oder funktional Texturen.
Unter ihnen, mehr als 500 Texturen sind öffentlich online durchsuchbar. Der Zugang zu diesem Online-Katalog ist kostenlos, aber Benutzer müssen sich zuerst auf der Website des Unternehmens registrieren registrieren, um ihn einzusehen. Wenn im öffentlichen Katalog keine geeignete Textur gefunden werden kann, müssen Kunden in der Regel direkt mit dem Engineering-Team von Mold-Tech zusammenarbeiten, um die größere globale Bibliothek zu erkunden. Das Unternehmen kann auch kundenspezifische Texturen für spezielle Designanforderungen.
Es ist auch erwähnenswert, dass viele andere Unternehmen für Formenoberflächenstrukturierung ähnliche Musterbibliotheken anbieten. Ihre Auswahl ist oft deutlich kleiner als bei Mold-Tech, aber ihre Preise können auch wettbewerbsfähiger sein. Letztendlich hängt die beste Wahl von Ihren Produktanforderungen, visuellen Zielen und Ihrem Budget ab.
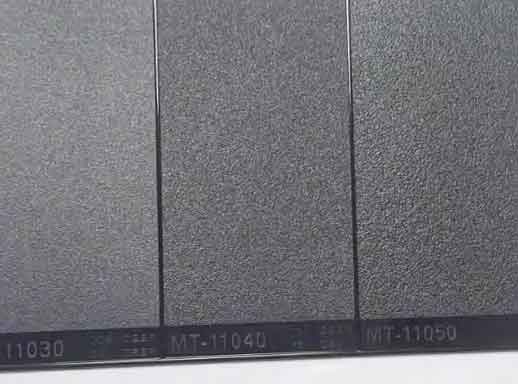
Häufigste MT-Grade
| Klasse | Tiefe (in.) | Mindest-Tiefgangswinkel |
|---|---|---|
| MT 11000 | 0.0004 | 1.0° |
| MT 11010 | 0.0010 | 1.5° |
| MT 11020 | 0.0015 | 2.5° |
| MT 11030 | 0.0020 | 3.0° |
| MT 11040 | 0.0030 | 4.5° |
| MT 11050 | 0.0045 | 6.5° |
| MT 11060 | 0.0030 | 4.5° |
Formoberflächenstruktur-Muster
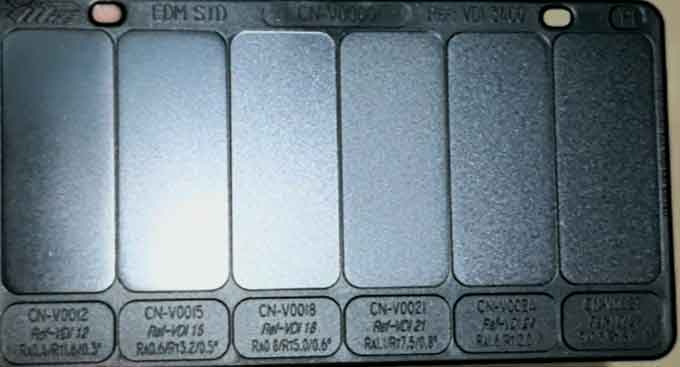
Um die richtige Formoberflächentextur besser zu verstehen und auszuwählen, verwenden Hersteller häufig Muster von Formoberflächentexturen als Referenzen.
Es gibt im Allgemeinen zwei Arten von Mustern: Metall und Kunststoff, wobei Kunststoff häufiger vorkommt, da er direkt das endgültige Aussehen auf Kunststoffteilen widerspiegelt.
Gängige Texturstandards sind SPI, VDI 3400 und MT, und viele Anbieter bieten entsprechende Mustervorlagen an. Die meisten Anbieter liefern Muster in Standardfarben und -materialien, üblicherweise ABS.
Einige Anbieter können jedoch ein breiteres Spektrum an Farben und Materialien anbieten, wie PP und ABS, und sogar kundenspezifische Muster auf der Grundlage spezifischer Anforderungen erstellen – obwohl dies normalerweise nur für spezielle Projekte erforderlich ist.
Schlussfolgerung
Bei den meisten Anwendern sind polierte, sandgestrahlte und gebürstete Oberflächen die gebräuchlichsten Arten von Formoberflächen. Bei der Auswahl von Oberflächenbehandlungen für Formen müssen sich die Anwender daher in der Regel für eine dieser drei Arten entscheiden und den erforderlichen Rauheitsgrad festlegen.
Aus dieser Perspektive ist die Anwendung der SPI- und VDI-Standards relativ unkompliziert und benutzerfreundlich, da sie klare Richtlinien bieten, die Benutzern helfen, die geeignete Oberflächenbeschaffenheitsart und Rauheitsstufe einfach auszuwählen.
Wenn Ihre Anforderungen spezifischer oder einzigartiger sind, sollten Sie sich für die von MT angebotenen Lösungen entscheiden oder sich an einschlägige Formenhersteller oder Designfirmen wenden, da diese individuellere Lösungen für die Gestaltung von Oberflächenstrukturen anbieten.
FAQ
Die Wahl hängt von der Art der Oberflächentextur ab, die Sie für Ihr Produkt wünschen.
- Spiegelglanz oder Hochglanz Oberflächen – typischerweise spezifiziert mit SPI A1–A3
- Gebürstet oder halbpoliert Oberflächen – normalerweise SPI B1–B3 oder C1–C3
- Matt oder sandähnliche Texturen – oft spezifiziert mit VDI 3400 Güteklassen, SPI D1–D3 oder MT110 Serie
- Dekorativ oder gemusterte Oberflächen – normalerweise bereitgestellt von MT (Mold-Tech) oder anderen Herstellern von Oberflächentexturierung
Jeder Standard konzentriert sich auf einen anderen Aspekt der Formoberflächenbearbeitung, daher hängt die Auswahl vom visuellen Effekt und den funktionalen Anforderungen des Produkts ab.
Ja. Wenn Sie die Oberflächentextur Ihres Produkts genauer bestimmen möchten, Die Verwendung von Mustern wird sehr empfohlen.
Kommerziell erhältlich SPI- und VDI 3400-Texturmusterplatten werden in der Industrie weit verbreitet eingesetzt. Diese Muster haben üblicherweise gängige Texturen, die auf Kunststoffplaketten oder Metallblöcke, aufgebracht sind, sodass Designer und Ingenieure die Oberfläche visuell vergleichen und fühlen können.
Einige Musterkits sind auch erhältlich in verschiedenen Materialien und Farben, was hilft, das endgültige Aussehen von Formteilen genauer zu simulieren.
Eine hochglanzpolierte Oberfläche hat typischerweise eine Rauheit von etwa Ra 0,025–0,05 μm, während ultrahochglanzpolierte Oberflächen noch glatter sein können.
Diese Oberflächen werden üblicherweise spezifiziert mit SPI A-Grade, insbesondere SPI A1, anstelle von VDI-Graden.
Nicht genau.
VDI-Oberflächen oft ähnlich wie sandgestrahlte Oberflächen aussehen, aber VDI 3400 ist nicht speziell ein Sandstrahl-Standard. Es ist besser als ein Oberflächenrauheits-Bewertungssystem, zu verstehen, der üblicherweise zur Definition mattierten Texturen verwendet wird, die durch Verfahren wie EDM erzeugt werden.
Formoberflächentexturen können mit einer Vielzahl von Verfahren erzeugt werden, die im Allgemeinen in zwei Kategorien unterteilt werden: additive und subtraktive Technologien.
Die zwei Haupt additive Verfahren sind:
- Galvanik
- Galvanoforming
Die meisten anderen Formtexturierungsverfahren sind subtraktive, was bedeutet, dass sie die Oberfläche durch Entfernen oder Umformen einer dünnen Materialschicht verändern.
Sandstrahlen ist ein Sonderfall: Es entfernt nicht Material auf die gleiche Weise wie Schneiden oder Ätzen, aber die Formoberfläche muss normalerweise vorher geschliffen und poliert um eine gleichmäßigere Oberfläche zu erzielen.
Für subtraktive Texturierungsverfahren, können die meisten Texturen repariert oder modifiziert werden. Dies führt jedoch normalerweise zu entfernen eine zusätzliche Materialschicht, was die Formabmessungen leicht verringern kann (was anschließend die Größe des Kunststoffteils erhöht).
Für additive Verfahren, ist die Reparatur oder Modifizierung der Textur viel schwieriger und oft unmöglich.
Nicht unbedingt. Eine extrem glatte oder spiegelpolierte Oberfläche kann manchmal das Entformen erschweren, da sie eine Vakuum- oder Saugeffekt zwischen dem Teil und der Form erzeugen kann. Dies gilt insbesondere für große Oberflächen oder tiefe Kavitätenformen.
In vielen Fällen, eine leicht texturierte Oberfläche ist besser geeignet, da es die Formtrennung verbessern kann und dennoch ein sauberes und kontrolliertes Oberflächenbild bietet.
Das Erreichen einer hochwertigen Spiegelfinish erfordert sehr präzise Formenbearbeitung und sorgfältige Vorbereitung vor dem Polieren.
Die Formoberfläche sollte vor dem abschließenden Polierprozess so glatt wie möglich sein. Dadurch wird der erforderliche manuelle Polieraufwand reduziert. Da manuelles Polieren nur schwer gleichmäßig über die gesamte Oberfläche zu kontrollieren ist, kann übermäßiges Polieren ungleichmäßige Mikrooberflächen.
Diese Unebenheiten können reflektierte Bilder auf der polierten Oberfläche verzerren, wodurch der Spiegelfinish verzerrt oder inkonsistent erscheint.
