Inhaltsübersicht
Umschalten aufDas Präzisionsspritzgießen verstehen
Wenn vom Präzisionsspritzguss die Rede ist, denken viele zuerst an die Präzision bei Produktabmessungen. Tatsächlich ist die Sicherstellung der Maßgenauigkeit ein Kernelement des Präzisionsspritzgusses, aber das ist nicht alles. Im Prozess des Präzisionsspritzgusses stehen wir vor eine Reihe von Herausforderungen und Tests.
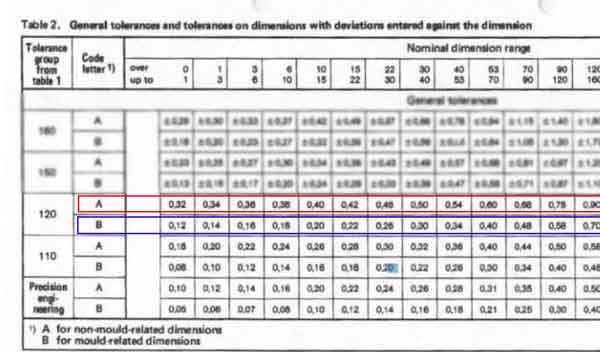
1. Erstens ist die Kontrolle der Maßgenauigkeit eine technische Herausforderung. Dazu gehört die Toleranz von Teilen Abmessungen und geometrische Produktspezifikation und Tolerierung (GD&T). Dies liegt hauptsächlich an der Schwindung von Kunststoffprodukten während des Spritzgusses, die auch Verzug verursachen und zu Formabweichungen führen kann.
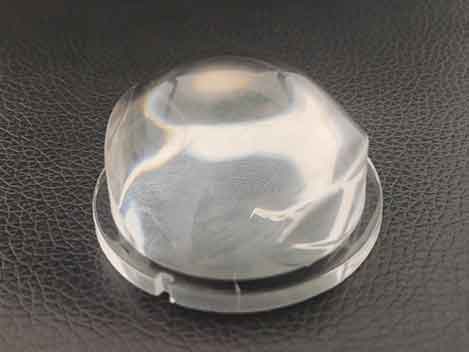
2. Zweitens weisen spritzgegossene Produkte häufig verschiedene Formgebungsfehler, auf, wie Blasen, Fließlinien, weiße und schwarze Flecken und so weiter. Diese Defekte beeinträchtigen nicht nur das Aussehen des Produkts, sondern können auch seine Leistung schwächen. Um diese Probleme zu vermeiden, ist es entscheidend, mehrere Faktoren im Spritzgussprozess streng zu kontrollieren, darunter Material, Einspritzgeschwindigkeit, Temperatur und Druck.
3. Darüber hinaus ist die Kontrolle der Wanddicke und des Fließlängenverhältnisses eine weitere Herausforderung. Einige Produkte erfordern sehr dünne Wandstärken, während andere erfordern dickere Wände, was höhere Anforderungen an die Präzision der Spritzgussmaschine stellt. Besonders bei der Herstellung großer oder komplex geformter Produkte wird die Sicherstellung einer gleichmäßigen Wanddicke und eines gleichmäßigen Fließlängenverhältnisses zu einer technischen Herausforderung.
Zusammenfassend lässt sich sagen, dass der Präzisionsspritzguss nicht nur eine Frage der Maßhaltigkeit ist. Es umfasst auch Materialauswahl, Optimierung des Produktionsprozesses, Verbesserung der Gerätepräzision und strenge Kontrolle der Produktionsumgebung. Nur durch die ganzheitliche Berücksichtigung dieser Faktoren können wir die hohe Qualität und hohe Leistung des Endprodukts gewährleisten.
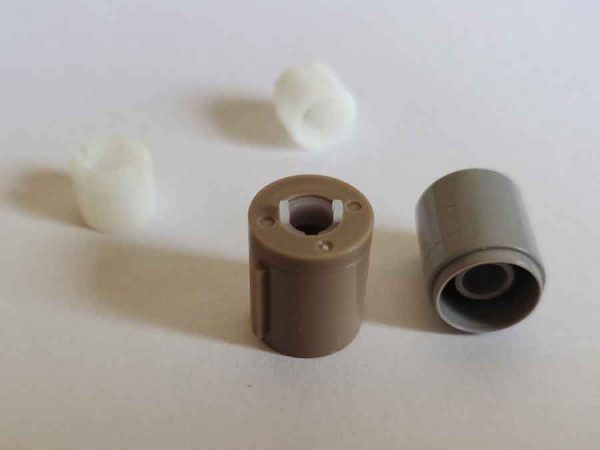
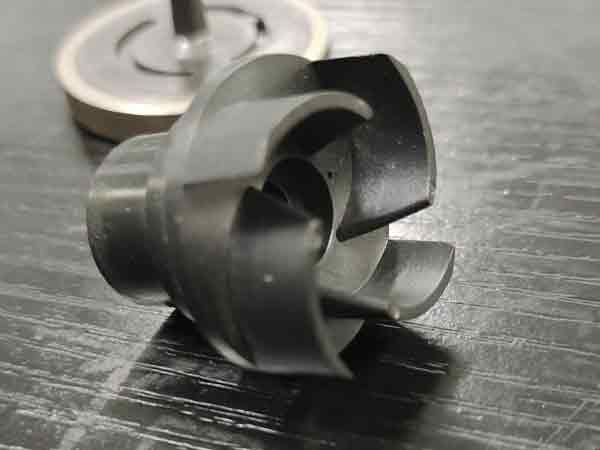
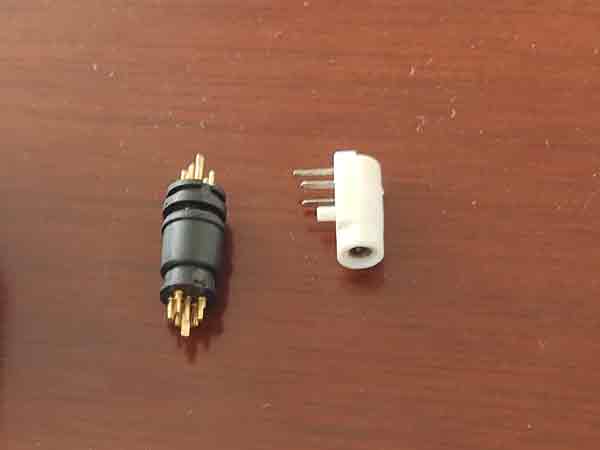
Beispiele für Mikro-Spritzgießen
Mikrospritzgussprodukte stellen die Spitze der Präzisionsspritzgusstechnologie dar. Mit der zunehmenden Miniaturisierung der Produkte steigen auch die Anforderungen an ihre Genauigkeit. Diese Technik erfordert eine extrem hohe Bearbeitungspräzision und fortschrittliche Ausrüstung, um sicherzustellen, dass jedes winzige Bauteil die erwarteten Maß- und Funktionsstandards erfüllt. In diesem Bereich kann selbst die kleinste Verbesserung die Produktleistung erheblich steigern.
Zwei Aspekte der Präzision beim Spritzgießen
Die Genauigkeit des Präzisionsspritzgusses betrifft hauptsächlich zwei Aspekte:
- Erstens: Verbesserung der Genauigkeit der Spritzgussform,
- Und zweitens, die Verbesserung der die Präzision der Spritzgießmaschine oder des Gießverfahrens selbst.
Wenn nur eine Verbesserung der Formgenauigkeit erforderlich ist, und Standardprozesse einer regulären Spritzgussmaschine verwendet werden, könnte dies für die Anforderungen des Produkts ausreichen. Dieser Ansatz ist normalerweise kostengünstiger und weniger komplex.
Jedoch, wenn zusätzlich die Prozessgenauigkeit der Spritzgussmaschine erhöht werden muss, steigt die Herausforderung erheblich. Dies würde längere Zeiträume zur Lösung von Problemen und erhöhte Kosten bedeuten. Kurz gesagt, die Schwierigkeit und die Kosten des Präzisionsspritzgusses sind eng mit seinen Genauigkeitsanforderungen verbunden.
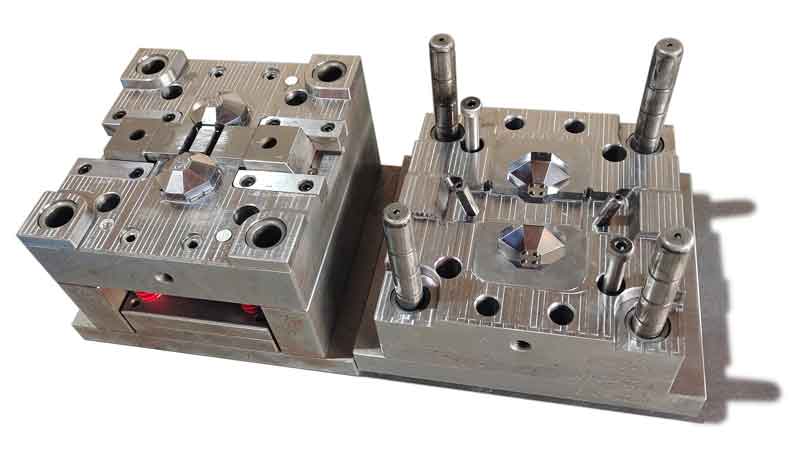
Hauptmerkmale von Präzisionsspritzgussformen
Hochpräzise Fertigungstechniken
Bei der Formenherstellung gewährleistet die Verwendung von Hochpräzisionstechniken wie Hochgeschwindigkeitsfräsen, Drahterodieren mit niedriger Geschwindigkeit (Funkenerosive Bearbeitung) und Spiegel-EDM die Qualität und Genauigkeit der Formenbearbeitung. Diese Methoden machen zusätzliches manuelles Schleifen oder komplexe Anpassungsprozesse überflüssig. Sie machen die Formenoberfläche glatt und die Passung hochpräzise, wodurch Defekte wie Gratbildung auch unter hohen Einspritzdrücken effektiv verhindert werden.
Verwendung harter Formmaterialien
Im Allgemeinen verwenden Hochpräzisionsformen harte Materialien mit einer Härte über HRC48, wie H13, S136, SKD61, 1.2344, usw. Diese Materialien gewährleisten nicht nur die Haltbarkeit und Stabilität der Form, sondern halten auch über einen langen Zeitraum hohe Präzision aufrecht, was sie für die Herstellung von Präzisionsteilen geeignet macht.
Technologie für konforme Kühlung
In einigen anspruchsvollen Spritzgussprozessen kann die konturkonforme Kühlungstechnik Produkte präziser und effizienter kühlen. Diese Technik verwendet spezielle Kühlkanäle im Werkzeug die eng an die Form des Produkts angepasst sind und eine schnelle und gleichmäßige Kühlung ermöglichen. Dies gewährleistet die Maßgenauigkeit des Produkts und verbessert die Produktionseffizienz.
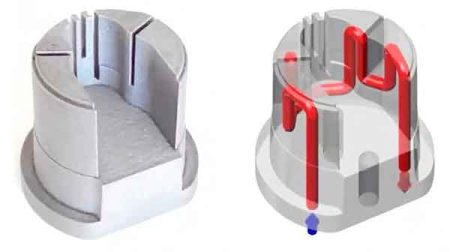
Intelligente Steuerung mit eingebauten Sensoren
Um die Genauigkeit weiter zu erhöhen, sind einige High-End-Formen mit Druck- und Temperatursensoren. ausgestattet. Diese Sensoren können Schlüsselparameter während des Spritzgussprozesses überwachen, wie Druck und Temperatur im Formenhohlraum, und die Spritzgussparameter präzise steuern, um die Produktqualität zu gewährleisten. Diese intelligente Steuerung verbessert nicht nur die Produktkonsistenz und Reproduzierbarkeit, sondern macht den Produktionsprozess auch effizienter und zuverlässiger.
Durch diese hochpräzisen konstruktiven und technischen Mittel wird die Bedeutung der Formgenauigkeit in der Spritzgussproduktion weiter unterstrichen und bietet eine zuverlässige Garantie für die Herstellung hochwertiger Präzisionskomponenten.
Die Stärken von Präzisionsspritzgießmaschinen
Manchmal reicht die bloße Verbesserung der Präzision von Spritzgießwerkzeugen nicht aus, um die Produktanforderungen zu erfüllen. In solchen Fällen werden Präzisionsspritzgießmaschinen eingesetzt, um die Produktqualität zu verbessern.
Zwischen Präzisionsspritzgießmaschinen und herkömmlichen Maschinen gibt es erhebliche Unterschiede, die sich direkt auf die Qualität und die Kosten der Produkte auswirken.
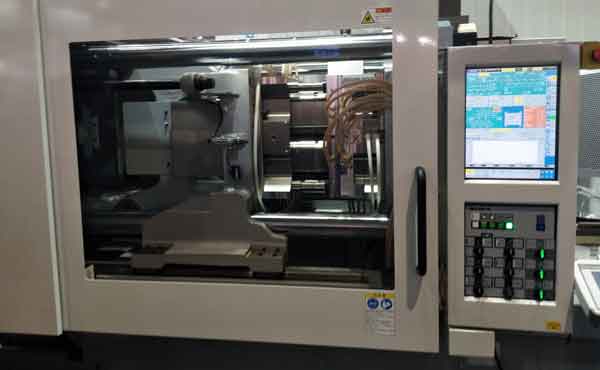
(Vollelektrische Spritzgießmaschinen sind aufgrund ihrer außergewöhnlichen Genauigkeit für die Präzisionsformung entscheidend.)
1. Hoher Einspritzdruck
Abstufung des Einspritzdrucks Der Druck in herkömmlichen Spritzgussmaschinen liegt typischerweise zwischen 147~177Mpa, während Präzisionsspritzgussmaschinen mit höheren Drücken von 216~243 Mpa, arbeiten, und sogar Ultrahochdruck-Spritzgussmaschinen können 243~392 MPa. erreichen. Der Ultrahochdruck-Spritzguss verbessert die Maßgenauigkeit des Produkts erheblich, indem die Schwindungsrate auf nahezu null reduziert wird, stellt jedoch auch höhere Anforderungen an sowohl die Formen als auch die Maschinen.
Auswirkungen des Einspritzdrucks Ein häufiges Problem beim Ultrahochdruck-Spritzgießen ist der potenzielle Rückfluss von geschmolzenem Kunststoff innerhalb der Schnecke, der die Qualität des Kunststoffs und die Leistung der spritzgegossenen Teile beeinträchtigen kann. Um dies zu verhindern, können Ultrahochdruck-Spritzgießmaschinen getrennte Einspritzschnecken und Kolben verwenden oder spezielle Rückschlagventile. Darüber hinaus erfordern höhere Einspritzdrücke größere Schließkraft, besonders bei größeren Produkten.
Auswirkungen auf Kunststoffformen Ultrahochdruck-Spritzgießen stellt strenge Anforderungen an die Formen. Die Formen müssen nicht nur kleinere Spalten aufweisen, um Gratbildung zu verhindern, sondern erfordern auch eine höhere Bearbeitungspräzision und eine gutes Entlüftungssystem. Darüber hinaus nimmt der Verschleiß der Formen zu, was höhere Härte und Verschleißfestigkeit, erforderlich macht, was die Herstellungskosten der Formen direkt erhöht.
Auswirkungen auf die Produktionskosten Während Ultrahochdruck die Schwindung von Kunststoffprodukten verringern und ihre Dichte und ihr Gewicht erhöhen kann, bedeutet er auch einen erhöhten Energieverbrauch und einen stärkeren Formenverschleiß, was zu höheren Gesamtproduktionskosten führt.
Schlussfolgerung: Obwohl das Ultrahochdruck-Spritzgießen eine Methode zur Erzielung von Präzision beim Spritzgießen ist und in der Tat eine höhere Maßgenauigkeit und Produktqualität bieten kann, wird es mit höheren Produktionskosten und technischen Anforderungen erkauft.
Daher wird die Ultrahochdruck-Spritzgießtechnik ohne spezifische Anforderungen in der Regel nicht einfach so eingesetzt. Stattdessen sollte die Wahl der Spritzgießmaschine auf den tatsächlichen Anforderungen des Produkts und dem Kostenbudget beruhen. Bei der Auswahl von Präzisionsspritzgießmaschinen sollten die Produktanforderungen, die Kosteneffizienz und die technische Machbarkeit berücksichtigt werden.
2. Hohe Einspritzgeschwindigkeit
Die Einspritzgeschwindigkeit ist ein entscheidendes Kriterium für die Beurteilung der Leistung von Spritzgießmaschinen. Herkömmliche Spritzgießmaschinen arbeiten typischerweise mit Geschwindigkeiten um 100 mm/s, während Hochgeschwindigkeitsmaschinen diesen Bereich weit übertreffen und Geschwindigkeiten von 300mm/s bis 1000mm/s, erreichen, wobei einige Modelle sogar höhere Geschwindigkeiten und eine Beschleunigung des Kolbens erzielen über 20G.
Hochgeschwindigkeits-Spritzgießen bringt nicht nur eine schnellere Produktionseffizienz, sondern auch einen höheren Einspritzdruck. Das bedeutet, dass man bei der Verwendung von Hochgeschwindigkeits-Spritzgießmaschinen mit den Herausforderungen eines hohen Einspritzdrucks konfrontiert wird. Hochgeschwindigkeitsformen hilft, die Produktionseffizienz zu verbessern und kann bestimmte Fehler wirksam beheben im Einspritzprozess, wie Fließlinien und Verziehen, reduzieren und dadurch die Gesamtqualität des Produkts verbessern.
Allerdings sind nicht alle Produkte für das Hochgeschwindigkeitsspritzgießen geeignet. Die geeignete Spritzgießgeschwindigkeit hängt von den spezifischen Anforderungen des Produkts ab, einschließlich Materialeigenschaften, Designkomplexität und Qualitätsstandards. Eine höhere Geschwindigkeit ist nicht immer besser. Die Wahl der richtigen Geschwindigkeit sollte auf einer umfassenden Betrachtung der Produkteigenschaften und Produktionsanforderungen beruhen.
3. Präzise segmentierte Steuerung von Geschwindigkeit, Druck und Durchfluss
Die präzise Steuerung von Geschwindigkeit, Druck und Durchfluss im Spritzgießprozess ist der Schlüssel zur Sicherstellung der Produktqualität. Segmentierte Steuerung dieser Parameter ermöglicht die volle Nutzung ihrer Vorteile und gleicht Mängel aus, insbesondere bei der Verarbeitung von komplexe oder anspruchsvolle Produkte.
3.1 Segmentierte Einspritzgeschwindigkeitskontrolle
Vorteile des Hochgeschwindigkeits-Spritzgießens
- Reduziert die Einspritzzeit und verbessert die Produktionseffizienz.
- Vergrößert die Fließstrecke, so dass die Materialien komplexe Formen füllen können.
- Erhöht den Oberflächenglanz des Produkts und verbessert die Qualität des Aussehens.
- Verringerung der Schweißnähte, wodurch die strukturelle Integrität des Produkts verbessert wird.
- Verringert die Verformung bei der Abkühlung und gewährleistet Dimensionsstabilität.
Vorteile des Niedergeschwindigkeits-Spritzgießens
- Verhindert effektiv Gratbildung und sorgt für klare Produktkanten.
- Verringert Fließspuren und verbessert die Oberflächenstruktur.
- Verhindert, dass die Schimmelpilze Luft einschließen und Luft eindringen kann, was zu weniger Defekten führt.
- Verhindert die Verformung der Molekülausrichtung und erhält die physikalischen Eigenschaften.
Anwendung der segmentierten Steuerung Unterschiedliche Produktanforderungen erfordern unterschiedliche Einspritzgeschwindigkeiten. Einfache Strukturen benötigen möglicherweise nur ein oder zwei Geschwindigkeitssegmente, während komplexe, anspruchsvolle Produkte mehrere Segmente erfordern können.
Durch die Verwendung unterschiedlicher Geschwindigkeiten in verschiedenen Phasen des Einspritzens kann der Füllprozess entsprechend den Produkteigenschaften und der Werkzeugkonstruktion optimiert werden, wodurch Defekte wie Bindenähte, Verformungen, Grate und Risse reduziert und gleichzeitig die inneren Spannungen minimiert werden.
Präzisions-Spritzgießmaschinen sind typischerweise mit hochpräzisen Wegaufnehmern ausgestattet, die eine Geschwindigkeitssteuerungsgenauigkeit innerhalb 0,1mm, gewährleisten und einen weiten Bereich von sehr hohen bis sehr niedrigen Geschwindigkeiten abdecken.
3.2 Segmentierte Nachdruckregelung
Mehrstufige Nachdruckstrategie Der Nachdruck beim Spritzgießen wird typischerweise in mehrere Phasen unterteilt:
- Die erste Stufe reduziert den Druck, um eine Überhitzung zu verhindern.
- In der zweiten Stufe wird der Druck erhöht, um die Schrumpfung zu verringern und die Maßhaltigkeit zu verbessern.
- In der dritten Stufe wird der Druck reduziert, um die Restspannung zu minimieren.
Rolle von Drucksensoren Drucksensoren können an mehreren Stellen der Spritzgießmaschine installiert werden, wie z. B. an der Düse, im Heißkanalsystem, im Kaltkanalsystem, und Formkavität, um den Kunststoffdruck in Echtzeit zu messen und zu steuern. Diese Daten können in Echtzeit aufgezeichnet und angepasst werden, um den geeigneten Druck bei jedem Schritt sicherzustellen, Defekte zu reduzieren und die Inspektion und Fehlerbehebung nach dem Formen zu erleichtern.
Die Präzision der Einspritz- und Nachdrucksteuerung kann innerhalb 0,1Mpa, erreicht werden, was eine präzise Druckausübung und eine hochwertige Formgebung gewährleistet.
Zusammenfassend, präzise segmentierte Steuerung von Geschwindigkeit, Druck und Durchfluss ist eine unverzichtbare Technologie im Präzisionsspritzguss. Durch die feine Abstimmung dieser Schlüsselparameter, Produktqualität und Produktionseffizienz können deutlich gesteigert werden, um die Produktionsanforderungen verschiedener komplexer und hoher Standards zu erfüllen.
4. Temperaturkontrolle
Die Temperaturkontrolle ist ein entscheidender Aspekt des Präzisionsspritzgusses, der nicht vernachlässigt werden darf. Während des Spritzgießprozesses müssen die Temperaturen der Zylinder und Düse streng kontrolliert werden, oft unter Verwendung eines geschlossenen Regelkreises, um die Präzision zu erhöhen. Derzeit wird die Temperatur von Schnecke und Zylinder häufig mit PID-Regelung (proportional, integral, differentiell), gesteuert, wobei die Genauigkeit innerhalb ±1℃.
Darüber hinaus ist die Temperatur des Werkzeugs ebenso wichtig, so dass Werkzeugtemperatursensoren ein Schlüssel zur Gewährleistung der Spritzgießqualität sind. Eine präzise Temperaturregelung stellt sicher, dass Kunststoffmaterialien in ihrem optimalen Zustand eingespritzt werden, was zur Herstellung von Produkten mit stabiler Qualität und präzisen Abmessungen führt.
5. Kundenspezifische Schrauben für Präzisionsspritzguss
Bei Präzisions-Spritzgießmaschinen ist die Konstruktion der Schnecke besonders entscheidend. Diese Maschinen verwenden typischerweise Schnecken, die für geringe Scherung zur Reduzierung der Scherwärme im Material, effektiv die Verhinderung übermäßiger Materialüberhitzung. ausgelegt sind. Um diese Konstruktionsanforderung zu erfüllen, haben Schnecken von Präzisions-Spritzgießmaschinen im Allgemeinen eine größeres Längen-Durchmesser-Verhältnis, normalerweise zwischen 24-30, was zu einer schlankeren Form führt. Dieses Design trägt dazu bei, die Verarbeitungskapazität der Schnecke und die Gleichmäßigkeit des Materials zu verbessern. Darüber hinaus müssen diese Schnecken betrieben werden bei höhere Drehzahlen.
Für Produkte und Materialien mit besonderen Anforderungen verwenden Präzisions-Spritzgießmaschinen häufig spezialisierte Schnecken, während herkömmliche Spritzgießmaschinen eher mehr verwenden Allzweckschnecken.
Um höheren Einspritzdrücken besser gerecht zu werden, werden die Schnecken in Präzisions-Spritzgießmaschinen häufig aus Legierungsstahl, hergestellt, wodurch ihre Festigkeit und Haltbarkeit unter hohem Druck gewährleistet werden. Im Gegensatz dazu werden Schnecken in herkömmlichen Spritzgießmaschinen üblicherweise aus rostfreier Stahl. hergestellt. Insgesamt ist die Rolle der Schnecke in Präzisions-Spritzgießmaschinen von entscheidender Bedeutung, da ihr Design und die Materialauswahl direkt die Qualität der Produkte und die Effizienz der Produktion beeinflussen.
6. Genauigkeit der Werkzeugspannung beim Präzisionsspritzgießen
Beim Präzisionsspritzgießen spielt die Genauigkeit der Werkzeugspannung eine entscheidende Rolle für die Produktqualität. Die stationäre Form (feste Schablone) und die bewegliche Form (bewegliche Schablone) müssen sehr genau positioniert werden, wobei die Parallelität zwischen ihnen in der Regel innerhalb von 0,06-0,08 mm kontrolliert wird. Um diese Präzision zu erreichen, werden mehrere Maßnahmen ergriffen:
Erhöhung der Formplattensteifigkeit Die Verwendung hochsteifer Formplatten kann die Stabilität und Haltbarkeit der Form wirksam verbessern und die Verformung beim Hochdruck-Spritzgießen verringern.
Verwendung großer Linearführungen Der Einsatz großer Linearführungen gewährleistet eine reibungslose und präzise Bewegung der Form und verbessert dadurch die Genauigkeit des Formschließens.
Hochpräziser Düsenkontaktmechanismus Die Optimierung des Düsenkontaktmechanismus verhindert eine Bewegung der feststehenden Form durch den Düsenkontakt während des Einspritzvorgangs und gewährleistet die Einspritzgenauigkeit.
Verstärkung der Grundplattensteifigkeit Die Verwendung einer hochsteifen Basis, beispielsweise aus einem einzigen Gussteil, kann die Stabilität und Präzision der gesamten Spritzgießmaschine verbessern und über einen langen Zeitraum eine hohe Genauigkeit aufrechterhalten.
Verbesserter Formschließmechanismus Die Verbesserung des Formschließmechanismus, beispielsweise durch Optimierung der Wärmeübertragung, kann die durch Temperaturschwankungen verursachte Nichtparallelität der Formplatte beseitigen und die Präzision der Form erhalten.
In praktischen Anwendungen, wie etwa bei der Herstellung von Smartphone-Objektiven, können diese präzisen Kontrollen und Optimierungen die Produktqualität erheblich verbessern. Sie können zum Beispiel den Versatz der geometrischen Mitte der Ober- und Unterseite auf weniger als 1,12 um reduzieren. Die Feinsteuerung der Formschließgenauigkeit beim Präzisionsspritzguss ist der Schlüssel dazu, dass die Produkte hochwertige Standards erfüllen.
Beispiel: Handy-Objektive
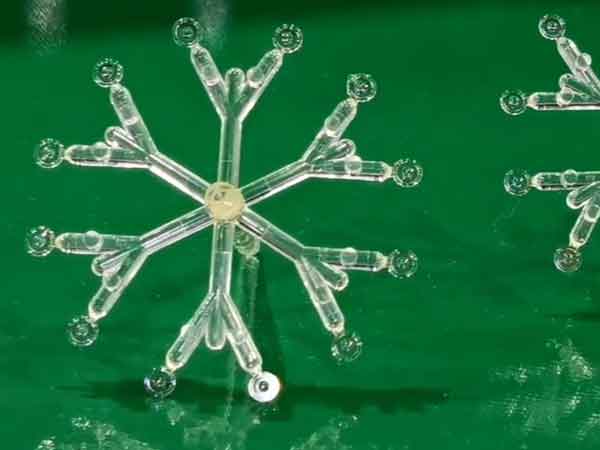
Mobiltelefonlinsen, die im Präzisionsspritzgussverfahren hergestellt werden, nutzen fortschrittliche Technologien, um eine hochwertige Produktion zu gewährleisten. Zu den wichtigsten Techniken gehören:
- Material: APEL, ein überlegenes COC, verbessert die Qualität des Objektivs.
- Spezialisiertes Schraubendesign: Reduziert Defekte wie schwarze und weiße Flecken und senkt die Fehlerrate von 10,7% auf 0,1%.
- Hochpräzise Verriegelungsmechanik: Hält die Verschiebung des optischen Zentrums innerhalb von 1,12 Mikrometern, wodurch eine optimale Linsenleistung gewährleistet wird.
- Einspritzgeschwindigkeit: Eine hohe Geschwindigkeit von 550-600 mm/s gewährleistet eine gleichmäßige Materialverteilung.
- Präzise V/P-Kontrolle: Stabilisiert Druck und Temperatur während der Einspritzung, um Fehler wie z.B. Grate zu vermeiden.
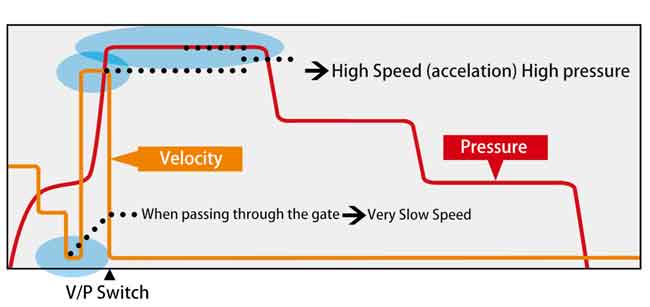
Diese Technologien verbessern nicht nur die Linsenqualität, sondern zeigen auch die Konzentration der Fertigungsindustrie auf Präzision und Zuverlässigkeit.
Schlussfolgerung: Qualitätsstandards des Präzisionsspritzgießens
Das Präzisionsspritzgießen setzt in mehrfacher Hinsicht höhere Qualitätsstandards als das konventionelle Spritzgießen. Dazu gehören die Anwendung hoher Geschwindigkeiten und hoher Drücke, eine präzise segmentierte Steuerung von Geschwindigkeit und Druck sowie eine präzise Temperaturregelung. Auch in Bezug auf die Schneckenkonstruktion und die Schließmechanismen der Form übertrifft das Präzisionsspritzgießen die Standards des konventionellen Spritzgießens.
Die erforderlichen spezifischen Präzisions-Spritzgießtechniken variieren jedoch je nach Produkt. Die in diesem Artikel diskutierten Prinzipien sind nur grundlegende Richtlinien. Ein tieferes Verständnis und die Anwendung des Präzisions-Spritzgießens erfordern Analyse und Forschung basierend auf spezifischen Produktfällen. Dies bedeutet, dass Präzisions-Spritzgießen nicht nur eine feste Reihe technischer Spezifikationen ist, sondern ein komplexer Prozess, der flexibel an spezifische Anwendungsszenarien angepasst und optimiert werden muss.