


İçindekiler
GeçişEnjeksiyon Kalıbı Çelik Malzemelerini Anlama
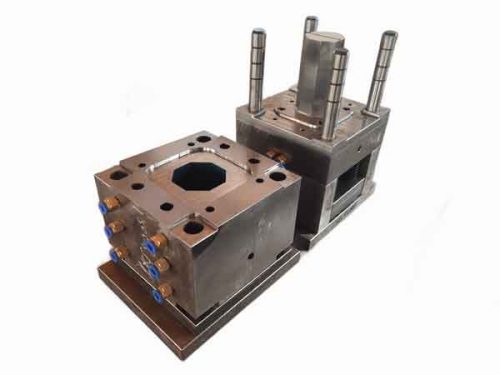
Enjeksiyon kalıpları, plastik ürünlerin imalatında vazgeçilmez araçlardır. Teknolojik gelişmelerle birlikte, mutfak gereçlerinden otomobil parçalarına kadar plastik eşyalar hayatımızın her alanında yaygın hale gelmiştir. Bu ürünler ağırlıklı olarak, plastiğin eriyene kadar ısıtılması, bir kalıba enjekte edilmesi ve ardından ihtiyacımız olan çeşitli şekil ve boyutları oluşturmak üzere soğutulmasını içeren enjeksiyon kalıplama işlemiyle üretilir. plastiğin eriyene kadar ısıtılması, bir kalıba enjekte edilmesi ve ardından soğutulması ihtiyacımız olan çeşitli şekil ve boyutları oluşturmak üzere soğutulması.
Kalıbın kalitesi plastik ürünlerin kalitesiyle doğrudan bağlantılıdır, bu da yüksek kaliteli kalıp çeliği seçimini çok önemli hale getirir. Üstün kalıp çeliği dayanıklı olmalıdır:
- Uzun süreli yüksek basınç koşulları,
- Yüksek sıcaklıklarda erimiş plastiğin yüksek hızlı etkisi.
- Dahası, kalıplar genellikle milyonlarca kez tekrar tekrar kullanılır, bu da kalıp çeliğinin olağanüstü özelliklere sahip olmasını gerektirir. aşınma direnci, korozyon direnci, ve yeterli dayanıklılık.
Enjeksiyon Kalıbı Hasarının Nedenleri
Kalıp çeliğinden beklenen özelliklere değinmeden önce, kalıpların tipik olarak nasıl hasar gördüğünü anlamak önemlidir:
Kalıp Deformasyonu Tekrarlanan yüksek sıcaklık ve yüksek basınç koşulları altında çalışan kalıplar zamanla deforme olma eğilimindedir. Özellikle kalıp boşluğu çökebilir, bu da kalıplanan ürünün boyutsal doğruluğunu etkiler ve potansiyel olarak çapak (fazla malzeme) oluşumuna yol açar.
Aşınma ve Yıpranma Kalıbın temiz (keskin) kenarları uzun süreli kullanımla giderek körelir, bu da yuvarlatılmış köşelere ve çökük yüzeylere yol açar. Bu aşınmanın en önemli sonucu çapak oluşumudur.
Kırılma Bir süre kullanımdan sonra kalıplarda malzeme yorgunluğuna bağlı çatlaklar oluşabilir. Bu çatlaklar zamanla ve kullanım devam ettikçe genişleme eğilimindedir ve sonunda kalıbın bazı kısımlarının kırılmasına yol açabilir.
Korozyon Asidik plastik malzemeler veya işleme sırasında aşındırıcı gazlar salan malzemeler (PVC ve POM gibi) kullanıldığında, kalıp yüzeyi zamanla korozyona uğrayabilir. Bu korozyon, nihai ürünün görünümünü olumsuz etkileyebilecek çukurcuklar olarak bilinen düzensiz yüzeyler oluşturabilir.
Kalıp Çelik Malzemeleri için Temel Gereklilikler
Sertlik, Aşınma Direnci ve Tokluk Çeliğin sertliği ve aşınma direnci kalıp imalatında çok önemlidir. Çünkü kalıplar, enjeksiyon işlemi sırasında erimiş plastiğin sürekli aşınmasına maruz kalır; özellikle plastik cam elyafı gibi sert dolgu maddeleri içerdiğinde bu daha fazla hasara neden olabilir. Ayrıca kalıplar çalışma sırasında darbelere dayanır ve çatlamayı önlemek için belirli bir tokluk gerektirir. Yüksek sıcaklık plastikleriyle çalışırken, aşınmaya dayanıklı çelik talebi artar ve yüksek performanslı kalıp çeliği kullanımı gerekir.
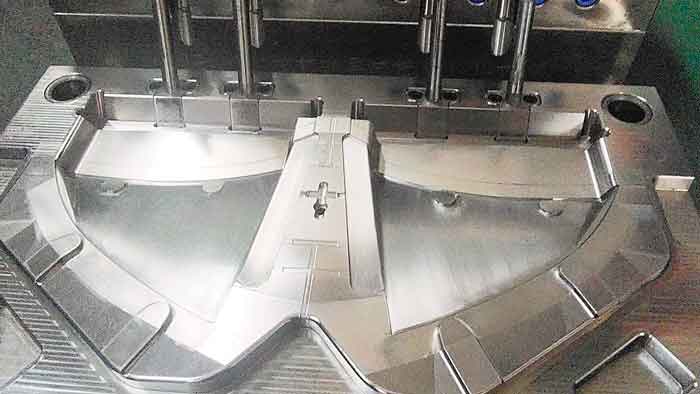
Parlatma Performansı Yüksek kaliteli kalıp çeliği, kusursuz bir şekilde cilalanmış kalıp yüzeyi sağlamak için ince, homojen bir yapıya sahip yüksek saflık seviyesine sahip olmalıdır. Kalıp yüzeyindeki gözenekler, safsızlıklar veya diğer kusurlar nihai ürünün görünümünü olumsuz etkileyebilir. Örneğin, S136 çeliği olağanüstü cilalama özellikleriyle ünlüdür.
Kaynaklanabilirlik Kalıplar kullanım sırasında kaçınılmaz olarak aşınma ve kazara hasar görür ve bazen tasarım değişiklikleri nedeniyle ayarlamalar gerekebilir. Bu nedenle kalıp çeliğinin kaynaklanabilirliği son derece önemlidir; çünkü kalıp onarımlarının ve modifikasyonlarının kolaylığını ve uygulanabilirliğini belirler.
Korozyon Direnci Aşındırıcı plastikleri işleyen kalıplar için korozyona dayanıklı çelik kullanımı esastır. Yaygın korozyona dayanıklı çelikler arasında S136, 2316, 420, 2083 ve M333 bulunur. Ayrıca, üretim partilerini sık değiştiren kalıplar için mükemmel korozyon direnci, pas önleme bakımı ihtiyacını azaltabilir.
Isıl İşlemde Minimal Deformasyon Isıl işlem sırasında kalıp çeliği sertleşir, işleme zorluğunu ve dolayısıyla maliyeti artırır. Üretim verimliliğini artırmak ve maliyetleri düşürmek için, ısıl işlem sırasında minimum deformasyon gösteren homojen iç yapıya sahip çelik malzemeler kullanmak gerekir. Bu tür malzemeler aşırı iç gerilme veya deformasyon geliştirmez, kalıbın hassasiyetini ve uzun ömrünü garanti eder.
Özetle, uygun kalıp çeliği malzemesinin seçilmesi sadece plastik ürünlerin kalitesini sağlamak için değil, aynı zamanda kalıpların dayanıklılığını artırmak, üretim ve bakım maliyetlerini azaltmak ve tüm üretim zincirinin verimliliğini ve ekonomisini iyileştirmek için de çok önemlidir.
Ön Sertleştirilmiş ve İçten Sertleştirilmiş Kalıp Çeliği
Neden Ön Sertleştirilmiş Kalıp Çeliği?
Tipik olarak, kalıplar HRC50-60 arasındaki sertlik seviyelerine ulaşmak için genel sertleştirme veya yüzey sertleştirme gerektirir. Bu sertlik aralığı işleme zorluğunu ve maliyetini artırır.
Bu tür bir sertliğe ulaşmak ısıl işlem gerektirir; özellikle tam su verme durumunda deformasyon riski taşır ve imalat döngüsünü uzatır. Bu nedenle, genellikle HRC30-40 arasında sertliğe sahip ön sertleştirilmiş kalıp çeliği geliştirilmiştir; bu aralık işleme açısından daha yönetilebilir ancak PP, PE, ABS vb. gibi birçok plastik enjeksiyon kalıbı için yeterince serttir.
Önceden Sertleştirilmiş Kalıp Çeliği
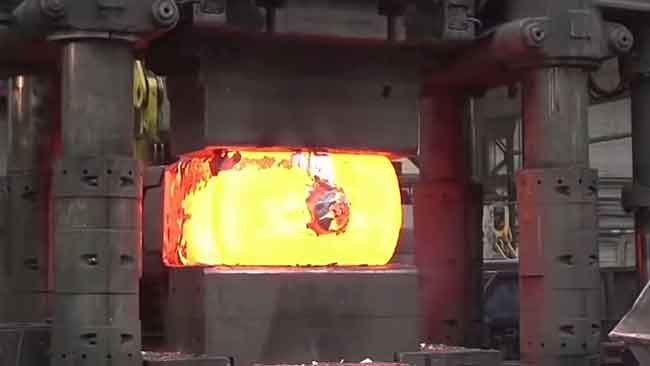
Ön sertleştirilmiş kalıp çeliği, fabrikadan çıkmadan önce zaten sertleştirilmiş çeliktir. Sertliği genellikle kullanım gereksinimlerini karşılar, yani kullanıcı tarafından ek ısıl işleme gerek kalmadan doğrudan kalıp işlemede ve üretimde kullanılabilir.
Bu tür çeliğin ana avantajı, kolaylığıdır, çünkü üretim süresinden ve maliyetlerden tasarruf sağlar ısıl işlem sırasında boyutsal bozulma riskini azaltarak. Ön sertleştirilmiş kalıp çeliği tipik olarak daha kısa üretim döngüleri ve daha küçük partiler için veya kalıbın boyutu ısıl işlemi pratik olmaktan çıkardığında kullanılır.
Yaygın ön sertleştirilmiş kalıp çeliği kaliteleri şunları içerir: P20, 718/718H/718HH, 738H, NAK80, S136H ve 2083H.
Sertleştirilmiş Kalıp Çeliği
Tersine, boydan boya sertleştirilmiş kalıp çeliği bir olarak tedarik edilir yumuşatılmış durumda ve ısıl işlem gerektirir kalıp imalat süreci sırasında veya sonrasında istenen sertliğe ulaşmak için. Bu çeliğin sertliği ısıl işlem yoluyla hassas bir şekilde kontrol edilebilir, bu da daha yüksek aşınma direnci ve tokluk sağlar.
Sertleştirilmiş kalıp çeliği, özellikle aynı plastik ürünlerin seri üretiminde uzun süre çalışması ve yüksek aşınmaya dayanması gereken kalıplar için uygundur. Bununla birlikte, üretim sonrası ısıl işlem ihtiyacı üretim maliyetlerini artırabilir ve eşit olmayan ısıtma veya soğutma nedeniyle deformasyon ve stres sorunlarını önlemek için dikkatli kullanım gerektirir.
Tamamen sertleştirilmiş kalıp çeliklerinin standart kaliteleri şunlardır: 2083, S136, H13, SKD61, 8407 ve SKD11
Özetle, hem ön sertleştirilmiş hem de içten sertleştirilmiş kalıp çeliklerinin avantajları ve dezavantajları vardır. Bunlar arasındaki seçim özel üretim ihtiyaçlarına, kalıp tasarımına ve ekonomik verimliliğe bağlıdır. Ön sertleştirilmiş kalıp çeliği, küçük partiler veya belirli boyuttaki kalıplar için ideal olan kolaylık ve hız sunarken; sertleştirilmiş kalıp çeliği, çok yüksek aşınma direnci ve uzun süreli kullanım gerektiren büyük ölçekli üretim kalıpları için daha uygundur.
Yaygın Kalıp Çeliği Türleri
Yüzlerce kalıp çeliği türü vardır, ancak aşağıda listelenenler en yaygın kullanılanlar arasındadır.
Farklı kalıp fabrikaları, bu malzemelere aşinalıklarına ve güvenilir tedarikçilerin mevcudiyetine bağlı olarak belirli türleri diğerlerine tercih edebilir.
Aşağıdaki tabloda sıkça karşılaşılan kalıp çeliği türleri listelenmiştir.
| İsim | Isıl işlem | Sertlik | Kısa açıklama | Standart menşei |
|---|---|---|---|---|
| P20 | Önceden sertleştirilmiş | HRC28-32 | Orta karbonlu Cr-Mo serisi plastik kalıp çeliği, mükemmel işleme ve parlatma performansı, uygun fiyatlı, düşük gereksinimli ve küçük üretimli ürünler için uygundur. | AISI ABD |
| 718 | Önceden sertleştirilmiş | HRC30-34 | Cr-Ni-Mo serisi kalıp çeliği, P20'nin geliştirilmiş bir versiyonu (Amerikan sınıfı P20 + Ni'ye karşılık gelir), daha iyi sertleşebilirliğe sahip, daha büyük kalıplar yapabilen. Kalıp ömrü P20'nin 2-3 katıdır. | Assab İsveç |
| 718H | Önceden sertleştirilmiş | HRC34-38 | 718H, 718'den daha yüksek sertliğe ve daha iyi ayna parlatmaya sahiptir. İkisi arasındaki temel fark manganez ve molibden içeriğidir. | Assab İsveç |
| 718HH | Önceden sertleştirilmiş | HRC36-40 | 718HH'nin sertliği 718H'ninkinden daha yüksektir. | Assab İsveç |
| 738(1.2738) | Isıl işlem sonrası | HRC48-52 önerilir | 738, 718'den daha yüksek Mn, Cr, Ni içeriğine sahiptir ve iyi sertleşebilirlik ve tokluğa sahiptir. Alman standardı 1.2738'in kısaltmasıdır, 718 ise İsveç Assab tarafından adlandırılmıştır. | DIN Almanya |
| 2344(1.2344) | Isıl işlem sonrası | HRC50-54 önerilir | Cr-Ni-Mo serisi kalıp çeliği, Amerikan sınıfı P20+Ni ve 718'e karşılık gelir, daha iyi sertleşebilirliğe sahiptir, daha büyük kalıplar yapabilir. | DIN Almanya |
| S136 | Isıl işlem sonrası | HRC48-52 önerilir | 13,6% krom içeriği ile yüksek korozyon direncine sahiptir ve saf ve ince bir yapıya, mükemmel parlatma performansına, ayrıca aşınma direncine, işlenebilirliğe ve sertleştirme sırasında iyi boyutsal kararlılığa sahiptir. | Assab İsveç |
| S136H | Önceden sertleştirilmiş | HRC30-35 | S136'nın önceden sertleştirilmiş malzemesi, daha sonra ısıl işlem gerektirmez. | Assab İsveç |
| 2083(1.2083) | Isıl işlem sonrası | HRC50-54 önerilir | Alman DIN standardı, 1.2083 kısaltması, 12.5-14.5% krom içeriği ile S136'ya karşılık gelir. Plastik kalıp çeliği için iyi korozyon direncine, aşınma direncine, sertleşebilirliğe ve işlenebilirliğe sahiptir. | DIN Almanya |
| 2083H | Önceden sertleştirilmiş | Önceden sertleştirilmiş 2083 malzemesi. | DIN Almanya | |
| 420 | Isıl işlem sonrası | HRC50-52 önerilir | Krom içeriği 13.5% ile S136 sınıfına karşılık gelir. Plastik kalıp çeliği için iyi korozyon direncine, aşınma direncine, sertleşebilirliğe ve işlenebilirliğe sahiptir. | AISI ABD |
| NAK80 | Önceden sertleştirilmiş | HRC37-43 | Eklenen Ni-Al-Cu, iyi işlenebilirlik ve elektrik deşarjlı işleme performansı, mükemmel kaynaklanabilirlik, gaz nitrürlemeden sonra yüzey sertliği 750HV'ye ulaşarak ekstra uzun bir kalıp ömrü sağlar. | Diado Japonya |
| 8407 | Isıl işlem sonrası | HRC48-52 önerilir | İyi aşınma direnci, tokluk ve süneklik, kararlı işlenebilirlik ve cilalanabilirlik, mükemmel yüksek sıcaklık mukavemeti ve termal yorulma direnci, iyi sertleşebilirlik ve minimum ısıl işlem deformasyonu ile Cr-Mo-V sıcak iş alaşımlı kalıp çeliği içerir. | Assab İsveç |
| H13 | Isıl işlem sonrası | HRC50-54 önerilir | Cr-Mo-V sıcak iş alaşımlı kalıp çeliği içerir, 8407'ye karşılık gelen kalite. | AISI ABD |
| SKD61 | Isıl işlem sonrası | HRC50-54 önerilir | 8407'ye karşılık gelen kalite olan Si-Cr-Mo-V orta alaşımlı sıcak iş kalıp çeliği içerir. | Diado Japonya |
| Viking | Isıl işlem sonrası | HRC52-54 | Isıl işlemde iyi boyutsal kararlılık; iyi işlenebilirlik ve taşlama direnci; mükemmel tokluk ve aşınma direnci. | Assab İsveç |
| 2316(1.2316) | Isıl işlem sonrası | HRC32-36 | Cr-Ni-Mo kalıp çeliği, yüksek korozyona dayanıklı, iyi işlenebilirlik ve cilalanabilirliğe sahip yüksek cilalı önceden sertleştirilmiş plastik çelik malzeme içerir. | DIN Almanya |
Yaygın Kalıp Çeliği Isıl İşlem ve Yüzey İşlem Yöntemleri
Önceden sertleştirilmiş kalıp çeliklerine ek olarak, diğer kalıp çeliklerinin çoğu, mukavemet, sertlik, aşınma direnci ve korozyon direnci gibi performans özelliklerini geliştirmek için bir tür ısıl işlem veya yüzey işlemi gerektirir. Bu işlemler, özellikle kalıp büyük miktarlarda ürün üretmek için kullanılacaksa, kalıbın enjeksiyon kalıplama işlemi sırasında karşılaşılan yüksek basınç, sıcaklık ve korozif ortama dayanabilmesini sağlar.
Kalıp Çeliği için Isıl İşlem Yöntemleri
Kalıp çeliği için başlıca ısıl işlem yöntemleri şunları içerir: su verme (gerilimi gidermek için bir veya iki temperleme döngüsü ile takip edilir, bir dereceye kadar tokluğu korurken yüksek genel sertlik elde edilir) ve menevişleme (sertleştirme ve yüksek sıcaklıkta temperleme kombinasyonu, bu da daha iyi genel mukavemet ve tokluk sağlar, ancak sertlik sertleştirmeden daha düşüktür). Ancak, enjeksiyon kalıpları için temperleme sıklıkla kullanılmaz çünkü genellikle önemli darbe kuvvetleri yaşamazlar.
Tüm kalıp çelikleri su verme işlemine tabi tutulamaz ve su verme işleminden sonra gerekli sertlik çeliğin türüne bağlı olarak değişir. Farklı çelik kaliteleri için ideal su verme sertliği yukarıdaki tabloda verilmiştir, ancak özel gereksinimler her uygulamaya ve kalıp çeliği tedarikçisi tarafından sağlanan tavsiyelere bağlıdır.
Kalıp Çeliği için Yüzey İşlem Yöntemleri
Yüzey işlemleri, aşağıdakiler dahil olmak üzere çok çeşitli seçenekler sunar: kaplama, nitrürleme, sementasyon, karbonitrürleme, PVD (Fiziksel Buhar Biriktirme), CVD (Kimyasal Buhar Biriktirme), ve yerelleştirilmiş lazer sertleştirme. Bunlar arasında nitrürleme en yaygın kullanılanıdır.
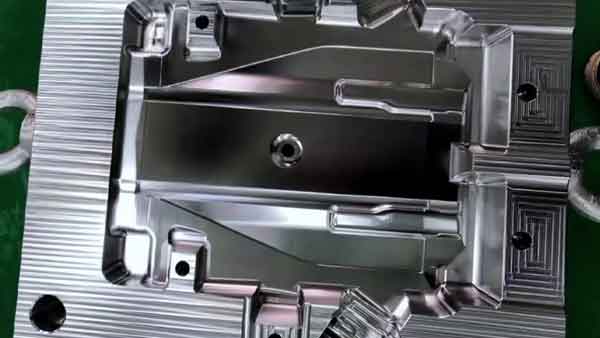
Nitrürleme nedir?
Nitrürleme, nitrojen atomlarının veya iyonlarının metalin yüzey katmanına sokulduğu ve nitrürler oluşturduğu bir yüzey işlemidir. Bu, malzemenin sertliğini, aşınma direncini ve korozyon direncini artırır. Alüminyum, krom, vanadyum ve molibden gibi elementler kararlı ve homojen nitrürlerin oluşumuna yardımcı olur. Bu nedenle, nitrürlemeye uygun çelikler tipik olarak bu elementleri içerir.
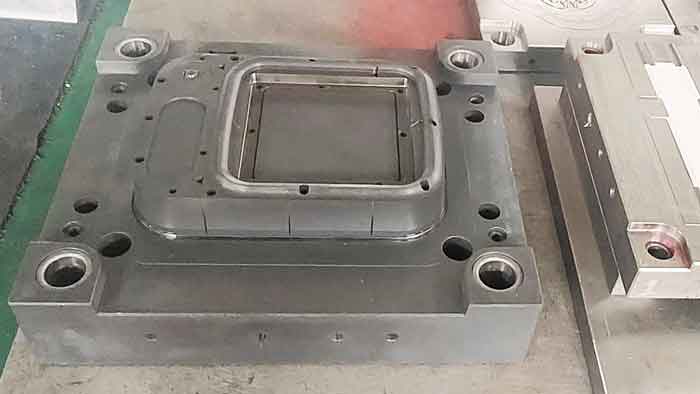
Sertlik ve Nitrürleme Derinliği
Nitrürlenmiş tabakanın sertliği tipik olarak 400 HV'nin üzerine ulaşır ve daha derin penetrasyon giderek daha zor hale geldiğinden, derinlik genellikle 0,5 mm'yi geçmez.
Örneğin, 30-40% amonyak ayrışma oranıyla 80 saat boyunca 510°C sıcaklıkta nitrürlenen P20 çeliği, 0,3-0,5 mm nitrürleme derinliği ve 650-700 HV yüzey sertliği ile sonuçlanır.
Buna karşılık, H13 çeliği, su verme ve iki tur temperleme ve ardından yüzey nitrürleme işleminden sonra, yaklaşık 0,24 mm nitrürleme tabakası derinliği ile 1000 HV civarında yüzey sertliği elde edebilir. Bununla birlikte, bu yüksek sertlik daha çok alüminyum ekstrüzyon kalıpları için kullanılır ve enjeksiyon kalıplarına daha az sıklıkla uygulanır.
Sonuç
Sonuç olarak, doğru kalıp çeliği türünün seçilmesi, plastik enjeksiyon kalıplama endüstrisinde yüksek kaliteli, dayanıklı ve uygun maliyetli üretim sağlamak için çok önemlidir. Kalıp çeliğinin özelliklerini, uygulamalarını ve yaygın türlerini anlamak, üreticilerin kendi özel ihtiyaçlarına uygun ve genel üretim verimliliğini artıran bilinçli kararlar vermelerini sağlar.
Teknoloji geliştikçe, mevcut kalıp çelikleri yelpazesi de gelişmekte ve gelecekteki üretim zorlukları için daha da fazla hassasiyet ve dayanıklılık vaat etmektedir.
