Pah Açısı: Plastik Enjeksiyon Kalıplı Ürün Tasarımında Hayati Bir Unsurdur
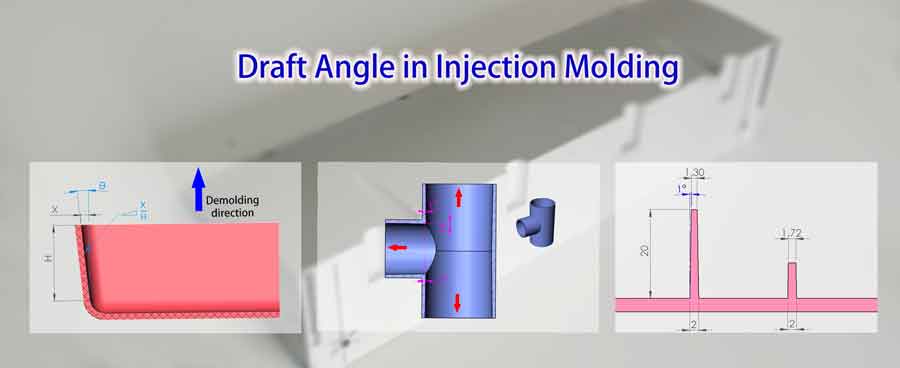
Tıpkı duvar kalınlığı gibi, Taslak açısı, plastik enjeksiyon kalıplama ürünlerinin tasarımında çok önemli bir rol oynar; bu, ürün tasarımcılarının dikkat etmesi gereken bir husustur. Ürün tasarımının ilk aşamalarında taslak açısının ihmal edilmesi ve tamamen kalıp mühendisine bırakılarak sonraki ayarlamaların yapılması, iş yükünü ve geliştirme döngüsünü önemli ölçüde artırabilir. Bu makale, plastik ürün taslak açılarının temel kavramlarına kısa bir giriş yapmayı amaçlamaktadır.
İçindekiler
GeçişEnjeksiyon Kalıplamada Pah Açısını Anlamak
Çıkış Açısı Nedir?
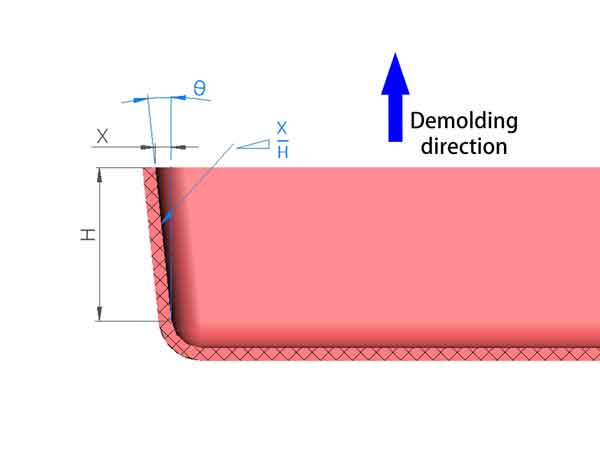
Taslak açısı, enjeksiyon kalıplama dünyasında kritik bir unsurdur. Bu, eğim açısı plastik bir ürünün yan duvarına atanan içinde kalıptan çıkarma yönü, ve enjeksiyonla kalıplanmış ürünün sorunsuz bir şekilde kalıptan çıkarılmasında önemli bir rol oynayan açıyı ifade eder. Basitçe söylemek gerekirse, ürünün kalıptan kolayca çıkarılmasını sağlayan açıdır.
Taslak Açısını İfade Etme
Taslak açısını tanımlamanın iki yaygın yolu vardır. Bir yol, genellikle 0,5° ile 2,0° arasında değişen açıyı ölçmektir. Alternatif olarak, girintinin derinliğinin (X) yüksekliğine (H) oranı kullanılarak da tanımlanabilir. Açı ölçümü daha yaygın olarak kullanılsa da, ikinci yöntem yan duvarın girintisi hakkında daha net bir resim sunar. açı cinsinden, bu genellikle 0,5° ila 2,0° arasında değişir. Alternatif olarak, girintinin derinliğinin (X) yüksekliğine (H) oranı kullanılarak da tanımlanabilir. Açı ölçümü daha yaygın olarak kullanılsa da, ikinci yöntem yan duvarın girintisi hakkında daha net bir resim sunar.
Enjeksiyon Kalıplamada Pah Açısının Önemi
Çıkış Açısı Neden Gereklidir?
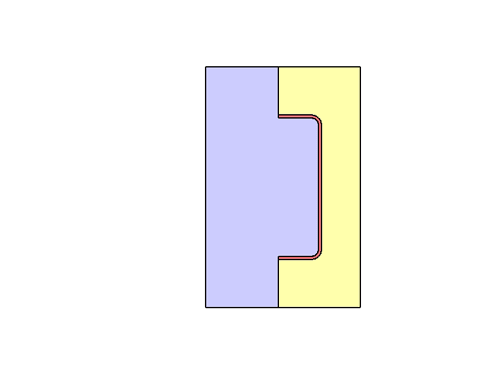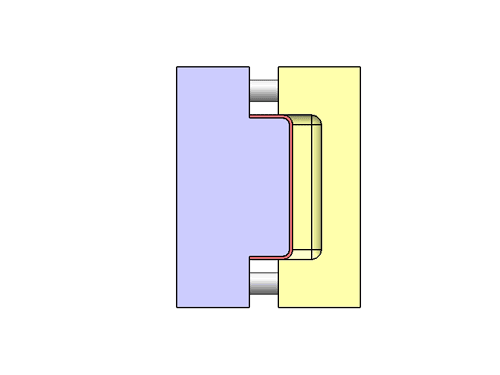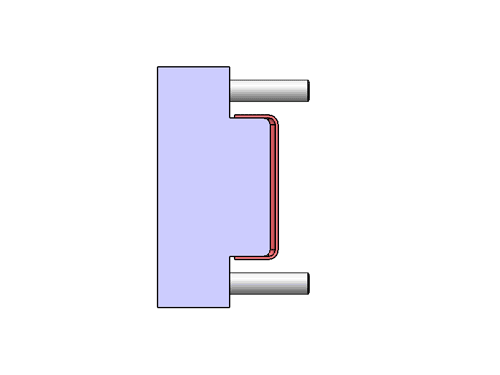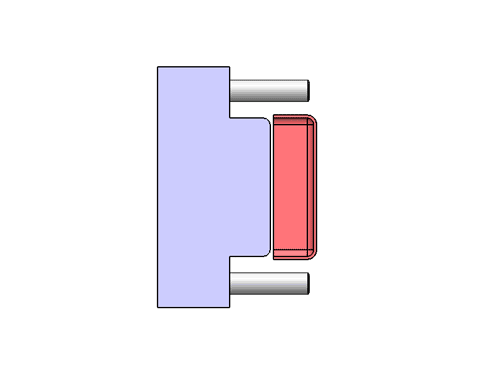
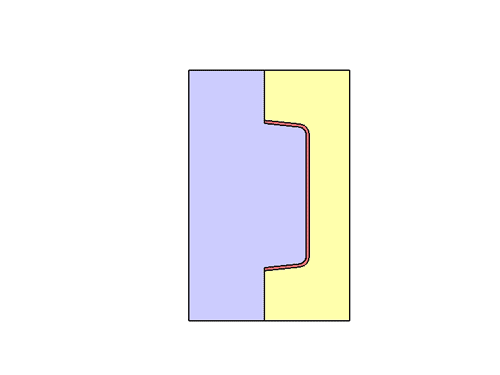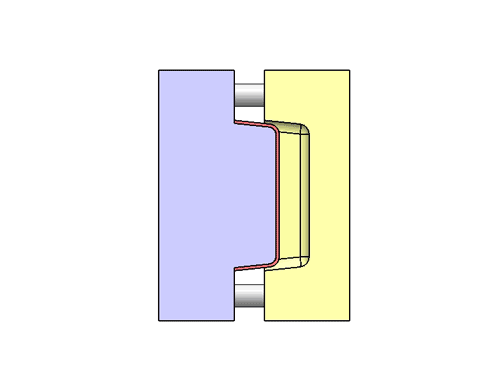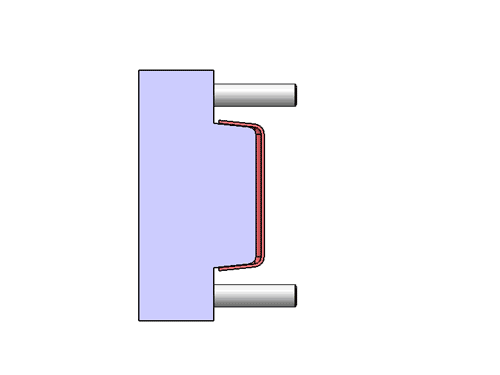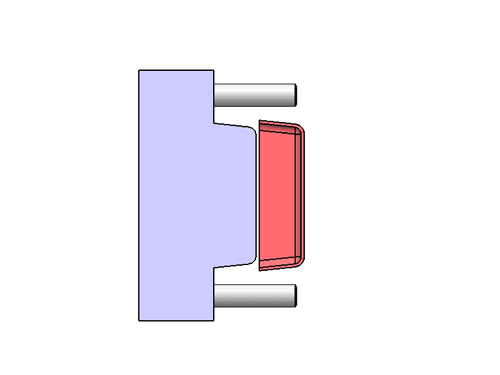
Enjeksiyon kalıplama işlemi sırasında, ürünler kalıp boşluğu içinde katılaşıp soğudukça küçülme eğilimi gösterir. Bu küçülme, plastik ürünün yan duvarları ile kalıbın karşılık gelen duvarları arasında sıkı bir oturmaya yol açar. Sonuç olarak, kalıptan çıkarma işlemi sırasında önemli miktarda direnç (sürtünme direnci) oluşur.
Bir çıkış açısı ekleyerek, ürün kalıptan kısmen ayrıldığında ürün ile kalıp arasında küçük bir boşluk oluşur. Bu küçük boşluk, daha yumuşak ve daha zahmetsiz bir ayrılma sağlar, kalıptan çıkarma direncini (sürtünme direncini) etkili bir şekilde en aza indirir ve hatta ortadan kaldırır. Bu nedenle, taslak açısının dahil edilmesi, enjeksiyonla kalıplanmış ürünlerin sorunsuz ve verimli bir şekilde kalıptan çıkarılmasını sağlamak için vazgeçilmezdir.
Yetersiz Draft Açısının Sonuçları
Yetersiz taslak açıları, aşağıdakiler dahil olmak üzere birkaç kritik soruna yol açabilir:
Plastik Ürün Yan Duvarlarındaki Çizikler: Taslak açısı yetersiz olduğunda, plastik ürünün kalıp duvarlarına istenmeyen sürtünmesine ve çizilmesine neden olabilir. Bu, plastik ürünün çirkin yan duvarlardaki çizikler görünmesine yol açarak genel kalitesini ve görünümünü olumsuz etkileyebilir.
Yüzey Hasarı ve Bütünlük Kaybı: Uygun bir taslak açısının olmaması, plastik ürünün yüzeyine ve yapısal bütünlüğüne ciddi zarar verebilir. Bu hasar, belirli alanlarda şekil bozukluğu, deformasyon ve hatta lokal hasar olarak kendini gösterebilir. Bu kusurlar sadece estetiği değil, aynı zamanda ürünün işlevselliğini de etkiler. plastiğin beyazlaması, deformasyon veya belirli bölgelerde lokal hasar.
Hızlandırılmış Kalıp Aşınması ve Azalan Kullanım Ömrü: Yetersiz taslak açıları kalıba ek stres yükler. Sonuç olarak, kalıbın aşınması ve yıpranması önemli ölçüde artar ve daha hızlı bozulmasına neden olur. Kalıbın kullanım ömrü kısalır, daha sık değiştirme veya onarım ihtiyacı doğar; bu da maliyetli olabilir ve üretim verimliliğini bozabilir. Uygun taslak açıları bu sorunu hafifletmeye yardımcı olur, kalıbın kullanım ömrünü uzatır ve bakım maliyetlerini düşürür.
Pah Açısı Türleri ve Tasarım Kılavuzları
1. Dış duvarlar:
Cilalı yüzeyler için genellikle 1-1,5°. derecelik bir taslak açısı önerilir. Yüzey kalitesi talepleri yüksekse, yüzey çizilmesini önlemek için 1,5°'lik bir açı tercih etmek daha güvenlidir.
Duvarlar için çok yüksek olmayan, gerekirse 0,5°'lik bir taslak açısı kullanılabilir, ancak ürünün sorunsuz bir şekilde çıkarılabilmesini sağlamak için itici pimlerin doğru konumlandırılması çok önemlidir.
Dokulu dış yüzeyler için ilgili taslak açıları listelenmiştir. aşağıdaki tabloda.
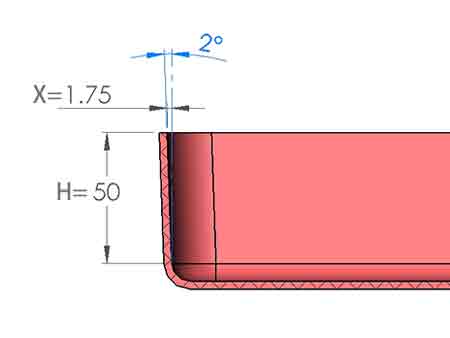
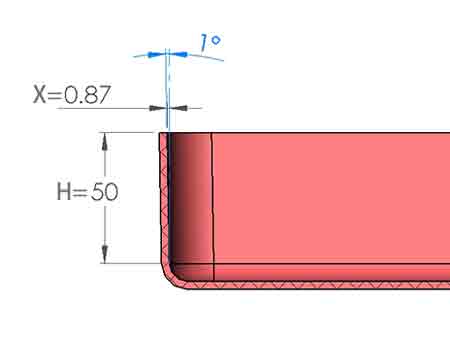
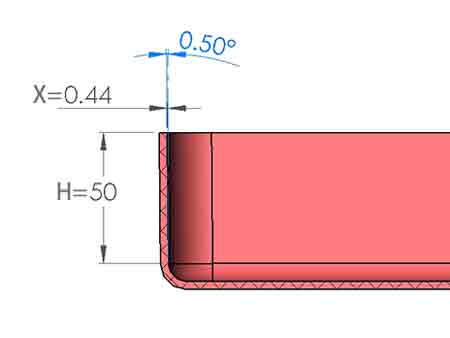
Bu 3 görsel, eğim açısı 0.5°, 1° ve 2° olduğunda yan duvar çökmesinin ne kadar olduğunu göstermektedir.
İpucu: Üst Kalıba Yapışmayı Önleme:
Üst kalıbın itme mekanizmasına sahip olmadığı iki plakalı bir kalıp durumunda, kalıp açma işlemi sırasında ürünün üst kalıba yapışmasını önlemek çok önemlidir. Bunun yapılmaması, parçanın kalıptan çıkarılması için aletler kullanılarak manuel müdahale gerektirebilir.
Bu sorunun sık sık ortaya çıkması, sorunsuz üretimi aksatabilir ve potansiyel olarak kalıbın işlevselliğini etkileyebilir. Sonuç olarak, alt kalıp genellikle dışbükey bir kalıp olarak tasarlanır; bu, plastik ürünün büzülmeden sonra ona daha sıkı yapışmasını ve içbükey kalıptan ayrılma olasılığının daha yüksek olmasını sağlar.
2. Takviye kaburgaları:
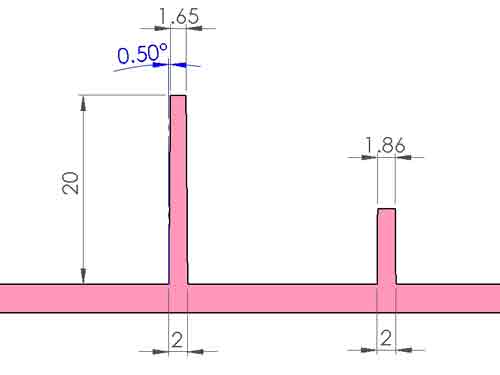
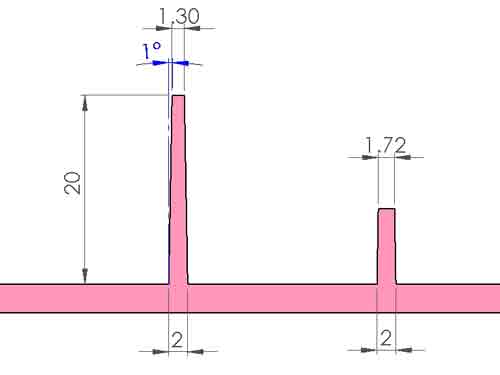
Benzer şekilde, onlar için 1-1.5°'lik bir eğim açısı uygundur. Ancak, çok sayıda nervür varsa ve bunlar yüksekse, ürün çıkarma sırasında zorlukları önlemek için biraz daha büyük bir değer seçilmelidir. Öte yandan, nervür sayısı az ve yükseklikleri düşükse, 0.5° gibi daha küçük bir eğim açısı seçilebilir.
Eğim açısı nedeniyle, nervürlerin üst kısmı alt kısımdan daha ince olacaktır. Farklı eğim açılarının üst kalınlık üzerindeki etkisi, aşağıdaki üç görselle gösterilebilir.
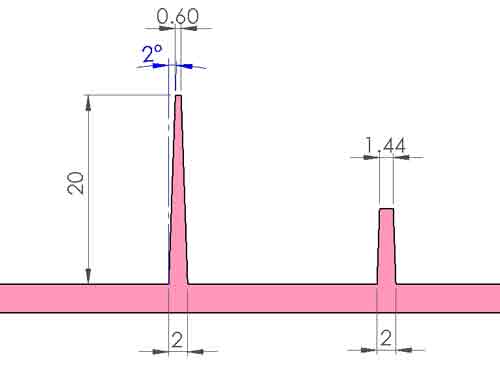
Kaburgaların yüksekliği
Genellikle, kaburgaların yüksekliğinin et kalınlığının 3 katından az. olması önerilir. Bu kılavuz mutlak değildir; kaburgalar bazen daha yüksek olabilir, ancak bu taslak açısı boyutunun dikkatli seçimini ve kontrolünü gerektirir.
Ancak, nervürler ne kadar yüksek olursa, kalıptaki karşılık gelen yuvalar da o kadar derin olur, bu da kalıp işleme maliyetlerini ve ürünün kalıptan çıkarılma zorluğunu artırır.
Kaburgaların kalınlığı
Dış duvarlarda belirgin çökme izlerinden kaçınmak için, nervürler için önerilen kalınlık dış duvar kalınlığının 0.6 katından azdır; çökme izlerini daha da en aza indirmek için 0.5 katından bile az olması tercih edilir.
Ancak, bunu başarmak zorsa, ürünün görünümünden ödün vermeyi gerektirebilir. Sonuçta, bazı senaryolarda ürün yüzeyindeki bazı çökme izleri kabul edilebilir.
Bosslar
Çıkıntılar için, bir itici tüpün varlığı nedeniyle daha büyük itme kuvvetleri uygulanabilir, bu da eğim açısının 0.5-1°'ye düşürülmesine olanak tanır.
Kör Delikler vs. Geçme Delikler
Kör delikler durumunda, eğim açısı dış duvarlarınkine zıt olduğu için, üstteki duvar kalınlığı alttakinden belirgin şekilde daha az olacaktır. Altta çökme izlerinden kaçınmak için, çıkıntının alt duvar kalınlığının dış duvar kalınlığının 0.6 katından az olması önerilir.
Geçmeli deliklerde, hem delik hem de dış duvarlar aynı yönde eğimli olabileceği için, duvar kalınlığı yükseklik boyunca nispeten sabit kalabilir. Ayrıca, geçmeli bir deliğin çekirdeği her iki uçtan desteklendiği için, çıkıntının daha yüksek yapılmasına olanak tanır. Bu nedenle, daha yüksek çıkıntılar için geçmeli deliklerin kullanılması tavsiye edilir.
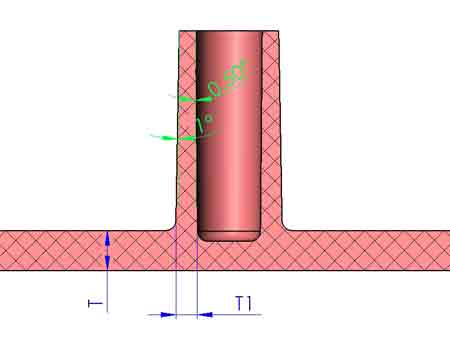
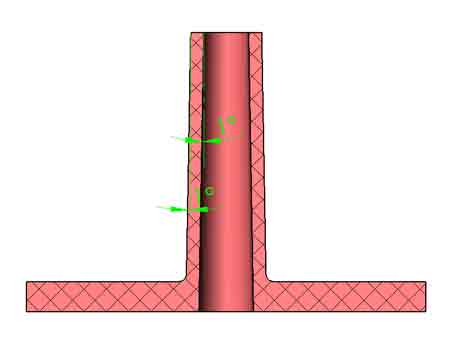
Burç altında çökme izlerini önlemek için bir ipucu
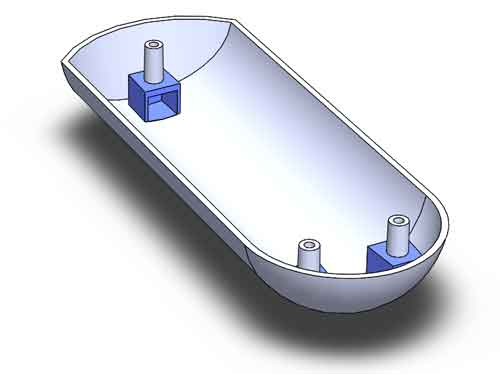
Başka bir çözüm de eklemektir çıkıntının altına boşluk yapısı, bossu desteklemek için küçük bir ev inşa etmeye benzer. Bu, çekme olmadan boss için yeterli et kalınlığı sağlayabilir, ancak ek bir sürgü mekanizması gerektirir ve verimli dolgu ile kapı tasarımını sağlar, böylece maliyet artar.
4. Sürgüler:
Enjeksiyon kalıplama işlemi sırasında sürgülerin düzgün hareketini kolaylaştırmak için sürgü çıkarma yönü boyunca taslak açıları gereklidir.
Sürgü çıkarma yönündeki çekme açıları, sürgülerin sorunsuz bir şekilde çıkarılmasını sağlamak için kritik öneme sahiptir. Benzer şekilde, çekme açıları için genel olarak 0,5-1,5° aralığı önerilir, ancak bu durum her vaka özelinde değerlendirilmelidir.
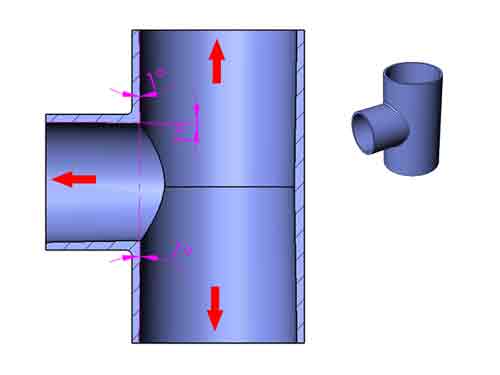
Not: Gösterilen örnekte, T borunun dış çapı, eksenel çıkarma olmadan üst ve alt kalıp kenetleme yoluyla şekillendirilir. Sonuç olarak, dış çap için çekme açısı gerekmez.
Ancak, üç ek parça ile oluşturulan iç delikler için, çekilme yönünde 1°'lik bir eğim açısı dahil edilmiştir.
Bir ürün tasarımcısı olarak, yalnızca genel çekme açısı ilkelerine odaklanmanız yeterlidir. Yardım için bize ulaşın; çekme açılarını kontrol etmenize ve iyileştirmenize yardımcı olmak için buradayız.
Minimum Pah Açısını Etkileyen Temel Faktörler
Enjeksiyon kalıplamada başarılı kalıptan çıkarma için gerekli minimum eğim açısının belirlenmesini etkileyen birkaç kritik faktör vardır. Bu faktörler şunlardır:
1. Yüzey pürüzlülüğü: Bazen plastik parçaların yüzeyine farklı dokular uygulanması gerekir. Bu dokuların yüzey pürüzlülüğü, ilgili minimum çekme açısını belirleyecektir; bunu bir sonraki bölümde ele alacağız.
2. Büzülme: Önemli ölçüde çekme yaşayan ürünler, plastik parçadan kalıp çıkarmayı kolaylaştırmak için daha büyük bir çekme açısı gerektirir.
3. Duvar Kalınlığı: Artan et kalınlığı, kalıp üzerinde daha büyük sarma kuvvetine neden olur ve bu nedenle etkili bir kalıptan çıkarma için daha büyük bir çekme açısı gerektirir.
4. Sürtünme Direnci: Daha yüksek sürtünme direnci seviyeleri, sorunsuz ve verimli bir kalıptan çıkarma sağlamak için daha büyük bir çekme açısının kullanılmasını gerektirir.
5. Tasarım Özelliklerinin Karmaşıklığı: Tasarımda birden fazla takviye kaburgası, delik ve çıkıntının varlığı, gereken çıkarma kuvvetini artırarak başarılı bir kalıptan çıkarma sağlamak için çekme eğiminde uygun bir artışı zorunlu kılar.
Yüzey Dokusu ile Pah Açısı Arasındaki İlişki
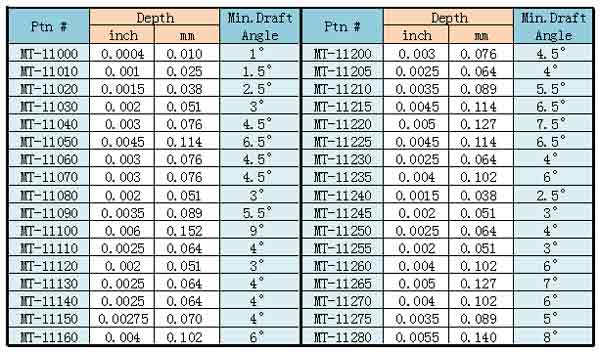
Minimum gerekli çekme açısını belirlemede etkili bir faktör yüzey pürüzlülüğüdür. Yüzey dokuları oluştururken, dokunun derinliğinin gerekli çekme açısını doğrudan etkilediğini kabul etmek önemlidir. Daha derin dokular, daha yüksek yüzey pürüzlülüğünü göstererek, kalıp çıkarma sırasında yüzeyde zorlanmayı önlemek için daha büyük bir çekme açısı gerektirir.
Bu tablo, farklı yüzey dokuları için gerekli minimum pah açısını özetlemekte olup, yüzey bitirme işleminin karmaşıklığına bağlı olarak pah açısını optimize etmek için bir rehber görevi görmektedir.
Pah Açılarını Ortadan Kaldırmak için Katlanabilir Çekirdeklerin Kullanılması
Katlanabilir Çekirdek Teknolojisine Giriş
Çekme açıları çoğu durumda kabul edilebilir olsa da, sıfır çekme açısının istendiği senaryolar vardır. Bu, katlanabilir çekirdek olarak bilinen bir yapı kullanılarak elde edilebilir. Birkaç parçadan oluşan bu çekirdeğin bileşenleri, kalıptan çıkarma sırasında birbirine göre dikey olarak hareket eder ve bu da çekirdeğin boyutunda yatay bir azalmaya dönüşür.
Katlanabilir Çekirdeğin Nasıl Çalıştığının Gösterimi
Katlanabilir çekirdekler çeşitli tasarımlarda gelir; bazıları çevrenin tamamında daralırken, diğerleri yalnızca bir yönde daralır. İkincisi daha az parçaya sahiptir ve daha düşük maliyetlidir. Daha basit yapısı nedeniyle, çalışma prensibini aşağıda bir çizimle açıklayacağız.
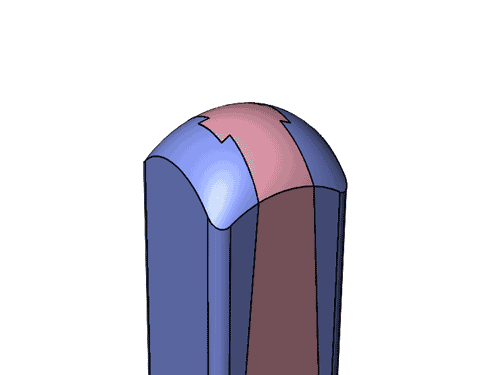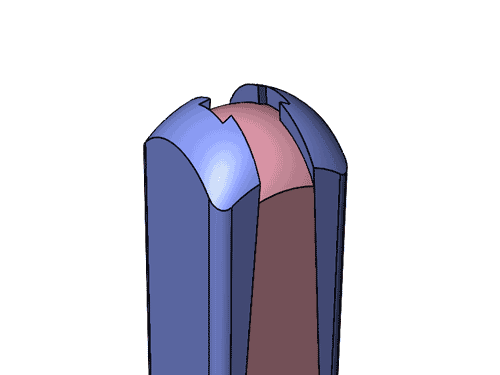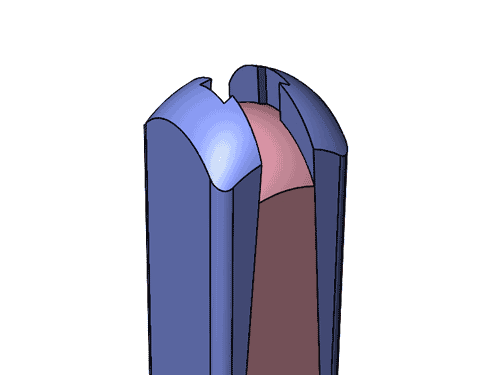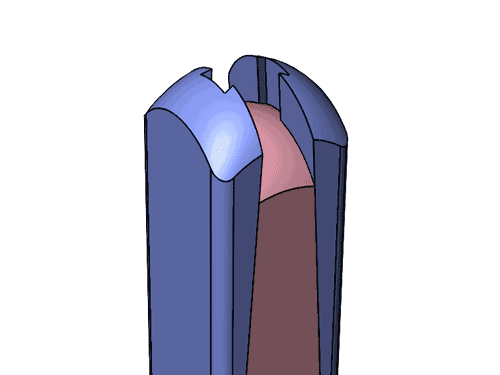
Aşağıda, kuyruklu yarıklar aracılığıyla merkezi bir orta parçaya bağlı iki kaydırıcıyı gösteren bir 3B diyagram bulunmaktadır. Kalıp açıldığında, kaydırıcılar orta parçaya göre yukarı doğru hareket ederek yanlar arasındaki mesafeyi kısaltır ve kalıp çekirdeği ile ürün arasında bir boşluk oluşturur.
Aşağıda, boyutlardaki değişimi gösteren iki boyutlu bir kesit görünümü bulunmaktadır.
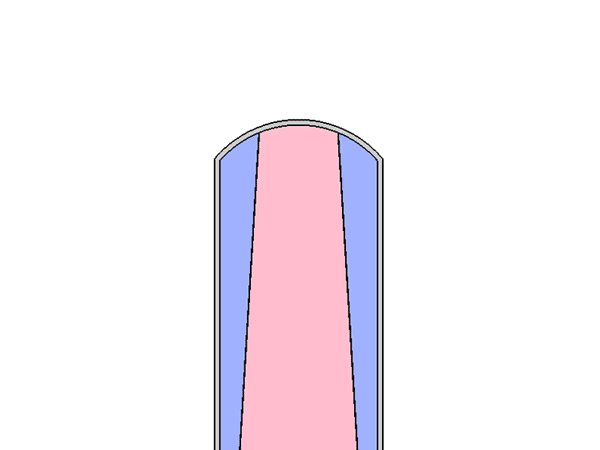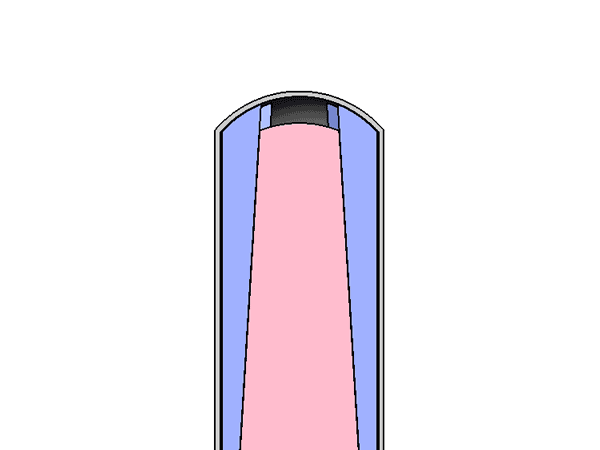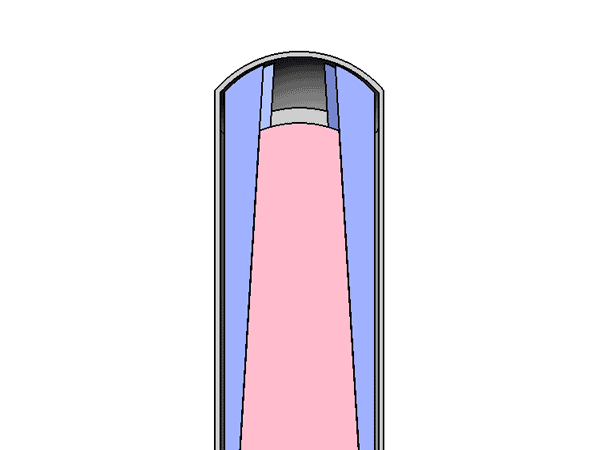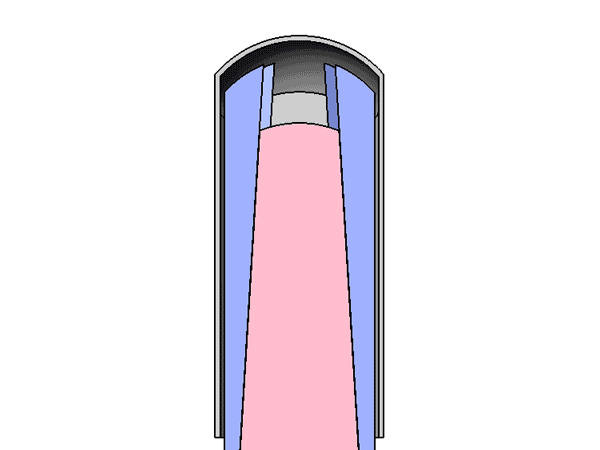
Bu yapı sayesinde, sıfır çekme açısına ve hatta iç duvarların içe doğru eğimli olduğu negatif çekme açısına sahip plastik ürünler oluşturmak mümkündür.
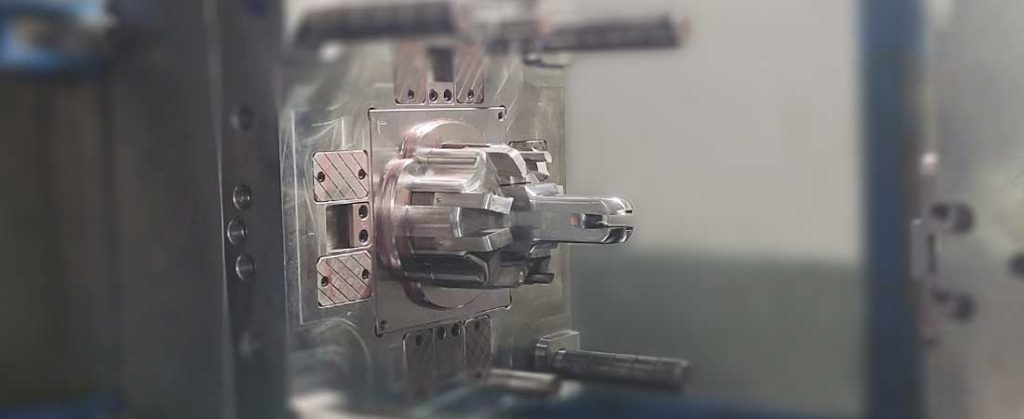
6-Segmentli Katlanabilir Çekirdek
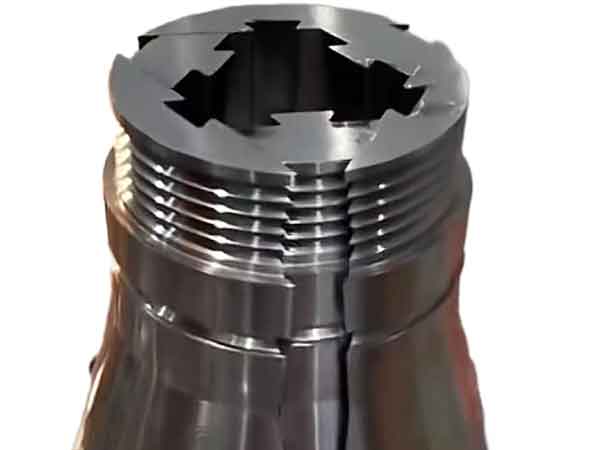
Ancak, daha yaygın olan katlanabilir çekirdek yapısı 6 segmentten oluşur ve dairesel iç boşluklar için kullanılır.
Gördüğünüz gibi, bu altı segmentli katlanabilir çekirdek yapısı, plastik bileşenlerde vida sökme motoruna ihtiyaç duymadan iç dişler oluşturmak için kullanılabilir.
Sonuç
Sonuç olarak, plastik enjeksiyon kalıplamada pah açılarının kilit rolünü anlamak, verimli ürün tasarımı için anahtardır. Etkisini erken aşamada kabul ederek, tasarımcılar işbirliğini geliştirebilir ve geliştirme sürecini kolaylaştırabilir, böylece enjeksiyon kalıplamanın karmaşık alanında optimal sonuçlar sağlayabilir.