İçindekiler
GeçişPlastik dişli üreticiniz olarak neden Boyan'yi seçmelisiniz?
Yüksek hassasiyetli transmisyon bileşenleri olan dişliler, üreticilerinden çok şey talep eder: dişliler hakkında derin bilgi, ileri üretim teknikleri, ve bir yüksek sorumluluk bilinci.
Boyan bu kriterleri karşılar. Kapsamlı hizmetler sunuyoruz: tasarım ve üretim için muayene.
Aşağıdaki bölümlerde, plastik dişli boyutlarının özelliklerine ve üretim sürecine değineceğiz. Bu makaleyi okuyarak, bilinçli bir karar vermek için gerekli bilgileri edineceksiniz. Boyan'ı seçmek, üretimin her aşamasının en yüksek kalite standartlarını karşılamasını ve ihtiyaçlarınızın tam olarak karşılanmasını sağlar.
Plastik dişlilerin artıları ve eksileri
Genel olarak, plastik dişlilerin hem avantajları hem de dezavantajları vardır. Bunlar aşağıda kısaca listelenmiştir:
Avantajlar:
1. Daha düşük üretim maliyetleri (yüksek hacimler için);
2. Hafif ve düşük atalet.
3. Kendinden yağlamalı veya daha az yağlama ile çalışır;
4. Korozyona dayanıklı (bazı plastikler);
Daha sessiz çalışma için titreşim sönümleme;
5. Karmaşık şekillerde yapılabilir, böylece parça sayısı ve genel montaj boyutu azalır.
Dezavantajlar:
1. Enjeksiyon kalıplarının daha yüksek başlangıç maliyeti;
2. Daha düşük yük kapasitesi;
3. Daha düşük hassasiyet;
4. Yüksek sıcaklık veya nemli ortamlarda daha zayıf boyutsal kararlılık;
5. Zorlu ortamlarda (yüksek sıcaklıklar, nem, kimyasal korozyon vb.) daha zayıf malzeme özellikleri.
Plastik dişliler daha çok düşük hız, hafif yük ve daha düşük aktarım hassasiyeti gereksinimi olan uygulamalarda kullanılır ve bu nedenle daha büyük bir boşluğa izin verilir.
Bir dişlinin profilini belirleyen parametreler şunlardır:
- Modül, Bu da dişlerin boyutunu belirler
- Diş sayısı, modül ile birlikte dişlinin hatve dairesinin boyutunu belirler;
- Basınç açısı, tipik olarak 20°, ancak 14,5° de kullanılmaktadır.
- Zeyilname değişiklik katsayısı, Burada az sayıda dişe sahip dişliler genellikle pozitif bir değer seçerken, diğerleri 0'ı tercih edebilir (dişlilerin merkez mesafesini ayarlamak için sıfır olmayan bir değere de ayarlanabilir).
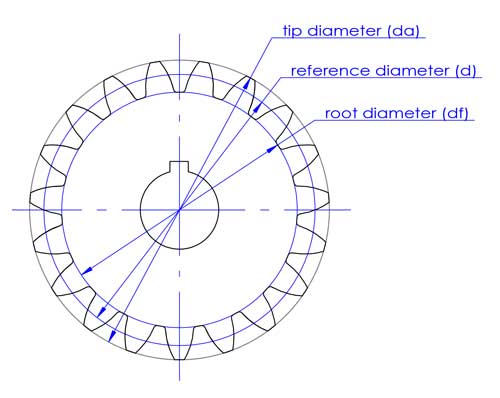
Bu 4 parametre ile bir düz dişlinin konturu tanımlanabilir. Helisel dişliler için, helis açısı ayrıca belirlenmesi gerekiyor.
İpuçları: Kesici takımlarla üretilen metal dişliler için, takımların standardizasyonu ve serileştirilmesi nedeniyle standart parametreler benimsenir.
Ancak, plastik dişliler için, kalıplar dişli kesme takımlarıyla yapılmadığından, seçilen herhangi bir parametre kullanılabilir. Bununla birlikte, tasarım, muayene ve diğer gereksinimler için standart parametreler önerilir.
Bu parametreleri anlamak dişli tasarımının sadece başlangıcıdır; derinlemesine bilgi ve kapsamlı deneyim çok önemlidir.
Dişli kalıpları üreticileri için, onlara ayrıntılı bir 3D tasarım sağlamak, uzman dişli bilgisi olmasa bile, sağlanan verilere dayalı olarak hassas çoğaltmaya olanak tanır. Yine de, dişli tasarım ilkelerini anlamak en yüksek kalite kontrolünü sağlamak için çok önemlidir.
Plastik dişli kalıplarının işleme hassasiyeti nasıl sağlanır?
Plastik dişlilerin kalıplanmasında gerekli hassasiyete ulaşmak için, aşağıdaki gibi yüksek hassasiyetli işleme tekniklerinin kullanılması çok önemlidir: yavaş tel erozyon, helisel ayna bitirme erozyon, ve kullanımı tornalama ve frezeleme merkezleri diğer ileri CNC makineleri ile birlikte.
Bu işleme operasyonları boyunca, dikkatli hizalama ve kalibrasyon her makine bağlama elemanındaki iş parçasının eş merkezliliği korumak için gereklidir.
Ayrıca, doğruluğu doğrulamak için boyutların titizlikle ölçülmesi gereklidir takım kompanzasyonu. Makinelerin doğal hassasiyeti göz önüne alındığında, yanlışlıklar genellikle uygun olmayan takım kompanzasyonundan kaynaklanır. Bu nedenle, belirli kritik boyutları seçici olarak ölçerek ve doğruluklarını sağlayarak, diğer boyutların da doğru olacağını varsaymak makul olur, böylece işleme süreci kolaylaşır.
Düz ve helisel dişli üretimi üzerine bir vaka çalışması
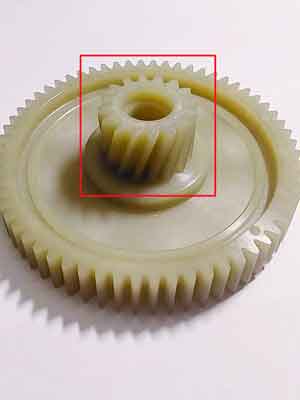
Bu örnek, özellikle bir plastik dişli kalıbı üretmek için etkili bir yöntemi göstermektedir: iki kademeli dişli ile daha küçük helisel dişler ve daha büyük düz dişler.
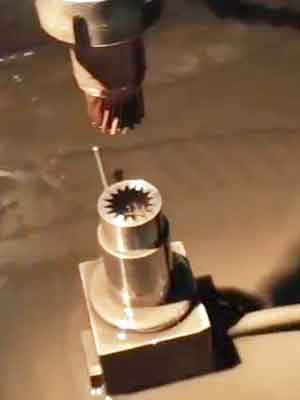
Düz dişli bölümü bir ekleme sabitlenmiş kalıp çekirdeği. Düz diş profilleri kullanılarak işlenir yavaş tel EDM, hassas şekiller sağlar.
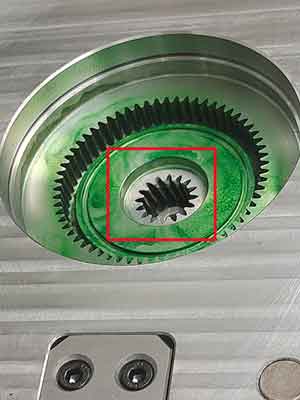
Tersine, helisel dişli bölümü bir hareketli kalıp parçası rulman üzerine monte edilmiş, kalıptan çıkarma sırasında helis açısına göre dönmesine izin vererek dişlinin çıkarılmasını kolaylaştırır. Bu dişlerin profilleri ile oluşturulur helisel ayna yüzey EDM.
Üretilen dişlilerin doğruluğunu garanti etmek için, diş profillerini oluşturan her iki bileşen de sıkı üretim ve montaj hassasiyet standartlarına. Bu, eş merkezlilik, düzlük, paralellik ve diş profillerinin hassasiyetini sağlamayı içerir.
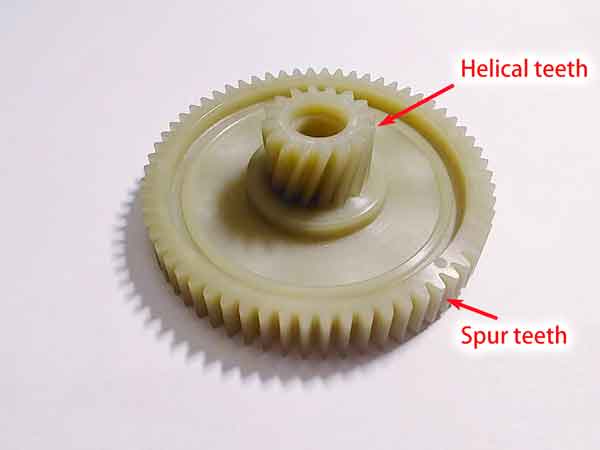
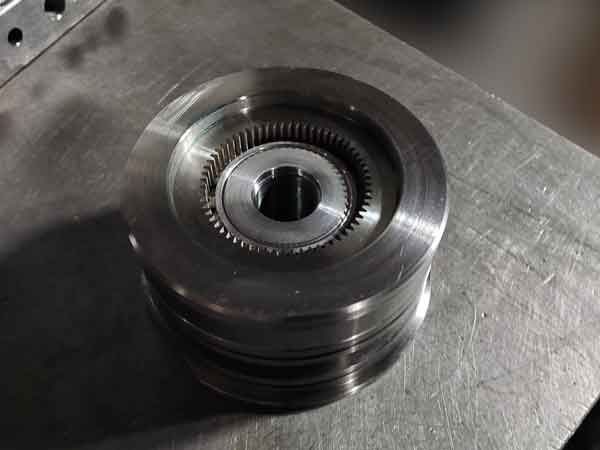
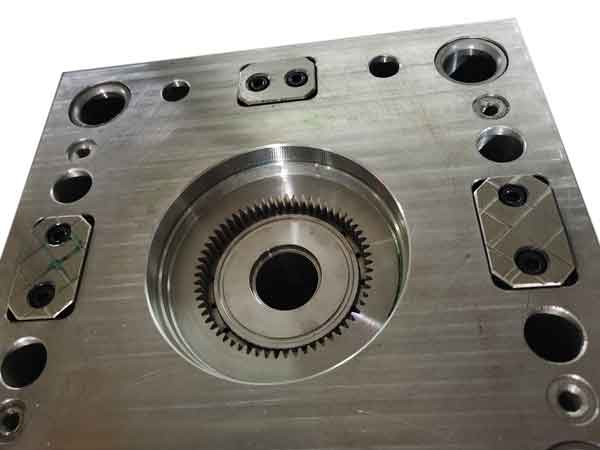
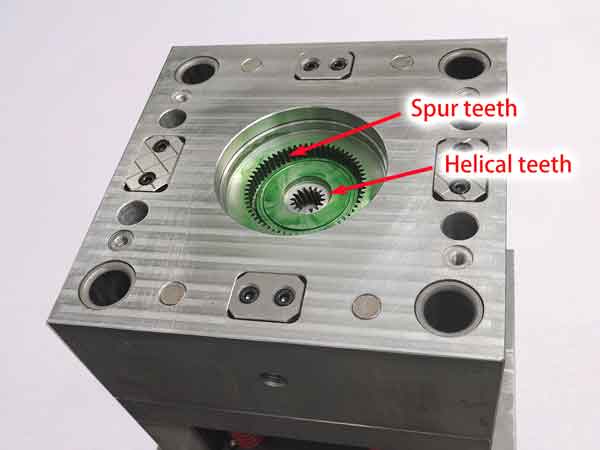
Helisel dişler kalıpta bu şekilde yapılır:
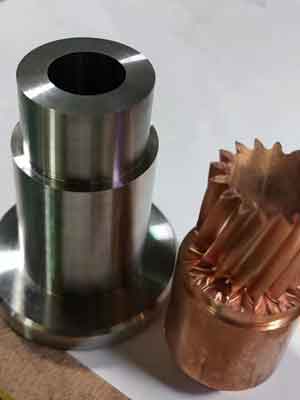
Plastik Dişli İmalatında Hassasiyet için Zorluklar ve Çözümler
Plastik dişliler modern endüstride yaygın olarak kullanılmaktadır, ancak üretim hassasiyetleri çeşitli faktörlerden etkilenebilir ve bu da onları CNC ile işlenmiş metal dişlilerden daha az hassas hale getirir. Başlıca sorunlar şunlardır:
Kalıp İmalat Hassasiyeti Kalıp yaparken, yüksek hassasiyet gerektirmeyen dişliler daha ucuz ekipman kullanabilir ve bu da kalıp hassasiyetini etkiler. Yüksek hassasiyetli ekipmanlarda bile, üretim ve montaj hataları meydana gelebilir, insan hatası potansiyelinden bahsetmiyorum bile.
Enjeksiyon Kalıplama Proses Parametreleri Enjeksiyon kalıplama sırasında sıcaklık, hız ve basınç, özellikle paketleme basıncı ve süresi dişli hassasiyetini doğrudan etkiler. Örneğin, POM malzemeden yapılmış 90 mm çapında bir dişli, paketleme basıncı 140MPa ile 90MPa arasında değiştiğinde dış çapta 0.8 mm fark olabilir. Bu nedenle, bu parametreleri kontrol etmek çok önemlidir.
Plastiğin Düzensiz Büzülmesi Plastik dişli üretiminin en öngörülemeyen yönü, eşit olmayan çekmedir. Çekme oranı, özellikle kristalin plastiklerde, akış yönü ile akışa dik yön arasında değişebilir. Karmaşık parça şekilleri, belirli alan çekme oranlarını hesaplamayı zorlaştırır. Kapı yakınındaki çekme oranları genellikle daha düşük, uzaktakiler ise daha yüksektir. Değişen cidar kalınlığı ve çıkıntılar gibi tasarım özellikleri de çevrelerindeki çekme oranlarını etkileyebilir.
Bu zorlukların üstesinden gelmek için yaygın bir çözüm, hassasiyeti kademeli olarak ayarlamak için birden fazla kalıp seti kullanmaktır. İlk set, boyutsal sapmaları test etmek ve tanımlamak için kullanılır. Bu sonuçlara dayanarak, ikinci set boyutları buna göre ayarlar. Gerekirse, daha ileri ayarlamalar için üçüncü bir set üretilebilir.
Bu adım adım ayarlama stratejisi, plastik dişli üretiminde karşılaşılan hassasiyet sorunlarını etkili bir şekilde çözerek nihai ürünün yüksek hassasiyet standartlarını karşılamasını sağlar. Karmaşık olmasına rağmen, bu süreç yüksek hassasiyetli plastik dişlilerin üretimi için gereklidir.
Dişlilerin Eşit Olmayan Büzülmesine İlişkin Daha Fazla Analiz
Dişlilerin eşit olmayan çekmesi esas olarak iki türe ayrılabilir: çevresel yön ve genişlik yön (yani, eksenel yön). Yani, bu yönlerde birden fazla noktada dış çapı ölçerek ölçülen değerlerin ne kadar tutarlı olduğunu görürsünüz.
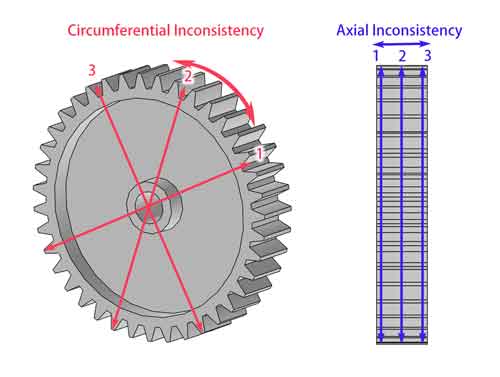
Dişliler esas olarak üç parçadan oluşur: çember, gövde, ve göbek. Bu bileşenlerin tasarımı dişlinin çekme özelliklerini önemli ölçüde etkiler.
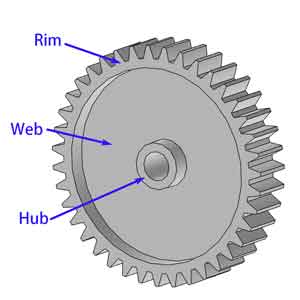
Çevresel tutarsızlık
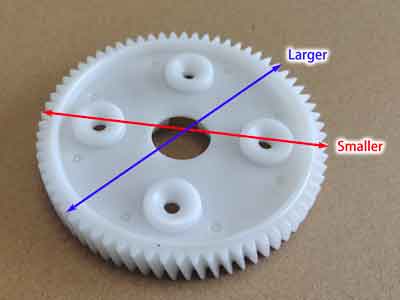
Çevresel büzülme tutarsızlığı temel olarak iki faktörden kaynaklanır.
- İlk olarak, plastik malzemelerdeki akış yönü ile dik yön arasındaki büzülme tutarsızlığı boyutsal doğruluğu etkileyebilir. Bu sorun, daha fazla enjeksiyon noktası eklenerek hafifletilebilir.
- İkinci olarak, çıkıntılar gibi tasarım özellikleri nedeniyle ağ bölgesindeki lokal büzülme diğer alanlardan daha fazla olabilir ve dişlinin genel boyutsal stabilitesini etkileyebilir. Bu sorunu ele almak için, ağ bölgesinde eşit duvar kalınlığı sağlamak veya yüksek basınçlı enjeksiyon kalıplama teknikleri (300 MPa'dan fazla) kullanmak yardımcı olabilir, ancak ikincisi daha maliyetlidir ve yaygın olarak önerilmez.
Bu dişlinin ağ bölgesinde dört çıkıntı bulunmaktadır. Dış çapı (OD) 95,7 mm olan bu tümseklerin hemen üzerindeki parçalar, altlarında tümsek olmayan alanlardan yaklaşık 0,25 ila 0,3 mm daha küçüktür.
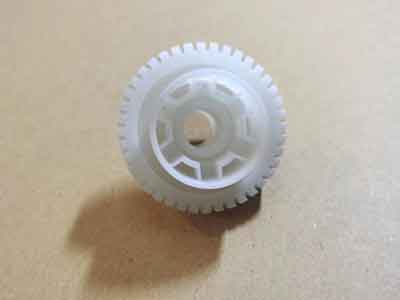
Buna karşılık, bu dişli 38 mm'lik bir dış çapta ağ bölgesinde tutarlı bir et kalınlığını korur, yuvarlaklığı (veya aynı dişliler arasında dış çapın tekdüzeliği) 0,03 mm içinde kalır.
Eksenel tutarsızlık
Eksenel büzülme tutarsızlığı daha karmaşıktır.
Bir yandan, dişlinin gövdesi çok kalın olduğunda, dişli yüzünün ortasında çöküntüler görülebilir. Bu çökme, gövde ve çemberin iç açıları pah veya radüs ile tasarlandığında özellikle belirgindir. Teorik olarak daha ince bir gövde ideal olsa da, dişlinin yük taşıma kapasitesi dikkate alınmalıdır.
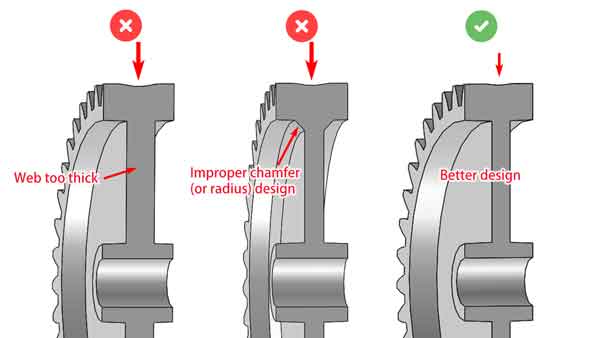
Yukarıdaki resimden de görebileceğiniz gibi, ağ çok kalınsa veya iç köşelerde yivli (veya yarıçaplı) bir tasarıma sahipse, orta bölüm daha fazla batacaktır. Daha ince bir ağa sahip olmak daha iyidir, ancak yük kapasitesini de göz önünde bulundurmamız gerekir.
Bir başka karmaşık olgu da, bazı dişlilerin uçlarında orta kısma kıyasla eşit olmayan bir büzülme meydana gelmesi ve uçlarda çapın azalmasına neden olmasıdır. Bu durum özellikle Polioksimetilenden (POM) yapılmış dişlilerde gözlemlenebilir ve aşağıdaki resimde hafif bir boşluk görülebilir.
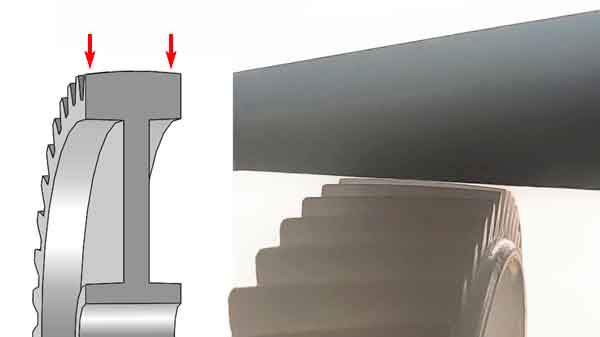
Bu olgunun nedenini açıklamak kolay değildir, ancak orta kısmın aşağıdaki ağ tarafından sağlanan kısıtlama nedeniyle daha az küçülmesinden kaynaklanabilirken, böyle bir kısıtlama olmaksızın uçlar farklı büzülme davranışları sergiler.
Bu tür eksenel çekme tutarsızlığını azaltmak için çemberin kalınlığını artırmak düşünülebilir. Bu sadece dişlinin yük taşıma kapasitesini artırmakla kalmaz, aynı zamanda dişlinin genel çekme oranını dengelemeye yardımcı olur, böylece dişlinin genel performansını ve boyutsal kararlılığını iyileştirir.
Plastik Dişlilerde Hassasiyeti Artırmak için Tasarım İpuçları
Yukarıdaki tartışmaya dayanarak, dişlilerin hassasiyetini artırmamız gerektiğinde, aşağıdaki önlemler dikkate alınmalıdır:
Düzensiz Özellikleri En Aza İndirin: Dişli gövdesinde düzensiz çıkıntılar, takviye kaburgaları ve nervürler oluşturmaktan kaçının. Bu tür özellikler gerekliyse, duvar kalınlıklarını azaltmayı ve eşit şekilde dağılmalarını sağlamayı hedefleyin.
Gövde Kalınlığını Optimize Edin: Daha ince bir gövde, dişli hassasiyetinin iyileştirilmesine katkıda bulunur, ancak gerekli mukavemet kriterlerini hala karşıladığını doğrulamak çok önemlidir.
Çember Kalınlığı Önemlidir: Çemberin kalınlığına çok dikkat edin, çünkü dişlinin işlevselliğinde ve dayanıklılığında kritik bir rol oynar.
Enjeksiyon Kalıplamada Verimli Yolluk Tasarımı: Dişliler genellikle diğer plastik parçalara kıyasla enjeksiyon kalıbında daha fazla yolluk gerektirir. İyi tasarlanmış bir yolluk sistemi, çekmeyi önemli ölçüde azaltabilir ve dişlinin farklı yönlerinde boyutların tekdüze olmasını sağlayabilir.
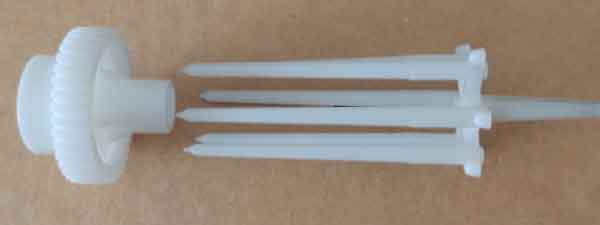
(Bu plastik dişlinin enjeksiyon kalıbı 6 yolluk içerir ve Dış Çapı 38 mm'dir).
Sonuç: Plastik dişlilerde çekmeyi tahmin etmek ve kontrol etmek zordur. Birçok uygulama için belirli bir düzeyde boyutsal sapma kabul edilebilir.
Ancak, katı gereksinimleri olan uygulamalar için, birkaç tasarım iterasyonu ve kalıp ayarı geçirmeye hazır olun. İstenen toleransları karşılayan nihai plastik dişliye ulaşmak için enjeksiyon kalıbının iki veya üç kez yapılması nadir değildir.
Plastik dişlilerin muayene yöntemleri
Boyutsal denetim
Modern Teknikler:
Dişli muayenesi için bilgisayarlı ekipman kullanımı, örneğin dişli profil muayene cihazları, CMM'ler (Koordinat Ölçüm Makineleri), ve fotoğraf cihazları, giderek daha yaygın hale gelmektedir. Bu araçlar yüksek verimlilik ve hassasiyet sunar ancak daha yüksek maliyetlerle gelir. Sonuç olarak, bu tür gelişmiş ekipmanlara sahip üreticiler küçük hacimli siparişleri reddetme eğilimindedir.
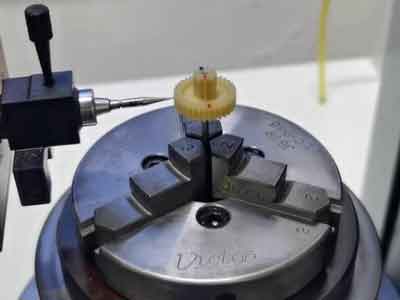
Geleneksel Yöntemler:
Daha küçük siparişler için veya bütçe kısıtlamaları olduğunda, dişli kontrolleri genellikle mikrometreler, sürmeli kumpaslar ve salgı test cihazları gibi manuel araçlara dayanır. Bu ölçümler arasında:
Dış Çap (OD) Muayenesi: Kalıbın geometrisi doğruysa dış çapı kontrol etmek basittir. Doğru bir dış çap, tekdüze çekme nedeniyle diğer boyutların da spesifikasyonlar içinde olma olasılığını gösterir.
Ortak Normal Çizgi Uzunluğu: Bu ölçüm, diş profilinin genel doğruluğunu değerlendirmek için çok önemlidir ve dişli hassasiyetinin anahtar bir göstergesi olarak hizmet eder.
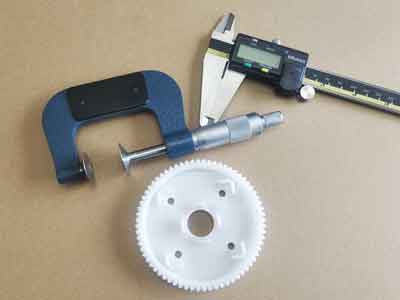
Özetle, gelişmiş ekipmanlar denetim doğruluğunu artırırken, geleneksel aletler kalite güvencesi için dış çap ve ortak normal hat uzunluğuna odaklanarak daha küçük veya bütçe kısıtlı projeler için hayati önem taşımaya devam etmektedir.
Koşu testi
Çalıştırma testleri, gerçek cihazlarda dişli performansını değerlendirmek için çok önemlidir ve gürültü ve aşınma çalışma sırasında üretilenleri tasarım spesifikasyonlarını karşılayıp karşılamadığını belirlemeye odaklanır. Bu gereklidir çünkü dişliler amaçlanan ekipman bağlamında test edilmelidir.
Gürültü Testi: Yüksek hassasiyetli dişlilerin sorunsuz çalışması, minimum ve tutarlı gürültü yayması beklenir. Düşük gürültü seviyeleri genellikle daha az aşınma ve daha uzun ömür anlamına gelir, bu da sessiz çalışmayı sadece gürültü kirliliğini azaltma meselesi değil, aynı zamanda verimlilik ve dayanıklılık işareti haline getirir.
Aşınma Direnci Testi: Bu genellikle tamamlanması daha uzun sürer. Süreci hızlandırmak için, test yükleri artırılarak uzun süreli kullanımın etkileri simüle edilebilir ve dişlinin aşınma direncine daha hızlı bir bakış sunulabilir.
Bu testler arasında gürültü testi, anında sonuç verebilme özelliği nedeniyle genellikle önceliklidir. Dişli kalitesinin hızlı ve güvenilir bir değerlendirmesini sunar.
Dişli üretimine uygun plastik malzemeler
Bu en yaygın kullanılan:
- POM (asetal): İyi boyutsal stabilite ile enjeksiyonla kalıplanması kolaydır, aynı zamanda büyük mukavemet, süneklik ve aşınma önleyici, korozyon önleyici ve neme dayanıklı özelliklere sahiptir. Bu, plastik dişliler için birincil malzemedir.
- PA6/PA66/PA46 (naylon): Büyük bir mukavemete ve aşınma direncine sahiptir, ancak boyutlarda dengesizliğe yol açan nemi emer. Başka bir deyişle, su emerken şişer. Çoğunlukla daha ağır yüklerin olduğu iletimlerde kullanılırlar.
Dişliler için Özel Naylon
PA66 GF40 nispeten yüksek mukavemete sahiptir ve 200 MPa, ancak PA46 Teflon daha da yüksek çekme mukavemeti sunar.
Eğer seçersek PA66 GF40, malzemeleri şuradan temin etmemiz gerekiyor büyük şirketler, çünkü ürünleri daha rafine ve güvenilirdir. Bu tür naylon özellikle dişli üretimi için geliştirilmiştir, dahil ederek MoS₂ (molibden disülfür) ve Teflon yağlayıcılar, basitçe olmaktan ziyade 40% cam elyaf takviyeli PA66.
PEEK: Bu, metalle karşılaştırılabilir, yüksek performanslı bir malzemedir ve mükemmel ısı direnci, korozyon direnci ve yüksek mekanik mukavemet sunar. Ayrıca sağlar enjeksiyon kalıplamada büyük boyutsal kararlılık. Ancak, PEEK çok pahalı, ve gerektirdiği için yüksek sıcaklıkta enjeksiyon kalıplama, işleme maliyetleri de nispeten yüksektir.
TPEE: Bu bir elastik malzeme, yani darbeleri emer ve gürültüyü azaltır iletim sistemlerinde.
- TPEE: Bu elastik bir malzemedir, yani şokları emer ve iletimdeki gürültüyü azaltır.
Diğer daha az yaygın olarak kullanılır malzemelerdir:
- ABS: çoğunlukla oyuncaklar gibi daha düşük maliyetli düşük uçlu uygulamalar için kullanılır.
- PCAmorf bir polimer olarak PC, enjeksiyon kalıplama işleminde büyük boyutsal kararlılığa sahiptir, başka bir deyişle, daha az büzülme ile kalıp boşluğunun şekline kalıplanabilir. Dezavantajları, daha zayıf bir kendinden yağlayıcı olması ve ayrıca daha zayıf yorulma direncine sahip olmasıdır.
- PPS: Bu oldukça pahalı bir malzemedir, ancak büyük boyutsal kararlılığa sahiptir ve yine de mekanik güç ve dayanıklılık sunar. Bu genellikle pompalar ve robotlar gibi zorlu uygulamalar için kullanılır.
- LCPMükemmel boyutsal kararlılığa sahip başka bir pahalı malzemedir ve yüksek hassasiyette yapılabilir, ayrıca 220 ° C'lik yüksek bir sıcaklığı ve kimyasal korozyonu tolere eder, ancak daha az mukavemet sunar. Saatlerde kullanılabilir.
Her tür malzemenin farklı formları olduğunu unutmayın: dolgusuz, cam elyaflarla güçlendirilmiş ve yağlayıcı malzeme (çoğunlukla PTFE veya silikon) ile doldurulmuş, bu nedenle her uygulamaya göre bir seçim yapmak oldukça daraltıcı bir süreçtir.