


Índice
AlternarIntrodução às etapas do processo de moldagem por injeção
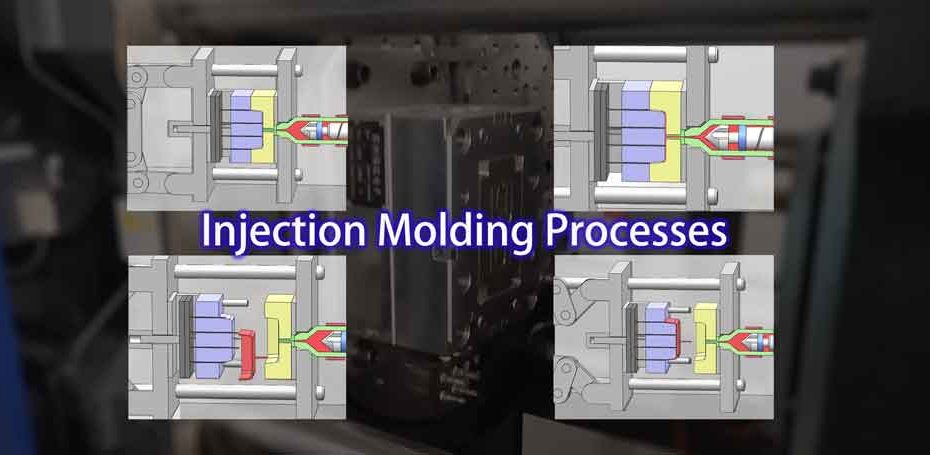
A moldagem por injeção, frequentemente referida simplesmente como “moldagem”, é um processo de fabrico fundamental utilizado para criar produtos de plástico. Neste método, as partículas de plástico são aquecidos até se tornarem um líquido, depois injetadas na cavidade de um molde através do bico de uma máquina de moldagem por injeção. Uma vez dentro do molde, o plástico fundido arrefece e solidifica, assumindo a forma da cavidade do molde.
Este processo versátil permite a criação de formas intrincadas e complexas que seriam demoradas ou mesmo impossíveis de obter com outros métodos de fabrico.
Neste artigo, vamos dividir o processo de moldagem por injeção em quatro passos simples para o tornar facilmente compreensível para principiantes. Vamos começar.
1. A fixação do molde
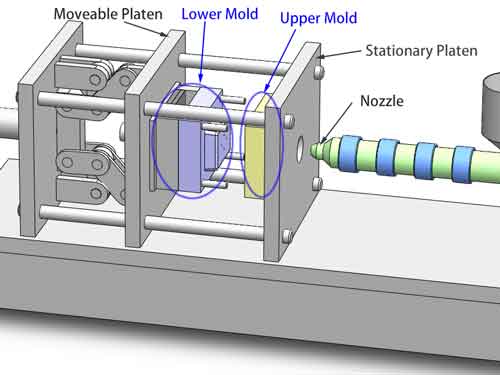
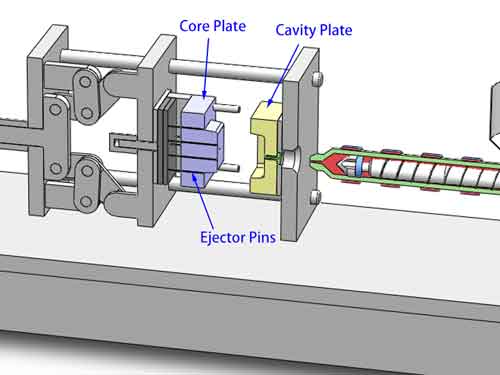
O primeiro passo no processo de moldagem por injeção é a fixação do molde. Durante esta fase, o molde inferior, que é inicialmente posicionado na máquina de moldagem por injeção, avança e fecha-se firmemente com o molde superior. Quando os dois moldes se juntam, o núcleo e a cavidade dentro deles criam um espaço oco que dará forma ao produto final.
É crucial notar que, neste ponto, a máquina de moldagem por injeção exerce uma força de fecho de molde significativa. Esta força garante que os moldes superior e inferior permaneçam bem vedados, evitando o aparecimento até das mais pequenas fissuras, especialmente sob a intensa pressão de injeção que ocorre mais tarde no processo. Este fecho seguro é essencial para o sucesso do procedimento de moldagem por injeção.
2. Embalagem por injeção e pressão
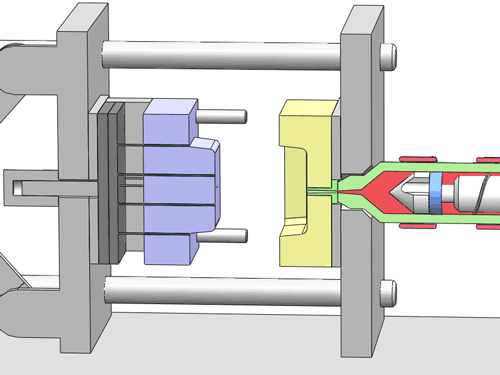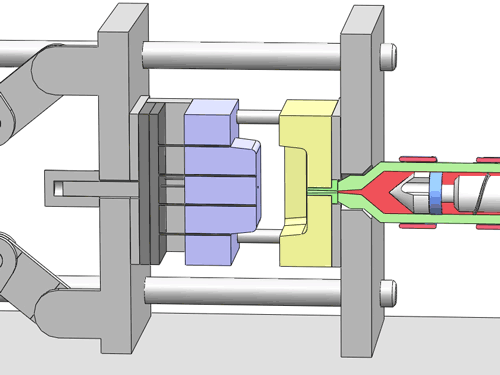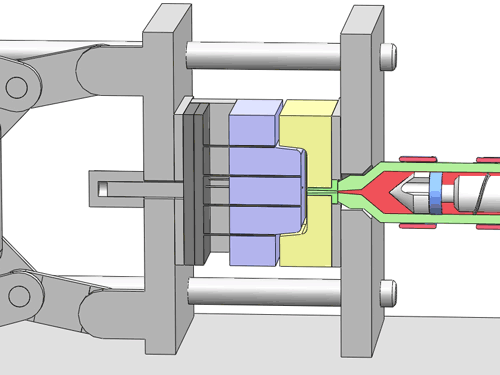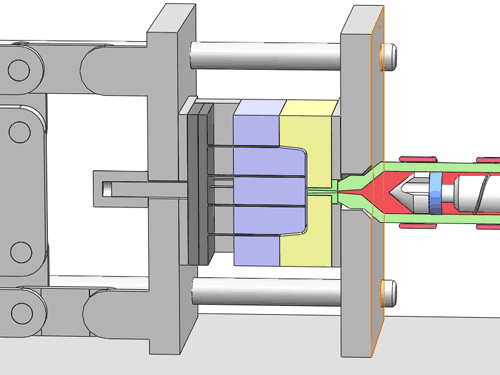
No processo de moldagem por injeção, o plástico fundido é injetado à força na cavidade do molde pela máquina de moldagem por injeção, preenchendo todo o espaço sob uma pressão substancial. Uma vez preenchido, a máquina de moldagem por injeção mantém uma pressão de injeção específica para compensar a perda de volume causada pelo encolhimento natural do plástico em arrefecimento e solidificação.
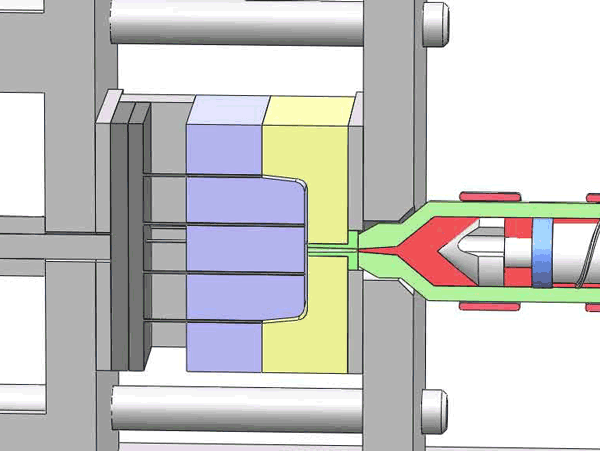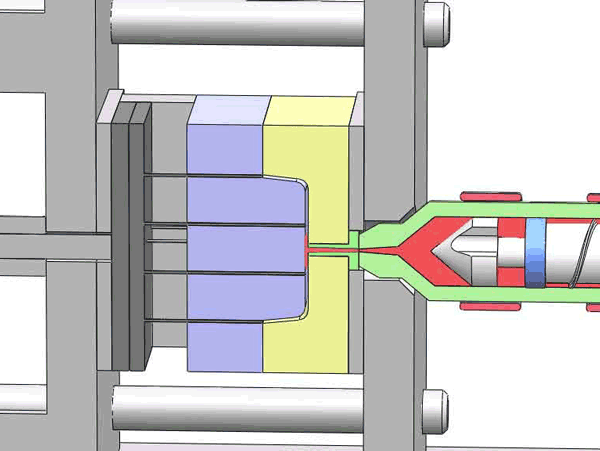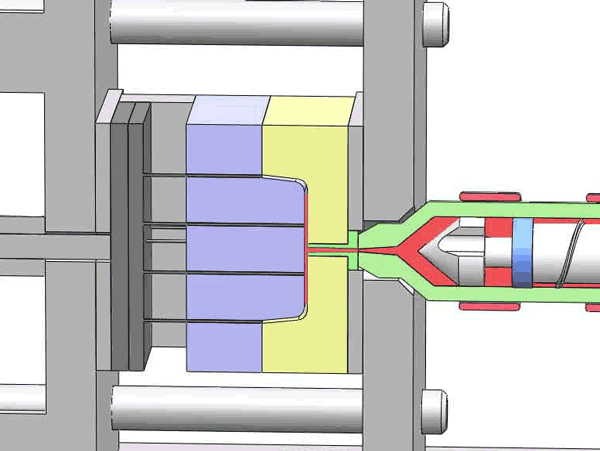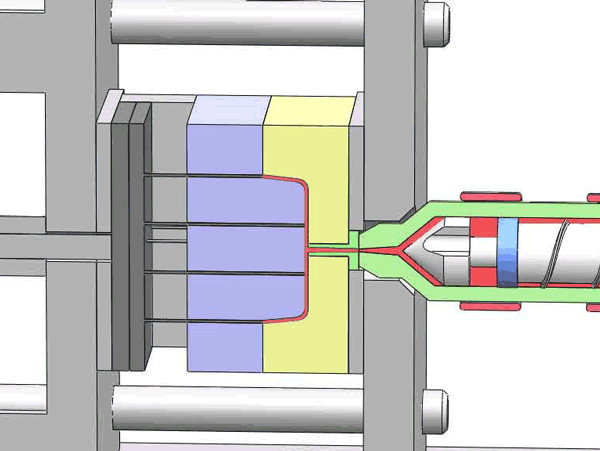
Normalmente, o intervalo ideal para a pressão de moldagem por injeção com vários plásticos fica abaixo de 80-100 MPa. As coisas começam a tornar-se mais desafiadoras no intervalo de 100-120 MPa, e quando ultrapassa 120-150 MPa, torna-se significativamente mais exigente.
A pressão de injeção serve como indicador do esforço necessário para preencher toda a cavidade. Está intimamente ligada a fatores como o tamanho global da peça, espessura da parede, e altura.
Além disso, o controlo da velocidade de injeção em diferentes fases é uma arte, crucial para a obtenção de peças finais de elevada qualidade.
No entanto, é importante notar que quando o canal de alimentação, o canal de distribuição e o gate principal começam a solidificar, torna-se impossível introduzir mais material no molde. Consequentemente, mesmo com pressão de compactação, algum grau de contração permanece inevitável no produto acabado.
3. Arrefecimento e solidificação
Com o molde bem fechado, o plástico derretido no interior da cavidade do molde começa a arrefecer e a solidificar. Durante esta fase crucial, o plástico sofre uma transformação, passando de um estado líquido para um estado sólido, encolhendo naturalmente.
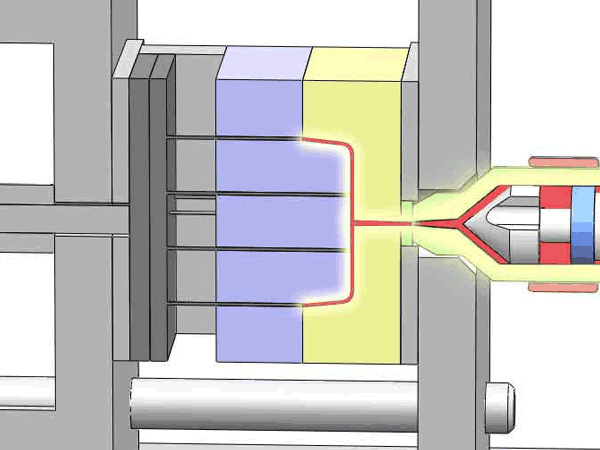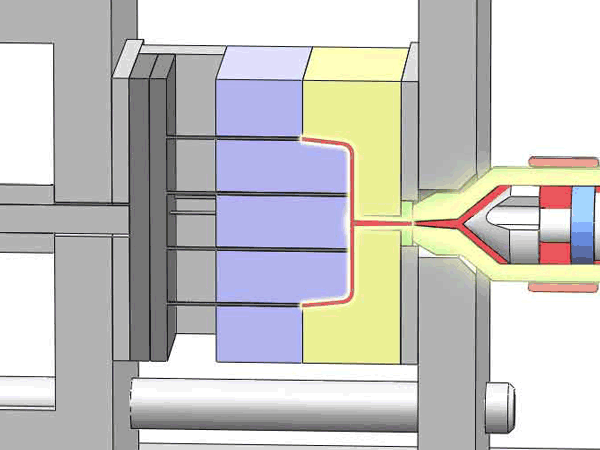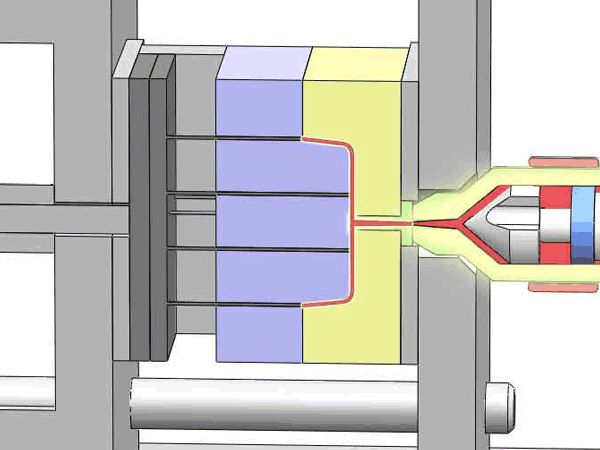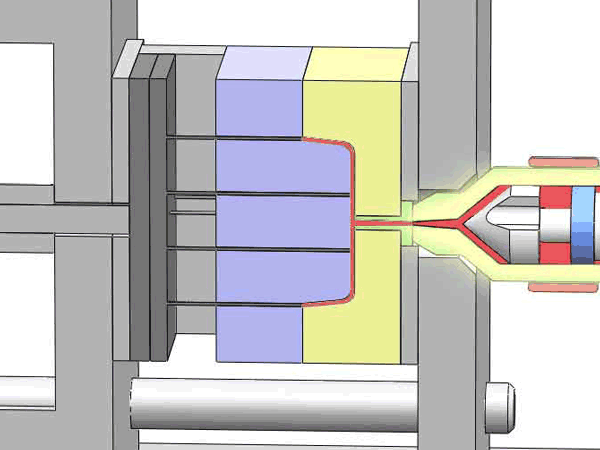
A temperatura do próprio molde desempenha um papel fundamental na determinação da qualidade do produto final. Normalmente, os aquecedores de molde geram óleo aquecido para aumentar a temperatura do molde, enquanto a água fria é usada para a diminuir. Em alguns casos raros, ambos os métodos de aquecimento e arrefecimento são empregues alternadamente num ciclo de produção para alcançar um controlo preciso da temperatura e uma qualidade ótima do produto.
A duração do processo de arrefecimento e solidificação é um parâmetro crítico que afecta diretamente a qualidade do produto acabado. Determina se o produto está totalmente formado e assegura que as diferenças subtis de tamanho são minimizadas.
Assim que as peças de plástico arrefecerem e solidificarem adequadamente dentro do molde, é hora de avançar para o próximo passo: abrir o molde e remover os componentes recém-formados.
Dica: A fase de arrefecimento é a mais longa das quatro etapas
No ciclo de produção de moldagem por injeção incluindo estes quatro passos, o processo de arrefecimento destaca-se como o mais demorado, tornando-se um fator crucial na eficiência global. A espessura das paredes da peça de plástico desempenha um papel crucial na determinação da duração da fase de arrefecimento.
Em muitos casos, é o canal de alimentação, frequentemente a região mais espessa, que se torna o principal fator que contribui para tempos de arrefecimento prolongados. Nesses cenários, a implementação de um sistema de canais quentes pode revelar-se altamente benéfica, pois elimina efetivamente a necessidade de arrefecer o canal de alimentação, otimizando o cronograma de produção.
4. Abertura do molde e ejeção da peça
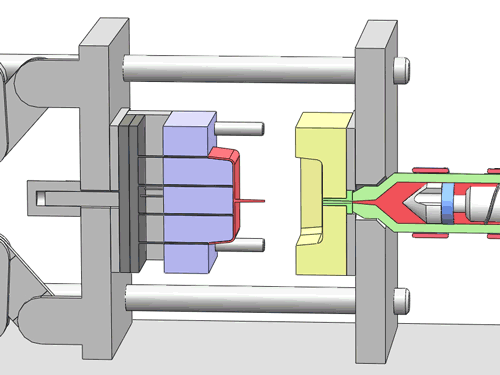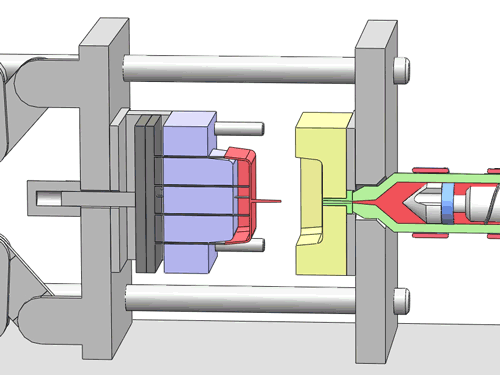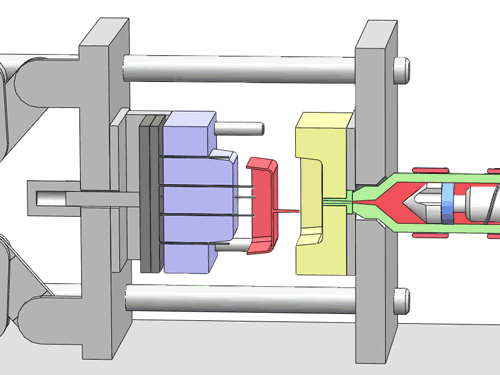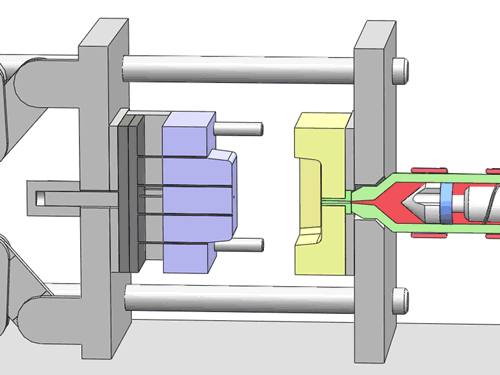
Na fase seguinte do processo de moldagem por injeção, temos a abertura do molde e a ejeção da peça.
Em contraste com a fase de fixação do molde, o molde inferior move-se agora para trás, separando-se do molde superior. Simultaneamente, um componente essencial conhecido como pino ejetor entra em ação, empurrando o produto recém-formado para fora do molde inferior.
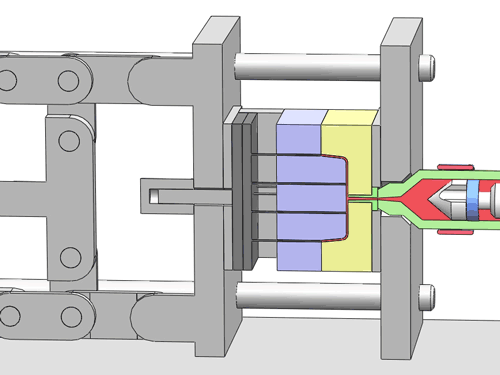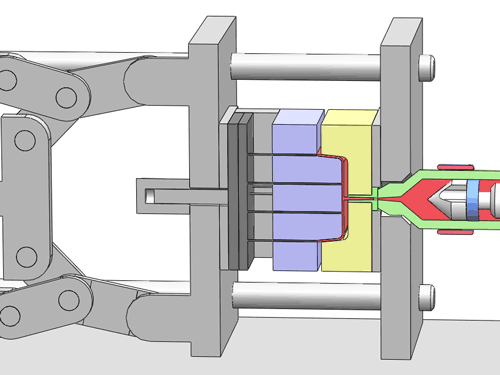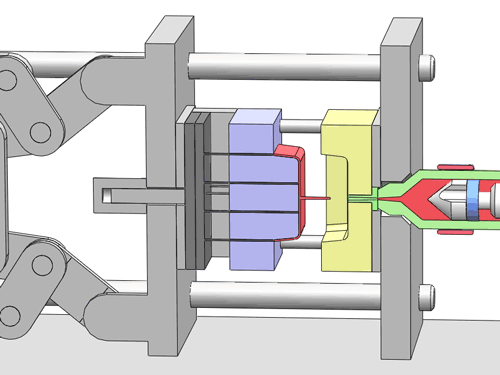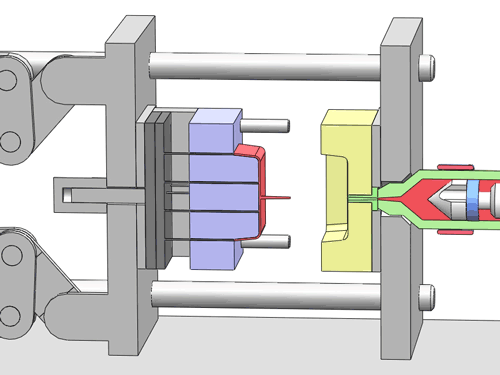
O pino ejetor desempenha um papel fundamental para garantir a remoção bem sucedida do produto, especialmente quando se trata de artigos com pequenos ângulos de inclinação e paredes altas. Sem o pino ejetor, alguns produtos podem ficar presos no molde, tornando a remoção praticamente impossível sem os danificar.
Além disso, é crucial garantir que o produto não adira ao molde superior porque, tipicamente, o molde superior não possui um mecanismo de ejeção. Uma ejeção adequada garante um processo de produção suave e eficiente, permitindo a criação de componentes de plástico de alta qualidade.
Conclusão
Em resumo, a teoria do processo de moldagem por injeção é simples de compreender. No entanto, para produzir consistentemente grandes quantidades de produtos de alta qualidade, é essencial um controlo preciso de vários parâmetros no processo de moldagem por injeção. Os principais factores que exigem uma atenção cuidada incluem a temperatura de injeção, a pressão, o tempo de espera, entre outros.
A obtenção deste nível de precisão não depende apenas de equipamento sofisticado, mas também da competência e colaboração de engenheiros e operadores qualificados com uma vasta experiência neste domínio. O seu conhecimento e dedicação são indispensáveis para garantir a execução bem sucedida do processo de moldagem por injeção e a produção de componentes de plástico de primeira qualidade.
Os comentários estão fechados.