


جدول المحتويات
تبديلمقدمة لخطوات عملية القولبة بالحقن
غالبًا ما يُشار إلى القولبة بالحقن ببساطة باسم “القولبة”، وهي عملية تصنيع أساسية تُستخدم لإنشاء المنتجات البلاستيكية. في هذه الطريقة، يتم يُسخَّن حتى يصبح سائلًا, ، ثم تُحقن في تجويف القالب من خلال فوهة آلة القولبة بالحقن. وبمجرد دخولها إلى القالب، يبدأ البلاستيك المنصهر في يبرد ويتصلب, ، متخذًا شكل تجويف القالب.
تتيح هذه العملية المتعددة الاستخدامات إنشاء أشكال معقدة ودقيقة قد تستغرق وقتًا طويلاً أو حتى تكون مستحيلة التحقيق باستخدام طرق تصنيع أخرى.
في هذا المقال، سنقسم عملية القولبة بالحقن إلى أربع خطوات بسيطة لجعلها سهلة الفهم للمبتدئين. لنبدأ.
1. قالب القفل
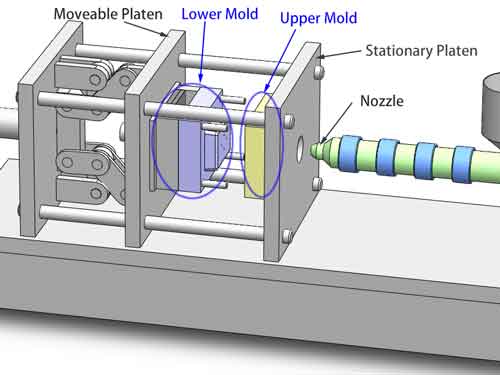
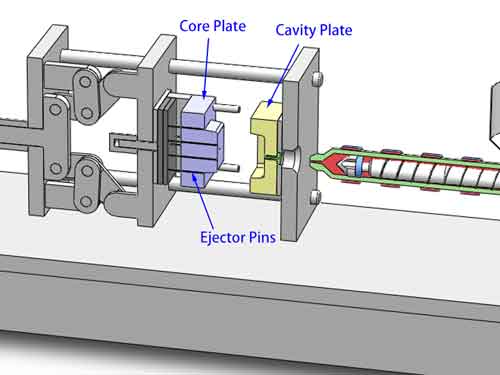
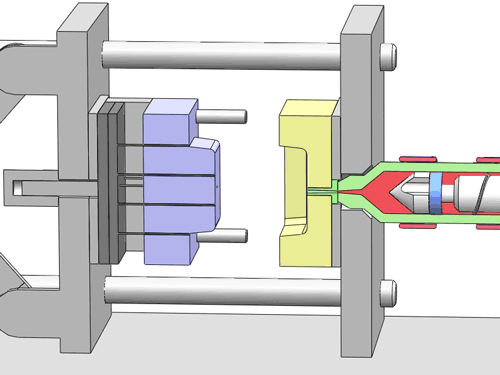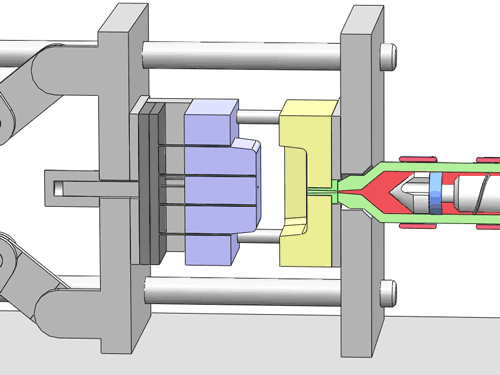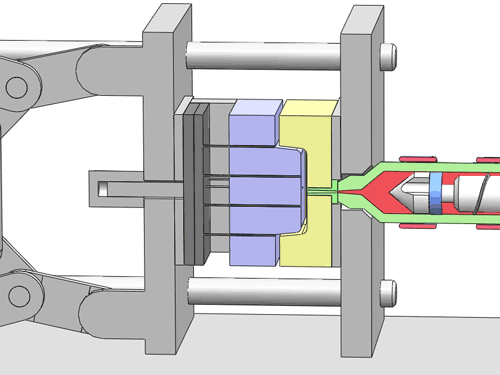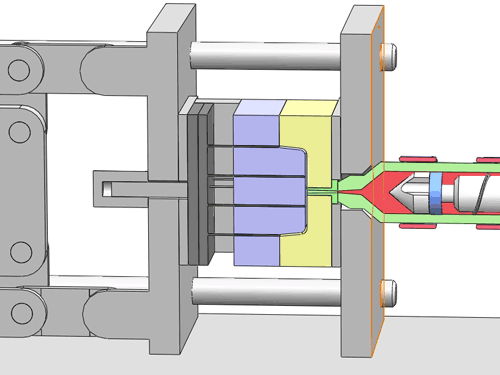
الخطوة الأولى في عملية قولبة الحقن هي إغلاق القالب. خلال هذه المرحلة، يتحرك القالب السفلي، الذي يكون في البداية مثبتًا على آلة قولبة الحقن، للأمام ويغلق بإحكام مع القالب العلوي. عندما يجتمع القالبان، يشكل القلب والتجويف بداخلهما مساحة مجوفة ستشكل المنتج النهائي.
من المهم ملاحظة أنه في هذه المرحلة، تبذل آلة القولبة بالحقن قوة تثبيت كبيرة للقالب. تضمن هذه القوة بقاء القالبين العلوي والسفلي محكمي الإغلاق، مما يمنع ظهور أي فجوات حتى الأصغر منها، خاصة تحت ضغط الحقن الشديد الذي يأتي لاحقًا في العملية. هذا الإغلاق المحكم ضروري لنجاح إجراء القولبة بالحقن.
2. الحقن والتعبئة بالضغط
في عملية قولبة الحقن، يتم حقن البلاستيك المنصهر بقوة في تجويف القالب بواسطة آلة قولبة الحقن، مما يملأ المساحة بأكملها تحت ضغط كبير. بمجرد الامتلاء، تحافظ آلة قولبة الحقن على ضغط حقن محدد للتعويض عن فقدان الحجم الناتج عن الانكماش الطبيعي للبلاستيك أثناء التبريد والتصلب.
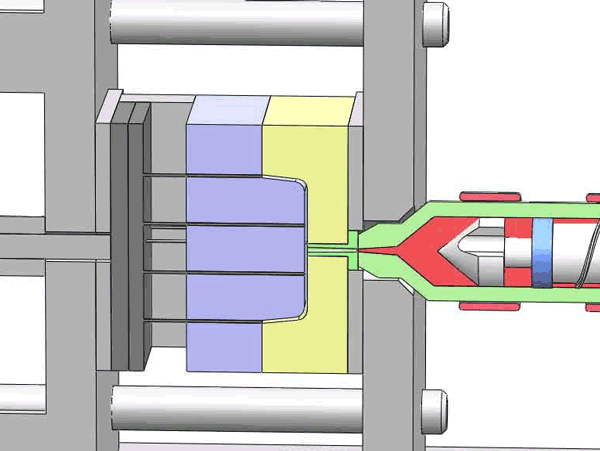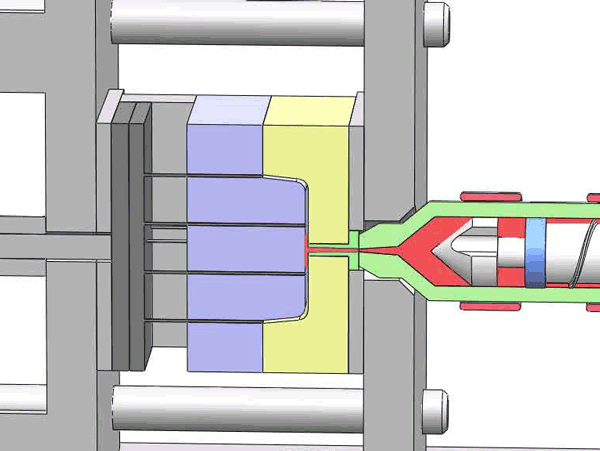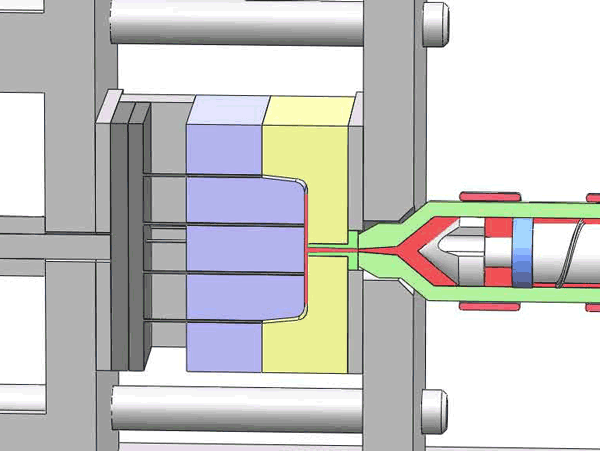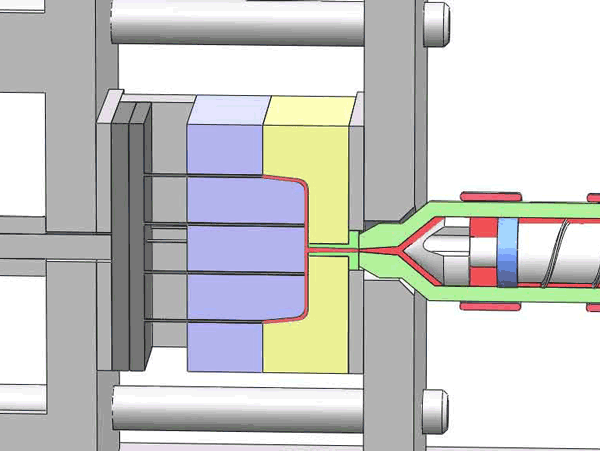
عادةً، النطاق المثالي لضغط القولبة بالحقن مع مختلف أنواع البلاستيك يقل عن 80-100 ميجاباسكال. تبدأ الأمور تصبح أكثر صعوبة في نطاق 100-120 ميجاباسكال، وعندما يتجاوز 120-150 ميجاباسكال، يصبح الأمر أكثر تطلبًا بشكل ملحوظ.
يعمل ضغط الحقن كمؤشر على الجهد المطلوب لملء التجويف بالكامل. وهو مرتبط ارتباطًا وثيقًا بعوامل مثل الحجم الإجمالي للجزء،, سُمك الجدار, ، والارتفاع.
بالإضافة إلى ذلك، فإن التحكم في سرعة الحقن في مراحل مختلفة يعتبر فنًا إلى حد ما، وهو أمر حاسم لتحقيق أجزاء نهائية عالية الجودة.
ومع ذلك، من المهم ملاحظة أنه عندما يبدأ القناة الرئيسية والقناة الفرعية والبوابة الرئيسية في التصلب، يصبح من المستحيل إدخال المزيد من المواد إلى القالب. وبالتالي، حتى مع الضغط والتعبئة، يبقى قدر من الانكماش لا مفر منه في المنتج النهائي.
3. التبريد والتصلب
مع إغلاق القالب بإحكام، يبدأ البلاستيك المنصهر داخل تجويف القالب في التبريد والتصلب. خلال هذه المرحلة الحاسمة، يخضع البلاستيك لتحول، ينتقل من الحالة السائلة إلى الحالة الصلبة مع الانكماش الطبيعي.
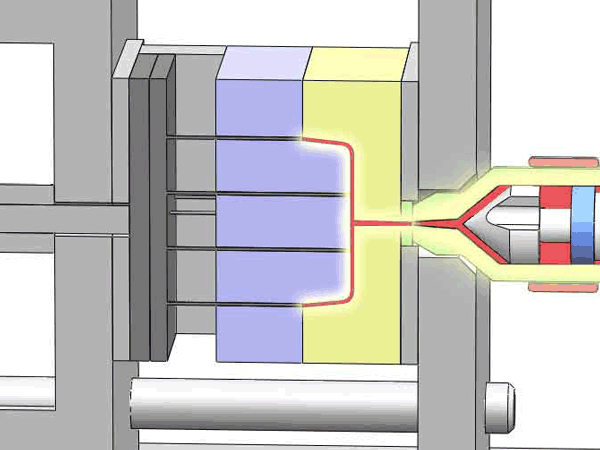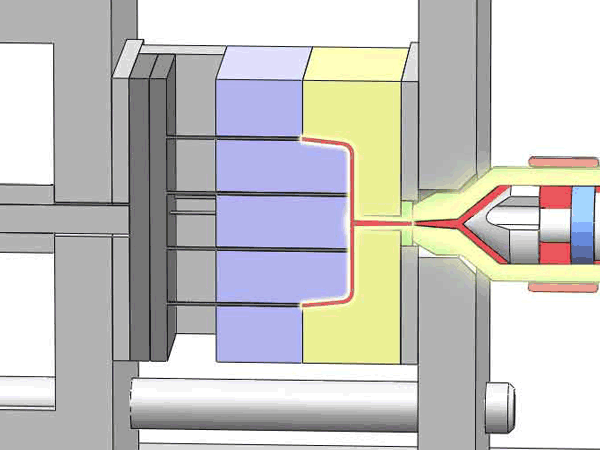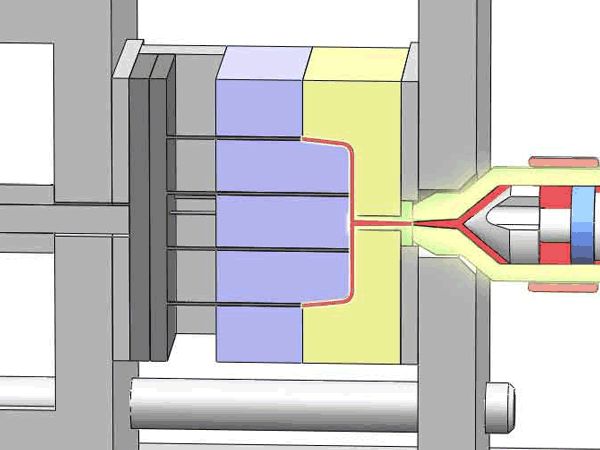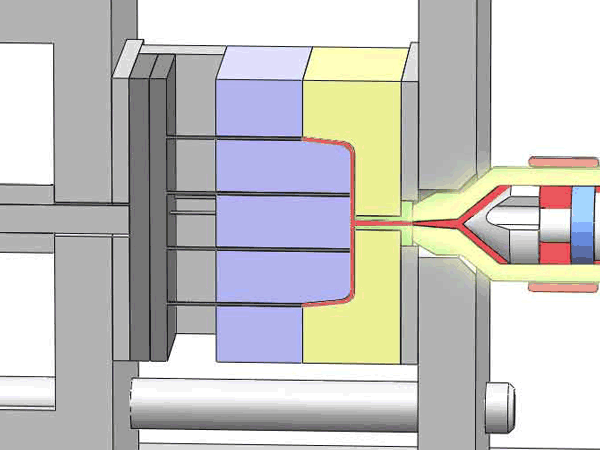
تلعب درجة حرارة القالب نفسه دورًا محوريًا في تحديد جودة المنتج النهائي. عادةً ما تولد سخانات القالب زيتًا ساخنًا لرفع درجة حرارة القالب، بينما يُستخدم الماء البارد لخفضها. في بعض الحالات النادرة، تُستخدم طرق التسخين والتبريد معًا بالتناوب في دورة إنتاج واحدة لتحقيق التحكم الدقيق في درجة الحرارة وأفضل جودة للمنتج.
مدة عملية التبريد والتصلب هي معيار حاسم يؤثر مباشرة على جودة المنتج النهائي. فهي تحدد ما إذا كان المنتج قد تشكل بالكامل وتضمن تقليل الاختلافات الدقيقة في الحجم إلى الحد الأدنى.
بمجرد أن تبرد الأجزاء البلاستيكية وتتصلب بشكل كافٍ داخل القالب، يحين وقت الانتقال إلى الخطوة التالية: فتح القالب وإزالة المكونات المشكلة حديثًا.
نصيحة: مرحلة التبريد هي الأطول من الخطوات الأربع
في دورة إنتاج القولبة بالحقن التي تتضمن هذه الخطوات الأربع، تبرز عملية التبريد باعتبارها الأكثر استهلاكًا للوقت، مما يجعلها عاملًا محوريًا في الكفاءة الإجمالية. يلعب سمك جدران الجزء البلاستيكي دورًا حاسمًا في تحديد مدة مرحلة التبريد.
في كثير من الحالات، تكون القناة الرئيسية، التي غالبًا ما تكون المنطقة الأكثر سماكة، هي العامل الأساسي المساهم في إطالة أوقات التبريد. في مثل هذه السيناريوهات، يمكن أن يكون تنفيذ نظام القناة الساخنة مفيدًا للغاية، حيث يلغي بفعالية الحاجة إلى تبريد القناة الرئيسية، مما يحسن الجدول الزمني للإنتاج.
4. فتح القالب وإخراج القطعة
في المرحلة التالية من عملية قولبة الحقن، لدينا فتح القالب وإخراج الجزء.
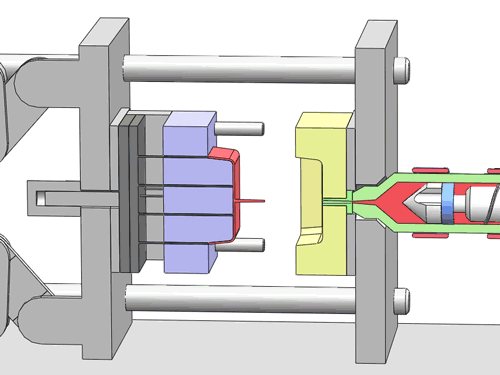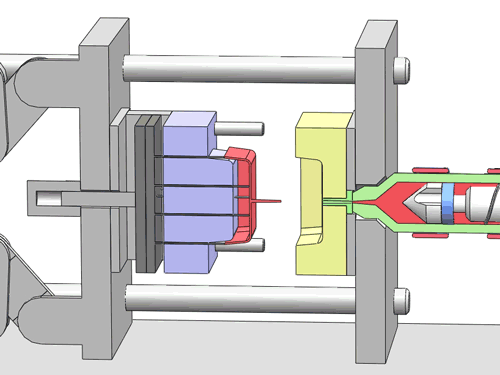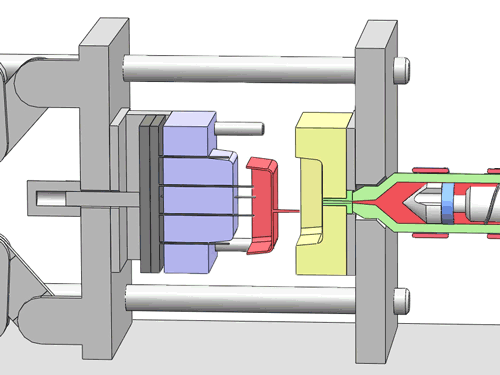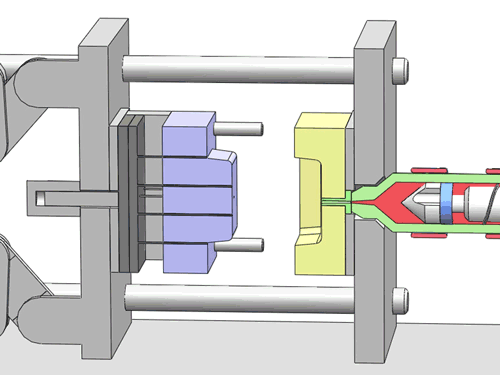
على عكس مرحلة إغلاق القالب، يتحرك القالب السفلي الآن للخلف، منفصلًا عن القالب العلوي. في الوقت نفسه، يدخل مكون أساسي يُعرف باسم دافع القالب في العمل، دافعًا المنتج المشكل حديثًا خارج القالب السفلي.
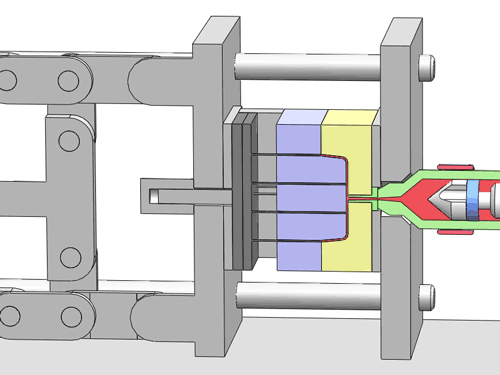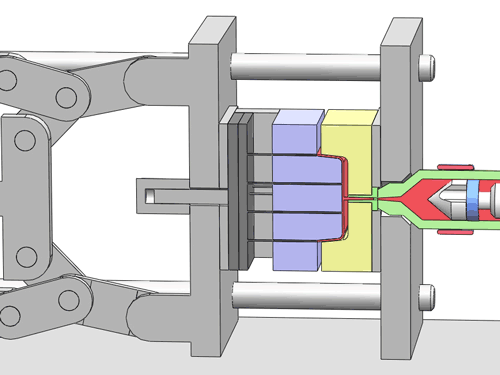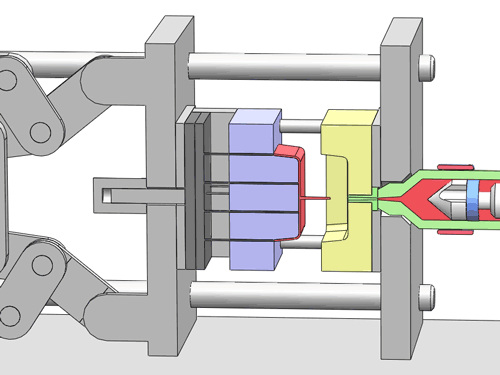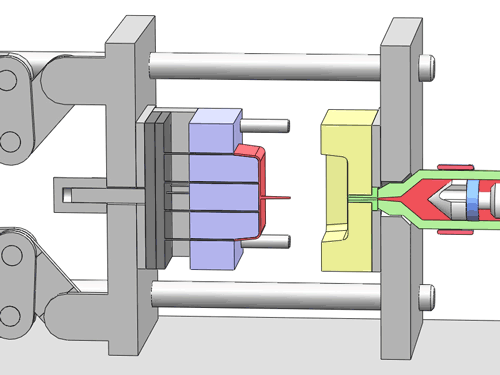
يلعب دافع القالب دورًا محوريًا في ضمان الإزالة الناجحة للمنتج، خاصة عند التعامل مع عناصر تتميز بزوايا سحب صغيرة وجدران عالية. بدون دافع القالب، قد تعلق بعض المنتجات داخل القالب، مما يجعل إزالتها مستحيلة عمليًا دون إتلافها.
علاوة على ذلك، من الضروري التأكد من عدم التصاق المنتج بالقالب العلوي لأنه عادةً ما يفتقر القالب العلوي إلى آلية القذف. يضمن القذف المناسب عملية إنتاج سلسة وفعالة، مما يتيح إنشاء مكونات بلاستيكية عالية الجودة.
الخاتمة
باختصار، نظرية عملية القولبة بالحقن سهلة الفهم. ومع ذلك، لإنتاج كميات كبيرة من المنتجات عالية الجودة بشكل مستمر، فإن التحكم الدقيق في العديد من المعلمات داخل عملية القولبة بالحقن أمر أساسي. تشمل العوامل الرئيسية التي تتطلب اهتمامًا دقيقًا درجة حرارة الحقن، والضغط، ووقت التثبيت، والمزيد.
تحقيق هذا المستوى من الدقة لا يعتمد فقط على المعدات المتطورة، بل يعتمد أيضًا على خبرة وتعاون المهندسين والمشغلين المهرة ذوي الخبرة الواسعة في المجال. معرفتهم وتفانيهم لا غنى عنهما لضمان التنفيذ الناجح لعملية القولبة بالحقن وإنتاج مكونات بلاستيكية من الدرجة الأولى.
التعليقات مغلقة.