


فهرست مطالب
تغییر وضعیتمعرفی مراحل فرآیند قالبگیری تزریقی
قالبگیری تزریقی، که اغلب به سادگی “قالبگیری” نامیده میشود، یک فرآیند تولید بنیادی است که برای ساخت محصولات پلاستیکی استفاده میشود. در این روش، ذرات پلاستیک تا زمانی که به مایع تبدیل شوند گرم میشوند, ، سپس از طریق نازل دستگاه قالبگیری تزریقی به داخل حفره قالب تزریق میشوند. پس از ورود به قالب، پلاستیک مذاب سرد و جامد میشود, ، شکل حفره قالب را به خود میگیرد.
این فرآیند همهکاره امکان ایجاد اشکال پیچیده و پیچیدهای را فراهم میکند که با روشهای تولید دیگر زمانبر یا حتی غیرممکن است.
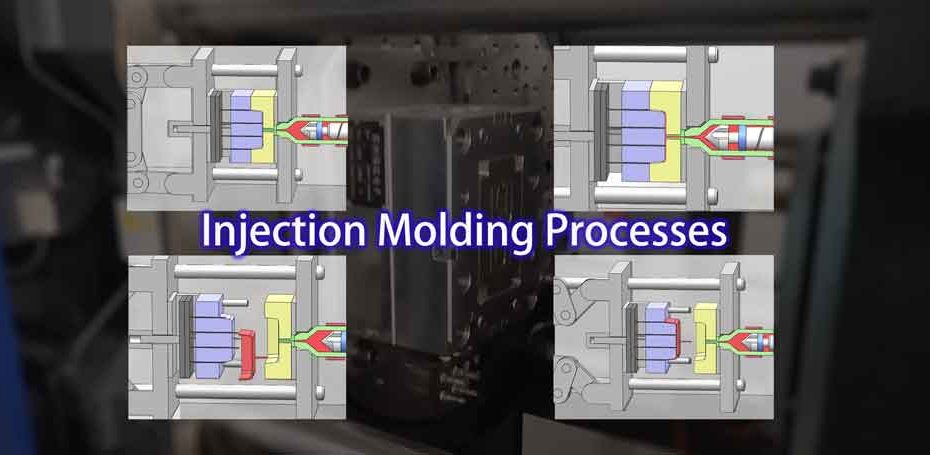
در این مقاله، فرآیند قالبگیری تزریقی را به چهار مرحله ساده تقسیم میکنیم تا برای مبتدیان به راحتی قابل درک باشد. بیایید شروع کنیم.
1. بستن قالب
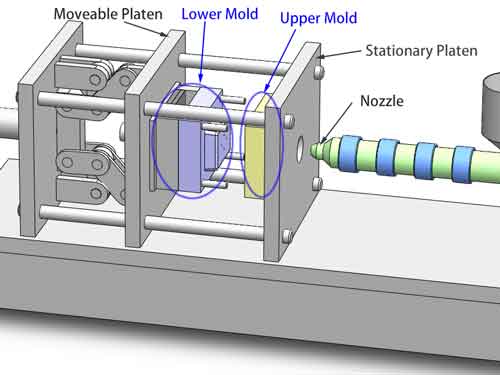
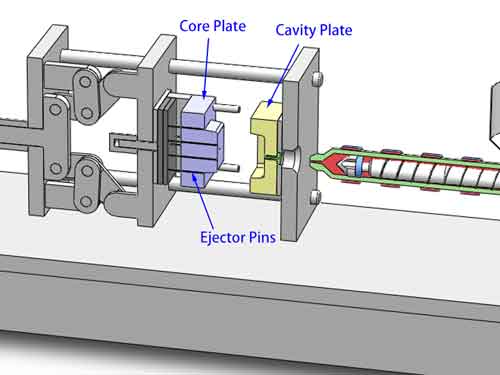
اولین مرحله در فرآیند قالبگیری تزریقی، بستن قالب است. در این مرحله، قالب پایینی که در ابتدا روی دستگاه قالبگیری تزریقی قرار دارد، به جلو حرکت کرده و محکم با قالب بالایی بسته میشود. هنگامی که دو قالب به هم میرسند، هسته و حفره درون آنها فضای خالی ایجاد میکنند که شکل محصول نهایی را تعیین میکند.
توجه به این نکته حیاتی است که در این مرحله، دستگاه قالبگیری تزریقی نیروی بستن قالب قابلتوجهی اعمال میکند. این نیرو تضمین میکند که قالبهای بالا و پایین کاملاً آببند باقی بمانند و از ایجاد حتی کوچکترین شکافها، بهویژه تحت فشار تزریق شدیدی که بعداً در فرآیند ایجاد میشود، جلوگیری کند. این بسته شدن ایمن برای موفقیت فرآیند قالبگیری تزریقی ضروری است.
۲. تزریق و بستهبندی تحت فشار
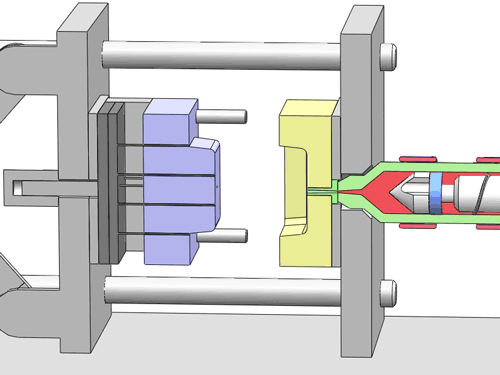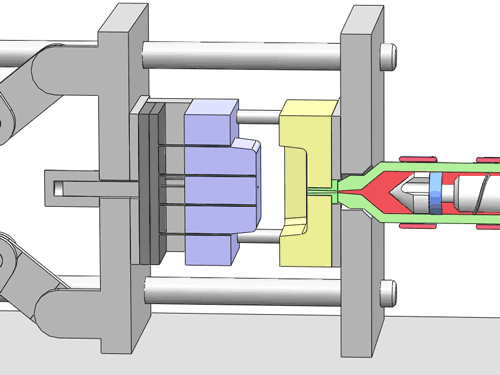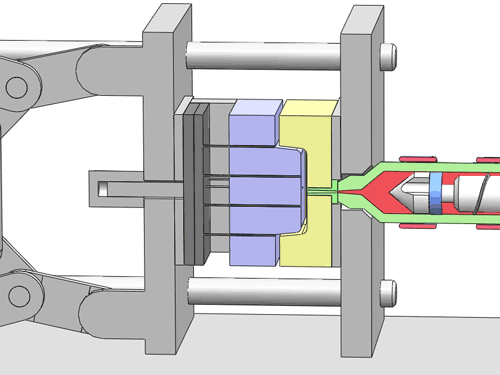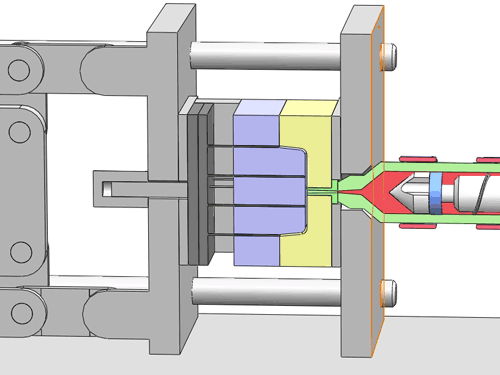
در فرآیند قالبگیری تزریقی، پلاستیک مذاب با نیرو توسط دستگاه قالبگیری تزریقی به داخل حفره قالب تزریق میشود و کل فضای آن را تحت فشار قابل توجهی پر میکند. پس از پر شدن، دستگاه قالبگیری تزریقی فشار تزریق خاصی را حفظ میکند تا کاهش حجم ناشی از انقباض طبیعی پلاستیک در حال خنکشدن و جامد شدن را جبران کند.
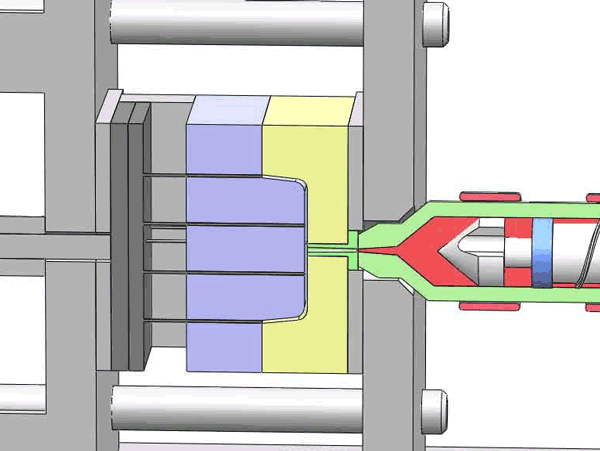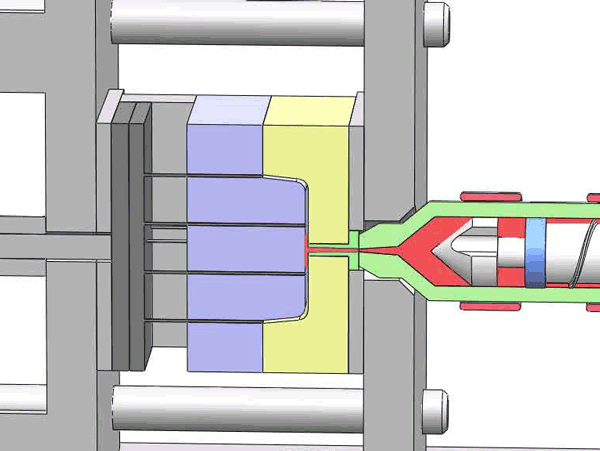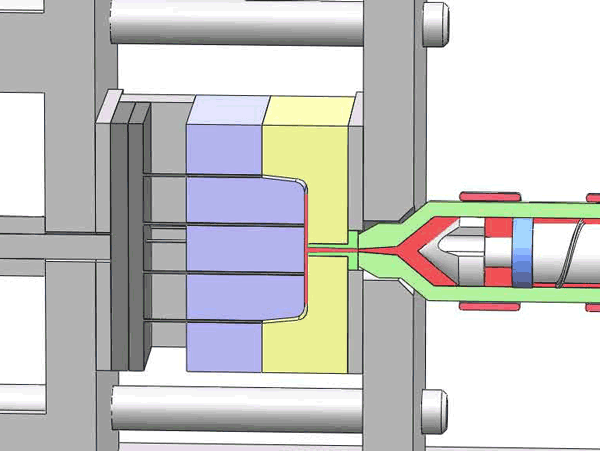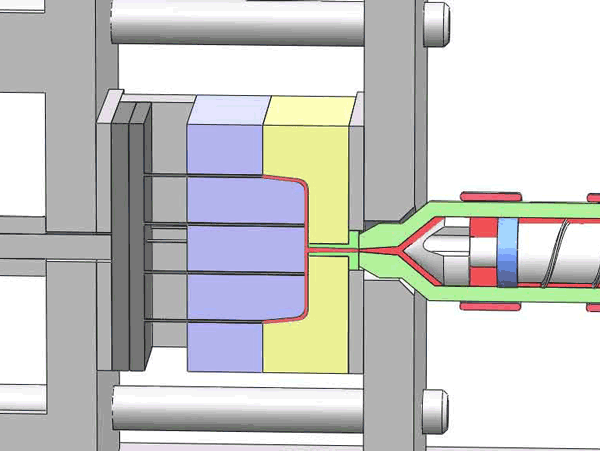
بهطور معمول، محدوده ایدهآل برای فشار قالبگیری تزریقی با پلاستیکهای مختلف زیر ۸۰-۱۰۰ مگاپاسکال قرار دارد. اوضاع در محدوده ۱۰۰-۱۲۰ مگاپاسکال چالشبرانگیزتر میشود و وقتی از ۱۲۰-۱۵۰ مگاپاسکال فراتر رود، بهطور قابلتوجهی دشوارتر میشود.
فشار تزریق بهعنوان شاخصی از تلاش مورد نیاز برای پر کردن کل حفره عمل میکند. این فشار ارتباط نزدیکی با عواملی مانند اندازه کلی قطعه دارد،, ضخامت دیوار, ، و ارتفاع.
علاوه بر این، کنترل سرعت تزریق در مراحل مختلف تا حدی هنر است و برای دستیابی به قطعات نهایی با کیفیت بالا حیاتی میباشد.
با این حال، مهم است که توجه داشته باشید وقتی راهگاه اصلی، راهگاه توزیع و دریچه اصلی شروع به جامد شدن میکنند، دیگر امکان وارد کردن مواد بیشتر به قالب وجود ندارد. در نتیجه، حتی با فشردهسازی تحت فشار، مقداری انقباض در محصول نهایی اجتنابناپذیر است.
۳. خنککاری و جامدسازی
با بسته شدن ایمن قالب، پلاستیک مذاب داخل حفره قالب شروع به خنک شدن و جامد شدن میکند. در این مرحله حیاتی، پلاستیک دچار تحول میشود و از حالت مایع به جامد تبدیل شده و در عین حال به طور طبیعی منقبض میشود.
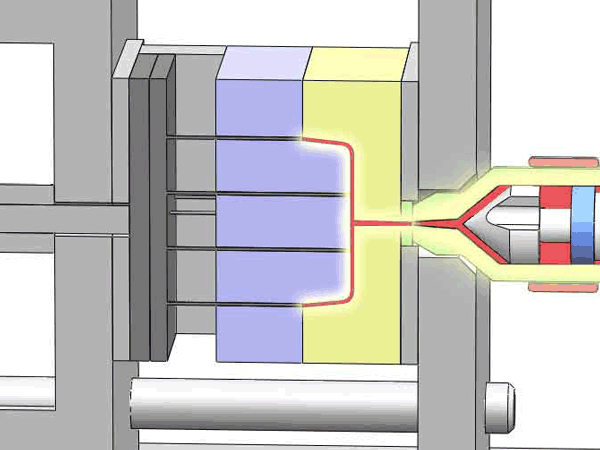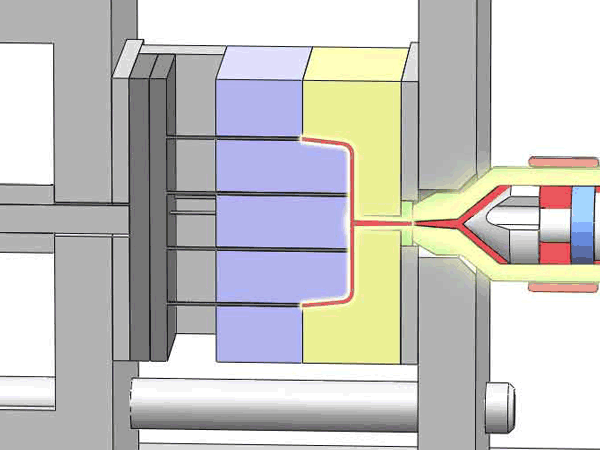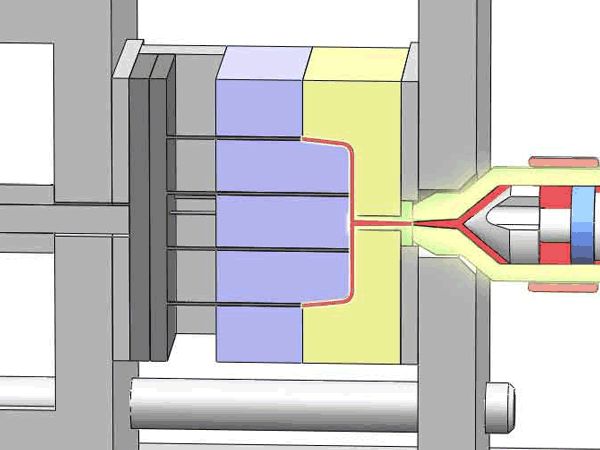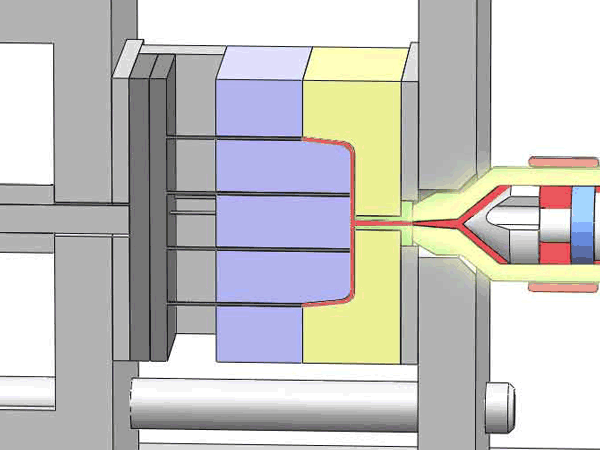
دمای خود قالب نقش محوری در تعیین کیفیت محصول نهایی دارد. معمولاً گرمکنهای قالب روغن گرم تولید میکنند تا دمای قالب را بالا ببرند، در حالی که از آب سرد برای کاهش آن استفاده میشود. در برخی موارد نادر، هر دو روش گرمایش و سرمایش بهطور متناوب در یک چرخه تولید به کار میروند تا کنترل دقیق دما و کیفیت بهینه محصول حاصل شود.
مدت زمان فرآیند خنکشدن و جامد شدن یک پارامتر حیاتی است که مستقیماً بر کیفیت محصول نهایی تأثیر میگذارد. این مدت تعیین میکند که آیا محصول به طور کامل شکل گرفته است و تضمین میکند که تفاوتهای ظریف اندازه به حداقل برسد.
پس از اینکه قطعات پلاستیکی بهاندازه کافی در قالب خنک و جامد شدند، زمان آن است که به مرحله بعد برویم: باز کردن قالب و خارج کردن اجزای تازه شکلگرفته.
نکته: مرحله خنکسازی طولانیترین مرحله از چهار مرحله است
در چرخه تولید قالبگیری تزریقی شامل این چهار مرحله، فرآیند خنکسازی بهعنوان زمانبرترین مرحله برجسته میشود و آن را به عاملی محوری در کارایی کلی تبدیل میکند. ضخامت دیوارههای قطعه پلاستیکی نقش مهمی در تعیین مدت زمان مرحله خنکسازی دارد.
در بسیاری از موارد، این راهگاه اصلی است، که اغلب ضخیمترین ناحیه است، که به عامل اصلی contributing به زمانهای خنکسازی طولانیتر تبدیل میشود. در چنین سناریوهایی، اجرای یک سیستم هات رانر میتواند بسیار مفید باشد، زیرا بهطور مؤثر نیاز به خنکسازی راهگاه اصلی را حذف کرده و زمانبندی تولید را بهینه میکند.
۴. باز کردن قالب و خروج قطعه
در مرحله بعدی فرآیند قالبگیری تزریقی، باز کردن قالب و خارج کردن قطعه را داریم.
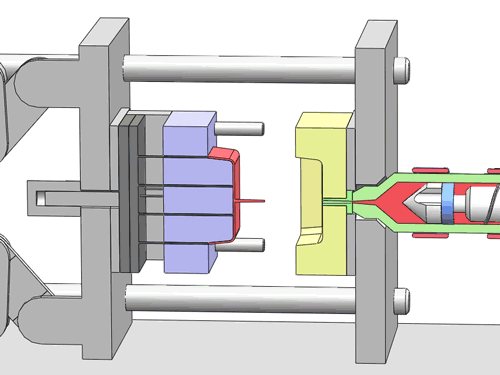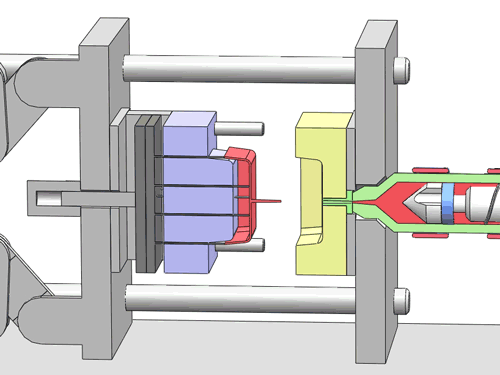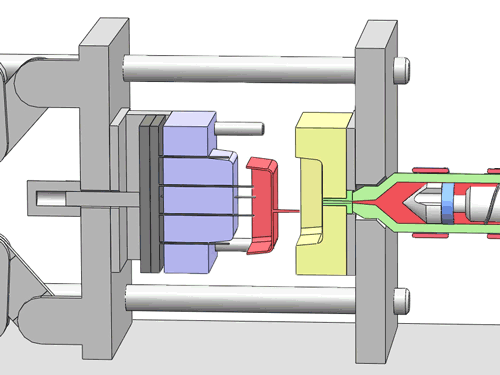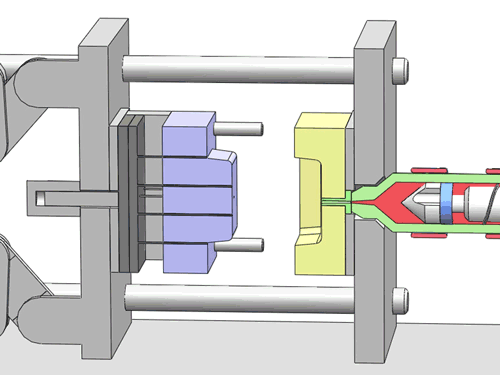
در مقابل مرحله بستن قالب، قالب پایینی اکنون به عقب حرکت کرده و از قالب بالایی جدا میشود. همزمان، یک جزء ضروری به نام پین خارجکننده وارد عمل میشود و محصول تازه شکل گرفته را از قالب پایینی خارج میکند.
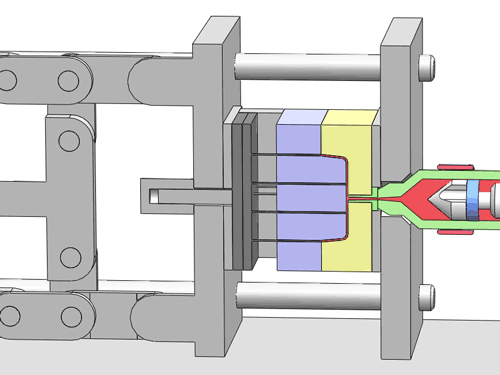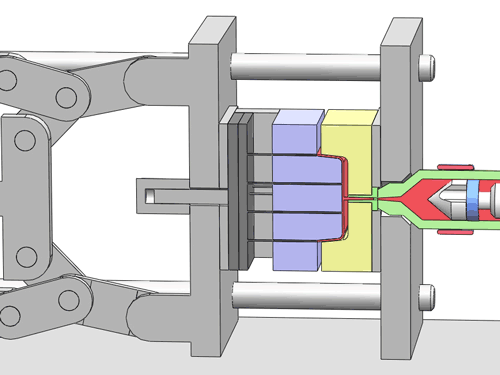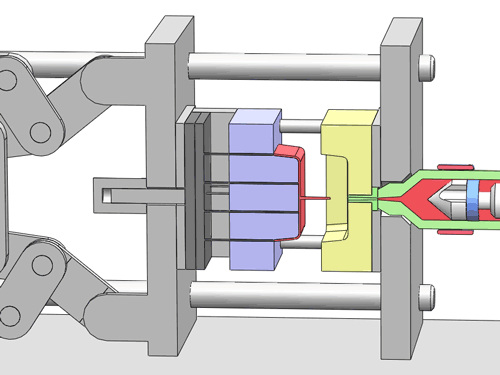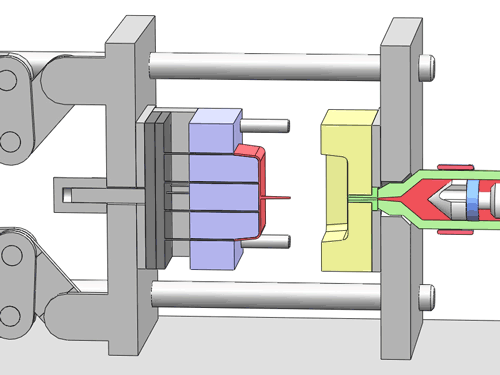
پین خارجکننده نقش محوری در تضمین خارجسازی موفقیتآمیز محصول دارد، به ویژه هنگام برخورد با اقلامی که دارای زوایای کوچک شیب و دیوارههای بلند هستند. بدون پین خارجکننده، برخی محصولات ممکن است در داخل قالب گیر کنند و خارجسازی آنها بدون آسیب رساندن تقریباً غیرممکن شود.
علاوه بر این، اطمینان از اینکه محصول به قالب بالا نمیچسبد حیاتی است زیرا معمولاً قالب بالا فاقد مکانیزم بیروناندازی است. بیروناندازی مناسب، فرآیند تولیدی روان و کارآمد را تضمین میکند و امکان ساخت اجزای پلاستیکی با کیفیت بالا را فراهم میآورد.
نتیجهگیری
به طور خلاصه، تئوری فرآیند قالبگیری تزریقی به سادگی قابل درک است. با این حال، برای تولید مداوم مقادیر زیادی از محصولات با کیفیت بالا، کنترل دقیق بر پارامترهای متعدد در فرآیند قالبگیری تزریقی ضروری است. عوامل کلیدی که نیاز به توجه دقیق دارند شامل دمای تزریق، فشار، زمان نگهداری و موارد دیگر میشوند.
دستیابی به این سطح از دقت نه تنها به تجهیزات پیشرفته بستگی دارد، بلکه به تخصص و همکاری مهندسان و اپراتورهای ماهر با تجربه گسترده در این زمینه متکی است. دانش و تعهد آنها برای اطمینان از اجرای موفق فرآیند قالبگیری تزریقی و تولید قطعات پلاستیکی درجه یک، ضروری است.
دیدگاهها بسته شدهاند.