


Índice
AlternarA importância da montagem do molde de injeção e do encaixe manual
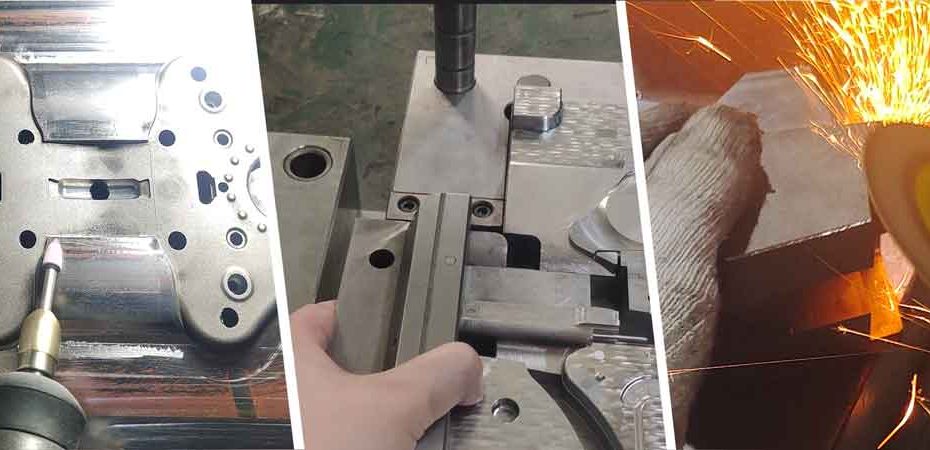
No processo de fabrico por moldagem por injeção, montagem do molde e ajuste manual são etapas cruciais que exigem considerável tempo e esforço. Estes processos exigem uma atenção meticulosa aos detalhes, uma vasta experiência e uma execução de precisão.
Uma abordagem cuidadosa e deliberada é essencial para atingir uma qualidade ótima do molde. Só através deste nível de precisão se pode garantir um molde de alta qualidade.
O que é a montagem manual?
O ajuste manual refere-se ao processo de ajustar a precisão dimensional dos componentes individuais do molde à mão, após terem sido maquinados. Isto garante que todos componentes do molde se encaixem perfeitamente, se alinhem corretamente e alcancem as folgas necessárias para os componentes móveis tais como corrediças, elevadores e pinos ejetores. O objetivo é afinar estes componentes para um funcionamento e alinhamento precisos durante o processo de injeção.
Áreas-chave a inspecionar na montagem manual
Ao efetuar a montagem manual, é necessário inspecionar várias áreas críticas:
1. Superfície de separação: A superfície de separação do molde devem estar planas e bem alinhadas. Um contacto deficiente ou folgas entre estas superfícies podem resultar em rebarbas durante a moldagem por injeção. Alcançar um alinhamento perfeito é relativamente simples para superfícies planas, mas pode ser mais complexo para linhas de separação tridimensionais.
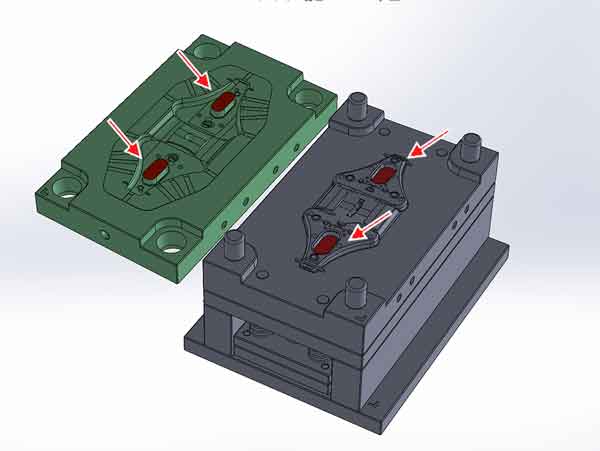
2. Superfície de perfuração: As superfícies de corte, que criam aberturas na peça moldada, devem encaixar com precisão.
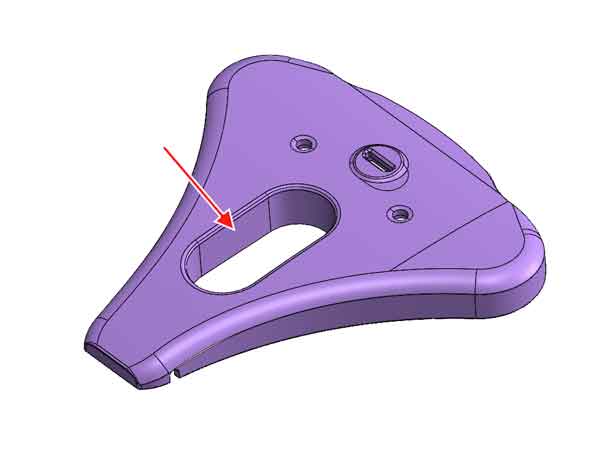
O núcleo do molde e a cavidade têm de estar em contacto um com o outro à altura correta para assegurar um contacto uniforme quando o molde fecha. Um desalinhamento neste ponto pode levar a uma pressão desigual e à formação de rebarbas.
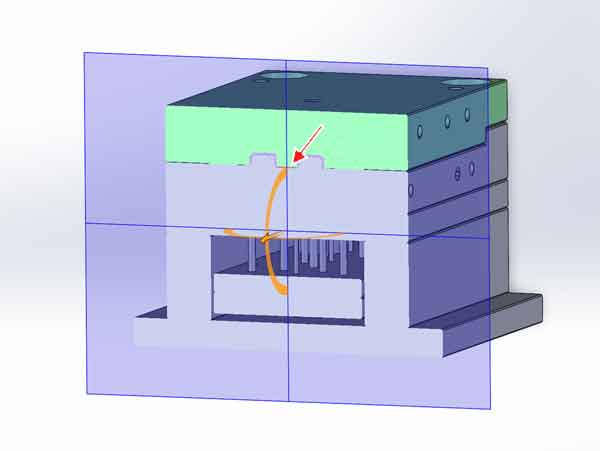
3. Deslizadores e elevadores: As corrediças e os elevadores devem ter a folga correta com as respetivas calhas de guia, tipicamente entre 0,01 e 0,05 mm, dependendo do tamanho. Estes componentes também precisam de estar nivelados com o núcleo do molde para evitar linhas de desalinhamento ou problemas dimensionais na peça moldada.
4. Arestas afiadas e rebarbas: Embora o chanframento durante a maquinagem CNC possa ser dispendioso, é prática comum remover manualmente rebarbas e arestas vivas com rebarbadoras para garantir um funcionamento suave e evitar danos durante a montagem do molde.
5. Ventilação do molde: A ventilação adequada é essencial para permitir que o ar escape durante a moldagem por injeção. Os respiradouros devem ser verificados para garantir que têm o tamanho correto. Respiradouros demasiado grandes podem originar rebarbas, enquanto respiradouros demasiado pequenos podem reter ar e causar defeitos.
Ao concentrarem-se nestas áreas durante a montagem manual, os fabricantes de moldes podem garantir o bom funcionamento do molde de injeção e evitar defeitos durante a produção.
Métodos de inspeção comuns
O método mais comum para verificar o ajuste e o alinhamento das superfícies maquinadas do molde é a utilização de massa de marcar vermelha ou azul (designada por “Red Dan” ou “Blue Dan”). Esta técnica é frequentemente complementada por instrumentos de medição precisos, como paquímetros e micrómetros.
Nota:
Red Dan: Tem uma textura mais dura e é relativamente mais rugosa, sendo mais adequada para ajuste de moldes de grandes áreas ou alinhamento de peças mecânicas pesadas. Pode mostrar pontos de contacto mais pronunciados.
Blue Dan: Tem uma textura mais suave e é ideal para ajuste preciso de moldes, mostrando claramente marcas de contacto mais leves. É adequada para verificações de alinhamento de moldes de alta precisão.
Com os contínuos avanços na tecnologia de maquinagem e medição, a utilização de máquinas de medição por coordenadas (CMM) tornou-se cada vez mais popular. As MMC podem fornecer um perfil completo da peça a medir e podem frequentemente substituir o método tradicional Red Dan para inspeções mais precisas e abrangentes.
Método de inspeção Red Dan
O método Red Dan (ou Blue Dan) envolve a aplicação de uma camada fina e uniforme de composto de marcação numa metade da superfície do molde. É importante garantir que a aplicação seja uniforme e de espessura consistente.
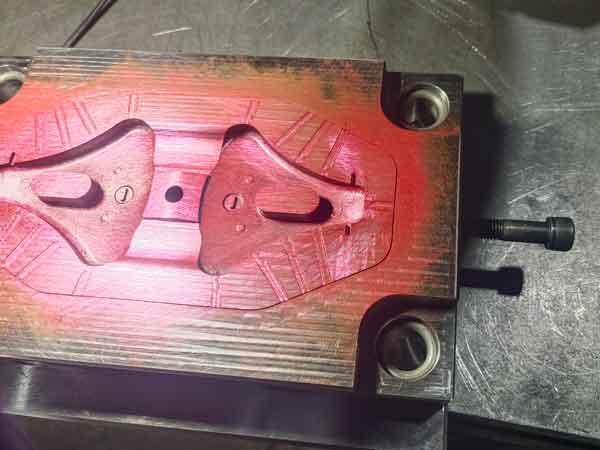
As duas metades do molde são então unidas e pressionadas firmemente para assegurar um contacto total.
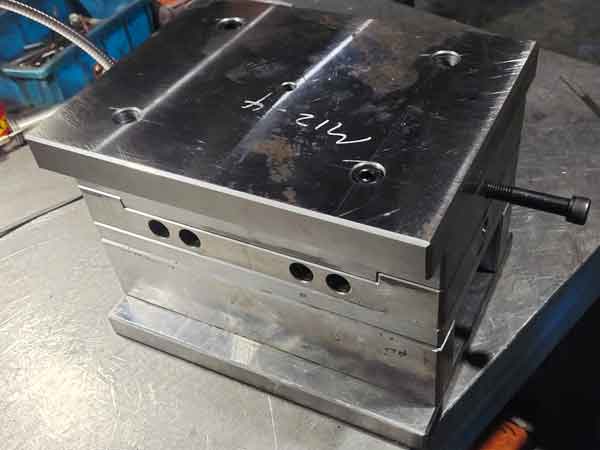
Depois de separar as metades do molde, é inspeccionada a transferência do Red Dan para a superfície oposta do molde.
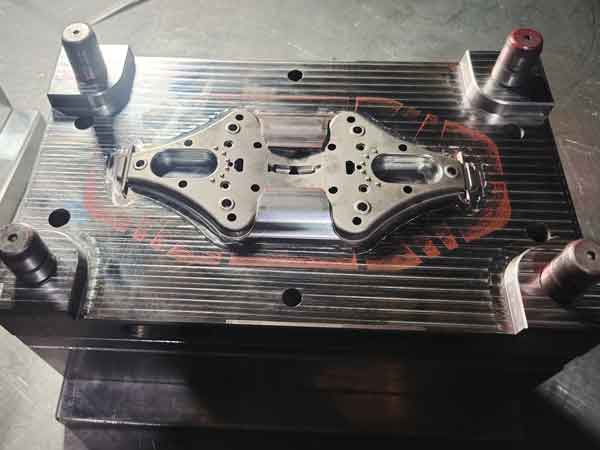
- Bom ajuste: Se as superfícies estiverem bem alinhadas, o Red Dan será transferido uniformemente para a superfície correspondente da outra metade do molde, indicando um ajuste uniforme e correto.
- Demasiado apertado: Uma cor profunda indica uma folga mínima entre as superfícies, sugerindo um ajuste muito apertado.
- Grandes lacunas: Uma cor mais clara ou irregular sugere maiores espaços entre as superfícies. Se não for transferido nenhum Red Dan, isso indica um desalinhamento significativo e as áreas em questão necessitarão de mais ajustes na dimensão ou na forma.
Assim que as metades do molde forem unidas, é importante usar uma haste de cobre ou alumínio para martelar o molde com força para garantir um contacto apertado das metades do molde. Se não o fizer, poderá haver grandes áreas sem qualquer transferência de Red Dan, levando a uma inspeção incompleta e a resultados imprecisos.
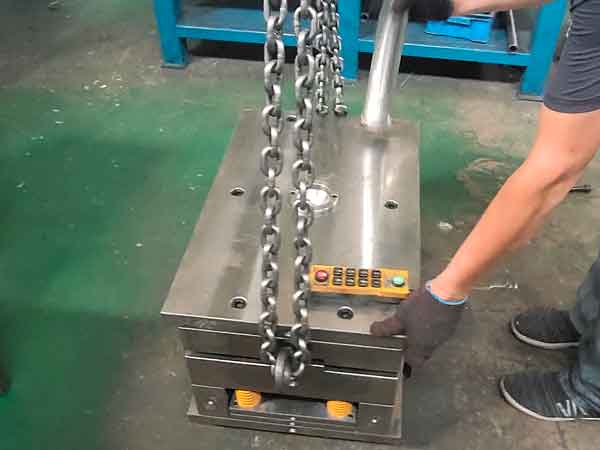
Para uma maior eficiência, a utilização de um prensa de marcação de molde é altamente recomendada. Esta máquina pode aplicar pressão uniforme sobre as superfícies do molde, conseguindo uma melhor transferência da massa de marcar do que a martelagem manual. Além disso, reduz o esforço físico dos trabalhadores e acelera o processo. Para moldes maiores, a utilização de uma máquina de fixação é essencial, uma vez que o seu peso torna o manuseamento manual impraticável e ineficaz para obter resultados precisos.
Métodos de ajustamento
Existem vários métodos para ajustar as dimensões dos componentes do molde de injeção para obter a precisão necessária:
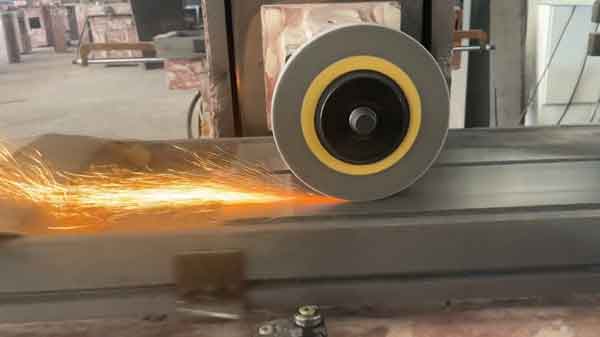
1. Máquina de moagem
Um dos métodos mais utilizados para ajustar a altura de superfícies planas é a máquina de retificação. Esta abordagem é rápida, conveniente e económica, tornando-a ideal para pequenos ajustes nas secções planas das peças do molde.
2. Afinação manual
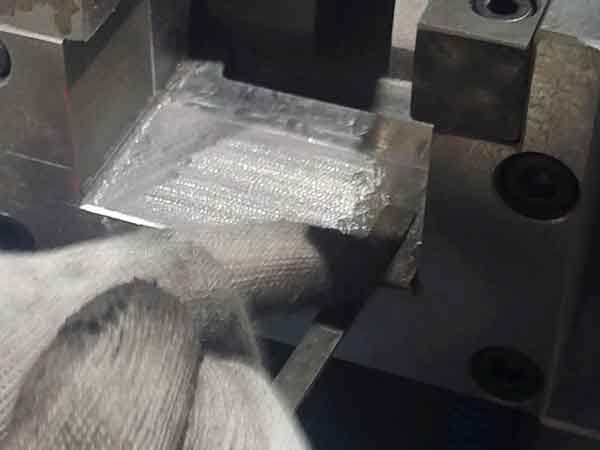
Para superfícies curvas, os ajustes manuais estão tipicamente limitados a pequenas correções localizadas. Ferramentas como limas, lixa, e retificadoras elétricas (como ferramentas rotativas ou rebarbadora angular) são utilizadas para refinar áreas específicas. Este método é frequentemente realizado gradualmente, utilizando a técnica Red Dan mencionada anteriormente para se aproximar das dimensões desejadas. No entanto, como a afinação manual consome tempo, é mais adequada para ajustes menores do que para alterações de grande escala.
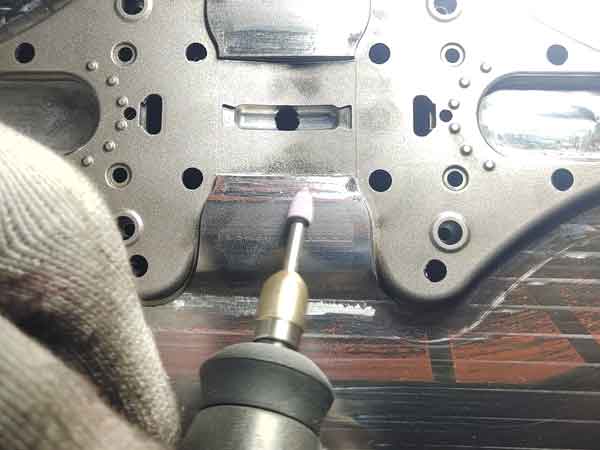
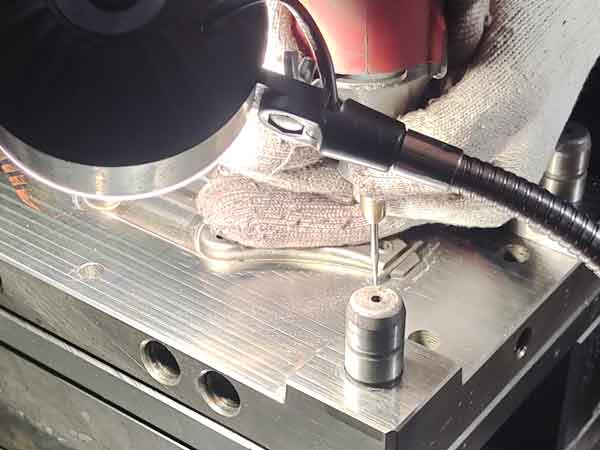
Utilizar uma ferramenta rotativa para remover o material em excesso e ajustar o tamanho.
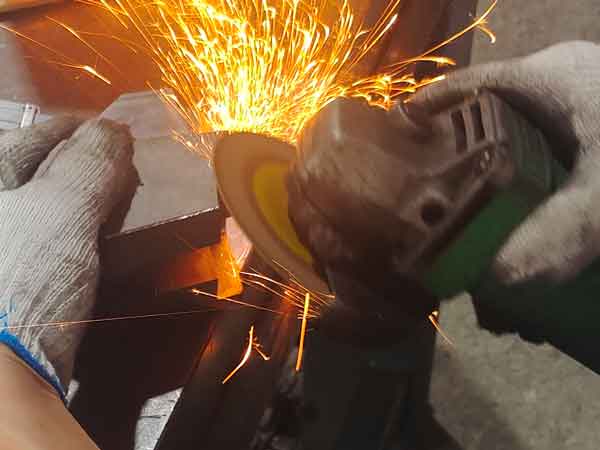
3. Fresagem CNC e retrabalho EDM
Quando são necessários ajustes maiores, em particular para contornos complexos ou superfícies com desvios significativos, são necessárias fresadoras CNC ou maquinação por descarga eléctrica (EDM) para retrabalhar a peça. As correcções manuais não são suficientemente precisas para grandes modificações, especialmente em moldes com requisitos de elevada precisão dimensional. Além disso, a limagem manual é desaconselhada em moldes de alta precisão, onde as marcas de ferramentas visíveis são inaceitáveis e podem comprometer a qualidade e a funcionalidade do produto final.
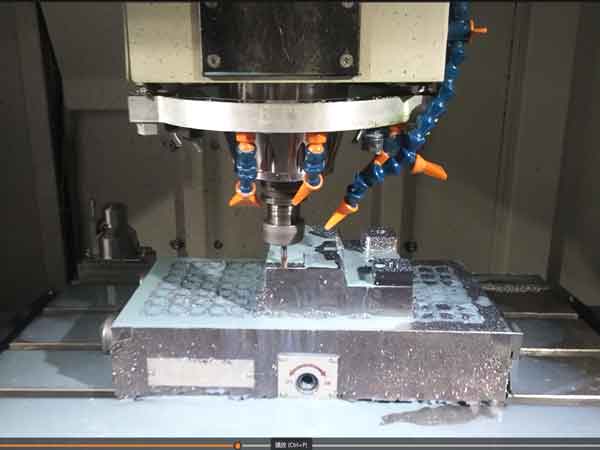
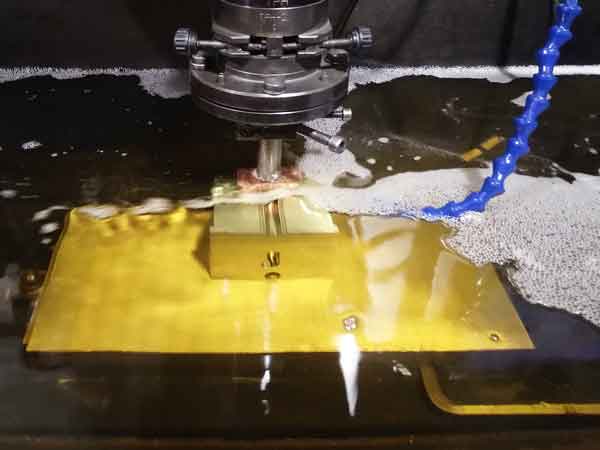
Estes métodos asseguram que as peças do molde podem ser ajustadas de forma eficiente, mantendo os elevados níveis de precisão necessários para um desempenho ótimo do molde. Cada método tem o seu caso de utilização específico, sendo os métodos manuais adequados para pequenos retoques e a maquinação mais avançada necessária para correcções significativas.
Inspeção de corrediças e elevadores
Durante o processo de montagem manual, a inspeção e o ajuste dos cursores e elevadores são tarefas importantes. É fundamental garantir a sua precisão dimensional e geométrica, bem como manter uma folga adequada com as suas calhas de guia.
Um ajuste inadequado pode afetar a precisão das peças plásticas produzidas e acelerar o desgaste destes componentes durante o funcionamento do molde.
Inspeção tátil
Um método comummente utilizado para avaliar o ajuste e a folga dos cursores e elevadores é a inspeção tátil. Isto implica mover manualmente os cursores (e elevadores):
- Movimento lateral: Quando se desloca a corrediça de um lado para o outro, não deve haver qualquer folga ou folga percetível.
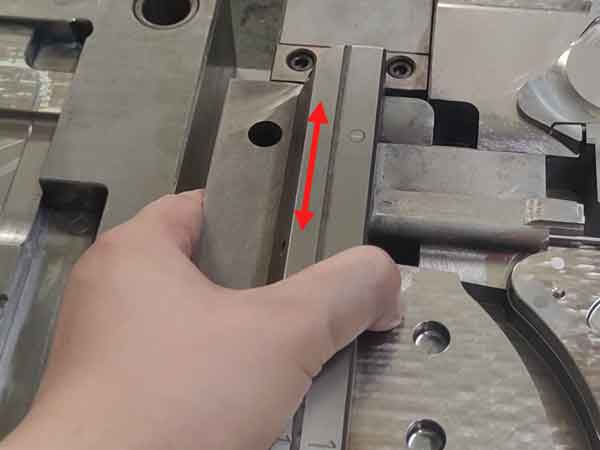
- Movimento para a frente e para trás: O cursor deve mover-se com a resistência correta - nem demasiado apertado nem demasiado solto.
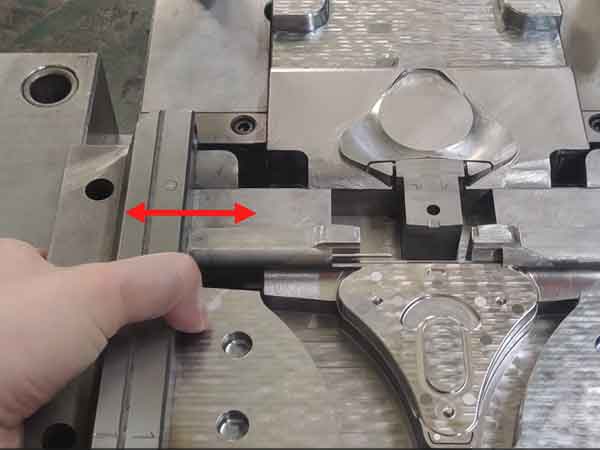
Se o ajuste for demasiado apertado ou se o componente não encaixar de todo, pode ser removido material para reduzir ligeiramente as dimensões. No entanto, se o ajuste for demasiado frouxo, a única solução é refazer a corrediça ou o elevador para obter o tamanho e a tolerância corretos. Por conseguinte, é necessário ter muito cuidado durante o processo de ajuste para evitar a remoção excessiva de material.
Dada a precisão necessária para a montagem de cursores e elevadores, este processo exige técnicos experientes com fortes competências. A exatidão e a eficiência da montagem manual de moldes dependem fortemente dos seus conhecimentos para garantir que todos os componentes estão alinhados e funcionam como pretendido.
Linha do tempo da montagem do molde
O processo de ajuste manual das dimensões do molde para obter precisão é trabalhoso e demorado, razão pela qual constitui uma parte significativa do ciclo global de fabrico do molde.
- Produtos simples: Para os produtos que apenas requerem a montagem de superfícies de separação planas, o processo é relativamente rápido, demorando normalmente cerca de 1-2 dias.
- Perfuração de superfícies: Se o molde incluir superfícies de perfuração, o processo de ajuste torna-se mais complexo e demora normalmente 2-3 dias a ser concluído.
- Corrediças e elevadores: Quando um molde tem vários cursores e elevadores, o tempo necessário aumenta significativamente. Dependendo do número e da complexidade destes componentes, o processo de montagem pode levar de 3 a 10 dias.
Em resumo, o prazo de montagem do molde depende em grande parte da quantidade e complexidade dos cursores e elevadores envolvidos. A dimensão global do molde e a sua complexidade estrutural também desempenham um papel importante na determinação do tempo que o processo de montagem demorará.
Resumo
Em conclusão, a montagem e o ajuste do molde são etapas vitais no processo global de fabrico de moldes de injeção. Influenciam significativamente a duração do fabrico ciclo e são cruciais para garantir a qualidade dos moldes.
Se tiver alguma dúvida, não hesite em contactar-nos ou deixar um comentário abaixo, e faremos o nosso melhor para responder.