Ontruimingshoek: Een cruciaal element in het ontwerp van kunststof spuitgietproducten
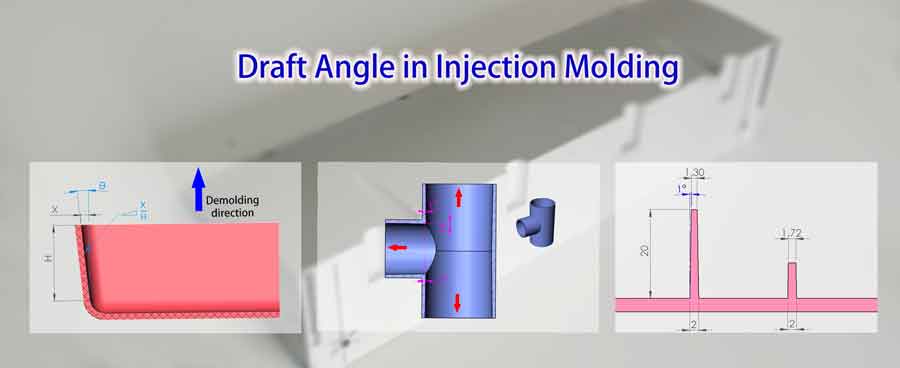
Net als wanddikte, De lossingshoek speelt een cruciale rol bij het ontwerp van kunststof spuitgietproducten—een aspect dat aandacht van productontwerpers vereist. Het verwaarlozen van de lossingshoek in de beginfasen van het productontwerp en het volledig overlaten aan de matrijstechnicus voor latere aanpassingen, kan de werklast en de ontwikkelingscyclus aanzienlijk vergroten. Dit artikel beoogt een beknopte inleiding te geven tot de fundamentele concepten van lossingshoeken bij kunststofproducten.
Inhoudsopgave
SchakelOntruimingshoek begrijpen in spuitgieten
Wat is een lossingshoek?
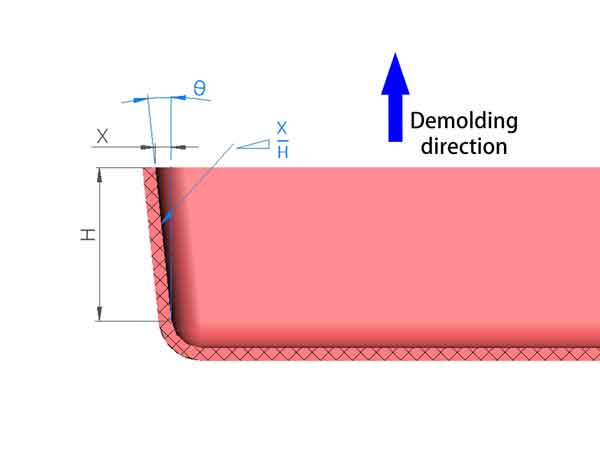
De lossingshoek is een essentieel element in de wereld van spuitgieten. Het verwijst naar de hellingshoek die op de zijwand van een kunststofproduct is aangebracht in de ontvormingsrichting, en speelt een cruciale rol bij het soepel ontvormen van het spuitgietproduct. Eenvoudig gezegd is het de hoek die het gemakkelijk verwijderen van het product uit de matrijs mogelijk maakt.
Uitdrukken van draft angle
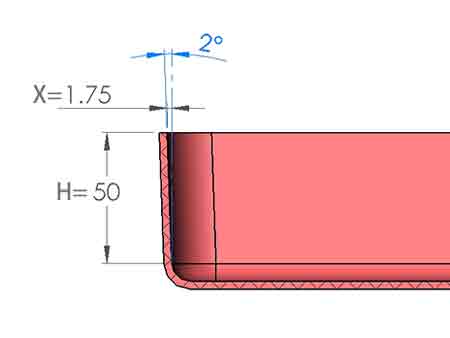
Er zijn twee gangbare manieren om de lossingshoek te beschrijven. Eén manier is om deze te meten in termen van hoeken, die gewoonlijk varieert van 0,5° tot 2,0°. Als alternatief kan deze ook worden beschreven met behulp van de verhouding tussen de diepte van de inspringing (X) en de hoogte ervan (H). Hoewel de hoekmeting vaker wordt gebruikt, biedt de tweede methode een duidelijker beeld van de inspringing van de zijwand.
Het belang van de ontruimingshoek in spuitgieten
Waarom is een lossingshoek noodzakelijk?
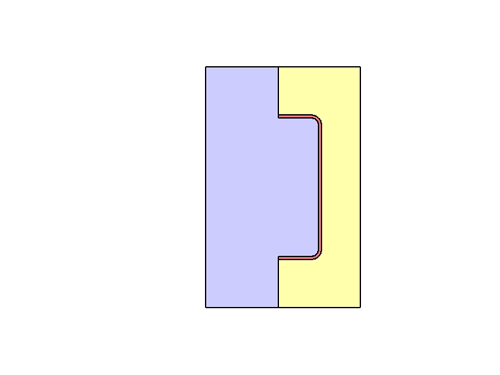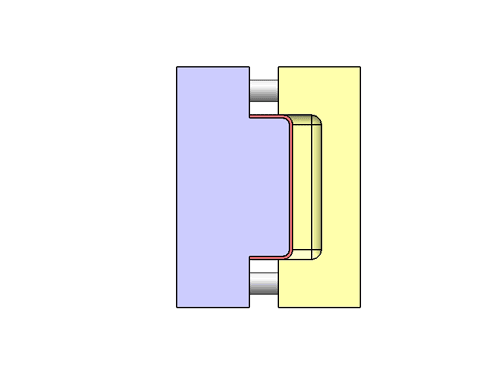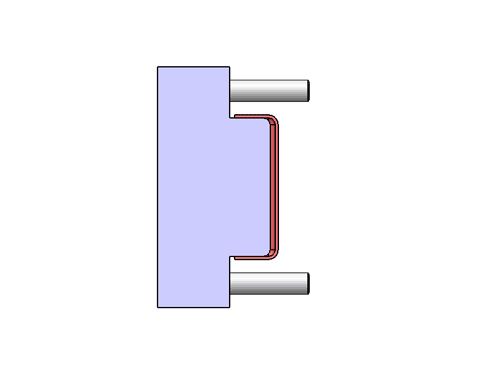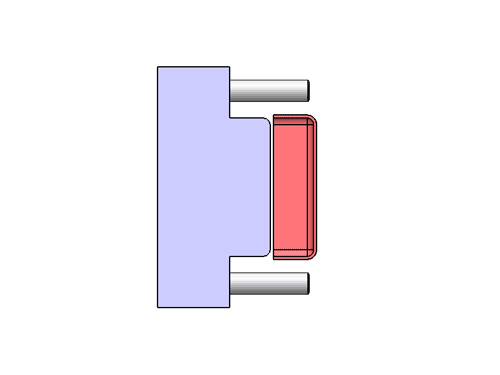
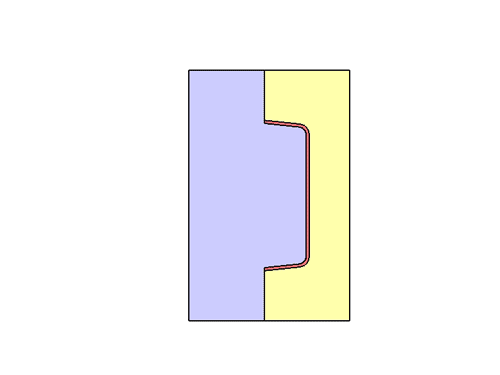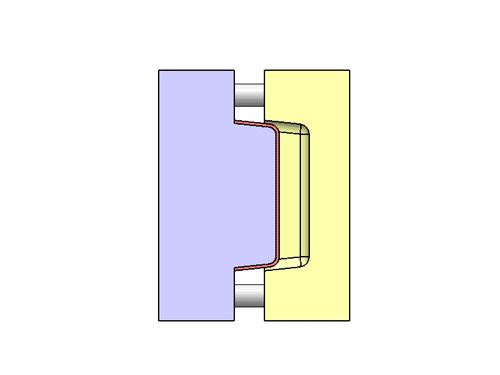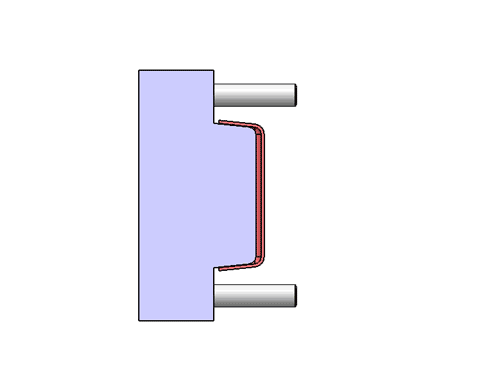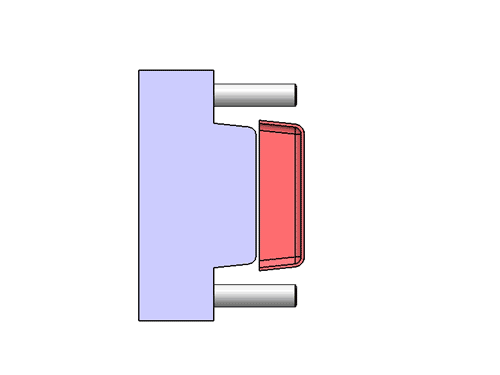
Tijdens het spuitgietproces hebben producten de neiging te krimpen wanneer ze stollen en afkoelen in de matrijs. Deze krimp leidt tot een nauwe passing tussen de zijwanden van het kunststofproduct en de overeenkomstige wanden van de matrijs. Als gevolg hiervan ontstaat er een aanzienlijke weerstand (wrijvingsweerstand) tijdens het uitwerpen van het product.
Door een lossingshoek toe te passen, ontstaat er een kleine opening tussen het product en de matrijs wanneer het product gedeeltelijk van de matrijs wordt gescheiden. Deze kleine opening zorgt voor een soepelere en moeitelozere scheiding, waardoor de ontvormingsweerstand effectief wordt geminimaliseerd of zelfs geëlimineerd (wrijvingsweerstand). Het opnemen van een lossingshoek is dus onmisbaar om het naadloos en efficiënt ontvormen van spuitgietproducten te waarborgen.
Gevolgen van een onvoldoende ontwerphoek
Onvoldoende lossingshoeken kunnen tot verschillende kritieke problemen leiden, waaronder:
Krassen op de zijwanden van plastic producten: Wanneer de lossingshoek onvoldoende is, kan dit leiden tot ongewenste wrijving en schrapen van het kunststofproduct tegen de wanden van de matrijs. Dit kan leiden tot lelijke krassen op de zijwanden van het kunststofproduct, wat de algehele kwaliteit en het uiterlijk aantast.
Oppervlakteschade en aantasting van de integriteit: Het ontbreken van een geschikte lossingshoek kan ernstige schade toebrengen aan het oppervlak en de structurele integriteit van het kunststofproduct. Deze schade kan zich manifesteren als witwording van het plastic, vervorming of zelfs plaatselijke beschadiging in bepaalde gebieden. Deze defecten beïnvloeden niet alleen de esthetiek, maar ook de functionaliteit van het product.
Versnelde matrijsverslijting en verkorte levensduur: Onvoldoende lossingshoeken leggen extra spanning op de matrijs. Als gevolg daarvan neemt de slijtage van de matrijs aanzienlijk toe, waardoor deze sneller verslechtert. De levensduur van de matrijs wordt verkort, wat leidt tot de noodzaak van frequentere vervanging of reparaties, wat kostbaar kan zijn en de productie-efficiëntie kan verstoren. Goede lossingshoeken helpen dit probleem te beperken, verlengen de levensduur van de matrijs en verlagen de onderhoudskosten.
Soorten ontruimingshoeken en ontwerprichtlijnen
1. Buitenmuren:
Voor gepolijste oppervlakken wordt over het algemeen een lossingshoek aanbevolen van 1-1,5°. Als de eisen aan de oppervlaktekwaliteit hoog zijn, is een hoek van 1,5° veiliger om krassen op het oppervlak te voorkomen.
Voor wanden niet erg hoog, kan indien nodig een lossingshoek van 0,5° worden gebruikt, maar het is cruciaal om de uitstootpennen correct te positioneren om ervoor te zorgen dat het product soepel kan worden uitgestoten.
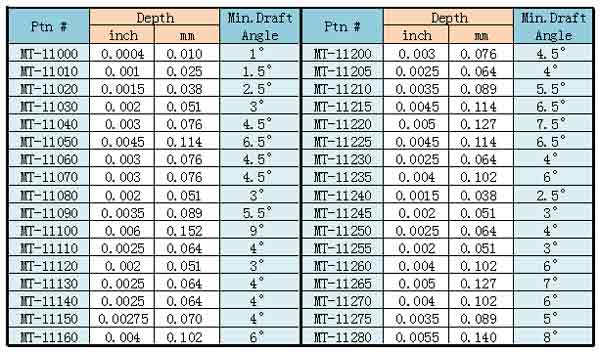
Voor buitenoppervlakken met structuren zijn de bijbehorende lossingshoeken vermeld in de onderstaande tabel.
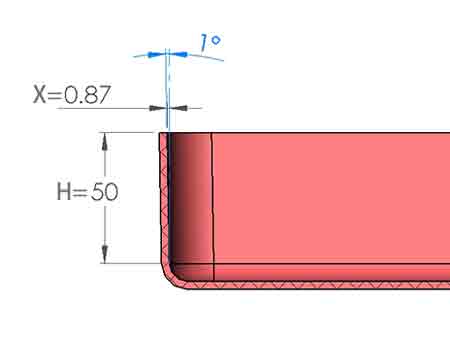
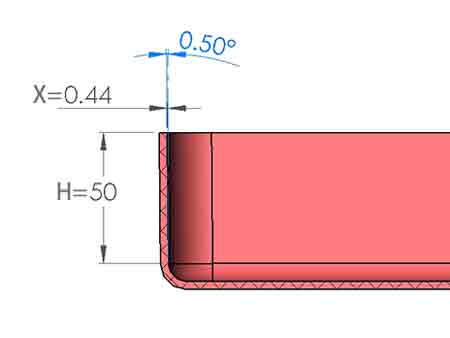
Deze 3 afbeeldingen tonen hoe groot de inkeping van de zijwand is bij een ontluchtingshoek van 0,5°, 1° en 2°.
Tip: Voorkomen van vastkleven aan de bovenmatrijs:
Bij een tweedelige matrijs waar de bovenmatrijs geen uitwerpsysteem heeft, is het cruciaal te voorkomen dat het product aan de bovenmatrijs blijft kleven tijdens het openen van de matrijs. Als dit niet gebeurt, kan handmatige interventie met gereedschap nodig zijn om het onderdeel uit de matrijs te verwijderen.
Het frequent optreden van dit probleem kan een soepele productie verstoren en mogelijk de functionaliteit van de matrijs beïnvloeden. Daarom wordt de ondermatrijs vaak ontworpen als een convexe matrijs, zodat het kunststofproduct na krimp steviger eraan hecht en eerder van de concave matrijs loskomt.
2. Versterkingsribben:
Evenzo is een ontluchtingshoek van 1-1,5° geschikt voor hen. Echter, als er een groot aantal ribben is en deze hoog zijn, moet een iets grotere waarde worden gekozen om problemen tijdens het uitwerpen van het product te voorkomen. Aan de andere kant, als het aantal ribben klein is en hun hoogte laag, kan een kleinere ontluchtingshoek, zoals 0,5°, worden gekozen.
Door de ontluchtingshoek zal de bovenkant van de ribben slanker zijn dan de onderkant. Het effect van het gebruik van verschillende ontluchtingshoeken op de dikte van de bovenkant kan worden geïllustreerd met de drie onderstaande afbeeldingen.
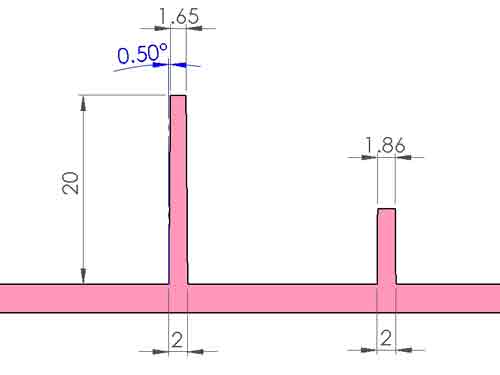
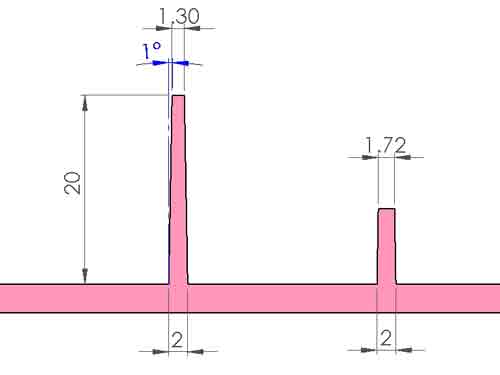
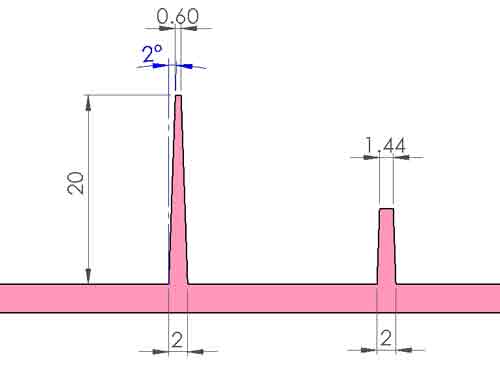
Hoogte van de ribben
Over het algemeen wordt aanbevolen dat de hoogte van de ribben minder dan 3 keer de wanddikte. Deze richtlijn is niet absoluut; ribben kunnen soms hoger zijn, maar dit vereist een zorgvuldige selectie en beheersing van de grootte van de lossingshoek.
Echter, hoe hoger de ribben, hoe dieper de overeenkomstige sleuven in de matrijs, wat de matrijsbewerkingskosten en de moeilijkheid van het uitwerpen van het product verhoogt.
Dikte van de ribben
Om zichtbare zinkplekken op de buitenwanden te voorkomen, is de aanbevolen dikte voor de ribben minder dan 0,6 keer de dikte van de buitenwand, met een voorkeur voor zelfs minder dan 0,5 keer om zinkplekken verder te minimaliseren.
Echter, als dit moeilijk te realiseren is, kan het nodig zijn concessies te doen aan het uiterlijk van het product. Immers, sommige zinkplekken op het productoppervlak zijn in bepaalde scenario's acceptabel.
Bossen
Voor bussen, vanwege de aanwezigheid van een uitwerppijp, kunnen grotere uitwerpkrachten worden toegepast, waardoor de ontluchtingshoek kan worden verkleind tot 0,5-1°.
Blinde gaten versus doorlopende gaten
Bij blinde gaten, aangezien de hellingshoek tegengesteld is aan die van de buitenwanden, zal de wanddikte aan de bovenkant merkbaar minder zijn dan aan de onderkant. Om zinkplekken aan de onderkant te voorkomen, wordt aanbevolen dat de onderste wanddikte van de bus minder is dan 0,6 keer de dikte van de buitenwand.
Bij doorlopende gaten, aangezien zowel het gat als de buitenwanden in dezelfde richting kunnen worden geheld, kan de wanddikte over de gehele hoogte relatief uniform blijven. Bovendien, omdat de kern van een doorlopend gat aan beide uiteinden wordt ondersteund, kan de bus hoger worden gemaakt. Daarom is het voor hogere bussen aan te raden doorlopende gaten te gebruiken.
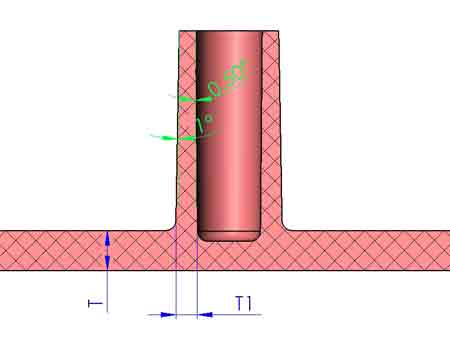
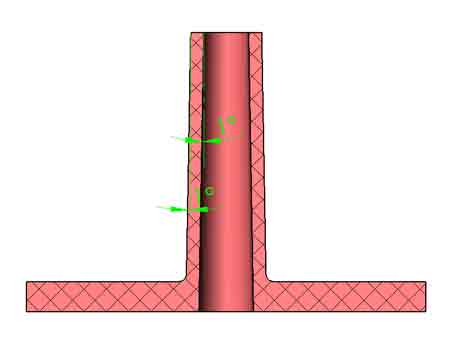
Een tip om zinkplekken onder de bus te voorkomen
Een andere oplossing is het toevoegen van een holtestructuur onder de bout, vergelijkbaar met het bouwen van een klein huisje om de bossing te ondersteunen. Dit kan een voldoende wanddikte voor de bossing garanderen zonder zinkmarkeringen te veroorzaken, maar het vereist een extra schuifmechanisme en zorgt voor een poortontwerp met efficiënte vulling, waardoor de kosten zullen stijgen.
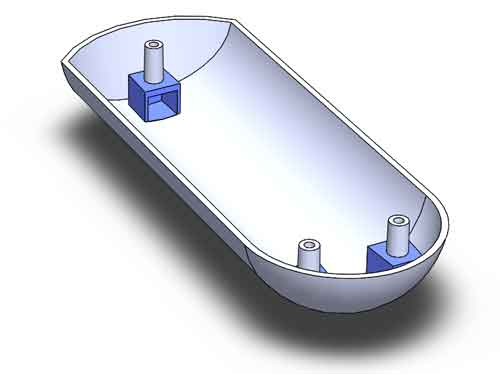
4. Schuiven:
Lossingshoeken in de richting van de uittrekking van de schuif zijn essentieel om de soepele beweging van schuiven tijdens het spuitgietproces te vergemakkelijken.
Trekrichtingen in de richting van de extractie van de schuif zijn cruciaal om het soepel terugtrekken van schuiven te waarborgen. Evenzo wordt een algemeen bereik van 0,5-1,5° voor trekrichtingen aanbevolen, maar dit moet per geval worden beoordeeld.
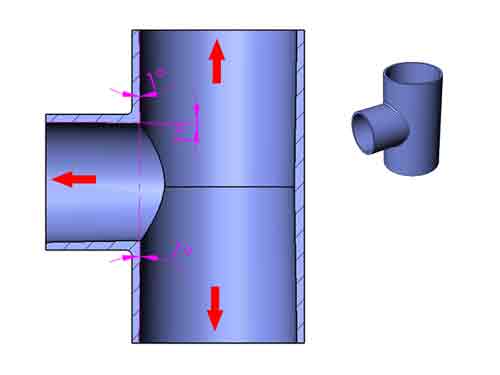
Opmerking: In het getoonde voorbeeld wordt de buiten diameter van de T-buis gevormd door boven- en ondermatrijsamenklamping zonder axiale extractie. Als gevolg hiervan is geen trekrichting vereist voor de buiten diameter.
Echter, voor de binnenste gaten vervaardigd met drie inzetstukken, is een ontluchtingshoek van 1° opgenomen in de richting van de extractie.
Als productontwerper hoef je je alleen op algemene principes van trekrichtingen te richten. Neem contact op voor hulp; we zijn er om je te helpen trekrichtingen te controleren en te verfijnen.
Belangrijke factoren die de minimale ontruimingshoek beïnvloeden
Verschillende kritieke factoren beïnvloeden de bepaling van de minimale ontluchtingshoek die nodig is voor succesvol uitwerpen bij spuitgieten. Deze factoren omvatten:
1. Oppervlakteruwheid: Soms moeten verschillende texturen op het oppervlak van kunststof onderdelen worden aangebracht. De oppervlakteruwheid van deze texturen bepaalt de overeenkomstige minimale trekrichting, die we in de volgende sectie zullen bespreken.
2. Krimp: Producten met aanzienlijke krimp vereisen een grotere trekrichting om het verwijderen van de matrijs uit het kunststof onderdeel te vergemakkelijken.
3. Wanddikte: Een grotere wanddikte resulteert in een grotere wikkelkracht op de matrijs, waardoor een grotere trekrichting nodig is voor effectief ontvormen.
4. Wrijvingsweerstand: Hogere niveaus van wrijvingsweerstand vereisen het gebruik van een grotere trekrichting om soepel en efficiënt ontvormen te waarborgen.
5. Complexiteit van ontwerpkenmerken: De aanwezigheid van meerdere versterkingsribben, gaten en bazen in het ontwerp versterkt de vereiste extractiekracht, waardoor een passende toename van de trekschuinting nodig is om succesvol ontvormen te waarborgen.
Verband tussen oppervlaktetextuur en ontruimingshoek
Een invloedrijke factor bij het bepalen van de minimaal vereiste trekrichting is oppervlakteruwheid. Het is essentieel om te erkennen dat bij het creëren van oppervlaktestructuren de diepte van de textuur direct invloed heeft op de benodigde trekrichting. Diepere texturen, die een hogere oppervlakteruwheid aangeven, vereisen een grotere trekrichting om oppervlaktevervorming tijdens het uitwerpen van de matrijs te voorkomen.
Deze tabel geeft de minimale ontruimingshoek weer die vereist is voor verschillende oppervlaktetexturen, en dient als leidraad voor het optimaliseren van de ontruimingshoek op basis van de complexiteit van de oppervlakteafwerking.
Inklapbare kernen gebruiken om ontruimingshoeken te elimineren
Inleiding tot inklapbare kerntechnologie
Hoewel trekrichtingen in de meeste gevallen acceptabel zijn, zijn er scenario's waarin een trekrichting van nul gewenst is. Dit kan worden bereikt met behulp van een structuur die bekend staat als een collapsible core. Deze kern, die uit meerdere delen bestaat, beweegt tijdens het ontvormen verticaal ten opzichte van elkaar, wat resulteert in een horizontale vermindering van de grootte van de kern.
Illustratie van hoe een inklapbare kern werkt
Inklapbare kernen zijn er in verschillende ontwerpen, sommige die volledig rond de omtrek inkrimpen en andere die slechts in één richting inkrimpen. De laatste heeft minder onderdelen en is minder kostbaar. Vanwege de eenvoudigere structuur zullen we het werkingsprincipe hieronder met een illustratie uitleggen.
Hieronder volgt een 3D-diagram dat twee schuiven toont die via zwaluwstaartgleuven verbonden zijn met een centraal middenstuk. Wanneer de mal opent, bewegen de schuiven omhoog ten opzichte van het middenstuk, waardoor de afstand tussen de zijkanten kleiner wordt en er een opening ontstaat tussen de malkern en het product.
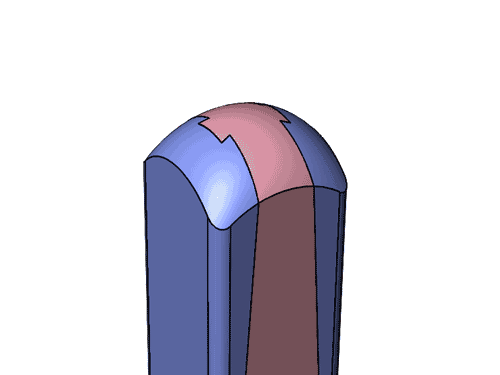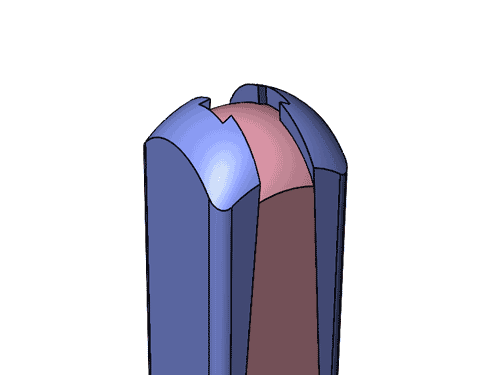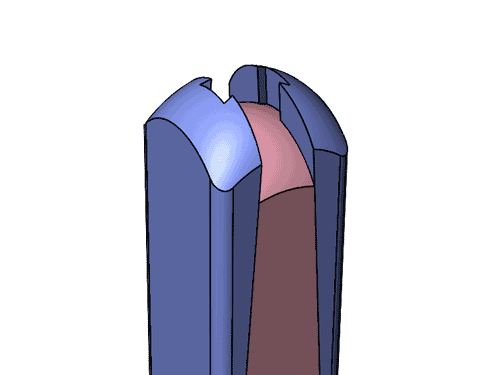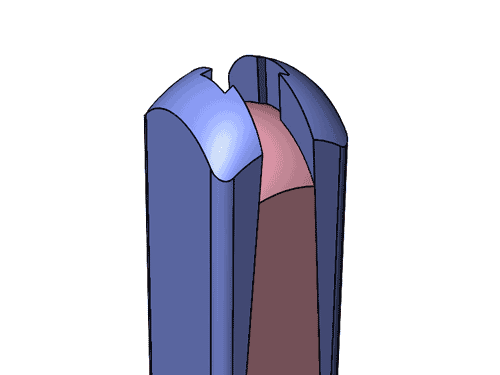
Hieronder is een tweedimensionale doorsnede weergegeven die de verandering in afmetingen toont.
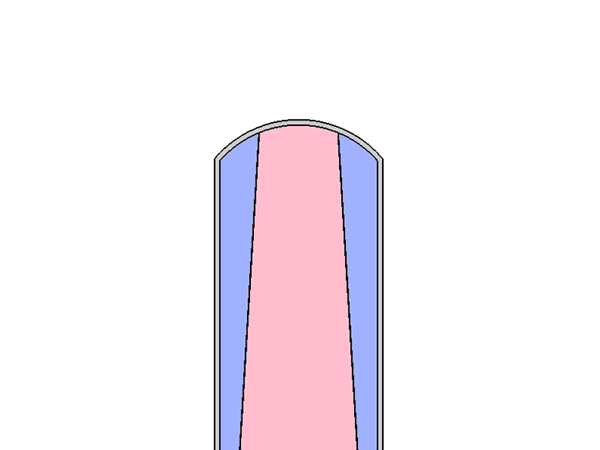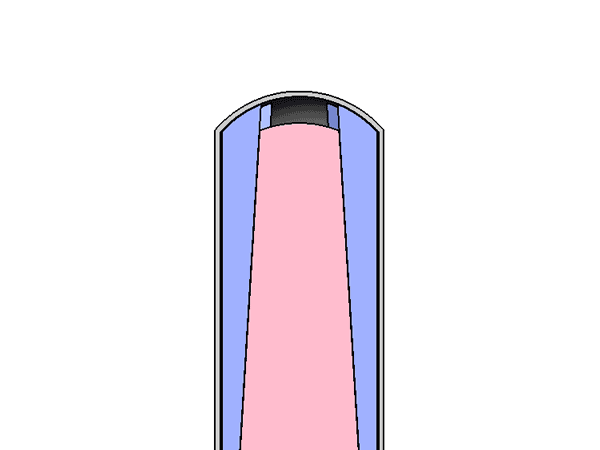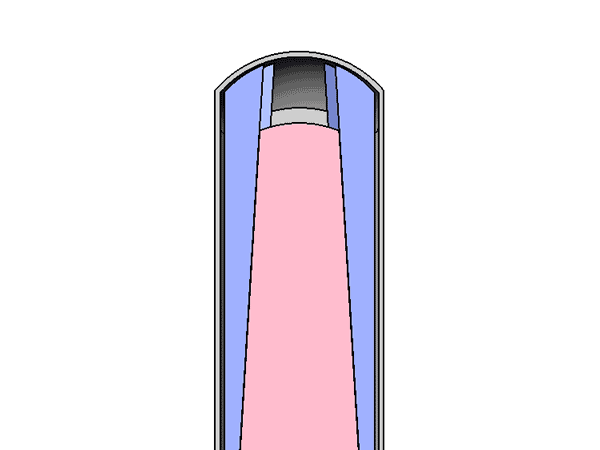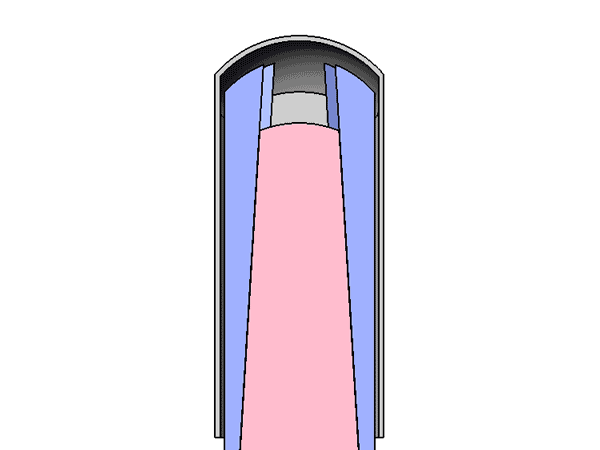
Met deze structuur is het mogelijk om kunststof producten te maken met een trekrichting van nul of zelfs een negatieve trekrichting, waarbij de binnenwanden naar binnen hellen.
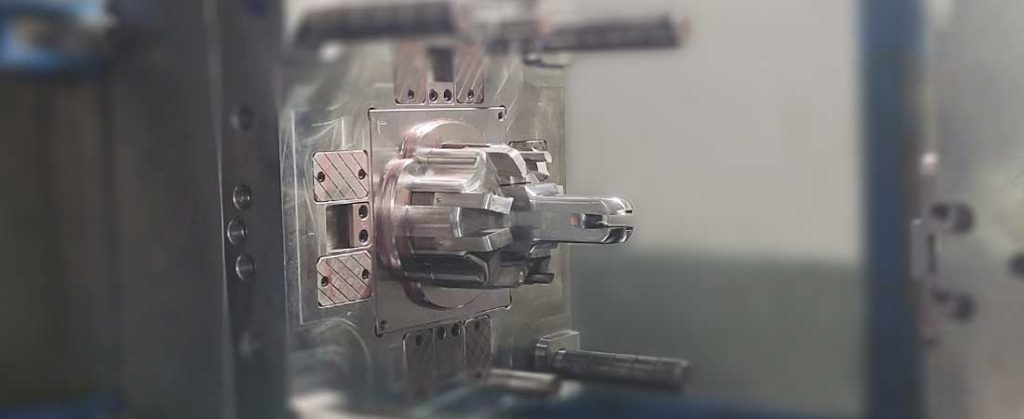
6-segmenten inklapbare kern
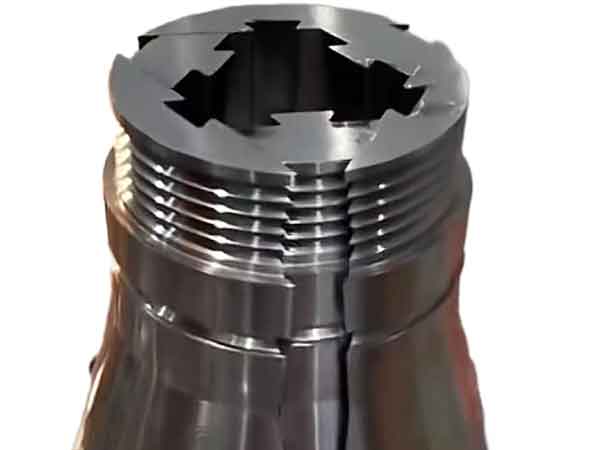
De meer gebruikelijke inklapbare kernstructuur bestaat echter uit 6 segmenten en wordt gebruikt voor ronde interne holtes.
Zoals u kunt zien, kan deze zessegmentige inklapbare kernstructuur worden gebruikt om interne schroefdraad in kunststofcomponenten te creëren zonder dat een ontkernmotor nodig is.
Conclusie
Concluderend is het begrijpen van de cruciale rol van ontruimingshoeken in kunststofspuitgieten essentieel voor efficiënt productontwerp. Door de impact ervan vroegtijdig te erkennen, kunnen ontwerpers de samenwerking verbeteren en het ontwikkelingsproces stroomlijnen, wat optimale resultaten garandeert in het complexe domein van spuitgieten.