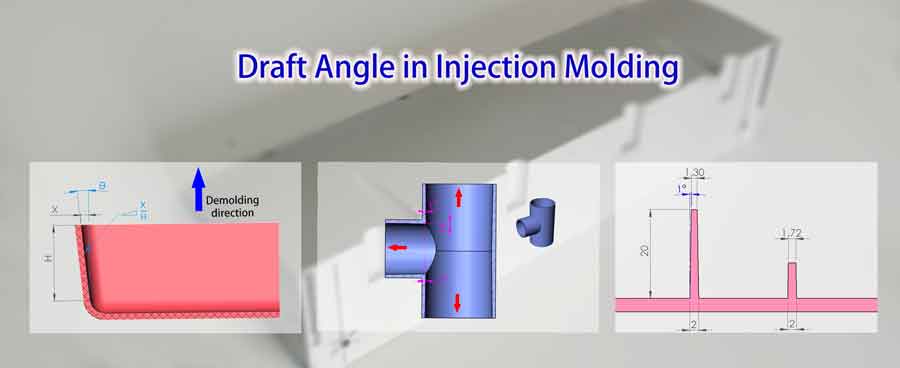
Ángulo de inclinación: Un elemento vital en el diseño de productos moldeados por inyección de plástico
Al igual que el espesor de pared, el ángulo de desmoldeo desempeña un papel crucial en el diseño de productos de plástico moldeados por inyección, un aspecto que exige la atención de los diseñadores de productos. Descuidar el ángulo de desmoldeo en las etapas iniciales del diseño del producto y delegarlo por completo al ingeniero de moldes para ajustes posteriores puede ampliar significativamente la carga de trabajo y el ciclo de desarrollo. Este artículo tiene como objetivo proporcionar una introducción concisa a los conceptos fundamentales de los ángulos de desmoldeo en productos plásticos.
Índice
ToggleComprender el ángulo de desmoldeo en el moldeo por inyección
¿Qué es el ángulo de desmoldeo?
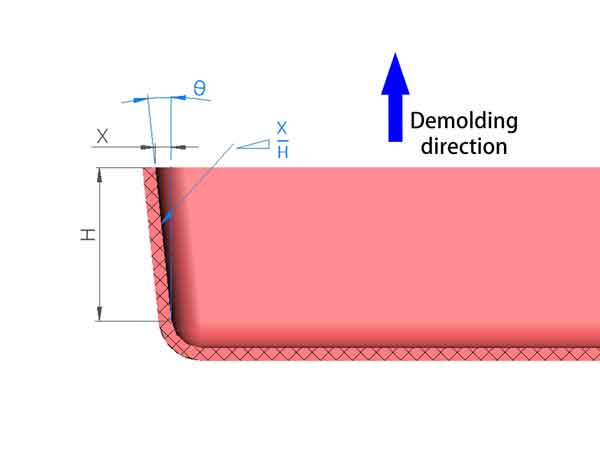
El ángulo de desmoldeo es un elemento crítico en el mundo del moldeo por inyección. Se refiere al ángulo de inclinación establecido en la pared lateral de un producto plástico en la dirección de desmoldeo, que desempeña un papel fundamental en el desmoldeo fluido del producto moldeado por inyección. En pocas palabras, es el ángulo que facilita la fácil extracción del producto del molde.
Expresión del ángulo de desmoldeo
Existen dos formas comunes de describir el ángulo de desmoldeo. Una forma es medirlo en términos de ángulos, que generalmente varía de 0.5° a 2.0°. Alternativamente, también se puede describir utilizando la relación entre la profundidad de la indentación (X) y su altura (H). Si bien la medición en ángulos es más utilizada, el segundo método ofrece una imagen más clara de la indentación de la pared lateral.
La importancia del ángulo de desmoldeo en el moldeo por inyección
¿Por qué es necesario un ángulo de desmoldeo?
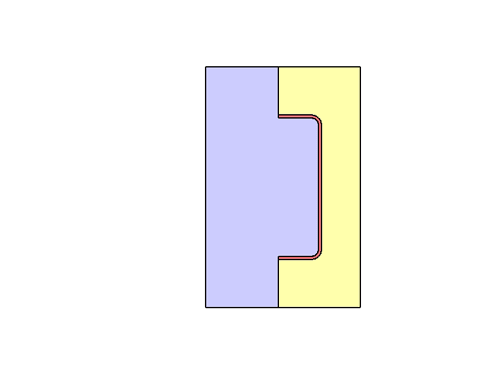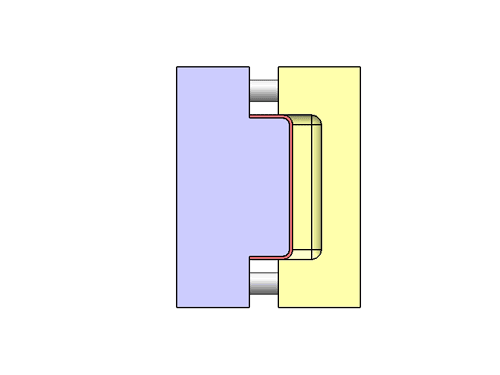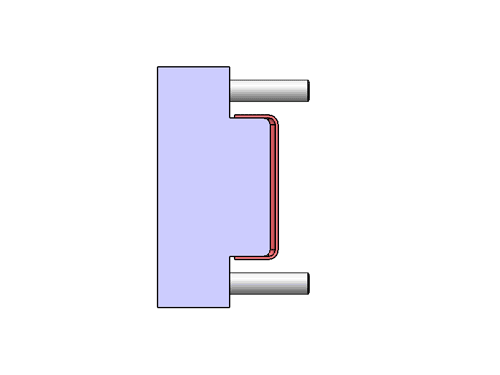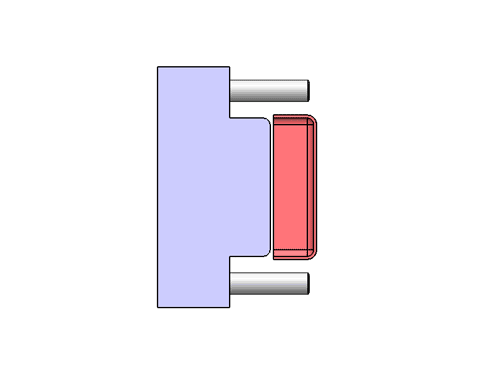
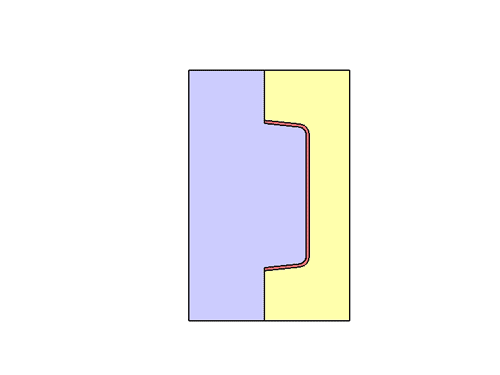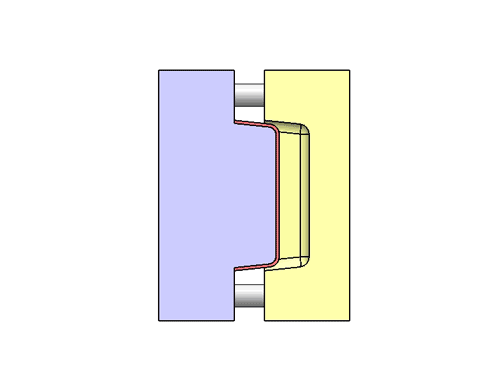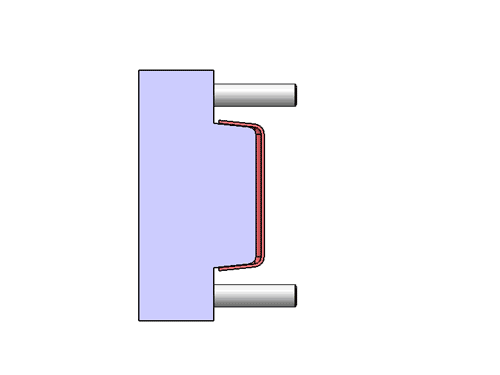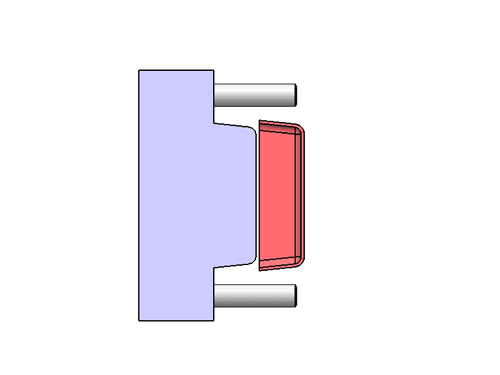
Durante el proceso de moldeo por inyección, los productos tienden a encogerse al solidificarse y enfriarse dentro de la cavidad del molde. Esta contracción provoca un ajuste estrecho entre las paredes laterales del producto de plástico y las paredes correspondientes del molde. En consecuencia, durante el proceso de desmoldeo se genera una cantidad significativa de resistencia (resistencia a la fricción).
Al incorporar un ángulo de desmoldeo, se crea un pequeño espacio entre el producto y el molde cuando el producto se separa parcialmente del molde. Este pequeño espacio permite una separación más suave y sin esfuerzo, minimizando e incluso eliminando eficazmente la resistencia al desmoldeo (resistencia por fricción). La inclusión de un ángulo de desmoldeo es, por lo tanto, indispensable para garantizar un desmoldeo fluido y eficiente de los productos moldeados por inyección.
Consecuencias de un ángulo de calado inadecuado
Los ángulos de desmoldeo inadecuados pueden provocar varios problemas críticos, entre ellos:
Rayaduras en las paredes laterales de productos de plástico: Cuando el ángulo de desmoldeo es insuficiente, puede provocar fricción no deseada y raspado del producto plástico contra las paredes del molde. Esto puede provocar antiestéticos rayaduras en las paredes laterales del producto plástico, comprometiendo su calidad general y apariencia.
Daños superficiales y compromiso de la integridad: La falta de un ángulo de desmoldeo adecuado puede causar daños graves a la superficie y a la integridad estructural del producto plástico. Este daño puede manifestarse como blanqueamiento del plástico, deformación o incluso daño localizado en ciertas áreas. Estos defectos no solo afectan la estética sino también la funcionalidad del producto.
Desgaste acelerado del molde y reducción de la vida útil: Los ángulos de desmoldeo inadecuados imponen esfuerzos adicionales al molde. Como resultado, el desgaste del molde aumenta significativamente, provocando su deterioro a un ritmo más rápido. La vida útil del molde se acorta, lo que genera la necesidad de reemplazos o reparaciones más frecuentes, lo que puede ser costoso y afectar la eficiencia de la producción. Los ángulos de desmoldeo adecuados ayudan a mitigar este problema, prolongando la vida útil del molde y reduciendo los costos de mantenimiento.
Tipos de ángulo de giro y directrices de diseño
1. Paredes exteriores:
Para superficies pulidas, generalmente se recomienda tener un ángulo de desmoldeo de 1-1,5°. Si las exigencias de calidad superficial son altas, optar por un ángulo de 1.5° es más seguro para evitar rayaduras en la superficie.
Para paredes no muy altas, se puede usar un ángulo de desmoldeo de 0.5° si es necesario, pero es crucial posicionar correctamente los pasadores expulsores para garantizar que el producto pueda ser expulsado sin problemas.
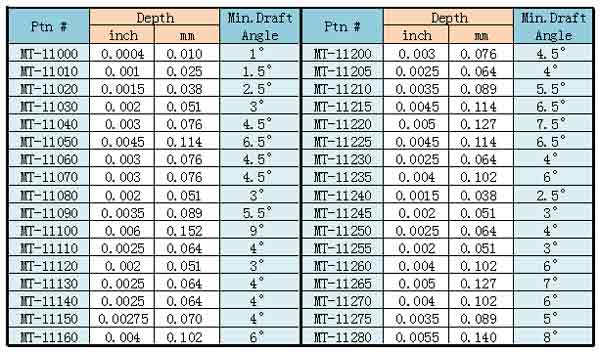
Para superficies exteriores con texturas, los ángulos de desmoldeo correspondientes se enumeran en la tabla a continuación.
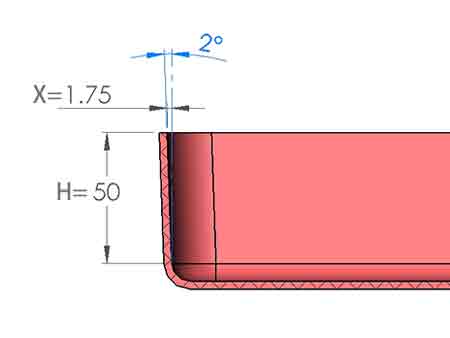
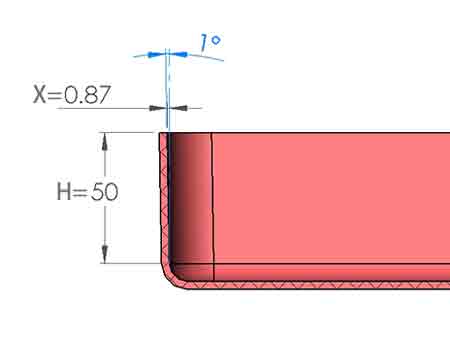
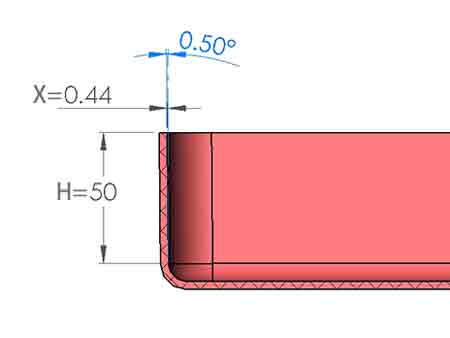
Estas 3 imágenes muestran cuánto es la indentación de la pared lateral cuando el ángulo de calado es de 0,5°, 1° y 2°.
Consejo: Prevención de la adherencia al molde superior:
En el caso de un molde de dos placas en el que el molde superior carece de mecanismo de expulsión, es crucial evitar que el producto se adhiera al molde superior durante el proceso de apertura del molde. De lo contrario, puede ser necesaria la intervención manual con herramientas para extraer la pieza del molde.
Las ocurrencias frecuentes de este problema pueden interrumpir la producción fluida y potencialmente afectar la funcionalidad del molde. En consecuencia, el molde inferior a menudo se diseña como un molde convexo, asegurando que el producto plástico se adhiera más firmemente a él después de la contracción y sea más probable que se separe del molde cóncavo.
2. Costillas de refuerzo:
Del mismo modo, un ángulo de inclinación de 1-1,5° es adecuado para ellos. Sin embargo, si hay un gran número de costillas y son altas, debe seleccionarse un valor ligeramente mayor para evitar problemas durante la expulsión del producto. Por otro lado, si el número de costillas es pequeño y su altura es baja, puede elegirse un ángulo de tiro menor, como 0,5°.
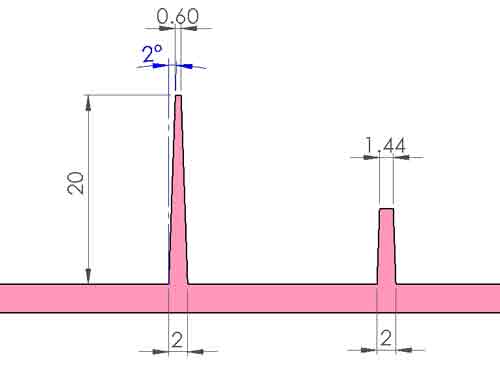
Debido al ángulo de inclinación, la parte superior de las costillas será más delgada que la inferior. El impacto de utilizar diferentes ángulos de desmoldeo en el grosor de la parte superior puede ilustrarse con las tres imágenes siguientes.
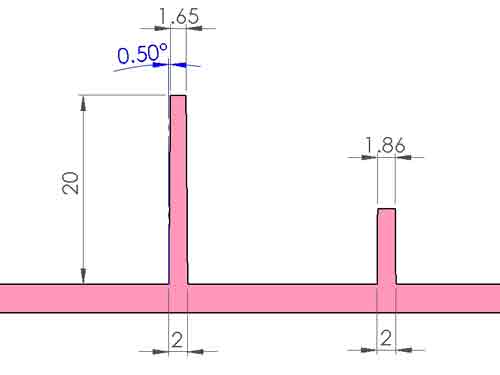
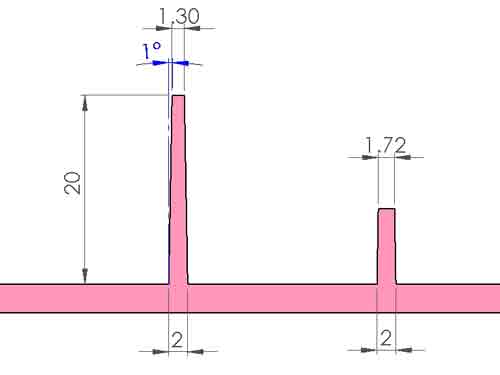
Altura de las costillas
Generalmente, se recomienda que la altura de las nervaduras sea menos de 3 veces el espesor de pared. Esta pauta no es absoluta; las nervaduras a veces pueden ser más altas, pero esto requiere una selección y control cuidadosos del tamaño del ángulo de desmoldeo.
Sin embargo, cuanto más altas son las nervaduras, más profundas son las ranuras correspondientes en el molde, lo que aumenta los costes de mecanizado del molde y la dificultad de expulsar el producto.
Grosor de las costillas
Para evitar marcas de hundimiento perceptibles en las paredes exteriores, el grosor recomendado para las nervaduras es inferior a 0,6 veces el grosor de la pared exterior, con preferencia incluso inferior a 0,5 veces para minimizar aún más las marcas de hundimiento.
Sin embargo, si conseguirlo supone un reto, podría ser necesario comprometer la apariencia del producto. Al fin y al cabo, algunas marcas de hundimiento en la superficie del producto son aceptables en determinadas situaciones.
Jefes
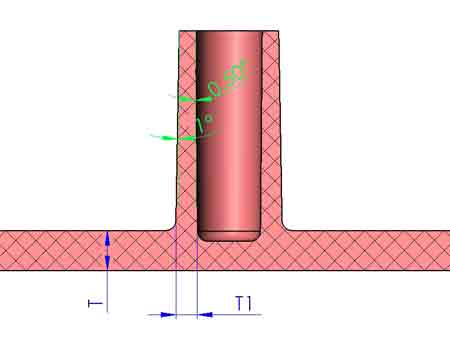
En el caso de los resaltes, debido a la presencia de un tubo eyector, se pueden aplicar fuerzas de expulsión mayores, lo que permite reducir el ángulo de desmoldeo a 0,5-1°.
Agujeros ciegos frente a agujeros pasantes
En el caso de los agujeros ciegos, dado que el ángulo de inclinación es opuesto al de las paredes exteriores, el grosor de la pared en la parte superior será notablemente menor que en la parte inferior. Para evitar marcas de hundimiento en la parte inferior, se recomienda que el grosor de la pared inferior del resalte sea inferior a 0,6 veces el grosor de la pared exterior.
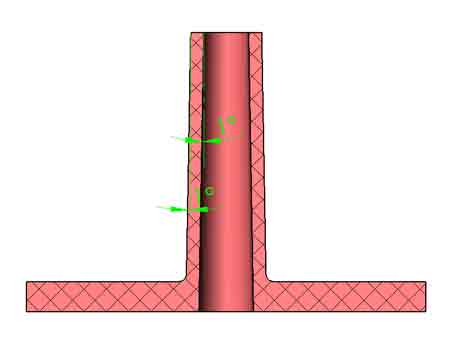
Con los agujeros pasantes, dado que tanto el agujero como las paredes exteriores pueden inclinarse en la misma dirección, el grosor de la pared puede permanecer relativamente uniforme en toda la altura. Además, dado que el núcleo de un agujero pasante se apoya en ambos extremos, permite que el saliente sea más alto. Por lo tanto, es aconsejable utilizar orificios pasantes para los salientes más altos.
Un consejo para evitar marcas de hundimiento debajo del jefe
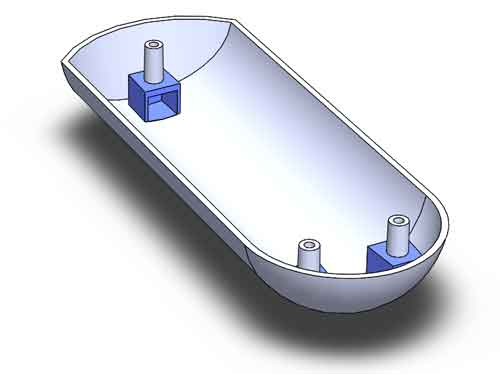
Otra solución es añadir un estructura hueca debajo del jefe, similar a construir una pequeña casa para soportar el jefe. Esto puede asegurar un grosor de pared suficiente para el jefe sin causar marcas de hundimiento, pero requiere un mecanismo deslizante adicional y asegura un diseño de compuerta con llenado eficiente, por lo tanto, el costo aumentará.
4. Deslizadores:
Los ángulos de desmoldeo a lo largo de la dirección de extracción del deslizador son esenciales para facilitar el movimiento suave de los deslizadores durante el proceso de moldeo por inyección.
Los ángulos de desmoldeo en la dirección de extracción del deslizador son cruciales para garantizar la extracción suave de los deslizadores. De manera similar, se recomienda un rango general de 0,5-1,5° para los ángulos de desmoldeo, pero esto debe evaluarse caso por caso.
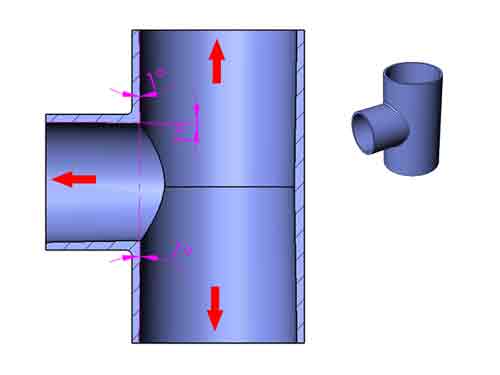
Nota: En el ejemplo ilustrado, el diámetro exterior del tubo en T se forma mediante el cierre de los moldes superior e inferior sin extracción axial. Como resultado, no se requiere ángulo de desmoldeo para el diámetro exterior.
Sin embargo, para los agujeros interiores fabricados con tres insertos, se incorpora un ángulo de calado de 1° en la dirección de extracción.
Como diseñador de productos, solo necesita centrarse en los principios generales de los ángulos de desmoldeo. Solicite asistencia; estamos aquí para ayudarle a verificar y perfeccionar los ángulos de desmoldeo.
Factores clave que influyen en el ángulo de calado mínimo
Varios factores críticos influyen en la determinación del ángulo de desmoldeo mínimo necesario para un desmoldeo satisfactorio en el moldeo por inyección. Estos factores incluyen:
1. Rugosidad superficial: A veces, es necesario aplicar diferentes texturas a la superficie de las piezas de plástico. La rugosidad superficial de estas texturas determinará el ángulo de desmoldeo mínimo correspondiente, que analizaremos en la siguiente sección.
2. Contracción: Los productos con una contracción significativa requieren un ángulo de desmoldeo mayor para facilitar la extracción del molde de la pieza de plástico.
3. Espesor de pared: Un mayor espesor de pared genera una mayor fuerza de envolvimiento sobre el molde, lo que exige un ángulo de desmoldeo mayor para un desmoldeo eficaz.
4. Resistencia friccional: Niveles más altos de resistencia a la fricción requieren la utilización de un ángulo de desmoldeo mayor para garantizar un desmoldeo fluido y eficiente.
5. Complejidad de las características de diseño: La presencia de múltiples nervios de refuerzo, agujeros y jefes en el diseño amplifica la fuerza de extracción requerida, lo que obliga a un aumento apropiado de la inclinación de desmoldeo para garantizar un desmoldeo exitoso.
Correlación entre la textura de la superficie y el ángulo de inclinación
Un factor influyente en la determinación del ángulo de desmoldeo mínimo requerido es la rugosidad superficial. Es esencial reconocer que, al crear texturas superficiales, la profundidad de la textura influye directamente en el ángulo de desmoldeo necesario. Las texturas más profundas, que indican una mayor rugosidad superficial, exigen un ángulo de desmoldeo mayor para evitar deformaciones en la superficie durante la eyección del molde.
Esta tabla indica el ángulo de desmoldeo mínimo necesario para diferentes texturas superficiales, y sirve de guía para optimizar el ángulo de desmoldeo en función de la complejidad del acabado superficial.
Utilización de núcleos plegables para eliminar los ángulos de inclinación
Introducción a la tecnología de núcleo plegable
Aunque los ángulos de desmoldeo son aceptables en la mayoría de los casos, existen escenarios en los que se desea un ángulo de desmoldeo cero. Esto se puede lograr utilizando una estructura conocida como núcleo colapsable. Compuesto por varias partes, los componentes de este núcleo se mueven verticalmente entre sí durante el desmoldeo, lo que se traduce en una reducción horizontal del tamaño del núcleo.
Ilustración del funcionamiento del núcleo plegable
Los núcleos plegables tienen varios diseños, unos que se contraen por completo alrededor de la circunferencia y otros que sólo se contraen en una dirección. Este último tiene menos piezas y es menos costoso. Debido a su estructura más sencilla, a continuación explicaremos su principio de funcionamiento con una ilustración.
El siguiente es un diagrama en 3D que muestra dos correderas conectadas a una pieza central mediante ranuras de cola de milano. Cuando el molde se abre, las correderas se mueven hacia arriba en relación con la pieza central, acortando la distancia entre los lados y creando un hueco entre el núcleo del molde y el producto.
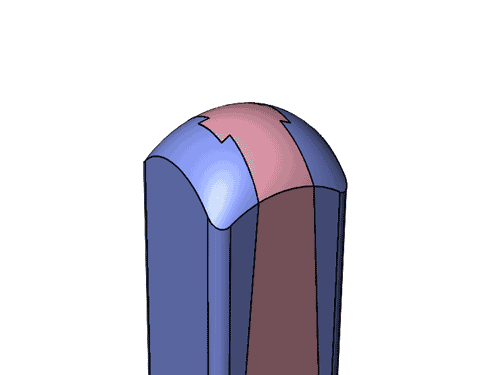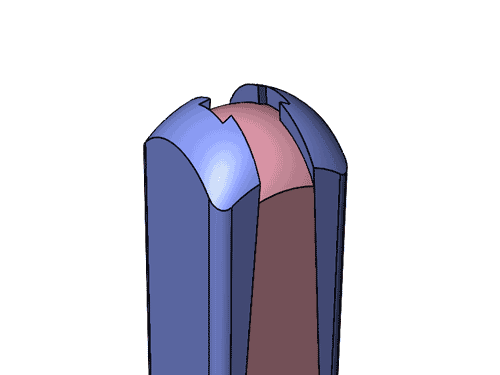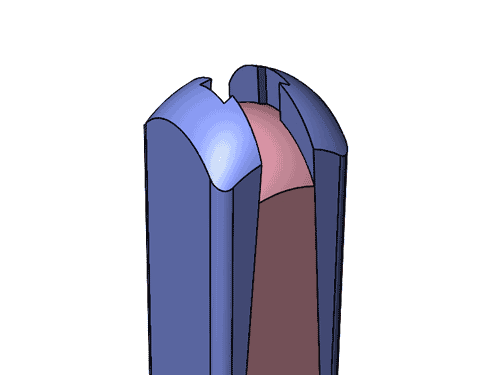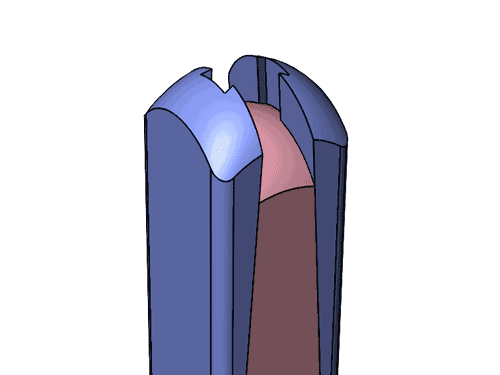
A continuación se muestra una vista transversal bidimensional que muestra el cambio de dimensiones.
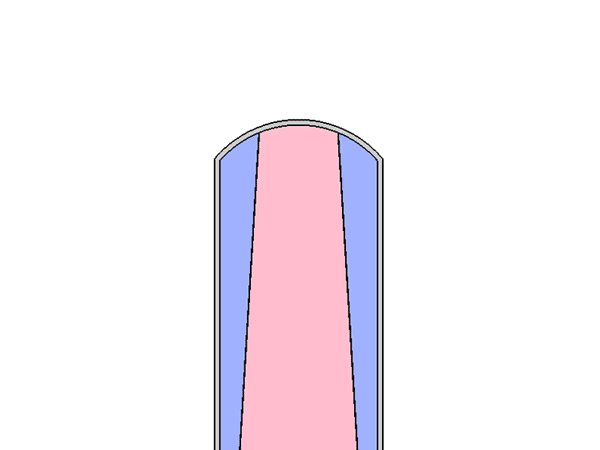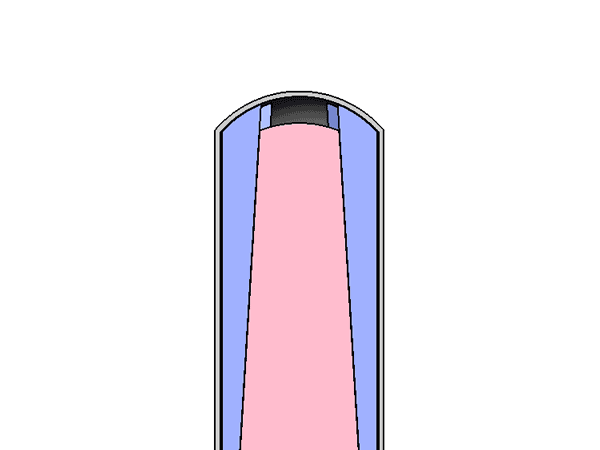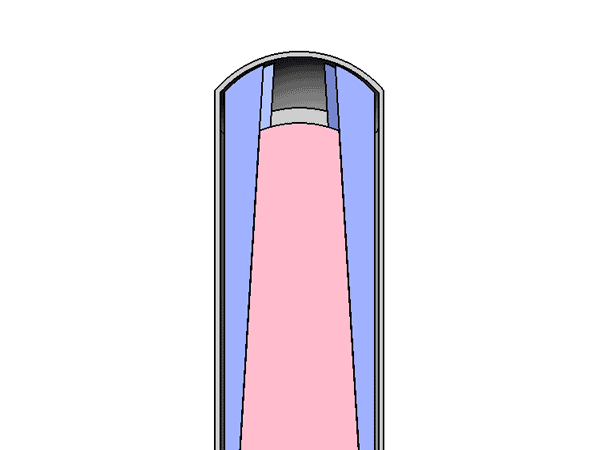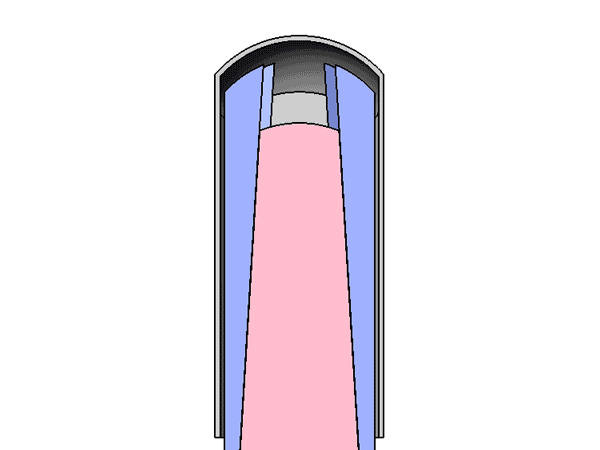
Con esta estructura, es posible crear productos de plástico con un ángulo de desmoldeo cero o incluso un ángulo de desmoldeo negativo, donde las paredes interiores están inclinadas hacia dentro.
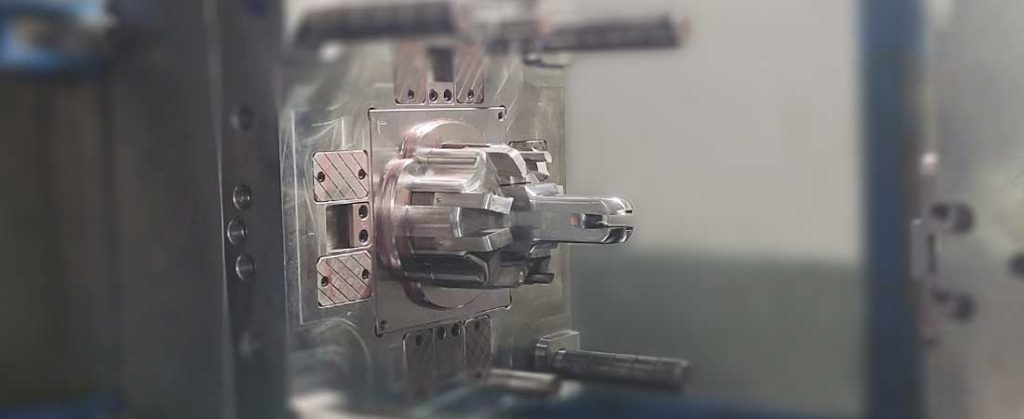
Núcleo plegable de 6 segmentos
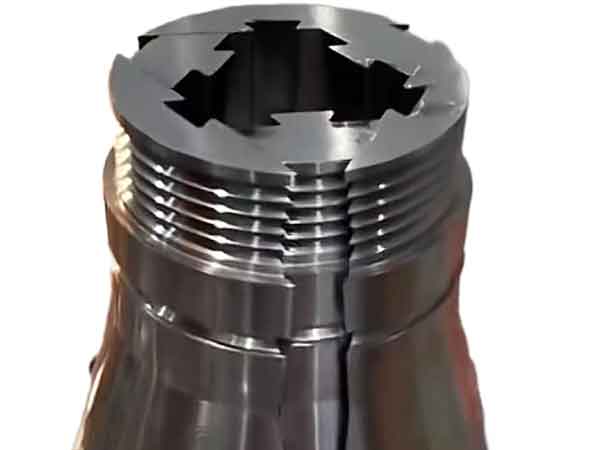
Sin embargo, la estructura de núcleo plegable más común consta de 6 segmentos y se utiliza para cavidades internas circulares.
Como puede ver, esta estructura de núcleo plegable de seis segmentos puede utilizarse para crear roscas internas en componentes de plástico sin necesidad de un motor de desenroscado.
Conclusión
En conclusión, comprender el papel fundamental de los ángulos de desmoldeo en el moldeo por inyección de plástico es clave para un diseño eficaz del producto. Al reconocer su impacto desde el principio, los diseñadores pueden mejorar la colaboración y agilizar el proceso de desarrollo, garantizando resultados óptimos en el intrincado ámbito del moldeo por inyección.