


Inhoudsopgave
SchakelMaterialen van staal voor spuitgietmatrijzen begrijpen
Injectiematrijzen zijn onmisbare hulpmiddelen bij de vervaardiging van kunststofproducten. Dankzij technologische vooruitgang zijn plastic voorwerpen, van bestek tot auto-onderdelen, alomtegenwoordig geworden in elk aspect van ons leven. Deze producten worden voornamelijk gemaakt via het spuitgietproces, dat inhoudt dat kunststof wordt verwarmd tot deze smelt, in een matrijs wordt geïnjecteerd en vervolgens wordt afgekoeld om de verschillende vormen en maten te creëren die we nodig hebben.
De kwaliteit van de matrijs is direct gekoppeld aan de kwaliteit van de kunststof producten, waardoor de keuze van hoogwaardig matrijsstaal cruciaal is. Superieur gietstaal moet bestand zijn tegen:
- Langdurig hogedrukomstandigheden,
- De snelle impact van gesmolten kunststof bij hoge temperaturen.
- Bovendien worden de mallen herhaaldelijk gebruikt, vaak miljoenen keren. Dit vereist dat het staal van de mal uitzonderlijk goed is. slijtvastheid, corrosiebestendigheid, en voldoende taaiheid.
Oorzaken van schade aan spuitgietmatrijzen
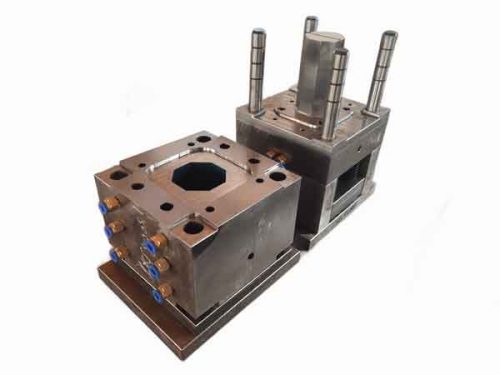
Voordat we ingaan op de vereiste eigenschappen van matrijsstaal, is het belangrijk om te begrijpen hoe matrijzen doorgaans beschadigd raken:
Vervorming van matrijs Matrijzen die onder herhaalde hoge temperaturen en drukken werken, kunnen na verloop van tijd vervormen. Specifiek kan de holte van de matrijs deuken vertonen, wat de dimensionale nauwkeurigheid van het gegoten product beïnvloedt en mogelijk leidt tot de vorming van bramen (overtollig materiaal).
Slijtage De scherpe randen van de matrijs worden na langdurig gebruik geleidelijk bot, wat leidt tot afgeronde hoeken en ingedeukte oppervlakken. Het belangrijkste gevolg van deze slijtage is de vorming van bramen.
Breuk Na een periode van gebruik kunnen matrijzen scheuren ontwikkelen als gevolg van materiaalmoeheid. Deze scheuren breiden zich na verloop van tijd en bij voortgezet gebruik uit, wat uiteindelijk kan leiden tot het breken van bepaalde delen van de matrijs.
Corrosie Wanneer zure kunststoffen of materialen die tijdens de verwerking corrosieve gassen afgeven (zoals PVC en POM) worden gebruikt, kan het matrijsoppervlak na verloop van tijd corroderen. Deze corrosie kan oneffen oppervlakken veroorzaken, bekend als putjes, wat de uitstraling van het eindproduct nadelig kan beïnvloeden.
Basisvereisten voor gietstalen materialen
Hardheid, slijtvastheid en taaiheid De hardheid en slijtvastheid van staal zijn cruciaal bij de vervaardiging van matrijzen. Dit komt doordat matrijzen tijdens het injectieproces continu worden blootgesteld aan slijtage door gesmolten kunststof, vooral wanneer de kunststof harde vulstoffen zoals glasvezels bevat, die meer schade kunnen veroorzaken. Daarnaast ondergaan matrijzen tijdens het gebruik stoten, waardoor een zekere taaiheid nodig is om scheuren te voorkomen. Bij het werken met kunststoffen op hoge temperatuur neemt de vraag naar slijtvast staal toe, wat het gebruik van hoogwaardig matrijsstaal vereist.
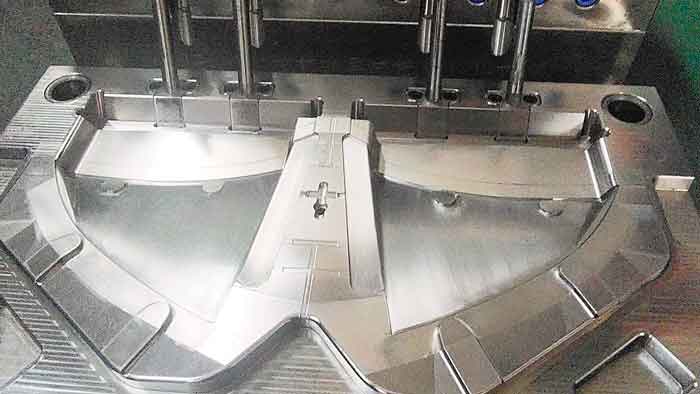
Polijstprestaties Hoogwaardig matrijsstaal moet een hoge zuiverheid hebben met een fijne, uniforme structuur om een onberispelijk gepolijst matrijsoppervlak te garanderen. De aanwezigheid van poriën, onzuiverheden of andere defecten op het matrijsoppervlak kan de uitstraling van het eindproduct nadelig beïnvloeden. Zo staat S136-staal bekend om zijn uitzonderlijke polijsteigenschappen.
Lasbaarheid Matrijzen ondervinden tijdens gebruik onvermijdelijk slijtage en accidentele schade, en soms zijn aanpassingen nodig vanwege ontwerpwijzigingen. De lasbaarheid van matrijsstaal is daarom uiterst belangrijk, omdat deze het gemak en de haalbaarheid van matrijsreparaties en -wijzigingen bepaalt.
Corrosiebestendigheid Voor matrijzen die corrosieve kunststoffen verwerken, is het gebruik van corrosiebestendig staal essentieel. Veelvoorkomende corrosiebestendige staalsoorten zijn S136, 2316, 420, 2083 en M333. Bovendien kan uitstekende corrosiebestendigheid, voor matrijzen waarbij de productiebatches vaak wisselen, de noodzaak van roestpreventief onderhoud verminderen.
Minimale vervorming bij warmtebehandeling Tijdens de warmtebehandeling wordt matrijsstaal harder, wat de bewerkingsmoeilijkheid en daarmee de kosten verhoogt. Om de productie-efficiëntie te verbeteren en de kosten te verlagen, is het noodzakelijk om staalsoorten te gebruiken met uniforme interne structuren die minimale vervorming vertonen tijdens de warmtebehandeling. Dergelijke materialen ontwikkelen geen overmatige interne spanningen of vervormingen, wat de precisie en levensduur van de matrijs waarborgt.
Samengevat is de keuze van het juiste matrijsstalen materiaal niet alleen cruciaal om de kwaliteit van kunststof producten te garanderen, maar ook om de duurzaamheid van de matrijzen te verbeteren, de productie- en onderhoudskosten te verlagen en de efficiëntie en rendabiliteit van de hele productieketen te verbeteren.
Voorgehard vs. doorgehard gietstaal
Waarom voorgahard matrijsstaal?
Gewoonlijk moeten matrijzen volledig of oppervlaktegehard worden om hardheidsniveaus tussen HRC50-60 te bereiken. Dit hardheidsbereik verhoogt de bewerkingsmoeilijkheden en de kosten.
Om een dergelijke hardheid te bereiken is warmtebehandeling nodig, wat vooral bij volledige afschrikking een risico op vervorming vormt en de productiecyclus verlengt. Daarom werd voorgestemd matrijsstaal ontwikkeld, doorgaans met een hardheid tussen HRC30-40 — een bereik dat beter bewerkbaar is, maar hard genoeg voor veel kunststofspuitgietmatrijzen, zoals PP, PE, ABS enzovoort.
Voorverhard gietstaal
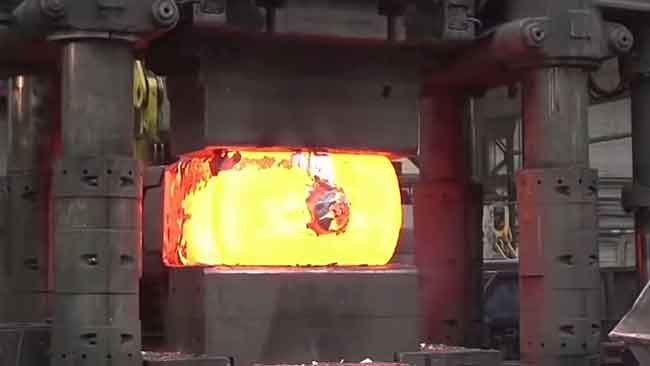
Voorgehard gietstaal is staal dat al gehard is voordat het de fabriek verlaat. De hardheid voldoet over het algemeen aan de gebruikseisen, wat betekent dat het direct kan worden gebruikt voor het bewerken en produceren van mallen zonder dat de gebruiker een extra warmtebehandeling hoeft uit te voeren.
Het belangrijkste voordeel van dit type staal is het gebruiksgemak, omdat het bespaart productietijd en kosten door het risico op dimensionale vervorming tijdens de warmtebehandeling te verkleinen. Voorgehard matrijsstaal wordt doorgaans gebruikt voor kortere productiecycli en kleinere batches of wanneer de grootte van de matrijs warmtebehandeling onpraktisch maakt.
Veelvoorkomende soorten voorgehard matrijsstaal zijn: P20, 718/718H/718HH, 738H, NAK80, S136H en 2083H.
Doorgehard gietstaal
Omgekeerd, doorhardend matrijsstaal wordt geleverd in een zachte toestand en vereist warmtebehandeling tijdens of na het matrijsproductieproces om de gewenste hardheid te bereiken. De hardheid van dit staal kan nauwkeurig worden geregeld door warmtebehandeling, wat resulteert in een hogere slijtvastheid en taaiheid.
Gehard matrijsstaal is geschikt voor matrijzen die langdurig moeten werken en hoge slijtage moeten weerstaan, vooral bij massaproductie van identieke kunststofproducten. De noodzaak van warmtebehandeling na de productie kan echter de productiekosten verhogen en vereist een zorgvuldige behandeling om vervorming en spanningsproblemen door ongelijkmatige verwarming of koeling te voorkomen.
Reguliere soorten door en door gehard matrijsstaal zijn: 2083, S136, H13, SKD61, 8407 en SKD11
Samengevat hebben zowel voorgeharde als doorgeharde matrijsstalen hun voor- en nadelen. De keuze tussen beide hangt af van specifieke productiebehoeften, matrijsontwerp en economische efficiëntie. Voorgehard matrijsstaal biedt gemak en snelheid, ideaal voor kleine series of matrijzen van specifieke afmetingen; terwijl gehard matrijsstaal meer geschikt is voor grootschalige productiemallen die een zeer hoge slijtvastheid en langdurig gebruik vereisen.
Gebruikelijke gietstaalsoorten
Er zijn honderden soorten gietstaal, maar de onderstaande zijn de meest gebruikte.
Verschillende matrijsfabrieken kunnen de voorkeur geven aan bepaalde soorten boven andere, afhankelijk van hun bekendheid met deze materialen en de beschikbaarheid van betrouwbare leveranciers.
In de volgende tabel staan de vaak voorkomende typen gietstaal.
| Naam | Warmtebehandeling | Hardheid | Korte beschrijving | Standaard oorsprong |
|---|---|---|---|---|
| P20 | Voorverhard | HRC28-32 | Middelmatig koolstof Cr-Mo serie kunststof gietstaal, uitstekende verwerkings- en polijstprestaties, betaalbaar, geschikt voor producten met lage eisen en kleine productie. | AISI VS |
| 718 | Voorverhard | HRC30-34 | Cr-Ni-Mo serie matrijsstaal, een verbeterde versie van P20 (komt overeen met de Amerikaanse kwaliteit P20+Ni), met een betere hardbaarheid, geschikt voor het maken van grotere matrijzen. De levensduur van de mal is 2-3 keer die van P20. | Assab Zweden |
| 718H | Voorverhard | HRC34-38 | 718H heeft een hogere hardheid en een betere spiegelpolijsting dan 718. Het belangrijkste verschil tussen de twee is het gehalte aan mangaan en molybdeen. | Assab Zweden |
| 718HH | Voorverhard | HRC36-40 | De hardheid van 718HH is hoger dan die van 718H. | Assab Zweden |
| 738(1.2738) | Nabehandeld | HRC48-52 aanbevolen | 738 heeft een hoger gehalte aan Mn, Cr, Ni dan 718, met goede hardbaarheid en taaiheid. Het is de afkorting van de Duitse standaard 1.2738, terwijl 718 de naam is van het Zweedse Assab. | DIN Duitsland |
| 2344(1.2344) | Nabehandeld | HRC50-54 aanbevolen | Cr-Ni-Mo serie schimmelstaal, overeenkomend met de Amerikaanse kwaliteit P20+Ni en 718, met betere hardbaarheid, geschikt voor het maken van grotere schimmels. | DIN Duitsland |
| S136 | Nabehandeld | HRC48-52 aanbevolen | Met een chroomgehalte van 13,6% heeft het een hoge corrosiebestendigheid en beschikt het over een zuivere en fijne structuur, uitstekende polijstprestaties, slijtvastheid, bewerkbaarheid en een goede maatvastheid tijdens het uitharden. | Assab Zweden |
| S136H | Voorverhard | HRC30-35 | Voorgehard materiaal van S136, geen warmtebehandeling vereist. | Assab Zweden |
| 2083(1.2083) | Nabehandeld | HRC50-54 aanbevolen | Duitse DIN-norm, afkorting van 1.2083, met een chroomgehalte van 12,5-14,5%, komt overeen met S136. Het heeft een goede corrosiebestendigheid, slijtvastheid, hardbaarheid en bewerkbaarheid voor kunststof gietstaal. | DIN Duitsland |
| 2083H | Voorverhard | Voorgehard materiaal van 2083. | DIN Duitsland | |
| 420 | Nabehandeld | HRC50-52 aanbevolen | Met een chroomgehalte van 13,5% komt het overeen met rang S136. Het heeft een goede corrosieweerstand, slijtvastheid, hardbaarheid en bewerkbaarheid voor kunststof gietstaal. | AISI VS |
| NAK80 | Voorverhard | HRC37-43 | Toegevoegd Ni-Al-Cu, goede bewerkbaarheid en elektrische ontladingsbewerkingsprestaties, uitstekende lasbaarheid, na het nitreren met gas bereikt de oppervlaktehardheid 750HV, waardoor een extra lang vormleven wordt bereikt. | Diado Japan |
| 8407 | Nabehandeld | HRC48-52 aanbevolen | Bevat Cr-Mo-V warmwerk gelegeerd gietstaal, met goede slijtvastheid, taaiheid en ductiliteit, stabiele bewerkbaarheid en polijstbaarheid, uitstekende sterkte bij hoge temperatuur en weerstand tegen thermische vermoeidheid, goede hardbaarheid en minimale vervorming door warmtebehandeling. | Assab Zweden |
| H13 | Nabehandeld | HRC50-54 aanbevolen | Bevat Cr-Mo-V warmwerk gelegeerd gietstaal, de overeenkomstige kwaliteit van 8407. | AISI VS |
| SKD61 | Nabehandeld | HRC50-54 aanbevolen | Bevat Si-Cr-Mo-V medium gelegeerd warmwerk gietstaal, de overeenkomstige kwaliteit van 8407. | Diado Japan |
| Viking | Nabehandeld | HRC52-54 | Goede dimensionale stabiliteit bij warmtebehandeling; goede bewerkbaarheid en slijpweerstand; uitstekende taaiheid en slijtvastheid. | Assab Zweden |
| 2316(1.2316) | Nabehandeld | HRC32-36 | Bevat Cr-Ni-Mo gietstaal, zeer corrosiebestendig, hoogglanzend voorgehard kunststofstaalmateriaal met goede bewerkbaarheid en polijstbaarheid. | DIN Duitsland |
Gebruikelijke warmte- en oppervlaktebehandelingsmethoden voor gietstaal
Naast voorgeharde matrijsstalen hebben de meeste andere matrijsstalen een vorm van warmte- of oppervlaktebehandeling nodig om hun prestatiekenmerken te verbeteren, zoals sterkte, hardheid, slijtvastheid en corrosiebestendigheid. Deze behandelingen zorgen ervoor dat de matrijs bestand is tegen de hoge druk, temperatuur en corrosieve omgeving tijdens het spuitgietproces, vooral als de matrijs wordt gebruikt voor de productie van grote hoeveelheden producten.
Warmtebehandelingsmethoden voor gietstaal
De primaire warmtebehandelingsmethoden voor matrijsstaal omvatten afschrikken (gevolgd door een of twee tempercycli om spanning te verlichten, waardoor een hoge algehele hardheid wordt bereikt met behoud van een zekere mate van taaiheid), en ontlaten (een combinatie van afschrikken en hoogtemperen, wat resulteert in een betere algehele sterkte en taaiheid, hoewel de hardheid lager is dan bij afschrikken). Temperen wordt echter niet vaak gebruikt voor spuitgietmatrijzen, omdat deze doorgaans geen significante stootkrachten ondervinden.
Niet alle staalsoorten voor matrijzen kunnen afschrikken en de vereiste hardheid na afschrikken varieert afhankelijk van het staaltype. De ideale hardheid na afschrikken voor verschillende staalsoorten wordt gegeven in de bovenstaande tabel, maar specifieke vereisten hangen af van elke toepassing en de aanbevelingen van de leverancier van het gietstaal.
Oppervlaktebehandelingsmethoden voor gietstaal
Oppervlaktebehandelingen bieden een breed scala aan opties, waaronder plateren, nitreren, carboneren, carbonitreren, PVD (Physical Vapor Deposition), CVD (Chemical Vapor Deposition), en gelokaliseerd laserharden. Hiervan wordt nitreren het meest gebruikt.
Wat is nitreren?
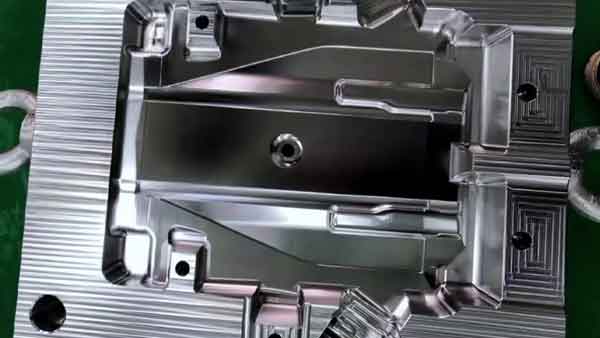
Nitreren is een oppervlaktebehandeling waarbij stikstofatomen of -ionen in de oppervlaktelaag van het metaal worden gebracht, waardoor nitriden worden gevormd. Dit verbetert de hardheid, slijtvastheid en corrosiebestendigheid van het materiaal. Elementen zoals aluminium, chroom, vanadium en molybdeen helpen bij het vormen van stabiele en uniforme nitriden. Daarom bevatten staalsoorten die geschikt zijn voor nitreren doorgaans deze elementen.
Hardheid en diepte van nitreren
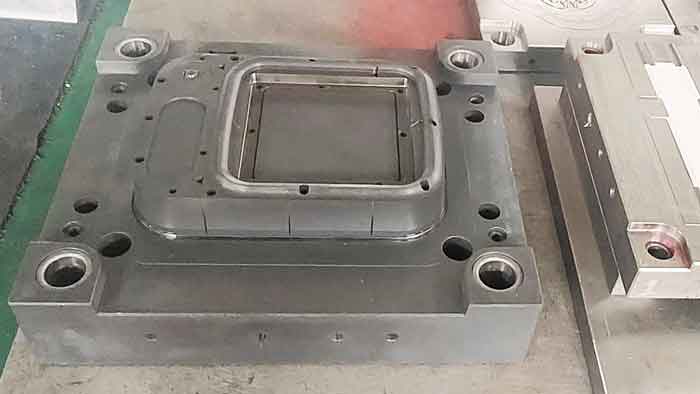
De hardheid van de genitreerde laag ligt meestal boven 400 HV, met een diepte die meestal niet groter is dan 0,5 mm, omdat dieper doordringen een steeds grotere uitdaging wordt.
Zo resulteert het nitreren van P20-staal bij een temperatuur van 510 °C gedurende 80 uur, met een ammoniakdissociatiesnelheid van 30-40%, in een nitreerdiepte van 0,3-0,5 mm en een oppervlaktehardheid van 650-700 HV.
H13 staal daarentegen kan na afschrikken en twee ontlaten gevolgd door nitreren aan het oppervlak een oppervlaktehardheid bereiken van ongeveer 1000 HV met een nitreerlaagdiepte van ongeveer 0,24 mm. Deze hoge hardheid wordt echter vaker gebruikt voor aluminium extrusiematrijzen en minder vaak voor spuitgietmatrijzen.
Conclusie
Concluderend is het kiezen van het juiste type matrijzenstaal cruciaal voor een hoogwaardige, duurzame en kosteneffectieve productie in de kunststof spuitgietindustrie. Als fabrikanten de kenmerken, toepassingen en gangbare soorten matrijzenstaal begrijpen, kunnen ze weloverwogen beslissingen nemen die passen bij hun specifieke behoeften en die de algehele productie-efficiëntie verbeteren.
Naarmate de technologie zich verder ontwikkelt, neemt ook het aanbod aan gietstaal toe. Dit belooft nog meer precisie en duurzaamheid voor toekomstige productie-uitdagingen.
