


目次
トグル射出成形用鋼材を理解する
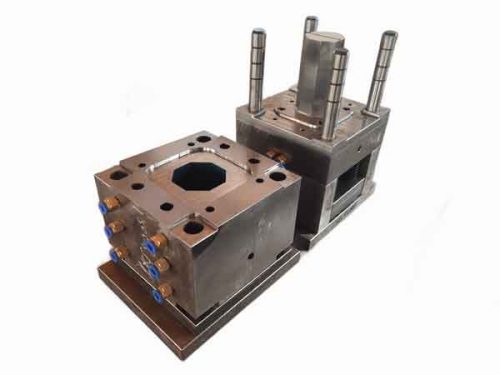
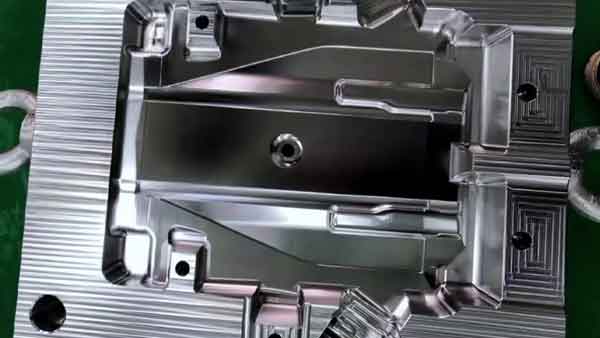
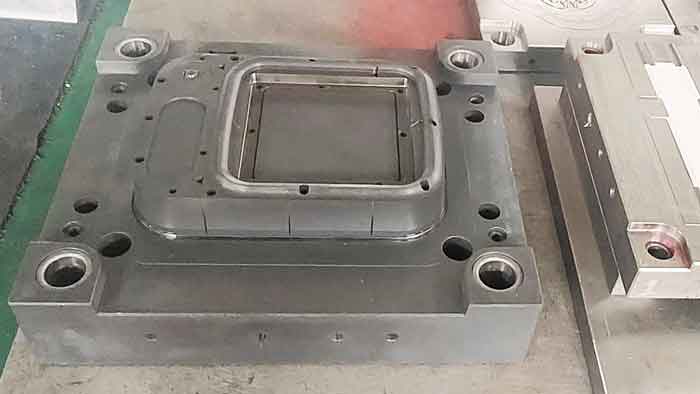
射出成形金型は、プラスチック製品の製造において不可欠なツールです。技術の進歩に伴い、食器から自動車部品まで、プラスチック製品は私たちの生活のあらゆる側面で遍在するようになりました。これらの製品は主に射出成形プロセスによって作られ、そのプロセスには プラスチックを加熱して溶かし、金型に注入し、その後冷却して 私たちが必要とする様々な形状やサイズに成形することが含まれます。.
金型の品質はプラスチック製品の品質に直結するため、高級金型用鋼の選択は非常に重要です。優れた金型用鋼は、次のような性能に耐えなければならない:
- 長期化 高圧条件,
- 高温の溶融プラスチックの高速衝撃。.
- さらに、金型は繰り返し使用され、数百万回使用されることもあります。 耐摩耗性、耐食性、, そして 十分なタフネス。.
射出成形金型破損の原因
金型鋼に求められる特性を詳しく検討する前に、金型が通常どのように損傷するかを理解することが重要です。
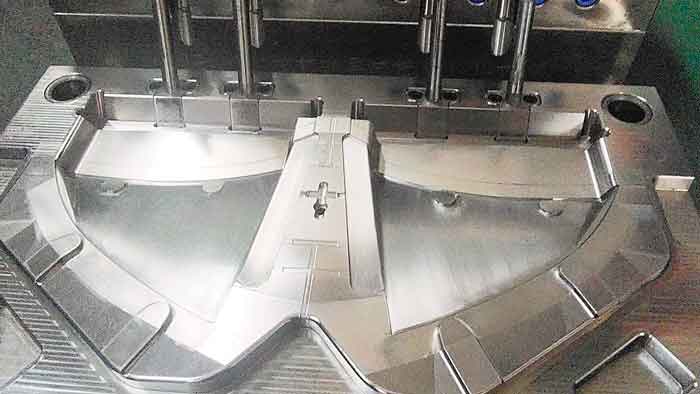
金型変形 繰り返し高温高圧条件下で動作する金型は、時間の経過とともに変形する傾向があります。具体的には、金型のキャビティがへこみ、成形品の寸法精度に影響を与え、バリ(余分な材料)の形成につながる可能性があります。.
摩耗 金型の清浄な(鋭い)エッジは、長時間の使用により徐々に鈍くなり、角が丸くなったり、表面が窪んだりします。この摩耗の最も重要な結果は、バリの発生です。.
破断 使用期間を経ると、材料疲労により金型に亀裂が生じることがあります。これらの亀裂は時間の経過と使用の継続とともに拡大する傾向があり、最終的には金型の一部が破断する可能性があります。.
腐食 酸性のプラスチック材料や、加工中に腐食性ガスを放出する材料(PVCやPOMなど)を使用すると、金型表面が時間の経過とともに腐食する可能性があります。この腐食により、ピッティングと呼ばれる不均一な表面が生じ、最終製品の外観に悪影響を与える可能性があります。.
金型用鋼材の基本要件
硬度、耐摩耗性、靭性 鋼の硬度と耐摩耗性は、金型製造において極めて重要です。これは、金型が射出プロセス中に溶融プラスチックによる継続的な摩耗を受けるためであり、特にプラスチックにガラス繊維のような硬質フィラーが含まれている場合、より多くの損傷を引き起こす可能性があります。さらに、金型は動作中に衝撃を受けるため、割れを防ぐために一定の靭性が必要です。高温プラスチックを扱う場合、耐摩耗性鋼への要求が強まり、高性能金型鋼の使用が求められます。.
研磨性能 高品質の金型鋼は、欠陥のない研磨された金型表面を確保するために、微細で均一な組織を持つ高純度であるべきです。金型表面に気孔、不純物、その他の欠陥が存在すると、最終製品の外観に悪影響を与える可能性があります。例えば、S136鋼は卓越した研磨特性で有名です。.
溶接性 金型は使用中に必然的に摩耗や偶発的な損傷を受け、設計変更により調整が必要になることもあります。したがって、金型鋼の溶接性は、金型の修理や変更の容易さと実現可能性を決定するため、極めて重要です。.
耐食性 腐食性プラスチックを加工する金型には、耐食性鋼の使用が不可欠です。一般的な耐食性鋼には、S136、2316、420、2083、M333などがあります。さらに、生産バッチを頻繁に変更する金型では、優れた耐食性により防錆メンテナンスの必要性を減らすことができます。.
熱処理時の変形が最小限 熱処理中に金型鋼は硬化し、機械加工の難易度が増し、コストが上昇します。生産効率を向上させコストを削減するには、熱処理中の変形が最小限である均一な内部組織を持つ鋼材を使用する必要があります。このような材料は、過度の内部応力や変形を生じることなく、金型の精度と寿命を確保します。.
まとめると、適切な金型用鋼材を選択することは、プラスチック製品の品質を確保するためだけでなく、金型の耐久性を高め、生産コストとメンテナンスコストを削減し、生産チェーン全体の効率と経済性を向上させるためにも極めて重要である。.
プリハードン金型鋼とスルーハードン金型鋼の比較
なぜプリハードン金型鋼なのか?
通常、金型はHRC50~60の硬度を達成するために、全体的な焼き入れや表面硬化を必要とする。この硬度範囲では、加工の難易度とコストが高くなります。.
このような硬度に達するには熱処理が必要であり、特に完全焼入れの場合、変形のリスクがあり、製造サイクルが長くなります。そこで、予備硬質金型鋼が開発され、通常HRC30-40の硬度を持ち、これは機械加工の面でより扱いやすく、PP、PE、ABSなどの多くのプラスチック射出成形金型に十分な硬さです。.
プリハードン金型鋼
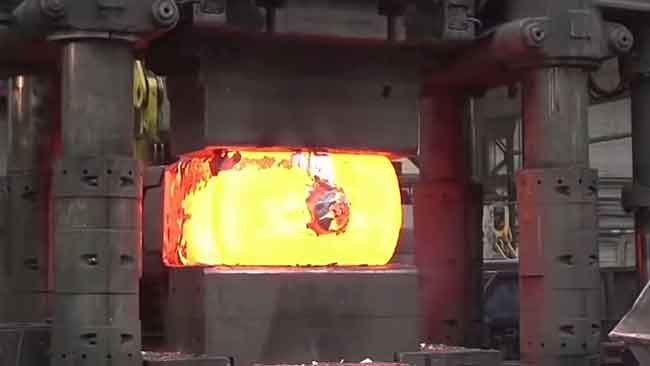
プリハードン金型用鋼は、工場を出荷する前にすでに硬化されている鋼です。その硬度は一般的に使用条件を満たしているため、ユーザーによる追加の熱処理を必要とせず、金型加工や製造に直接使用することができます。.
このタイプの鋼の主な利点はその利便性であり、 生産時間とコストを削減します 熱処理時の寸法歪みのリスクを低減することによって。プリハードン金型鋼は、一般的に生産サイクルが短くバッチが小さい場合、または金型のサイズが熱処理を非現実的にする場合に使用されます。.
プリハードン金型鋼の一般的な鋼種には以下が含まれます: P20、718/718H/718HH、738H、NAK80、S136H、2083H。.
貫通硬化モールド鋼
逆に、, 貫通焼入れ金型鋼 は供給される 軟化状態であり、熱処理が必要です 金型製造プロセス中または後に、所望の硬度を達成するために。この鋼の硬度は熱処理によって精密に制御でき、より高い耐摩耗性と靭性が得られます。.
焼入れ金型用鋼は、特に同一のプラスチック製品を大量生産する場合など、長期間の稼動と高い摩耗に耐える必要がある金型に適しています。しかし、製造後の熱処理が必要なため、製造コストが上昇する可能性があり、加熱や冷却の不均一による変形や応力の問題を防ぐために慎重な取り扱いが求められます。.
貫通焼入れ金型鋼の一般的な鋼種は以下の通りです: 2083、S136、H13、SKD61、8407、SKD11
要約すると、プリハードン金型鋼とスルーハードン金型鋼のどちらにも長所と短所がある。どちらを選択するかは、特定の生産ニーズ、金型設計、経済効率によって決まります。プリハードン金型用鋼は利便性と速度を提供し、小ロットまたは特定のサイズの金型に最適です。一方、硬化金型用鋼は、非常に高い耐摩耗性と長期的な使用を必要とする大規模生産の金型に適しています。.
一般的な金型鋼の種類
金型用鋼は何百種類もあるが、以下に挙げるものは最も一般的に使用されているものである。.
金型工場によっては、これらの材料に精通しているかどうかや、信頼できるサプライヤーがいるかどうかによって、特定の種類を好む場合とそうでない場合がある。.
次の表は、よく使用される金型用鋼の種類を示したものです。.
| 名称 | 熱処理 | 硬度 | 簡単な説明 | 標準原産地 |
|---|---|---|---|---|
| P20 | プリハード | HRC28-32 | 中炭素Cr-Moシリーズプラスチック金型用鋼、優れた加工と研磨性能、手頃な価格で、要求が低く、生産量が少ない製品に適しています。. | AISI USA |
| 718 | プリハード | HRC30-34 | Cr-Ni-Mo系金型用鋼で、P20(米国P20+Niに相当)の改良型で、焼入れ性がよく、より大きな金型を作ることができる。金型寿命はP20の2-3倍。. | アサブ・スウェーデン |
| 718H | プリハード | HRC34-38 | 718Hは718よりも硬度が高く、鏡面研磨に優れている。両者の主な違いはマンガンとモリブデンの含有量である。. | アサブ・スウェーデン |
| 718HH | プリハード | HRC36-40 | 718HHの硬度は718Hより高い。. | アサブ・スウェーデン |
| 738(1.2738) | 熱処理後 | HRC48-52を推奨 | 738は718よりもMn、Cr、Niの含有量が高く、焼入れ性と靭性に優れている。738はドイツ規格1.2738の略称で、718はスウェーデンのAssabが命名した。. | DIN ドイツ |
| 2344(1.2344) | 熱処理後 | HRC50-54を推奨 | Cr-Ni-Mo系金型用鋼で、アメリカのP20+Niと718に相当し、焼入れ性がよく、より大きな金型を作ることができる。. | DIN ドイツ |
| S136 | 熱処理後 | HRC48-52を推奨 | クロム含有量は13.6%で、高い耐食性を有し、純度が高く微細な組織、優れた研磨性能、耐摩耗性、切削性、焼入れ時の寸法安定性に優れている。. | アサブ・スウェーデン |
| S136H | プリハード | HRC30-35 | S136のプリハードン材で、その後の熱処理は不要。. | アサブ・スウェーデン |
| 2083(1.2083) | 熱処理後 | HRC50-54を推奨 | ドイツDIN規格、略号1.2083、クロム含有量12.5~14.5%、S136に相当。プラスチック金型用鋼として良好な耐食性、耐摩耗性、焼入れ性、被削性を有する。. | DIN ドイツ |
| 2083H | プリハード | 2083のプリハードン材。. | DIN ドイツ | |
| 420 | 熱処理後 | HRC50-52を推奨 | クロム含有量は13.5%で、S136に相当する。耐食性、耐摩耗性、焼入れ性、被削性に優れ、プラスチック金型用鋼として適しています。. | AISI USA |
| NAK80 | プリハード | HRC37-43 | Ni-Al-Cuを添加し、良好な切削性と放電加工性能、優れた溶接性、ガス窒化後の表面硬度は750HVに達し、超長い金型寿命を達成する。. | ディアド・ジャパン |
| 8407 | 熱処理後 | HRC48-52を推奨 | Cr-Mo-V系熱間加工合金金型用鋼で、耐摩耗性、靭性、延性に優れ、安定した被削性と研磨性を有し、高温強度と耐熱疲労性に優れ、焼入れ性が良く、熱処理による変形が少ない。. | アサブ・スウェーデン |
| H13 | 熱処理後 | HRC50-54を推奨 | Cr-Mo-V系熱間加工合金金型用鋼で、8407に相当する。. | AISI USA |
| SKD61 | 熱処理後 | HRC50-54を推奨 | Si-Cr-Mo-V系中合金熱間金型用鋼で、8407に相当する。. | ディアド・ジャパン |
| バイキング | 熱処理後 | HRC52-54 | 熱処理における寸法安定性が良好で、被削性と耐研削性に優れ、優れた靭性と耐摩耗性を持つ。. | アサブ・スウェーデン |
| 2316(1.2316) | 熱処理後 | HRC32-36 | Cr-Ni-Mo系金型鋼を使用し、高耐食性、高研磨性、被削性に優れたプリハードン樹脂材料です。 | DIN ドイツ |
一般的な金型鋼の熱処理と表面処理方法
プリハードン金型用鋼に加え、その他のほとんどの金型用鋼は、強度、硬度、耐摩耗性、耐食性などの性能特性を高めるために、何らかの熱処理や表面処理が必要です。これらの処理により、金型は射出成形工程で遭遇する高圧、高温、腐食環境に耐えることができます。.
金型鋼の熱処理方法
金型鋼の主な熱処理方法には以下が含まれます 焼入れ (続いて1回または2回の焼戻しサイクルで応力を除去し、高い全体的な硬度を維持しつつある程度の靭性を実現)、および 焼戻し (焼入れと高温焼戻しの組み合わせで、全体的な強度と靭性が向上しますが、硬度は焼入れよりも低くなります)。ただし、焼戻しは射出成形金型ではあまり頻繁には使用されません。なぜなら、通常、大きな衝撃力を受けないためです。.
すべての金型用鋼が焼入れを行えるわけではなく、焼入れ後の要求硬度は鋼種によって異なります。異なる鋼種に対する理想的な焼入れ硬度は上表に示されていますが、具体的な要件は各用途や金型用鋼のサプライヤーが提供する推奨事項によって異なります。.
金型鋼の表面処理方法
表面処理には幅広いオプションがあり、以下が含まれます めっき、窒化、浸炭、浸炭窒化、PVD(物理蒸着)、CVD(化学蒸着)、, そして ローカライズされたレーザー焼入れ. これらの中で、窒化が最も一般的に使用されています。.
窒化とは?
窒化は、窒素原子またはイオンを金属の表面層に導入して窒化物を形成する表面処理です。これにより、材料の硬度、耐摩耗性、耐食性が向上します。アルミニウム、クロム、バナジウム、モリブデンなどの元素は、安定で均一な窒化物の形成を助けます。したがって、窒化に適した鋼は通常これらの元素を含んでいます。.
硬度と窒化の深さ
窒化層の硬度は通常400HV以上に達し、深さ0.5mmを超えることはない。.
例えば、P20鋼を温度510℃で80時間、アンモニア解離速度30-40%で窒化した場合、窒化深さは0.3-0.5mm、表面硬度は650-700HVとなる。.
一方、H13鋼は、焼入れ、2回の焼戻し、表面窒化の後、窒化層深さ約0.24mmで1000HV前後の表面硬度を達成できる。しかし、この高硬度はアルミニウム押出成形用金型に多く使用され、射出成形用金型に適用されることは少ない。.
結論
結論として、適切な金型鋼の種類を選択することは、プラスチック射出成形業界で高品質で耐久性があり、費用対効果の高い生産を確保するために非常に重要です。金型用鋼の特性、用途、一般的な種類を理解することで、メーカーは特定のニーズに合った情報に基づいた決定を下し、全体的な生産効率を高めることができます。.
技術が進化するにつれて、利用可能な金型鋼の範囲も広がり、将来の製造上の課題に対して、さらに高い精度と耐久性が約束される。.
