Table des matières
ToggleComprendre les matériaux en acier pour moules d'injection
Les moules d'injection sont des outils indispensables dans la fabrication de produits plastiques. Avec les progrès technologiques, les articles en plastique, des ustensiles aux pièces automobiles, sont devenus omniprésents dans tous les aspects de notre vie. Ces produits sont principalement créés par le procédé de moulage par injection, qui consiste à chauffer le plastique jusqu'à ce qu'il fonde, l'injecter dans un moule, puis le refroidir pour former les différentes formes et tailles dont nous avons besoin.
La qualité du moule est directement liée à la qualité des produits plastiques, ce qui rend crucial le choix d'un acier de moulage de haute qualité. Un acier à moule de qualité supérieure doit résister :
- Prolongé conditions de haute pression,
- L'impact à grande vitesse du plastique fondu à haute température.
- En outre, les moules sont utilisés de manière répétitive, souvent des millions de fois, ce qui exige que l'acier des moules soit d'une qualité exceptionnelle. résistance à l'usure, résistance à la corrosion, et une résistance adéquate.
Causes des dommages causés aux moules d'injection
Avant d'examiner les caractéristiques requises de l'acier à moules, il est important de comprendre comment les moules se détériorent généralement :
Déformation du moule Les moules fonctionnant sous des conditions répétées de haute température et de haute pression ont tendance à se déformer avec le temps. Plus précisément, la cavité du moule peut s'user, affectant la précision dimensionnelle du produit moulé et pouvant entraîner la formation de bavures (excès de matière).
Usure Les arêtes vives du moule s'émoussent progressivement avec une utilisation prolongée, ce qui entraîne des coins arrondis et des surfaces affaissées. Le résultat le plus significatif de cette usure est la production de bavures.
Fracture Après une période d'utilisation, les moules peuvent développer des fissures dues à la fatigue du matériau. Ces fissures ont tendance à s'étendre avec le temps et l'utilisation continue, ce qui peut finalement conduire à la fracture de certaines parties du moule.
Corrosion Lorsque des matières plastiques acides ou des matériaux qui libèrent des gaz corrosifs pendant le traitement (tels que le PVC et le POM) sont utilisés, la surface du moule peut se corroder avec le temps. Cette corrosion peut créer des surfaces irrégulières appelées piqûres, ce qui peut nuire à l'apparence du produit final.
Exigences de base pour les matériaux en acier pour moules
Dureté, résistance à l'usure et ténacité La dureté et la résistance à l'usure de l'acier sont cruciales dans la fabrication des moules. En effet, les moules sont soumis à une usure continue par le plastique fondu pendant le processus d'injection, surtout lorsque le plastique contient des charges dures comme des fibres de verre, qui peuvent causer plus de dommages. De plus, les moules subissent des impacts pendant le fonctionnement, nécessitant un certain niveau de ténacité pour éviter les fissures. Lorsqu'on traite des plastiques à haute température, la demande d'acier résistant à l'usure s'intensifie, appelant à l'utilisation d'acier à moules de haute performance.
Performance de polissage Un acier à moules de haute qualité doit avoir un niveau de pureté élevé avec une structure fine et uniforme pour garantir une surface de moule parfaitement polie. La présence de pores, d'impuretés ou d'autres défauts sur la surface du moule peut nuire à l'apparence du produit final. Par exemple, l'acier S136 est renommé pour ses propriétés de polissage exceptionnelles.
Soudabilité Les moules subissent inévitablement de l'usure et des dommages accidentels lors de l'utilisation, et des ajustements sont parfois nécessaires en raison de modifications de conception. La soudabilité de l'acier à moules est donc extrêmement importante car elle détermine la facilité et la faisabilité des réparations et modifications du moule.
Résistance à la corrosion Pour les moules traitant des plastiques corrosifs, l'utilisation d'acier résistant à la corrosion est essentielle. Les aciers résistants à la corrosion courants comprennent le S136, le 2316, le 420, le 2083 et le M333. De plus, pour les moules changeant fréquemment de lots de production, une excellente résistance à la corrosion peut réduire le besoin de maintenance anti-rouille.
Déformation minimale lors du traitement thermique Lors du traitement thermique, l'acier à moules durcit, augmentant la difficulté d'usinage et donc le coût. Pour améliorer l'efficacité de production et réduire les coûts, il est nécessaire d'utiliser des matériaux en acier avec des structures internes uniformes qui présentent une déformation minimale lors du traitement thermique. De tels matériaux ne développeront pas de contraintes internes excessives ou de déformations, assurant la précision et la longévité du moule.
En résumé, le choix du matériau approprié pour l'acier des moules est crucial non seulement pour garantir la qualité des produits plastiques, mais aussi pour améliorer la durabilité des moules, réduire les coûts de production et d'entretien et améliorer l'efficacité et l'économie de l'ensemble de la chaîne de production.
Acier pour moules prétrempé ou trempé à cœur
Pourquoi l'acier à moules pré-trempé ?
Généralement, les moules nécessitent une trempe globale ou une trempe superficielle pour atteindre des niveaux de dureté compris entre HRC50 et HRC60. Cette plage de dureté augmente la difficulté et le coût de l'usinage.
Atteindre une telle dureté nécessite un traitement thermique, qui, surtout dans le cas d'une trempe complète, présente un risque de déformation et prolonge le cycle de fabrication. Ainsi, l'acier à moules pré-durci a été développé, ayant généralement une dureté entre HRC30-40 — une plage plus gérable en termes d'usinage mais suffisamment dure pour de nombreux moules d'injection plastique, comme le PP, le PE, l'ABS et ainsi de suite.
Acier à moule pré-durci
L'acier pour moules prétrempé est un acier qui a déjà été trempé avant de quitter l'usine. Sa dureté répond généralement aux exigences d'utilisation, ce qui signifie qu'il peut être utilisé directement pour l'usinage et la production de moules sans nécessiter de traitement thermique supplémentaire de la part de l'utilisateur.
Le principal avantage de ce type d'acier est sa commodité, car cela permet d'économiser du temps de production et des coûts en réduisant le risque de distorsion dimensionnelle lors du traitement thermique. L'acier à moules pré-trempé est généralement utilisé pour des cycles de production plus courts et de petits lots, ou lorsque la taille du moule rend le traitement thermique peu pratique.
Les nuances courantes d'acier à moules pré-trempé comprennent : P20, 718/718H/718HH, 738H, NAK80, S136H et 2083H.
Acier de moulage trempé à cœur
Inversement, acier à moules trempé à cœur est fourni dans un à l'état adouci et nécessite un traitement thermique pendant ou après le processus de fabrication du moule pour atteindre la dureté souhaitée. La dureté de cet acier peut être précisément contrôlée par traitement thermique, ce qui permet d'obtenir une résistance à l'usure et une ténacité plus élevées.
L'acier à moule trempé convient aux moules qui doivent fonctionner pendant de longues périodes et résister à une forte usure, en particulier dans la production de masse de produits plastiques identiques. Cependant, la nécessité d'un traitement thermique post-production peut augmenter les coûts de production et exige une manipulation soigneuse pour éviter les déformations et les problèmes de tension dus à un chauffage ou à un refroidissement inégal.
Les nuances courantes d'aciers à moules trempés à cœur sont : 2083, S136, H13, SKD61, 8407 et SKD11
En résumé, les aciers pour moules prétrempés et trempés à cœur présentent tous deux des avantages et des inconvénients. Le choix entre les deux dépend des besoins de production spécifiques, de la conception du moule et de la rentabilité. L'acier pour moules prétrempé est pratique et rapide, idéal pour les petits lots ou les moules de taille spécifique, tandis que l'acier pour moules trempé convient mieux aux moules de production à grande échelle qui nécessitent une très grande résistance à l'usure et une utilisation à long terme.
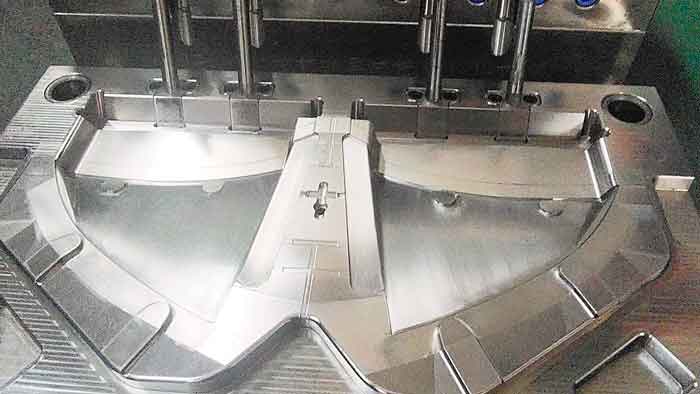
Types d'acier pour moules courants
Il existe des centaines de types d'acier pour moules, mais ceux énumérés ci-dessous sont parmi les plus couramment utilisés.
Les différentes usines de moules peuvent préférer certains types à d'autres, en fonction de leur familiarité avec ces matériaux et de la disponibilité de fournisseurs fiables.
Le tableau suivant répertorie les types d'acier de moulage les plus fréquemment rencontrés.
| Nom | Traitement thermique | Dureté | Brève description | Origine standard |
|---|---|---|---|---|
| P20 | Prédurci | HRC28-32 | Acier pour moules plastiques de la série Cr-Mo à teneur moyenne en carbone, excellente performance de traitement et de polissage, abordable, adapté aux produits peu exigeants et à la petite production. | AISI USA |
| 718 | Prédurci | HRC30-34 | Acier pour moules de la série Cr-Ni-Mo, version améliorée du P20 (correspondant à la nuance américaine P20+Ni), avec une meilleure trempabilité, capable de fabriquer des moules de plus grande taille. La durée de vie des moules est 2 à 3 fois supérieure à celle du P20. | Assab Suède |
| 718H | Prédurci | HRC34-38 | Le 718H a une dureté plus élevée et un meilleur polissage miroir que le 718. La principale différence entre les deux est la teneur en manganèse et en molybdène. | Assab Suède |
| 718HH | Prédurci | HRC36-40 | La dureté du 718HH est plus élevée que celle du 718H. | Assab Suède |
| 738(1.2738) | Post-traitement thermique | HRC48-52 recommandé | Le 738 a des teneurs en Mn, Cr, Ni plus élevées que le 718, avec une bonne trempabilité et une bonne ténacité. Il s'agit de l'abréviation de la norme allemande 1.2738, tandis que le 718 est nommé par l'Assab suédoise. | DIN Allemagne |
| 2344(1.2344) | Post-traitement thermique | HRC50-54 recommandé | Acier pour moules de la série Cr-Ni-Mo, correspondant aux nuances américaines P20+Ni et 718, avec une meilleure trempabilité, capable de fabriquer des moules plus grands. | DIN Allemagne |
| S136 | Post-traitement thermique | HRC48-52 recommandé | Avec une teneur en chrome de 13,6%, il présente une résistance élevée à la corrosion, une structure pure et fine, d'excellentes performances de polissage, ainsi qu'une résistance à l'usure, une bonne usinabilité et une bonne stabilité dimensionnelle pendant la trempe. | Assab Suède |
| S136H | Prédurci | HRC30-35 | Matériau prétrempé en S136, aucun traitement thermique ultérieur n'est nécessaire. | Assab Suède |
| 2083(1.2083) | Post-traitement thermique | HRC50-54 recommandé | La norme DIN allemande, abréviation de 1.2083, avec une teneur en chrome de 12,5-14,5%, correspond à S136. Il possède une bonne résistance à la corrosion, une bonne résistance à l'usure, une bonne trempabilité et une bonne usinabilité en tant qu'acier pour moules plastiques. | DIN Allemagne |
| 2083H | Prédurci | Matériau pré-durci en 2083. | DIN Allemagne | |
| 420 | Post-traitement thermique | HRC50-52 recommandé | Avec une teneur en chrome de 13,5%, il correspond à la nuance S136. Il présente une bonne résistance à la corrosion, une bonne résistance à l'usure, une bonne trempabilité et une bonne usinabilité pour l'acier pour moules plastiques. | AISI USA |
| NAK80 | Prédurci | HRC37-43 | Ajout de Ni-Al-Cu, bonne usinabilité et performance de l'usinage par décharge électrique, excellente soudabilité, après nitruration au gaz, la dureté de la surface atteint 750 HV, ce qui permet d'obtenir une durée de vie extra-longue du moule. | Diado Japon |
| 8407 | Post-traitement thermique | HRC48-52 recommandé | Contient de l'acier moulé allié pour travail à chaud Cr-Mo-V, avec une bonne résistance à l'usure, une ténacité et une ductilité, une usinabilité et une polissabilité stables, une excellente résistance à haute température et à la fatigue thermique, une bonne trempabilité et une déformation minimale due au traitement thermique. | Assab Suède |
| H13 | Post-traitement thermique | HRC50-54 recommandé | Contient de l'acier moulé allié pour travail à chaud Cr-Mo-V, la nuance correspondante à 8407. | AISI USA |
| SKD61 | Post-traitement thermique | HRC50-54 recommandé | Contient de l'acier pour moules de travail à chaud à alliage moyen Si-Cr-Mo-V, correspondant à la nuance 8407. | Diado Japon |
| Viking | Post-traitement thermique | HRC52-54 | Bonne stabilité dimensionnelle lors du traitement thermique ; bonne usinabilité et résistance au meulage ; excellente ténacité et résistance à l'usure. | Assab Suède |
| 2316(1.2316) | Post-traitement thermique | HRC32-36 | Contient de l'acier pour moules Cr-Ni-Mo, un matériau en acier plastique pré-durci hautement résistant à la corrosion et au polissage, avec une bonne usinabilité et une bonne capacité de polissage. | DIN Allemagne |
Méthodes courantes de traitement thermique et de traitement de surface des aciers pour moules
Outre les aciers pour moules prétrempés, la plupart des autres aciers pour moules nécessitent une forme de traitement thermique ou de surface pour améliorer leurs caractéristiques de performance, telles que la solidité, la dureté, la résistance à l'usure et la résistance à la corrosion. Ces traitements garantissent que le moule peut résister à la pression, à la température et à l'environnement corrosif rencontrés au cours du processus de moulage par injection, en particulier si le moule est utilisé pour produire de grandes quantités de produits.
Méthodes de traitement thermique pour l'acier de moulage
Les principales méthodes de traitement thermique pour l'acier à moules comprennent trempe (suivi d'un ou deux cycles de revenu pour relâcher les contraintes, atteignant une dureté globale élevée tout en conservant un certain degré de ténacité), et revenu (une combinaison de trempe et de revenu à haute température, qui résulte en une meilleure résistance et ténacité globales, bien que la dureté soit inférieure à celle de la trempe). Cependant, le revenu n'est pas fréquemment utilisé pour les moules d'injection car ils ne subissent généralement pas de forces d'impact importantes.
Tous les aciers pour moules ne peuvent pas subir de trempe, et la dureté requise après la trempe varie en fonction du type d'acier. La dureté de trempe idéale pour différentes qualités d'acier est indiquée dans le tableau ci-dessus, mais les exigences spécifiques dépendent de chaque application et des recommandations fournies par le fournisseur d'acier pour moules.
Méthodes de traitement de surface pour l'acier de moulage
Les traitements de surface offrent un large éventail d'options, notamment le placage, la nitruration, la cémentation, la carbonitruration, le PVD (dépôt physique en phase vapeur), le CVD (dépôt chimique en phase vapeur), et trempe laser localisée. Parmi ceux-ci, la nitruration est la plus couramment utilisée.
Qu'est-ce que la nitruration ?
La nitruration est un traitement de surface où des atomes ou ions d'azote sont introduits dans la couche superficielle du métal, formant des nitrures. Cela améliore la dureté, la résistance à l'usure et la résistance à la corrosion du matériau. Des éléments tels que l'aluminium, le chrome, le vanadium et le molybdène aident à former des nitrures stables et uniformes. Par conséquent, les aciers adaptés à la nitruration contiennent généralement ces éléments.
Dureté et profondeur de nitruration
La dureté de la couche nitrurée atteint généralement plus de 400 HV, avec une profondeur qui ne dépasse généralement pas 0,5 mm, car une pénétration plus profonde devient de plus en plus difficile.
Par exemple, l'acier P20 nitruré à une température de 510°C pendant 80 heures, avec un taux de dissociation de l'ammoniac de 30-40%, donne une profondeur de nitruration de 0,3-0,5 mm et une dureté de surface de 650-700 HV.
En revanche, l'acier H13, après une trempe et deux cycles de revenu suivis d'une nitruration superficielle, peut atteindre une dureté superficielle d'environ 1000 HV avec une profondeur de couche de nitruration d'environ 0,24 mm. Toutefois, cette dureté élevée est plus couramment utilisée pour les moules d'extrusion d'aluminium et est moins fréquemment appliquée aux moules d'injection.
Conclusion
En conclusion, le choix du bon type d'acier pour moules est crucial pour garantir une production de haute qualité, durable et rentable dans l'industrie du moulage par injection de plastique. Comprendre les caractéristiques, les applications et les types courants d'acier pour moules permet aux fabricants de prendre des décisions éclairées qui répondent à leurs besoins spécifiques et améliorent l'efficacité globale de la production.
L'évolution de la technologie s'accompagne d'un élargissement de la gamme des aciers pour moules disponibles, ce qui promet une précision et une durabilité encore plus grandes pour les défis futurs de la fabrication.