


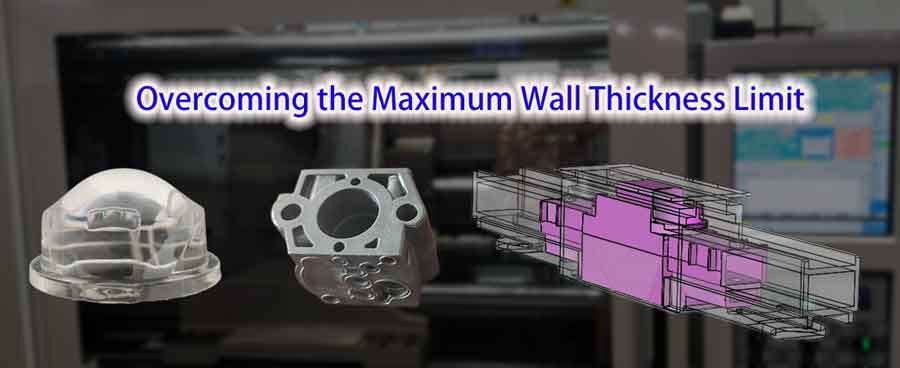
In de wereld van spuitgieten is het gebruikelijk om dunne en uniforme wanddiktes in producten te handhaven. Echter, er zijn scenario's waarin maximale wanddikte noodzakelijk is, waarbij de grenzen van conventionele limieten worden overschreden. In dit artikel verdiepen we ons in de methoden voor het creëren van spuitgegoten onderdelen met dikkere wanden, samen met de uitdagingen en overwegingen die in het proces moeten worden aangepakt.
Inhoudsopgave
SchakelWaarom spuitgegoten onderdelen niet te dik moeten zijn
Spuitgietonderdelen die te dik zijn, kunnen tot een reeks problemen leiden, vandaar het bestaan van maximale wanddiktelimieten. De belangrijkste problemen met te dikke spuitgietonderdelen zijn:
- Ongelijke koeling en krimp: Dikkere secties koelen langzamer af dan dunnere wanden, wat leidt tot ongelijkmatige koeling. Dit kan lokale krimp (zinkmarkeringen) en vervorming veroorzaken, wat mogelijk resulteert in scheuren of vervorming van het product.
- Verhoogde interne spanning: Tijdens het afkoelen kan het materiaal in dikkere wanden hogere inwendige spanning ontwikkelen door langzamere afkoelsnelheden, wat de structurele integriteit en prestaties van het product beïnvloedt.
- Verkorte productlevensduur: Door interne spanning en ongelijkmatige materiaaleigenschappen kunnen te dikke spuitgegoten onderdelen een lagere duurzaamheid en kortere levensduur hebben.
- Onvoldoende vulling: Tijdens het spuitgieten worden dikkere secties mogelijk niet volledig gevuld, wat leidt tot vacuümholtes en luchtbellen.
De maximale wanddiktelimiet bij spuitgieten waarborgt voornamelijk de productkwaliteit, structurele integriteit en productie-efficiëntie. Met deze factoren moet in de ontwerpfase rekening worden gehouden, met inachtneming van materiaal- en ontwerprichtlijnen om de kwaliteit en prestaties van het eindproduct te waarborgen.
Situaties die dikkere wanden vereisen
1. Verbetering van structurele sterkte en stijfheid: In bepaalde scenario's vereist de vraag naar verhoogde structurele sterkte en stijfheid het gebruik van dikkere wanden in spuitgegoten onderdelen. Dit is vooral belangrijk in toepassingen waar de onderdelen onderhevig zijn aan hoge spanning of belasting, waarbij extra materiaal nodig is om integriteit en functionaliteit te behouden.
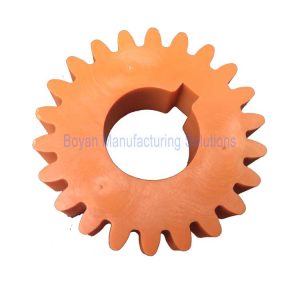
2. Ontwerpbeperkingen met nabijgelegen features: Er zijn situaties waarin ontwerpelementen zoals bussen (verhoogde features gebruikt voor uitlijning of bevestiging) en wanden zich zeer dicht bij elkaar bevinden. In zulke gevallen wordt het onpraktisch of onmogelijk om deze gebieden uit te hollen. De resulterende ontwerpbeperking leidt tot de noodzaak van dikkere wanden om deze dicht bij elkaar geplaatste features te huisvesten terwijl de structurele integriteit van het onderdeel behouden blijft.
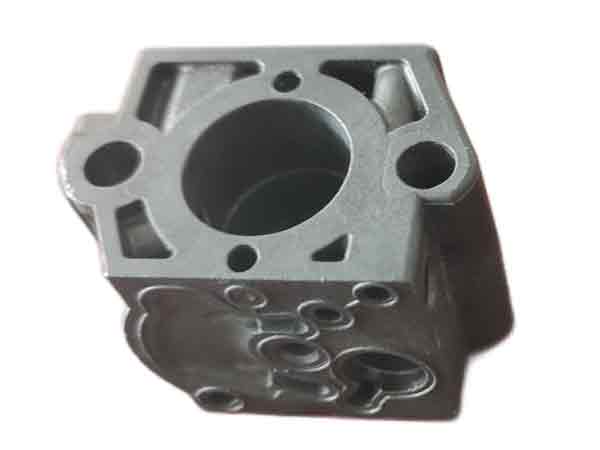
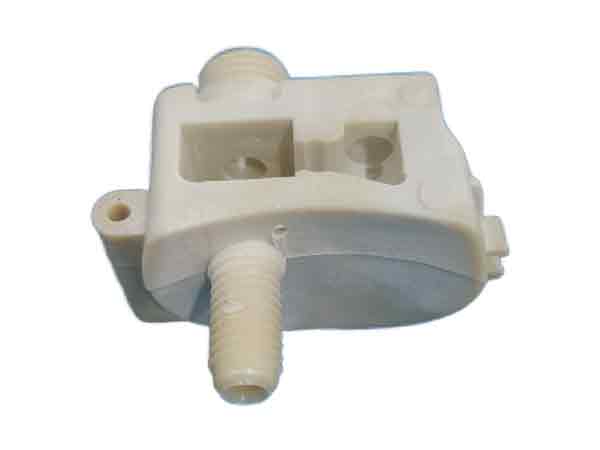
3. Toevoegen van materiaalmassa en traagheid: Voor bepaalde toepassingen is het wenselijk om de massa en traagheid van een onderdeel te vergroten. Dit kan worden bereikt door het onderdeel te ontwerpen met dikkere wanden. De toegevoegde massa kan gunstig zijn in toepassingen waar extra gewicht nodig is voor stabiliteit of momentum, zoals bij bepaalde mechanische of automotive componenten.
4. Verbeteren van thermische isolatie: In sommige producten, vooral die welke temperatuuruitwisseling moeten behouden of beperken, zijn dikkere wanden vereist voor verbeterde thermische isolatie. Dit wordt vaak gezien in producten zoals thermische containers, behuizingen voor elektronica, of componenten in verwarmings- en koelsystemen, waar de dikte van de wand een cruciale rol speelt bij het isoleren van het product of component tegen externe temperatuurschommelingen.
Kostenimplicaties van verhoogde wanddikte
Dikkere wanden betekenen langere afkoeltijden tijdens de spuitgietcyclus. Afkoeltijd is bijna evenredig met het kwadraat van de wanddikte, volgens een kwadratische relatie (y =K* x^2). Bijvoorbeeld, met PA6-materiaal bij 8 mm dikte is de totale spuitgietcyclus ongeveer 93 seconden, waarbij het afkoelen ongeveer 70 seconden duurt. Het verhogen van de wanddikte gaat dus ten koste van hogere productiekosten.
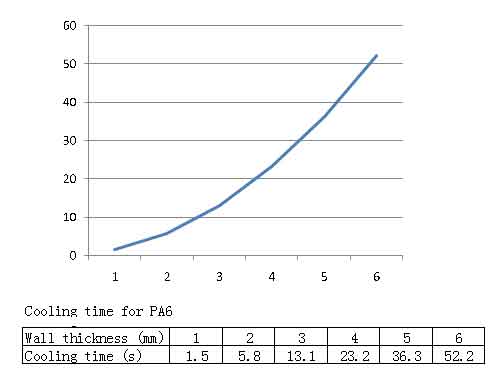
De koeltijd bij spuitgieten wordt door veel factoren beïnvloed, waardoor de berekeningsformule vrij complex is. De gegevens in de bovenstaande grafiek geven slechts grofweg het verband tussen wanddikte en koeltijd weer. Het toont echter wel dat de koeltijd bijna evenredig toeneemt met het kwadraat van de wanddikte, wat de spuitgietkosten aanzienlijk beïnvloedt.
Methoden voor het gieten van dikwandige kunststofproducten:
1. Gebruik gespecialiseerde spuitgietmachines
Sommige materialen, zoals PC, zijn van nature geschikt voor producten met dikke wanden, zoals lenzen tot bijna 30 mm dik. Ondanks deze dikte vertonen ze geen significante krimpvervorming en behouden ze de optische prestaties.
De grootste uitdaging is het voorkomen van defecten zoals luchtbellen en spuitlijnen en het vermijden van overmatige interne spanning na het koelen.
Gespecialiseerde spuitgietmachines en schroeven zijn nodig om hoge inspuitsnelheden en uniforme druk en temperatuur te garanderen, om interne spanning te minimaliseren.
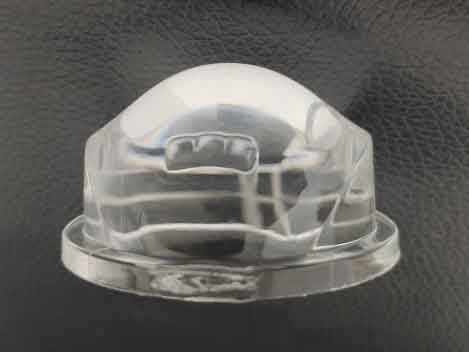
Dit is een koplens van PC-materiaal met een dikte van ongeveer 34 mm, geproduceerd met een gespecialiseerde spuitgietmachine. Aangezien de gietopening na montage verborgen is, is er geen esthetische behandeling nodig.
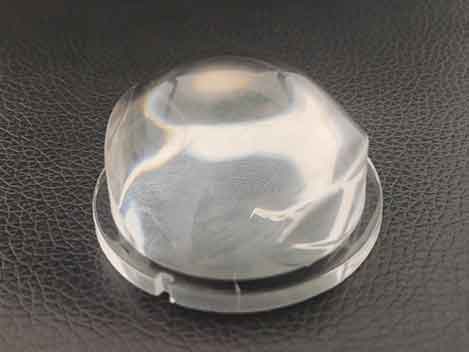
De afbeeldingen tonen dat het product vrij is van merkbare luchtbellen en spuitlijnen, wat een bevredigend kwaliteitsniveau oplevert.
2. Materiaalwijziging
De primaire beperking van de wanddikte van onderdelen is fysieke vulling. Het toevoegen van calciumcarbonaat of talk aan kunststoffen kan de materiaalkrimp verminderen. Deze additieven krimpen niet en kunnen de structurele toestand van sommige kunststoffen veranderen. Glasvezelversterking verandert de kristalliniteit van sommige kunststoffen, wat hun krimppercentage aanzienlijk vermindert. Het toevoegen van deze componenten is echter complex, omdat ze de glans van het materiaal kunnen veranderen, de sterkte kunnen verminderen en de brosheid kunnen verhogen. In sommige toepassingen, zoals voedselveilige kunststoffen, zijn de meeste additieven niet toegestaan.
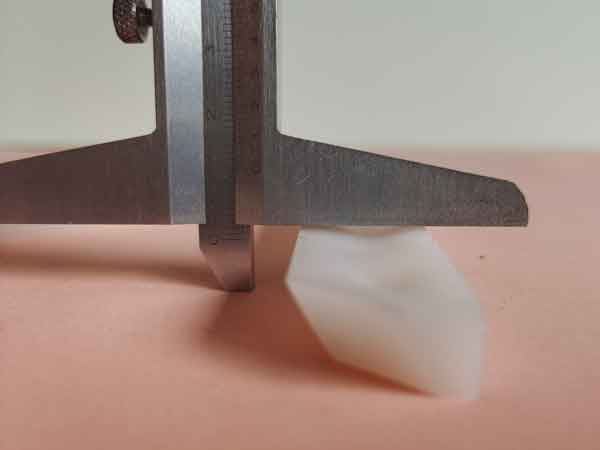
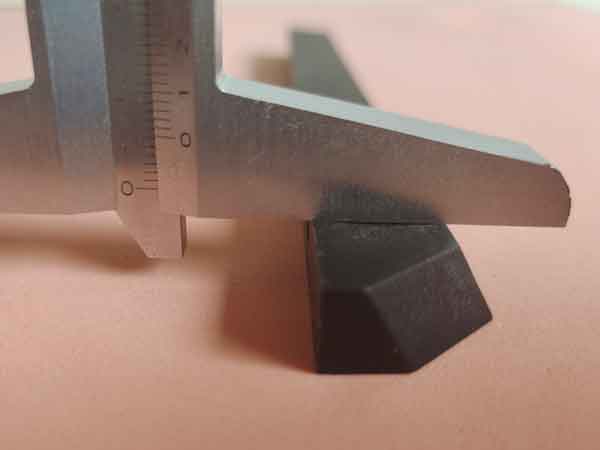
In dit voorbeeld is het duidelijk dat materiaalmodificatie de krimp aanzienlijk vermindert, waardoor de productie van producten met een grotere wanddikte mogelijk wordt.
Het witte monster, gemaakt van standaard PP (polypropyleen), vertoont duidelijk aanzienlijke krimp; de holte in het midden is duidelijk zichtbaar. In zulke gevallen vermindert zelfs het verhogen van de nadrukdruk en -tijd deze krimp niet.
Het zwarte monster, gemaakt van gemodificeerd PP gevuld met lange glasvezels, toont een opmerkelijke verbetering in vlakheid.
3. Overmolding
Aangezien hetzelfde type plastic overmold kan worden, biedt dit een grote productieflexibiliteit. We kunnen eerst een kleiner onderdeel als substraat produceren en vervolgens het overmolden om het substraat te omhullen, wat de wanddikte van het product aanzienlijk kan vergroten.
Dit is een plastic connector die ontworpen is om zware belastingen te weerstaan, waardoor een grotere wanddikte noodzakelijk is. Tijdens een enkel spuitgietproces is een wanddikte van 8 mm echter de limiet, omdat er al duidelijke zinkmarkeringen optreden en de vormtijd bijna 1 minuut en 40 seconden nadert. Toch voldoet deze dikte van 8 mm niet aan de vereiste sterktecriteria.
Door nu een overmolding-benadering toe te passen, kan de wanddikte worden verhoogd tot meer dan 15 mm, waarbij de vlakheid van het product grotendeels aan de eisen voldoet.
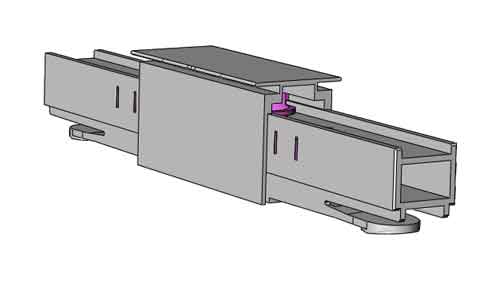
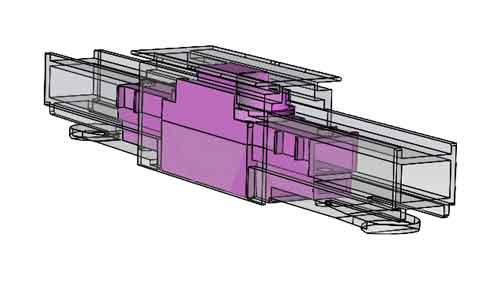
De onderstaande animatie illustreert hoe het substraat is ontworpen om binnen de overmold te worden ingekapseld. Dit verbetert de sterkte in de draaggebieden van het onderdeel aanzienlijk.
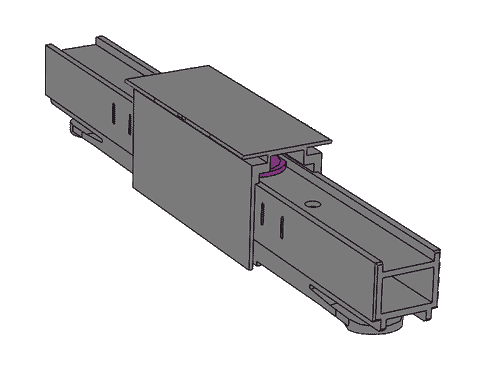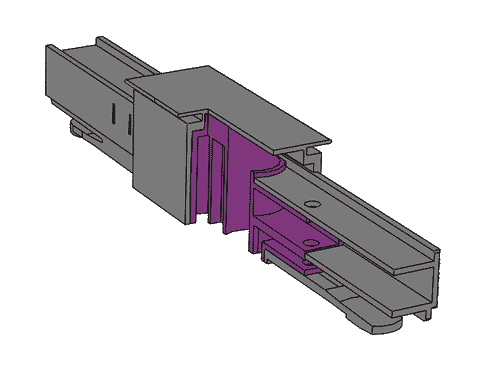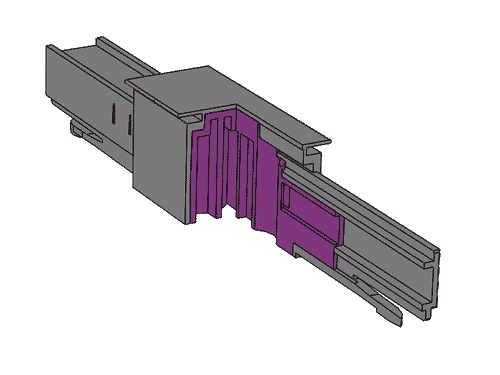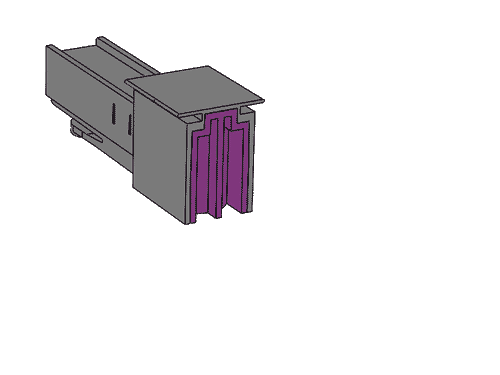
Het kan worden gezegd dat het gebruik van de overmolding-benadering de meest eenvoudige oplossing is, omdat deze minder beperkt wordt door de beperkingen van spuitgietmachines en de tekortkomingen van de eerder genoemde gemodificeerde materialen, hoewel het wel hogere kosten met zich meebrengt.
Dit vereist twee matrijzen: één voor het substraat en een andere voor het overmolden. Het proces is tijdrovend en arbeidsintensief.
Bovendien kan het verhogen van het aantal overmolding-lagen (bijvoorbeeld dubbele of drievoudige overmolding) de wanden verder verdikken, waardoor zelfs massieve plastic producten kunnen ontstaan. Dit is zeldzaam en kostbaar, maar het is een mogelijkheid die het vermelden waard is voor informatieve doeleinden.
Conclusie
Concluderend, hoewel spuitgieten doorgaans de voorkeur geeft aan dunne, uniforme wanden, vereisen bepaalde toepassingen dikkere wanden. Het overwinnen van uitdagingen zoals ongelijkmatige koeling, verhoogde interne spanning en mogelijke defecten vereist geavanceerde technieken zoals het verbeteren van de machineprestaties, het aanpassen van materialen en het toepassen van overmolding. Dit artikel benadrukt dat hoewel het produceren van dikwandige onderdelen complex is, het met zorgvuldige planning en uitvoering mogelijk is om kwaliteit en functionaliteit in deze gespecialiseerde producten te bereiken.
