Dans le monde du moulage par injection, la pratique courante consiste à maintenir des épaisseurs de paroi fines et uniformes dans les produits. Cependant, il existe des scénarios où une épaisseur de paroi maximale est nécessaire, repoussant les limites au-delà des limites conventionnelles. Dans cet article, nous examinons les méthodes de création de pièces moulées par injection avec des parois plus épaisses, ainsi que les défis et les considérations à prendre en compte dans le processus.
Table des matières
TogglePourquoi les pièces moulées par injection ne doivent pas être trop épaisses
Les pièces moulées par injection trop épaisses peuvent entraîner une série de problèmes, d'où l'existence de limites maximales d'épaisseur de paroi. Les principaux problèmes liés aux pièces moulées par injection trop épaisses sont les suivants :
- Refroidissement inégal et rétrécissement: Les sections plus épaisses refroidissent plus lentement que les parois plus fines, ce qui entraîne un refroidissement inégal. Cela peut entraîner un retrait localisé (marques d'enfoncement) et un gauchissement, ce qui peut provoquer des fissures ou des déformations du produit.
- Augmentation du stress interne: Lors du refroidissement, la matière à l'intérieur des parois plus épaisses peut développer des contraintes internes plus élevées en raison de vitesses de refroidissement plus lentes, affectant l'intégrité structurelle et les performances du produit.
- Réduction de la durée de vie du produit: En raison des contraintes internes et des propriétés inégales des matériaux, les pièces moulées par injection trop épaisses peuvent présenter une durabilité moindre et une durée de vie plus courte.
- Remplissage insuffisant: Lors du moulage par injection, les sections plus épaisses peuvent ne pas être entièrement remplies, ce qui entraîne des vides et des bulles d'air.
La limite maximale d'épaisseur de paroi en moulage par injection assure principalement la qualité du produit, l'intégrité structurelle et l'efficacité de production. Ces facteurs doivent être pris en compte lors de la phase de conception, en respectant les directives relatives aux matériaux et à la conception pour garantir la qualité et les performances du produit final.
Situations nécessitant des murs plus épais
1. Amélioration de la résistance structurelle et de la rigidité: Dans certains scénarios, la demande d'une résistance structurelle et d'une rigidité accrues nécessite l'utilisation de parois plus épaisses dans les pièces moulées par injection. Cela est particulièrement important dans les applications où les pièces sont soumises à des contraintes ou des charges élevées, nécessitant un matériau supplémentaire pour maintenir l'intégrité et la fonctionnalité.
2. Contraintes de conception avec des caractéristiques à proximité immédiate: Il existe des situations où des éléments de conception tels que des bossages (caractéristiques en relief utilisées pour l'alignement ou la fixation) et des parois sont très proches les uns des autres. Dans ces cas, il devient impraticable ou impossible d'évider ces zones. La contrainte de conception qui en résulte conduit à la nécessité d'avoir des parois plus épaisses pour accueillir ces caractéristiques rapprochées tout en maintenant l'intégrité structurelle de la pièce.
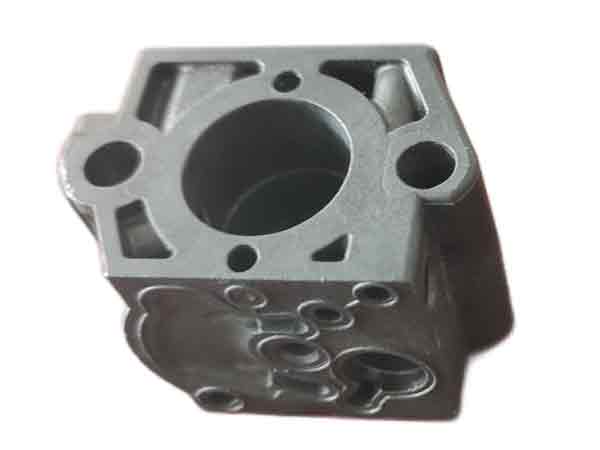
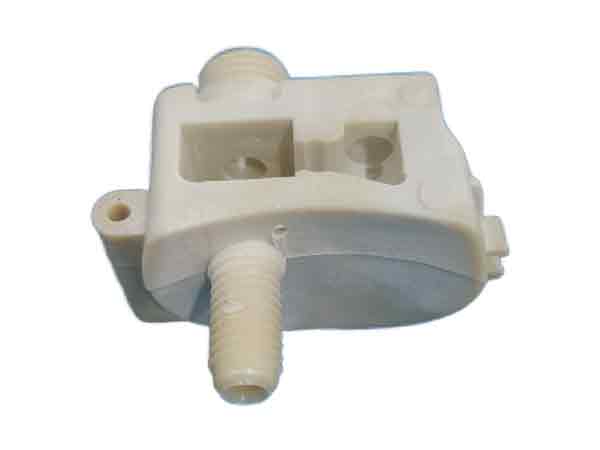
3. Ajout de la masse matérielle et de l'inertie: Pour certaines applications, il est souhaitable d'augmenter la masse et l'inertie d'une pièce. Cela peut être réalisé en concevant la pièce avec des parois plus épaisses. La masse ajoutée peut être bénéfique dans les applications où un poids supplémentaire est nécessaire pour la stabilité ou l'élan, comme dans certains composants mécaniques ou automobiles.
4. Amélioration de l'isolation thermique: Dans certains produits, en particulier ceux qui doivent maintenir ou restreindre les échanges thermiques, des parois plus épaisses sont nécessaires pour une meilleure isolation thermique. Cela se voit couramment dans des produits comme les contenants thermiques, les boîtiers pour l'électronique ou les composants des systèmes de chauffage et de refroidissement, où l'épaisseur de la paroi joue un rôle crucial pour isoler le produit ou le composant des variations de température externes.
Implications financières de l'augmentation de l'épaisseur des parois
Des parois plus épaisses signifient des temps de refroidissement plus longs pendant le cycle de moulage par injection. Temps de refroidissement est presque proportionnel au carré de l'épaisseur de paroi, suivant une relation quadratique (y = K * x^2). Par exemple, avec un matériau PA6 d'une épaisseur de 8 mm, le cycle total de moulage par injection est d'environ 93 secondes, le refroidissement prenant environ 70 secondes. Ainsi, l'augmentation de l'épaisseur de paroi se fait au prix de coûts de production plus élevés.
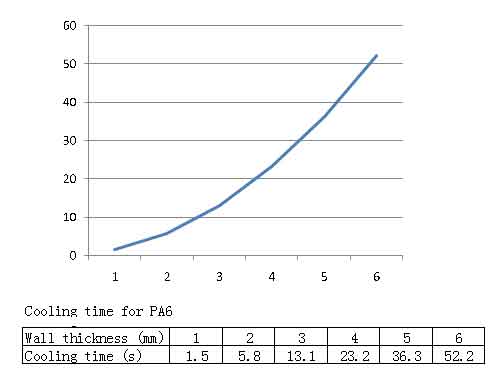
Le temps de refroidissement dans le moulage par injection est influencé par de nombreux facteurs, ce qui rend la formule de calcul assez complexe. Les données du graphique ci-dessus ne reflètent que grossièrement la relation entre l'épaisseur de la paroi et le temps de refroidissement. Toutefois, elles montrent que le temps de refroidissement augmente presque proportionnellement au carré de l'épaisseur de la paroi, ce qui a un impact significatif sur les coûts du moulage par injection.
Méthodes de moulage des produits en plastique à parois épaisses :
1. Utiliser des machines de moulage par injection spécialisées
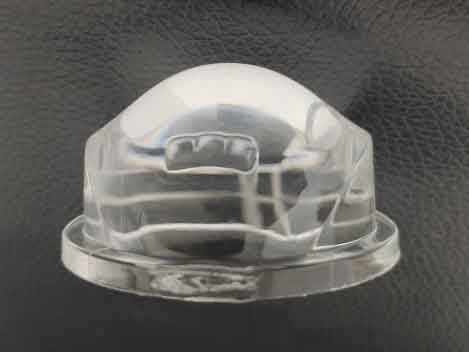
Certains matériaux, comme le PC, sont naturellement adaptés aux produits à parois épaisses, tels que les lentilles pouvant atteindre près de 30 mm d'épaisseur. Malgré cette épaisseur, ils ne présentent pas de déformation significative par retrait, maintenant ainsi les performances optiques.
Le principal défi consiste à éviter les défauts tels que les bulles et les lignes d'injection, ainsi que les contraintes internes excessives après le refroidissement.
Des machines de moulage par injection et des vis spécialisées sont nécessaires pour garantir des vitesses d'injection élevées et une pression et une température uniformes afin de minimiser les contraintes internes.
Il s'agit d'une lentille de phare en matériau PC d'une épaisseur d'environ 34 mm, produite à l'aide d'une machine de moulage par injection spécialisée. Comme la marque d'injection est dissimulée après l'assemblage, elle ne nécessite pas de traitement esthétique.
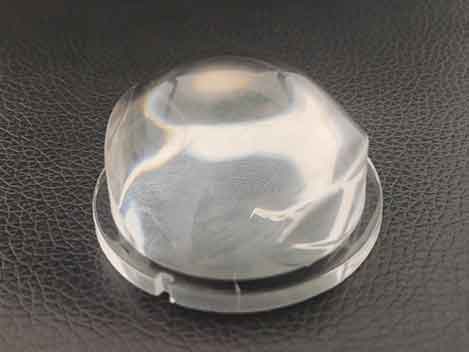
Les images montrent que le produit est exempt de bulles et de lignes d'injection perceptibles, atteignant ainsi un niveau de qualité satisfaisant.
2. Modification du matériel
La principale limitation de l'épaisseur de paroi des pièces est le remplissage physique. L'ajout de carbonate de calcium ou de talc aux plastiques peut réduire le retrait des matériaux. Ces additifs ne se rétractent pas et peuvent modifier l'état structurel de certains plastiques. Le renforcement par fibres de verre modifie la cristallinité de certains plastiques, réduisant considérablement leur taux de retrait. Cependant, l'ajout de ces composants est complexe, car ils peuvent modifier le brillant du matériau, réduire la résistance et augmenter la fragilité. Dans certaines applications, comme les plastiques de qualité alimentaire, la plupart des additifs ne sont pas autorisés.
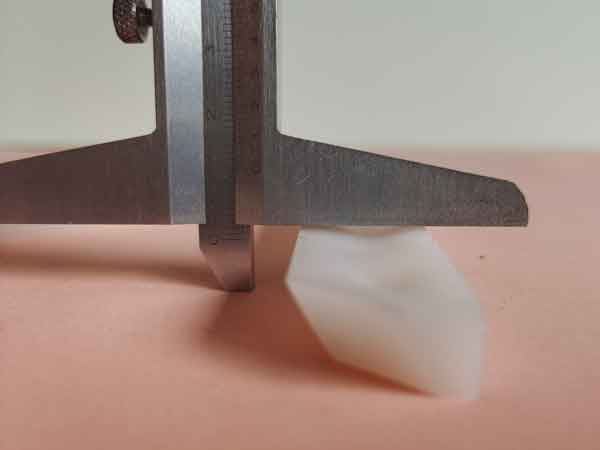
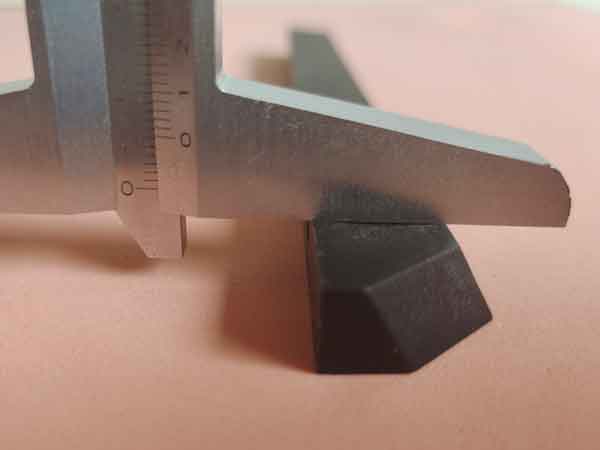
Dans cet exemple, il est évident que la modification du matériau réduit considérablement le retrait, permettant la production de produits avec une plus grande épaisseur de paroi.
L'échantillon blanc, fabriqué en PP standard (polypropylène), présente clairement un retrait important, le creux au milieu est évident. Dans de tels cas, même en augmentant la pression de compactage et le temps, ce retrait n'est pas atténué.
L'échantillon noir, fabriqué à partir de PP modifié rempli de longues fibres de verre, présente une amélioration notable de la planéité.
3. Surmoulage
Étant donné que le même type de plastique peut être surmoulé, cela offre une grande flexibilité de production. Nous pouvons d'abord produire une pièce plus petite comme substrat, puis réaliser le surmoulage pour envelopper le substrat, ce qui peut augmenter considérablement l'épaisseur de paroi du produit.
Il s'agit d'un connecteur en plastique conçu pour supporter de lourdes charges, nécessitant une épaisseur de paroi accrue. Cependant, lors d'un seul processus de moulage par injection, une épaisseur de paroi de 8 mm est la limite, car il présente déjà des retassures importantes et le temps de moulage approche 1 minute et 40 secondes. Pourtant, cette épaisseur de 8 mm ne répond pas aux critères de résistance requis.
Maintenant, en adoptant une approche de surmoulage, l'épaisseur de paroi peut être augmentée à plus de 15 mm, la planéité du produit répondant largement aux exigences.
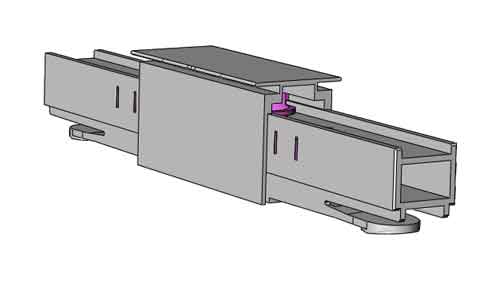
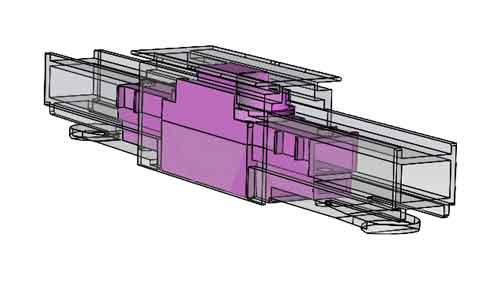
L'animation ci-dessous montre comment le substrat est conçu pour être encapsulé dans le surmoulage. Cela améliore considérablement la résistance dans les zones portantes de la pièce.
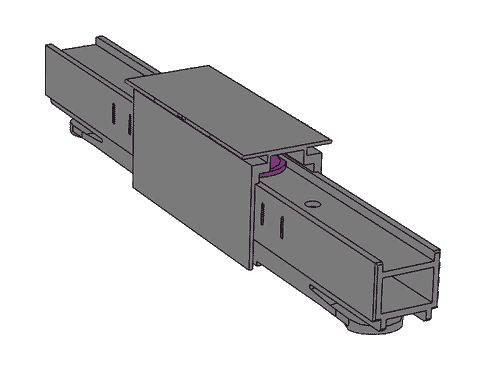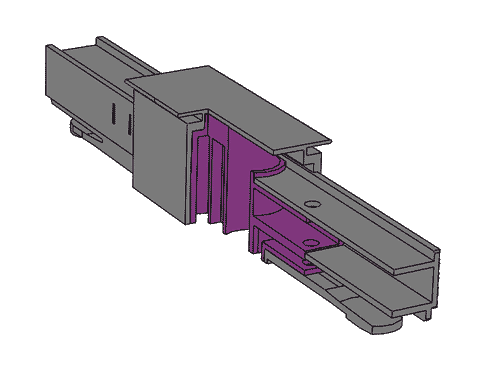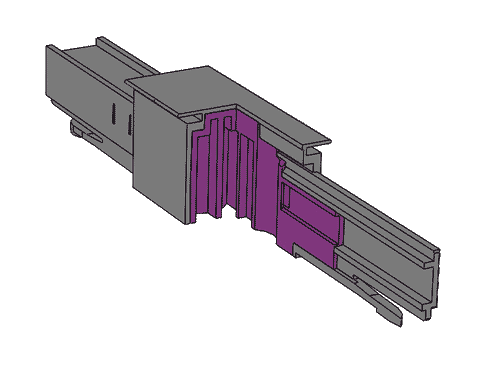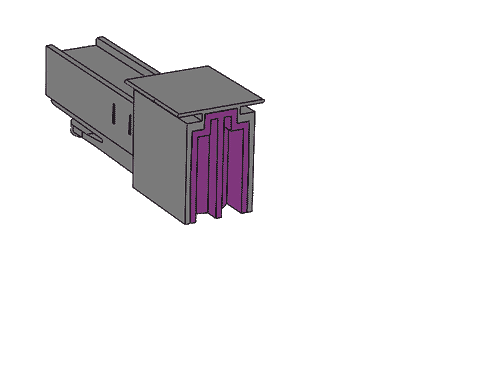
On peut dire que l'approche du surmoulage est la solution la plus simple, car elle est moins contrainte par les limites des machines de moulage par injection et les défauts des matériaux modifiés mentionnés ci-dessus, bien qu'elle entraîne des coûts plus élevés.
Cela nécessite deux moules : un pour le substrat et un autre pour le surmoulage. Le processus est long et laborieux.
De plus, l'augmentation du nombre de couches de surmoulage (par exemple, double ou triple surmoulage) peut encore épaissir les parois, produisant même des produits en plastique pleins. C'est rare et coûteux, mais c'est une possibilité qui mérite d'être mentionnée à titre informatif.
Conclusion
En conclusion, si le moulage par injection favorise généralement les parois minces et uniformes, certaines applications nécessitent des parois plus épaisses. Pour surmonter des difficultés telles qu'un refroidissement inégal, une augmentation des contraintes internes et des défauts potentiels, il faut recourir à des techniques avancées telles que l'amélioration des performances des machines, la modification des matériaux et l'utilisation du surmoulage. Cet article souligne que si la production de pièces à parois épaisses est complexe, il est possible, avec une planification et une exécution soignées, d'obtenir la qualité et la fonctionnalité de ces produits spécialisés.