


目次
トグル射出成形における金型温度の理解
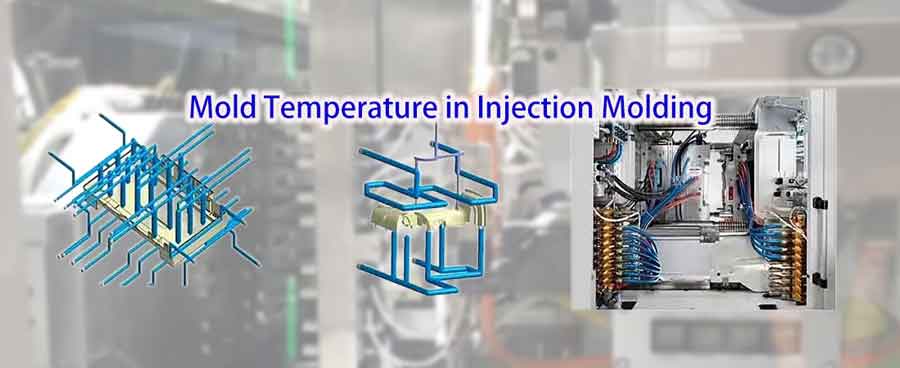
射出成形プロセスにおいて、成形品の 品質 そして サイクルタイム は、以下の影響を直接受けます: 金型温度. 樹脂の種類によって異なるため ガラス転移温度と成形温度, 、適切な金型温度の設定が重要です。射出成形生産における金型温度の包括的な理解を深めましょう。.
一般的なプラスチックの推奨金型温度
以下の表は、一般的に使用されるいくつかのプラスチックの推奨金型温度を示しています。幅広い材料を網羅しているわけではありませんが、射出成形における代表的なプラスチックの金型温度の目安となります。.
特定の種類のプラスチックについては、材料メーカーは通常、材料特性シートに詳細な推奨温度を記載している。.
一般的なプラスチック射出成形温度参考表
| 材料名 | 金型温度 (°C) | 溶融温度 (°C) | 射出成形温度 (°C) | 分解温度 (°C) |
|---|---|---|---|---|
| ABS | 50-80 | 170-190 | 200-240 | 280 |
| PP(ポリプロピレン) | 40-80 | 160-175 | 190-290 | 320 |
| POM(ポリオキシメチレン) | 80-105 | 165-175 | 190-230 | 280 |
| PC(ポリカーボネート) | 80-120 | 225-250 | 270-320 | 360 |
| PBT | 60-80 | 225-235 | 220-270 | 280 |
| PA6(ナイロン6) | 80-120 | 215-221 | 260-300 | 320 |
| PA66(ナイロン66) | 80-120 | 260-265 | 270-310 | 360 |
| PMMA(アクリル) | 50-70 | 160-180 | 220-250 | 270 |
| LDPE(低密度ポリエチレン) | 30-45 | 110-130 | 150-230 | 300 |
| HDPE(高密度ポリエチレン) | 50-80 | 125-137 | 160-280 | 300 |
| PEEK(ポリエーテルエーテルケトン) | 170-200 | 315-353 | 360-400 | 520 |
この表は、各種プラスチックの概要と推奨金型温度、溶融温度、射出成形温度、分解温度を示しています。
金型温度から金型サイクル時間
明らかに 金型温度を下げる, 、製品が冷却・固化するまでの時間が短くなり、射出成形サイクルが短縮されます。一般に、射出成形の冷却段階は 通常約20~70秒かかる, 、全サイクルの中で最大の割合を占めます。したがって、冷却時間の短縮は、生産性の向上とコスト削減において重要な役割を果たします。.
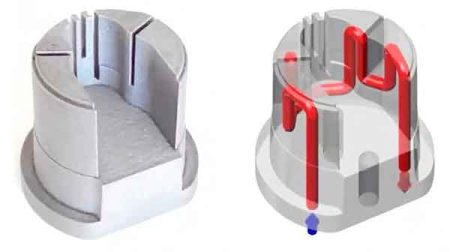
さらに 金型温度の均一性, 、製品全体で一貫した冷却速度を確保することも同様に重要です。これには、適切に設計された冷却水回路が必要であり、時には コンフォーマル冷却技術 均一性を達成するために。.
金型温度と内部応力
金型温度と射出成形品の 内部応力 の間には密接な関係があり、主に以下の側面で現れます:
内部応力の形成
内部応力は主に以下により発生する 熱収縮の不均一 冷却過程におけるプラスチック製品の異なる部分での収縮率。この不均一な収縮は材料内に張力と圧力を生み出し、内部応力を引き起こします。.
金型温度と冷却速度
A より高い金型温度 金型内の溶融物の冷却速度を遅くします。この より遅い冷却は、急激で不均一な冷却によって引き起こされる内部応力を軽減するのに有益です 。材料が均一に収縮するための時間が増え、それによって内部張力が減少します。.
温度均一性
金型温度を均一にすることで、製品全体が均一に冷却され、内部応力の発生を抑えることができます。金型の一部が他の部分より冷たかったり熱かったりすると、材料の収縮が不均一になり、内部応力が増大します。.
素材特性
プラスチック材料によって、金型温度に対する反応は異なります。結晶性プラスチックと非晶性プラスチックでは、冷却固化時の挙動が異なるため、内部応力の発生も金型温度によって異なる影響を受けます。.
内部応力の結果
内部応力は、製品寸法の不安定化、ひび割れ、変形、後工程での性能劣化などにつながります。そのため、金型温度を適切に管理し、内部応力を最小限に抑えることが重要です。.
金型温度と製品寸法
射出成形品の寸法に対する金型温度の影響は、いくつかの形で現れる:
高い金型温度
金型温度が高い場合、離型後のプラスチック製品の温度も高くなります。これは 冷却時の収縮率増加, 、引き起こす 製品寸法の減少. をもたらします。この収縮を補うために、保圧時間を延長し、保圧力を高めることで製品寸法を増加させることが可能です。.
金型温度を下げる
製品の寸法と安定性を高めるには、金型温度を下げることが効果的な方法である。低い温度は製品の収縮率を下げ、寸法の一貫性を保つのに役立つ。.
金型の温度均一性
金型の異なる部分で温度が異なると、冷却速度が不均一になり、その結果、収縮率も変化する。これは寸法精度に影響するだけでなく、製品の内部応力や反りの原因にもなる。.
結論として、金型温度を適切にコントロールすることは、射出成形品の寸法精度と品質を確保する鍵である。金型温度を調整することで、製品の収縮率と寸法安定性を効果的にコントロールし、製品の品質を確保することができます。.
半結晶性プラスチックの推奨金型温度
半結晶性プラスチックでは、適切な金型温度を選択することが重要である:
金型温度が低い場合の問題点
このようなプラスチックを低い金型温度で射出すると、分子配列が制限され、それ以上の結晶化が妨げられる。このような方法で成形された製品は、使用中や二次加工中に高温にさらされると、再整列して結晶化しやすくなり、熱変形温度(HDT)よりもはるかに低い温度で変形することになる。.
推奨プラクティス
これらのプラスチックは、結晶化温度に近い金型温度で生産することが推奨されます。そうすることで、射出成形段階で製品が完全に結晶化し、高温環境で発生する可能性のある後結晶化や収縮を避けることができます。.
要約すると、適切な金型温度を選択することは、半結晶性プラスチックにとって極めて重要である。高温条件下での変形や品質劣化を防ぎ、製品の品質と安定性を高める。.
過度な金型温度の問題
金型温度が高すぎると、いくつかの問題が生じる:
フラッシュにつながる過度のフロー
金型温度が高いとプラスチック溶融物の流動性が高まり、バリが発生しやすくなる。バリとは、金型の縁からこぼれ落ちる余分なプラスチックの薄い層のことである。.
排出と変形の難しさ
金型温度が高すぎると、製品が成形されにくくなり、金型から排出されにくくなる。熱たわみ温度より高い温度で製品が排出されると、製品が変形し、品質に影響を与える可能性がある。.
金型鋼素材の問題
高温では、特定の金型鋼が過度の熱変形を起こし、金型の「ロック」や適切な開閉ができなくなる可能性があります。これには、高温環境で動作する金型に熱変形の少ない特殊鋼を使用する必要があります。.
そのため、金型の冷却は非常に重要であり、ほとんどの射出成形製品の生産において不可欠な要素です。金型の温度を適切にコントロールすることは、製品の品質を高めるだけでなく、金型の損傷を防ぎ、スムーズな生産を保証します。.
金型温度制御の方法
射出成形における金型温度管理は、主に金型の冷却と加熱に分類され、詳細は以下の通りである:
金型の冷却方法
射出成形金型を冷却する方法はいくつかある:
室温水冷却: 最も一般的な冷却方法は、冷却塔の水を使用して金型を冷却し、水温を周囲温度に近づける方法です。この方法は経済的で実用的であり、ほとんどの標準的な射出成形操作に適しています。.
冷水冷却: より迅速な冷却が必要な場合は、チラーを使用します。水温を通常13~17°Cの間に設定することで、金型温度をより正確に制御でき、高精度と生産効率が求められるシナリオに適しています。.
空冷: 場合によっては、金型温度が容易に作業温度に達する場合、または製品が厳密な温度管理を必要としない場合は、周囲空気を冷却に使用できます。この方法は冷却水回路や加熱パイプを接続する必要がありませんが、あまり一般的ではなく、特定の条件下でのみ使用されます。.
金型加熱方法
射出成形金型の加熱にはさまざまな方法が用いられ、それぞれに特徴と用途がある:
温調機加熱: 加熱の一般的な方法で、水温調節と油温調節のオプションを提供する温度調節器を使用します。水加熱は100°C以下の金型温度に適しており、油加熱は100°C以上の温度に使用されます。金型温度が200°Cに達する必要がある一部の高温プラスチックでは、油加熱が特に重要になります。.
電熱コイル加熱: これはコスト効率の良い加熱方法ですが、加熱が不均一になる可能性があり、製品品質に影響を与えるという欠点があります。したがって、均一な加熱が重要な生産には適さないかもしれません。.
断熱プレート: 加熱効率を向上させ、熱損失を減らすために、一部の金型では断熱プレートが使用されています。この方法は、安定した金型温度を維持するのに役立ち、同時にエネルギー消費も削減します。.
金型の急速冷却と加熱
金型の急速冷却・加熱は、「ラピッドヒートサイクル成形」(RHCM)とも呼ばれ、射出成形金型のための特殊な処理技術です。このプロセスでは、金型を 急速加熱 プラスチックの融点よりも高い温度に加熱して、プラスチックの流動と金型への充填を促進します。プラスチックが金型を充填したら、 温度が急速に低下する プラスチックの冷却と固化を加速し、それによって成形サイクルを短縮します。.
急速冷却・加熱技術は、以下のような高精度製品に適しています。 高い表面品質要求, 例えば、透明プラスチック製品や高光沢表面の物品などです。この技術は精密な温度制御と効率的な加熱・冷却システムを必要とし、金型設計と製造に高い基準を要求します。.
しかし、製造時にかなりのエネルギーを消費するため、その使用は限定的で、通常は特別な機会に限られている。.
結論
結論として、金型温度設定を理解し、正確に適用することは、射出成形の領域において極めて重要である。それは、最終製品の完全性と品質を保証するだけでなく、生産工程の効率にも大きく影響します。.
ABSからPEEKまで、それぞれの材料は温度制御に対して微妙なアプローチを要求する。これらのガイドラインを遵守し、各プラスチックの特定の要件に適合させることで、メーカーは優れた製品品質を達成し、欠陥を最小限に抑え、サイクルタイムを最適化することができます。射出成形を成功させる鍵は、金型温度の綿密な管理にあることを忘れないでください。.
