


目次
トグルステンレス鋼管溶接における課題:変色と反り
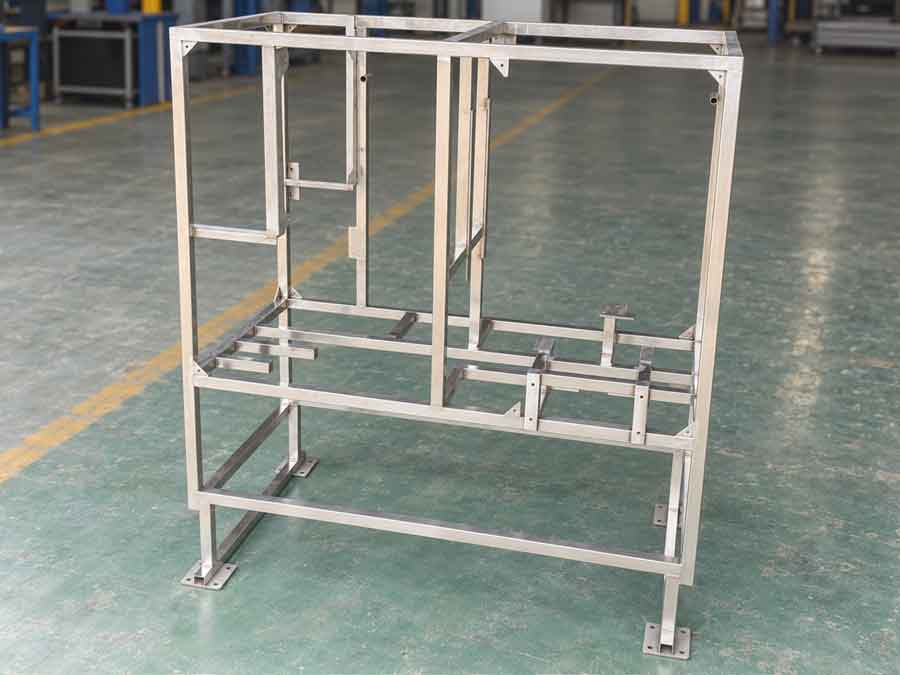
In ステンレス鋼管の溶接, 、継手強度は課題の一部に過ぎません。目に見える管フレームの場合、, ステンレス鋼溶接部の変色 や熱による管の反りも同様に重要です。これらは外観、寸法精度、溶接後の仕上げ作業量に影響するためです。.
購入者比較用 ステンレス鋼管溶接企業, 、こうした実際の結果は溶接方法そのものよりも重要になる場合があります。最近のフレームプロジェクトの一つでは、溶加ワイヤを用いた ステンレス鋼のレーザー溶接 管を使用し、継手周辺への入熱を低減しました。溶接後、一部の黒い残留物が確認されましたが、簡単に拭き取ることができ、表面は元のステンレス鋼の色に近い状態となりました。フレームの管の反りも比較的小さく抑えられていました。.
ステンレス鋼フレームにおける溶接変色が重要な理由
ステンレス鋼管が使用される理由
ステンレス鋼管が選ばれる主な理由は二つあります: その美しい外観と耐食性. です。金属表面が露出するフレームでは、激しい溶接変色がこれら両方の利点に影響を与える可能性があります。.
ステンレス鋼の溶接変色はなぜ発生するのか
ステンレス鋼の溶接部周辺に見られる変色は、主に 高温酸化. によって引き起こされます。溶接中、表面のクロムと鉄が酸素と反応し、クロム酸化物、鉄酸化物、複合酸化物を含むより厚い酸化層を形成します。この酸化層が厚くなるにつれて、よく見られる黄色、茶色、青色、紫色、または黒色の熱変色が生じます。.

溶接変色がクロム欠乏層を生み出す仕組み
さらに重要なことに、これらの酸化物の形成は表面直下の金属からクロムを消費します。これにより、 クロム欠乏域 が熱変色領域の下に形成される可能性があります。クロムは、ステンレス鋼が極めて薄い保護性のクロムリッチな不動態皮膜を形成するための鍵となる元素です。.
耐食性にとってクロム含有量が重要な理由
について 10.5%クロム は、通常の条件下で鋼がステンレス鋼として機能するために一般的に必要とされる最低レベルと見なされています。局部の表面領域におけるクロム濃度が低くなりすぎると、保護的な不動態皮膜を形成・維持する能力が低下します。その皮膜に傷が付いたり損傷したりした場合、クロム欠乏領域は 再不動態化、すなわち「自己修復」“ 局部腐食がより発生しやすくなる。.
そのため、ステンレス鋼の溶接変色を低減することは単なる外観上の問題ではありません。それは、そもそもステンレス鋼がフレームに魅力的に採用された理由である耐食性表面状態を維持することにも役立ちます。.
ステンレス鋼管が溶接による反りを起こしやすい理由
もう一つの一般的な問題は ステンレス鋼管の溶接 溶接による曲がりや変形が生じることです。これは特にフレームに使用される長尺の薄肉管で顕著に現れます。管の片側が加熱され、冷却時に収縮すると、管は元の直線形状から離れて曲がることがあります。.

溶接管にオーステナイト系ステンレス鋼が一般的に使用される理由
オーステナイト系ステンレス鋼 — 304、304L、316、316L
オーステナイト系ステンレス鋼は、溶接管構造において最も一般的な選択肢です。溶接性が良好で、通常は予熱や溶接後熱処理を必要としません。.
これらの利点から、溶接配管、タンク、圧力容器、食品加工設備、ステンレス鋼管フレームなどに広く使用されています。.
溶接時における主な欠点は、比較的高い熱膨張率と低い熱伝導率であり、そのため溶接による変形が生じやすくなります。.
フェライト系ステンレス鋼 — 409、430、444
フェライト系ステンレス鋼はオーステナイト系に比べて熱膨張率が低く、溶接変形の低減に役立ちます。.
しかし、過剰な入熱に対してより敏感です。高い溶接温度は熱影響部での結晶粒成長を引き起こし、靭性を低下させる可能性があります。そのため、入熱を慎重に管理する必要があります。.
一部の鋼種、厚肉部、または拘束の強い継手では予熱が使用されることがありますが、すべてのフェライト系ステンレス鋼に必要とされるわけではありません。.
マルテンサイト系ステンレス鋼 — 410、420、440C
マルテンサイト系ステンレス鋼は一般に炭素含有量が高く、硬化傾向が強いです。.
鋼種や板厚に応じて、硬さを低減し割れを防ぐために、予熱(多くの場合約200~300°C)や溶接後熱処理が必要となることがあります。.
ステンレス鋼管の溶接では、オーステナイト系鋼種が溶接性と加工のしやすさの面で最良の組み合わせを提供します, が、その熱的特性により歪みの管理が特に重要となります。.
オーステナイト系ステンレス鋼が炭素鋼より反りやすい理由
304ステンレス鋼とAISI 1020のような代表的な低炭素鋼との比較が、その理由を示しています:
| 熱特性 | 304ステンレス鋼 | AISI 1020炭素鋼 | 溶接にとって何を意味するか |
|---|---|---|---|
| 比熱 | ~500 J/kg·K | ~486 J/kg·K | 非常に類似 これがステンレス鋼がより大きく反る主な理由ではありません。. |
| 熱伝導率 | ~16.3 W/m·K | ~51.9 W/m·K | 炭素鋼は熱を約3倍速く伝えます。. 304ステンレス鋼では熱が溶接部周辺により集中します。. |
| 線熱膨張 | ~17.3 × 10⁻⁶/K | ~11.7 × 10⁻⁶/K | 304は約48%多く膨張します。. 膨張と収縮が大きいほど、曲がりや反りの傾向が増大します。. |
したがって、重要な違いは比熱ではありません。オーステナイト系ステンレス鋼は炭素鋼に比べて熱伝導率がはるかに低く、熱膨張率が大幅に高いです。溶接中、熱は継手付近に集中したまま、ステンレス鋼はより大きく膨張・収縮するため、管の曲がりや溶接による変形が生じやすくなります。.
注意: 304の値は日本製鉄によって公開されており, 、AISI 1020の値はMatWebが報告する代表的な参考値です。実際の値は温度や材料状態によって多少変動します。.
最大の違いは 熱伝導率. 。炭素鋼は304ステンレス鋼に比べて溶接部から熱を約3倍速く逃がします。.
同時に、304の熱膨張率はほぼ50%高く、一方で両材料の比熱はかなり類似しています。.
これにより、溶接中に不利な組み合わせが生じます:
熱は溶接部付近に集中したまま、加熱されたステンレス鋼はより大きく膨張・収縮します。.
溶接部が冷却されると、この不均一な収縮により直線状の管が曲がった形状に引っ張られることがあります。World Stainlessも同様に、オーステナイト系ステンレス鋼の比較的低い熱伝導率と高い熱膨張率が溶接時の歪みの傾向を増大させると指摘しています。.
過度な溶接反りが問題となる理由
過度の管の曲がりは見た目だけの問題ではありません。.
フレームの全体的な寸法や位置合わせを変化させ、後工程の組立時に問題を引き起こし、溶接後の追加の矯正を必要とする場合があります。.
大きな変形は、溶接パラメータ、溶接順序、または入熱量が適切に管理されていないことを示す場合もあります。治具は溶接中の目に見える移動を抑制できますが、過度な拘束は完成した組立品に高い残留応力を残す可能性があります。.
オーステナイト系ステンレス鋼では、これらの残留引張応力が、次の感受性を高める可能性もあります。 応力腐食割れ 部品が適切な腐食環境、特に塩化物を含む環境にさらされた場合に生じます。.
このため、不要な入熱を減らすことは、外観や寸法精度だけでなく、溶接中に導入される応力を制御するうえでも重要です。.
これは、私たちがこのフレームに次の材料を検討した主な理由の一つです。 ステンレス鋼のレーザー溶接 チューブです。各継手周辺への総入熱を減らすことで、溶接に関連する表面への影響と次の両方の低減に役立ちます。 管の反り.
このステンレス鋼管溶接事例で確認されたこと
このプロジェクトでは、 30 × 30 × 2 mm のステンレス鋼角パイプ を使用してフレームを製作しました。従来のTIG溶接の代わりに、私たちは次を使用しました。 溶加材レーザー溶接.
私たちの主な懸念は、ステンレス鋼パイプの溶接でよく見られる問題と同じでした。 溶接変色、パイプの反り、および溶接後の修正作業の量です。.
動画では、実際の溶接プロセスと溶接後のフレームの状態を示しています。.
溶接部は元のステンレス鋼の色に近い状態を保った
溶接直後、溶接部の一部の周囲に黒い物質が見られました。.
一見すると、これは重度の次のように見えるかもしれません。 ステンレス鋼溶接部の変色. しかし、黒い物質の多くは簡単に拭き取ることができました。清掃後、下の表面はステンレス鋼本来の自然な色に近いままでした。.

これは私たちにとって重要でした。なぜなら、従来の溶接後の溶接変色の除去は、見た目ほど簡単ではないことが多いからです。.
電解溶接クリーニングには限界があります
電解溶接クリーニングと不動態化は、処理直後には非常にきれいな外観を得ることができます。しかし、プロセスで使用される薬品は十分に中和し、洗い流す必要があります。.
表面や小さな隙間に残留物が残ると、後で汚れやまだらな腐食痕が現れることがあります。.
ブラスト処理は元の表面仕上げを変えます
ブラスト処理は別の選択肢です。変色を除去し、均一な表面を得ることができますが、元のステンレス鋼の仕上げをよりマットな外観に変えてしまいます。.
一部の製品ではこれが許容される、あるいは望ましい場合もありますが、他の製品では好ましい仕上げではありません。.
このため、私たちは溶接後の表面処理に大きく依存するのではなく、可能な限り溶接プロセス中に溶接変色を減らすことを好みます。.
管の曲がりは比較的小さかった

また、溶接後に角パイプがどれだけ反ったかも確認しました。.
現場での実用的な確認として、溶接した次の部分に真っ直ぐな水平器を当てました。 30 × 30 × 2 mm 角パイプ そして、直定規とパイプ表面の間の隙間を観察しました。.
確認された反りは約 0.5~2 mm, 、場所によって異なります。.
これは精密な寸法検査を意図したものではありませんでしたが、フレームの溶接による変形量の有用な指標を得ることができました。.
Fクランプで矯正には十分でした
さらに重要なことに、残った反りは通常、次を使用して修正できました。 Fクランプ パイプを元の位置に引き戻すために。.
以前のTIG溶接プロセスでは、熱による変形がより大きいことがよくありました。場合によっては、単純な機械的修正では不十分で、次の対応が必要でした。 火炎矯正 必要であった。.

生産の観点から見ると、この違いは重要です。.
クランプでわずかに反ったパイプを矯正する方が、溶接されたフレームをまっすぐにするために追加の局所加熱を加えるよりもはるかに簡単です。火炎矯正は別の熱プロセスを追加し、作業者の経験を必要とし、余分な時間がかかり、ステンレス鋼表面の外観にさらに影響を与える可能性があります。.
したがって、この場合のレーザー溶接の利点は、フレームにまったく変形がなかったことではありません。むしろ、変形が十分に小さく、残りの修正が比較的簡単だったことです。.
溶加ワイヤは有効だが、適切な突き合わせ精度は依然として重要
使用した 溶加材レーザー溶接 自己溶融レーザー溶接ではなく。.
溶加ワイヤにより、小さな継手の隙間を埋める能力が多少得られ、製作されたパイプフレームを溶接する際に役立ちます。しかし、私たちは依然としてパイプ間の隙間が次の状態であることを好みます。 小さく均一.
隙間が大きくなるか、より不規則になるにつれて、溶接は明らかに難しくなります。.
ギャップが大きいほどプロセスは敏感になる
プロセスは次のような要因に対してより敏感になります:
- フィラーワイヤ位置,
- ワイヤ送給速度,
- 溶接速度,
- レーザ位置,
- 継手形状,
- およびギャップの均一性。.
現場での実用的な目安として、溶加線の径が継手ギャップより大きい場合、ギャップをブリッジする方が一般に実現しやすくなります。ただし、これは大きなギャップすべてが溶接できる、または溶接すべきであるという意味ではありません。.
経験豊富な作業者がワイヤ位置や溶接技術を調整して大きなギャップを補うこともありますが、 通常、生産においてこれに頼ることは望ましくありません。.
私たちが好む解決策は、溶接前に正確な継手を製作することです。.
良好な溶接は良好な管切断から始まる
これは特にステンレス鋼の管フレームにおいて重要です。.
角管と角管が接する場合、切断の精度が継手ギャップを直接左右します。.
切り欠きや管の交差部が不正確であれば、本来は切断と組み立ての段階で解決すべき問題を溶接者が補わなければなりません。.
正確な切断が溶接の一貫性を高める
したがって、正確な管の切断にはいくつかの実用的な利点があります:
- より均一な継手ギャップ、,
- より安定した溶加ワイヤ供給、,
- より均一な溶接外観、,
- また、フレームごとのばらつきも少なくなります。.
このため、私たちは管の切断、組み立て、治具固定、溶接を別々の工程ではなく、同一の製造プロセスの一部として捉えています。.
レーザー溶接継手は十分な強度があるか?
よりきれいな溶接外観と管の反りの低減は、継手が用途に対して十分な強度を備えている場合にのみ有用です。.
レーザー溶接は従来のTIGやMIG溶接よりも狭く見えることがあるため、継手に十分な強度があるのかという疑問が生じるのは当然です。.
当社のハンマー衝撃実演
このフレームに対して、簡単な 現場でのハンマー衝撃実演を行いました, 。これは動画でもご覧いただけます。.
私たちは溶接継手に繰り返しハンマーを打ち付けましたが、衝撃を受けても継手は損傷しませんでした。.
これにより、この用途における溶接の堅牢性について実用的な確信を得ました。.
これは標準化された機械試験ではなかった
ただし、これを標準化された機械試験と混同すべきではありません。引張試験、曲げ試験、疲労試験、または認定された破壊試験ではありませんでした。.
構造や安全に関する規定要件がある製品については、適切な工学計算と標準化された試験を引き続き使用すべきです。.
レーザー溶接が異なる結果をもたらす理由
の主な利点 ステンレス鋼のレーザー溶接 それは単にレーザーが「より高温」だからではありません。より重要なのは、 熱がどれだけ集中しているか、そして加熱時間がどれだけ短いかです。.
非常に狭い領域への高いエネルギー集中
レーザーは大量のエネルギーを非常に小さなスポットに集中させます。溶接池内のステンレス鋼は依然として融点以上、おおよそ次の温度まで加熱される必要があります: 1,400°C以上, (グレードによって異なります)。.
レーザービーム自体に固定の「温度」があると表現すべきではありません。代わりに、狭い領域に非常に高いパワー密度を供給し、周囲の広い領域を加熱することなく金属を急速に溶融させます。.
これが、レーザー溶接が比較的狭い溶接部と小さな熱影響部を実現できる理由です。TWIは次の点を特徴的な利点として挙げています: 低い入熱、狭いHAZ、および低いひずみ レーザ溶接の。.
加熱時間は非常に短い
レーザー溶接も高速なプロセスです。.
材料の厚さ、レーザー出力、継手設計、溶接モードに応じて、溶接速度は次の範囲になります: 毎秒数十ミリメートルから毎分数メートル. したがって、管上の特定の点が集中熱源にさらされる時間は、わずかミリ秒または1秒のほんの一部に過ぎない場合があります。.
この短い熱サイクルはステンレス鋼にとって特に重要です。また、溶接をより速く完了でき、溶接後の矯正、洗浄、研削、表面仕上げに費やす時間が少なくなるため、生産性の向上にも役立ちます。.
レーザー溶接が変色と管の反りを低減する理由
どちらの問題も基本的な原因は同じです。 過大な入熱と長い熱サイクル.
レーザー溶接はエネルギーを非常に小さな領域に集中させ、溶接を短時間で完了します。そのため、周囲の金属が加熱される範囲が少なく、高温状態に保たれる時間も短くなります。.
結果として:
- ステンレス鋼表面に形成される酸化物が少なくなるため、 溶接変色が低減される;
- 材料の膨張収縮が少ないため 管の湾曲や変形が低減される.
これが、レーザー溶接がステンレス鋼管フレームにおいてよりきれいな外観と優れた寸法安定性を実現できる主な理由です。.
レーザー溶接の限界
レーザー溶接はステンレス鋼管フレームに対して明確な利点がありますが、いくつかの実用的な制約もあります。.
継手の隙間は小さく均一である必要がある
レーザー溶接は、従来のTIG溶接やMIG溶接に比べて継手の合わせ精度に敏感です。.
当社のフィラーワイヤプロセスでは、通常、直径約 1 mm. のワイヤを使用します。実生産における目安として、継手のギャップは約 0.5 mm 一般的には以下を下回るように保つ 1 mm.
ギャップがフィラーワイヤの直径より広くなると、安定した一貫性のある溶接を維持することがはるかに難しくなります。経験豊富なオペレーターはワイヤの位置や溶接技術を調整することで、より大きなギャップを埋められる場合がありますが、 通常の生産においてこれに頼ることは推奨しません。.
このため、レーザー溶接は特に以下に適しています。 正確に切断され、平坦な合わせ面を持つ角パイプ.
より複雑な管の交差部には正確なレーザー管切断が必要
レーザー溶接は、従来のTIG溶接やMIG溶接に比べて継手の合わせ精度に敏感です。.
当社のフィラーワイヤプロセスでは、通常、直径約 1 mm. のワイヤを使用します。実生産における目安として、継手のギャップは約 0.5 mm 一般的には以下を下回るように保つ 1 mm.
ギャップがフィラーワイヤの直径より広くなると、安定した一貫性のある溶接を維持することがはるかに難しくなります。経験豊富なオペレーターはワイヤの位置や溶接技術を調整することで、より大きなギャップを埋められる場合がありますが、 通常の生産においてこれに頼ることは推奨しません。.
このため、レーザー溶接は特に以下に適しています。 正確に切断され、平坦な合わせ面を持つ角パイプ.
より複雑な管の交差部には正確なレーザー管切断が必要
パイプ端部が斜めになっている場合、湾曲している場合、または丸パイプと交差する場合、小さく均一な継手ギャップを維持することがより難しくなります。.
これらの場合は、以下を使用することを推奨する 回転ヘッドレーザー管切断 機械 交差部のプロファイルを正確に切断するためです。これにより、合わせ面が互いに密着し、安定したレーザー溶接に十分なほど継手ギャップを小さく保つことができます。.
したがって、良好なレーザー溶接は正確なパイプ切断と合わせ精度から始まります。.
材料厚はレーザー出力と溶込み深さによって制限される
また、レーザー溶接はすべての材料厚に最適な選択肢というわけではありません。.
当社が使用するファイバーレーザー溶接設備の種類では、達成可能な単一パス厚はレーザー出力に大きく依存します。材料が利用可能な出力に対して厚すぎる場合、溶接が完全な溶け込みに達しない可能性があり、以下のリスクが生じます。 溶け込み不足または融合不良.
以下に示す設備ガイドラインでは、おおよその厚さ範囲を示しています。
| レーザーシステム | 出力 | 推奨厚さ |
|---|---|---|
| 空冷式 | 700 W | 0.4~2.5 mm |
| 空冷式 | 1200 W | 0.4~3.5 mm |
| 空冷式 | 1500 W | 0.4~4.5 mm |
| 空冷式 | 2000 W | 0.4~6 mm |
| 水冷式 | 1000 W | 0.4~3 mm |
| 水冷式 | 1500 W | 0.4~4 mm |
| 水冷式 | 2000 W | 0.4~6 mm |
| 水冷式 | 3000 W | 0.4~8 mm |
これらの値は次のように扱うべきである これは設備の推奨値であり、レーザー溶接の普遍的な限界ではありません. 。実際の溶け込みは、材料、継手設計、溶接速度、焦点位置、フィラーワイヤ、その他のプロセスパラメータにも依存します。.
そのため、より厚い構造部材には、従来の溶接や別のレーザー溶接構成の方がより実用的な場合があります。.
ステンレス鋼管の溶接会社をお探しですか?
購入者比較用 ステンレス鋼管溶接企業, 最良のソリューションとは、単に強い溶接を実現するものだけではありません。外観、パイプの反り、継手の合わせ精度、溶接後の仕上げ、生産効率も考慮する必要があります。.
ボヤン・マニュファクチャリングでは、当社は ステンレス鋼管の加工, 、精密な管切断、溶加材を組み合わせています ステンレス鋼のレーザー溶接, 、治具、寸法管理により、溶接部がよりきれいで変形の少ない溶接管フレームを製作します。.
プロジェクトが関与する場合 ステンレス鋼溶接部の変色, 、管の反り、溶接後の仕上げが困難などの問題がある場合は、図面と要件をお送りください。ステンレス鋼管またはフレーム組立にレーザー溶接が適した工程かどうかを検討いたします。.