


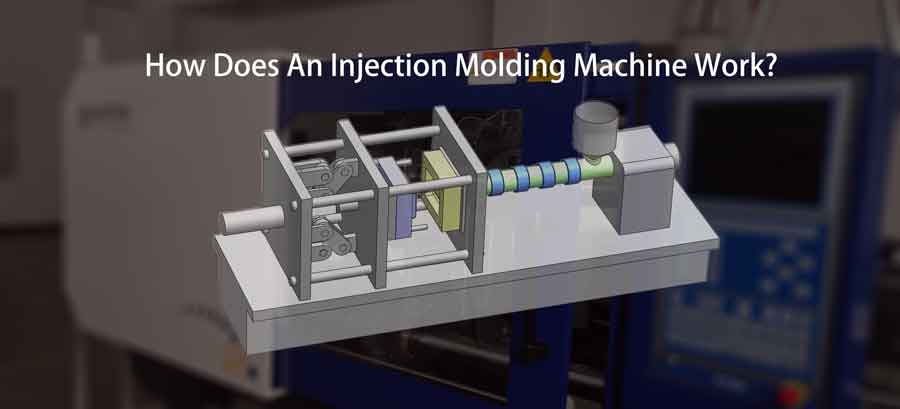
Come funziona una macchina per lo stampaggio a iniezione: Svelare il processo
Il principio di base del funzionamento di una macchina per lo stampaggio a iniezione consiste nel riscaldare le particelle di plastica fino allo stato fuso, iniettandole in una cavità dello stampo per il successivo raffreddamento e modellamento. Questo processo fondamentale è straordinariamente semplice.
Notevolmente, persino piccole macchine per stampaggio a iniezione manuali sono disponibili per l'uso in garage domestico, in grado di produrre piccoli lotti di prodotti in plastica.
Le presse a iniezione di livello professionale, invece, sono caratterizzate da un notevole tonnellaggio, che facilita la produzione di articoli in plastica di grandi dimensioni o di prodotti con cavità multiple. Queste macchine avanzate vantano un controllo di precisione e un'automazione ottimizzata, che consentono una produzione su larga scala e di alta qualità.
Le macchine per stampaggio a iniezione sono disponibili in vari tipi e, a scopo illustrativo, ci concentreremo sui principi di funzionamento di una macchina per stampaggio a iniezione a vite alternativa orizzontale.
Indice dei contenuti
ToggleComprendere la struttura e la funzione della vite nella macchina di stampaggio a iniezione
La vite all'interno di una macchina per lo stampaggio a iniezione è un'invenzione straordinaria, che si è evoluta attraverso un processo distinto per diventare la struttura ampiamente utilizzata oggi. Ha due funzioni fondamentali:
Funzione di iniezione:
Consideralo come un siringa gigante – la vite, che funge da pistone, svolge un ruolo fondamentale nel spingere la plastica fusa nella cavità dello stampo con una pressione sostanziale. Questo movimento in avanti è alimentato dal cilindro situato nella parte posteriore della macchina, che genera l'elevata pressione di iniezione richiesta dal processo.
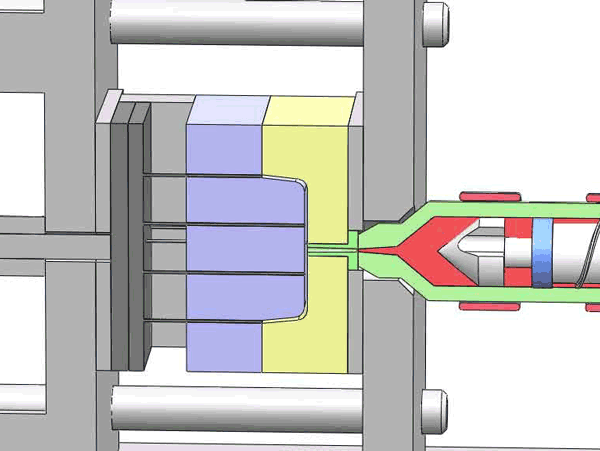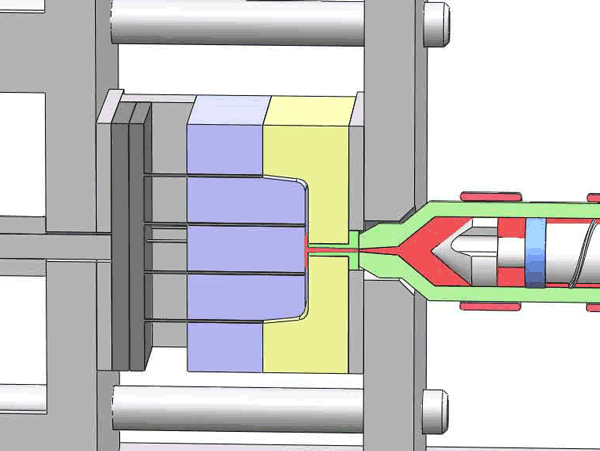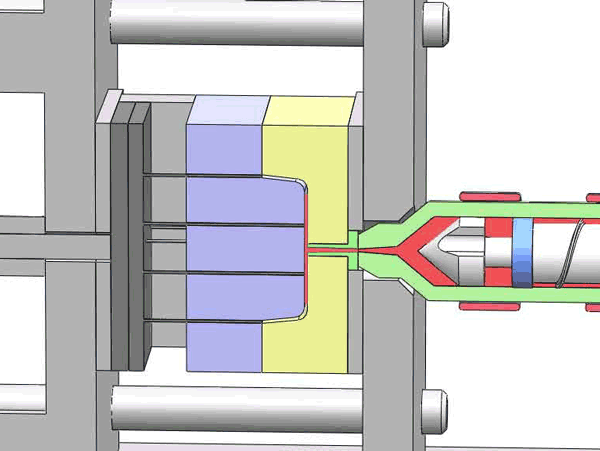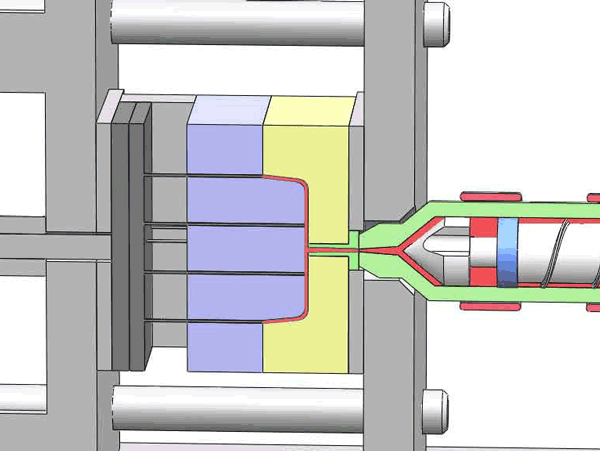
Funzione di alimentazione del materiale:
Poiché le materie prime plastiche vengono consumate a ogni iniezione, è necessario un reintegro costante è necessario. La vite viene in soccorso qui facendo avanzare continuamente il materiale in avanti attraverso le sue lame a spirale tramite la propria rotazione.
È importante notare che, sebbene questo movimento rotatorio faciliti l'alimentazione del materiale, non può sostituire la pressione generata dal movimento alternativo della vite.
Questo design innovativo consente alla vite della macchina per lo stampaggio a iniezione di svolgere contemporaneamente questi ruoli vitali, rendendola un elemento cardine del processo di stampaggio a iniezione.
Valvola di non ritorno sulla testa della vite
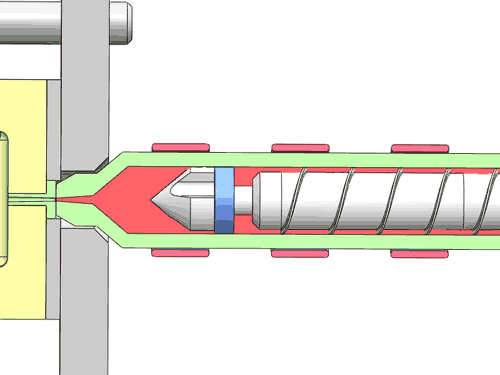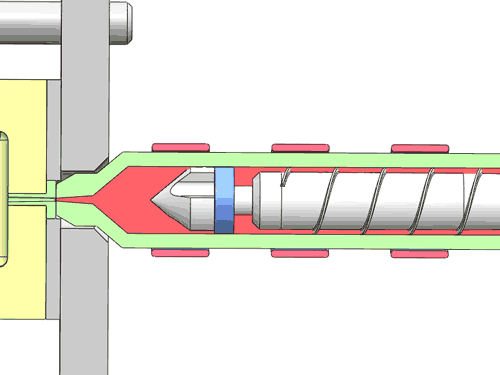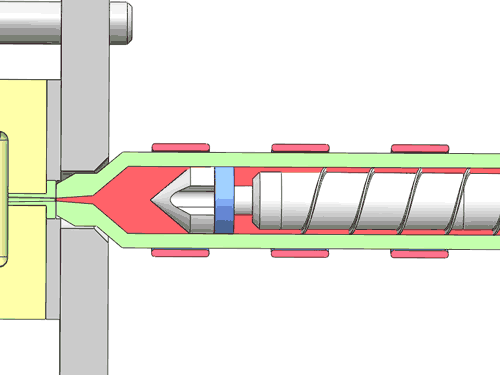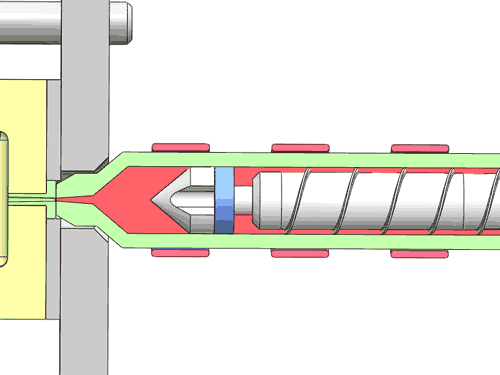
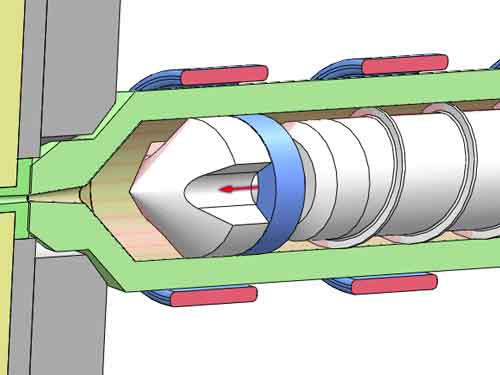
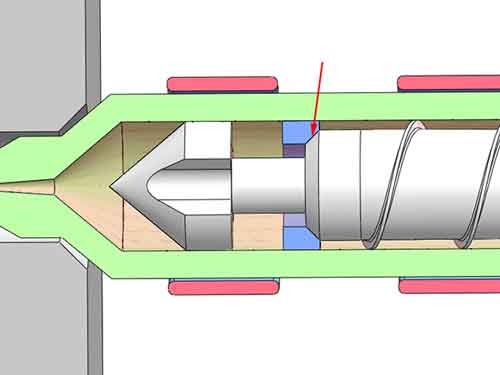
C'è una valvola di non ritorno alla testa della vite. La sua funzione è quella di impedire il flusso inverso di plastica fusa quando la vite viene avanzata, consentendo allo stesso tempo al materiale di fluire in avanti durante l'alimentazione. È realizzato da anello di controllo. L'anello di ritegno ha una distanza di movimento libero in avanti e indietro in corrispondenza del passo ridotto della vite.
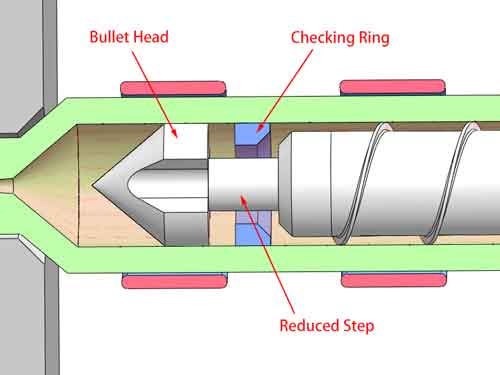
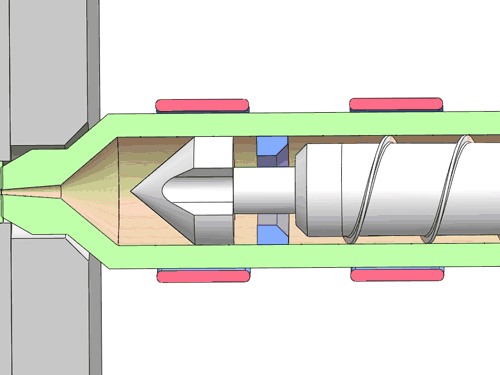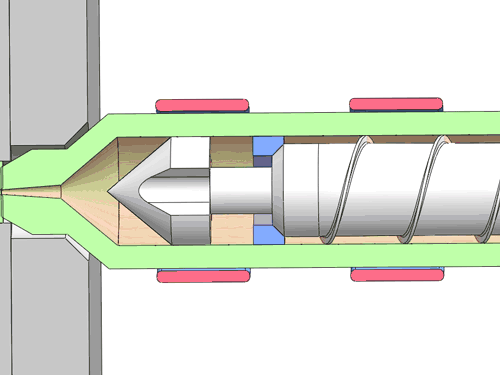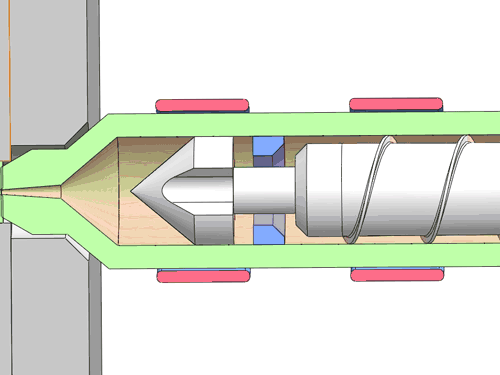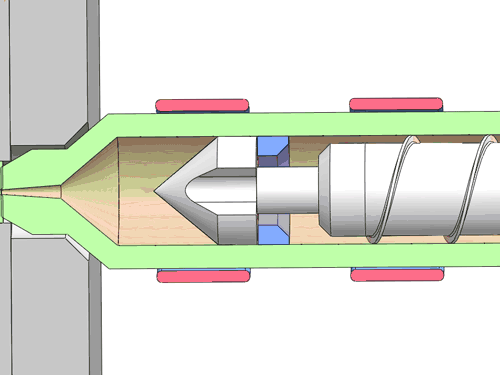
Quando l'anello di controllo si muove in avanti contro la superficie piatta del cono anteriore, ci sono diverse fessure che permettono al materiale di scorrere in avanti, mentre quando l'anello di controllo si muove indietro contro la superficie conica posteriore, formano una superficie di tenuta che blocca il riflusso del materiale.
Spremitura e plastificazione della vite
Se si esamina attentamente la vite, si noterà che il diametro della sua sezione centrale aumenta gradualmente dalla parte posteriore a quella anteriore. Questo design comporta la continua riduzione del volume della camera situata tra le due lame a spirale.
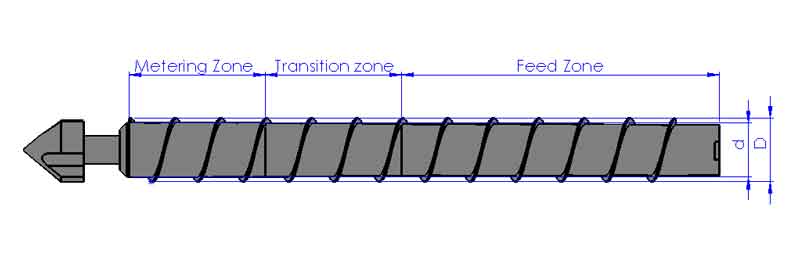
La lunghezza della vite può essere divisa in tre zone distinte: la zona di alimentazione, il zona di transizione, e il zona di dosaggio. In ciascuna di queste zone, il volume della camera subisce una graduale riduzione, con la zona di transizione al centro che presenta il cambiamento più pronunciato.
In questo modo, quando le particelle di plastica vengono trasportate dalla coda alla testa della vite, vengono continuamente schiacciate e la temperatura aumenta. Allo stesso tempo, vengono agitate. Sotto il riscaldamento simultaneo della banda di calore esterna, raggiungeranno lo stato di fusione, ottenendo così l'effetto di plastificazione uniforme.
La struttura fondamentale di una macchina per lo stampaggio a iniezione
Ora conosciamo già l'essenziale del componente centrale – la vite della macchina per stampaggio a iniezione. Questa comprensione servirà come solida base per comprendere il design olistico della macchina. Ora esploriamo la macchina per stampaggio a iniezione in maggior dettaglio.
La macchina per stampaggio a iniezione può essere suddivisa in tre sezioni distinte: l'unità di iniezione, il gruppo stampo e l'unità di chiusura. Analizziamo ciascuna di queste sezioni per una panoramica completa.
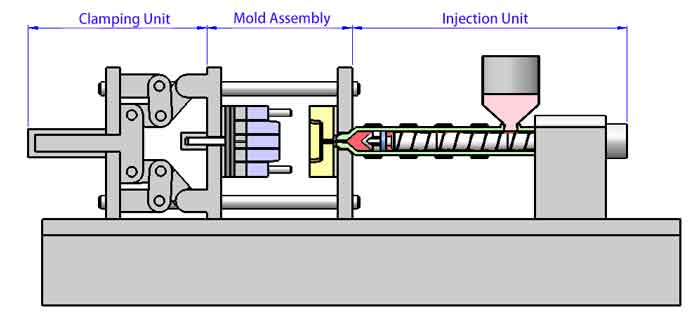
L'unità di iniezione
All'interno della macchina per stampaggio a iniezione, l'unità di iniezione svolge un ruolo fondamentale nel plasmare il processo produttivo. Esploriamo in dettaglio i suoi componenti e funzioni principali:
Vite e cilindro
Come già detto, la vite e il cilindro costituiscono il nucleo dell'unità di iniezione, responsabile della fusione e della spinta del materiale plastico nello stampo.
Tramoggia
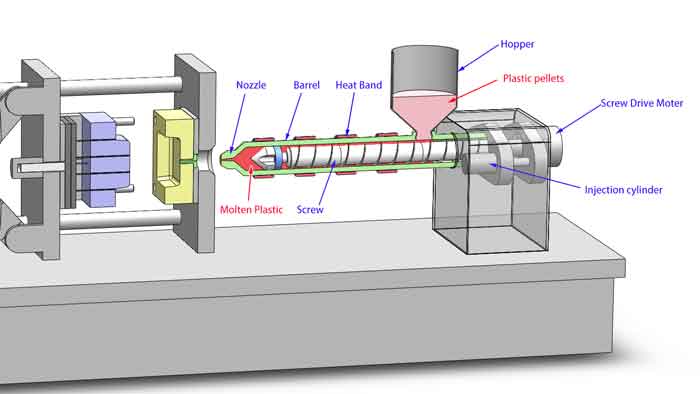
Questo componente cruciale ha il compito di fornire pellet di plastica al barile. Inoltre, incorpora un dispositivo di riscaldamento per mantenere le particelle di plastica a una temperatura elevata e garantire che rimangano asciutte. Questo aspetto è particolarmente importante per molte materie prime plastiche, poiché l'umidità deve essere eliminata durante il processo di stampaggio a iniezione.
Dispositivo di guida
Il dispositivo di guida comprende diversi elementi essenziali:
- Motore di azionamento della vite: Questo motore alimenta la rotazione della vite.
- Cilindro di iniezione: Facilita il movimento in avanti della vite, applicando la necessaria pressione di iniezione.
- Cilindro della sede di iniezione: Questo cilindro consente all'intera sede di iniezione di muoversi in avanti e indietro, permettendo all'ugello di entrare in contatto con lo stampo e di staccarsi da esso.
Volume di iniezione
Un parametro integrale per misurare le capacità della vite, il volume di iniezione si riferisce a il peso del materiale plastico che può essere iniettato in un singolo colpo. Questa misurazione è tipicamente espressa in grammi. È essenziale garantire che il peso totale dei prodotti in plastica realizzati in un singolo colpo di iniezione non superi la capacità di volume di iniezione della macchina per stampaggio a iniezione. Ciò garantisce che la macchina operi entro i limiti specificati e produca risultati di alta qualità.
L'assemblaggio dello stampo
Il gruppo stampo, una parte critica della macchina per stampaggio a iniezione, è stato introdotto in dettaglio in un altro articolo disponibile sul nostro sito web. Tuttavia, vale la pena notare alcuni componenti e funzioni aggiuntivi all'interno del gruppo stampo per una comprensione più completa:
Cilindro di espulsione
Posizionato nella parte posteriore, il cilindro di espulsione svolge un ruolo cruciale nello spingere in avanti il perno di espulsione per facilitare l'espulsione del prodotto plastico dallo stampo. Questa fase è essenziale per rimuovere in modo sicuro ed efficiente il pezzo di plastica appena formato.
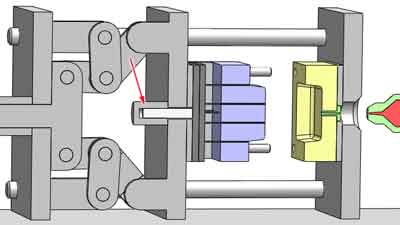
Funzioni aggiuntive
L'assemblaggio dello stampo comporta diverse altre funzioni critiche, tra cui il funzionamento di un circuito idraulico separato per controllare il movimento del cilindro di scorrimento. La corretta esecuzione di queste azioni è direttamente collegata al movimento fondamentale degli stampi. Eventuali movimenti errati possono causare gravi danni agli stampi e compromettere la qualità dei prodotti finali.
L'unità di serraggio
Nel processo di stampaggio a iniezione, un requisito fondamentale è quello di premere saldamente insieme lo stampo superiore e quello inferiore. Ciò diventa imperativo a causa della notevole pressione di iniezione, in genere compresa tra 80 e 150 megapascal (Mpa).
Con una pressione così elevata, anche il minimo scarto tra gli stampi è inaccettabile. Pertanto, le macchine per lo stampaggio a iniezione devono fornire una forza di chiusura eccezionalmente robusta. Le macchine per lo stampaggio a iniezione comunemente utilizzate offrono forze di serraggio che vanno da 120 a 360 tonnellate.
Vengono utilizzati due meccanismi di serraggio principali:
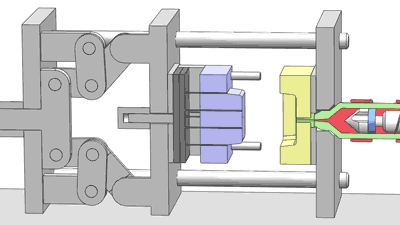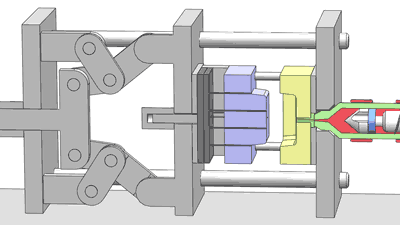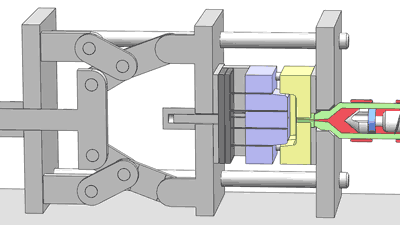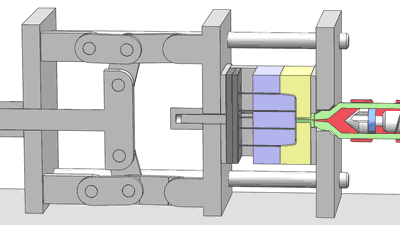
Bloccaggio a ginocchiera
Il meccanismo a ginocchiera fa leva su un sistema di alberi a gomito per generare una forza di serraggio sostanziale. Questo design è ampiamente preferito per la sua capacità di fornire una forza significativa. Tuttavia, presenta uno svantaggio: se l'usura si verifica in modo non uniforme sui giunti, può verificarsi la formazione di bolle su un lato dello stampo.
Serraggio idraulico diretto
La pressa a iniezione a pressione diretta, invece, si affida a un cilindro d'olio per fissare direttamente lo stampo. I suoi vantaggi sono il bloccaggio rapido dello stampo e l'ingombro ridotto. Tuttavia, offre una forza di chiusura inferiore, che la rende tipicamente adatta a macchine per lo stampaggio a iniezione di peso inferiore a 160 tonnellate.
La scelta del meccanismo di serraggio appropriato dipende dai requisiti specifici del processo di stampaggio, prendendo in considerazione fattori quali la forza, la velocità e i vincoli di spazio.
2 Parametri vitali nelle macchine per lo stampaggio a iniezione
Forza di serraggio vs. volume di iniezione
Quando si valuta una macchina per stampaggio a iniezione, due parametri chiave si distinguono come cruciali: la forza di chiusura (misurata in tonnellate) e il volume di iniezione (misurato in grammi). Persone diverse possono avere preferenze diverse, ma la relazione tra volume di iniezione e prodotto finale sembra più popolare nell'uso. Questo perché possiamo facilmente determinare il peso del prodotto, mentre la forza di chiusura richiesta necessita di calcoli professionali precisi.
Non c'è una stretta corrispondenza uno-a-uno tra i due.
Sebbene sia la forza di chiusura che il volume di iniezione siano indicatori essenziali delle specifiche della macchina, non esiste una corrispondenza strettamente uno-a-uno tra il tonnellaggio (forza di chiusura) e i grammi (volume di iniezione) di una macchina per stampaggio a iniezione. Tuttavia, nel settore circolano alcune tabelle comparative, una come mostrato di seguito. Queste tabelle possono fornire preziosi punti di riferimento, sebbene manchino di una base strettamente scientifica.
Una tabella di riferimento tra tonnellaggio e grammi
| Volume di iniezione (grammi) | Forza di serraggio (tonnellate) |
|---|---|
| 125 grammi | 80 tonnellate |
| 200 grammi | 120 tonnellate |
| 300 grammi | 160 tonnellate |
| 400 grammi | 200 tonnellate |
| 500 grammi | 250 tonnellate |
| 630 grammi | 300 tonnellate |
| 1000 grammi | 360 tonnellate |
| 2000 grammi | 450 tonnellate |
| 3000 grammi | 530 tonnellate |
È importante notare che, sebbene queste tabelle possano offrire una guida utile, la scelta finale di una pressa a iniezione dovrebbe considerare i requisiti specifici del processo produttivo previsto, le proprietà del materiale, la progettazione dello stampo e altri fattori per garantire prestazioni ottimali e qualità del prodotto.