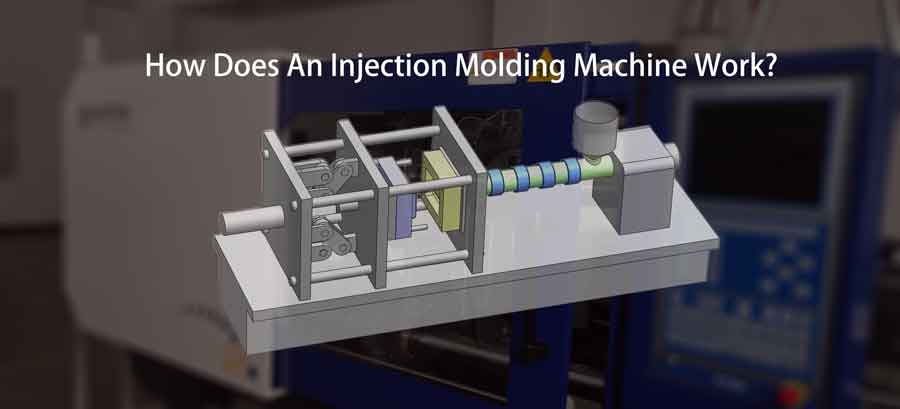
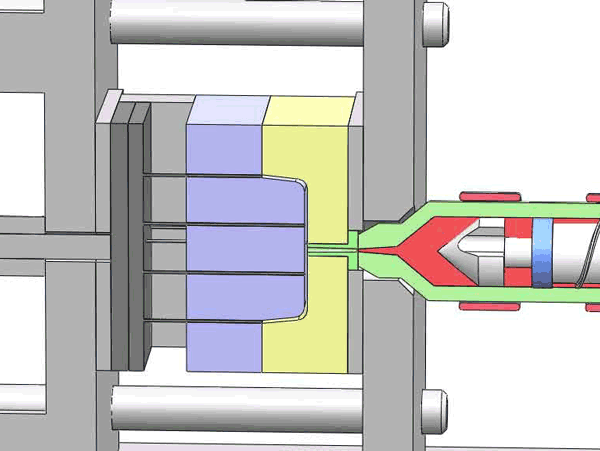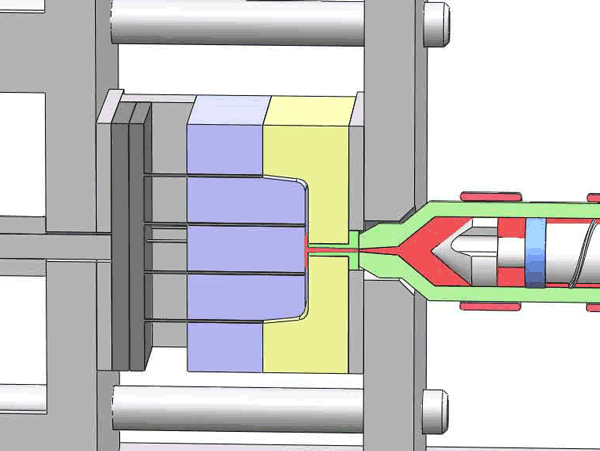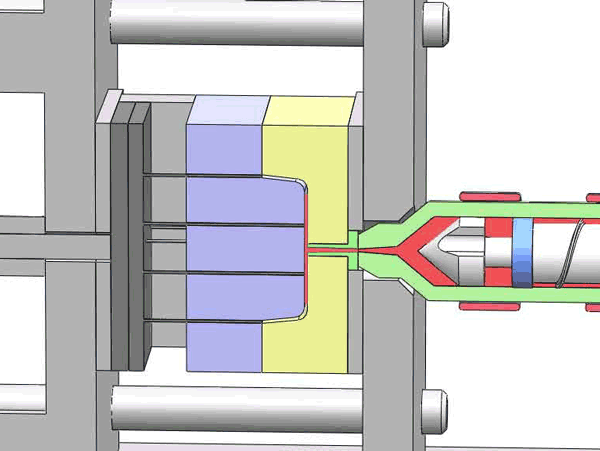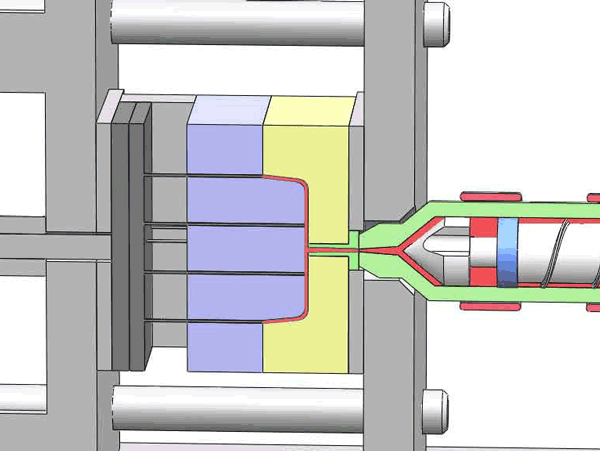
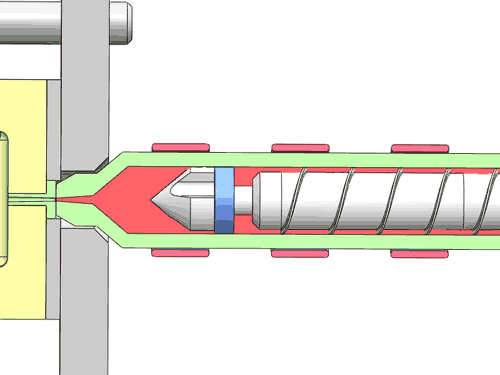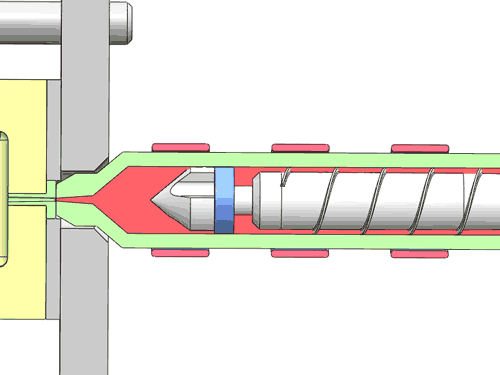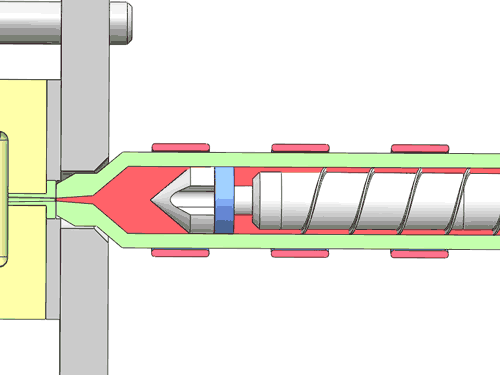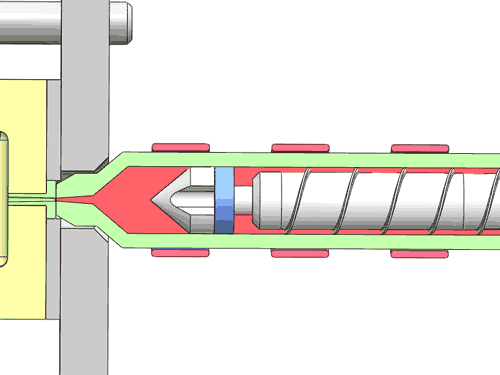
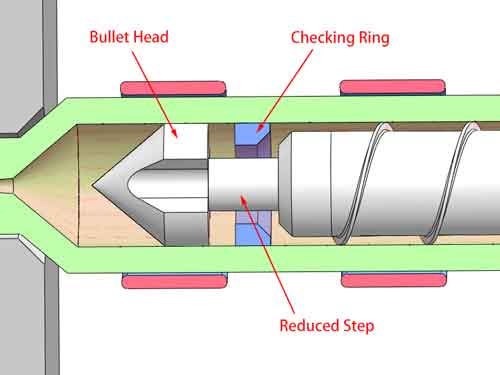
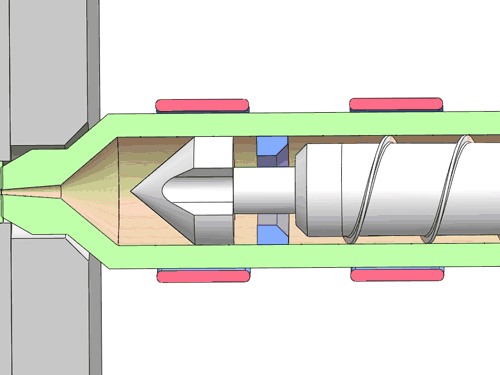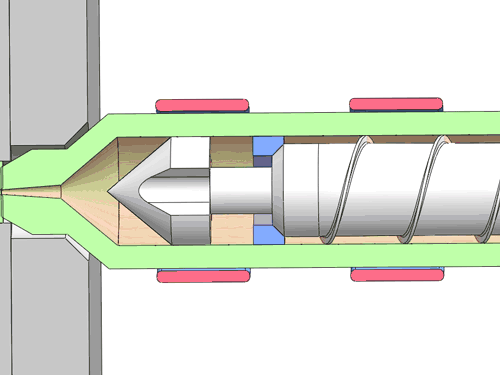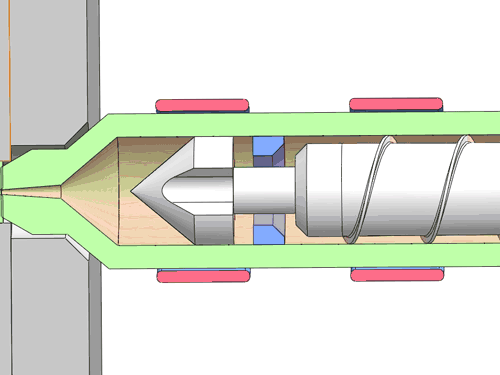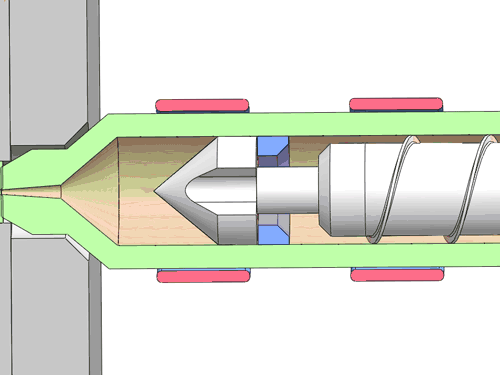
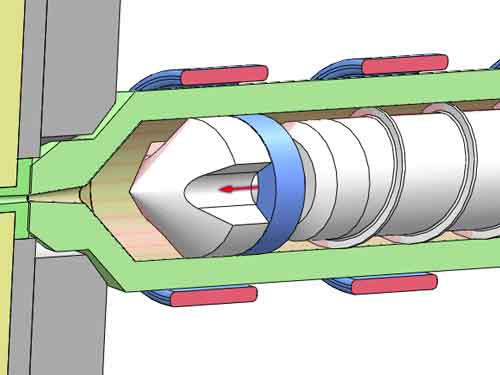
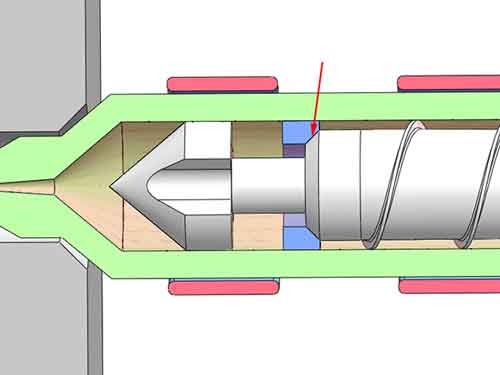
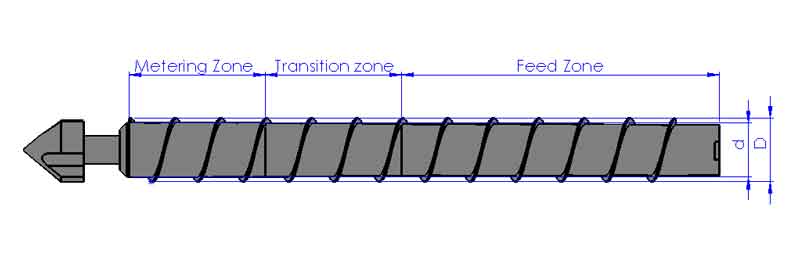
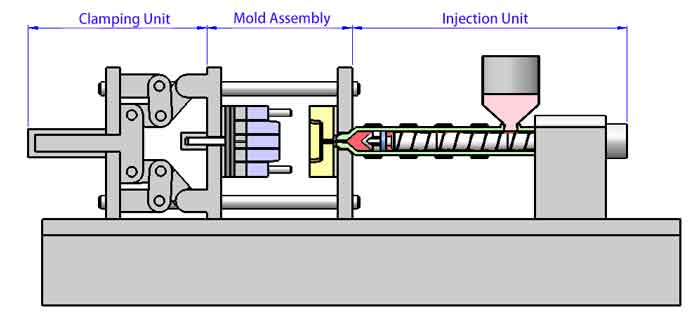
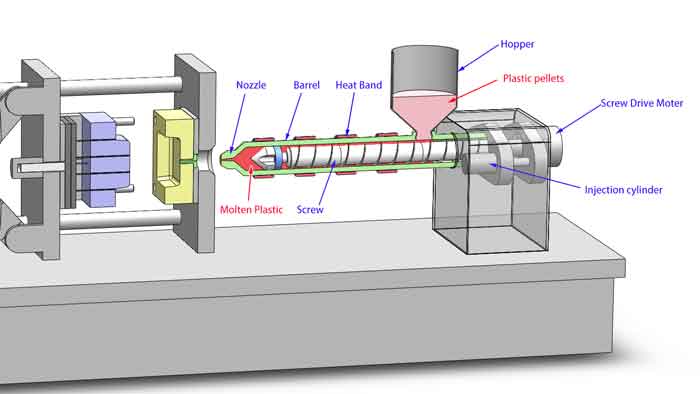
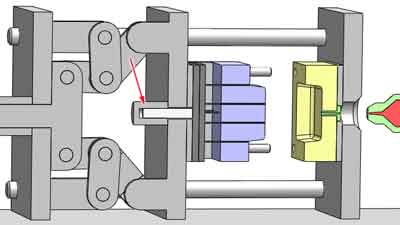
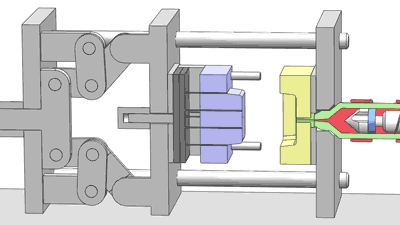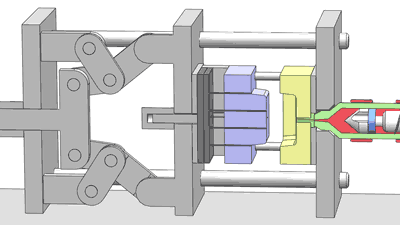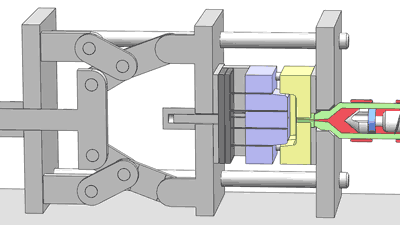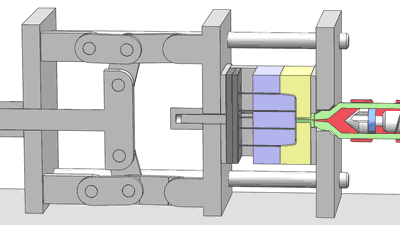
射出成形機とアニメーションの仕組みによって ボヤン製造知識 (カテゴリ), プラスチック成形 (カテゴリ) 射出成形機の仕組み:射出成形機の仕組み 射出成形機の基本的な原理は、プラスチック粒子を加熱して溶融状態にし、金型キャビティに射出し、その後冷却して成形することである。この基本的なプロセスは驚くほど簡単だ。.注目すべきことに、 even 小型手動射出成形機 は家庭のガレージでの使用に利用可能で、小ロットのプラスチック製品を成形することができます。.一方、プロ仕様の射出成形機は、トン数が大きく、大型のプラスチック製品や複数のキャビティを持つ製品の生産が容易です。これらの高度な機械は、精密制御と合理化された自動化を誇り、大規模で高品質な製造を可能にします。.射出成形機にはさまざまな種類がありますが、説明のために、ここでは横型往復スクリュー式射出成形機の動作原理に焦点を当てます。. 目次 トグル 射出成形機の仕組み:射出成形機の仕組み射出成形機におけるスクリューの構造と機能を理解する注射機能:材料供給機能:スクリューヘッドの逆止弁スクリューの絞り込みと可塑化射出成形機の基本構造インジェクション・ユニット金型の組み立てクランプユニット2 射出成形機における重要なパラメータクランプ力と射出量両者の間には厳密な一対一の対応はない。トン数とグラムの間の1つの参照表 射出成形機におけるスクリューの構造と機能を理解する 射出成形機のスクリューは驚くべき発明であり、明確なプロセスを経て進化し、今日広く使われている構造になった。スクリューには2つの基本的な機能があります: 注射機能: 次のように考えてください 巨大注射器 – プランジャとして機能するスクリューは、溶融したプラスチックを大きな圧力で金型キャビティに押し込む上で極めて重要な役割を果たします。この前進運動は、機械後部に設置されたシリンダーによって動力が供給され、プロセスに必要な高い射出圧力を発生させます。. 材料供給機能: 射出ごとにプラスチック原料が消費されるため、 絶え間ない補充 が必要です。ここでスクリューが活躍し、自身の回転によって螺旋状のブレードを通じて材料を連続的に前方へ送り出します。.この回転運動が材料の供給を促進する一方で、, 往復運動によって発生する圧力を代替することはできないことに注意することが重要です。 スクリューの。.この革新的な設計により、射出成形機のスクリューはこれらの重要な役割を同時に果たすことができ、射出成形工程における極めて重要な要素となっている。. スクリューヘッドの逆止弁 がある チェックバルブ スクリューの先端にあります。その機能は、スクリューが前進したときに 逆流を防ぐ 溶融プラスチックの逆流を防ぐことであり、同時に供給中には材料が前方へ流れることを可能にします。これは チェックリング. によって実現されます。チェックリングは、スクリューの縮小された段部で前後に自由に移動できる距離を持っています。. チェックリングの自由な動き チェッキング・リングがフロント・コーンの平らな面に対して前方に動くと、材料が前方に流れるようにするいくつかのスロットがあり、チェッキング・リングが後方の円錐面に対して後方に動くと、材料の還流を阻止するシール面が形成される。. (フロー・スルー) 封印 スクリューの絞り込みと可塑化 スクリューを注意深く観察すると、中央部分の直径が後方から前方に向かって徐々に大きくなっていることに気づくでしょう。この設計により、2つの螺旋ブレードの間に位置するチャンバーの容積が連続的に減少します。. dはスクリューの後方から前方に向かって徐々に大きくなっている。 スクリューの長さは3つの異なるゾーンに分けることができます: 供給ゾーン, 、 遷移ゾーン, 、および 計量ゾーン. です。これらの各ゾーンを通じて、チャンバー容積は徐々に減少し、中央にある遷移ゾーンで最も顕著な変化が見られます。.このようにして、プラスチック粒子がスクリューの尾部から頭部に運ばれるとき、それらは連続的に絞られ、温度が上昇する。同時に攪拌される。外部熱帯の同時加熱の下で、それらは溶融状態に達し、それによって均一な可塑化の効果を達成する。. 射出成形機の基本構造 これで、中心部品である射出成形機スクリューの本質をすでに理解しました。この理解は、機械の全体的な設計を理解するための強固な基盤となるでしょう。次に、射出成形機をより詳細に探求しましょう。.射出成形機は、射出ユニット、金型アセンブリ、型締めユニットの3つの異なるセクションに分けることができます。包括的な概要を得るために、これらの各セクションを詳しく見ていきましょう。. インジェクション・ユニット 射出成形機において、射出ユニットは製造プロセスを形作る上で極めて重要な役割を果たします。その主要なコンポーネントと機能を詳細に探求しましょう: スクリュー&バレル 先に紹介したように、スクリューとバレルは射出装置の中核をなし、プラスチック材料を溶かして金型に押し込む役割を担っている。. ホッパー この重要な部品は、プラスチックペレットをバレルに供給する役割を担っている。さらに、プラスチック粒子を高温に保ち、乾燥状態を保つための加熱装置も組み込まれています。これは、射出成形の過程で水分を除去する必要があるため、多くのプラスチック原料にとって特に重要です。. 駆動装置 駆動装置はいくつかの重要な要素から構成されている:スクリュー駆動モーター:スクリューを回転させるモーター。.射出シリンダー:スクリューを前進させ、必要な射出圧力を加える。.射出シートシリンダー:このシリンダーによって射出シート全体が前後に動き、ノズルが金型に接触したり、金型から離脱したりする。 注入量 スクリューの能力を測るための不可欠なパラメータである射出量とは、 一度のショットで射出できるプラスチック材料の重量. を指します。この測定値は通常、 グラム. で表されます。一度の射出ショットで生産されるプラスチック製品の総重量が、射出成形機の射出量容量を超えないようにすることが重要です。これにより、機械が指定された限界内で動作し、高品質の結果が得られることが保証されます。. 金型の組み立て 射出成形機の重要な部分である金型アセンブリは、, 当社のウェブサイトにある別の記事で詳細に紹介されています。. ただし、より包括的な理解のために、金型アセンブリ内のいくつかの追加コンポーネントと機能に注目する価値があります: エジェクターシリンダー 後部に位置するエジェクターシリンダーは、エジェクターピンを前方に押し出し、金型からのプラスチック製品の排出を促進する重要な役割を果たします。このステップは、新しく成形されたプラスチック部品を安全かつ効率的に取り出すために不可欠です。. 追加機能 金型の組み立てには、摺動シリンダーの動きを制御するための別個の油圧油回路の操作など、他にもいくつかの重要な機能がある。これらの動作が適切に行われるかどうかは、金型の基本的な動きに直結している。不正確な動作は、金型に深刻な損傷を与え、最終製品の品質に影響を及ぼす可能性があります。. クランプユニット 射出成形プロセスでは、上型と下型をしっかりとプレスすることが基本的な要件となる。これは、通常80~150メガパスカル(Mpa)の射出圧力がかかるため、不可欠となります。.このような高圧力では、金型間のわずかな隙間も許されません。そのため、射出成形機には非常に強力な型締力が求められます。一般的な射出成形機の型締力は120トンから360トンです。.主要なクランプ機構は2つある: トグルタイプクランプ トグルタイプの機構は、クランクシャフトシステムを活用して大きなクランプ力を発生させる。この設計は、大きな力を発揮できるため、広く好まれている。しかし、欠点もあります。接合部の摩耗や破損が不均一になると、金型の片側にバリが発生する可能性があります。. ダイレクト油圧クランプ 一方、直圧式射出成形機は、金型を直接固定するオイルシリンダーに頼っている。その利点は、迅速な金型固定とコンパクトな設置面積である。しかし、型締力は低く、一般的に160トン以下の射出成形機に適しています。.適切なクランプ機構を選択するには、力、速度、スペースの制約などの要素を考慮し、成形工程特有の要件に依存します。. 2 射出成形機における重要なパラメータ クランプ力と射出量 射出成形機を評価する際に、重要な2つの主要パラメータが際立ちます:型締力(トン単位)と射出量(グラム単位)です。好みは人によって異なるかもしれませんが、射出量と最終製品の関係の方が実際にはよく使われます。これは、製品の重量は容易に判断できる一方で、必要な型締力は正確な専門的計算を必要とするためです。. 両者の間には厳密な一対一の対応はない。 型締力と射出量はどちらも機械仕様の重要な指標ですが、射出成形機のトン数(型締力)とグラム数(射出量)の間には厳密な一対一の対応関係はありません。しかし、業界ではいくつかの比較表が出回っており、その一例を以下に示します。これらの表は厳密な科学的根拠を欠いていますが、貴重な参考点を提供することができます。. トン数とグラムの間の1つの参照表 注入量(グラム)クランプ力(トン)125グラム80トン200グラム120トン300グラム160トン400グラム200トン500グラム250トン630グラム300トン1000グラム360トン2000グラム450トン3000グラム530トン これらの表が有用な指針となり得る一方で、射出成形機の最終的な選定にあたっては、意図する生産プロセスの具体的な要件、材料特性、金型設計、その他の要因を考慮し、最適な性能と製品品質を確保することが重要であることに留意されたい。. 前プラスチック射出成形プロセスの4つのステップをアニメーションで解説次8 トップ射出成形機メーカー中国