











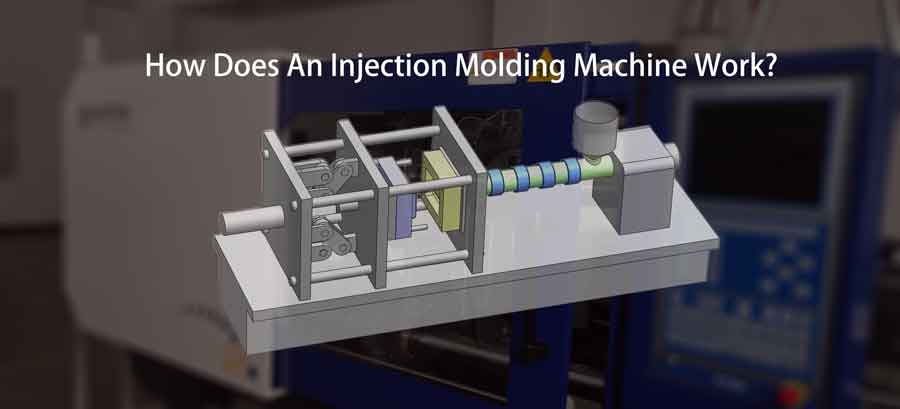
Wie eine Spritzgießmaschine funktioniert: Enthüllung des Prozesses
Das Grundprinzip der Funktionsweise einer Spritzgießmaschine besteht darin, Kunststoffpartikel zu erhitzen und in einen Formhohlraum zu spritzen, um sie anschließend abzukühlen und zu formen. Dieser grundlegende Prozess ist bemerkenswert einfach.
Bemerkenswerterweise sogar miniaturisierte manuelle Spritzgießmaschinen sind für den Heimwerkstattgebrauch erhältlich und können kleine Chargen von Kunststoffprodukten herstellen.
Im Gegensatz dazu verfügen professionelle Spritzgießmaschinen über eine beträchtliche Tonnage, die die Herstellung großer Kunststoffteile oder von Produkten mit mehreren Kavitäten ermöglicht. Diese fortschrittlichen Maschinen verfügen über eine Präzisionssteuerung und eine rationelle Automatisierung, die eine qualitativ hochwertige Fertigung in großem Maßstab ermöglicht.
Spritzgießmaschinen gibt es in verschiedenen Ausführungen, und zu Illustrationszwecken konzentrieren wir uns auf die Funktionsweise einer horizontalen Schnecken-Spritzgießmaschine mit oszillierender Schnecke.
Inhaltsübersicht
Umschalten aufAufbau und Funktion der Schnecke in der Spritzgießmaschine verstehen
Die Schnecke in einer Spritzgießmaschine ist eine bemerkenswerte Erfindung, die sich durch einen ausgeprägten Prozess zu der heute weit verbreiteten Struktur entwickelt hat. Sie erfüllt zwei grundlegende Funktionen:
Injektionsfunktion:
Betrachten Sie es als ein Riesenspritze – die Schnecke, die als Kolben wirkt, spielt eine entscheidende Rolle dabei, das geschmolzene Plastik mit erheblichem Druck in die Formhöhle zu drücken. Diese Vorwärtsbewegung wird durch den Zylinder am hinteren Ende der Maschine angetrieben, der den für den Prozess erforderlichen hohen Spritzdruck erzeugt.
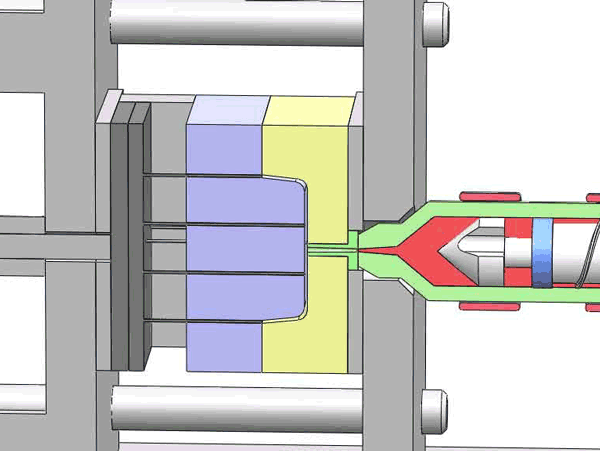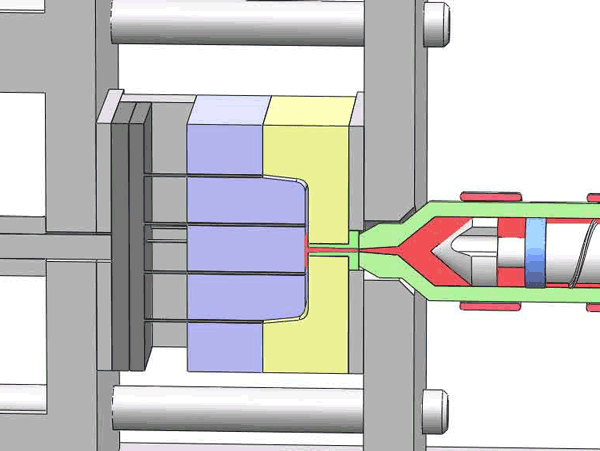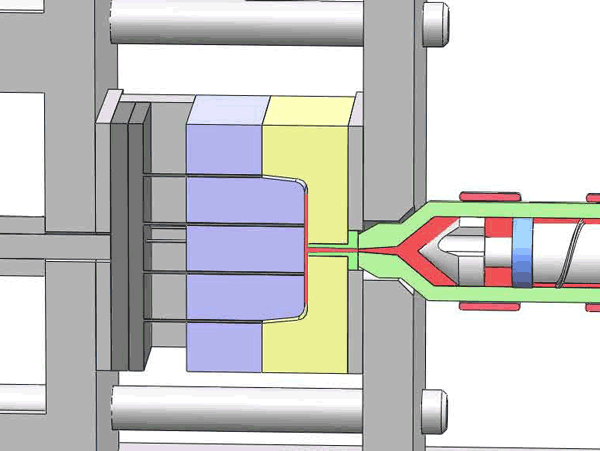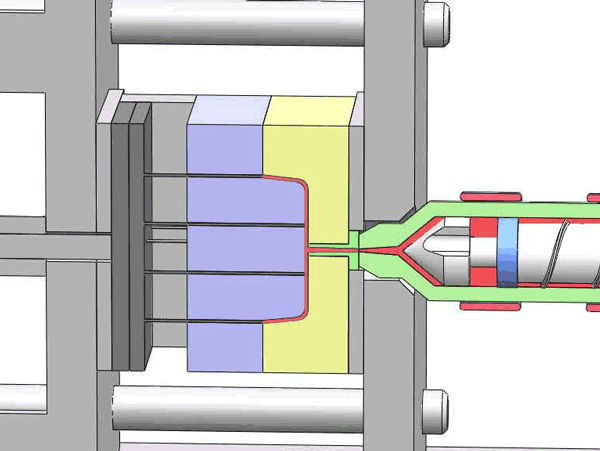
Funktion der Materialzuführung:
Da mit jedem Einspritzvorgang Kunststoffrohmaterial verbraucht wird, ist eine ständige Nachfüllung erforderlich. Die Schnecke hilft hier, indem sie das Material durch ihre Wendelblätter mittels ihrer eigenen Rotation kontinuierlich vorwärts befördert.
Es ist wichtig zu beachten, dass diese Drehbewegung zwar die Materialzufuhr ermöglicht, aber nicht den durch die Hin- und Herbewegung erzeugten Druck ersetzen kann der Schraube.
Dank dieser innovativen Konstruktion kann die Schnecke der Spritzgießmaschine diese wichtigen Funktionen gleichzeitig erfüllen und ist damit ein zentrales Element im Spritzgießprozess.
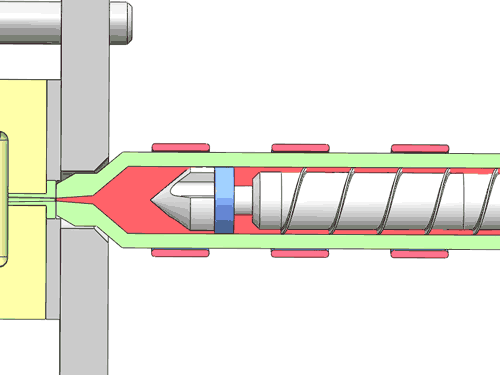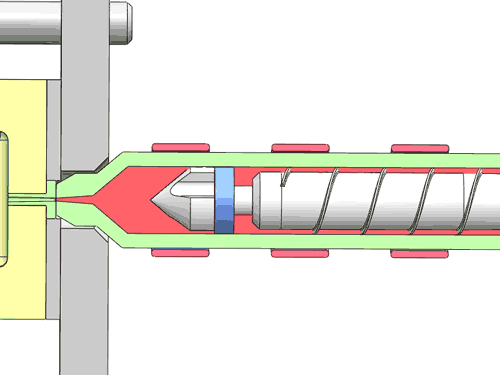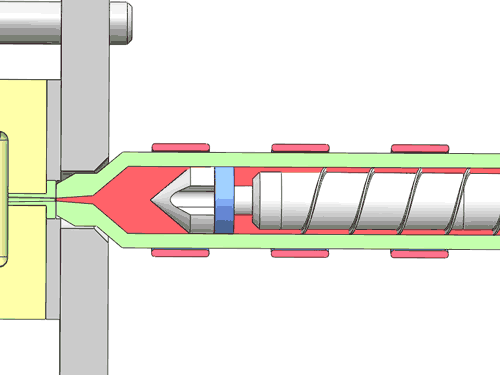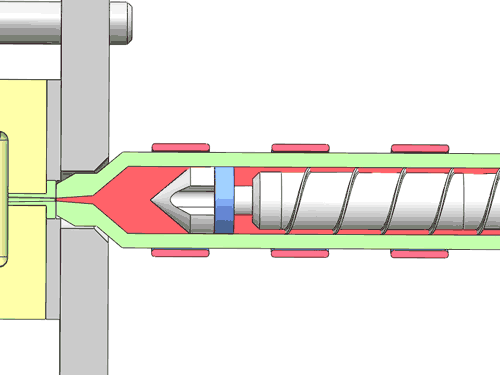
Rückschlagventil am Schraubenkopf
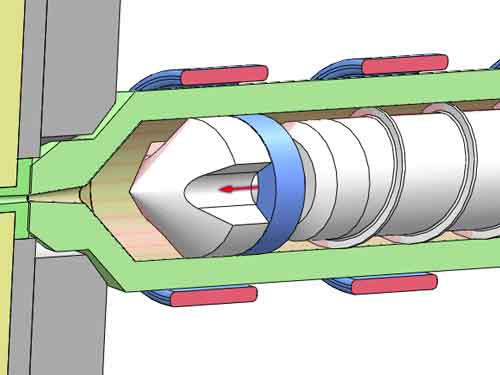
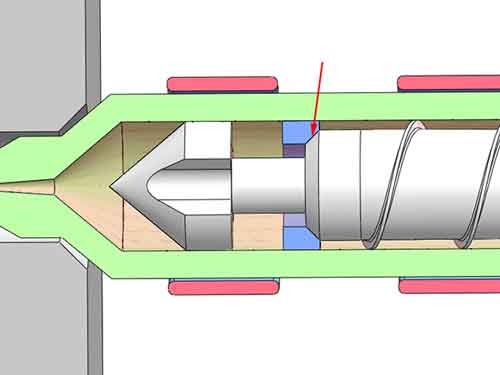
Es gibt ein Rückschlagventil am Kopf der Schnecke. Ihre Funktion besteht darin, den Rückfluss verhindern geschmolzenen Kunststoffs zu verhindern, wenn die Schnecke vorgeschoben wird, während gleichzeitig das Material während der Zufuhr vorwärts fließen kann. Sie wird realisiert durch Prüfring. Der Rückstromsperrring hat einen Freiraum für Vorwärts- und Rückwärtsbewegung an der reduzierten Stufe der Schnecke.
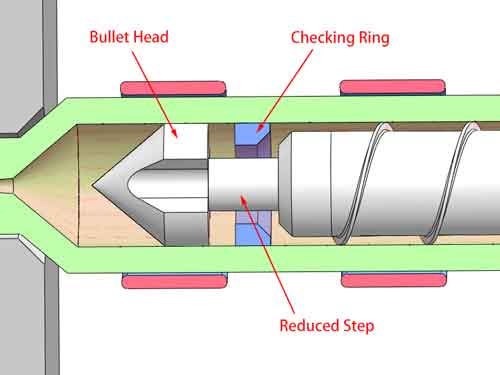
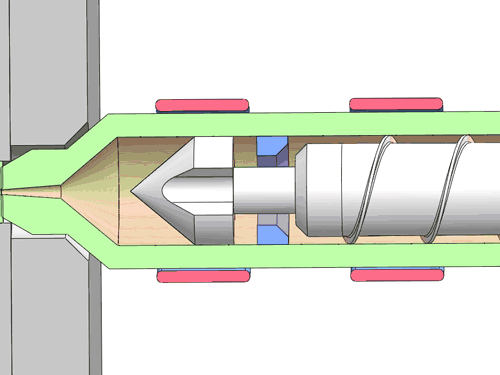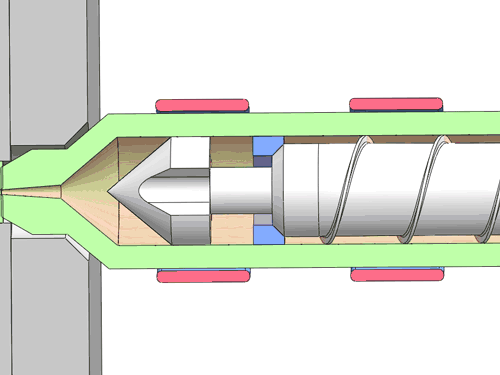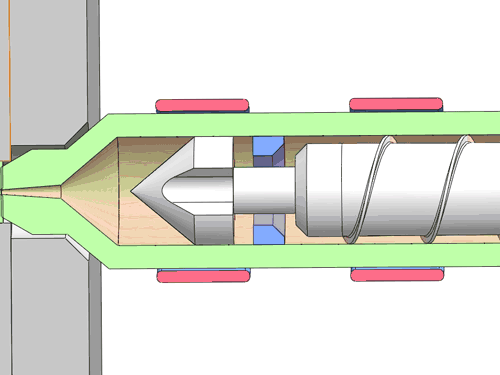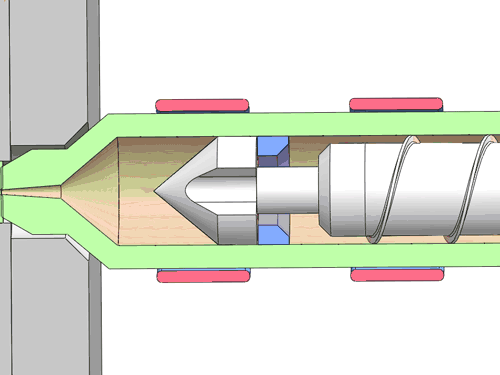
Wenn sich der Kontrollring nach vorne gegen die flache Oberfläche des vorderen Konus bewegt, gibt es mehrere Schlitze, die das Material nach vorne fließen lassen, und wenn sich der Kontrollring nach hinten gegen die hintere konische Oberfläche bewegt, bilden sie eine Dichtfläche, die den Materialrückfluss blockiert.
Zusammendrücken und Plastifizierung der Schraube
Wenn Sie die Schnecke genau betrachten, werden Sie feststellen, dass der Durchmesser ihres mittleren Abschnitts von hinten nach vorne allmählich zunimmt. Diese Konstruktion führt zu einer kontinuierlichen Verringerung des Volumens der Kammer zwischen den beiden Wendelblättern.
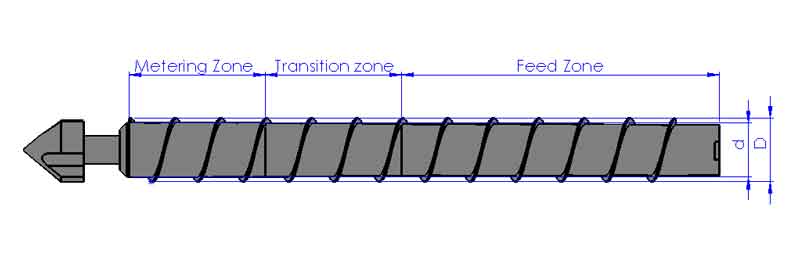
Die Länge der Schnecke kann in drei verschiedene Zonen unterteilt werden: die Einzugszone, die Übergangszone, und die Dosierzone. In jeder dieser Zonen erfährt das Kammervolumen eine allmähliche Verringerung, wobei die Übergangszone in der Mitte die ausgeprägteste Veränderung aufweist.
Auf diese Weise werden die Kunststoffteilchen, wenn sie vom Ende zum Kopf der Schnecke transportiert werden, kontinuierlich gepresst und die Temperatur steigt. Zugleich werden sie gerührt. Durch die gleichzeitige Erwärmung durch das externe Wärmeband erreichen sie einen Schmelzzustand, wodurch eine gleichmäßige Plastifizierung erreicht wird.
Der grundsätzliche Aufbau einer Spritzgießmaschine
Jetzt kennen wir bereits das Wesentliche der zentralen Komponente – der Spritzgießmaschinen-Schnecke. Dieses Verständnis wird als solide Grundlage für das Verständnis des ganzheitlichen Designs der Maschine dienen. Nun wollen wir die Spritzgießmaschine eingehender erkunden.
Die Spritzgießmaschine kann in drei verschiedene Abschnitte unterteilt werden: die Einspritzeinheit, die Formbaugruppe und die Schließeinheit. Lassen Sie uns jeden dieser Abschnitte für einen umfassenden Überblick genauer betrachten.
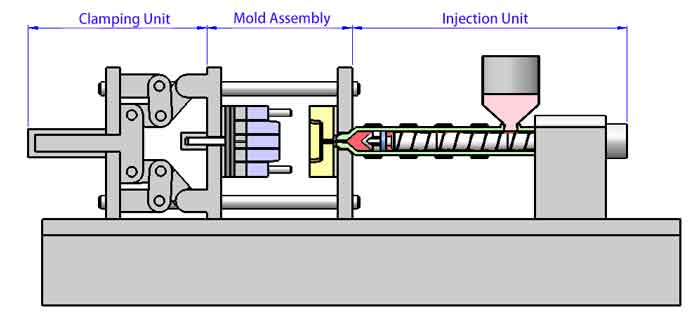
Die Injektionseinheit
Innerhalb der Spritzgießmaschine spielt die Einspritzeinheit eine entscheidende Rolle bei der Gestaltung des Fertigungsprozesses. Lassen Sie uns ihre Hauptkomponenten und Funktionen im Detail erkunden:
Schraube und Zylinder
Wie bereits erwähnt, bilden Schnecke und Zylinder das Herzstück der Spritzgießeinheit, die für das Aufschmelzen und Einpressen des Kunststoffs in die Form verantwortlich ist.
Trichter
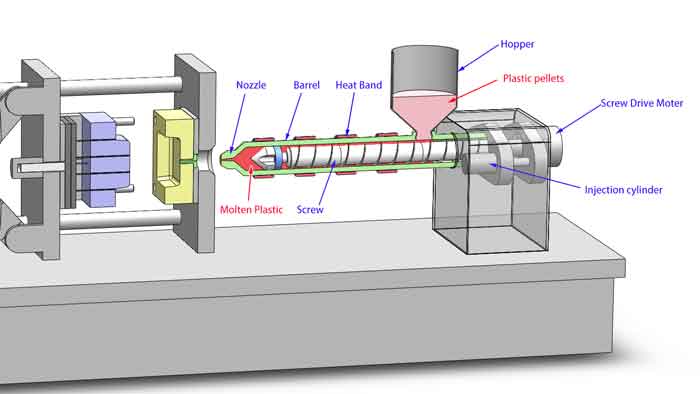
Dieses wichtige Bauteil hat die Aufgabe, Kunststoffgranulat in das Fass zu befördern. Außerdem enthält es eine Heizvorrichtung, um die Kunststoffpartikel auf einer hohen Temperatur zu halten und sicherzustellen, dass sie trocken bleiben. Dies ist für viele Kunststoffrohstoffe besonders wichtig, da die Feuchtigkeit während des Spritzgießprozesses entfernt werden muss.
Fahrgerät
Die Antriebsvorrichtung besteht aus mehreren wesentlichen Elementen:
- Schneckenantriebsmotor: Dieser Motor treibt die Drehung der Schraube an.
- Einspritz-Zylinder: Er erleichtert die Vorwärtsbewegung der Schnecke und erzeugt den erforderlichen Einspritzdruck.
- Einspritzsitzzylinder: Dieser Zylinder ermöglicht die Vorwärts- und Rückwärtsbewegung des gesamten Einspritzsitzes, so dass die Düse mit der Form in Kontakt kommen und sich von ihr lösen kann.
Injektionsvolumen
Ein wesentlicher Parameter zur Bewertung der Leistungsfähigkeit der Schnecke ist das Spritzvolumen, das sich auf das Gewicht des Kunststoffmaterials, das in einem einzigen Schuss eingespritzt werden kann,. bezieht. Diese Messgröße wird üblicherweise in Gramm. angegeben. Es ist wichtig sicherzustellen, dass das Gesamtgewicht der in einem einzigen Spritzvorgang hergestellten Kunststoffprodukte die Spritzvolumenkapazität der Spritzgießmaschine nicht überschreitet. Dies gewährleistet, dass die Maschine innerhalb ihrer spezifizierten Grenzen arbeitet und qualitativ hochwertige Ergebnisse liefert.
Der Zusammenbau der Form
Die Formbaugruppe, ein kritischer Teil der Spritzgießmaschine, wurde in einem anderen Artikel auf unserer Website ausführlich vorgestellt. Es lohnt sich jedoch, einige zusätzliche Komponenten und Funktionen innerhalb der Formbaugruppe für ein umfassenderes Verständnis zu erwähnen:
Ausstoßer-Zylinder
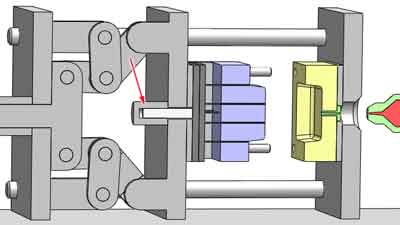
Der Ausstoßzylinder, der sich auf der Rückseite befindet, spielt eine entscheidende Rolle beim Vorschieben des Ausstoßstifts, um das Ausstoßen des Kunststoffprodukts aus der Form zu erleichtern. Dieser Schritt ist für die sichere und effiziente Entnahme des neu geformten Kunststoffteils unerlässlich.
Zusätzliche Funktionen
Der Zusammenbau der Formen umfasst mehrere andere kritische Funktionen, darunter die Steuerung eines separaten Hydraulikölkreislaufs zur Kontrolle der Bewegung des Schiebezylinders. Die ordnungsgemäße Ausführung dieser Vorgänge ist direkt mit der grundlegenden Bewegung der Formen verbunden. Jede falsche Bewegung kann zu schweren Schäden an den Formen führen und die Qualität der Endprodukte beeinträchtigen.
Die Feststelleinheit
Beim Spritzgießen besteht eine grundlegende Anforderung darin, die Ober- und Unterformen fest zusammenzupressen. Dies ist aufgrund des hohen Einspritzdrucks, der in der Regel zwischen 80 und 150 Megapascal (MPa) liegt, unerlässlich.
Bei einem so hohen Druck ist selbst der kleinste Spalt zwischen den Formen inakzeptabel. Deshalb müssen Spritzgießmaschinen eine außergewöhnlich robuste Schließkraft bieten. Übliche Spritzgießmaschinen bieten Schließkräfte von 120 bis 360 Tonnen.
Es werden zwei primäre Klemmmechanismen verwendet:
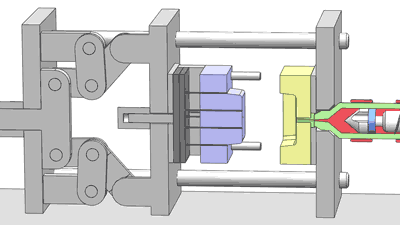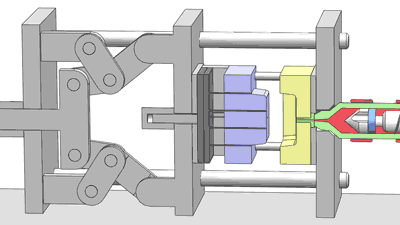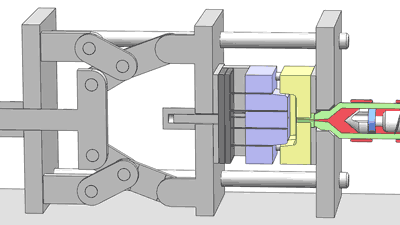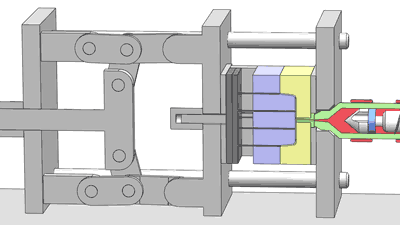
Kipphebel Typ Klemmung
Der Kniehebelmechanismus nutzt ein Kurbelwellensystem, um eine erhebliche Klemmkraft zu erzeugen. Diese Konstruktion wird aufgrund ihrer Fähigkeit, eine erhebliche Kraft zu erzeugen, weithin bevorzugt. Sie hat jedoch einen Nachteil: Wenn die Gelenke ungleichmäßig abgenutzt werden, kann dies zu Gratbildung auf einer Seite der Form führen.
Direktes hydraulisches Spannen
Im Gegensatz dazu wird bei der Direktdruck-Spritzgießmaschine das Werkzeug über einen Ölzylinder direkt gesichert. Zu ihren Vorteilen gehören eine schnelle Formschließung und eine kompakte Stellfläche. Sie bietet jedoch eine geringere Schließkraft und eignet sich daher in der Regel für Spritzgießmaschinen unterhalb des 160-Tonnen-Bereichs.
Die Auswahl des geeigneten Schließmechanismus hängt von den spezifischen Anforderungen des Formgebungsverfahrens ab, wobei Faktoren wie Kraft, Geschwindigkeit und Platzbedarf berücksichtigt werden.
2 Wichtige Parameter von Spritzgießmaschinen
Schließkraft vs. Einspritzvolumen
Bei der Bewertung einer Spritzgießmaschine stehen zwei Schlüsselparameter im Vordergrund: die Schließkraft (gemessen in Tonnen) und das Spritzvolumen (gemessen in Gramm). Unterschiedliche Personen mögen unterschiedliche Präferenzen haben, aber die Beziehung zwischen Spritzvolumen und Endprodukt scheint in der Praxis beliebter zu sein. Dies liegt daran, dass wir das Gewicht des Produkts leicht bestimmen können, während die erforderliche Schließkraft präzise professionelle Berechnungen erfordert.
Es gibt keine strikte Eins-zu-eins-Entsprechung zwischen ihnen
Obwohl sowohl die Schließkraft als auch das Spritzvolumen wesentliche Indikatoren für die Maschinenspezifikationen sind, gibt es keine strikte Eins-zu-Eins-Entsprechung zwischen der Tonnage (Schließkraft) und Gramm (Spritzvolumen) einer Spritzgießmaschine. In der Branche sind jedoch einige Vergleichstabellen im Umlauf, von denen eine unten dargestellt ist. Diese Tabellen können wertvolle Referenzpunkte bieten, obwohl sie keine streng wissenschaftliche Grundlage haben.
Eine Referenztabelle zwischen Tonnage und Gramm
| Injektionsvolumen (Gramm) | Spannkraft (Tonnen) |
|---|---|
| 125 Gramm | 80 Tonnen |
| 200 Gramm | 120 Tonnen |
| 300 Gramm | 160 Tonnen |
| 400 Gramm | 200 Tonnen |
| 500 Gramm | 250 Tonnen |
| 630 Gramm | 300 Tonnen |
| 1000 Gramm | 360 Tonnen |
| 2000 Gramm | 450 Tonnen |
| 3000 Gramm | 530 Tonnen |
Es ist wichtig zu beachten, dass diese Tabellen zwar eine nützliche Orientierung bieten können, die endgültige Wahl einer Spritzgießmaschine jedoch die spezifischen Anforderungen des vorgesehenen Produktionsprozesses, die Materialeigenschaften, das Formendesign und andere Faktoren berücksichtigen sollte, um eine optimale Leistung und Produktqualität zu gewährleisten.