


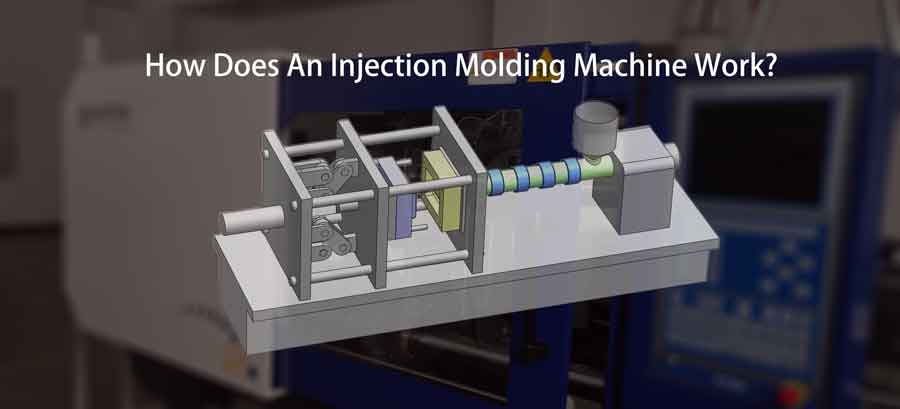
Fonctionnement d'une machine de moulage par injection : Révéler le processus
Le principe de base du fonctionnement d'une machine de moulage par injection consiste à chauffer des particules de plastique jusqu'à l'état fondu, à les injecter dans une cavité de moule pour les refroidir et les mettre en forme. Ce processus fondamental est remarquablement simple.
Remarquablement, même mini machines de moulage par injection manuelles sont disponibles pour une utilisation en garage domestique, capables de fabriquer de petits lots de produits en plastique.
En revanche, les machines de moulage par injection de qualité professionnelle ont un tonnage important, ce qui facilite la production d'articles en plastique de grande taille ou de produits à cavités multiples. Ces machines de pointe sont dotées d'un contrôle de précision et d'une automatisation rationalisée, ce qui permet une fabrication à grande échelle et de haute qualité.
Les machines de moulage par injection se déclinent en différents types, et à titre illustratif, nous nous concentrerons sur les principes de fonctionnement d'une machine de moulage par injection à vis alternative horizontale.
Table des matières
ToggleComprendre la structure et la fonction de la vis dans la machine de moulage par injection
La vis d'une machine de moulage par injection est une invention remarquable, qui a évolué à travers un processus distinct pour devenir la structure largement utilisée qu'elle est aujourd'hui. Elle remplit deux fonctions fondamentales :
Fonction d'injection :
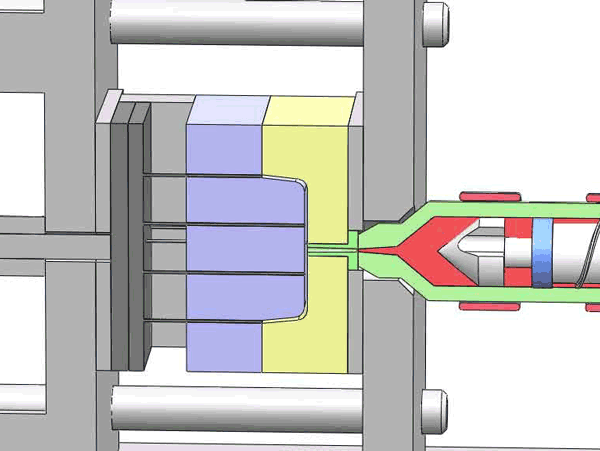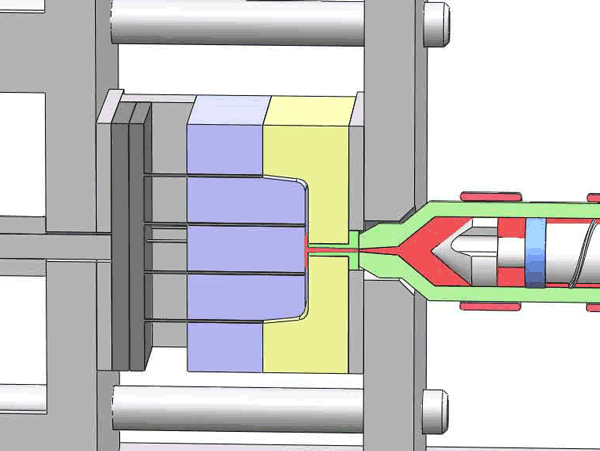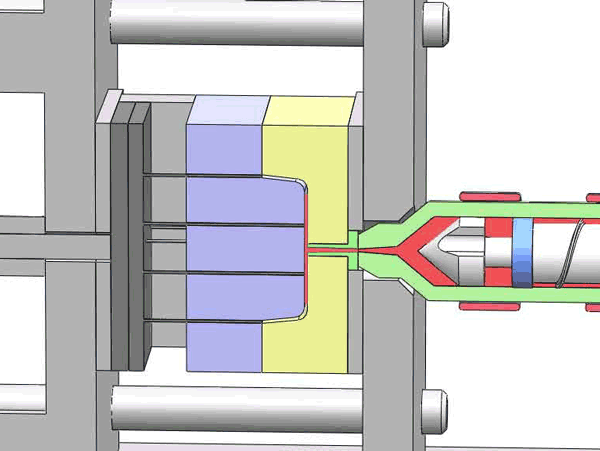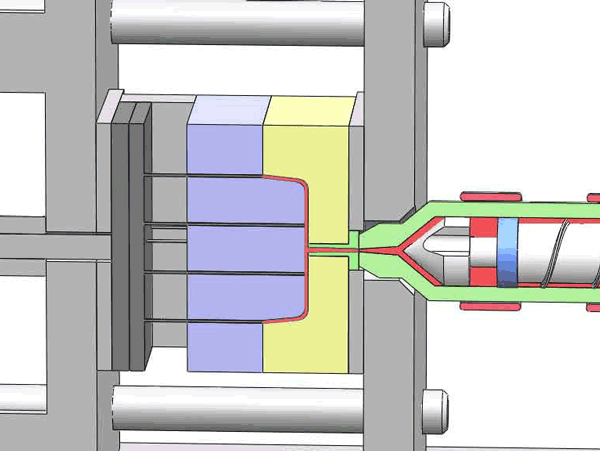
Considérez-le comme un seringue géante – la vis, agissant comme un piston, joue un rôle central en poussant le plastique fondu dans la cavité du moule avec une pression substantielle. Ce mouvement vers l'avant est alimenté par le vérin situé à l'arrière de la machine, générant la haute pression d'injection requise pour le processus.
Fonction d'alimentation en matériaux :
Comme les matières premières plastiques sont consommées à chaque injection, un réapprovisionnement constant est nécessaire. La vis vient à la rescousse ici en faisant avancer continuellement la matière vers l'avant à travers ses ailettes hélicoïdales via sa propre rotation.
Il est important de noter que bien que ce mouvement de rotation facilite l'alimentation en matière, il ne peut pas remplacer la pression générée par le mouvement alternatif de la vis.
Cette conception innovante permet à la vis de la machine de moulage par injection de remplir simultanément ces fonctions vitales, ce qui en fait un élément central du processus de moulage par injection.
Clapet anti-retour sur la tête de vis
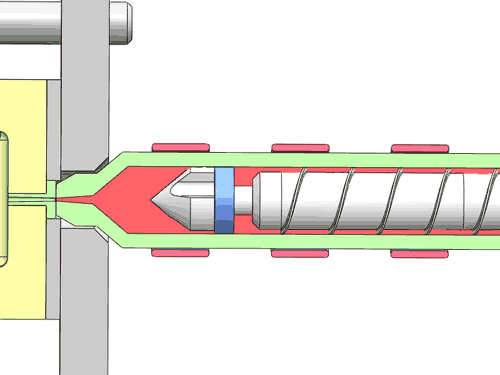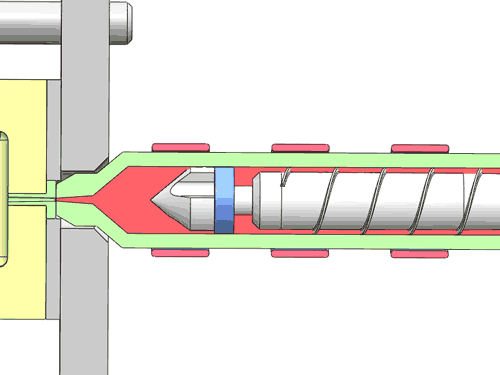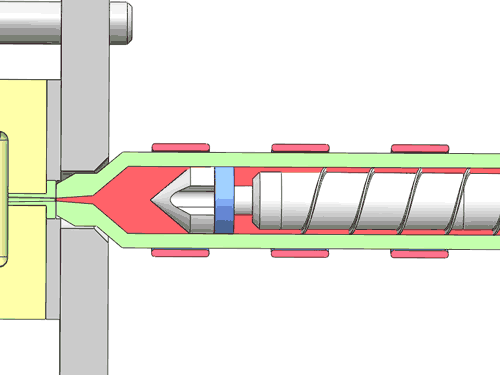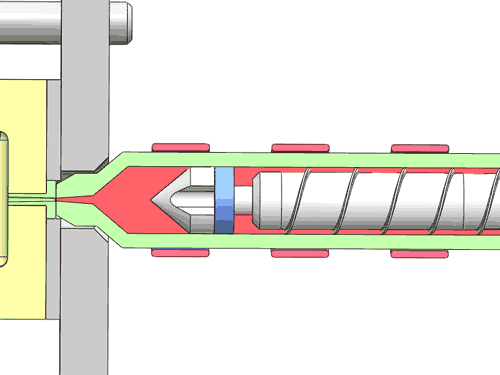
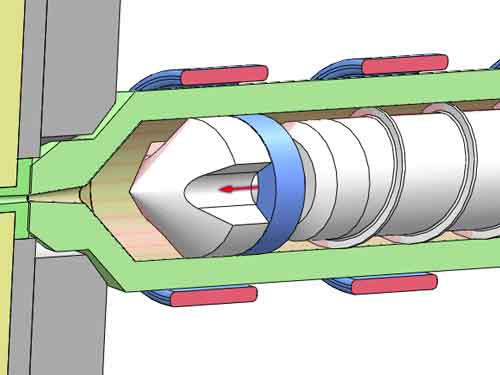
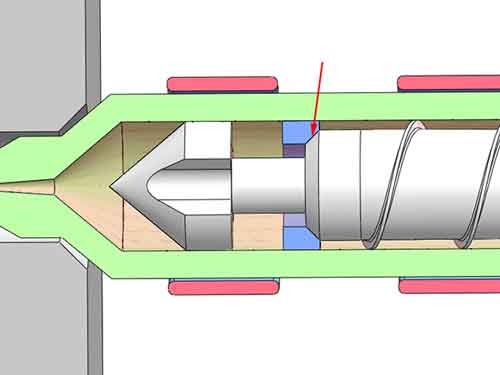
Il y a un clapet anti-retour à la tête de la vis. Sa fonction est de empêcher le flux inverse de plastique fondu lorsque la vis est avancée, tout en permettant à la matière de s'écouler vers l'avant pendant l'alimentation. Il est mis en œuvre par bague de contrôle. La bague de non-retour a une distance de mouvement libre vers l'avant et vers l'arrière au niveau du pas réduit de la vis.
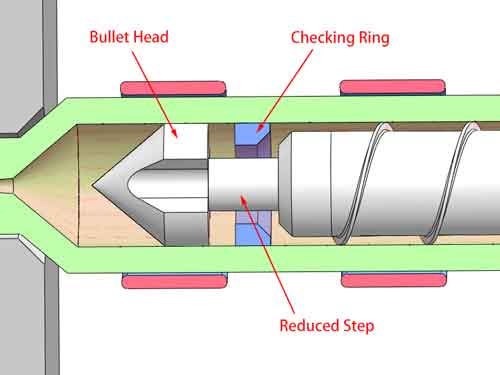
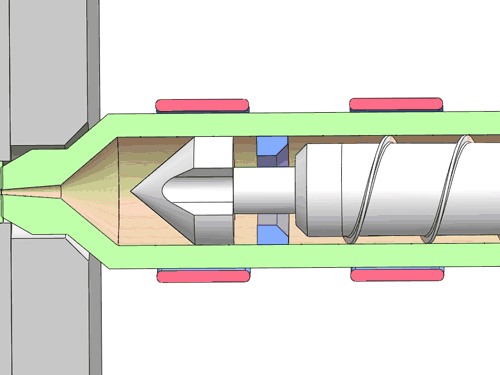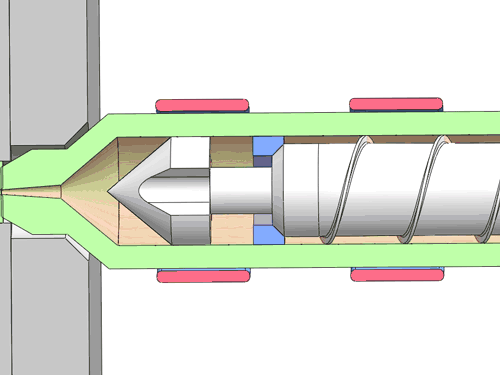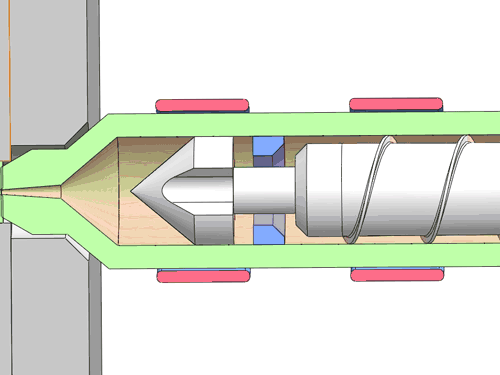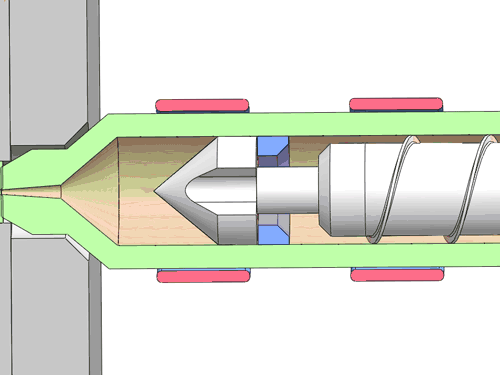
Lorsque l'anneau de contrôle se déplace vers l'avant contre la surface plate du cône avant, il y a plusieurs fentes qui permettent au matériau de s'écouler vers l'avant, et lorsque l'anneau de contrôle se déplace vers l'arrière contre la surface conique arrière, elles forment une surface d'étanchéité qui bloque le reflux du matériau.
Serrage et plastification de la vis
Si vous examinez la vis de près, vous remarquerez que le diamètre de sa section médiane augmente progressivement de l'arrière vers l'avant. Cette conception entraîne une réduction continue du volume de la chambre située entre les deux ailettes hélicoïdales.
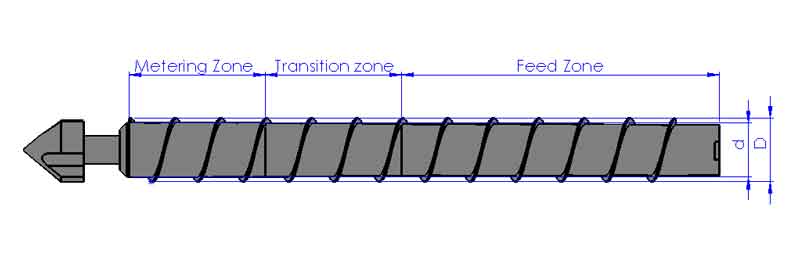
La longueur de la vis peut être divisée en trois zones distinctes : la zone d'alimentation, la zone de transition, et la zone de dosage. Tout au long de chacune de ces zones, le volume de la chambre subit une réduction progressive, la zone de transition au centre connaissant le changement le plus prononcé.
Ainsi, lorsque les particules de plastique sont transportées de la queue à la tête de la vis, elles sont continuellement comprimées et la température augmente. En même temps, elles sont brassées. Sous l'effet du chauffage simultané de la bande chauffante externe, elles atteignent un état de fusion, ce qui permet d'obtenir une plastification uniforme.
Structure fondamentale d'une machine de moulage par injection
Maintenant, nous connaissons déjà l'essentiel du composant central – la vis de la machine de moulage par injection. Cette compréhension servira de base solide pour appréhender la conception globale de la machine. Explorons maintenant la machine de moulage par injection plus en détail.
La machine de moulage par injection peut être divisée en trois sections distinctes : l'unité d'injection, l'ensemble moule et l'unité de fermeture. Plongeons dans chacune de ces sections pour un aperçu complet.
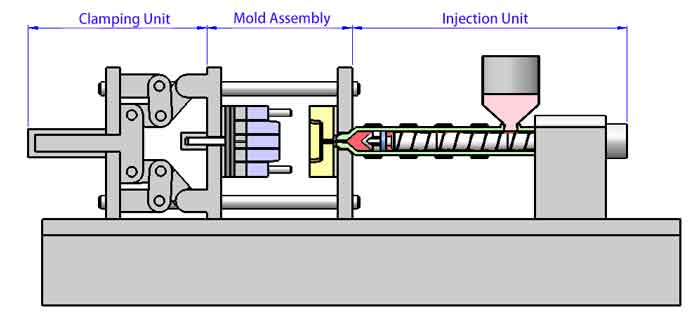
L'unité d'injection
Au sein de la machine de moulage par injection, l'unité d'injection joue un rôle central dans la formation du processus de fabrication. Explorons ses composants et fonctions clés en détail :
Vis et barillet
Comme indiqué précédemment, la vis et le cylindre forment le cœur de l'unité d'injection, responsable de la fusion et de la poussée de la matière plastique dans le moule.
Trémie
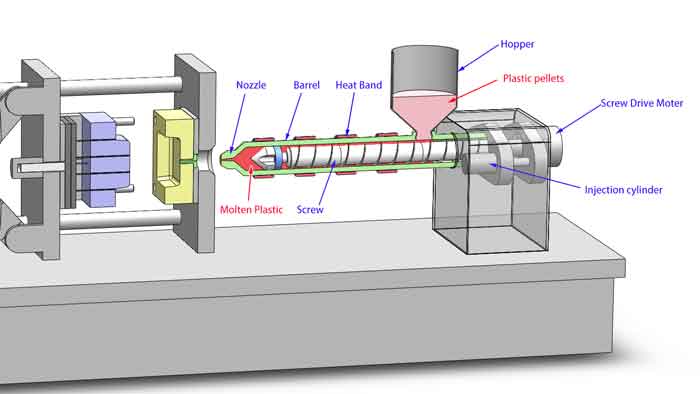
Ce composant essentiel est chargé d'alimenter le tonneau en granulés de plastique. En outre, il intègre un dispositif de chauffage qui maintient les particules de plastique à une température élevée et veille à ce qu'elles restent sèches. Ceci est particulièrement important pour de nombreuses matières premières plastiques, car l'humidité doit être éliminée au cours du processus de moulage par injection.
Dispositif de conduite
Le dispositif de conduite comprend plusieurs éléments essentiels :
- Moteur d'entraînement de la vis : Ce moteur assure la rotation de la vis.
- Le cylindre d'injection : Il facilite le mouvement de la vis vers l'avant, en appliquant la pression d'injection nécessaire.
- Vérin du siège d'injection : Ce cylindre permet à l'ensemble du siège d'injection de se déplacer vers l'avant et vers l'arrière, ce qui permet à la buse d'entrer en contact avec le moule et de s'en détacher.
Volume d'injection
Paramètre essentiel pour mesurer les capacités de la vis, le volume d'injection désigne le poids de matière plastique qui peut être injecté en une seule injection. Cette mesure est généralement exprimée en grammes. Il est essentiel de s'assurer que le poids total des produits en plastique fabriqués en une seule injection ne dépasse pas la capacité de volume d'injection de la machine de moulage par injection. Cela garantit que la machine fonctionne dans ses limites spécifiées et produit des résultats de haute qualité.
L'assemblage du moule
L'ensemble moule, partie critique de la machine de moulage par injection, a été présenté en détail dans un autre article disponible sur notre site Web. Cependant, il convient de noter certains composants et fonctions supplémentaires au sein de l'ensemble moule pour une compréhension plus complète :
Cylindre d'éjection
Positionné à l'arrière, le cylindre d'éjection joue un rôle crucial en poussant la goupille d'éjection vers l'avant pour faciliter l'éjection du produit plastique du moule. Cette étape est essentielle pour retirer efficacement et en toute sécurité la pièce en plastique nouvellement formée.
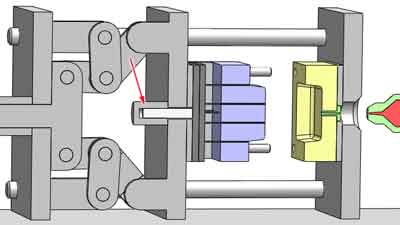
Fonctions supplémentaires
L'assemblage du moule implique plusieurs autres fonctions critiques, y compris le fonctionnement d'un circuit d'huile hydraulique séparé pour contrôler le mouvement du cylindre coulissant. La bonne exécution de ces actions est directement liée au mouvement fondamental des moules. Tout mouvement incorrect peut endommager gravement les moules et affecter la qualité des produits finaux.
L'unité de fermeture
Dans le processus de moulage par injection, l'une des exigences fondamentales est de presser fermement les moules supérieur et inférieur. Cela devient impératif en raison de l'importante pression d'injection impliquée, généralement comprise entre 80 et 150 mégapascals (Mpa).
Avec une pression aussi élevée, le moindre écart entre les moules est inacceptable. C'est pourquoi les machines de moulage par injection doivent offrir une force de fermeture exceptionnellement robuste. Les machines de moulage par injection couramment utilisées offrent des forces de fermeture allant de 120 à 360 tonnes.
Deux mécanismes de serrage principaux sont utilisés :
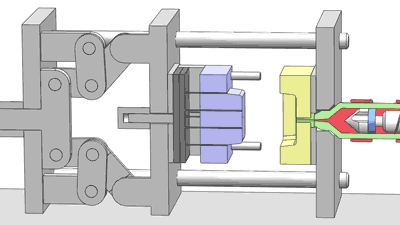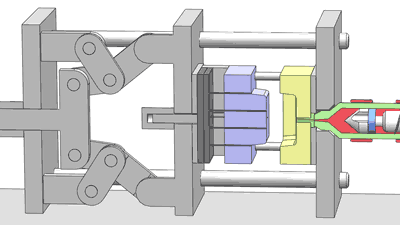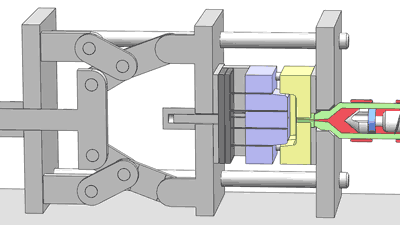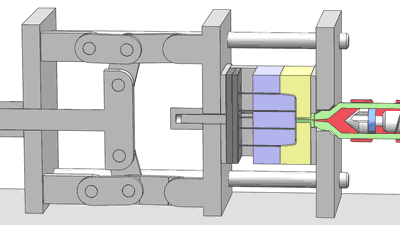
Type de serrage à genouillère
Le mécanisme à genouillère s'appuie sur un système de vilebrequin pour générer une force de serrage importante. Cette conception est largement préférée en raison de sa capacité à fournir une force importante. Elle présente toutefois un inconvénient : si l'usure se produit de manière inégale au niveau des joints, elle peut entraîner la formation de bavures d'un côté du moule.
Serrage hydraulique direct
En revanche, la machine de moulage par injection à pression directe s'appuie sur un cylindre à huile pour fixer directement le moule. Parmi ses avantages, citons le verrouillage rapide du moule et un encombrement réduit. Cependant, elle offre une force de fermeture plus faible, ce qui la rend généralement adaptée aux machines de moulage par injection d'une capacité inférieure à 160 tonnes.
Le choix du mécanisme de serrage approprié dépend des exigences spécifiques du processus de moulage, en tenant compte de facteurs tels que la force, la vitesse et les contraintes d'espace.
2 Paramètres vitaux des machines de moulage par injection
Force de serrage en fonction du volume d'injection
Lors de l'évaluation d'une machine de moulage par injection, deux paramètres clés se démarquent comme cruciaux : la force de fermeture (mesurée en tonnes) et le volume d'injection (mesuré en grammes). Différentes personnes peuvent avoir des préférences variées, mais la relation entre le volume d'injection et le produit final semble plus populaire à l'usage. En effet, nous pouvons facilement déterminer le poids du produit, tandis que la force de fermeture requise nécessite des calculs professionnels précis.
Il n'y a pas de correspondance stricte entre eux
Bien que la force de fermeture et le volume d'injection soient tous deux des indicateurs essentiels des spécifications de la machine, il n'existe pas de correspondance stricte univoque entre le tonnage (force de fermeture) et les grammes (volume d'injection) d'une machine de moulage par injection. Cependant, l'industrie diffuse quelques tableaux comparatifs, dont un exemple ci-dessous. Ces tableaux peuvent fournir des points de référence précieux, bien qu'ils manquent de base strictement scientifique.
Une table de référence entre le tonnage et les grammes
| Volume d'injection (grammes) | Force de serrage (tonnes) |
|---|---|
| 125 grammes | 80 tonnes |
| 200 grammes | 120 tonnes |
| 300 grammes | 160 tonnes |
| 400 grammes | 200 tonnes |
| 500 grammes | 250 tonnes |
| 630 grammes | 300 tonnes |
| 1000 grammes | 360 tonnes |
| 2000 grammes | 450 tonnes |
| 3000 grammes | 530 tonnes |
Il est important de noter que, bien que ces tableaux puissent offrir des indications utiles, le choix final d'une presse à injection doit tenir compte des exigences spécifiques du procédé de production envisagé, des propriétés des matériaux, de la conception du moule et d'autres facteurs afin de garantir des performances optimales et une qualité de produit irréprochable.