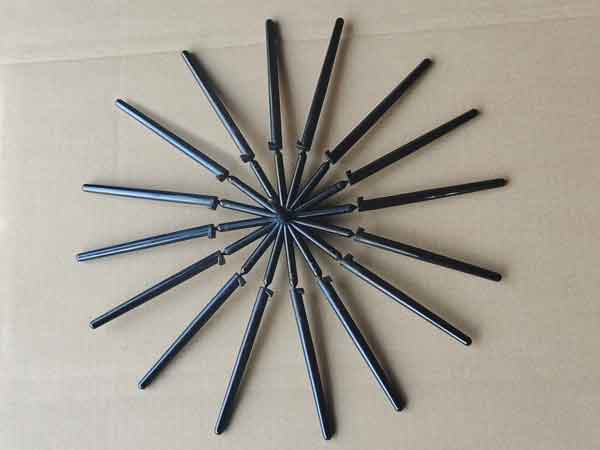
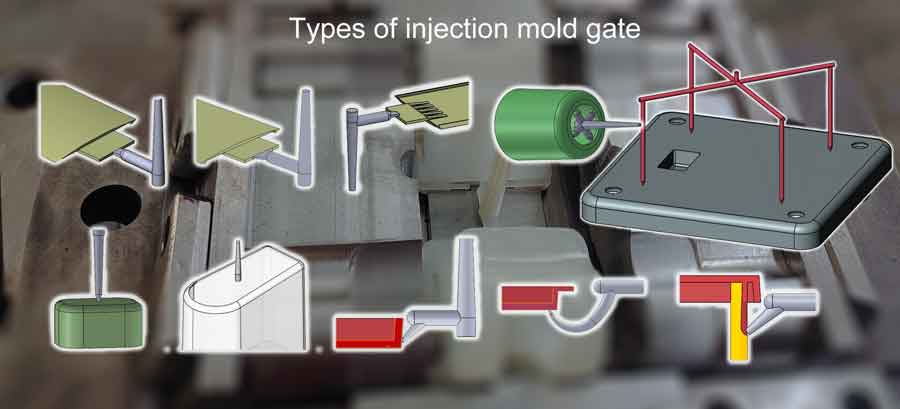
Quando è necessario prestare maggiore attenzione alla scelta del tipo di cancello giusto per lo stampaggio a iniezione?
La progettazione del gate di uno stampo a iniezione può sembrare un aspetto semplice del processo di stampaggio, ma ci sono casi in cui richiede maggiore attenzione e una riflessione accurata. Mentre alcuni progetti possono procedere senza intoppi con una scelta standard del gate, altri seguono un percorso più complesso. Analizziamo gli scenari in cui la progettazione del gate diventa un fattore critico che richiede particolare attenzione.
Di seguito abbiamo elencato 5 scenari che richiedono una maggiore attenzione nella progettazione dei cancelli:
1. Requisiti estetici critici
In settori dove l'estetica è importante, come l'elettronica di consumo o gli interni automobilistici, la progettazione del gate diventa un'arte. Il gate posizione, dimensione, e vestigio deve essere pianificato meticolosamente per ridurre al minimo i segni visibili sul prodotto finale. Anche la più piccola imperfezione può ridurre l'attrattiva complessiva. Raggiungere questo livello di precisione richiede un occhio attento ai dettagli e una profonda comprensione del comportamento del materiale durante l'iniezione.
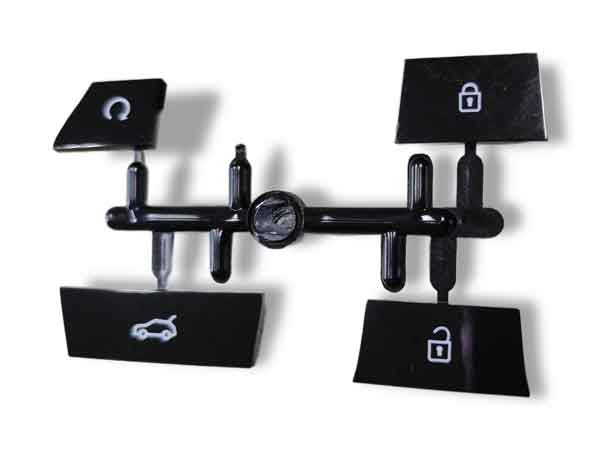
Componenti estetiche elevate
Queste sono le parti di una chiave dell'auto, tutte realizzate in un unico stampo a famiglia. Richiedono un aspetto accattivante senza bisogno di stampa o verniciatura. Sono state realizzate con Stampaggio a 2 colpi. Il materiale è bianco per lasciar passare la luce, facendo brillare la chiave al buio.
2. Componenti soggetti a deformazione
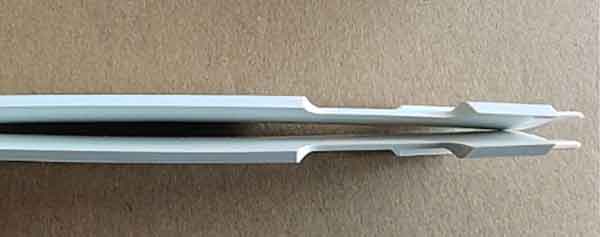
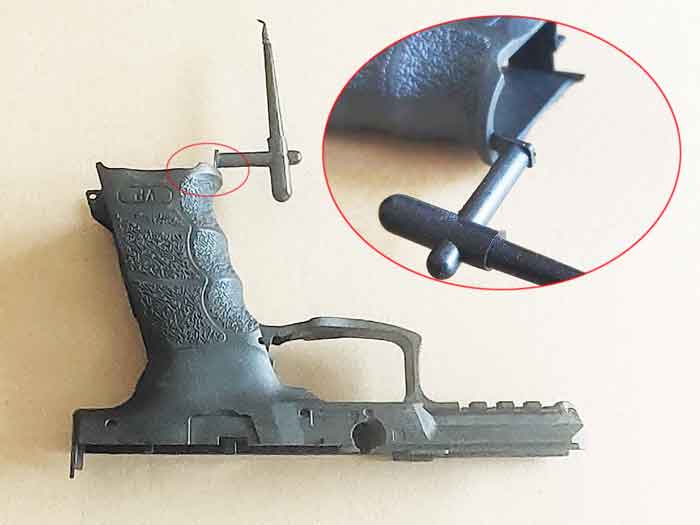
Alcuni design di componenti in plastica sono suscettibile a deformazioni o ritiri irregolari, con conseguenti deformità come trasformare un cerchio perfetto in una forma ovale. La scelta della posizione del gate può influire sulla direzione e sull'estensione di tali deformazioni. In alcuni casi, esiste una sola scelta ottimale per la progettazione del gate.
Questo tipo di parti in plastica tendono a piegarsi.
3. Modelli di pezzi soggetti a difetti di stampaggio
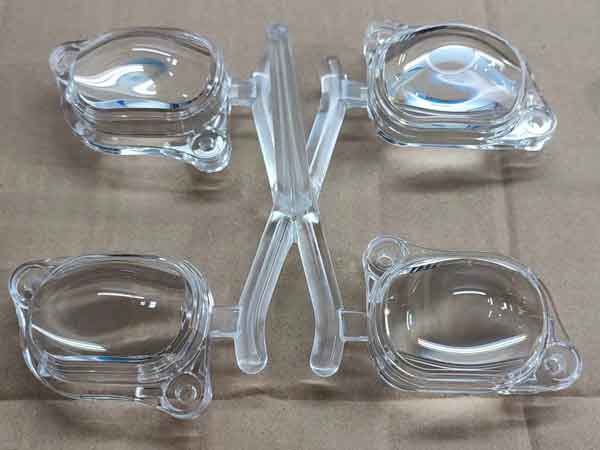
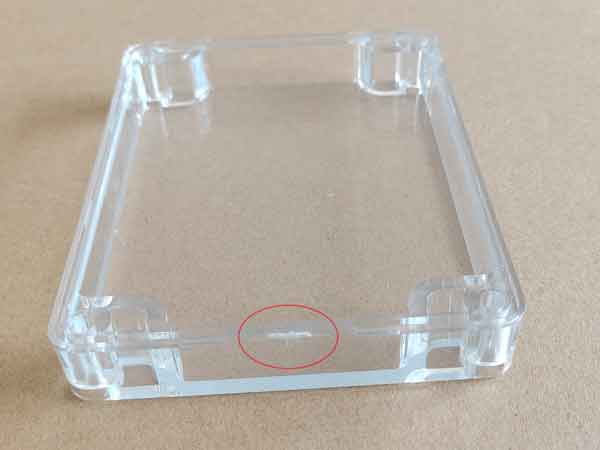
La progettazione di porte per lo stampaggio a iniezione di parti trasparenti richiede un'attenta considerazione e una ricca esperienza per evitare difetti nello stampaggio a iniezione.
4. Parte grande con cancelli multipli
Alcune parti richiedono gate multipli per un riempimento efficace. Coordinare questi gate per garantire un flusso e un riempimento bilanciati richiede un'attenta considerazione. L'interazione tra gate multipli può influire sull'integrità strutturale e sull'aspetto visivo della parte.
5. Stampi a più cavità
Negli stampi che producono più pezzi contemporaneamente, il posizionamento e il bilanciamento della porta sono fondamentali. Un riempimento errato può portare a una qualità non uniforme dei pezzi o addirittura al fallimento dello stampo.
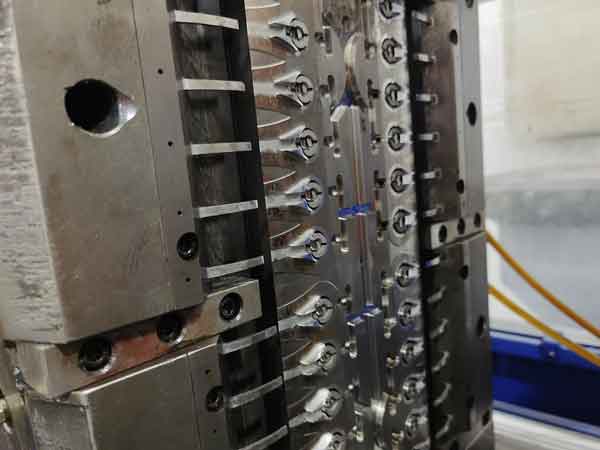
Stampo a 24 cavità per dispenser di lozione
Per pezzi di plastica sottili come questi, l'impiego di una disposizione circolare è molto adatto. In questo modo si assicura che la pressione di iniezione su ciascuna porta sia relativamente bilanciata, garantendo che le dimensioni e la pienezza di ciascun prodotto siano quasi identiche.
In sintesi, la progettazione del gate è più impegnativa per articoli con forme intricate, elevati requisiti di precisione dimensionale e geometrica, articoli molto grandi e stampi con un numero elevato di cavità. Una comprensione completa della dinamica del flusso e dell'interazione dei gate è cruciale in questi scenari. Inoltre, la simulazione computerizzata analisi mold flow viene spesso impiegata per analizzare e ottimizzare questo processo intricato.
Che cos'è il cancello dello stampo a iniezione?
Un gate di uno stampo a iniezione è una piccola apertura nello stampo attraverso cui viene iniettata la plastica fusa per formare un prodotto. È come l'ingresso per il materiale. Le dimensioni e la posizione del gate influenzano il modo in cui la plastica scorre e riempie lo stampo, incidendo sulla qualità e sull'aspetto del prodotto finale.
Tipi di base di porte per stampi a iniezione
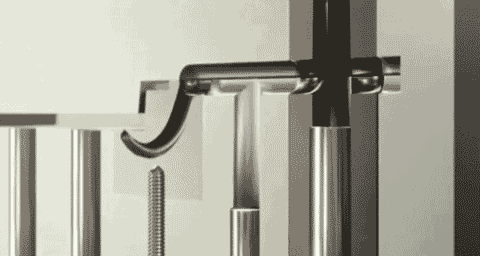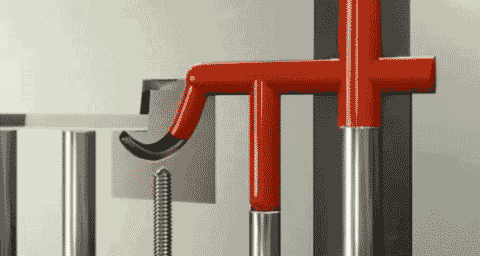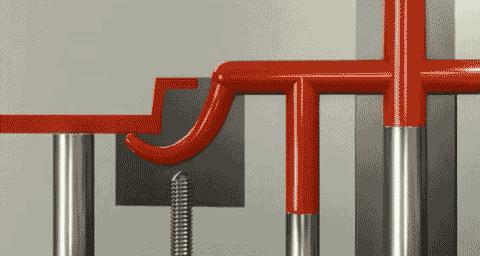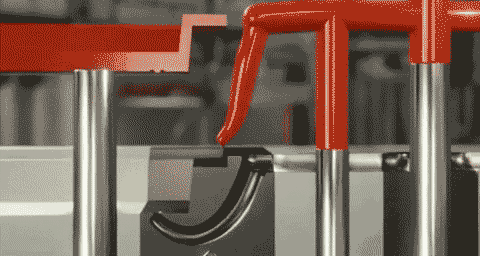
Porta del bordo
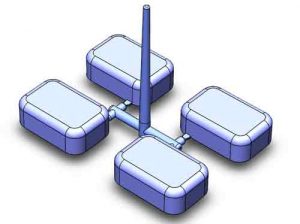
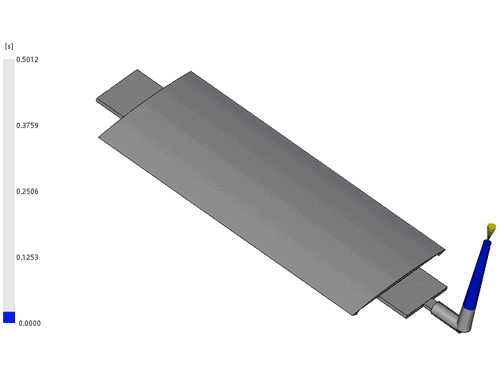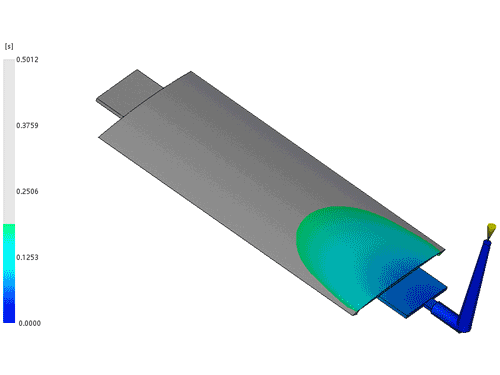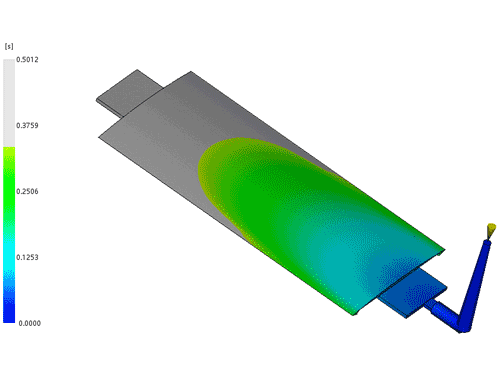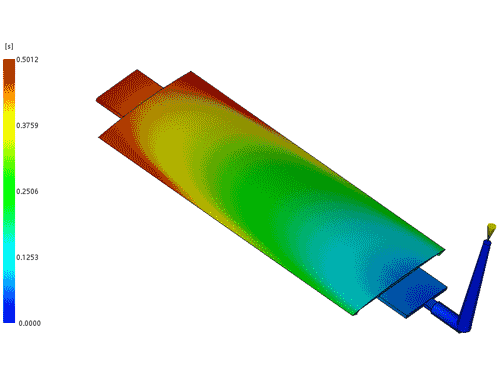
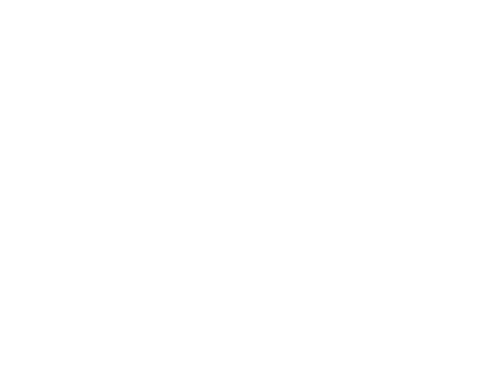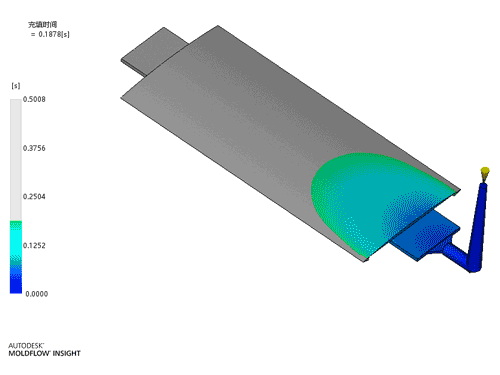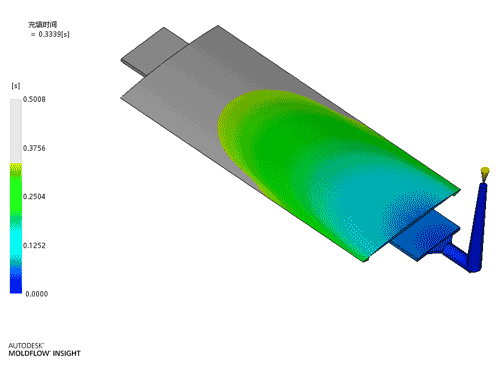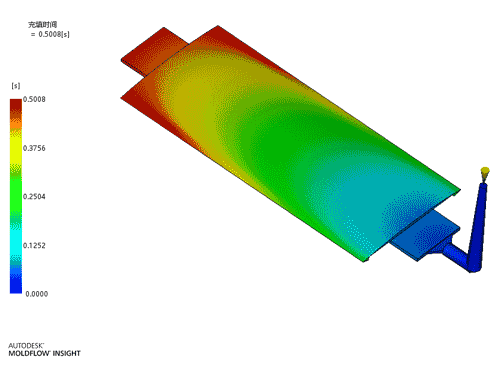
Un gate laterale è una configurazione di iniezione posizionata sulla linea di separazione dello stampo, dove le due metà dello stampo si incontrano.
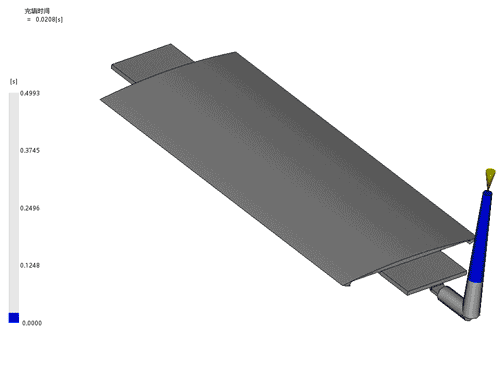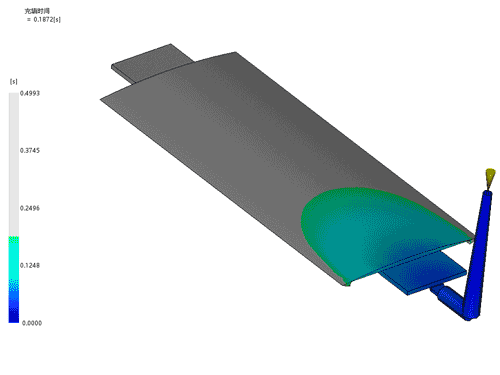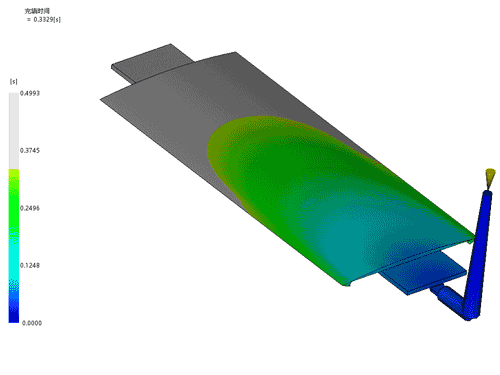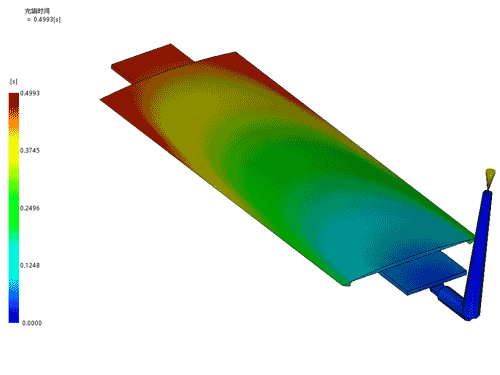
(Vista dall'alto)
(Questa è l'animazione di riempimento di un edge gate)
Pro:
Facilità di lavorazione: Le porte perimetrali sono semplici da lavorare e possono essere adattato alle dimensioni relativamente facile durante la fase di prova dello stampo.
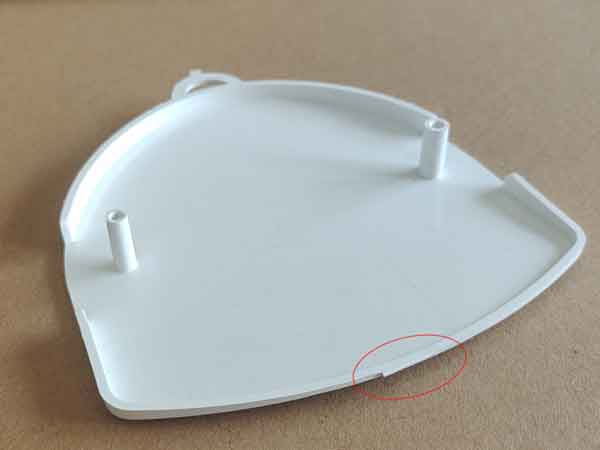
Cicatrice del cancello meno evidente: La cicatrice del cancello è situata sul bordo del pezzo, rendendola meno evidente. Questo lo rende adatto per i pezzi in cui è richiesta solo una qualità estetica media.
Contro:
Limitato a determinate dimensioni dei pezzi: Più adatto per pezzi piccoli con cavità multiple. Per i pezzi più grandi, a cavità singola, un cancello per bordi richiede l'uso di un sistema a canale caldo.
Vestigia e aspetto: L'iniezione laterale lascia comunque segni o vestigia sul bordo della parte, rendendola adatta principalmente a componenti meno sensibili all'estetica. Requisiti estetici elevati potrebbero richiedere lavorazioni aggiuntive.
Sforzo di taglio e jetting: Nell'area della porta possono verificarsi elevate sollecitazioni di taglio e potenziali problemi di getto, soprattutto per i pezzi con pareti più spesse, con conseguenti ripercussioni sulla qualità dei pezzi.
Cancello del ventilatore
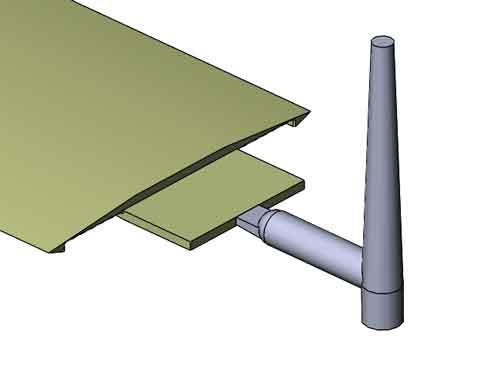
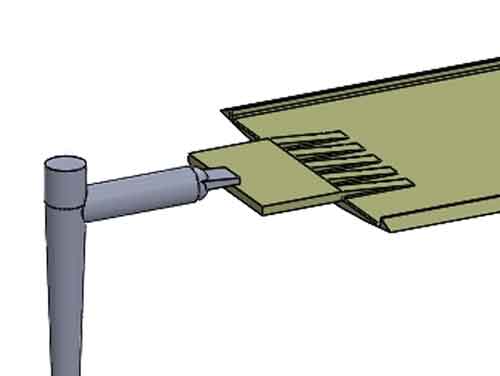
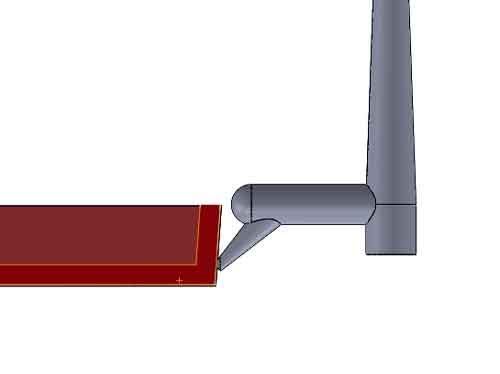
Un gate a ventaglio è un'evoluzione del design del gate laterale, caratterizzato da un apertura più ampia che diffonde il flusso di materiale con un angolo più ampio nella cavità. Il suo fondo inclinato riduce al minimo le alterazioni del fronte di flusso in sezione trasversale.
(Vista laterale)
(Questo processo di riempimento è molto simile all'esempio del cancello per bordi di cui sopra, solo per illustrare il funzionamento del cancello durante il processo di riempimento).
Pro:
Dinamica di flusso potenziata: L'apertura più ampia di un cancello a ventaglio migliora le caratteristiche del flusso di materiale, favorendo un riempimento efficiente della cavità.
Riduzione dello sforzo di taglio: Rispetto ad altri sistemi di chiusura, le porte a ventaglio comportano una minore sollecitazione di taglio in prossimità della porta, riducendo al minimo i potenziali difetti dei pezzi.
Difetti delle parti attenuati: Le paratoie a ventola aiutano a ridurre la probabilità di piegatura dei pezzi e di problemi di getto, contribuendo a migliorare la qualità dei pezzi.
Contro:
Sfide degenerative: La rimozione della cicatrice lasciata da un cancello a ventola può essere più impegnativa, richiedendo potenzialmente ulteriori fasi di finitura.
Aumento del Vestigio: I cancelli a ventaglio possono lasciare vestigia o segni più evidenti sul pezzo stampato rispetto ai cancelli perimetrali standard.
Cancello a linguetta
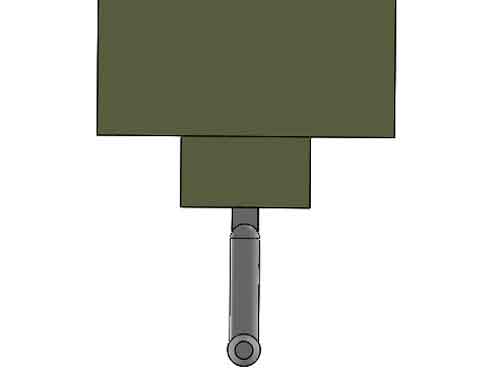
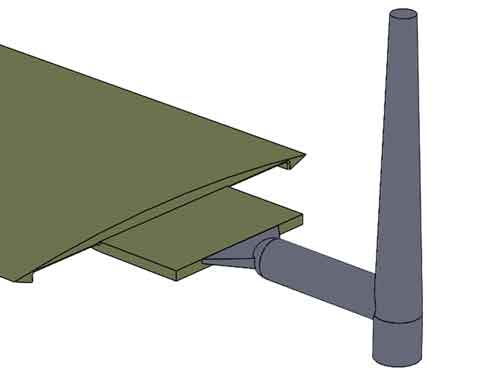
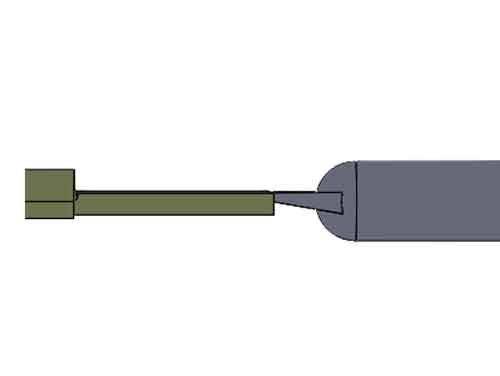
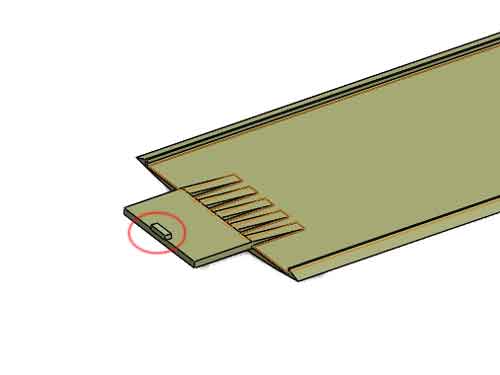
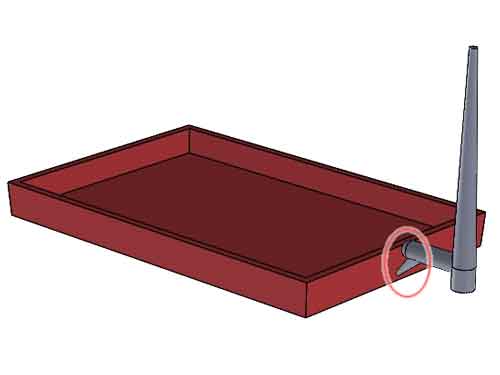
Il cancello a linguetta è una configurazione di chiusura simile a quella del cancello per bordi, ma con una caratteristica distinta: il cancello si trova sopra la superficie piatta del pezzo. A differenza di altri cancelli che fanno parte della cavità, un cancello a linguetta si forma sul lato centrale dello stampo. Questa configurazione migliora la distribuzione del materiale e impedisce bruschi flussi diretti nella cavità.
(La linguetta rimanente dopo la pulizia)
(Anche in questo caso, il processo di riempimento è del tutto simile ai due esempi precedenti).
Pro:
Flusso di materiale migliorato: il posizionamento del gate a linguetta favorisce un flusso di materiale più uniforme, supportando un riempimento più omogeneo della cavità.
Riduzione del rischio di jetting: controllando la dinamica del flusso, le porte a linguetta riducono la probabilità di difetti di jetting nel pezzo finale.
Bassa resistenza al flusso: Il design di una porta a linguetta riduce al minimo la resistenza al flusso, contribuendo all'efficienza dello stampaggio a iniezione.
Semplicità e convenienza: Le porte a linguetta hanno un design semplice e costi di produzione relativamente bassi.
Contro:
Potenziale di arrossamento del cancello: Alcuni scenari possono portare all'arrossamento del cancello, il che richiede un'attenta considerazione del posizionamento e della progettazione del cancello.
Sfida di pulizia: La pulizia della linguetta può essere problematica. Idealmente, il suo posizionamento dovrebbe consentire una sporgenza; in caso contrario, potrebbe essere necessaria una lavorazione post-stampaggio.
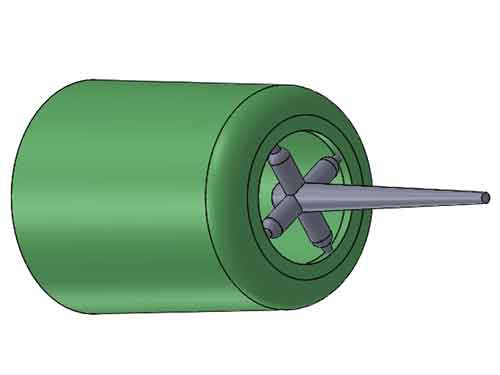
Porta a raggiera
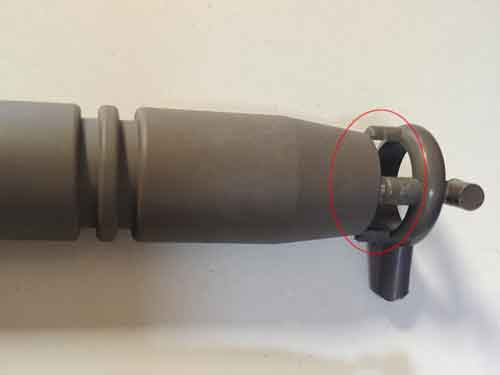
Il cancello a raggi deriva il suo nome dalla configurazione a raggi della ruota. Spesso ha quattro raggi per facilitare la lavorazione. Il cancello a raggi viene utilizzato principalmente nei pezzi tubolari, in quanto questo sistema di chiusura migliora la rotondità.
Pro:
Riempimento equilibrato dei tubi: La porta a raggiera garantisce un riempimento più uniforme delle sezioni tubolari, evitando distorsioni o ovalizzazioni.
Linea di saldatura ridotta al minimo: Il modello di flusso riduce l'incontro di due fronti di flusso rispetto al design di una porta. Ciò contribuisce a ridurre le linee di saldatura.
Contro:
Lavorazione complessa e costi più elevati: L'intricata progettazione e i requisiti di lavorazione aumentano la complessità della produzione e i costi.
Formazione di cicatrici/vestigia: il gate a razze lascia quattro lievi cicatrici che possono essere difficili da rimuovere completamente, potenzialmente influenzando l'aspetto della parte.
Cancello Pin-Point
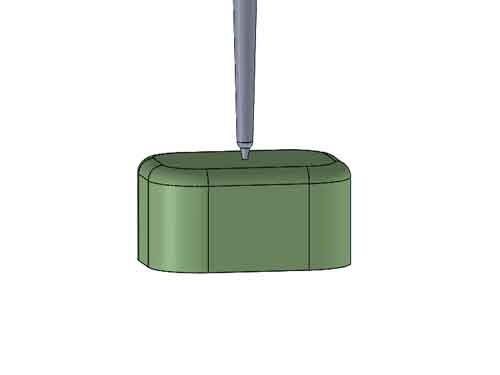
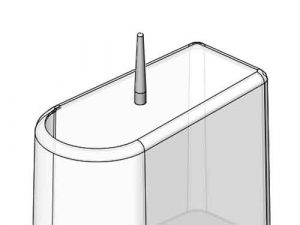
Il gate a punta di spillo (o gate a spillo) è caratterizzato dalla sua forma a cono invertito che termina in una punta affilata. Con un diametro tipicamente compreso tra 0,8 e 1,5 mm, richiede un design dello stampo a tre piastre per rimuovere gli scarti di sprue, canale di colata e gate. La versione con canale caldo non presenta la forma a cono invertito, quindi può funzionare con uno stampo a due piastre.
Pro:
De-gating automatico: Il cancello a punta di spillo consente la separazione automatica dal pezzo durante l'espulsione.
Cicatrice minima del cancello: La piccola cicatrice del cancello spesso non richiede alcuna post-elaborazione, migliorando l'aspetto del pezzo.
Design versatile: In uno stampo a cavità singola è possibile posizionare in modo strategico più porte a perno. Se le distanze tra le porte sono elevate, sono necessari dei canali caldi.
Contro:
Progettazione complessa dello stampo: I cancelli a punta richiedono uno stampo a tre piastre o un canale caldo, con conseguenti costi aggiuntivi. I canali caldi sono più costosi degli stampi a tre piastre.
Limiti di pressione di flusso e di riempimento: L'elevata perdita di pressione di flusso e il basso volume di riempimento li rendono inadatti a pezzi di grande volume o ad alte velocità di riempimento.
Problemi legati alle sollecitazioni: Il riempimento ad alta velocità può causare l'arrossamento della porta, la formazione di macchie di flusso e la riduzione della resistenza dell'area della porta.
Riempimento irregolare: alcune aree della parte possono subire un riempimento insufficiente a causa della configurazione del gate.
Cancello del canale di colata o cancello diretto
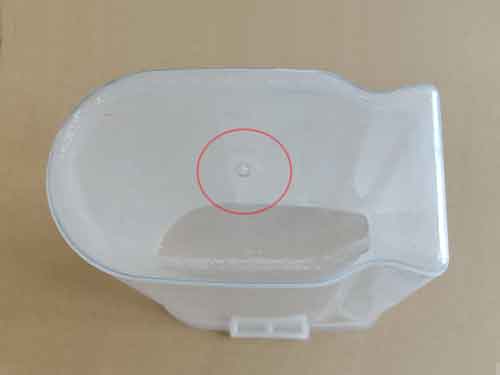
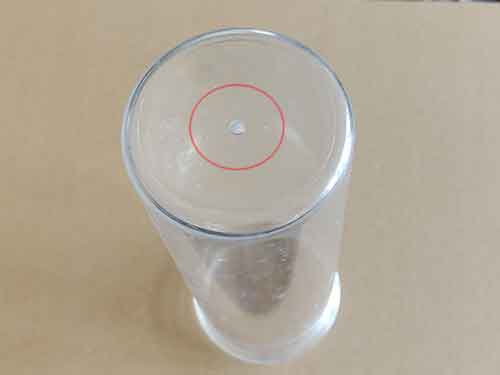
L'ingresso a canale, noto anche come ingresso diretto, è il sistema di iniezione più semplice ed elimina l'esistenza del canale di distribuzione. Impiegato in stampi a singola cavità, è posizionato al centro dell'area di proiezione del pezzo. Ha una forma conica con l'estremità più larga situata sul lato della cavità dello stampo. Gli ingressi a canale sono spesso presenti nella produzione di contenitori in plastica come botti e bacini.
Il canale di colata è ampiamente utilizzato per i contenitori in plastica, dai più piccoli ai più grandi.
Pro:
Semplicità ed economicità: I portali di colata sono facili e poco costosi da produrre.
Perdita di pressione ridotta: questo tipo di porta vanta una perdita di pressione minima, che consente di raggiungere velocità e volumi di riempimento elevati.
Contro:
Cicatrice e arrossamento del cancello: La materozza viene solitamente rimossa con una pinza, lasciando una cicatrice evidente e un potenziale arrossamento sul lato opposto.
Sollecitazioni di taglio: A causa della notevole velocità di riempimento, possono verificarsi elevate sollecitazioni di taglio in prossimità del gate, con conseguente formazione di difetti.
Non adatto a parti piatte di grandi dimensioni: Inappropriato per i pezzi piatti di grandi dimensioni a causa del potenziale di deformazione durante il raffreddamento.
(La porta di spurgo è molto utilizzata per i contenitori di plastica, soprattutto per i materiali trasparenti).
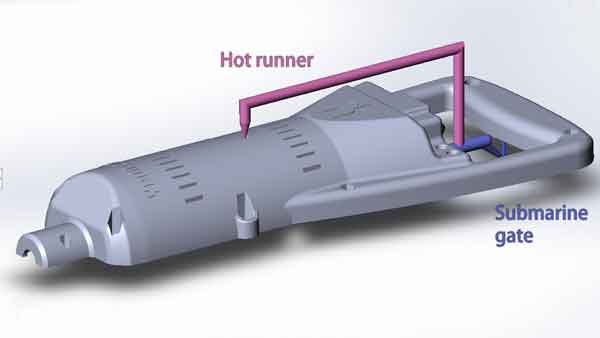
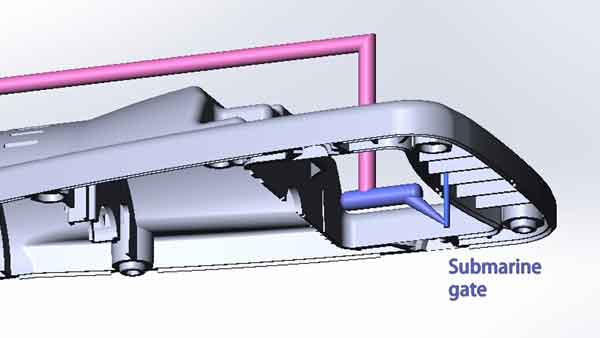
Tunnel o porta sottomarina
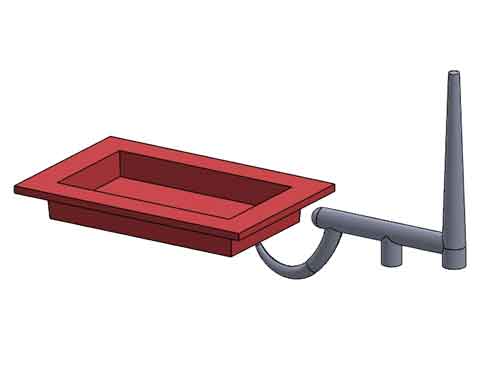
L'ingresso a tunnel (o ingresso subacqueo, ingresso a tunnel) è posizionato strategicamente sotto il piano di divisione dello stampo. Il suo scopo è quello di spostare la cicatrice dell'ingresso in aree poco visibili, garantendo un'estetica migliorata. Come gli ingressi a punta di spillo, vanta un'apertura ridotta. Ecco i relativi pro e contro:
Pro:
De-gating automatico e post-elaborazione ridotta: I sub-gates consentono la rimozione automatica dei gate, riducendo al minimo la necessità di elaborare i gate scar.
Aspetto migliorato: Le cicatrici gate nascoste migliorano l'estetica della parte, in quanto sono nascoste alla vista.
Flessibilità di progettazione: Come le porte a perno, è possibile integrare più porte secondarie in uno stampo a cavità singola per ottimizzare le dinamiche di riempimento e di flusso.
Contro:
Lavorazione complessa: La realizzazione del percorso curvilineo richiede la lavorazione di 2 mezzi pezzi separatamente e il loro assemblaggio per formare il canale di flusso della plastica. Questo aggiunge complessità alla lavorazione.
Perdita di pressione elevata: il progetto è associato a una notevole perdita di pressione, che potrebbe portare a un riempimento insufficiente in alcune aree.
Possibili arrossamenti del cancello: potrebbero esserci arrossamenti del cancello vicino all'area del cancello.
Cancello di sub-espulsione
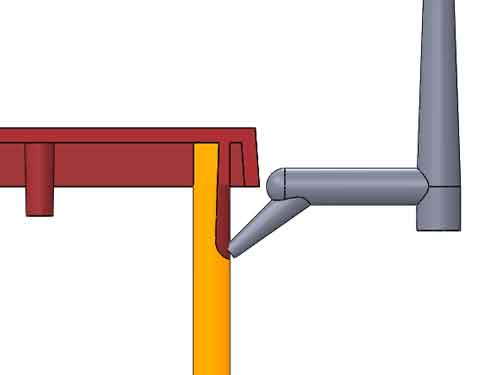
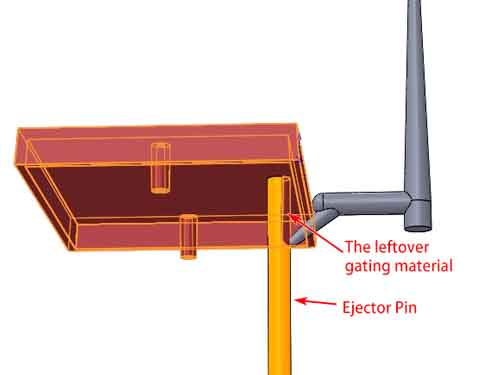
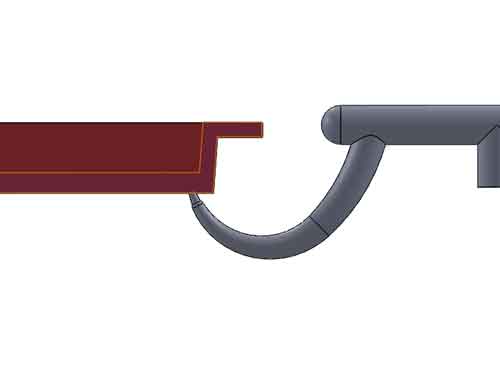
L'ingresso a sub-espulsore è una versione modificata dell'ingresso a tunnel, ed è ampiamente preferito per la sua semplicità di fabbricazione.
In questo sistema di gating, una parte del perno di espulsione viene rettificata per creare il canale di flusso. Il materiale di rivestimento rimasto viene rimosso manualmente.
Porta degli anacardi o porta delle banane
Queste sono varianti dell'ingresso a tunnel, che assumono la forma di anacardi o banane. I loro pro e contro sono allineati con l'ingresso a tunnel e non saranno discussi separatamente.
Potresti essere curioso di sapere come il naso sporgente esce dal suo canale nello stampo. Ecco come: La plastica è ancora morbida e flessibile quando non è completamente raffreddata. Inoltre, il naso non è troppo grande, quindi può flettersi un po' per scivolare fuori dal canale.
Corridori caldi
Nel sistema a canale freddo, spreco di materiale e lunghezza limitata del canale freddo sono preoccupazioni. I canali caldi risolvono questo problema eliminando gli sprue e mantenendo la plastica allo stato fuso all'interno dei canali.
Che cos'è il canale caldo
In parole semplici, un canale caldo è come un'estensione del tubo della pressa per iniezione. Essenzialmente, si tratta di formare un canale ad alta temperatura all'interno dello stampo. Questo viene fatto utilizzando elementi riscaldanti e controlli di temperatura. Il loro compito è mantenere la plastica alla giusta temperatura di fusione. In questo modo, possiamo estendere efficacemente la lunghezza del flusso della plastica.
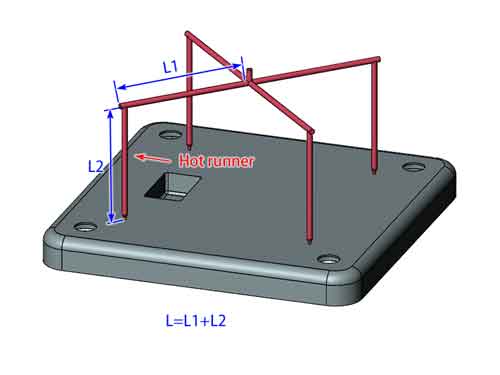
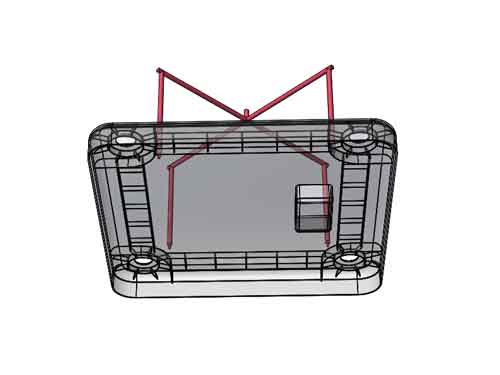
Utilizzare il canale caldo quando la lunghezza totale (L) è eccessiva
(La lunghezza totale del canale L=L1+L2. Se L è troppo lungo, è meglio utilizzare un canale caldo).
(Vista dal basso)
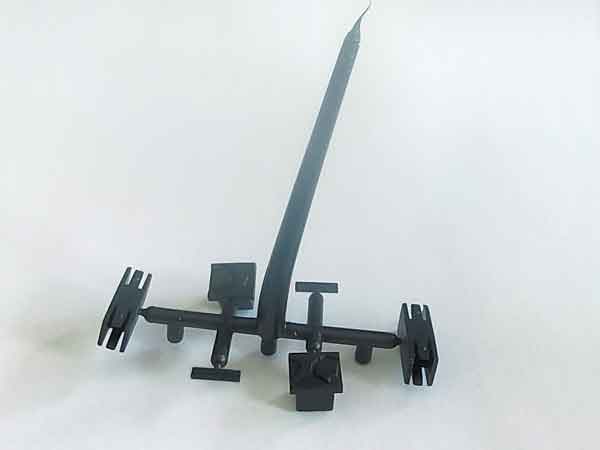
Ecco un altro esempio:
Riduzione della vita del materiale e del tempo di ciclo
Come si può notare da questo esempio, per i piccoli componenti in plastica, il canale di colata e il canale di scorrimento sono più pesanti e richiedono più tempo per raffreddarsi rispetto ai pezzi stessi. L'utilizzo di canali caldi al posto di quelli freddi può contribuire a ridurre notevolmente lo spreco di materiale e il tempo di ciclo.
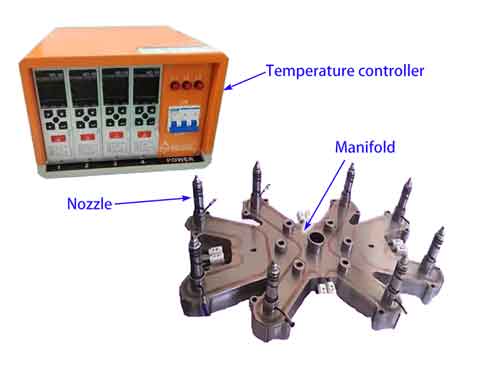
Cosa comprende un sistema Hot Runner:
Regolatori di temperatura: Monitorano e regolano la temperatura della plastica in tutto il sistema.
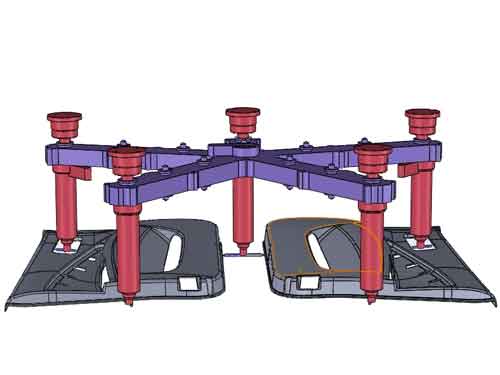
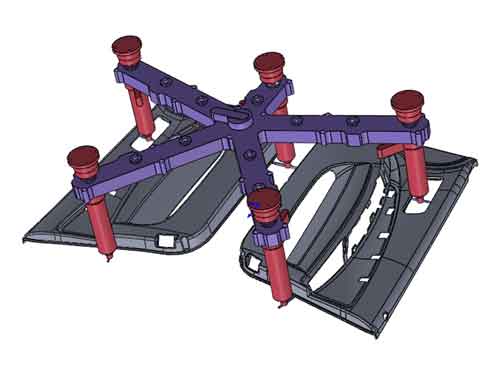
Collettore: Distribuisce uniformemente la plastica fusa agli ugelli. In particolare, il collettore non è necessario quando l'ugello si trova al centro di uno stampo a cavità singola.
Ugelli: Servono come punti di ingresso per iniettare la plastica fusa nello stampo.
Tipi di corridori a caldo:
Cancello a perno: diametro ridotto, vestigia minime; adatto per pezzi intricati o di piccole dimensioni.
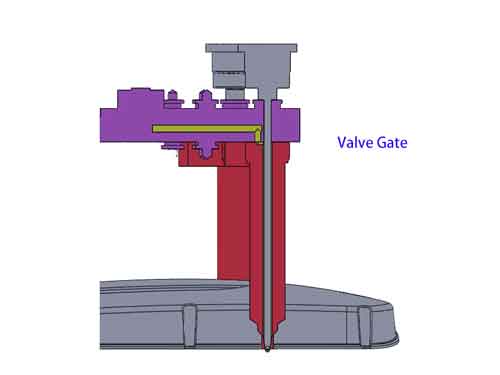
Valvola a saracinesca: È un tipo di cancello adattabile che permette di controllare il flusso di plastica aprendosi e chiudendosi. Questo riduce al minimo le vestigia e si rivela vantaggioso per la chiusura di più cavità.
Cancello aperto: Percorso diretto del flusso, adatto a vari tipi di cancelli, elimina o riduce al minimo le guide.
Pro:
Design flessibile del cancello: Nessun vincolo di distanza, posizionamento versatile del cancello.
Miglioramento della qualità dei pezzi: Mantenendo la plastica fusa, si riduce l'insorgenza di difetti legati a bave di freddo nei canali di scorrimento.
Riduzione degli scarti di materiale: Nessun passaggio a freddo, meno sprechi e meno costi.
Tempi di ciclo più rapidi: Non è necessario raffreddare le matrici e le materozze per ogni colpo.
Contro:
Costi iniziali e di manutenzione elevati
Più rifiuti nei cambi di colore
Tempo di avvio: Richiede riscaldamento e stabilizzazione prima della produzione.
Conclusione:
La scelta del tipo di cancello giusto è una parte fondamentale del successo dello stampaggio a iniezione. Dagli efficienti canali caldi ai submarini e ai tunnel, ognuno ha i suoi vantaggi. Pensate al costo, alla velocità e all'aspetto per trovare quello che funziona meglio per i vostri pezzi. La scelta del gate giusto vi aiuta a realizzare prodotti eccellenti e a migliorare il vostro processo di stampaggio.
Siamo esperti nello stampaggio a iniezione di materie plastiche. Contattateci subito per ottenere un rapido preventivo!