Table des matières
ToggleQu'est-ce que le moulage par micro-injection ?
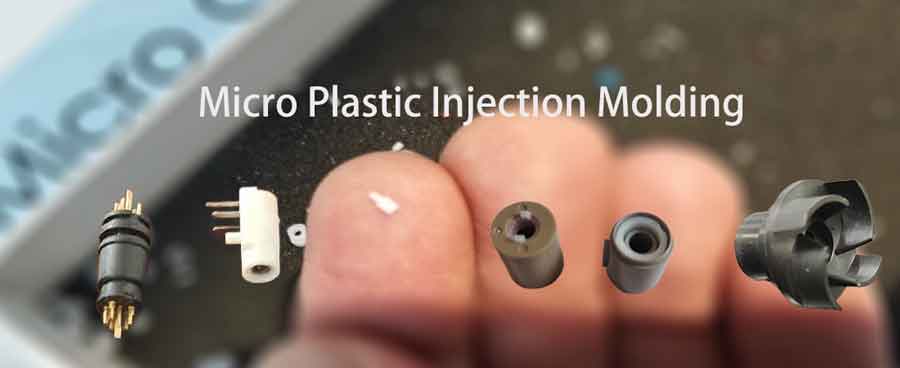
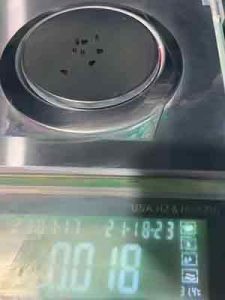
Le moulage par injection micro fait référence à la production de composants en plastique de haute précision dont les produits moulés pèsent généralement moins de 0,01 gramme à plusieurs grammes. En fait, ils ne sont peut-être pas exceptionnellement petits dans leur taille globale, mais ils présentent détails extrêmement fins et exigence de précision dimensionnelle. De tels articles en plastique peuvent être classés comme produits de moulage par injection micro.
Par rapport au moulage par injection standard, le moulage par injection micro impose exigences plus élevées sur les deux moules et les machines de moulage.
Applications du moulage par micro-injection
Le moulage par micro-injection trouve diverses applications dans différents secteurs, notamment :
- Micro Gears : Production de petits engrenages précis utilisés dans divers appareils et systèmes.
- Connecteurs électroniques : Fabrication de connecteurs miniatures pour l'équipement électronique.
- Micro-interrupteurs : Fabrication de minuscules interrupteurs utilisés dans l'électronique.
- Boîtiers : Création de boîtiers compacts pour les composants électroniques et mécaniques.
- Amortisseurs de rotation pour automobiles : Production de composants pour les systèmes automobiles.
- Pièces de stylo : Fabrication de petites pièces pour stylos.
- Pièces de drone : Fabrication de composants précis pour les drones.
- Casques d'écoute : Création de composants complexes pour l'assemblage de casques.
- Équipement médical : Développement de pièces critiques pour les dispositifs médicaux, y compris les embouts de cathéters, les composants de seringues, les dispositifs microfluidiques et les composants d'instruments chirurgicaux.
Ces applications démontrent la polyvalence du moulage par micro-injection dans la production de petits composants plastiques de haute précision utilisés dans un large éventail d'industries et de produits.
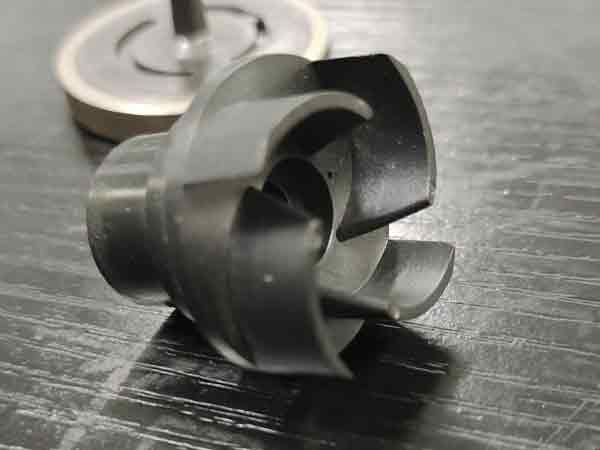
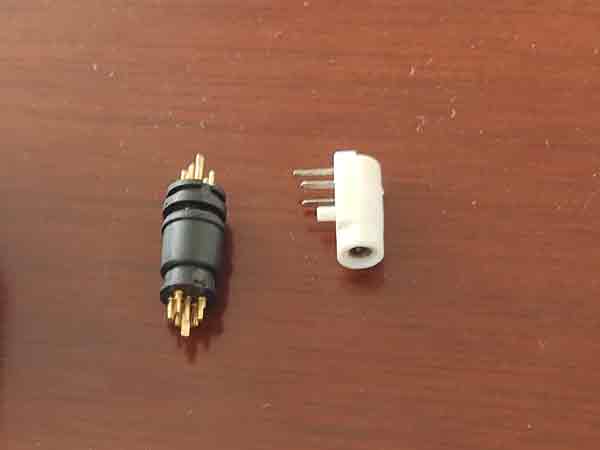
Méthodes uniques pour les moules de micro-moulage par injection
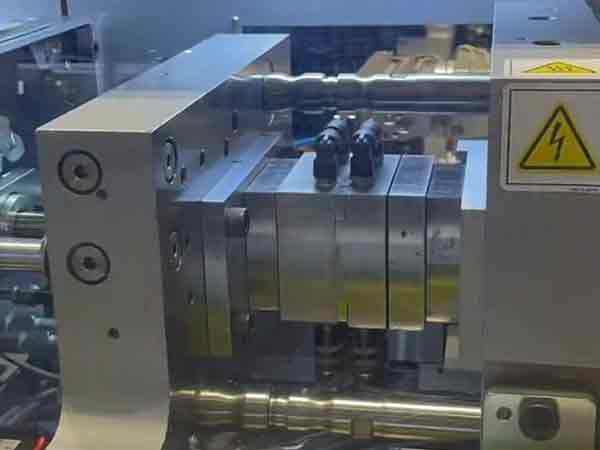
Utilisation d'inserts de moules plutôt que l'usinage d'une seule pièce
Pour les moules utilisés en moulage par injection micro, étant donné que de nombreuses caractéristiques ne mesurent qu'une fraction de millimètre, il est nécessaire d'adopter des méthodes différentes des méthodes conventionnelles pour la fabrication du moule. Outre l'utilisation d'équipements d'usinage de haute précision, il est courant d'utiliser inserts de moule, ce qui signifie que différentes caractéristiques sont usinées séparément puis assemblées. Cette approche simplifie le processus d'usinage et réduit les coûts.
Exemple de formation d'une caractéristique de contre-dépouille par l'utilisation de plaquettes
Prenons l'exemple d'une structure en contre-dépouille dans le produit illustré ci-dessous. Si elle était traitée en une seule pièce, elle donnerait lieu à des rayons de transition trop importants. Ceux-ci se produiraient dans les coins intérieurs. Cela pourrait empêcher le produit de s'encliqueter et de se verrouiller en toute sécurité avec ses pièces d'accouplement.
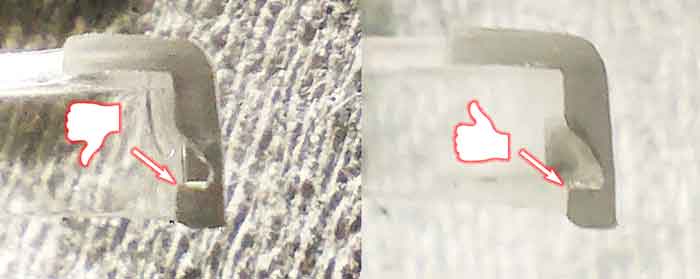
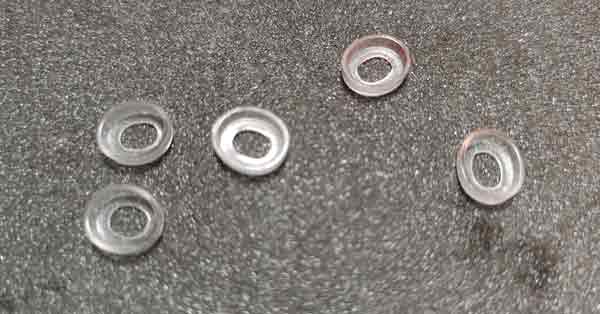
En effet, l'usinage d'une pièce monolithique, que ce soit avec des fraises ou des électrodes, créerait inévitablement des bords arrondis aux angles vifs, entraînant des arcs arrondis indésirables aux coins intérieurs du moule. L'utilisation d'inserts permet d'obtenir des angles parfaitement vifs à ces transitions de coins intérieurs.
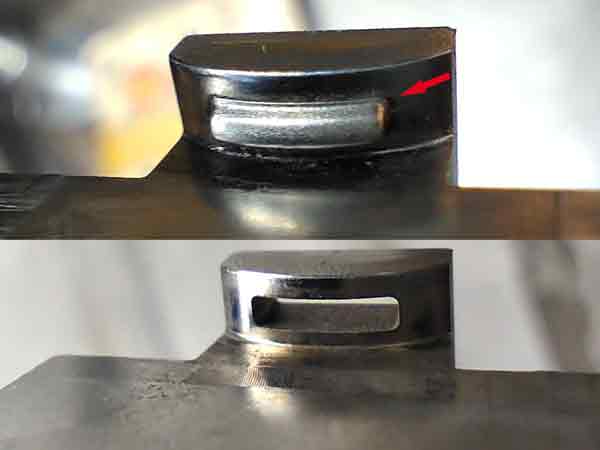
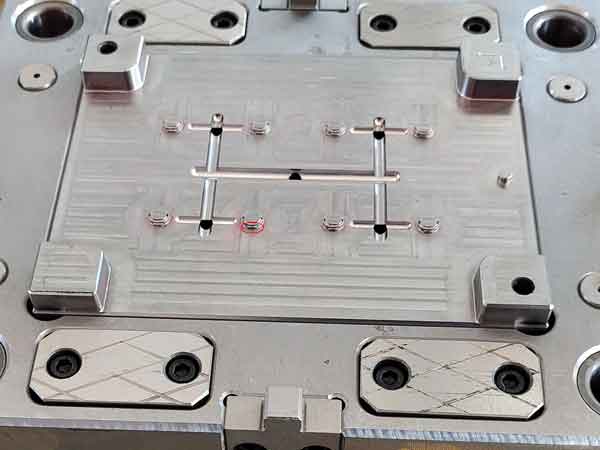
Autres exemples de connecteurs électroniques micro-moulés
Les connecteurs électroniques sont l'une des applications les plus courantes du moulage par micro-injection. Dans un premier temps, les contacts métalliques du connecteur sont estampés et plaqués en rouleaux. Ensuite, un moulage par insertion est effectué autour des contacts métalliques alors qu'ils sont encore sous forme de rouleaux. Enfin, ces broches métalliques sont formées et séparées sur une machine d'emboutissage.
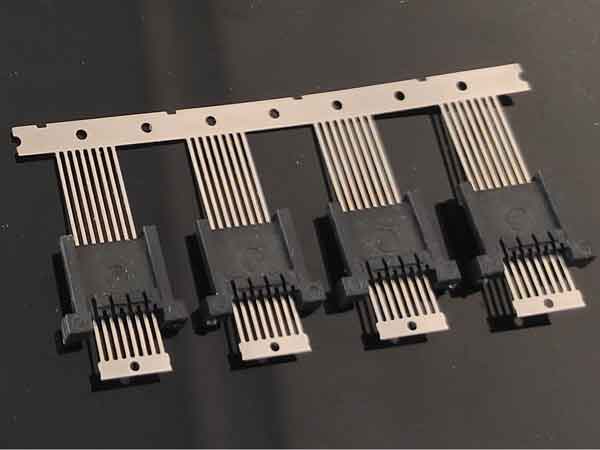
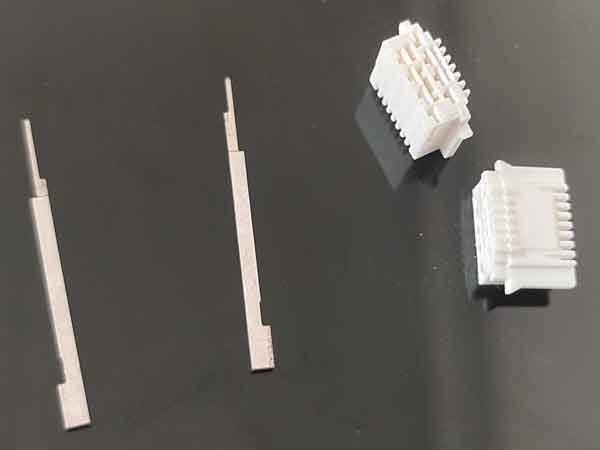
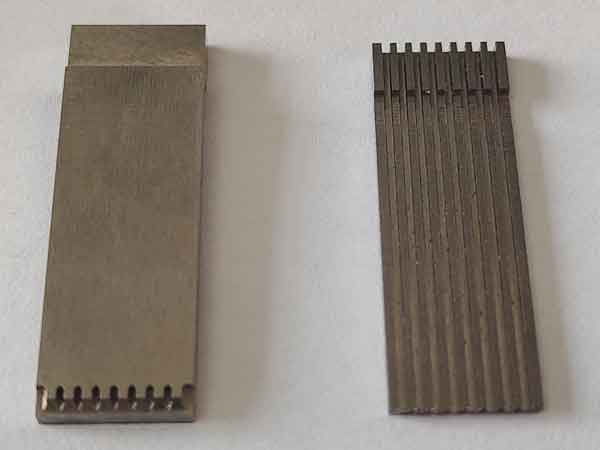
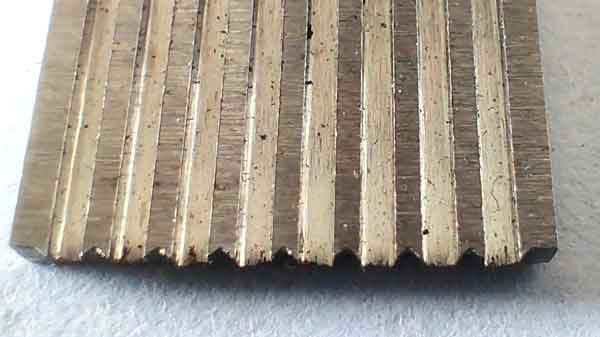
Certaines caractéristiques de ces connecteurs sont très petites, par exemple, la largeur des fentes n'est que de 0,2 à 0,3 mm. Ces caractéristiques spécifiques des inserts de moule sont usinées à l'aide de meules de précision dont la largeur n'est que de 0,2 à 0,3 mm.
De même, les trous évidés sur les inserts du moule, qui sont à peu près de la même taille, sont traités par électroérosion à miroir (EDM).
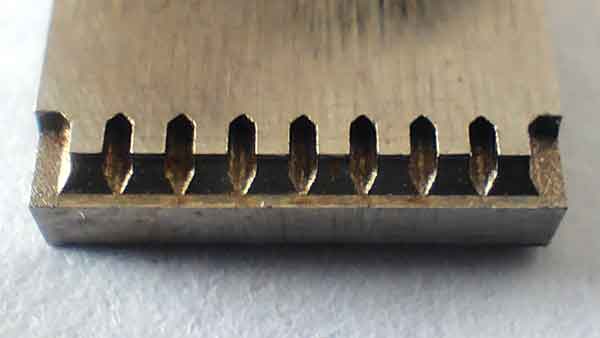
Il est facile de voir que si ces caractéristiques n'étaient pas usinées à l'aide d'inserts séparés mais faisaient partie du moule entier, la complexité de la tâche augmenterait considérablement.
Inspection dimensionnelle des moules :
Pour contrôler les dimensions de ces moules, il est préférable d'utiliser un projecteur plutôt qu'un CMM (détecteur de coordonnées tridimensionnelles). La raison de ce choix est que le filet de la sonde de ce dernier est généralement trop grand pour mesurer avec précision les caractéristiques fines de ces moules.
Conclusion : La production de moules d'injection de précision pour pièces minuscules nécessite non seulement des équipements d'usinage de haute précision, mais aussi des ingénieurs hautement qualifiés. Ces deux éléments sont essentiels et ne peuvent être substitués. Cette combinaison de technologie avancée et d'expertise artisanale est indispensable pour répondre aux normes exigeantes du moulage par injection micro.
Comment inspecter de minuscules pièces moulées par injection ?
Lorsqu'il s'agit de produire de minuscules pièces moulées par injection, trois conditions essentielles doivent être remplies pour garantir la qualité et la précision :
Détails précis : La précision est essentielle. Chaque aspect de la conception originale doit être reproduit avec exactitude. Par exemple, si la conception spécifie des angles nets avec un rayon d'arc de 0,05 mm, il est crucial que cette mesure soit respectée. Des écarts, tels qu'une augmentation à 0,1-0,2 mm, peuvent entraîner une perte de détail et un aspect flou dans le produit final.
Précision dimensionnelle : La précision dimensionnelle standard pour les pièces moulées par injection ordinaires se situe généralement dans une plage de 0,1 à 0,2 mm. Cependant, pour les petites pièces de précision, cette précision doit être inférieure à 0,05 mm. Le maintien de ce niveau de précision est essentiel pour la fonctionnalité et l'ajustement du composant.
Précision du poids : La précision du poids en moulage par injection ordinaire peut atteindre ±1 % du poids du produit. En moulage par injection de précision, cette précision est resserrée à ±0,5 %, et pour le moulage ultra-précis, elle descend en dessous de ±0,3 %. Ce paramètre est crucial car il reflète non seulement la précision du processus de moulage, mais indique aussi indirectement la précision globale de la pièce.
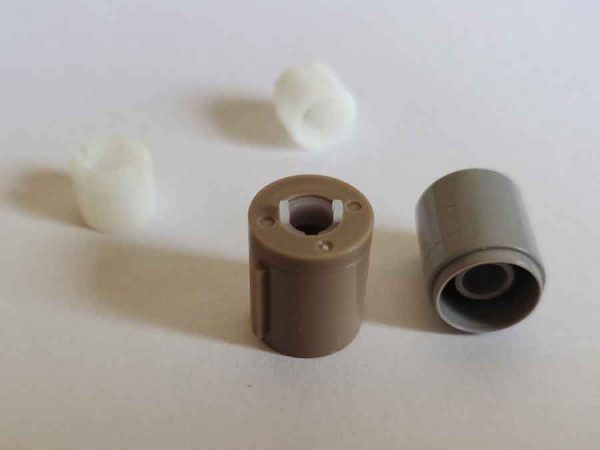
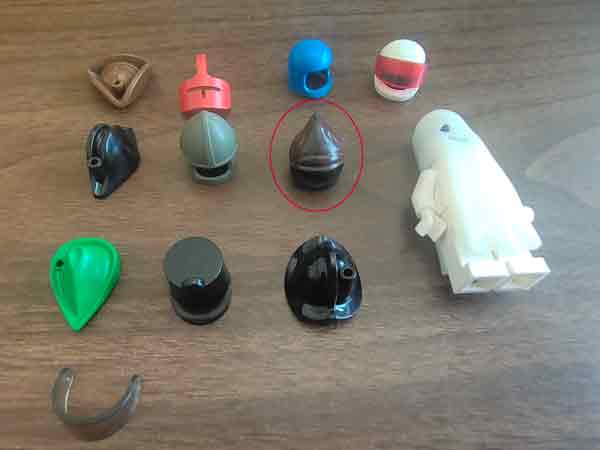
Dans certains cas, de minuscules pièces moulées par injection peuvent nécessiter des détails précis sans que les exigences en matière de précision dimensionnelle et de poids soient aussi strictes. Un exemple classique est celui des casques des jouets Lego, où l'accent est mis sur la reproduction des détails exacts de l'apparence.
La mesure de la précision dimensionnelle des pièces en plastique peut être difficile en raison de l'élasticité du matériau. Généralement, des calibres passe/non-passe sont utilisés à cette fin. D'autre part, la précision du poids est relativement plus facile et plus rapide à mesurer. C'est un indicateur utile de la précision du processus de moulage et il est souvent utilisé comme paramètre de test clé.
Exigences relatives aux machines de moulage par injection
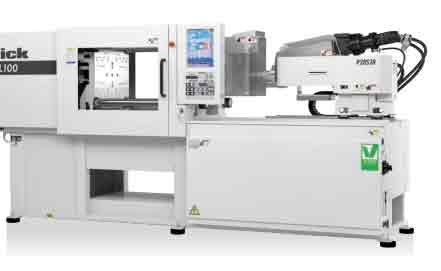
Il est important de reconnaître que les machines de moulage par injection standard peuvent ne pas toujours convenir aux pièces micro-moulées, en raison de deux exigences spécifiques du moulage par injection micro.
- Taille de vis plus petite: Les produits micro-moulés ne pèsent que quelques dixièmes de gramme, voire moins. L'utilisation d'une vis plus grande signifie que le plastique fondu reste trop longtemps dans l'environnement à haute température du fourreau, ce qui peut provoquer une rupture des chaînes moléculaires. Cela peut nuire aux propriétés du matériau.
- Pression d'injection plus élevée: Pour s'assurer que le produit remplit la cavité du moule et reproduit chaque caractéristique, le moulage par micro-injection nécessite une pression d'injection comparativement plus élevée.
Options de machines en fonction des besoins de production
En fonction du volume de commande et du poids des produits micro-moulés à traiter, deux options sont disponibles :
- Option 1 – Utilisation standard Machines de moulage par injection: Pour de très petits lots, le coût de changement de vis ou d'utilisation d'une machine spécialisée peut être plus élevé. Dans de tels cas, il peut être nécessaire d'éliminer périodiquement une partie du plastique fondu pour s'assurer qu'il ne reste pas trop longtemps dans le fourreau. Cependant, pour des lots plus importants, il est possible de passer à des vis de plus petit diamètre.
- Option 2 – Utilisation de machines de moulage par injection micro spécialisées: Les marques les plus connues dans ce domaine sont Sodick, Fanuc, et Toyo. Ces machines ont généralement une force de fermeture de 40 tonnes seulement, voire de 15 tonnes, par rapport à une machine standard de 80 tonnes. Elles offrent des pressions d'injection plus élevées, dépassant souvent 200 Mpa et atteignant parfois 400 Mpa.
Caractéristiques des machines de moulage par injection haut de gamme
Ces machines haut de gamme sont dotées de plusieurs fonctions avancées :
- Mode tout électrique : La plupart des machines de moulage par injection de haute précision utilisent le mode tout électrique, éliminant le besoin d'un système hydraulique et utilisant un système de serveur privé pour contrôler les mouvements. Cela permet d'améliorer la précision et de réduire la consommation d'énergie.
- Structure hybride à vis et à piston : Cette méthode est adoptée par certaines machines pour assurer une plastification constante, cruciale pour le maintien de la qualité du produit final.
- Régulation de température PID (Proportionnelle Intégrale Différentielle) : Ce mécanisme est essentiel pour maintenir des températures optimales tout au long du processus de moulage par injection.
- Mécanisme de vis et d'écrou pour les opérations de moulage : Ces machines utilisent un mécanisme de vis et d'écrou pour l'ouverture et la fermeture du moule, ainsi que pour l'éjection de la broche d'éjection. La précision de ce mécanisme est remarquable, avec une précision de transmission allant jusqu'à 0,01 mm.
- Nouveau type de capteur de force : Cette technologie permet de contrôler avec précision la contre-pression d'injection, ce qui garantit une précision dimensionnelle stable des pièces moulées.
En résumé, pour les petits lots et lorsque les exigences de précision ne sont pas strictes, les machines de moulage par injection à usage général peuvent être utilisées, éventuellement avec une vis plus petite. Dans le cas contraire, il est nécessaire d'opter pour des presses à injecter spécialisées dans le micro-moulage de précision.
Précautions à prendre dans le processus de moulage par micro-injection
Le processus de moulage par injection des produits en microplastique a des exigences différentes de celles des produits en plastique ordinaires, notamment en termes de température, de pression et de vitesse d'injection.
Température : Les produits micro-plastiques nécessitent généralement une température d'injection plus élevée pour garantir la fluidité de la matière et un remplissage complet du moule. Un contrôle précis de la température est crucial. Cela comprend le réglage précis de la température du fourreau, de la température du moule et de la température du canal chaud. Ce contrôle est nécessaire pour éviter des problèmes tels que la dégradation thermique, les contraintes thermiques et la déformation thermique.
Pression : La pression d'injection et la pression de maintien pour les produits micro-plastiques sont généralement plus élevées que celles des produits plastiques standard. Cela permet de surmonter la résistance accrue et le taux de retrait élevé dans les cavités de micro-moules. Un contrôle haute pression est essentiel, y compris la gestion précise de la taille, de la segmentation et des points de commutation de la pression d'injection. Un contrôle approprié permet d' éviter des défauts tels que les remplissages incomplets, les bavures, les retassures, et le gauchissement.
Vitesse d'injection : Les produits micro-plastiques sont généralement injectés plus rapidement que leurs homologues standards pour obtenir un remplissage rapide et un refroidissement uniforme. Le contrôle de la vitesse d'injection est vital, y compris la gestion précise de sa taille, de sa segmentation et de ses points de commutation. Cela aide à prévenir des problèmes tels que les jets, les brûlures, les lignes d'écoulement et les lignes de soudure.
En résumé, les paramètres de moulage par injection des micro-produits en plastique exigent une grande précision, une grande efficacité et une grande stabilité. Pour y parvenir, il faut utiliser des machines de moulage par injection de précision et des micro-moules spécialisés. Ces outils et techniques sont essentiels à la production réussie de microcomposants en plastique de haute qualité.
Rétro-ingénierie de minuscules produits moulés par injection
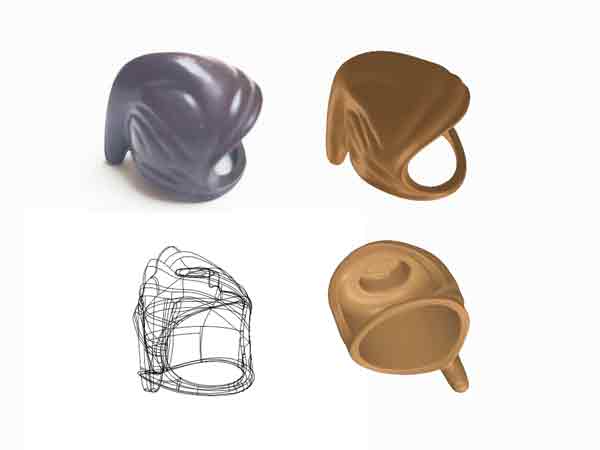
La rétro-ingénierie de petits objets en plastique est une aventure fascinante mais difficile. C'est comme être un détective, reconstituant des dessins tridimensionnels à partir de produits réels. Mais plus l'objet est petit, plus le puzzle devient délicat.
L'obstacle de la technologie de balayage: Imaginez utiliser un scanner pour capturer chaque détail d'un produit en 3D. Cela fonctionne bien pour les objets plus grands, non ? Mais avec les petites choses, c'est une autre histoire. Les scanners ont du mal car ils ne peuvent pas intégrer suffisamment de détails dans les petits espaces entre les points. C'est comme essayer de lire un livre où la moitié des lettres manquent – vous n'obtiendrez pas l'image complète.
Le rôle du savoir-faire du concepteur et des outils pratiques: C'est là que nos concepteurs brillent. Ils se lancent avec leur savoir-faire, se tournant vers la modélisation 3D manuelle et utilisant des outils comme des projecteurs et des pieds à coulisse pour déterminer les dimensions exactes des caractéristiques importantes. C'est un peu à l'ancienne, mais ça marche.
Une aventure du monde réel – Les casques de jouet LEGO: Prenons l'exemple des casques de jouet LEGO. Notre équipe, s'appuyant sur son expérience et mettant en commun ses idées pour des ajustements et des améliorations, s'est lancée dans la recréation de ces petites merveilles. Obtenir une copie conforme est difficile, mais le résultat final ? Un design qui est le portrait craché de l'original. Ce parcours met en évidence le mélange magique de technologie, d'artisanat manuel et de travail d'équipe nécessaire pour faire la rétro-ingénierie de ces mini-chefs-d'œuvre.
Résumé
En conclusion, le moulage par micro-injection exige de la précision au niveau des machines, de la conception des moules et du contrôle des processus, associant une technologie de pointe à un savoir-faire d'expert pour créer des composants plastiques complexes et de haute qualité.