


Table des matières
ToggleLe défi du soudage des tubes en acier inoxydable : décoloration et déformation
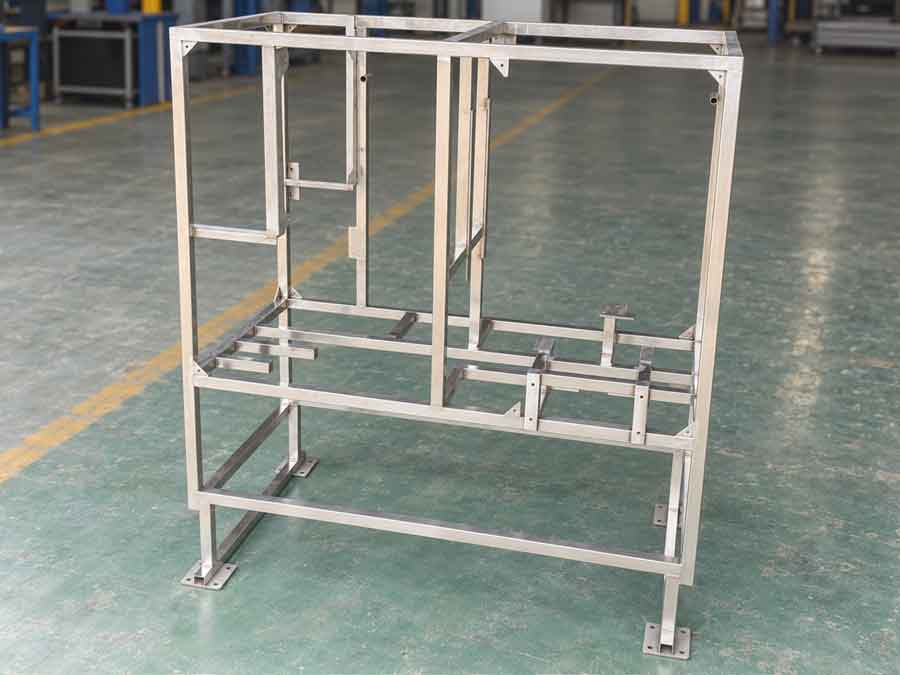
Dans soudage de tubes en acier inoxydable, la résistance de l'assemblage n'est qu'un aspect du défi. Pour les cadres tubulaires visibles, décoloration des soudures en acier inoxydable et la déformation des tubes induite par la chaleur peuvent être tout aussi importantes, car elles affectent l'apparence, la précision dimensionnelle et la quantité de finition après soudage nécessaire.
Pour les acheteurs comparant entreprises de soudage de tubes en acier inoxydable, ces résultats pratiques peuvent compter davantage que la seule méthode de soudage. Dans l'un de nos récents projets de cadre, nous avons utilisé du fil d'apport soudage laser de l'acier inoxydable pour réduire la chaleur introduite autour des joints. Après soudage, des résidus noirs étaient visibles, mais ils pouvaient être essuyés facilement, laissant une surface proche de la couleur d'origine de l'acier inoxydable. Le cadre présentait également relativement peu de déformation des tubes.
Pourquoi la décoloration des soudures compte sur les cadres en acier inoxydable
Pourquoi les tubes en acier inoxydable sont utilisés
Les tubes en acier inoxydable sont souvent choisis pour deux raisons principales : leur aspect propre et leur résistance à la corrosion. Pour un cadre aux surfaces métalliques apparentes, une forte décoloration des soudures peut donc affecter ces deux avantages.
Quelles sont les causes de la décoloration des soudures sur l'acier inoxydable ?
La décoloration observée autour d'une soudure sur acier inoxydable est principalement causée par oxydation à haute température. Lors du soudage, le chrome et le fer en surface réagissent avec l'oxygène et forment une couche d'oxyde plus épaisse contenant des oxydes de chrome, des oxydes de fer et des oxydes mixtes. À mesure que cette couche d'oxyde s'épaissit, elle produit la teinte de revenu jaune, brune, bleue, violette ou noire bien connue.

Comment la décoloration des soudures crée une zone appauvrie en chrome
Plus important encore, la formation de ces oxydes consomme le chrome du métal situé immédiatement sous la surface. Cela peut créer une zone appauvrie en chrome sous la zone de teinte de revenu. Le chrome est l'élément clé qui permet à l'acier inoxydable de former son film passif protecteur extrêmement mince et riche en chrome.
Pourquoi la teneur en chrome est importante pour la résistance à la corrosion
A propos de 10,51 % de chrome est communément considéré comme le niveau minimal requis pour qu'un acier se comporte comme de l'acier inoxydable dans des conditions normales. Si la concentration de chrome dans une région locale de la surface devient trop faible, sa capacité à former et à maintenir un film passif protecteur est réduite. Si ce film est rayé ou endommagé, la zone appauvrie en chrome a également moins de capacité à repassiver, ou “ s'auto-réparer ” rendant la corrosion localisée plus probable.
Pour cette raison, réduire la décoloration des soudures sur l'acier inoxydable n'est pas seulement une question d'apparence. Cela peut aussi contribuer à préserver l'état de surface résistant à la corrosion qui a rendu l'acier inoxydable attractif pour le châssis au départ.
Pourquoi les tubes en acier inoxydable sont plus sujets au gauchissement au soudage
Un autre problème courant dans soudage de tubes en acier inoxydable est le bombement ou la déformation induits par le soudage. Ce phénomène est particulièrement visible sur les tubes longs à paroi mince utilisés dans les châssis. Lorsqu'un côté d'un tube est chauffé puis se contracte pendant le refroidissement, le tube peut se courber et s'écarter de sa forme droite d'origine.

Pourquoi l'acier inoxydable austénitique est couramment utilisé pour les tubes soudés
Aciers inoxydables austénitiques — 304, 304L, 316, 316L
Les aciers inoxydables austénitiques sont notre choix le plus courant pour les structures tubulaires soudées. Ils présentent une bonne soudabilité et ne nécessitent normalement ni préchauffage ni traitement thermique après soudage.
Grâce à ces avantages, ils sont largement utilisés dans les tuyauteries soudées, les réservoirs, les appareils à pression, les équipements de transformation alimentaire et les châssis tubulaires en acier inoxydable.
Leur principal inconvénient lors du soudage est leur dilatation thermique relativement élevée et leur faible conductivité thermique, ce qui les rend plus sensibles aux déformations induites par le soudage.
Aciers inoxydables ferritiques — 409, 430, 444
Les aciers inoxydables ferritiques ont une dilatation thermique plus faible que les nuances austénitiques, ce qui peut aider à réduire les déformations de soudage.
Toutefois, ils sont plus sensibles à un apport thermique excessif. Des températures de soudage élevées peuvent provoquer une croissance des grains dans la zone affectée thermiquement et réduire la ténacité. L'apport thermique doit donc être soigneusement contrôlé.
Un préchauffage peut être utilisé pour certaines nuances, fortes épaisseurs ou assemblages fortement bridés, mais il n'est pas requis pour tous les aciers inoxydables ferritiques.
Aciers inoxydables martensitiques — 410, 420, 440C
Les aciers inoxydables martensitiques ont généralement une teneur en carbone plus élevée et une tendance plus marquée au durcissement.
Selon la nuance et l'épaisseur, un préchauffage — souvent autour de 200–300 °C — et un traitement thermique après soudage peuvent être nécessaires pour réduire la dureté et prévenir la fissuration.
Pour le soudage des tubes en acier inoxydable, les nuances austénitiques offrent donc la meilleure combinaison de soudabilité et de commodité de fabrication, mais leurs propriétés thermiques rendent aussi le contrôle de la déformation particulièrement important.
Pourquoi l'acier inoxydable austénitique se déforme plus que l'acier au carbone
Une comparaison entre l'acier inoxydable 304 et un acier à faible teneur en carbone typique tel que l'AISI 1020 montre pourquoi :
| Propriété thermique | Acier inoxydable 304 | Acier au carbone AISI 1020 | Ce que cela signifie pour le soudage |
|---|---|---|---|
| Chaleur spécifique | ~500 J/kg·K | ~486 J/kg·K | Très similaire Ce n'est pas la raison principale pour laquelle l'acier inoxydable se déforme davantage. |
| Conductivité thermique | ~16,3 W/m·K | ~51,9 W/m·K | L'acier au carbone conduit la chaleur environ 3 fois plus vite. La chaleur reste plus concentrée autour de la soudure dans l'acier inoxydable 304. |
| Dilatation thermique linéaire | ~17,3 × 10⁻⁶/K | ~11,7 × 10⁻⁶/K | Le 304 se dilate d'environ 48 % de plus. Une dilatation et une contraction plus importantes augmentent la tendance au bombement ou à la déformation. |
La différence essentielle n'est donc pas la chaleur spécifique. L'acier inoxydable austénitique a une conductivité thermique bien plus faible et un taux de dilatation thermique nettement plus élevé que l'acier au carbone. Pendant le soudage, la chaleur reste concentrée près du joint tandis que l'acier inoxydable se dilate et se contracte davantage, ce qui rend plus probables le bombement des tubes et les déformations induites par le soudage.
Veuillez noter : Les valeurs du 304 sont publiées par Nippon Steel, tandis que les valeurs de l'AISI 1020 sont des valeurs de référence typiques rapportées par MatWeb. Les valeurs réelles varient quelque peu avec la température et l'état du matériau.
La plus grande différence est la conductivité thermique. L'acier au carbone évacue la chaleur de la soudure environ trois fois plus vite que l'acier inoxydable 304.
En même temps, la dilatation thermique du 304 est presque 50 % plus élevée, tandis que la chaleur spécifique des deux matériaux est assez similaire.
Cela crée une combinaison défavorable pendant le soudage :
la chaleur reste concentrée près de la soudure, tandis que l'acier inoxydable chauffé se dilate et se contracte davantage.
Lorsque la soudure refroidit, cette contraction inégale peut courber un tube droit. World Stainless note également que la conductivité thermique relativement faible et la dilatation thermique plus élevée des aciers inoxydables austénitiques augmentent leur tendance à se déformer pendant le soudage.
Pourquoi un gauchissement excessif des soudures est un problème
Un bombement excessif des tubes affecte plus que l'apparence.
Cela peut modifier les dimensions hors tout et l'alignement d'un cadre, créer des problèmes lors de l'assemblage ultérieur et nécessiter un redressage supplémentaire après soudage.
Une déformation importante peut également indiquer que les paramètres de soudage, la séquence de soudage ou l'apport thermique ne sont pas bien maîtrisés. Bien que les montages puissent limiter les mouvements visibles pendant le soudage, un bridage excessif peut laisser des contraintes résiduelles plus élevées dans l'ensemble fini.
Dans l'acier inoxydable austénitique, ces contraintes résiduelles de traction peuvent également augmenter la sensibilité à fissuration par corrosion sous contrainte lorsque la pièce est exposée à un environnement corrosif approprié, en particulier contenant des chlorures.
Pour cette raison, la réduction de l'apport thermique inutile est importante non seulement pour l'aspect et la précision dimensionnelle, mais aussi pour la maîtrise des contraintes introduites lors du soudage.
C'est l'une des principales raisons pour lesquelles nous avons envisagé soudage laser de l'acier inoxydable des tubes pour ce cadre : la réduction de la chaleur totale introduite autour de chaque assemblage peut aider à réduire à la fois les effets de surface liés au soudage et déformation des tubes.
Ce que nous avons observé dans ce cas de soudage de tubes en acier inoxydable
Pour ce projet, nous avons utilisé tubes carrés en acier inoxydable de 30 × 30 × 2 mm pour fabriquer le cadre. Au lieu du soudage TIG conventionnel, nous avons utilisé soudage laser avec fil d'apport.
Nos principales préoccupations étaient les mêmes problèmes que nous observons souvent dans le soudage de tubes en acier inoxydable : la décoloration des soudures, le flambage des tubes et la quantité de correction nécessaire après soudage.
La vidéo montre le processus de soudage réel ainsi que l'état du cadre après soudage.
La zone de soudure est restée proche de la couleur d'origine de l'acier inoxydable
Immédiatement après le soudage, une certaine matière noire était visible autour de certaines parties de la soudure.
À première vue, cela peut ressembler à une forte décoloration des soudures en acier inoxydable. Cependant, une grande partie de la matière noire pouvait être essuyée facilement. Après nettoyage, la surface en dessous restait proche de la couleur naturelle d'origine de l'acier inoxydable.

Cela était important pour nous, car l'élimination de la décoloration des soudures après un soudage conventionnel n'est pas toujours aussi simple qu'il n'y paraît.
Le nettoyage électrolytique des soudures a ses limites
Le nettoyage électrolytique des soudures et la passivation peuvent produire un aspect très propre immédiatement après le traitement. Cependant, les produits chimiques utilisés dans le processus doivent être soigneusement neutralisés et rincés.
Si des résidus restent à la surface ou dans de petits interstices, des taches ou des marques de corrosion irrégulières peuvent apparaître ultérieurement.
Le sablage modifie l'état de surface d'origine
Le sablage est une autre option. Il peut éliminer la décoloration et produire une surface uniforme, mais il transforme également l'état de surface d'origine de l'acier inoxydable en un aspect plus mat.
Pour certains produits, cela est acceptable ou même souhaitable, mais pour d'autres, ce n'est pas la finition préférée.
Pour cette raison, nous préférons réduire la décoloration des soudures pendant le processus de soudage dans la mesure du possible plutôt que de dépendre fortement d'un traitement de surface après soudage.
La courbure du tube était relativement faible

Nous avons également vérifié l'ampleur du flambage des tubes carrés après soudage.
Pour un contrôle pratique en atelier, nous avons placé un niveau à bulle droit contre le tube carré de 30 × 30 × 2 mm soudé et observé l'écart entre la règle droite et la surface du tube.
La déformation que nous avons observée était d'environ 0,5–2 mm, selon l'emplacement.
Il ne s'agissait pas d'une inspection dimensionnelle de précision, mais cela nous a donné une indication utile de l'ampleur de la déformation induite par le soudage dans le cadre.
Les serre-joints en F ont suffi pour le redressage
Plus important encore, le flambage restant pouvait généralement être corrigé à l'aide de serre-joints en F pour ramener les tubes en alignement.
Avec notre procédé de soudage TIG précédent, la déformation induite par la chaleur était souvent plus importante. Dans certains cas, une simple correction mécanique ne suffisait pas et redressage à la flamme était requis.

D'un point de vue de la production, cette différence compte.
Corriger un tube légèrement flambé avec des pinces est bien plus simple que d'appliquer un chauffage localisé supplémentaire pour redresser un cadre soudé. Le redressage à la flamme ajoute un autre processus thermique, exige l'expérience de l'opérateur, prend du temps supplémentaire et peut davantage affecter l'aspect de la surface de l'acier inoxydable.
Donc dans ce cas, l'avantage du soudage laser n'était pas que le cadre présentait absolument zéro déformation. Plutôt, la déformation était suffisamment faible pour que la correction restante soit relativement simple.
Le fil d'apport aide, mais un bon ajustement reste essentiel
Nous avons utilisé soudage laser avec fil d'apport plutôt que le soudage laser autogène.
Le fil d'apport nous offre une certaine capacité à combler de petits écarts d'assemblage, ce qui est utile lors du soudage d'un cadre tubulaire fabriqué. Cependant, nous préférons encore que l'écart entre les tubes soit petit et constant.
À mesure que l'écart s'agrandit ou devient plus irrégulier, le soudage devient nettement plus difficile.
Des écarts plus importants rendent le procédé plus sensible
Le procédé devient plus sensible à des facteurs tels que :
- position du fil d'apport,
- vitesse de dévidage du fil,
- vitesse de soudage,
- position du laser,
- géométrie du joint,
- et la régularité de l'écart.
En règle pratique sur le terrain, lorsque le diamètre du fil d'apport est supérieur à l'écart du joint, le pontage de l'écart est généralement plus réalisable. Toutefois, cela ne signifie pas que tout écart important peut ou doit être soudé avec succès.
Un opérateur expérimenté peut parfois compenser un écart plus important en ajustant la position du fil ou la technique de soudage, mais nous ne souhaitons normalement pas compter là-dessus en production.
Notre solution privilégiée consiste à réaliser un joint précis avant le soudage.
Un bon soudage commence par une bonne découpe des tubes
Ce point est particulièrement important pour les cadres en tubes d'acier inoxydable.
Lorsqu'un tube carré en rencontre un autre, la précision de la coupe détermine directement l'écart du joint.
Si l'encoche ou l'intersection des tubes est imprécise, le soudeur doit compenser un problème qui aurait idéalement dû être résolu lors de la coupe et de l'ajustement.
Une découpe précise améliore la régularité du soudage
Une découpe précise des tubes offre donc plusieurs avantages pratiques :
- des joints plus réguliers,
- une amenée de fil d'apport plus stable,
- un aspect de soudure plus uniforme,
- et moins de variation d'un cadre à l'autre.
Pour cette raison, nous considérons la découpe des tubes, l'ajustement, le montage en gabarit et le soudage comme les parties d'un même processus de fabrication plutôt que comme des opérations distinctes.
Le joint soudé au laser est-il suffisamment résistant ?
Un cordon de soudure plus propre et moins de déformation des tubes ne sont utiles que si le joint est également suffisamment résistant pour l'application.
Comme une soudure laser peut paraître plus étroite qu'une soudure TIG ou MIG conventionnelle, il est raisonnable de se demander si le joint présente une résistance suffisante.
Notre démonstration de frappe au marteau
Pour ce cadre, nous avons réalisé une simple démonstration de frappe au marteau en atelier, également présentée dans la vidéo.
Nous avons frappé à plusieurs reprises le joint soudé avec un marteau, et le joint est resté intact sous les impacts.
Cela nous a donné une confiance pratique dans la robustesse de la soudure pour cette application.
Il ne s'agissait pas d'un essai mécanique normalisé
Cependant, cela ne doit pas être confondu avec un essai mécanique normalisé. Il ne s'agissait pas d'un essai de traction, de pliage, de fatigue ou d'un essai destructif certifié.
Pour les produits soumis à des exigences structurelles ou de sécurité définies, des calculs d'ingénierie appropriés et des essais normalisés doivent toujours être utilisés.
Pourquoi le soudage laser produit un résultat différent
Le principal avantage de soudage laser de l'acier inoxydable ne réside pas simplement dans le fait que le laser soit “ plus chaud ”. Ce qui compte davantage, c'est la concentration de la chaleur et la brièveté du temps de chauffage.
Forte concentration d'énergie dans une zone très réduite
Un laser concentre une grande quantité d'énergie sur un point très petit. L'acier inoxydable du bain de fusion doit toujours être chauffé au-dessus de sa température de fusion, soit environ 1 400 °C ou plus, selon la nuance.
Le faisceau laser lui-même ne doit pas être décrit comme ayant une “ température ” fixe. Il fournit plutôt une densité de puissance très élevée sur une petite zone, ce qui permet au métal de fondre rapidement sans chauffer une grande région environnante.
C'est pourquoi le soudage laser peut produire une soudure relativement étroite et une petite zone affectée thermiquement. TWI décrit un faible apport thermique, une ZAT étroite et une faible déformation comme des avantages caractéristiques du soudage laser.
Le temps de chauffage est très court
Le soudage laser est également un procédé rapide.
Selon l'épaisseur du matériau, la puissance du laser, la conception du joint et le mode de soudage, les vitesses de soudage peuvent aller de dizaines de millimètres par seconde à plusieurs mètres par minute. Un point donné du tube peut donc être exposé à la source de chaleur concentrée pendant seulement quelques millisecondes ou une petite fraction de seconde.
Ce cycle thermique court est particulièrement important pour l'acier inoxydable. Il contribue également à améliorer la productivité, car le soudage peut être réalisé plus rapidement, avec moins de temps consacré au redressage, au nettoyage, au meulage ou à la finition de surface après soudage.
Pourquoi le soudage laser réduit la décoloration et le gauchissement des tubes
Les deux problèmes ont la même cause fondamentale : un apport thermique excessif et un cycle thermique long.
Le soudage laser concentre l'énergie sur une très petite surface et réalise la soudure rapidement. Cela signifie que moins de métal environnant est chauffé et qu'il reste à haute température pendant moins longtemps.
En conséquence :
- moins d'oxydes se forment à la surface de l'acier inoxydable, donc la décoloration des soudures est réduite;
- moins de matière se dilate et se contracte, donc le bombement et la déformation du tube sont réduits.
C'est la principale raison pour laquelle le soudage laser permet d'obtenir un aspect plus propre et une meilleure stabilité dimensionnelle sur les cadres en tubes d'acier inoxydable.
Limites du soudage laser
Le soudage laser offre des avantages évidents pour les cadres en tubes d'acier inoxydable, mais il présente aussi certaines limites pratiques.
Les jeux d'assemblage doivent être faibles et réguliers
Le soudage laser est plus sensible à l'ajustement des joints que le soudage TIG ou MIG conventionnel.
Pour notre procédé avec fil d'apport, nous utilisons normalement un fil d'un diamètre d'environ 1 mm. Comme ligne directrice pratique en production, nous préférons que le jeu du joint soit d'environ 0,5 mm et généralement le maintenir en dessous de 1 mm.
Lorsque le jeu devient plus large que le diamètre du fil d'apport, il devient beaucoup plus difficile de maintenir une soudure stable et régulière. Un opérateur expérimenté peut parfois combler un jeu plus important en ajustant la position du fil et la technique de soudage, mais nous ne recommandons pas de compter sur cette pratique en production normale.
Pour cette raison, le soudage laser fonctionne particulièrement bien avec des tubes carrés dont les surfaces d'assemblage sont planes et coupées avec précision.
Les intersections de tubes plus complexes exigent une découpe laser de tubes précise
Le soudage laser est plus sensible à l'ajustement des joints que le soudage TIG ou MIG conventionnel.
Pour notre procédé avec fil d'apport, nous utilisons normalement un fil d'un diamètre d'environ 1 mm. Comme ligne directrice pratique en production, nous préférons que le jeu du joint soit d'environ 0,5 mm et généralement le maintenir en dessous de 1 mm.
Lorsque le jeu devient plus large que le diamètre du fil d'apport, il devient beaucoup plus difficile de maintenir une soudure stable et régulière. Un opérateur expérimenté peut parfois combler un jeu plus important en ajustant la position du fil et la technique de soudage, mais nous ne recommandons pas de compter sur cette pratique en production normale.
Pour cette raison, le soudage laser fonctionne particulièrement bien avec des tubes carrés dont les surfaces d'assemblage sont planes et coupées avec précision.
Les intersections de tubes plus complexes exigent une découpe laser de tubes précise
Lorsque l'extrémité du tube est inclinée, courbée ou en intersection avec un tube rond, il devient plus difficile de maintenir un jeu de joint petit et uniforme.
Dans ces cas, nous préférons utiliser un découpe de tubes au laser à tête rotative machine pour découper avec précision le profil d'intersection. Cela permet aux surfaces d'assemblage de suivre étroitement l'une l'autre et de maintenir un jeu de joint suffisamment petit pour un soudage laser stable.
Un bon soudage laser commence donc par une découpe et un ajustement précis des tubes.
L'épaisseur du matériau est limitée par la puissance et la pénétration du laser
Le soudage laser n'est pas non plus le meilleur choix pour toutes les épaisseurs de matériau.
Pour le type d'équipement de soudage laser à fibre que nous utilisons, l'épaisseur réalisable en passe unique dépend fortement de la puissance du laser. Si le matériau est trop épais pour la puissance disponible, la soudure peut ne pas atteindre une pénétration complète, créant un risque de pénétration incomplète ou manque de fusion.
Les recommandations d'équipement présentées ci-dessous donnent les plages d'épaisseur approximatives suivantes :
| Système laser | Puissance | Épaisseur recommandée |
|---|---|---|
| Refroidi par air | 700 W | 0,4–2,5 mm |
| Refroidi par air | 1200 W | 0,4–3,5 mm |
| Refroidi par air | 1500 W | 0,4–4,5 mm |
| Refroidi par air | 2000 W | 0,4–6 mm |
| Refroidi par eau | 1000 W | 0,4–3 mm |
| Refroidi par eau | 1500 W | 0,4–4 mm |
| Refroidi par eau | 2000 W | 0,4–6 mm |
| Refroidi par eau | 3000 W | 0,4–8 mm |
Ces valeurs doivent être considérées comme des recommandations d'équipement plutôt que des limites universelles du soudage laser. La pénétration réelle dépend aussi du matériau, de la conception du joint, de la vitesse de soudage, de la position focale, du fil d'apport et d'autres paramètres du procédé.
Pour des sections structurelles plus épaisses, le soudage conventionnel ou une autre configuration de soudage laser peut donc être plus pratique.
Vous cherchez une entreprise de soudage de tubes en acier inoxydable ?
Pour les acheteurs comparant entreprises de soudage de tubes en acier inoxydable, la meilleure solution n'est pas simplement celle qui produit une soudure solide. L'apparence, la déformation du tube, l'ajustement des joints, la finition après soudage et l'efficacité de production doivent également être pris en compte.
Chez Boyan Manufacturing, nous combinons la fabrication de tubes en acier inoxydable, la découpe précise de tubes, le fil d'apport soudage laser de l'acier inoxydable, le maintien en position et le contrôle dimensionnel pour produire des cadres en tubes soudés avec des soudures plus propres et moins de déformation.
Si votre projet implique décoloration des soudures en acier inoxydable, le bombement des tubes ou une finition difficile après soudage, envoyez-nous vos plans et vos exigences. Nous pouvons examiner si le soudage laser est un procédé adapté à votre tube en acier inoxydable ou à votre ensemble de cadre.