


Índice
Toggle¿Qué es el moldeo por inyección de pared delgada?
Las piezas moldeadas por inyección suelen ser productos plásticos con espesores de pared delgados y uniformes. Si bien paredes excesivamente gruesas puede dar lugar a ciertos problemas, las paredes demasiado delgadas también plantean sus propios desafíos.
Esto se debe principalmente al proceso de enfriamiento: cuando el plástico fundido entra en el molde, se solidifica rápidamente. Las paredes más delgadas provocan enfriamiento más rápido y mayor resistencia al flujo, lo que puede generar una serie de problemas.
Espesor de pared inferior a 1 mm – Para la mayoría de los plásticos, el “punto óptimo” para el espesor de pared suele situarse entre 1,5 mm y 3 mm. Cuando el espesor de pared desciende por debajo de 1 mm, la pieza puede considerarse un producto de pared delgada.
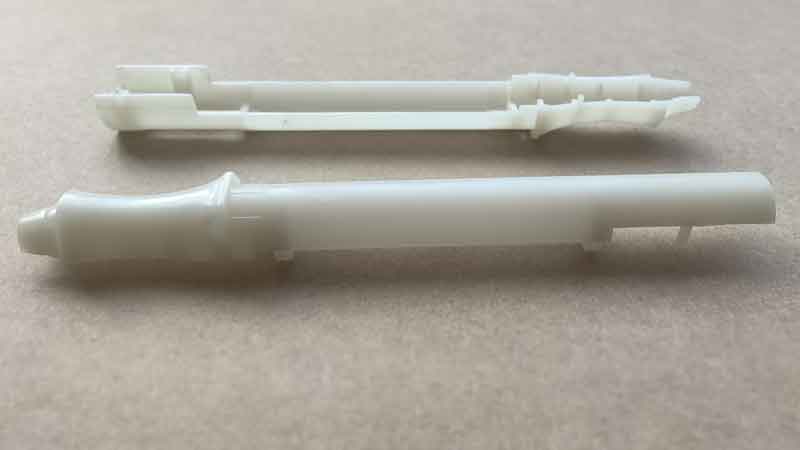
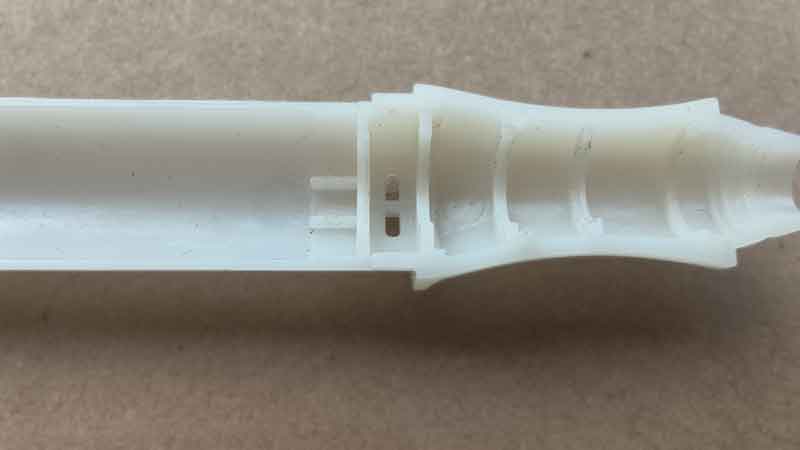
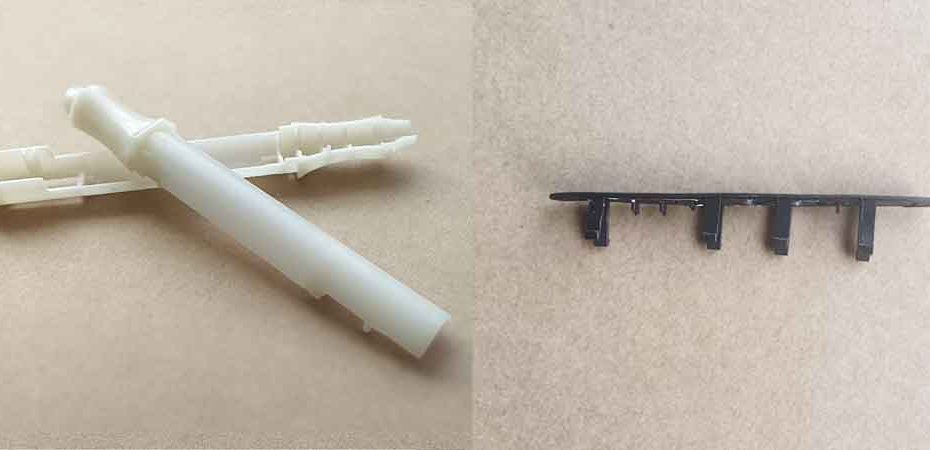
(Este producto tiene un espesor de pared de 0,9 mm. Si bien las piezas de pared delgada simples y pequeñas no son difíciles de fabricar, las nervaduras plantean muchos desafíos. Continúe leyendo para conocer los principales problemas en la fabricación de piezas plásticas de pared delgada).
Por supuesto, no se trata de una regla absoluta. El grosor mínimo de la pared suele venir determinado por el tamaño de la pieza. Las piezas más pequeñas pueden moldearse con paredes más finas. Por ejemplo, algunas zonas de una pieza pueden tener espesores de pared tan finos como 0,2-0,3 mm. Sin embargo, para piezas más grandes, como las de más de 500 mm, un grosor uniforme de 1,5 mm puede considerarse bastante fino.
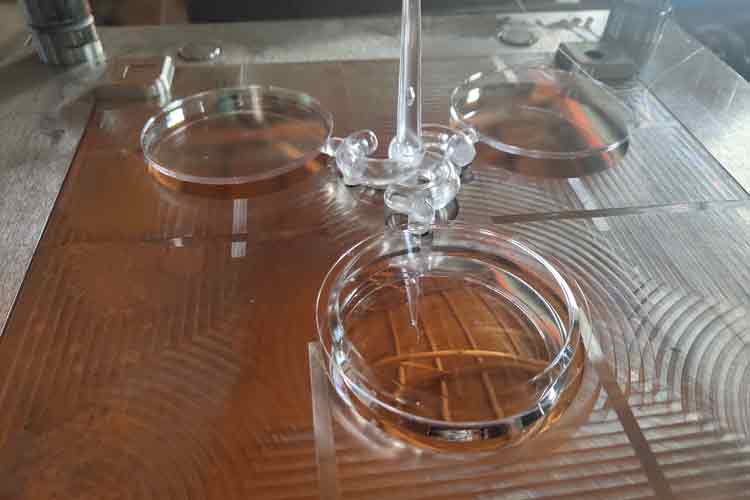
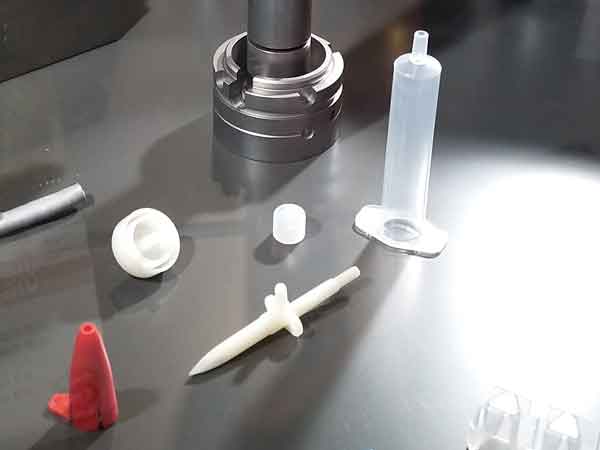
Este es un molde familiar para tres discos de plástico transparente. Tenga en cuenta que el disco frontal tiene 1 mm de espesor, mientras que los dos traseros tienen 2 mm de espesor. Aunque el espesor variable añade cierta complejidad al moldeo por inyección, el tamaño pequeño, la forma simple y la ausencia de características como pestañas y nervios hacen que el proceso de moldeo sea relativamente sencillo.
En esta publicación, analizaremos los desafíos que se enfrentan al trabajar con piezas moldeadas por inyección de pared delgada. También exploraremos consideraciones importantes para el diseño de componentes plásticos, como la selección de los materiales adecuados y el diseño de la forma de la pieza para minimizar posibles problemas.
¿Por qué elegir el diseño de pared delgada?
En general, los diseños de piezas de plástico suelen tener paredes más gruesas, pero hay ciertas situaciones en las que se requieren paredes más finas. A continuación se indican algunas razones clave para adoptar un diseño de pared delgada:
Razones funcionales
- Flexibilidad: A veces, las piezas necesitan un cierto nivel de flexibilidad.
- Diseño compacto: Para productos más pequeños, como los electrónicos, mantener un grosor de pared fino es crucial para garantizar la compacidad y la integridad del diseño general.
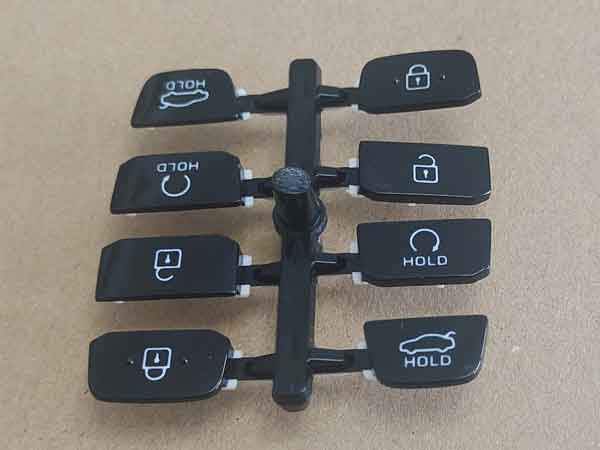
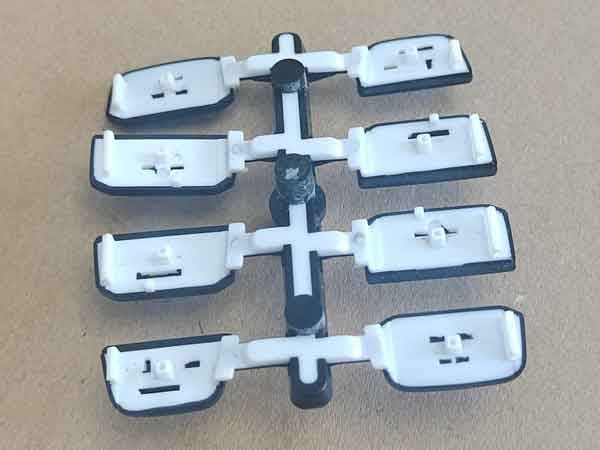
(Estos son los botones de una llave de automóvil, fabricados mediante moldeo de 2 disparos. Debido al requisito de transmisión de luz a través del plástico blanco y la necesidad de un diseño general compacto, el espesor de pared se mantiene bastante delgado).
- Transparencia: En el caso de las piezas transparentes, algunos materiales (por ejemplo, el polipropileno) requieren paredes más finas para mantener una transparencia adecuada.
Consideraciones económicas
- Ahorro de material: En la producción de grandes volúmenes, ¡cada gramo cuenta! Reducir el grosor de las paredes no sólo reduce los costes de material, sino que también ayuda a disminuir la ciclo de moldeo por inyección tiempo. Dado que la eficacia de la producción está estrechamente ligada a los costes de transformación, optimizar la duración de los ciclos puede suponer un ahorro considerable.
Problemas comunes y soluciones para el moldeo por inyección de pared delgada
Las piezas de pared delgada son relativamente fáciles de fabricar si la estructura es sencilla, con un mínimo de nervaduras y resaltes, un ángulo de desmoldeo grande (que facilita el desmoldeo) y pocos orificios. Sin embargo, si no se tienen en cuenta estos factores, aumenta la dificultad del moldeo por inyección y también la probabilidad de que surjan problemas. En general, las piezas moldeadas por inyección de pared delgada pueden encontrarse con los siguientes problemas:
La contracción del producto es menor de lo esperado, lo que da lugar a piezas sobredimensionadas
Los productos de pared delgada se enfrían y solidifican más rápidamente, lo que hace que la tasa de contracción del material sea menor de lo habitual. Esto da como resultado que el producto final sea más grande de lo previsto.
Solución: Durante la fase de diseño, es importante tener en cuenta los posibles cambios en las relaciones de contracción. El análisis de flujo del molde puede ayudar a predecirlo, y contar con experiencia previa con productos similares es invaluable para realizar evaluaciones precisas.
Por ejemplo, en un caso, la pieza estaba fabricada de nailon reforzado, que típicamente tiene una tasa de contracción del 0,5% (basada en un rango de 0,3-0,8%). Sin embargo, en la práctica, su tasa de contracción fue solo de aproximadamente 0,2%, y extender el tiempo de sostenimiento no la acercó al 0,5%. Finalmente cambiamos a nailon puro, que tiene una tasa de contracción típica de alrededor del 1,2% (dentro de un rango de 1,0-1,5%). La tasa de contracción real del nailon puro fue del 0,5%, cumpliendo con las dimensiones requeridas. Si la sustitución del material no es factible, modificar el molde es la única solución.
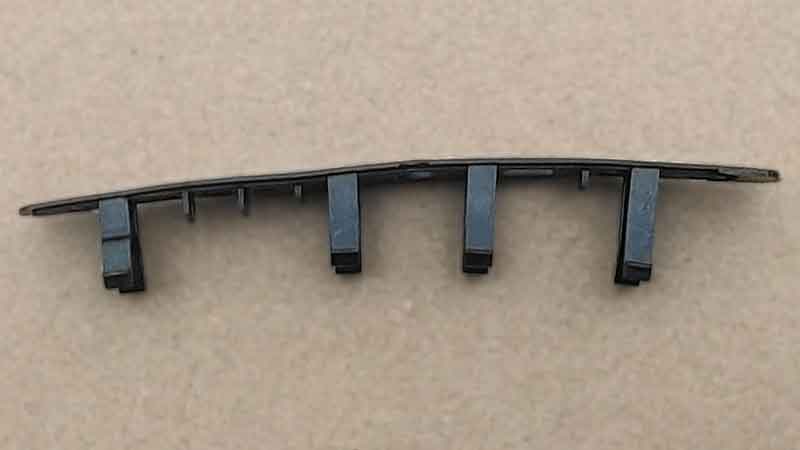
Deformación local y marcas de blanqueamiento, o incluso deformación completa
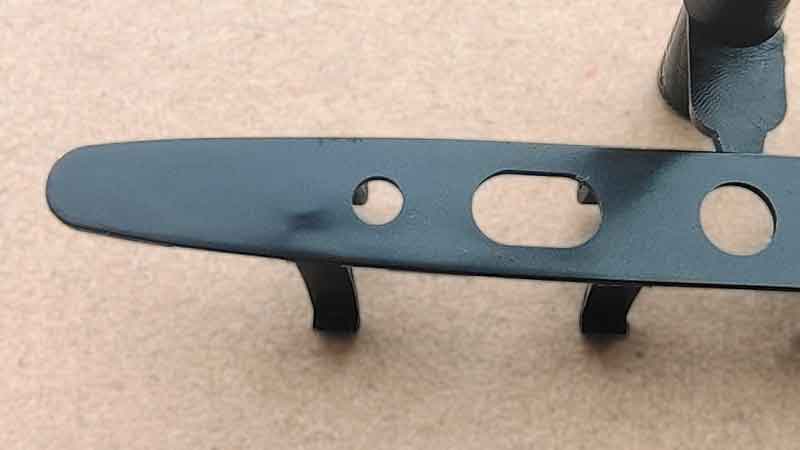
Este problema suele ocurrir en áreas con paredes laterales altas, nervios y jefes que tienen un ángulo de desmoldeo pequeño. El espesor de pared delgado reduce la resistencia de la pieza, lo que hace que no pueda soportar la fuerza de expulsión, provocando deformación y blanqueamiento del material. En casos más graves, la pieza puede deformarse por completo o incluso romperse.
Solución: Para abordar esto, puede reducir la altura de las paredes laterales, los nervios y los jefes, aumentar el ángulo de desmoldeo y pulir la superficie del molde en estas áreas para reducir la resistencia a la expulsión. Además, extender el tiempo de enfriamiento durante el moldeo por inyección permite que la pieza se solidifique más antes de la expulsión, reduciendo la probabilidad de deformación.
Disparo corto: Material insuficiente en algunos ámbitos
Debido al menor grosor de las paredes, aumenta la resistencia al flujo, lo que puede provocar escasez de material en determinadas zonas de la pieza.
Solución: Para resolver esto, puede aumentar la temperatura del molde y del material para mejorar la fluidez. Mejorar el venteo y aumentar el tamaño de las compuertas de inyección. Además, aumentar la presión y la velocidad de inyección puede ayudar. También es beneficioso utilizar materiales con mejor fluidez, como PP, PA o PE.
Líneas de soldadura: Líneas visibles debido a un enfriamiento más rápido
Debido al enfriamiento más rápido de las paredes más finas, es más probable que se formen líneas de soldadura, especialmente alrededor de los orificios, lo que da lugar a marcas visibles.
Solución: Para minimizar las líneas de soldadura, aumente las temperaturas del molde y del material. El uso de material PP generalmente puede evitar las líneas de soldadura, aunque algunas aplicaciones pueden no cumplir con los requisitos de brillo, resistencia u otros. Aumentar la presión y la velocidad de inyección también puede ayudar. Además, esto requiere moldes con mayor precisión para evitar la formación de rebabas.
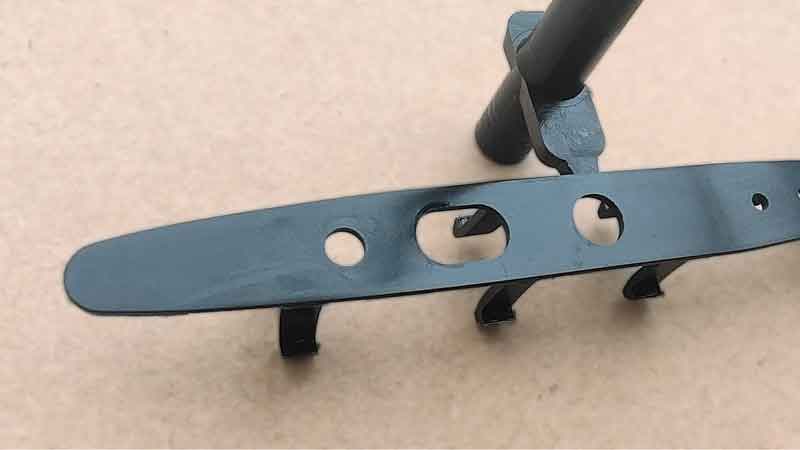
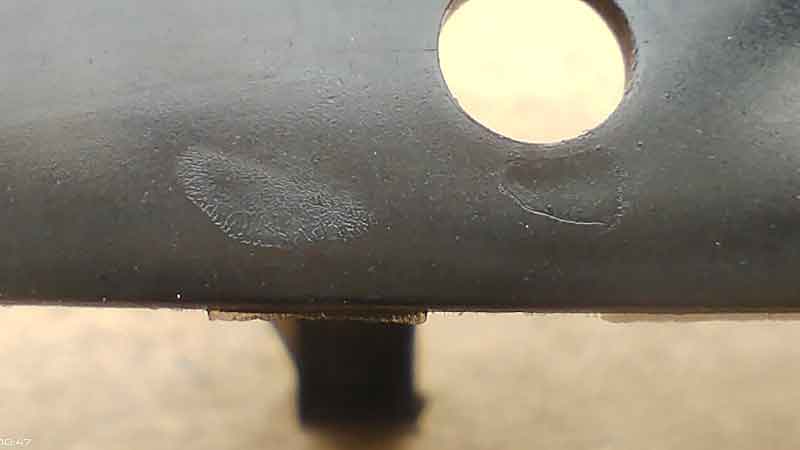
Moteado: Sensibilidad a la decoloración en piezas de pared delgada
Los productos de pared fina son más sensibles al moteado. A veces se debe a la inyección de material frío durante el proceso de moldeo, pero también hay otras razones complejas, como la degradación del material por la exposición prolongada a altas temperaturas. Aunque aquí sólo podemos ofrecer una explicación general, el problema tiene múltiples facetas.
Solución: Para abordar esto, puede incorporar pozos de canal frío en el molde y utilizar un sistema de canal caliente para evitar el material frío. En la producción de lotes pequeños, incluso puede ser necesario purgar la boquilla entre cada ciclo de inyección para eliminar material frío u otro material defectuoso. Sin embargo, esto aumenta la complejidad operativa y los costos de moldeo por inyección, lo que lo convierte en una práctica menos común.
Los productos de pared fina son más sensibles al moteado. A veces se debe a la inyección de material frío durante el proceso de moldeo, pero también hay otras razones complejas, como la degradación del material por la exposición prolongada a altas temperaturas. Aunque aquí sólo podemos ofrecer una explicación general, el problema tiene múltiples facetas.
Solución: Para abordar esto, puede incorporar pozos de canal frío en el molde y utilizar un sistema de canal caliente para evitar el material frío. En la producción de lotes pequeños, incluso puede ser necesario purgar la boquilla entre cada ciclo de inyección para eliminar material frío u otro material defectuoso. Sin embargo, esto aumenta la complejidad operativa y los costos de moldeo por inyección, lo que lo convierte en una práctica menos común.
Consideraciones sobre el diseño de piezas de moldeo por inyección de pared delgada
Si no está particularmente familiarizado con los procesos de moldeo por inyección, es importante comprender los desafíos que presentan los diseños de pared delgada y planificar en consecuencia durante la fase de diseño.
Utilizar materiales con buena fluidez
La fluidez de los plásticos termoplásticos de uso común puede clasificarse generalmente en tres niveles:
- Buena fluidez: PA (Poliamida), PE (Polietileno), PS (Poliestireno), PP (Polipropileno), CA (Acetato de Celulosa), etc.
- Caudal medio: ABS (Acrilonitrilo Butadieno Estireno), PMMA (Polimetil Metacrilato), POM (Polioximetileno), PCE (Policloroéter), etc.
- Mala fluidez: PC (policarbonato), PVC (cloruro de polivinilo – rígido), PPO (óxido de polifenileno), PSU (polisulfona), PTFE (politetrafluoroetileno), etc.
Consideraciones sobre el diseño de piezas con paredes delgadas
Si la pieza de plástico tiene una estructura en forma de caja, es decir, tiene paredes laterales, debe considerar reducir la altura de las paredes laterales o aumentar el ángulo de inclinación. Esto ayuda a reducir la resistencia a la expulsión de la pieza.
Además, reduzca la altura de las nervaduras y aumente el ángulo de desmoldeo. Para obtener más detalles sobre el diseño del espesor de pared, consulte nuestra otra publicación dedicada a este tema.
Contacte con nosotros si necesita ayuda
Por supuesto, se trata sólo de directrices generales. Cuando se carece de experiencia suficiente en moldeo por inyección y diseño de moldes, a menudo se necesita ayuda externa. Si necesita una evaluación más detallada o modificaciones de sus diseños de piezas de pared delgada, Boyan está aquí para ayudarle. No dude en ponerse en contacto con nosotros inmediatamente.