


İçindekiler
GeçişPaslanmaz Çelik Boru Kaynağındaki Zorluk: Renk Değişimi ve Çarpılma
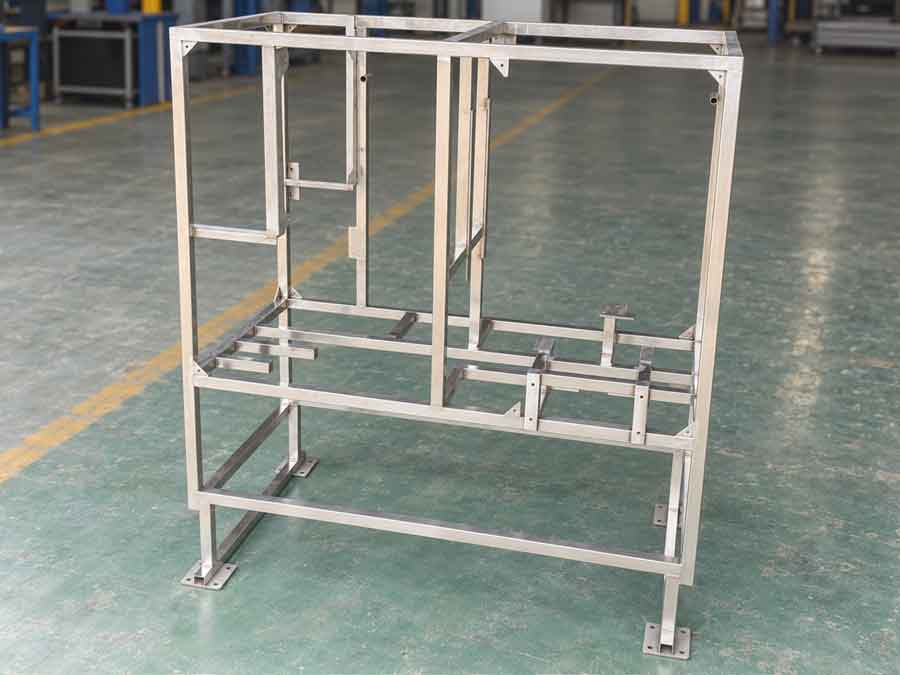
İçinde paslanmaz çelik boru kaynağı, bağlantı dayanımı zorluğun yalnızca bir parçasıdır. Görünür boru çerçeveleri için, paslanmaz çelik kaynak rengi değişimi ve ısı kaynaklı boru çarpılması da aynı derecede önemli olabilir, çünkü bunlar görünümü, boyutsal doğruluğu ve kaynak sonrası gereken bitirme miktarını etkiler.
Karşılaştıran alıcılar için paslanmaz çelik boru kaynak şirketleri, bu pratik sonuçlar yalnızca kaynak yönteminden daha önemli olabilir. Yakın tarihli bir çerçeve projemizden birinde, dolgu telli paslanmaz çeliğin lazer kaynağı borular kullanarak bağlantı çevresine verilen ısıyı azalttık. Kaynaktan sonra bir miktar siyah kalıntı görüldü, ancak kolayca silinebildi ve yüzey orijinal paslanmaz çelik rengine yakın kaldı. Çerçevede ayrıca nispeten az boru çarpılması görüldü.
Paslanmaz Çelik Çerçevelerde Kaynak Renk Değişimi Neden Önemlidir?
Paslanmaz Çelik Borular Neden Kullanılır
Paslanmaz çelik borular genellikle iki ana nedenden dolayı tercih edilir: temiz görünümleri ve korozyon dirençleri. Bu nedenle, açıkta metal yüzeyleri olan bir çerçevede yoğun kaynak renk değişimi bu iki avantajı da etkileyebilir.
Paslanmaz Çelik Kaynak Renk Değişimine Ne Sebep Olur?
Paslanmaz çelik kaynağı çevresinde görülen renk değişimine esas olarak yüksek sıcaklık oksidasyonu. neden olur. Kaynak sırasında yüzeydeki krom ve demir oksijenle reaksiyona girer ve krom oksitler, demir oksitler ve karışık oksitler içeren daha kalın bir oksit tabakası oluşturur. Bu oksit tabakası kalınlaştıkça bilinen sarı, kahverengi, mavi, mor veya siyah ısı rengini üretir.

Kaynak Renk Değişimi Nasıl Kromdan Yoksun Bir Bölge Oluşturur?
Daha da önemlisi, bu oksitlerin oluşumu yüzeyin hemen altındaki metalden krom tüketir. Bu durum, ısı rengi alanının altında bir kromdan yoksun bölge oluşturabilir. Krom, paslanmaz çeliğin son derece ince, koruyucu ve kromca zengin pasif filmini oluşturmasını sağlayan temel elementtir.
Krom İçeriği Korozyon Direnci İçin Neden Önemlidir?
Hakkında ,51 Cr normal koşullar altında çeliğin paslanmaz çelik olarak davranması için gereken minimum seviye olarak yaygın kabul görür. Yerel bir yüzey bölgesindeki krom konsantrasyonu çok düşerse, koruyucu bir pasif film oluşturma ve sürdürme yeteneği azalır. Bu film çizilir veya hasar görürse, kromdan yoksun bölge de yeniden pasivasyon veya “kendini onarma” yerel korozyon olasılığını artırır.
Bu nedenle, paslanmaz çelik kaynak renginin azaltılması yalnızca bir görünüm sorunu değildir. Aynı zamanda, paslanmaz çeliği başlangıçta çerçeve için cazip kılan korozyona dayanıklı yüzey durumunun korunmasına da yardımcı olabilir.
Paslanmaz Çelik Borular Neden Kaynak Eğilmesine Daha Yatkındır?
Bir diğer yaygın sorun paslanmaz çelik boru kaynağı kaynak kaynaklı eğilme veya deformasyondur. Bu özellikle çerçevelerde kullanılan uzun, ince cidarlı borularda belirgindir. Bir borunun bir tarafı ısıtıldığında ve soğuma sırasında büzüldüğünde, boru orijinal düz şeklinden uzaklaşarak bükülebilir.

Östenitik Paslanmaz Çelik Neden Kaynaklı Borularda Yaygın Olarak Kullanılır?
Östenitik Paslanmaz Çelikler — 304, 304L, 316, 316L
Östenitik paslanmaz çelikler, kaynaklı boru yapıları için en yaygın tercihimizdir. İyi kaynaklanabilirliğe sahiptirler ve normalde ön ısıtma veya kaynak sonrası ısıl işlem gerektirmezler.
Bu avantajlar nedeniyle kaynaklı boru hatlarında, tanklarda, basınçlı kaplarda, gıda işleme ekipmanlarında ve paslanmaz çelik boru çerçevelerinde yaygın olarak kullanılırlar.
Kaynak sırasındaki ana dezavantajları, nispeten yüksek termal genleşmeleri ve düşük termal iletkenlikleridir; bu da onları kaynak kaynaklı deformasyona daha yatkın hale getirir.
Ferritik Paslanmaz Çelikler — 409, 430, 444
Ferritik paslanmaz çelikler, östenitik sınıflara göre daha düşük termal genleşmeye sahiptir, bu da kaynak deformasyonunu azaltmaya yardımcı olabilir.
Ancak, aşırı ısı girdisine karşı daha hassastırlar. Yüksek kaynak sıcaklıkları, ısıdan etkilenen bölgede tane büyümesine neden olabilir ve tokluğu azaltabilir. Bu nedenle ısı girdisi dikkatlice kontrol edilmelidir.
Bazı sınıflar, kalın kesitler veya yüksek kısıtlı bağlantılar için ön ısıtma kullanılabilir, ancak tüm ferritik paslanmaz çelikler için gerekli değildir.
Martensitik Paslanmaz Çelikler — 410, 420, 440C
Martensitik paslanmaz çelikler genellikle daha yüksek karbon içeriğine ve daha güçlü sertleşme eğilimine sahiptir.
Sınıfa ve kalınlığa bağlı olarak, sertliği azaltmak ve çatlamayı önlemek için genellikle 200–300°C civarında ön ısıtma ve kaynak sonrası ısıl işlem gerekebilir.
Paslanmaz çelik boru kaynağı için östenitik sınıflar bu nedenle kaynaklanabilirlik ve imalat kolaylığı açısından en iyi kombinasyonu sunar, ancak termal özellikleri distorsiyon kontrolünü özellikle önemli kılar.
Östenitik Paslanmaz Çelik Neden Karbon Çeliğinden Daha Fazla Çarpılır?
304 paslanmaz çelik ile AISI 1020 gibi tipik bir düşük karbonlu çelik arasındaki karşılaştırma bunun nedenini gösterir:
| Isıl Özellik | 304 Paslanmaz Çelik | AISI 1020 Karbon Çeliği | Kaynak İçin Ne Anlama Geliyor |
|---|---|---|---|
| Özgül Isı | ~500 J/kg·K | ~486 J/kg·K | Çok benzer Bu, paslanmaz çeliğin daha fazla çarpılmasının ana nedeni değildir. |
| Isıl İletkenlik | ~16,3 W/m·K | ~51,9 W/m·K | Karbon çeliği ısıyı yaklaşık 3 kat daha hızlı iletir. 304 paslanmaz çelikte ısı kaynak çevresinde daha yoğun kalır. |
| Doğrusal Isıl Genleşme | ~17,3 × 10⁻⁶/K | ~11,7 × 10⁻⁶/K | 304 yaklaşık 1 daha fazla genleşir. Daha fazla genleşme ve büzülme, eğilme veya çarpılma eğilimini artırır. |
Bu nedenle temel fark özgül ısı değildir. Östenitik paslanmaz çelik, karbon çeliğine göre çok daha düşük termal iletkenliğe ve önemli ölçüde daha yüksek termal genleşme oranına sahiptir. Kaynak sırasında ısı bağlantı noktasına yakın yoğunlaşırken paslanmaz çelik daha fazla genleşir ve büzülür, bu da boru eğilmesini ve kaynak kaynaklı deformasyonu daha olası hale getirir.
Lütfen dikkat: 304 değerleri Nippon Steel tarafından yayımlanmıştır, AISI 1020 değerleri ise MatWeb tarafından bildirilen tipik referans değerlerdir. Gerçek değerler sıcaklık ve malzeme durumuna göre bir miktar değişir.
En büyük fark ısıl iletkenlik. Karbon çeliği ısıyı kaynaktan 304 paslanmaz çeliğe göre yaklaşık üç kat daha hızlı uzaklaştırır.
Aynı zamanda, 304'ün termal genleşmesi neredeyse daha yüksektir, oysa iki malzemenin özgül ısısı oldukça benzerdir.
Bu, kaynak sırasında olumsuz bir kombinasyon yaratır:
ısı kaynak yakınında yoğunlaşır, ısınan paslanmaz çelik daha fazla genleşir ve büzülür.
Kaynak soğudukça, bu düzensiz büzülme düz bir boruyu eğik bir şekle çekebilir. World Stainless da benzer şekilde, östenitik paslanmaz çeliklerin nispeten düşük termal iletkenliğinin ve daha yüksek termal genleşmesinin, kaynak sırasında distorsiyona yatkınlıklarını artırdığını belirtmektedir.
Aşırı Kaynak Bükülmesi Neden Bir Sorundur
Aşırı boru eğilmesi görünümden daha fazlasını etkiler.
Bir çerçevenin genel boyutlarını ve hizalamasını değiştirebilir, sonraki montaj sırasında sorunlara yol açabilir ve kaynak sonrası ek düzeltme gerektirebilir.
Büyük deformasyon aynı zamanda kaynak parametrelerinin, kaynak sırasının veya ısı girdisinin iyi kontrol edilmediğine de işaret edebilir. Fikstürler kaynak sırasında görünür hareketi kısıtlayabilse de, aşırı kısıtlama bitmiş montajda daha yüksek kalıntı gerilmeler bırakabilir.
Östenitik paslanmaz çelikte bu kalıntı çekme gerilmeleri, parça uygun bir korozif ortama, özellikle klorür içeren bir ortama maruz kaldığında, gerilme korozyon çatlaması duyarlılığını da artırabilir.
Bu nedenle gereksiz ısı girdisini azaltmak yalnızca görünüm ve boyutsal doğruluk için değil, aynı zamanda kaynak sırasında oluşan gerilmelerin kontrolü için de önemlidir.
Bu, bu çerçeve için paslanmaz çeliğin lazer kaynağı boruları değerlendirmemizin ana nedenlerinden biridir: her bağlantı çevresinde verilen toplam ısının azaltılması hem kaynakla ilgili yüzey etkilerinin hem de boru burulması.
Bu Paslanmaz Çelik Boru Kaynağı Vakasında Ne Gördük
Bu proje için kullandığımız 30 × 30 × 2 mm paslanmaz çelik kare borular çerçeveyi imal etmek için kullanıldı. Geleneksel TIG kaynağı yerine dolgu telli lazer kaynağı.
Ana endişelerimiz paslanmaz çelik boru kaynağında sıkça karşılaştığımız aynı sorunlardı: kaynak rengi bozulması, boru eğilmesi ve kaynak sonrası gerekli düzeltme miktarı.
Video, gerçek kaynak sürecinin yanı sıra kaynak sonrası çerçevenin durumunu da gösteriyor.
Kaynak Bölgesi Orijinal Paslanmaz Çelik Rengine Yakın Kaldı
Kaynaktan hemen sonra kaynağın bazı kısımları çevresinde siyah bir malzeme görülebildi.
İlk bakışta bu, yoğun bir paslanmaz çelik kaynak rengi değişimi. gibi görünebilir. Ancak siyah malzemenin büyük kısmı kolayca silinebildi. Temizlemeden sonra alttaki yüzey paslanmaz çeliğin orijinal doğal rengine yakın kaldı.

Bu bizim için önemliydi çünkü geleneksel kaynak sonrası kaynak rengi bozulmasını gidermek her zaman göründüğü kadar basit değildir.
Elektrolitik Kaynak Temizliğinin Sınırlamaları Vardır
Elektrolitik kaynak temizliği ve pasivasyon, işlemden hemen sonra çok temiz bir görünüm sağlayabilir. Ancak işlemde kullanılan kimyasallar tamamen nötralize edilmeli ve durulanmalıdır.
Yüzeyde veya küçük boşluklarda kalıntı kalırsa, daha sonra lekelenme veya düzensiz korozyon izleri ortaya çıkabilir.
Kumlama Orijinal Yüzey Bitimini Değiştirir
Kumlama başka bir seçenektir. Renk bozulmasını giderebilir ve tek tip bir yüzey oluşturabilir, ancak aynı zamanda orijinal paslanmaz çelik bitimini daha mat bir görünüme dönüştürür.
Bazı ürünler için bu kabul edilebilir hatta istenen bir durumdur, ancak diğerleri için tercih edilen bitim değildir.
Bu nedenle, kaynak sonrası yüzey işlemine büyük ölçüde bağlı kalmak yerine, mümkün olduğunda kaynak süreci sırasında kaynak rengi bozulmasını azaltmayı tercih ediyoruz.
Boru Eğriliği Nispeten Küçüktü

Ayrıca kare boruların kaynak sonrası ne kadar eğildiğini de kontrol ettik.
Pratik bir atölye kontrolü için, kaynaklı 30 × 30 × 2 mm kare boru üzerine düz bir su terazisi yerleştirdik ve düz kenar ile boru yüzeyi arasındaki boşluğu gözlemledik.
Gözlemlediğimiz eğrilme yaklaşık olarak 0,5–2 mm, konuma bağlı olarak.
Bu, hassas bir boyutsal muayene olarak amaçlanmamıştı, ancak çerçevedeki kaynak kaynaklı deformasyon miktarı hakkında bize faydalı bir gösterge sağladı.
Düzeltme için F Kelepçeler Yeterliydi
Daha da önemlisi, kalan eğilme genellikle F kelepçeleri boruları tekrar hizalamak için.
kullanılarak düzeltilebildi. Önceki TIG kaynak sürecimizde ısı kaynaklı deformasyon genellikle daha büyüktü. Bazı durumlarda basit mekanik düzeltme yeterli olmuyordu ve alevle doğrultma gerekliydi.

Üretim açısından bu fark önemlidir.
Hafif eğilmiş bir boruyu kelepçelerle düzeltmek, kaynaklı bir çerçeveyi düzeltmek için ek yerel ısıtma uygulamaktan çok daha basittir. Alevle düzeltme başka bir termal işlem ekler, operatör deneyimi gerektirir, ek zaman alır ve paslanmaz çelik yüzeyin görünümünü daha fazla etkileyebilir.
Dolayısıyla bu durumda lazer kaynağının avantajı çerçevenin kesinlikle sıfır deformasyona sahip olması değildi. Aksine, deformasyon kalan düzeltmenin nispeten basit olacağı kadar küçüktü.
Dolgu Teli Yardımcı Olur, ancak İyi Montaj Uyumu Yine de Önemlidir
Kullandık dolgu telli lazer kaynağı otogen lazer kaynağı yerine.
Dolgu teli, küçük birleşim boşluklarını köprülememize bir miktar olanak tanır; bu da fabrikasyon bir boru çerçevesi kaynak yaparken faydalıdır. Ancak yine de borular arasındaki boşluğun şu şekilde olmasını tercih ederiz: küçük ve tutarlı.
Boşluk büyüdükçe veya daha düzensiz hale geldikçe kaynak belirgin şekilde daha zorlaşır.
Daha Büyük Boşluklar Süreci Daha Hassas Hale Getirir
Süreç aşağıdaki gibi faktörlere karşı daha hassas hale gelir:
- dolgu teli konumu,
- tel besleme hızı,
- kaynak hızı,
- lazer konumu,
- bağlantı geometrisi,
- ve boşluğun tutarlılığı.
Pratik bir atölye kuralı olarak, dolgu teli çapı birleşim boşluğundan büyük olduğunda, boşluğun köprülenmesi genellikle daha uygulanabilirdir. Ancak bu, her büyük boşluğun başarıyla kaynaklanabileceği veya kaynaklanması gerektiği anlamına gelmez.
Deneyimli bir operatör bazen tel konumunu veya kaynak tekniğini ayarlayarak daha büyük bir boşluğu telafi edebilir, ancak üretimde normalde buna güvenmek istemeyiz.
Tercih ettiğimiz çözüm, kaynaktan önce doğru bir birleşim üretmektir.
İyi Kaynak, İyi Boru Kesimiyle Başlar
Bu, paslanmaz çelik boru çerçeveler için özellikle önemlidir.
Bir kare boru diğeriyle buluştuğunda, kesimin doğruluğu birleşim boşluğunu doğrudan belirler.
Çentik veya boru kesişimi hatalıysa, kaynakçı ideal olarak kesim ve alıştırma sırasında çözülmesi gereken bir sorunu telafi etmek zorunda kalır.
Doğru Kesim Kaynak Tutarlılığını Artırır
Bu nedenle doğru boru kesimi birkaç pratik avantaj sağlar:
- daha tutarlı birleşim boşlukları,
- daha kararlı dolgu teli beslemesi,
- daha homojen kaynak görünümü,
- ve bir çerçeveden diğerine daha az değişkenlik.
Bu nedenle boru kesimi, alıştırma, bağlama ve kaynağı ayrı işlemler yerine aynı üretim sürecinin parçaları olarak ele alıyoruz.
Lazer Kaynaklı Bağlantı Yeterince Güçlü mü?
Daha temiz bir kaynak ve daha az boru eğilmesi, ancak birleşim uygulama için yeterince güçlüyse anlamlıdır.
Lazer kaynağı geleneksel TIG veya MIG kaynağından daha dar görünebildiğinden, birleşimin yeterli dayanıma sahip olup olmadığını sormak makul bir sorudur.
Çekiç Darbesi Demonstrasyonumuz
Bu çerçeve için basit bir atölye zemininde çekiç darbesi demonstrasyonu gerçekleştirdik, bu aynı zamanda videoda da gösterilmektedir.
Kaynaklı birleşime tekrar tekrar çekiçle vurduk ve birleşim darbeler altında sağlam kaldı.
Bu bize kaynağın bu uygulama için dayanıklılığı konusunda pratik bir güven verdi.
Bu Standartlaştırılmış Bir Mekanik Test Değildi
Ancak bu, standartlaştırılmış bir mekanik testle karıştırılmamalıdır. Bu bir çekme, eğme, yorulma veya sertifikalı tahribat testi değildi.
Tanımlanmış yapısal veya güvenlik gereksinimleri olan ürünler için uygun mühendislik hesaplamaları ve standartlaştırılmış testler yine de kullanılmalıdır.
Lazer Kaynağı Neden Farklı Bir Sonuç Üretir
Ana avantajı paslanmaz çeliğin lazer kaynağı basitçe lazerin “daha sıcak” olması değildir. Daha önemli olan ısının ne kadar yoğunlaştığı ve ısıtma süresinin ne kadar kısa olduğudur.
Çok Küçük Bir Alanda Yüksek Enerji Yoğunluğu
Bir lazer büyük miktarda enerjiyi çok küçük bir noktaya odaklar. Kaynak banyosundaki paslanmaz çelik yine de erime sıcaklığının üzerine—yaklaşık olarak 1.400°C veya daha yüksek, kalite sınıfına bağlı olarak.
Lazer ışınının kendisi sabit bir “sıcaklığa” sahip olarak tanımlanmamalıdır. Bunun yerine, büyük bir çevre bölgesini ısıtmadan metalin hızla erimesini sağlayarak küçük bir alana çok yüksek güç yoğunluğu iletir.
Bu nedenle lazer kaynağı nispeten dar bir kaynak ve küçük bir ısıdan etkilenen bölge üretebilir. TWI şunları tanımlar: düşük ısı girdisi, dar HAZ ve düşük distorsiyon karakteristik avantajlar olarak lazer kaynağının.
Isıtma Süresi Çok Kısadır
Lazer kaynağı da hızlı bir süreçtir.
Malzeme kalınlığına, lazer gücüne, birleşim tasarımına ve kaynak moduna bağlı olarak kaynak hızları saniyede onlarca milimetreden dakikada birkaç metreye. kadar değişebilir. Bu nedenle boru üzerindeki belirli bir nokta, yoğunlaştırılmış ısı kaynağına yalnızca milisaniyeler veya saniyenin küçük bir kısmı kadar maruz kalabilir.
Bu kısa termal döngü paslanmaz çelik için özellikle önemlidir. Ayrıca verimliliği artırmaya yardımcı olur çünkü kaynak daha hızlı tamamlanabilir ve kaynak sonrası düzeltme, temizleme, taşlama veya yüzey bitirme işlemlerine daha az zaman harcanır.
Lazer Kaynağı Renk Değişimini ve Boru Eğilmesini Neden Azaltır
Her iki sorunun da temel nedeni aynıdır: aşırı ısı girdisi ve uzun bir termal döngü.
Lazer kaynağı enerjiyi çok küçük bir alanda yoğunlaştırır ve kaynağı hızlı bir şekilde tamamlar. Bu, çevredeki metalin daha az ısınması ve daha kısa süre yüksek sıcaklıkta kalması anlamına gelir.
Sonuç olarak:
- paslanmaz çelik yüzeyinde daha az oksit oluşur, bu nedenle kaynak rengi değişimi azalır;
- malzeme daha az genleşir ve büzülür, böylece boru eğilmesi ve deformasyonu azalır.
Lazer kaynağının paslanmaz çelik boru çerçevelerde daha temiz bir görünüm ve daha iyi boyutsal kararlılık sağlayabilmesinin ana nedeni budur.
Lazer Kaynağının Sınırlamaları
Lazer kaynağı paslanmaz çelik boru çerçeveler için belirgin avantajlar sunar, ancak bazı pratik sınırlamaları da vardır.
Bağlantı Boşlukları Küçük ve Tutarlı Olmalıdır
Lazer kaynağı, geleneksel TIG veya MIG kaynağına göre bağlantı geçme uyumuna karşı daha hassastır.
Dolgu telli sürecimiz için normalde yaklaşık şu çapta tel kullanırız: 1 mm. Pratik bir üretim kılavuzu olarak, bağlantı boşluğunun yaklaşık şu değerde olmasını tercih ederiz: 0,5 mm ve genellikle bunu aşağıda tutun 1 mm.
Boşluk dolgu teli çapından daha geniş hale geldiğinde, kararlı ve tutarlı bir kaynağı sürdürmek çok daha zorlaşır. Deneyimli bir operatör bazen tel konumunu ve kaynak tekniğini ayarlayarak daha büyük bir boşluğu köprüleyebilir, ancak normal üretimde buna güvenmeyi önermiyoruz.
Bu nedenle lazer kaynağı özellikle şunlarla iyi çalışır: hassas şekilde kesilmiş, düz temas yüzeylerine sahip kare borular.
Daha Karmaşık Boru Kesişimleri Hassas Lazer Boru Kesimi Gerektirir
Lazer kaynağı, geleneksel TIG veya MIG kaynağına göre bağlantı geçme uyumuna karşı daha hassastır.
Dolgu telli sürecimiz için normalde yaklaşık şu çapta tel kullanırız: 1 mm. Pratik bir üretim kılavuzu olarak, bağlantı boşluğunun yaklaşık şu değerde olmasını tercih ederiz: 0,5 mm ve genellikle bunu aşağıda tutun 1 mm.
Boşluk dolgu teli çapından daha geniş hale geldiğinde, kararlı ve tutarlı bir kaynağı sürdürmek çok daha zorlaşır. Deneyimli bir operatör bazen tel konumunu ve kaynak tekniğini ayarlayarak daha büyük bir boşluğu köprüleyebilir, ancak normal üretimde buna güvenmeyi önermiyoruz.
Bu nedenle lazer kaynağı özellikle şunlarla iyi çalışır: hassas şekilde kesilmiş, düz temas yüzeylerine sahip kare borular.
Daha Karmaşık Boru Kesişimleri Hassas Lazer Boru Kesimi Gerektirir
Boru ucu açılı, kavisli olduğunda veya yuvarlak bir boruyla kesiştiğinde, küçük ve düzgün bir bağlantı boşluğunu korumak daha zorlaşır.
Bu durumlarda, bir döner kafalı lazer boru kesme makine kesişim profilini hassas şekilde kesmek için. Bu, temas yüzeylerinin birbirini yakından takip etmesini sağlar ve bağlantı boşluğunu kararlı lazer kaynağı için yeterince küçük tutar.
Bu nedenle iyi lazer kaynağı, hassas boru kesimi ve geçme uyumuyla başlar.
Malzeme Kalınlığı Lazer Gücü ve Nüfuz Derinliğiyle Sınırlıdır
Lazer kaynağı ayrıca her malzeme kalınlığı için en iyi seçenek değildir.
Kullandığımız fiber lazer kaynak ekipmanı türü için ulaşılabilir tek geçiş kalınlığı büyük ölçüde lazer gücüne bağlıdır. Malzeme mevcut güç için çok kalınsa, kaynak tam nüfuziyet sağlayamayabilir ve şu riski yaratabilir: eksik nüfuziyet veya kaynak nüfuziyeti eksikliği.
Aşağıda gösterilen ekipman kılavuzu yaklaşık şu kalınlık aralıklarını verir:
| Lazer Sistemi | Güç | Önerilen Kalınlık |
|---|---|---|
| Hava Soğutmalı | 700 W | 0,4–2,5 mm |
| Hava Soğutmalı | 1200 W | 0,4–3,5 mm |
| Hava Soğutmalı | 1500 W | 0,4–4,5 mm |
| Hava Soğutmalı | 2000 W | 0,4–6 mm |
| Su Soğutmalı | 1000 W | 0,4–3 mm |
| Su Soğutmalı | 1500 W | 0,4–4 mm |
| Su Soğutmalı | 2000 W | 0,4–6 mm |
| Su Soğutmalı | 3000 W | 0,4–8 mm |
Bu değerler evrensel lazer kaynağı sınırları yerine ekipman önerileri. Gerçek nüfuziyet ayrıca malzemeye, bağlantı tasarımına, kaynak hızına, odak konumuna, dolgu teline ve diğer süreç parametrelerine bağlıdır.
Daha kalın yapısal kesitler için bu nedenle geleneksel kaynak veya farklı bir lazer kaynağı düzeneği daha pratik olabilir.
Paslanmaz Çelik Boru Kaynak Firması mı Arıyorsunuz?
Karşılaştıran alıcılar için paslanmaz çelik boru kaynak şirketleri, en iyi çözüm yalnızca güçlü bir kaynak üreten çözüm değildir. Görünüm, boru çarpılması, bağlantı alıştırması, kaynak sonrası bitirme ve üretim verimliliği de göz önünde bulundurulmalıdır.
At Boyan Manufacturing olarak, paslanmaz çelik boru imalatı, hassas boru kesimi, dolgu teli paslanmaz çeliğin lazer kaynağı, sabitleme ve boyutsal kontrol ile daha temiz kaynaklara ve daha az deformasyona sahip kaynaklı boru çerçeveleri üretmek.
Projeniz şunları içeriyorsa paslanmaz çelik kaynak rengi değişimi, boru eğilmesi veya zor kaynak sonrası bitirme gibi sorunlar yaşıyorsanız çizimlerinizi ve gereksinimlerinizi bize gönderin. Lazer kaynağının paslanmaz çelik borunuz veya çerçeve montajınız için uygun bir süreç olup olmadığını değerlendirebiliriz.