


Índice
AlternarCompreender a moldagem por injeção de precisão
Quando se fala em moldagem por injeção de precisão, muitas pessoas pensam primeiro na precisão nas dimensões do produto. De facto, garantir a precisão dimensional é um elemento central na moldagem por injeção de precisão, mas não é tudo. No processo de moldagem por injeção de precisão, deparamo-nos com uma série de desafios e testes.
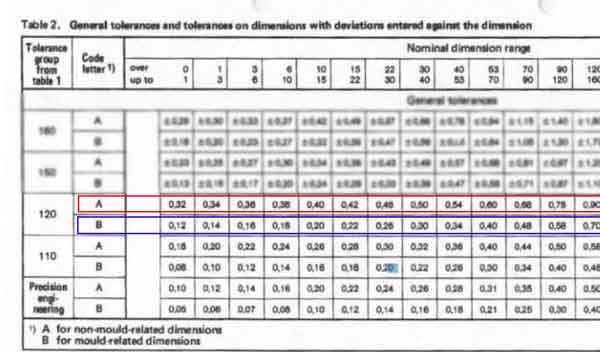
1. Em primeiro lugar, controlar a precisão dimensional é um desafio técnico. Isto inclui a tolerância de peça dimensões e cotações e tolerâncias geométricas (GD&T). Isto deve-se principalmente à contração dos produtos plásticos durante a moldagem por injeção, que também pode causar empenamento e levar a desvios de forma.
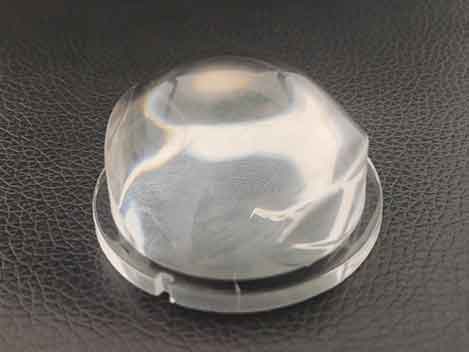
2. Em segundo lugar, os produtos moldados por injeção apresentam frequentemente vários defeitos de moldagem, tais como bolhas, linhas de fluxo, manchas brancas e negras, entre outros. Estes defeitos não só afetam a aparência do produto, como também podem enfraquecer o seu desempenho. Para evitar estes problemas, é crucial controlar rigorosamente múltiplos fatores no processo de moldagem por injeção, incluindo o material, a velocidade de injeção, a temperatura e a pressão.
3. Além disso, controlar a espessura da parede e a relação comprimento de fluxo/espessura é outro desafio. Alguns produtos exigem espessuras de parede muito finas, enquanto outros exigem paredes mais espessas, impondo maiores exigências à precisão da máquina de moldagem por injeção. Especialmente ao produzir produtos grandes ou de formas complexas, garantir uma espessura de parede uniforme e uma relação comprimento de fluxo/espessura adequada torna-se um desafio técnico.
Em resumo, a moldagem por injeção de precisão não se resume apenas à precisão dimensional. Também envolve seleção de materiais, otimização do processo de produção, melhoria da precisão do equipamento e controlo rigoroso do ambiente de produção. Só considerando estes fatores de forma abrangente é que podemos garantir a alta qualidade e o alto desempenho do produto final.
Exemplos de Micro Moldagem por Injeção
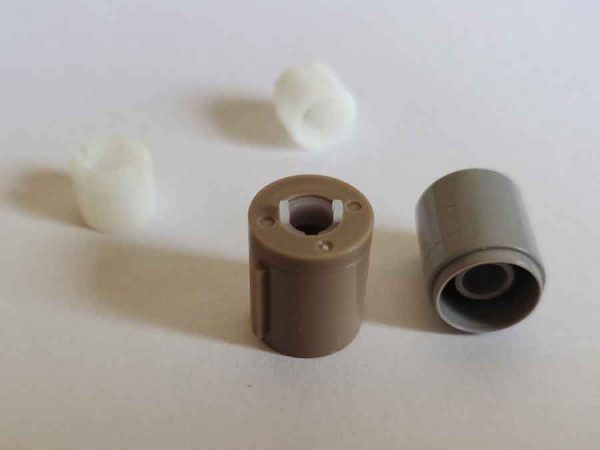
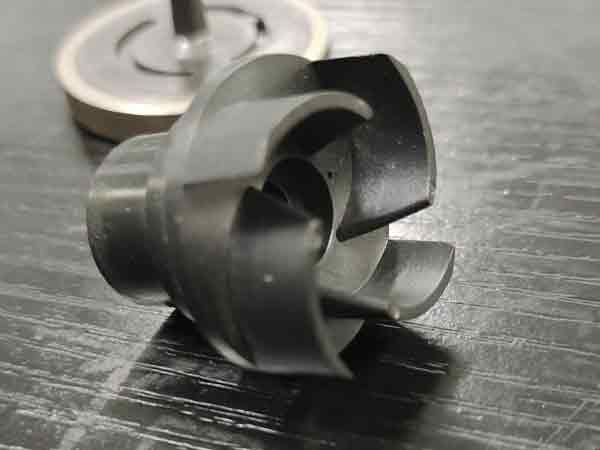
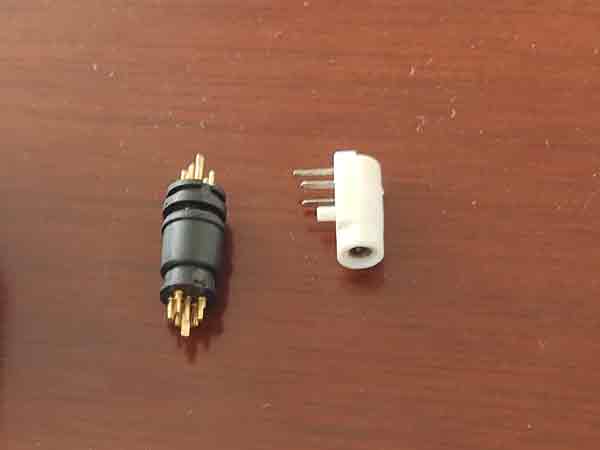
Os produtos de moldagem por micro-injeção representam o auge da tecnologia de moldagem de precisão. À medida que os produtos se tornam cada vez mais miniaturizados, as exigências de precisão intensificam-se. Esta técnica requer uma precisão de maquinação extremamente elevada e um suporte de equipamento avançado para garantir que cada componente minúsculo cumpre os padrões dimensionais e funcionais esperados. Neste domínio, mesmo a mais pequena melhoria pode aumentar significativamente o desempenho do produto.
Dois aspectos da precisão na moldagem por injeção
A precisão da moldagem por injeção de precisão envolve principalmente dois aspetos:
- Em primeiro lugar, melhorar a precisão do molde de injeção,
- E, em segundo lugar, reforçar a precisão da máquina de moldagem por injeção ou do próprio processo de moldagem.
Se for necessária apenas uma melhoria na precisão do molde, e forem utilizados processos padrão de uma máquina de moldagem por injeção convencional, poderá ser suficiente para os requisitos do produto. Esta abordagem é geralmente menos dispendioso e menos complexo.
No entanto, se houver necessidade de melhorar também a precisão do processo da máquina de moldagem por injeção, o desafio aumenta significativamente. Isto significaria prazos mais longos para resolver problemas e custos acrescidos. Em suma, a dificuldade e o custo da moldagem por injeção de precisão estão intimamente ligados aos seus requisitos de precisão.
Principais caraterísticas dos moldes de injeção de precisão
Técnicas de fabrico de alta precisão
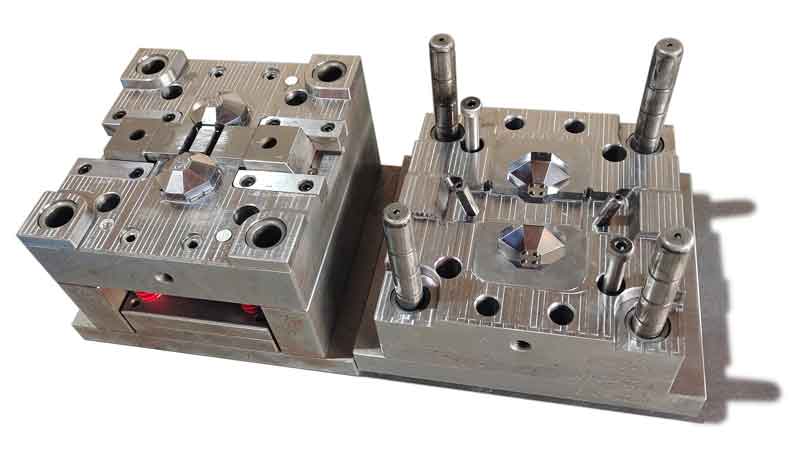
No fabrico de moldes, a utilização de técnicas de alta precisão como fresagem de alta velocidade, eletroerosão a fio lenta (Maquinagem por Descarga Elétrica), e espelho EDM garante a qualidade e a precisão do processamento do molde. Estes métodos eliminam a necessidade de retificação manual adicional ou processos complexos de ajuste. Tornam a superfície do molde lisa e altamente precisa no ajuste, evitando eficazmente defeitos como rebarbas, mesmo sob altas pressões de injeção.
Utilização de materiais de molde duros
Geralmente, os moldes de alta precisão utilizam materiais duros com uma dureza acima de HRC48, tais como H13, S136, SKD61, 1.2344, etc. Estes materiais não só garantem a durabilidade e estabilidade do molde, como também mantêm alta precisão ao longo do uso prolongado, tornando-os adequados para a produção de peças de precisão.
Tecnologia de arrefecimento conformal
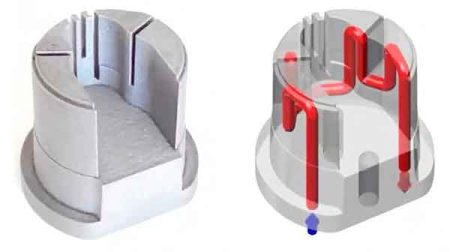
Em alguns processos de moldagem por injeção exigentes, a tecnologia de arrefecimento conformal pode arrefecer os produtos de forma mais precisa e eficiente. Esta técnica utiliza canais de arrefecimento especiais no interior do molde que se ajustam estreitamente à forma do produto, alcançando um arrefecimento rápido e uniforme. Isto garante a precisão dimensional do produto e melhora a eficiência da produção.
Controlo inteligente com sensores incorporados
Para aumentar ainda mais a precisão, alguns moldes de alta gama estão equipados com sensores de pressão e temperatura. Estes sensores podem monitorizar parâmetros-chave durante o processo de moldagem por injeção, como a pressão e a temperatura dentro da cavidade do molde, e controlar com precisão os parâmetros de moldagem por injeção para garantir a qualidade do produto. Este controlo inteligente não só melhora a consistência e repetibilidade do produto, como também torna o processo de produção mais eficiente e fiável.
Através deste design de alta precisão e meios técnicos, a importância da precisão do molde na produção de moldagem por injeção é ainda mais enfatizada, fornecendo uma garantia fiável para a produção de componentes de precisão de alta qualidade.
Os pontos fortes das máquinas de moldagem por injeção de precisão
Por vezes, o simples aumento da precisão dos moldes de injeção não é suficiente para satisfazer os requisitos do produto. Nesses casos, são utilizadas máquinas de moldagem por injeção de precisão para melhorar a qualidade do produto.
Existem diferenças significativas entre as máquinas de moldagem por injeção de precisão e as máquinas convencionais, e estas diferenças têm um impacto direto na qualidade e no custo dos produtos.
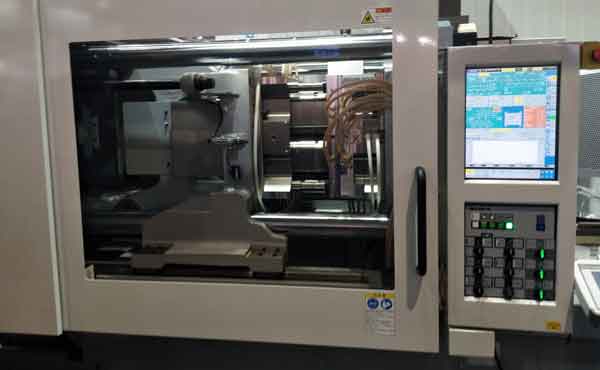
(Máquinas de moldagem por injeção totalmente elétricas estão a tornar-se cruciais na moldagem de precisão pela sua precisão excecional.)
1. Pressão de injeção elevada
Gradação da Pressão de Injeção A pressão em máquinas de moldagem por injeção convencionais varia tipicamente entre 147~177Mpa, enquanto as máquinas de moldagem por injeção de precisão operam a pressões mais elevadas de 216~243 Mpa, e até máquinas de moldagem por injeção de ultra-alta pressão podem atingir 243~392 MPa. A moldagem por injeção de ultra-alta pressão melhora grandemente a precisão dimensional do produto ao reduzir a taxa de contração para quase zero, mas também impõe exigências mais elevadas tanto aos moldes como às máquinas.
Efeitos da Pressão de Injeção Um problema comum com a moldagem por injeção de ultra-alta pressão é a potencial contrarrefluxo do plástico fundido dentro do fuso, o que pode degradar a qualidade do plástico e o desempenho das peças moldadas por injeção. Para evitar isto, as máquinas de moldagem por injeção de ultra-alta pressão podem adotar fusos de injeção e êmbolos separados ou válvulas de retenção especiais. Além disso, pressões de injeção mais elevadas exigem maior força de aperto, especialmente para produtos de maiores dimensões.
Impactos em Moldes de Plástico A moldagem por injeção de ultra-alta pressão impõe requisitos rigorosos aos moldes. Não só os moldes precisam de ter folgas menores para evitar rebarbas, como também exigem maior precisão de processamento e um bom sistema de ventilação. Além disso, o desgaste dos moldes aumenta, exigindo maior dureza e resistência ao desgaste, o que aumenta diretamente os custos de fabrico dos moldes.
Efeitos no Custo de Produção Embora a ultra-alta pressão possa reduzir a contração dos produtos plásticos e aumentar a sua densidade e peso, também significa maior consumo de energia e maior desgaste do molde, levando a custos globais de produção mais elevados.
Conclusão: Embora a moldagem por injeção a ultra-alta pressão seja um método para alcançar a precisão na moldagem por injeção e possa, de facto, proporcionar uma maior precisão dimensional e qualidade do produto, tem o custo de maiores despesas de produção e exigências técnicas.
Por conseguinte, sem requisitos específicos, a tecnologia de moldagem por injeção a ultra-alta pressão não é normalmente adoptada casualmente. Em vez disso, a escolha da máquina de moldagem por injeção deve basear-se nas necessidades reais do produto e no orçamento de custos. A seleção da moldagem por injeção de precisão deve ter em conta a integração dos requisitos do produto, a relação custo-eficácia e a viabilidade técnica.
2. Alta velocidade de injeção
A velocidade de injeção é uma métrica crucial para avaliar o desempenho das máquinas de moldagem por injeção. As máquinas de moldagem por injeção convencionais operam tipicamente a velocidades em torno de 100mm/s, enquanto as máquinas de alta velocidade excedem largamente este intervalo, atingindo velocidades de 300mm/s a 1000mm/s, com alguns modelos a atingir velocidades ainda mais elevadas e uma aceleração do êmbolo superior a 20G.
A moldagem por injeção de alta velocidade traz não só uma eficiência de produção mais rápida, mas também uma pressão de injeção mais elevada. Isto significa que, ao utilizar máquinas de moldagem por injeção de alta velocidade, é necessário enfrentar os desafios associados à alta pressão de injeção. A moldagem de alta velocidade ajuda a melhorar a eficiência de produção e pode resolver eficazmente certos defeitos no processo de injeção, tais como linhas de fluxo e empenamento, melhorando assim a qualidade global do produto.
No entanto, nem todos os produtos são adequados para a moldagem por injeção a alta velocidade. A velocidade de injeção adequada depende dos requisitos específicos do produto, incluindo as propriedades do material, a complexidade do design e as normas de qualidade. Uma velocidade mais elevada nem sempre é melhor; a seleção da velocidade correta deve basear-se numa análise abrangente das caraterísticas do produto e das necessidades de produção.
3. Controlo segmentado preciso da velocidade, pressão e caudal
O controlo preciso da velocidade, pressão e caudal no processo de moldagem por injeção é fundamental para garantir a qualidade do produto. Controlo segmentado destes parâmetros permite a plena utilização das suas vantagens e compensa as deficiências, especialmente quando se lida com produtos complexos ou de elevada exigência.
3.1 Controlo da velocidade de injeção segmentada
Vantagens da Injeção de Alta Velocidade
- Reduz o tempo de injeção, melhorando a eficiência da produção.
- Aumenta a distância do fluxo, permitindo que os materiais preencham moldes complexos.
- Aumenta o brilho da superfície do produto, melhorando a qualidade da aparência.
- Reduzir as linhas de soldadura, melhorando a integridade estrutural do produto.
- Reduz a deformação do arrefecimento, assegurando a estabilidade dimensional.
Vantagens da Injeção de Baixa Velocidade
- Evita eficazmente o flash, mantendo os bordos do produto limpos.
- Reduz as marcas de fluxo, melhorando a textura da superfície.
- Evita que o molde retenha o ar e introduza ar, reduzindo os defeitos.
- Evita a deformação da orientação molecular, mantendo as propriedades físicas.
Aplicação do Controlo Segmentado Diferentes requisitos de produto exigem velocidades de injeção variáveis. Estruturas simples podem necessitar apenas de um ou dois segmentos de velocidade, enquanto produtos complexos e com requisitos elevados podem exigir múltiplos segmentos.
Ao utilizar diferentes velocidades em várias fases da injeção, é possível otimizar o processo de enchimento de acordo com as caraterísticas do produto e o design do molde, reduzindo defeitos como linhas de soldadura, deformação, flash e fissuras, ao mesmo tempo que se minimiza a tensão interna.
As máquinas de moldagem por injeção de precisão estão tipicamente equipadas com sensores de deslocamento de alta precisão, garantindo uma precisão de controlo de velocidade dentro de 0,1mm, cobrindo uma ampla gama desde velocidades muito altas até muito baixas.
3.2 Controlo segmentado da pressão de manutenção
Estratégia de Pressão de Manutenção Multi-etapa A pressão de manutenção na moldagem por injeção é tipicamente dividida em várias etapas:
- A primeira fase reduz a pressão para evitar o flash.
- A segunda fase aumenta a pressão para reduzir a contração e melhorar a precisão dimensional.
- A terceira fase reduz a pressão para minimizar a tensão residual.
Função dos Sensores de Pressão Os sensores de pressão podem ser instalados em vários locais na máquina de moldagem por injeção, tais como o bico, sistema de canais quentes, sistema de canais frios, e cavidade do molde, para medir e controlar a pressão do plástico em tempo real. Estes dados podem ser registados e ajustados em tempo real, garantindo a pressão adequada em cada passo, reduzindo defeitos e facilitando a inspeção pós-moldagem e a resolução de problemas.
A precisão do controlo da pressão de injeção e de manutenção pode atingir dentro de 0,1Mpa, garantindo uma aplicação precisa da pressão e uma moldagem de alta qualidade.
Em resumo, controlo segmentado preciso de velocidade, pressão e caudal é uma tecnologia indispensável na moldagem por injeção de precisão. Ao ajustar finamente estes parâmetros-chave, qualidade do produto e eficiência de produção podem ser significativamente melhoradas, atendendo às necessidades de produção de vários requisitos complexos e de alto padrão.
4. Controlo da temperatura
O controlo de temperatura é um aspeto crucial da moldagem por injeção de precisão que não pode ser ignorado. Durante o processo de moldagem por injeção, as temperaturas do cilindro e bico precisam de ser rigorosamente controladas, frequentemente utilizando um sistema de controlo em circuito fechado para aumentar a precisão. Atualmente, a temperatura do fuso e do cilindro é frequentemente controlada utilizando controlo PID (Proporcional, Integral, Diferencial), com uma precisão que pode ser mantida dentro de ±1℃.
Além disso, a temperatura do molde é igualmente importante, tornando os sensores de temperatura do molde uma chave para garantir a qualidade da moldagem por injeção. O controlo preciso da temperatura garante que os materiais plásticos são injectados no seu estado ideal, conduzindo à produção de produtos com qualidade estável e dimensões precisas.
5. Parafusos personalizados para moldagem por injeção de precisão
Nas máquinas de moldagem por injeção de precisão, o design do fuso é particularmente crucial. Estas máquinas utilizam tipicamente fusos concebidos para corte reduzido para diminuir o calor de corte no material, efetivamente prevenir o sobreaquecimento excessivo do material. Para atender a este requisito de design, os fusos das máquinas de moldagem por injeção de precisão geralmente têm um maior relação comprimento-diâmetro, normalmente entre 24-30, resultando numa forma mais esbelta. Este design ajuda a melhorar a capacidade de processamento do fuso e a uniformidade do material. Além disso, estes fusos precisam de operar a velocidades de rotação mais elevadas.
Para produtos e materiais com requisitos especiais, as máquinas de moldagem por injeção de precisão utilizam frequentemente parafusos especializados, enquanto as máquinas de moldagem por injeção convencionais tendem a utilizar mais parafusos de uso geral.
Além disso, para melhor acomodar altas pressões de injeção, os fusos nas máquinas de moldagem por injeção de precisão são frequentemente feitos de aço ligado, garantindo a sua resistência e durabilidade sob alta pressão. Em contraste, os fusos nas máquinas de moldagem por injeção convencionais são comumente feitos de aço inoxidável. No geral, o papel do fuso nas máquinas de moldagem por injeção de precisão é vital, pois o seu design e seleção de material afetam diretamente a qualidade dos produtos e a eficiência da produção.
6. Precisão da fixação do molde na moldagem por injeção de precisão
Na moldagem por injeção de precisão, a precisão da fixação do molde desempenha um papel crucial na determinação da qualidade do produto. Exige que o molde estacionário (molde fixo) e o molde móvel (molde móvel) tenham um posicionamento repetido muito preciso, com o paralelismo entre eles tipicamente controlado dentro de 0,06-0,08 mm. Para alcançar esta precisão, são adoptadas várias medidas:
Reforço da Rigidez do Molde A utilização de placas de alta rigidez pode melhorar efetivamente a estabilidade e durabilidade do molde, reduzindo a deformação durante a moldagem por injeção de alta pressão.
Uso de Calhas Lineares Grandes A utilização de guias lineares de grande porte garante o movimento suave e preciso do molde, melhorando assim a precisão do fecho do molde.
Mecanismo de Contacto do Bico de Alta Precisão A otimização do mecanismo de contacto do bico evita o movimento do molde fixo causado pelo contacto do bico durante o processo de injeção, garantindo a precisão da injeção.
Reforço da Rigidez da Base A utilização de uma base de alta rigidez, como uma feita de uma única peça fundida, pode melhorar a estabilidade e precisão de toda a máquina de moldagem por injeção, mantendo alta precisão ao longo do uso prolongado.
Mecanismo de Fecho do Molde Melhorado A melhoria do mecanismo de fecho do molde, como a otimização da transferência de calor, pode eliminar a não paralelidade da placa causada por variações de temperatura, mantendo a precisão do molde.
Em aplicações práticas, como no fabrico de lentes para smartphones, estes controlos e optimizações precisos podem melhorar significativamente a qualidade do produto. Por exemplo, podem reduzir o desvio do centro geométrico das superfícies superior e inferior, alegadamente para menos de 1,12um. O controlo fino da precisão da fixação do molde na moldagem por injeção de precisão é fundamental para garantir que os produtos cumprem as normas de alta qualidade.
Exemplo: Lentes para telemóveis
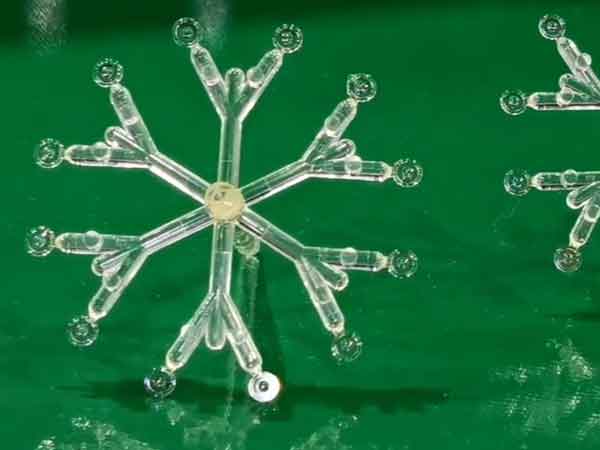
As lentes para telemóveis, que apresentam moldagem por injeção de precisão, incorporam tecnologias avançadas para garantir uma produção de alta qualidade. As principais técnicas incluem:
- Material: APEL, um COC superior, melhora a qualidade da lente.
- Design de parafuso especializado: Reduz defeitos como manchas pretas e brancas, baixando significativamente a taxa de defeitos de 10,7% para 0,1%.
- Mecanismo de bloqueio de alta precisão: Mantém o desvio do centro óptico dentro de 1,12 micrómetros, garantindo o desempenho ideal da lente.
- Velocidade de injeção: Uma velocidade rápida de 550-600mm/s assegura uma distribuição uniforme do material.
- Controlo V/P preciso: Estabiliza a pressão e a temperatura durante a injeção para evitar falhas como o flash.
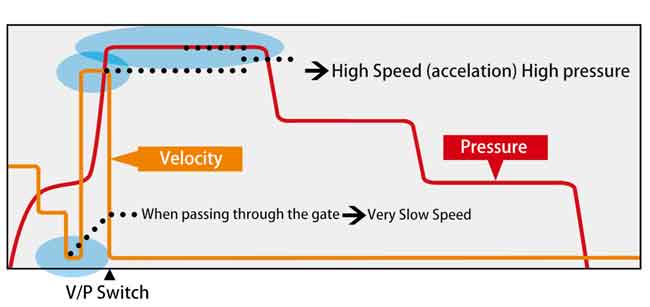
Estas tecnologias não só melhoram a qualidade da lente, mas também demonstram o foco da indústria transformadora na precisão e fiabilidade.
Conclusão: Normas de qualidade da moldagem por injeção de precisão
A moldagem por injeção de precisão estabelece padrões de qualidade mais elevados em vários aspectos, em comparação com a moldagem por injeção convencional. Estes incluem a aplicação de alta velocidade e alta pressão, o controlo segmentado preciso da velocidade e da pressão, bem como o controlo preciso da temperatura. Além disso, em termos de conceção dos parafusos e dos mecanismos de fixação do molde, a moldagem por injeção de precisão apresenta padrões que ultrapassam os da moldagem por injeção convencional.
No entanto, as técnicas específicas de moldagem por injeção de precisão necessárias variam para diferentes produtos. Os princípios discutidos neste artigo são apenas orientações básicas. Uma compreensão mais profunda e aplicação da moldagem por injeção de precisão requerem análise e pesquisa com base em casos específicos de produtos. Isto significa que a moldagem por injeção de precisão é não apenas um conjunto fixo de especificações técnicas, mas um processo complexo que precisa de ser ajustado e otimizado de forma flexível de acordo com cenários de aplicação específicos.
