


Inhoudsopgave
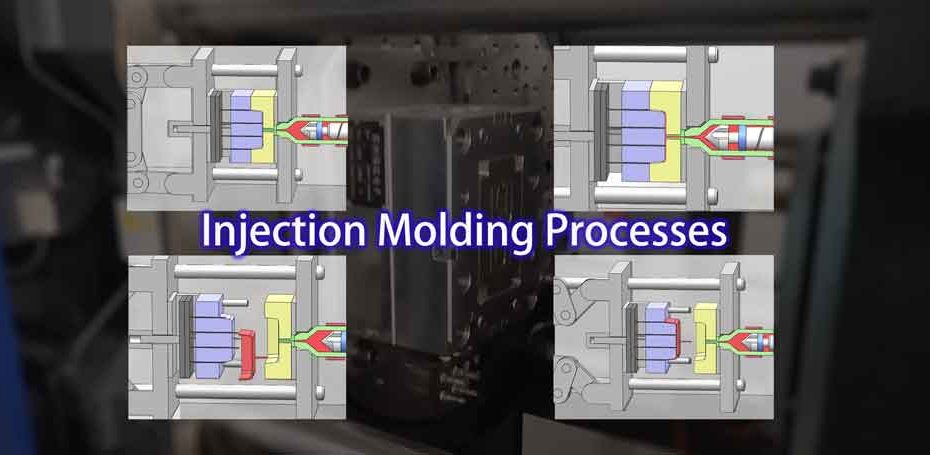
SchakelInleiding tot de stappen van het spuitgietproces
Spuitgieten, vaak simpelweg “gieten” genoemd, is een fundamenteel productieproces dat wordt gebruikt om plastic producten te maken. Bij deze methode worden plastic korrels verhit tot ze vloeibaar worden, en vervolgens via de spuitmond van een spuitgietmachine in de holte van een matrijs geïnjecteerd. Eenmaal in de matrijs zal het gesmolten plastic koelt af en stolt, waarbij het de vorm van de matrijsholte aanneemt.
Dit veelzijdige proces maakt het mogelijk om ingewikkelde en complexe vormen te creëren die met andere productiemethoden tijdrovend of zelfs onmogelijk te realiseren zouden zijn.
In dit artikel splitsen we het spuitgietproces op in vier eenvoudige stappen om het begrijpelijk te maken voor beginners. Laten we erin duiken.
1. De matrijsbeklemming
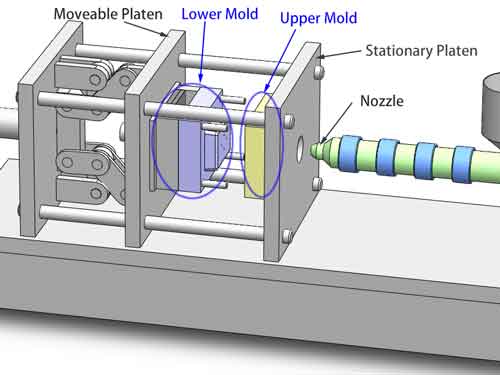
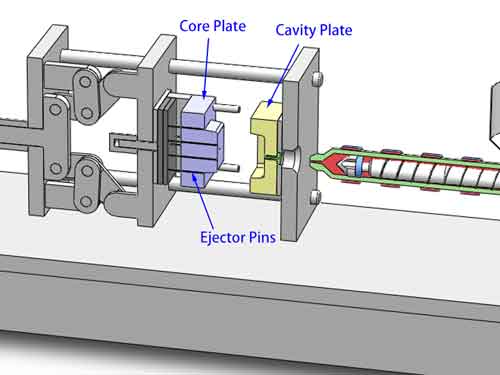
De eerste stap in het spuitgietproces is het sluiten van de matrijs. Tijdens deze fase beweegt de ondermatrijs, die aanvankelijk op de spuitgietmachine is gepositioneerd, naar voren en sluit stevig aan op de bovematrijs. Wanneer de twee matrijzen samenkomen, creëren de kern en holte daarin een holle ruimte die de uiteindelijke productvorm zal bepalen.
Het is cruciaal om op te merken dat de spuitgietmachine op dit punt een aanzienlijke sluitkracht uitoefent. Deze kracht zorgt ervoor dat de bovenste en onderste matrijsdelen stevig afgesloten blijven, zodat zelfs de kleinste openingen worden voorkomen, vooral onder de intense injectiedruk die later in het proces optreedt. Deze veilige sluiting is essentieel voor het succes van de spuitgietprocedure.
2. Injectie en drukpakking
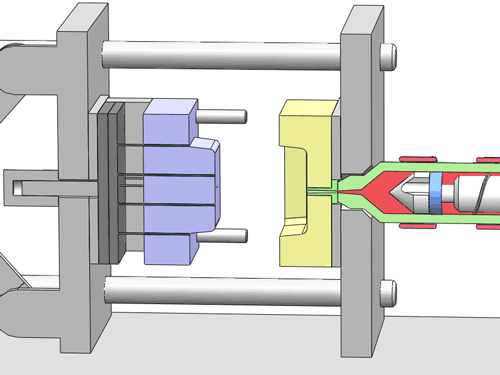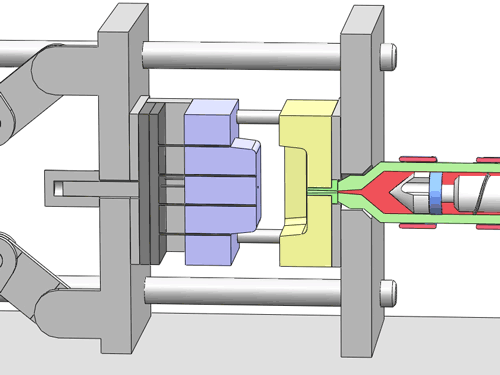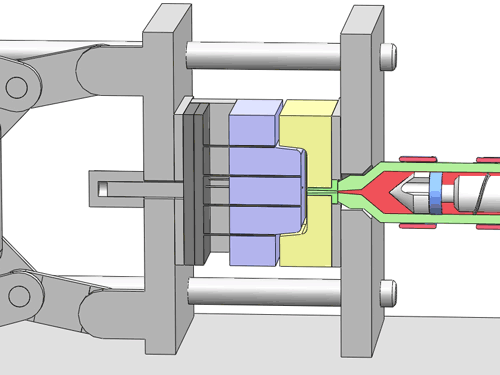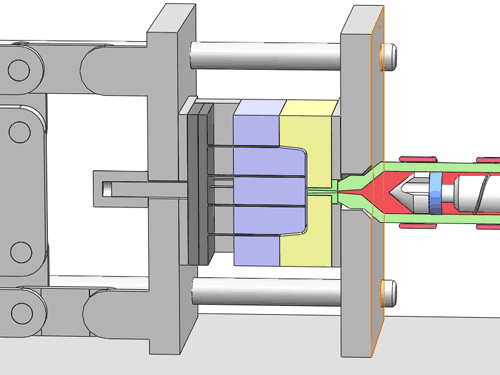
In het spuitgietproces wordt het gesmolten plastic met kracht in de matrijsholte gespoten door de spuitgietmachine, waarbij de hele ruimte onder aanzienlijke druk wordt gevuld. Eenmaal gevuld, handhaaft de spuitgietmachine een specifieke spuitdruk om het volumeverlies te compenseren dat wordt veroorzaakt door de natuurlijke krimp van het afkoelende en stollende plastic.
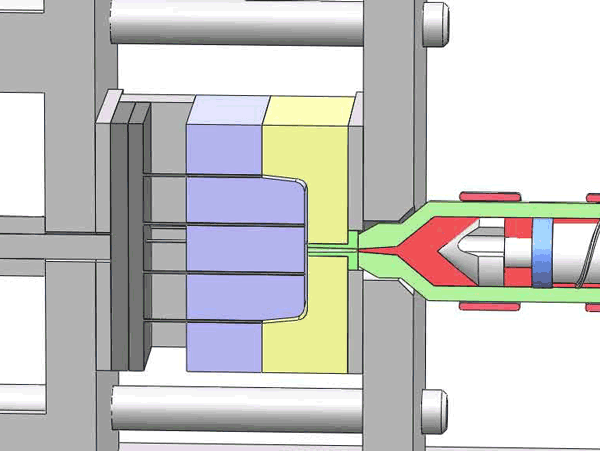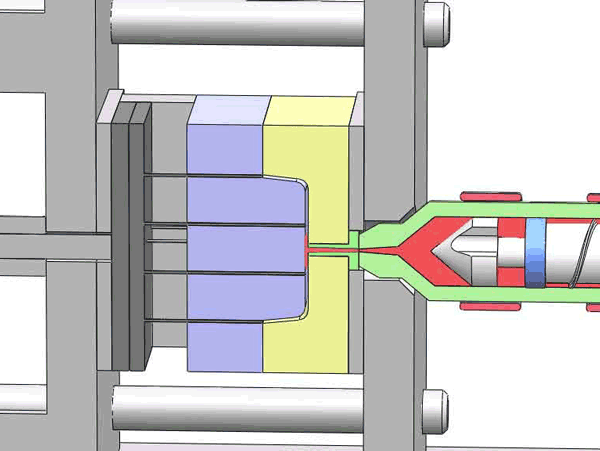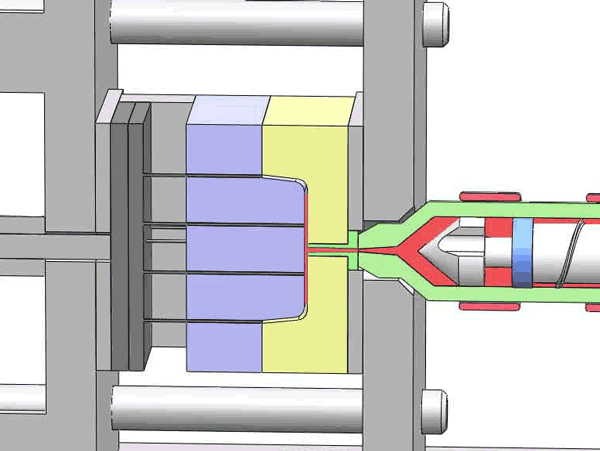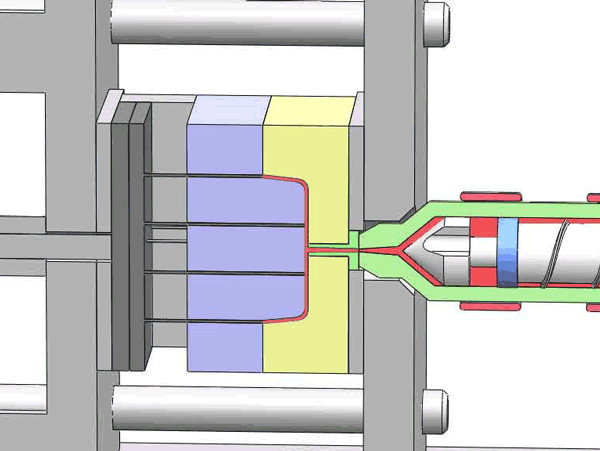
Normaal gesproken, ideale bereik voor spuitgietdruk met verschillende kunststoffen onder de 80-100 MPa blijft. In het bereik van 100-120 MPa wordt het uitdagender, en bij meer dan 120-150 MPa wordt het aanzienlijk veeleisender.
De injectiedruk is een indicatie van de inspanning die nodig is om de hele holte te vullen. Het is nauw verbonden met factoren zoals de totale grootte van het onderdeel, wanddikte, en hoogte.
Daarnaast is het beheersen van de spuitsnelheid in verschillende fasen een soort kunst, cruciaal voor het bereiken van hoogwaardige eindproducten.
Het is echter belangrijk op te merken dat wanneer de sprue, runner en hoofdpoort beginnen te stollen, het onmogelijk wordt om meer materiaal in de matrijs te brengen. Als gevolg hiervan blijft enige krimp in het eindproduct onvermijdelijk, zelfs met nadruk op nabewerking.
3. Koeling en stolling
Met de matrijs stevig gesloten, begint het gesmolten plastic in de matrijsholte af te koelen en te stollen. Tijdens deze cruciale fase ondergaat het plastic een transformatie, waarbij het overgaat van een vloeibare naar een vaste toestand terwijl het natuurlijk krimpt.
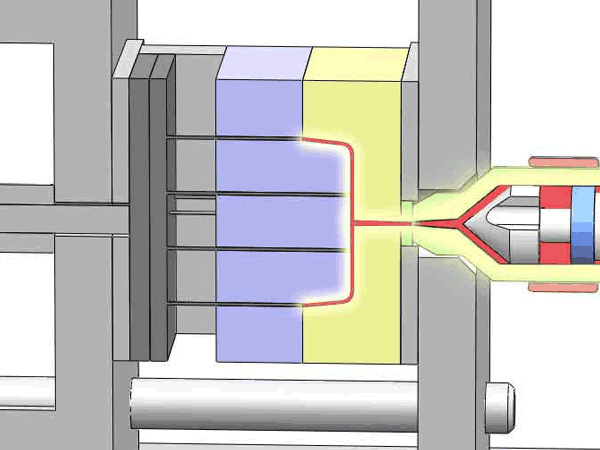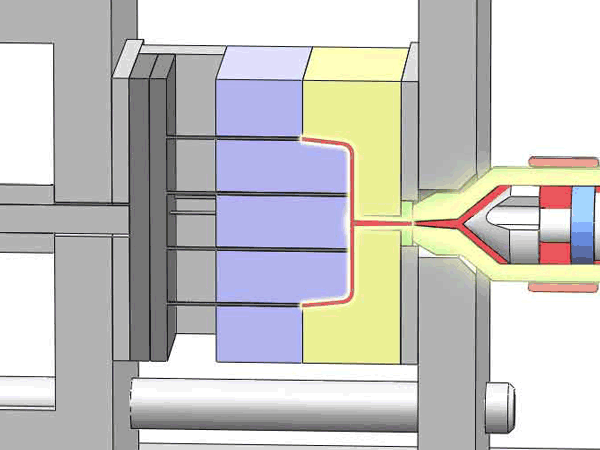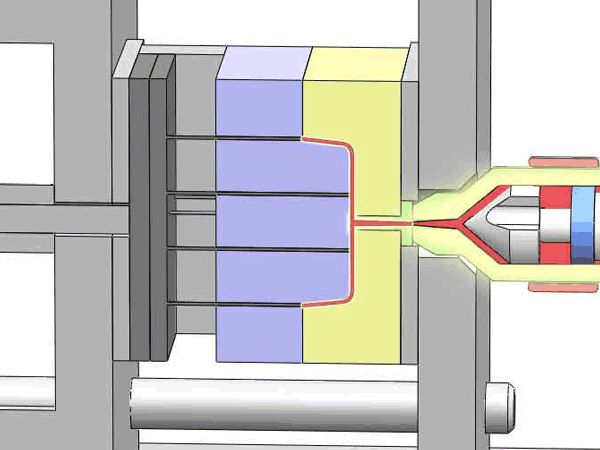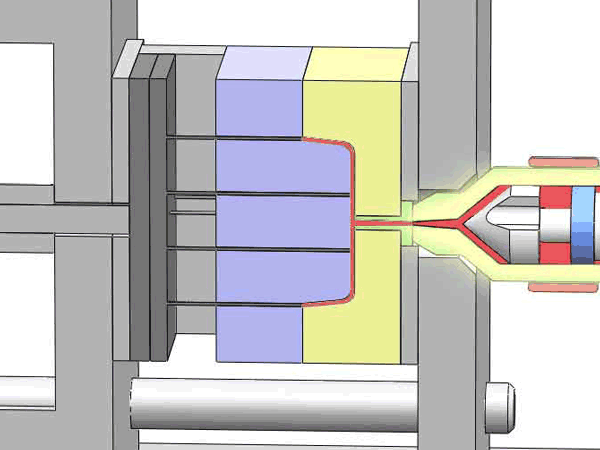
De temperatuur van de matrijs zelf speelt een cruciale rol bij het bepalen van de kwaliteit van het eindproduct. Doorgaans genereren matrijsverwarmers verwarmde olie om de matrijstemperatuur te verhogen, terwijl koud water wordt gebruikt om deze te verlagen. In zeldzame gevallen worden zowel verwarmings- als koelmethoden afwisselend in één productiecyclus toegepast om precieze temperatuurcontrole en optimale productkwaliteit te bereiken.
De duur van het afkoel- en stollingsproces is een kritieke parameter die direct van invloed is op de kwaliteit van het eindproduct. Het bepaalt of het product volledig gevormd is en zorgt ervoor dat subtiele maatverschillen worden geminimaliseerd.
Zodra de plastic onderdelen voldoende zijn afgekoeld en gestold in de matrijs, is het tijd voor de volgende stap: het openen van de matrijs en het verwijderen van de nieuw gevormde onderdelen.
Tip: De afkoelfase is de langste van de vier stappen
In de cyclus van spuitgietproductie met deze vier stappen, is het koelproces het meest tijdrovend, waardoor het een cruciale factor is voor de algehele efficiëntie. De dikte van de wanden van het plastic onderdeel speelt een cruciale rol bij het bepalen van de duur van de koelfase.
In veel gevallen is het de sprue, vaak het dikste gedeelte, die de belangrijkste factor is die bijdraagt aan langere koeltijden. In dergelijke scenario's kan de implementatie van een het heetkanaalsysteem zeer nuttig blijken, omdat het effectief de noodzaak elimineert om de sprue te koelen, waardoor de productietijd wordt geoptimaliseerd.
4. Matrijsopenen en onderdeeluitwerping
In de volgende fase van het spuitgietproces hebben we het openen van de matrijs en het uitwerpen van het onderdeel.
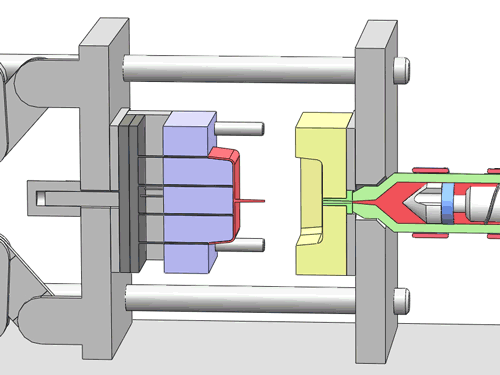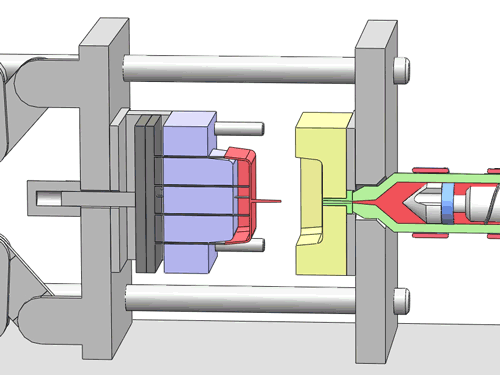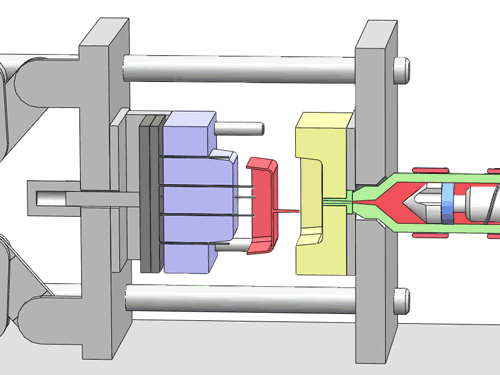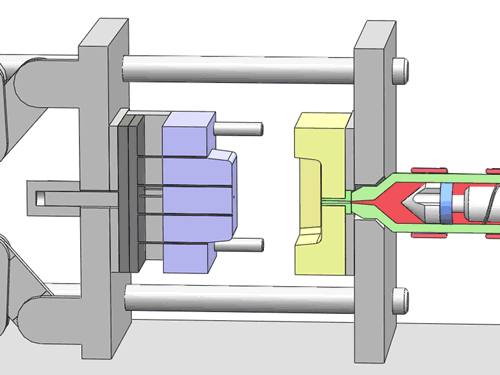
In tegenstelling tot de matrijssluitfase beweegt de ondermatrijs nu naar achteren, gescheiden van de bovematrijs. Tegelijkertijd komt een essentieel onderdeel, bekend als de uitwerperpin, in actie, waarbij het nieuw gevormde product uit de ondermatrijs wordt geduwd.
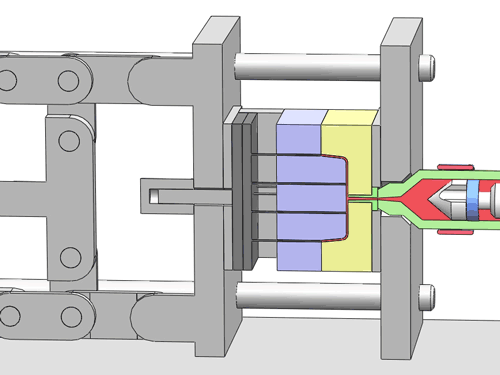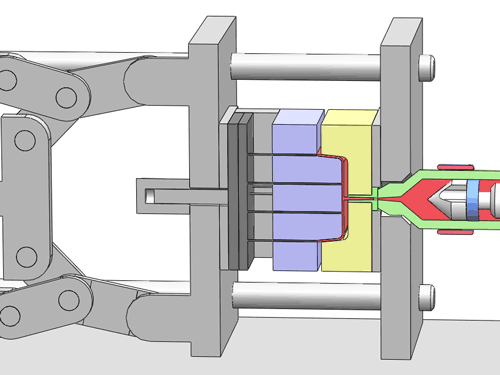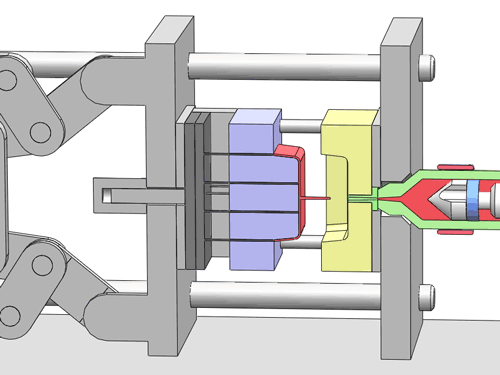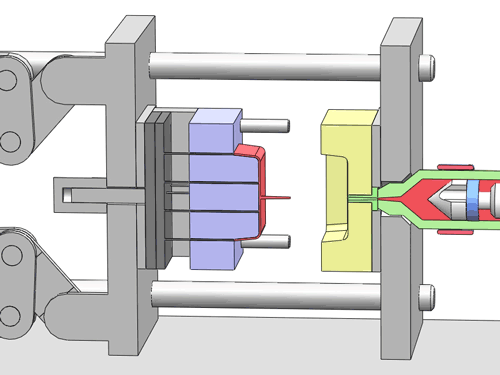
De uitwerperpin speelt een cruciale rol bij het garanderen van de succesvolle verwijdering van het product, vooral bij het omgaan met items met kleine ontluchtingshoeken en hoge wanden. Zonder de uitwerperpin zouden sommige producten in de matrijs vast kunnen komen te zitten, waardoor verwijdering vrijwel onmogelijk wordt zonder ze te beschadigen.
Bovendien is het cruciaal om ervoor te zorgen dat het product niet aan de bovenste matrijs blijft kleven, omdat de bovenste matrijs doorgaans geen uitstootmechanisme heeft. Een correcte uitstoot zorgt voor een soepel en efficiënt productieproces, waardoor hoogwaardige plastic onderdelen kunnen worden gemaakt.
Conclusie
Samenvattend is de theorie van het spuitgietproces eenvoudig te begrijpen. Maar om consequent grote hoeveelheden hoogwaardige producten te produceren, is nauwkeurige controle over talrijke parameters binnen het spuitgietproces essentieel. Belangrijke factoren die zorgvuldige aandacht vereisen, zijn onder meer de spuitgiettemperatuur, druk, houdtijd en meer.
Het bereiken van dit niveau van precisie hangt niet alleen af van geavanceerde apparatuur, maar ook van de expertise en samenwerking van ervaren ingenieurs en operators met uitgebreide ervaring in het veld. Hun kennis en toewijding zijn onmisbaar om de succesvolle uitvoering van het spuitgietproces en de productie van eersteklas kunststofcomponenten te waarborgen.
Reacties zijn gesloten.