コンテンツへスキップ

優れた製造のための精密射出成形における主要戦略

精密射出成形ガイド

精密射出成形と言うと、多くの人はまず 製品寸法の精度. を思い浮かべます。確かに、寸法精度の確保は精密射出成形の核心的な要素ですが、それだけではありません。精密射出成形のプロセスでは、次のような課題に直面します。 一連の課題 およびテスト。.

1. 第一に、寸法精度の管理は技術的な課題です。これには 部品の公差 寸法 そして 幾何公差(GD&T). が含まれます。これは主に、射出成形中のプラスチック製品の収縮によるもので、反りを引き起こし、形状の偏差につながることもあります。.

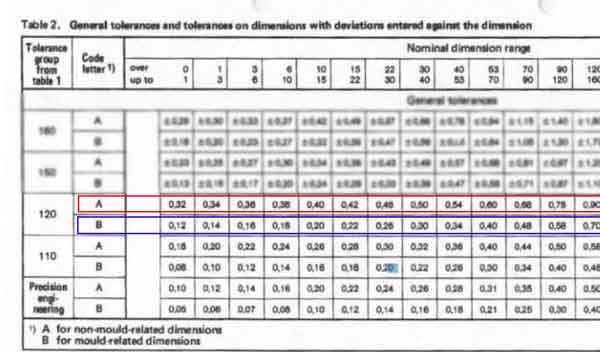
タイプAおよびタイプB寸法のDIN 16901許容差
射出成形部品の寸法公差

2. 第二に、射出成形品にはしばしばさまざまな 成形不良, (気泡、フローマーク、白点や黒点など)が発生します。これらの欠陥は製品の外観に影響を与えるだけでなく、性能を低下させる可能性もあります。これらの問題を避けるには、材料、射出速度、温度、圧力など、射出成形プロセスにおける複数の要因を厳密に管理することが重要です。.

3. さらに、肉厚と流動長比の管理ももう一つの課題です。一部の製品では 非常に薄い肉厚, 、一方で必要なもの 厚い壁, が必要となり、射出成形機の精度に対する要求が高まります。特に大型または複雑な形状の製品を製造する場合、均一な肉厚と流動長比を確保することは技術的な課題となります。.

要約すると、精密射出成形は 寸法精度だけの問題ではありません。. また含む 材料選定、生産プロセスの最適化、設備精度の向上、生産環境の厳密な管理。. これらの要因を総合的に考慮することによってのみ、最終製品の高品質と高性能を確保できます。.

マイクロ射出成形製品は、精密成形技術の最高峰です。製品の小型化が進むにつれ、その精度に対する要求はますます高まっています。この技術では、それぞれの小さな部品が期待される寸法や機能基準を満たすために、極めて高い加工精度と高度な設備サポートが要求されます。この分野では、わずかな改善でも製品の性能を大幅に向上させることができる。.

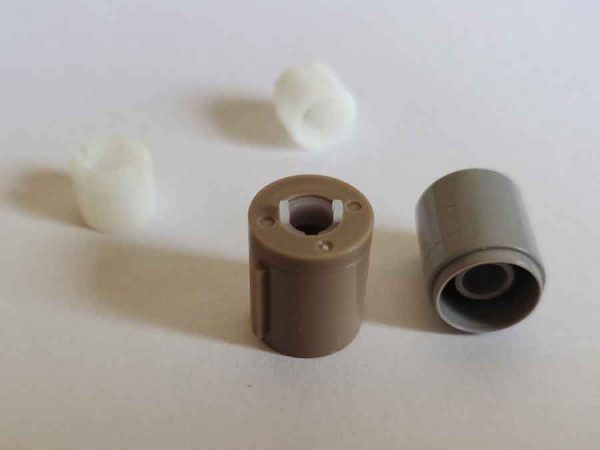
ミニチュアプラスチックロータリーダンパー
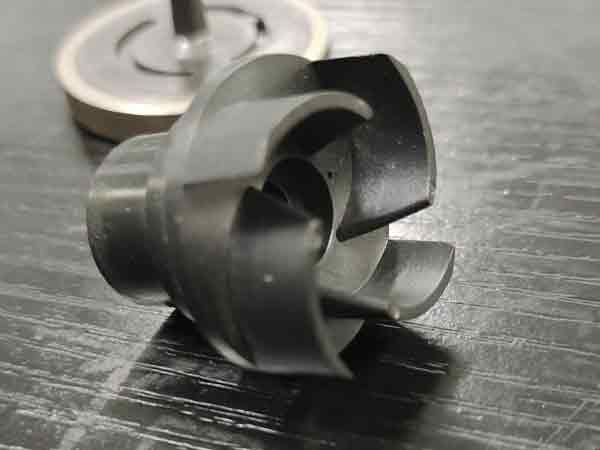
ミニプラスチックインペラ
ミニプラスチックインペラ
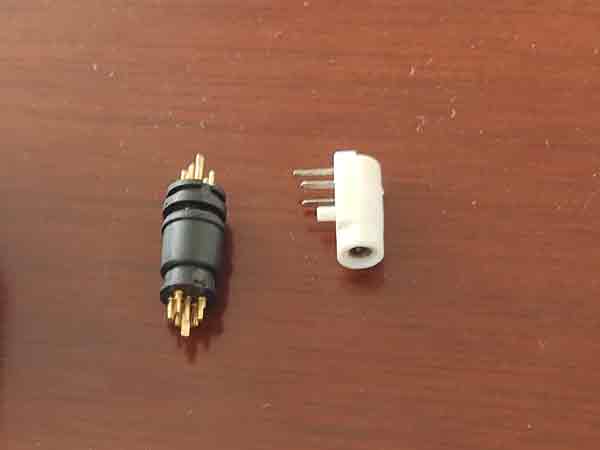
小型プラスチックコネクター
小さなプラスチックコネクター

射出成形における精度の2つの側面

精密射出成形の精度は、主に 二つの側面:

  • 第一に、その改善である。 射出成形金型の精度,
  • そして2つ目は、その強化だ。 射出成形機または成形プロセス自体の精度.

金型精度の向上のみが求められる場合、, 通常の射出成形機の標準的なプロセスを使用すれば、製品の要求を満たすことができるかもしれません。このアプローチは通常 より低コストで、より単純です。.

しかし、, 射出成形機のプロセス精度も向上させる必要がある場合、 課題は大幅に増大します。これは、問題解決により長い時間とコスト増加を意味します。問題解決までの期間が長くなり、コストが増加することを意味します。. 要するに、精密射出成形の難易度とコストは、その精度要件と密接に関係しています。.

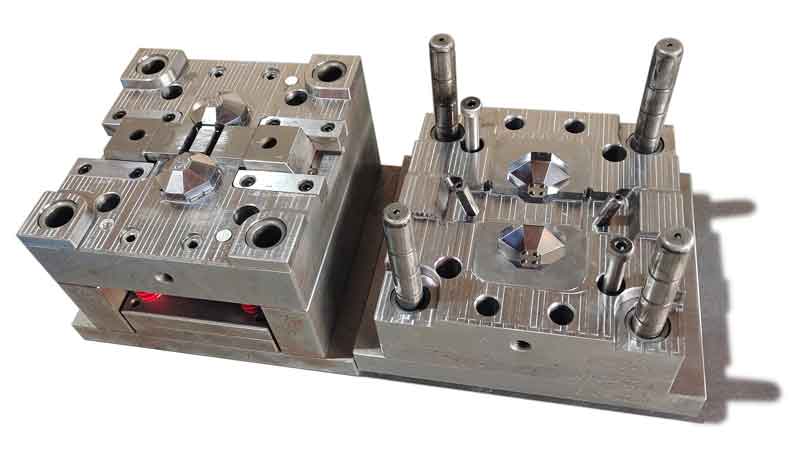
精密射出成形金型の主な特徴

高精度製造技術

金型製造では、 高速ミリング, 低速ワイヤ放電加工 (放電加工)、および ミラー放電加工 などの高精度技術の使用により、金型加工の品質と精度が確保されます。これらの方法は、追加の手作業による研磨や複雑な嵌合プロセスを不要にします。金型表面を滑らかにし、嵌合精度を高め、高い射出圧力下でもバリなどの欠陥を効果的に防ぎます。.

硬い金型材料の使用

一般に、高精度金型は硬度 HRC48以上、, 例えば H13、S136、SKD61、1.2344、, などの硬質材料を使用します。これらの材料は、金型の耐久性と安定性を確保するだけでなく、長期使用にわたって高い精度を維持し、精密部品の製造に適しています。.

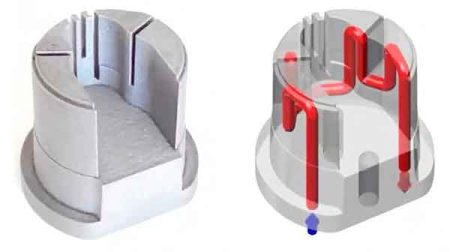
コンフォーマル冷却技術

一部の要求の厳しい射出成形プロセスでは、コンフォーマル冷却技術により、製品をより精密かつ効率的に冷却できます。この技術は、製品の形状に密接に適合する 金型内部の特殊な冷却チャネル を使用し、迅速かつ均一な冷却を実現します。これにより、製品の寸法精度が確保され、生産効率が向上します。.

内蔵センサーによるインテリジェント制御

さらに精度を高めるため、一部の高級金型には 圧力および温度センサー. が搭載されています。これらのセンサーは、射出成形プロセス中の主要なパラメータ(キャビティ内の圧力や温度など)を監視し、射出成形パラメータを正確に制御して製品品質を確保します。このインテリジェント制御は、製品の一貫性と再現性を向上させるだけでなく、生産プロセスをより効率的で信頼性の高いものにします。.

このような高精度な設計と技術手段により、射出成形における金型精度の重要性がさらに強調され、高品質の精密部品の生産が確実に保証される。.

精密射出成形機の強み

射出成形金型の精度を高めるだけでは、製品の要求に応えられないことがある。そのような場合、製品の品質を向上させるために精密射出成形機が採用される。.

精密射出成形機と従来の成形機には大きな違いがあり、その違いは製品の品質とコストに直接影響する。.

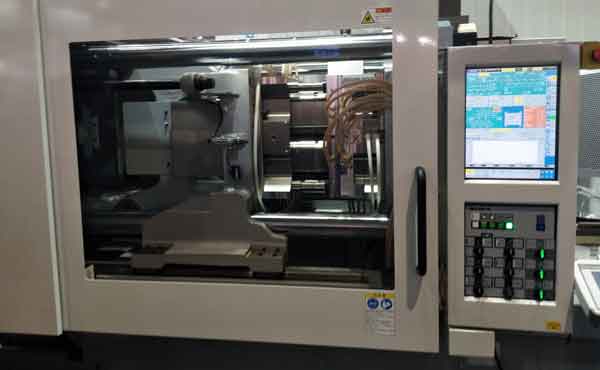
全電動成形機

(全電動射出成形機 は、その卓越した精度により、精密成形において極めて重要になりつつあります。

1.高い射出圧力

  1. 射出圧力の段階分け 従来の射出成形機の圧力は通常 147~177Mpa, の範囲ですが、精密射出成形機はより高い圧力 216~243 Mpa, で動作し、超高圧射出成形機は 243~392 MPa. に達することもあります。超高圧射出成形は、収縮率をほぼゼロに低減することで製品の寸法精度を大幅に向上させますが、金型と機械の両方により高い要求を課します。.

  2. 射出圧力の影響 超高压射出成形における一般的な問題の一つは、 スクリュー内での溶融プラスチックの逆流の可能性, であり、これはプラスチックの品質と射出成形品の性能を低下させる可能性があります。これを防ぐために、超高压射出成形機では、分離された射出スクリューとプランジャーまたは 特殊逆止弁. を採用することがあります。さらに、より高い射出圧力には より大きなクランプ力, 、特に大型製品の場合。.

  3. プラスチック金型への影響 超高压射出成形は金型に厳しい要件を課します。金型は より小さな隙間 を備えてバリを防ぐだけでなく、より高い加工精度と 良好なベントシステム. も必要とします。さらに、金型の摩耗が増大するため、 より高い硬度と耐摩耗性, が必要となり、これが金型の製造コストを直接引き上げます。.

  4. 生産コストへの影響 超高压はプラスチック製品の収縮を低減し、密度と重量を高めることができますが、エネルギー消費の増加と金型摩耗の増大を意味し、全体的な生産コストが高くなります。.

結論超高圧射出成形は射出成形の精度を高める方法であり、確かに寸法精度と製品品質を高めることができるが、その代償として生産コストと技術的要求が高くなる。.

したがって、特定の要件がなければ、超高圧射出成形技術は、通常、気軽に採用されることはありません。その代わりに、射出成形機の選択は、製品の実際のニーズとコスト予算に基づくべきである。精密射出成形における選択は、製品要求、費用対効果、技術的実現可能性を統合して考えるべきである。.

2.高速射出

射出速度は射出成形機の性能を評価するための重要な指標です。従来の射出成形機は通常約100mm/sの速度で動作しますが、高速機はこの範囲をはるかに超え、 300mm/s~1000mm/s, の速度に達し、一部のモデルではさらに高速とプランジャーの加速 20Gを超える.

を実現します。高速射出成形は、より速い生産効率だけでなく、より高い射出圧力をもたらします。これは、高速射出成形機を使用する際に、高い射出圧力に関連する課題に直面する必要があることを意味します。高速成形は生産効率の向上に役立ち、 特定の欠陥を効果的に解消する 射出プロセスにおけるフローラインや反りなどの問題を改善し、それによって製品の全体的な品質を向上させることができます。.

しかし、すべての製品が高速射出成形に適しているわけではありません。適切な射出速度は、材料特性、設計の複雑さ、品質基準など、製品固有の要件によって異なります。速ければ速いほど良いというわけではなく、製品特性と生産ニーズを総合的に考慮して適切な速度を選択する必要があります。.

3.速度、圧力、流量の精密分割制御

射出成形プロセスにおける速度、圧力、流量の正確な制御は、製品品質を確保するための鍵です。. これらのパラメータのセグメント制御 はそれらの利点を十分に活用し、欠点を補うことを可能にします。特に 複雑または高要求の製品。.

3.1 分割射出速度制御

高速射出の利点

  • 射出時間を短縮し、生産効率を向上。.
  • 流動距離を伸ばし、複雑な金型への充填を可能にする。.
  • 製品の表面光沢を高め、外観品質を向上させる。.
  • 溶接線を減らし、製品の構造的完全性を向上させる。.
  • 冷却変形を抑え、寸法安定性を確保。.

低速射出の利点

  • フラッシュを効果的に防止し、製品のエッジを鮮明に保ちます。.
  • フローマークを減らし、表面の質感を向上させる。.
  • カビが空気を閉じ込めたり、空気を取り込んだりするのを防ぎ、欠陥を減らす。.
  • 分子配向の変形を防ぎ、物性を維持する。.

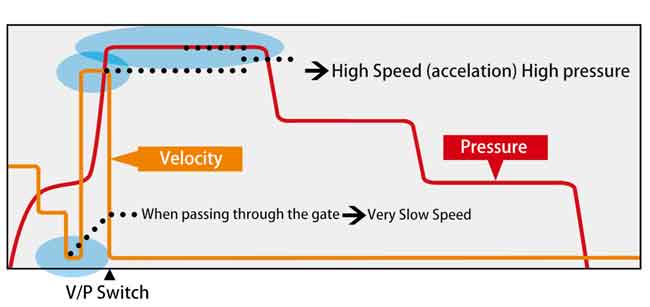
セグメント制御の応用 製品の要件が異なれば、射出速度も異なります。単純な構造では1つまたは2つの速度セグメントで十分かもしれませんが、複雑で高要件の製品では複数のセグメントが必要になる場合があります。.

射出の様々な段階で異なる速度を使用することにより、製品特性や金型設計に応じて充填工程を最適化することができ、ウェルドライン、変形、バリ、クラックなどの欠陥を減らすと同時に、内部応力を最小限に抑えることができる。.

精密射出成形機は通常、高精度の変位センサーを備えており、速度制御精度を 0.1mm, 以内に保証し、非常に高速から非常に低速までの広い範囲をカバーします。.

3.2 分割保持圧制御

多段保圧戦略 射出成形における保圧は通常、いくつかの段階に分けられます:

  • ファースト・ステージは、フラッシュを防ぐために圧力を下げる。.
  • 第2段階は圧力を高めて収縮を抑え、寸法精度を向上させる。.
  • 第3段階は、残留応力を最小限に抑えるために圧力を下げる。.

圧力センサの役割 圧力センサーは射出成形機の複数の場所に取り付けることができ、例えば ノズル、ホットランナーシステム、コールドランナーシステム、, そして 金型キャビティ, などに取り付け、プラスチック圧力をリアルタイムで測定および制御します。これらのデータはリアルタイムで記録および調整でき、各ステップで適切な圧力を確保し、欠陥を低減し、成形後の検査とトラブルシューティングを容易にします。.

射出および保圧制御の精度は 0.1Mpa, 以内に達することができ、圧力の正確な適用と高品質の成形を保証します。.

要約すると、, 速度、圧力、流量の正確なセグメント制御 は精密射出成形において不可欠な技術です。これらの主要パラメータを細かく調整することで、, 製品品質と生産効率 を大幅に向上させ、さまざまな複雑で高基準の要件の生産ニーズを満たすことができます。.

4.温度制御

温度制御は、精密射出成形において無視できない重要な側面です。射出成形プロセス中、 バレル そして ノズル の温度を厳密に制御する必要があり、多くの場合、閉ループ制御システムを使用して精度を高めます。現在、スクリューとバレルの温度はしばしば PID(比例、積分、微分)制御, を使用して制御され、精度は ±1℃.

さらに、金型の温度も同様に重要であり、金型温度センサーは射出成形の品質を保証する鍵となります。精密な温度制御は、プラスチック材料が最適な状態で射出されることを保証し、安定した品質と正確な寸法の製品の生産につながります。.

5.精密射出成形用カスタマイズねじ

以内に維持できます。精密射出成形機では、スクリューの設計が特に重要です。これらの機械は通常、 低せん断でせん断熱を低減 材料内で、効果的に 過度の材料過熱を防ぐ. ために設計されたスクリューを使用します。この設計要件を満たすために、精密射出成形機のスクリューは一般に より大きな長径比, 、通常は間で 24-30, よりスリムな形状になります。この設計はスクリューの処理能力と材料の均一性を高めるのに役立ちます。さらに、これらのスクリューは以下の条件下で動作する必要があります。 より高い回転速度.

特別な要件を持つ製品や材料の場合、精密射出成形機はしばしば以下を使用します。 専用スクリュー, 一方、従来の射出成形機はより多くを使用する傾向があります。 汎用スクリュー。.

さらに、高い射出圧力によりよく対応するために、精密射出成形機のスクリューはしばしば以下で作られています。 合金鋼, 高圧下での強度と耐久性を確保しています。対照的に、従来の射出成形機のスクリューは一般的に以下で作られています。 stainless steel. 全体として、精密射出成形機におけるスクリューの役割は極めて重要であり、その設計と材料の選択は製品の品質と生産効率に直接影響します。.

6.精密射出成形における型締精度

精密射出成形では、型締めの精度が製品の品質を決定する重要な役割を果たします。そのためには、固定金型(固定テンプレート)と移動金型(移動テンプレート)を非常に正確に繰り返し位置決めする必要があり、両者の平行度は通常0.06~0.08mm以内に制御されます。このような精度を達成するために、いくつかの対策が採用されている:

テンプレート剛性の強化 高剛性のテンプレートを利用することで、金型の安定性と耐久性を効果的に向上させ、高圧射出成形時の変形を低減できます。.

大型リニアレールの使用 大型リニアレールを採用することで、金型の円滑かつ精密な動きを確保し、型締めの精度を高めます。.

高精度ノズル接触機構 ノズル接触機構を最適化することで、射出プロセス中にノズル接触によって生じる固定金型の移動を防ぎ、射出精度を確保します。.

ベース剛性の強化 単一の鋳造品から作られたものなど、高剛性のベースを使用することで、射出成形機全体の安定性と精度を向上させ、長期間の使用にわたって高い精度を維持できます。.

改良された型締め機構 熱伝達の最適化など、型締め機構を改善することで、温度変化によって生じるテンプレートの非平行性を解消し、金型の精度を維持できます。.

スマートフォンのレンズ製造のような実用的なアプリケーションでは、このような精密な制御と最適化によって製品の品質を大幅に向上させることができる。例えば、上面と下面の幾何学的中心のオフセットを1.12um未満に抑えることができると報告されている。精密射出成形における型締精度の微調整は、製品が高品質の基準を満たすための鍵となる。.

例携帯電話用レンズ

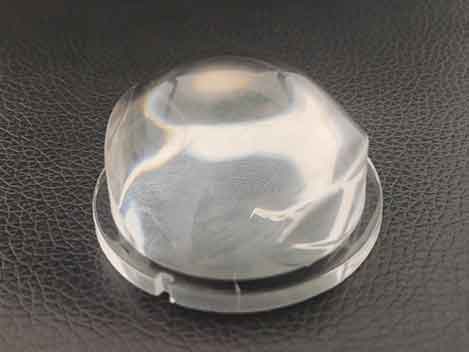
精密射出成形プラスチック携帯電話レンズ

精密射出成形の携帯電話用レンズは、高品質の生産を保証するために高度な技術を取り入れている。主な技術は以下の通り:

  • 素材:優れたCOCであるAPELがレンズの品質を高める。.
  • 特殊スクリュー設計:黒点や白点などの欠陥を低減し、欠陥率を10.7%から0.1%に大幅に低減。.
  • 高精度ロック機構:光学中心のオフセットを1.12マイクロメートル以内に維持し、最適なレンズ性能を確保します。.
  • 射出速度:550~600mm/秒の高速回転により、均一な材料分布が得られます。.
  • 正確なV/Pコントロール:射出時の圧力と温度を安定させ、バリなどの欠陥を防ぐ。.
携帯電話用レンズの精密射出成形パラメータのセグメント制御

これらの技術はレンズの品質を向上させるだけでなく、製造業の精密さと信頼性への注力を示しています。.

結論精密射出成形の品質基準

精密射出成形は、従来の射出成形に比べ、様々な面でより高い品質基準を設定している。高速・高圧の適用、速度・圧力の精密な分割制御、精密な温度制御などである。さらに、スクリューの設計や型締機構の面でも、精密射出成形は従来の射出成形を凌ぐ水準を示している。.

しかし、必要な特定の精密射出成形技術は製品によって異なります。この記事で議論された原則は は基本的なガイドラインにすぎません。. 精密射出成形のより深い理解と応用には、分析と研究が必要です 特定の製品ケースに基づいて。. これは、精密射出成形が ない 単なる固定された技術仕様ではなく、特定のアプリケーションシナリオに応じて 柔軟に調整および最適化する必要がある複雑なプロセスであることを意味します。.

TPUオーバーモールド・トライアングルボックス

私たちはプラスチック射出成形の専門家です。今私達に連絡し、速い引用を得なさい!