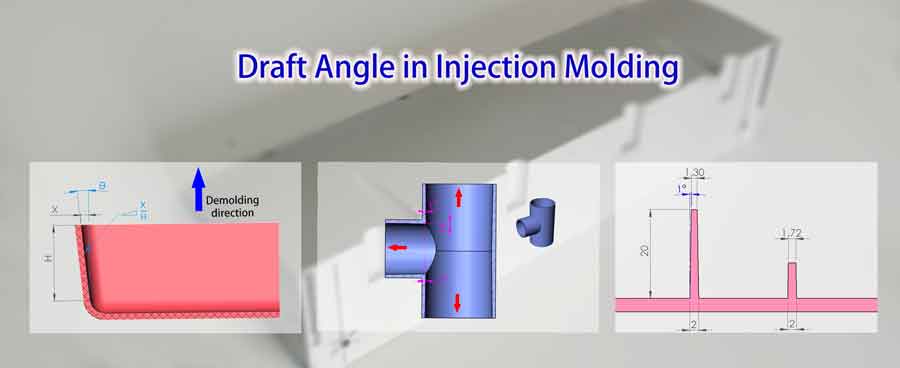
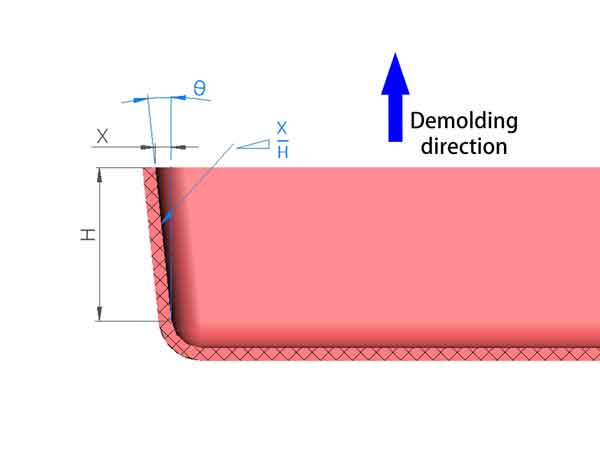
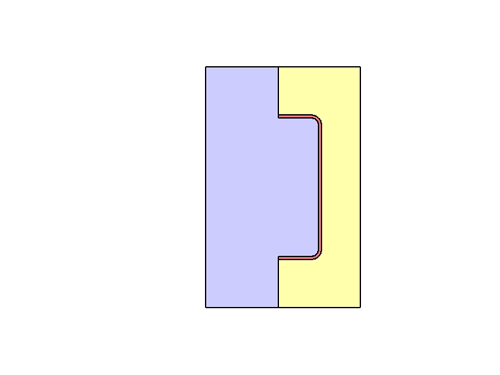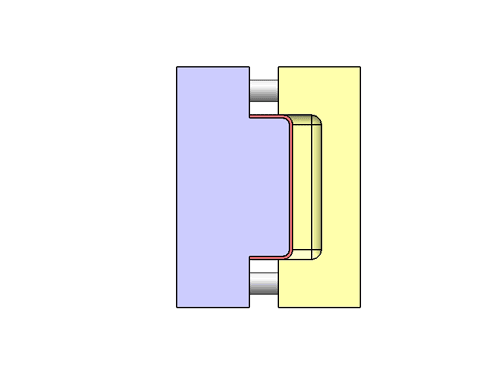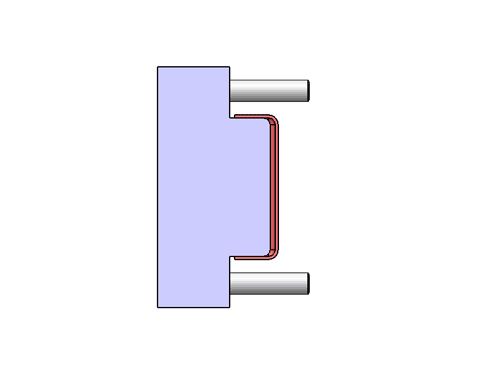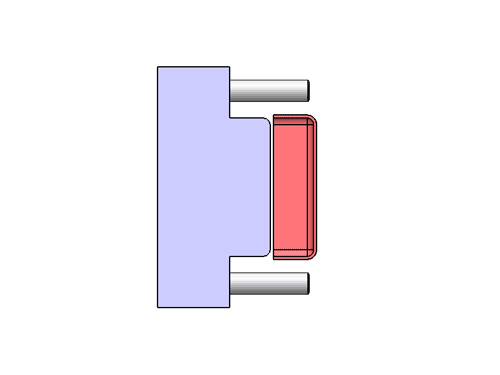
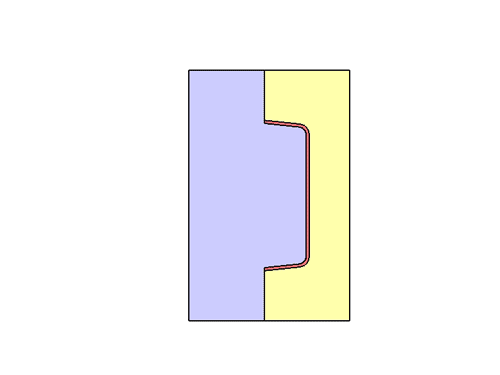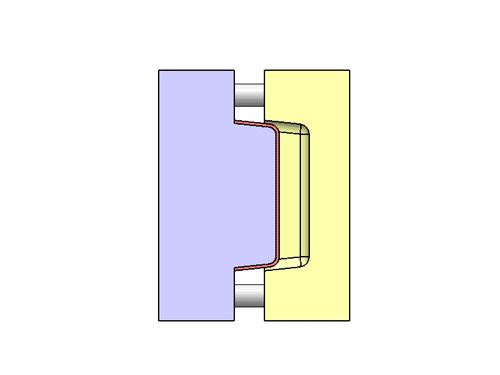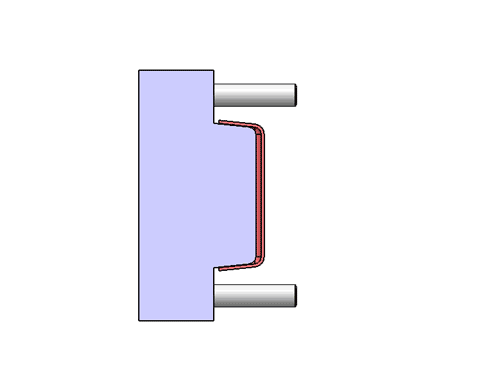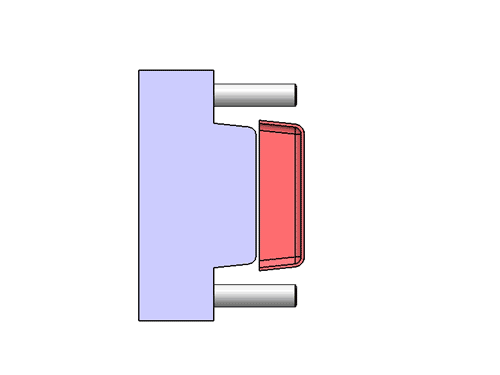
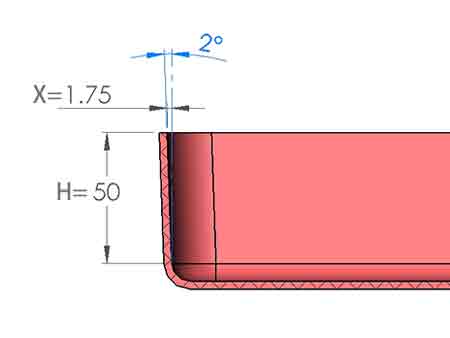
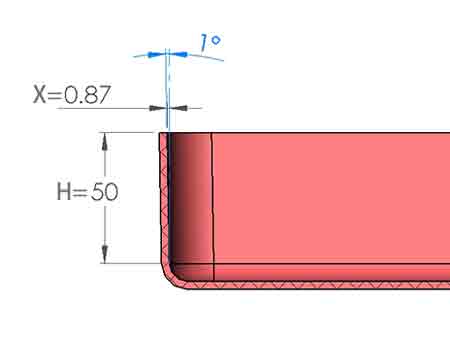
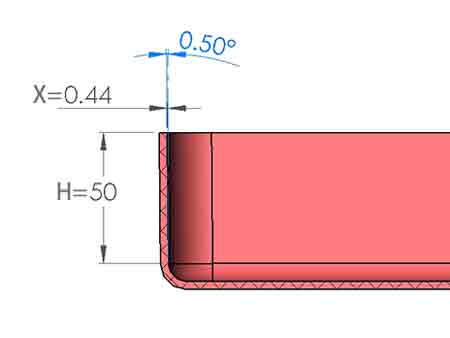
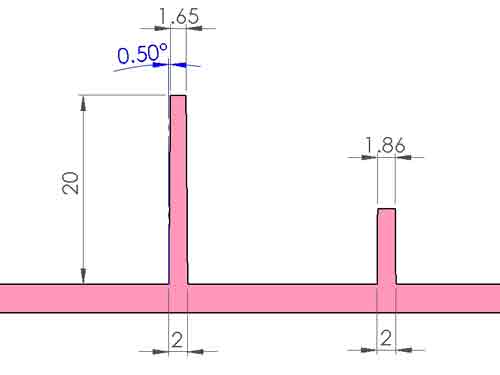
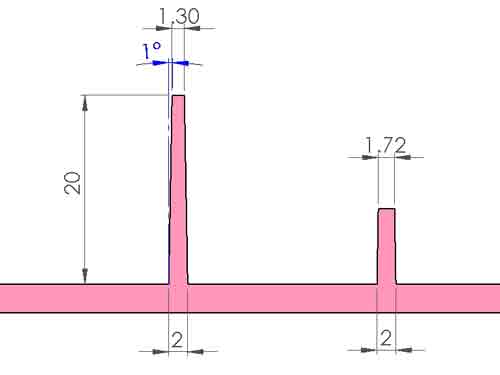
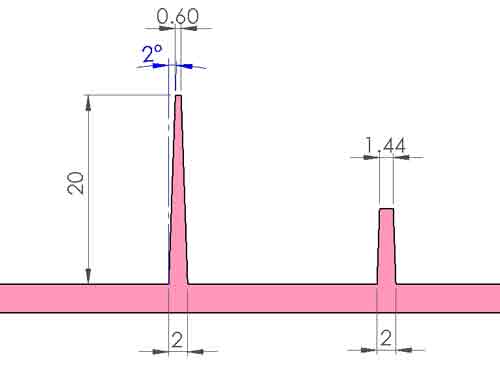
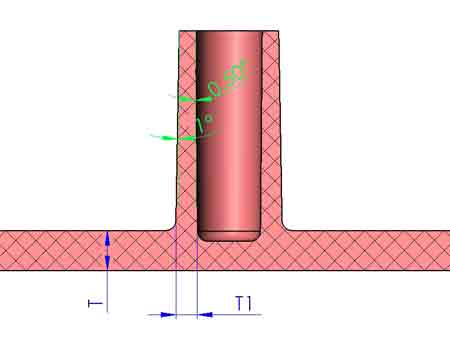
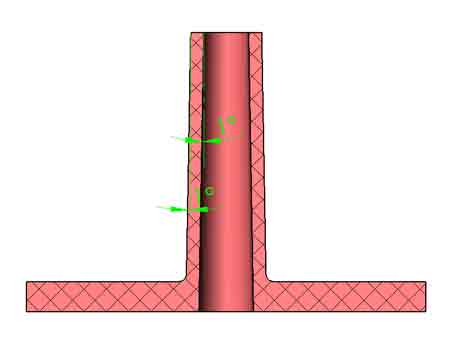
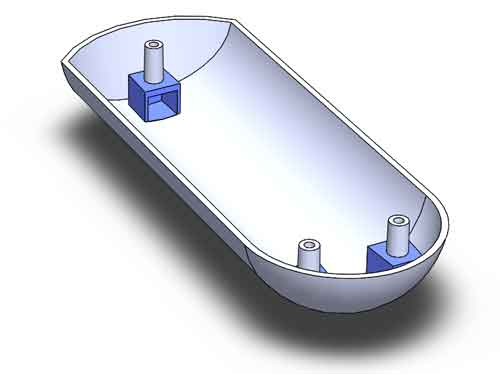
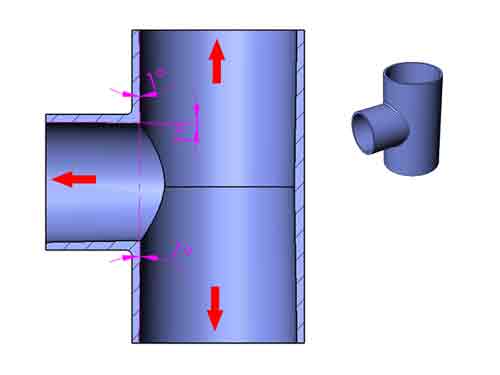
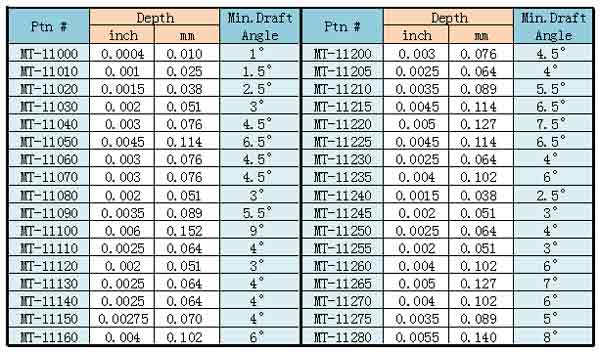
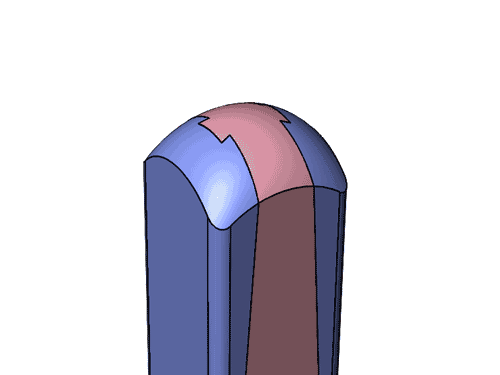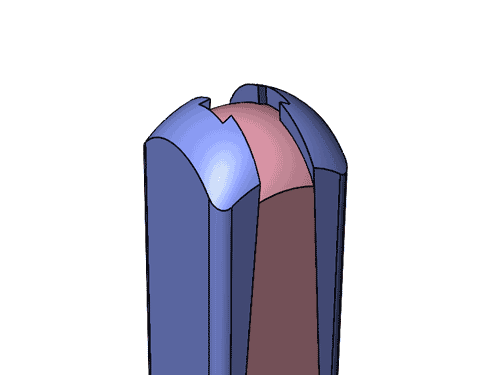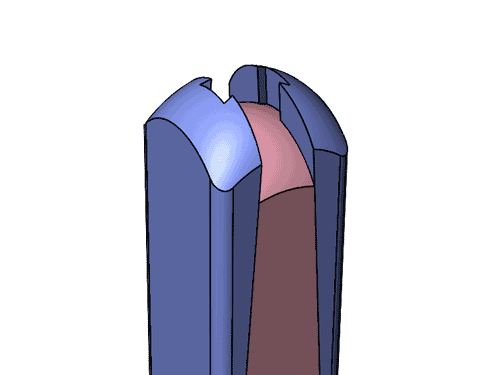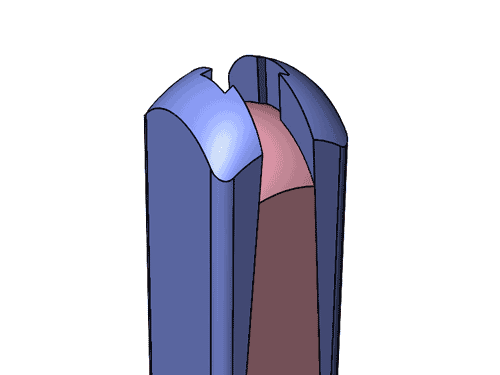
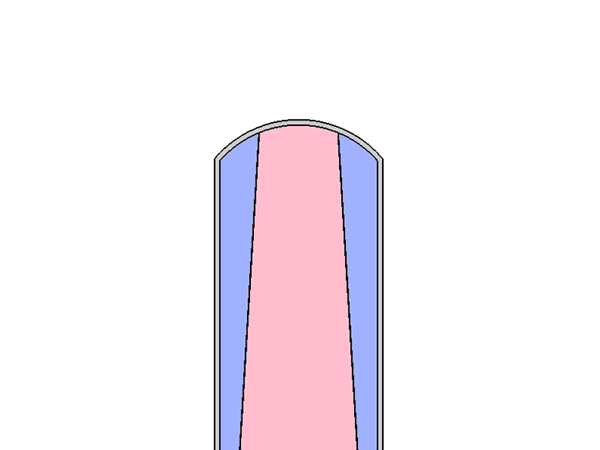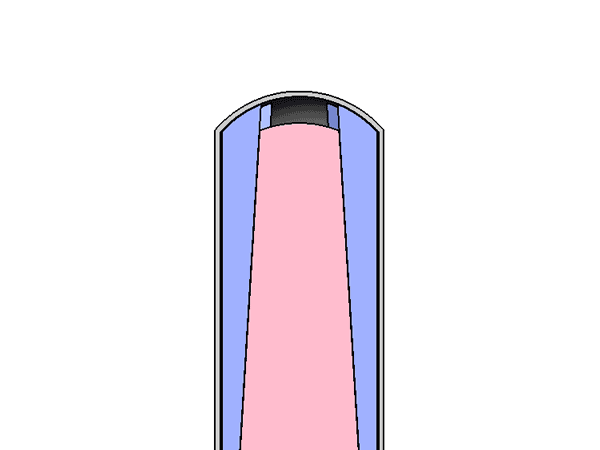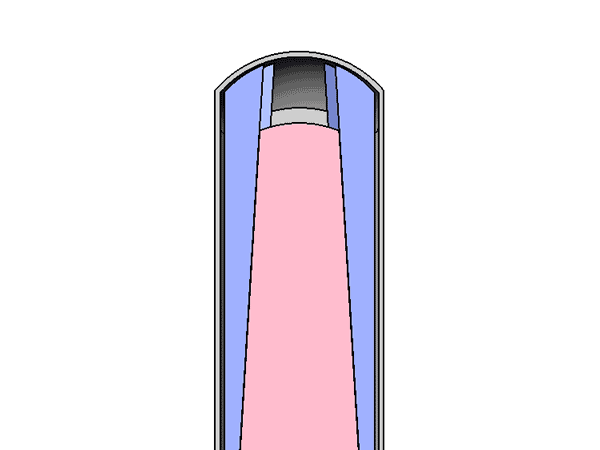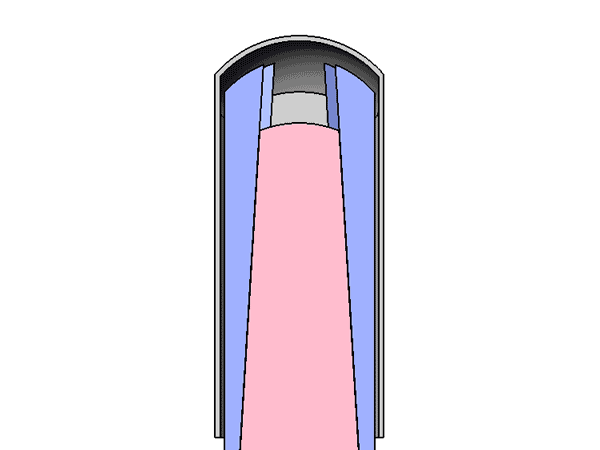
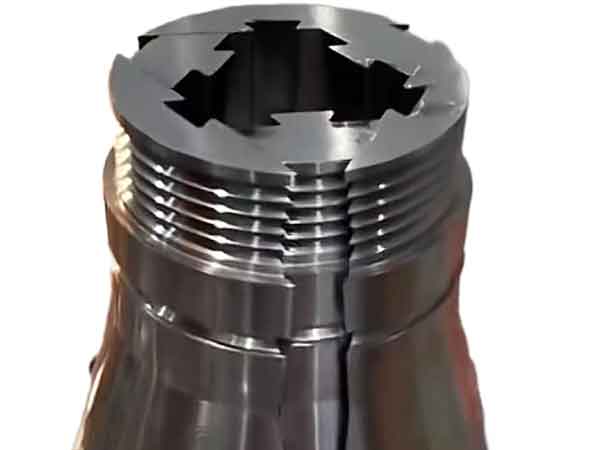
製品設計者のための射出成形における抜き勾配の簡潔なガイドによって ボヤン製造知識 (カテゴリ), プラスチック成形 (カテゴリ) 抜き勾配:プラスチック射出成形製品設計における重要な要素 肉厚と同様に、 肉厚と同様に、, 抜き勾配は、プラスチック射出成形品の設計において極めて重要な役割を果たす要素であり、製品設計者が必ず考慮すべき点です。製品設計の初期段階で抜き勾配を軽視し、その調整をすべて金型エンジニアに任せて後工程で対応すると、作業負荷と開発サイクルが大幅に増大する可能性があります。本記事では、プラスチック製品の抜き勾配の基本概念について簡潔に紹介します。. 目次 トグル 抜き勾配:プラスチック射出成形製品設計における重要な要素射出成形における抜き勾配の理解射出成形における抜き勾配の重要性不適切なドラフトアングルの影響抜き勾配の種類と設計ガイドライン最小抜き勾配に影響を与える主要因表面仕上げと抜き勾配の相関関係収縮型コアを活用した抜き勾配の排除結論私たちはプラスチック射出成形の専門家です。今私達に連絡し、速い引用を得なさい! 射出成形における抜き勾配の理解 ドラフト角とは何か?抜き勾配は、射出成形の世界において極めて重要な要素です。これは、 傾斜角度 プラスチック製品の側壁に設けられる ~の中で 離型方向, 角度を指し、射出成形品の円滑な離型において極めて重要な役割を果たします。簡単に言えば、製品を金型から容易に取り出すための角度です。. 抜き勾配を表す抜き勾配を表現する方法は一般的に2つあります。1つは、 角度で表す, 角度で測定する方法で、通常0.5°から2.0°の範囲で設定されます。もう1つは、くぼみの深さ(X)と高さ(H)の比で表す方法です。角度による測定がより広く用いられていますが、2つ目の方法は側壁のくぼみをより明確に示します。. 射出成形における抜き勾配の重要性 なぜドラフト角が必要なのか?射出成形プロセスにおいて、製品は金型キャビティ内で固化・冷却する際に収縮する傾向があります。この収縮により、プラスチック製品の側壁と金型の対応する壁との間に密着が生じます。その結果、脱型プロセスにおいて、かなりの抵抗(摩擦抵抗)が発生します。.ドラフト角を設けることで、, 製品が金型から部分的に分離された際に、製品と金型の間に小さな隙間が生じます。. この微小な隙間により、より滑らかで容易な分離が可能となり、, 離型抵抗を効果的に最小化、あるいは完全に排除することができます (摩擦抵抗)。したがって、抜き勾配の設定は、射出成形品の円滑かつ効率的な離型を確保するために不可欠です。. 変更が必要--ドラフトアングルなし 推奨--ドラフトアングルあり 不適切なドラフトアングルの影響 不十分な抜き勾配は、以下のようないくつかの重大な問題を引き起こす可能性があります:プラスチック製品の側壁の傷:抜き勾配が不十分な場合、プラスチック製品が金型壁と不要な摩擦や擦れを引き起こす可能性があります。これにより、プラスチック製品の見苦しい 側壁の傷 が生じ、全体的な品質と外観が損なわれる可能性があります。.表面損傷と完全性の低下:適切な抜き勾配がないと、プラスチック製品の表面や構造の完全性に深刻な損傷を与える可能性があります。この損傷は、 プラスチックの白化, 、変形、あるいは特定の領域における局所的な損傷として現れることがあります。これらの欠陥は、美観だけでなく製品の機能性にも影響を及ぼします。.金型摩耗の加速と寿命の短縮:不十分な抜き勾配は、金型に余分な応力を与えます。その結果、金型の摩耗や損傷が著しく増加し、より速い速度で劣化します。金型の寿命が短くなり、より頻繁な交換や修理が必要となり、コストがかかり生産効率が妨げられる可能性があります。適切な抜き勾配はこの問題を緩和し、金型の寿命を延ばし、メンテナンスコストを削減するのに役立ちます。. 抜き勾配の種類と設計ガイドライン 1. 外壁: 研磨面の場合、一般的に抜き勾配は 1-1.5°. が推奨されます。表面品質の要求が高い場合は、表面の傷を防ぐために1.5°の角度を選択する方が安全です。.肉厚に対して あまり高くない, 、必要に応じて0.5°の抜き勾配を使用できますが、製品が円滑に突き出されるようにエジェクタピンを適切に配置することが重要です。.テクスチャー付きの外面の場合、対応する抜き勾配は以下に示します 下の表で. これらの3つの画像は、抜き勾配が0.5°、1°、2°の場合の側壁の凹みの程度を示しています。. ヒント: 上型への張り付き防止: 上型にエジェクション機構がない二枚型金型の場合、開型プロセス中に製品が上型に付着するのを防ぐことが極めて重要です。これを怠ると、工具を用いた手動介入で部品を金型から取り除く必要が生じる可能性があります。.この問題が頻繁に発生すると、円滑な生産が妨げられ、金型の機能に影響を与える可能性があります。そのため、下型はしばしば凸型として設計され、収縮後にプラスチック製品がより密着し、凹型から分離しやすくなります。. 2. 補強リブ: 同様に、抜き勾配1-1.5°が適しています。ただし、リブの数が多く高さが高い場合は、製品エジェクション時の課題を防ぐため、やや大きな値を選択すべきです。一方、リブの数が少なく高さが低い場合は、0.5°などのより小さな抜き勾配を選択できます。.抜き勾配により、リブの頂部は底部よりも細くなります。異なる抜き勾配を使用した場合の頂部厚みへの影響は、以下の3つの画像で示すことができます。. リブの高さ一般的に、リブの高さは 肉厚の3倍未満. が推奨されます。このガイドラインは絶対的なものではありません。リブをより高くすることもできますが、その場合は抜き勾配のサイズを慎重に選択し制御する必要があります。.しかし、リブが高くなるほど、金型内の対応する溝も深くなり、金型加工コストと製品エジェクションの難易度が増加します。. リブの厚さ 外壁に目立つシンクマークを避けるため、リブの推奨厚みは外壁厚の0.6倍未満であり、さらにシンクマークを最小限に抑えるためには0.5倍未満が望ましいです。.しかし、これを達成することが難しい場合、製品の外観を妥協する必要が生じるかもしれません。結局のところ、製品表面の一部のシンクマークは、特定のシナリオでは許容可能です。. ボスボスについては、エジェクターチューブが存在するため、より大きなエジェクション力を適用でき、抜き勾配を0.5-1°に減らすことが可能です。.ブラインド穴とスルーホール盲穴の場合、傾斜角が外壁と逆方向であるため、頂部の肉厚は底部よりも明らかに薄くなります。底部のシンクマークを避けるため、ボスの底部肉厚は外壁厚の0.6倍未満にすることを推奨します。.通し穴の場合、穴と外壁の両方を同じ方向に傾斜させることができるため、高さ全体で肉厚を比較的均一に保つことができます。さらに、通し穴のコアは両端で支持されるため、ボスをより高く作ることが可能です。したがって、より高いボスの場合は、通し穴を使用することが望ましいです。. ボス下のシンクマークを避けるためのヒント別の解決策は、以下を追加することです ボスの下の中空構造, 、ボスを支えるために小さな家を建てるように。これにより、ひけを生じさせることなくボスに十分な肉厚を確保できますが、追加のスライド機構が必要で、効率的な充填を確保するゲート設計が求められるため、コストが増加します。. シンクマークを避けるためのボス下の空洞構造 4. スライダー:スライドの抜き方向に沿った抜き勾配は、射出成形プロセス中にスライドを円滑に動かすために不可欠です。.スライダーの抜き方向におけるドラフト角は、スライダーを円滑に引き抜くために極めて重要です。同様に、ドラフト角は一般に0.5~1.5°の範囲が推奨されますが、個別に評価する必要があります。. 注: 図示された例では、Tパイプの外径は軸方向の抜き出しなしで上下の金型クランプによって成形されます。その結果、外径にはドラフト角は不要です。.ただし、3つのインサートで作られた内穴については、抜き出し方向に1°の抜き勾配が組み込まれています。. 製品設計者として、一般的なドラフト角の原則にのみ注目すれば十分です。ご支援が必要な場合はお問い合わせください。ドラフト角の確認と改善をお手伝いいたします。. 見積依頼 最小抜き勾配に影響を与える主要因 射出成形における成功した脱型に必要な最小抜き勾配の決定に影響を与えるいくつかの重要な要因があります。これらの要因には以下が含まれます:1. 表面粗さ: 場合によっては、プラスチック部品の表面に異なるテクスチャを施す必要があります。これらのテクスチャの表面粗さが、対応する最小ドラフト角を決定します。これについては次のセクションで説明します。.2. 収縮: 収縮が大きい製品では、プラスチック部品から金型を抜き出すために、より大きなドラフト角が必要となります。.3. 肉厚: 肉厚が増すと金型への抱き付き力が大きくなるため、効果的な離型のために、より大きなドラフト角が求められます。.4. 摩擦抵抗: 摩擦力のレベルが高いほど、円滑かつ効率的な離型を確保するために、より大きなドラフト角を採用する必要があります。.5. 設計特徴の複雑さ: 設計に複数の補強リブ、穴、ボスが存在すると、必要な抜き出し力が増大するため、確実な離型を確保するためにドラフト勾配を適切に増やす必要があります。. 表面仕上げと抜き勾配の相関関係 必要な最小ドラフト角を決定する上で影響を与える要因の一つが、表面粗さです。表面テクスチャを作成する際、テクスチャの深さがドラフト角に直接影響を与えることを認識することが重要です。より深いテクスチャは、表面粗さが高いことを示し、離型時の表面ひずみを防ぐために、より大きなドラフト角が必要となります。.この表は、異なる表面仕上げに必要な最小抜き勾配を示しており、表面仕上げの複雑さに基づいて抜き勾配を最適化するためのガイドとして機能します。. 収縮型コアを活用した抜き勾配の排除 収縮型コア技術の紹介ほとんどの場合、ドラフト角は許容されますが、ドラフト角をゼロにしたいシナリオもあります。これは、コラプシブルコアとして知られる構造を使用することで実現できます。このコアは複数の部品で構成されており、離型時に各構成部品が互いに垂直に移動することで、コアのサイズが水平方向に縮小します。. 収縮型コアの作動原理の図解収縮型コアには様々な設計があり、周囲全体を収縮させるものと、一方向のみに収縮させるものがあります。後者は部品数が少なく、コストも低くなります。構造がよりシンプルなため、以下にその作動原理を図解で説明します。. 以下は、鳩尾溝を介して中央の中間部品に接続された2つのスライダーを示す3D図です。金型が開くと、スライダーは中間部品に対して上方に移動し、側面間の距離を短縮し、金型コアと製品の間に隙間を作ります。. 以下は、寸法の変化を示す二次元断面図です。. この構造により、ドラフト角がゼロ、あるいは内壁が内側に傾斜した負のドラフト角を持つプラスチック製品を作成することが可能です。. 6分割収縮コアしかし、より一般的な収縮型コア構造は6分割で構成され、円形の内部キャビティに使用されます。.ご覧の通り、この6分割収縮型コア構造は、ねじ外しモーターを必要とせずにプラスチック部品の内ねじを作成するために使用できます。. 結論 結論として、プラスチック射出成形における抜き勾配の重要な役割を理解することは、効率的な製品設計の鍵です。その影響を早期に認識することで、設計者は協業を強化し、開発プロセスを合理化し、射出成形の複雑な領域で最適な結果を確保できます。. 私たちはプラスチック射出成形の専門家です。今私達に連絡し、速い引用を得なさい! 見積依頼 前PP射出成形:低コストで汎用性の高い選択肢次マイクロ射出成形の探求:技術、機械、金型設計の要点