Angolo di sformo: Un elemento vitale nella progettazione di prodotti stampati ad iniezione di plastica
Proprio come spessore della parete, l'angolo di sformo svolge un ruolo cruciale nella progettazione di prodotti in plastica stampati a iniezione—un aspetto che richiede attenzione da parte dei progettisti di prodotto. Trascurare l'angolo di sformo nelle fasi iniziali della progettazione del prodotto, delegandolo interamente all'ingegnere dello stampo per aggiustamenti successivi, può amplificare significativamente il carico di lavoro e il ciclo di sviluppo. Questo articolo si propone di fornire una breve introduzione ai concetti fondamentali degli angoli di sformo dei prodotti in plastica.
Indice dei contenuti
ToggleCapire l'angolo di sformo nello stampaggio a iniezione
Che cos'è l'angolo di sformo?
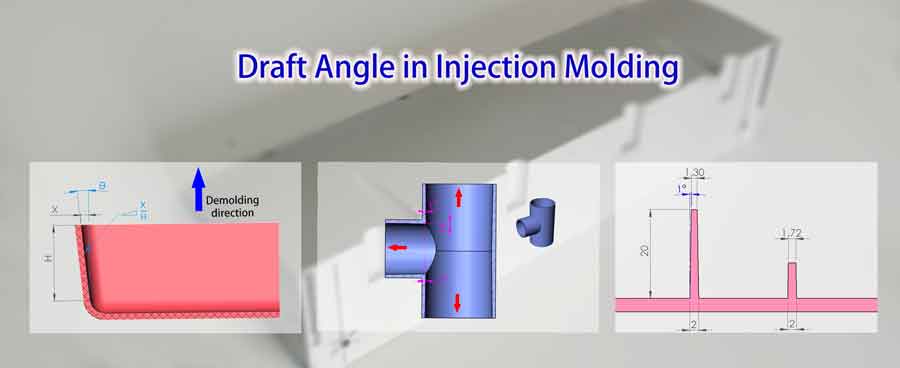
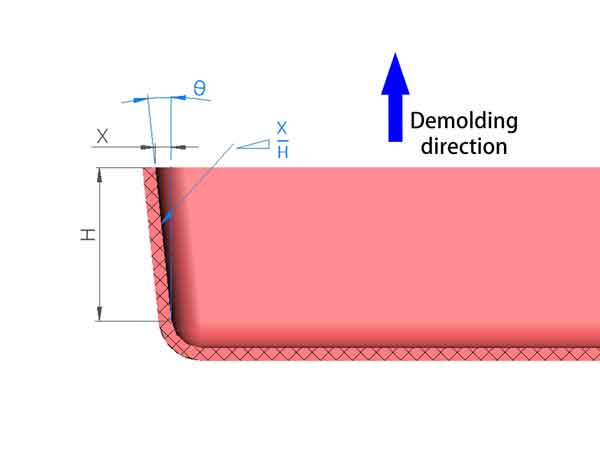
L'angolo di sformo è un elemento critico nel mondo dello stampaggio a iniezione. Si riferisce all' angolo di inclinazione impostato sulla parete laterale di un prodotto in plastica nella direzione di smodellamento, che svolge un ruolo fondamentale nel distacco agevole del prodotto stampato a iniezione. In parole semplici, è l'angolo che facilita la rimozione del prodotto dallo stampo.
Espressione dell'angolo di spoglia
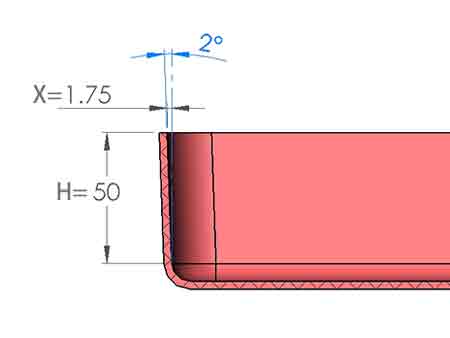
Esistono due modi comuni per descrivere l'angolo di sformo. Un modo è misurarlo in termini di angoli, che di solito varia da 0,5° a 2,0°. In alternativa, può essere descritto usando il rapporto tra la profondità dell'incavo (X) e la sua altezza (H). Mentre la misurazione dell'angolo è più ampiamente utilizzata, il secondo metodo offre un quadro più chiaro dell'incavo della parete laterale.
L'importanza dell'angolo di sformo nello stampaggio a iniezione
Perché è necessario un angolo di sformo?
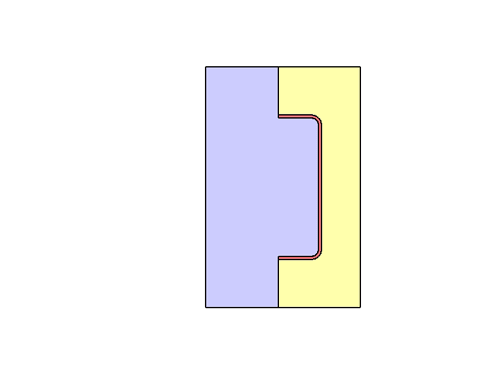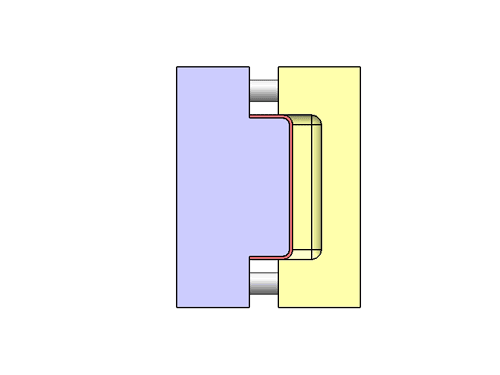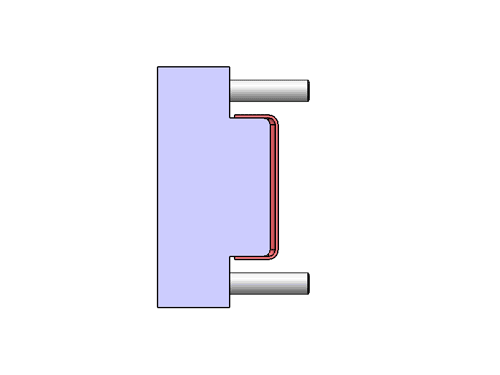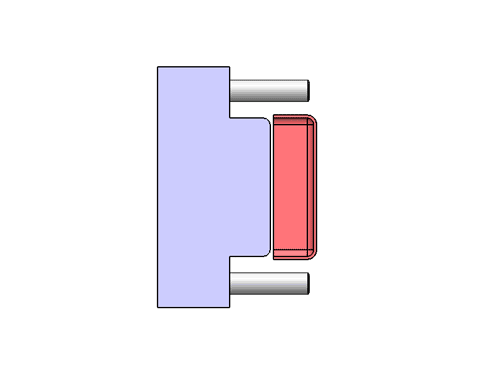
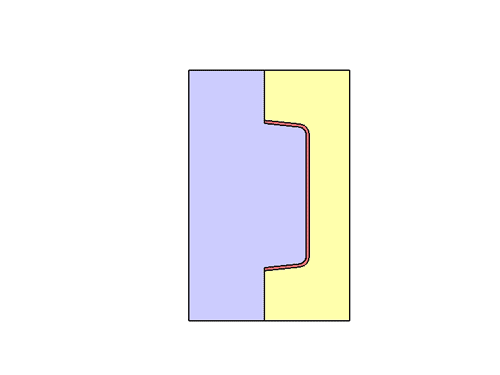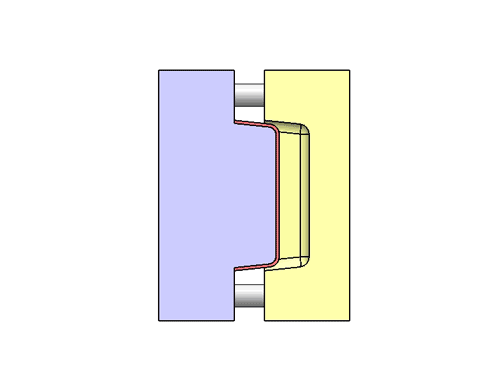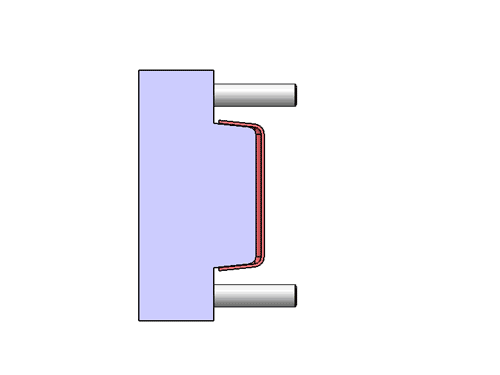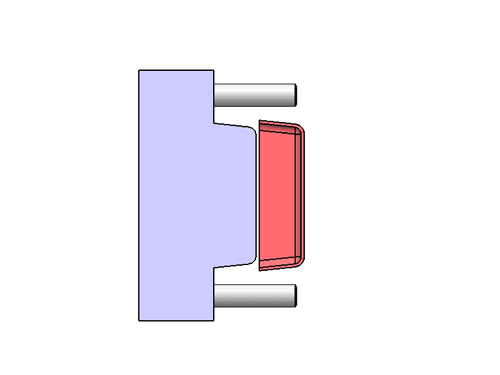
Durante il processo di stampaggio a iniezione, i prodotti tendono a restringersi quando si solidificano e si raffreddano all'interno della cavità dello stampo. Questo restringimento porta a un accoppiamento stretto tra le pareti laterali del prodotto plastico e le corrispondenti pareti dello stampo. Di conseguenza, durante il processo di sformatura si genera una resistenza significativa (resistenza di attrito).
Incorporando un angolo di sformo, si crea un piccolo spazio tra il prodotto e lo stampo quando il prodotto viene parzialmente separato dallo stampo. Questo piccolo spazio consente una separazione più fluida e senza sforzo, riducendo efficacemente o addirittura eliminando la resistenza allo sformo (resistenza di attrito). L'inclusione di un angolo di sformo è quindi indispensabile per garantire un distacco senza intoppi ed efficiente dei prodotti stampati a iniezione.
Conseguenze di un angolo di sformo inadeguato
Angoli di sformo inadeguati possono causare diversi problemi critici, tra cui:
Graffi sulle pareti laterali dei prodotti in plastica: Quando l'angolo di sformo è insufficiente, può provocare attrito indesiderato e graffi del prodotto in plastica contro le pareti dello stampo. Ciò può causare antiestetici graffi sulle pareti laterali del prodotto in plastica, compromettendone la qualità e l'aspetto complessivi.
Danneggiamento superficiale e compromissione dell'integrità: La mancanza di un angolo di sformo appropriato può causare gravi danni alla superficie e all'integrità strutturale del prodotto in plastica. Questo danno può manifestarsi come sbiancamento della plastica, deformazione o persino danni localizzati in determinate aree. Questi difetti non influiscono solo sull'estetica ma anche sulla funzionalità del prodotto.
Usura accelerata dello stampo e riduzione della durata: Angoli di sformo inadeguati impongono uno stress aggiuntivo allo stampo. Di conseguenza, l'usura dello stampo aumenta significativamente, causandone un deterioramento più rapido. La durata dello stampo si accorcia, portando alla necessità di sostituzioni o riparazioni più frequenti, che possono essere costose e compromettere l'efficienza produttiva. Angoli di sformo adeguati aiutano a mitigare questo problema, prolungando la durata dello stampo e riducendo i costi di manutenzione.
Tipi di bozza di angolo e linee guida di progettazione
1. Pareti esterne:
Per superfici lucidate, si raccomanda generalmente un angolo di sformo di 1-1,5°. Se le esigenze di qualità superficiale sono elevate, optare per un angolo di 1,5° è più sicuro per prevenire graffi sulla superficie.
Per pareti non molto alte, è possibile utilizzare un angolo di sformo di 0,5° se necessario, ma è fondamentale posizionare correttamente i perni di espulsione per garantire che il prodotto possa essere espulso senza problemi.
Per superfici esterne con texture, i corrispondenti angoli di sformo sono elencati nella tabella sottostante.
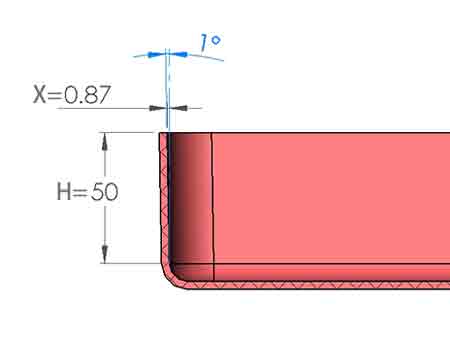
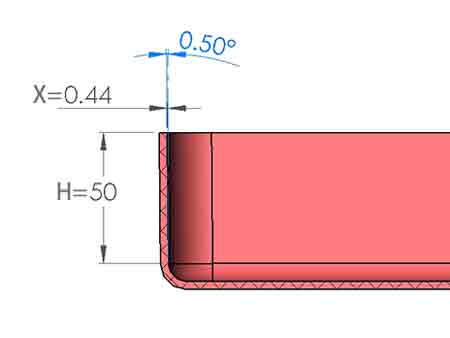
Queste tre immagini mostrano l'entità della rientranza della parete laterale quando l'angolo di sformo è di 0,5°, 1° e 2°.
Suggerimento: Prevenire l'adesione allo stampo superiore:
Nel caso di uno stampo a due piani in cui lo stampo superiore non dispone di un meccanismo di espulsione, è fondamentale evitare che il prodotto si attacchi allo stampo superiore durante il processo di apertura dello stampo. In caso contrario, potrebbe essere necessario un intervento manuale con utensili per rimuovere il pezzo dallo stampo.
Il verificarsi frequente di questo problema può interrompere la produzione fluida e potenzialmente influire sulla funzionalità dello stampo. Di conseguenza, lo stampo inferiore è spesso progettato come stampo convesso, assicurando che il prodotto in plastica aderisca più strettamente ad esso dopo il ritiro e sia più probabile che si separi dallo stampo concavo.
2. Nervature di rinforzo:
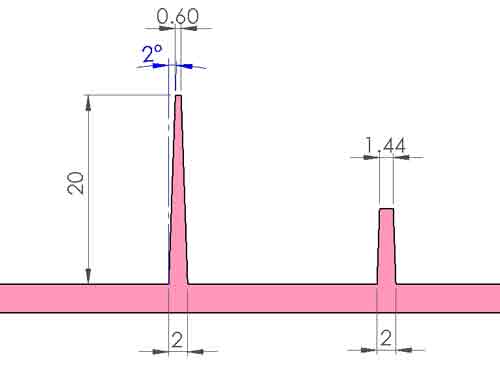
Allo stesso modo, un angolo di sformo di 1-1,5° è adatto per loro. Tuttavia, se il numero di costole è elevato e sono alte, è opportuno scegliere un valore leggermente superiore per evitare problemi durante l'espulsione del prodotto. D'altra parte, se il numero di nervature è ridotto e la loro altezza è bassa, si può scegliere un angolo di sformo inferiore, come 0,5°.
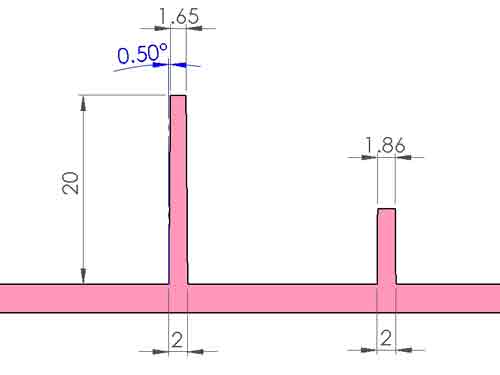
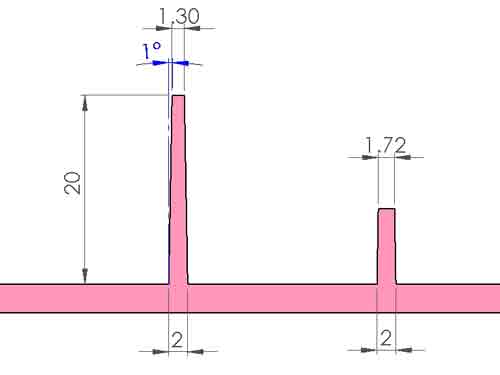
A causa dell'angolo di sformo, la parte superiore delle nervature sarà più sottile di quella inferiore. L'impatto dell'utilizzo di angoli di sformo diversi sullo spessore della parte superiore può essere illustrato con le tre immagini seguenti.
Altezza delle costole
Generalmente, si raccomanda che l'altezza delle nervature sia meno di 3 volte lo spessore della parete. Questa linea guida non è assoluta; le nervature possono talvolta essere più alte, ma ciò richiede un'attenta selezione e controllo della dimensione dell'angolo di sformo.
Tuttavia, più alte sono le nervature, più profonde sono le fessure corrispondenti nello stampo, con conseguente aumento dei costi di lavorazione dello stampo e della difficoltà di espulsione del prodotto.
Spessore delle costole
Per evitare segni di sprofondamento evidenti sulle pareti esterne, lo spessore consigliato per le nervature è inferiore a 0,6 volte lo spessore della parete esterna, con una preferenza per uno spessore ancora inferiore a 0,5 volte per ridurre ulteriormente i segni di sprofondamento.
Tuttavia, se il raggiungimento di questo obiettivo è difficile, potrebbe essere necessario compromettere l'aspetto del prodotto. In fin dei conti, alcuni segni di lavandino sulla superficie del prodotto sono accettabili in determinati scenari.
I capi
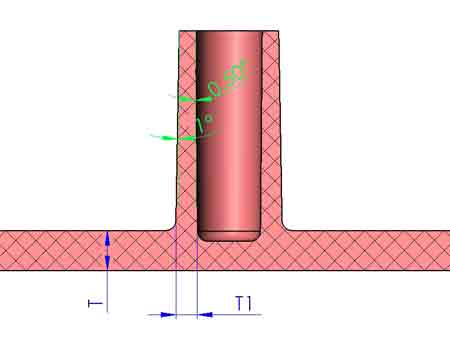
Nel caso dei boss, grazie alla presenza di un tubo di espulsione, è possibile applicare forze di espulsione maggiori, consentendo di ridurre l'angolo di sformo a 0,5-1°.
Fori ciechi e fori passanti
Nel caso dei fori ciechi, poiché l'angolo di inclinazione è opposto a quello delle pareti esterne, lo spessore della parete in alto sarà sensibilmente inferiore a quello in basso. Per evitare segni di sprofondamento sul fondo, si raccomanda che lo spessore della parete inferiore del raccordo sia inferiore a 0,6 volte lo spessore della parete esterna.
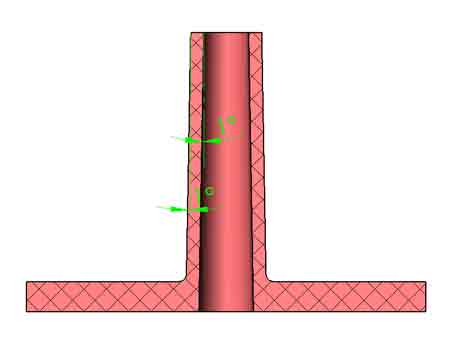
Con i fori passanti, poiché sia il foro che le pareti esterne possono essere inclinate nella stessa direzione, lo spessore delle pareti può rimanere relativamente uniforme per tutta l'altezza. Inoltre, poiché il nucleo di un foro passante è supportato da entrambe le estremità, è possibile rendere il raccordo più alto. Per questo motivo, per ottenere boccole più alte, è consigliabile utilizzare i fori passanti.
Un suggerimento per evitare segni di sprofondamento sotto l'attacco
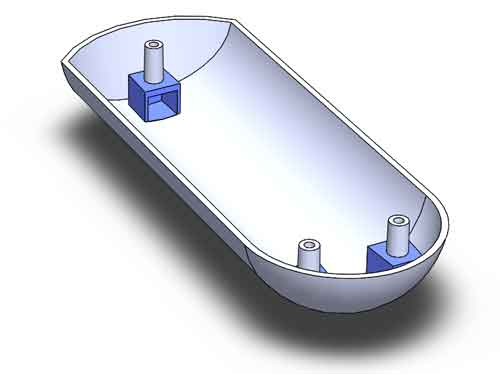
Un'altra soluzione è aggiungere una struttura a vuoto sotto il boss, simile alla costruzione di una piccola casa per supportare il boss. Ciò può garantire uno spessore di parete sufficiente per il boss senza causare segni di ritiro, ma richiede un meccanismo a slitta aggiuntivo e assicura un design del gate con riempimento efficiente, aumentando così il costo.
4. Cursori:
Angoli di sformo lungo la direzione di estrazione della slitta sono essenziali per facilitare il movimento fluido delle slitte durante il processo di stampaggio a iniezione.
Gli angoli di sformo nella direzione dell'estrazione del cursore sono cruciali per garantire il ritiro senza ostacoli dei cursori. Analogamente, si consiglia un intervallo generale di 0,5-1,5° per gli angoli di sformo, ma questo deve essere valutato caso per caso.
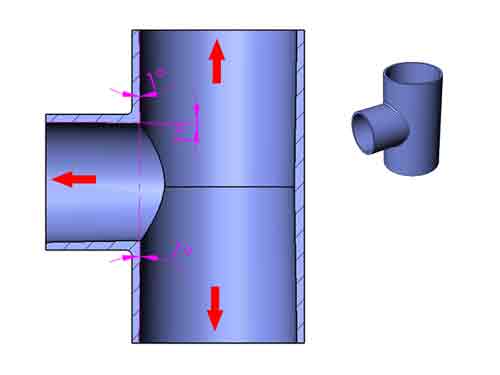
Nota: Nell'esempio illustrato, il diametro esterno del tubo a T viene formato tramite il serraggio degli stampi superiore e inferiore senza estrazione assiale. Di conseguenza, non è richiesto alcun angolo di sformo per il diametro esterno.
Tuttavia, per i fori interni realizzati con tre inserti, viene incorporato un angolo di sformo di 1° nella direzione di estrazione.
In qualità di progettista di prodotto, devi concentrarti solo sui principi generali degli angoli di sformo. Rivolgiti a noi per assistenza; siamo qui per aiutarti a verificare e perfezionare gli angoli di sformo.
Fattori chiave che influenzano l'angolo di pescaggio minimo
Diversi fattori critici influiscono sulla determinazione dell'angolo di sformo minimo necessario per il successo dello stampaggio a iniezione. Questi fattori includono:
1. Rugosità superficiale: Talvolta è necessario applicare texture diverse sulla superficie dei componenti in plastica. La rugosità superficiale di queste texture determinerà il corrispondente angolo di sformo minimo, che discuteremo nella sezione successiva.
2. Ritiro: I prodotti con un ritiro significativo richiedono un angolo di sformo maggiore per facilitare l'estrazione dello stampo dal componente in plastica.
3. Spessore della parete: Un maggiore spessore della parete comporta una maggiore forza di avvolgimento sullo stampo, richiedendo quindi un angolo di sformo più ampio per un'estrazione efficace.
4. Resistenza di attrito: Livelli più elevati di resistenza all'attrito richiedono l'utilizzo di un angolo di sformo maggiore per garantire un'estrazione fluida ed efficiente.
5. Complessità delle caratteristiche di progettazione: La presenza di più nervature di rinforzo, fori e boss nel design amplifica la forza di estrazione richiesta, imponendo un adeguato aumento dell'angolo di sformo per garantire un'estrazione riuscita.
Correlazione tra la struttura della superficie e l'angolo di sformo
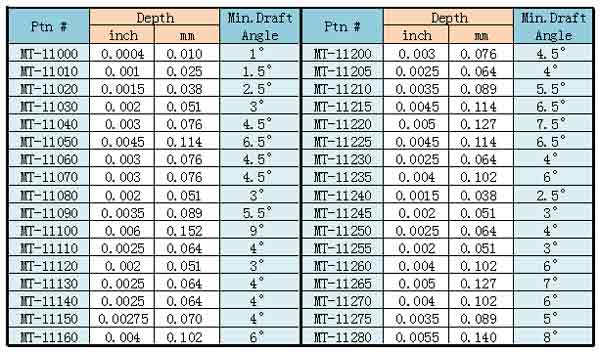
Un fattore influente nel determinare l'angolo di sformo minimo richiesto è la rugosità superficiale. È essenziale riconoscere che, quando si creano texture superficiali, la profondità della texture influisce direttamente sull'angolo di sformo necessario. Texture più profonde, che indicano una maggiore rugosità superficiale, richiedono un angolo di sformo maggiore per prevenire deformazioni superficiali durante l'espulsione dallo stampo.
Questa tabella indica l'angolo di sformo minimo richiesto per le diverse strutture superficiali e serve da guida per ottimizzare l'angolo di sformo in base alla complessità della finitura superficiale.
Utilizzo di nuclei pieghevoli per eliminare gli angoli di sformo
Introduzione alla tecnologia del nucleo collassabile
Sebbene gli angoli di sformo siano accettabili nella maggior parte dei casi, esistono scenari in cui è desiderato un angolo di sformo pari a zero. Ciò può essere ottenuto utilizzando una struttura nota come nucleo estraibile. Composto da diverse parti, i componenti di questo nucleo si muovono verticalmente l'uno rispetto all'altro durante l'estrazione, il che si traduce in una riduzione orizzontale delle dimensioni del nucleo.
Illustrazione del funzionamento del nucleo collassabile
I nuclei pieghevoli sono disponibili in vari modelli, alcuni dei quali si contraggono interamente lungo la circonferenza e altri che si contraggono solo in una direzione. Quest'ultima ha un numero minore di parti ed è meno costosa. A causa della sua struttura più semplice, ne spiegheremo il principio di funzionamento con un'illustrazione.
Di seguito è riportato un diagramma 3D che mostra due cursori collegati a un pezzo centrale tramite scanalature a coda di rondine. Quando lo stampo si apre, i cursori si spostano verso l'alto rispetto al pezzo centrale, riducendo la distanza tra i lati e creando uno spazio tra il nucleo dello stampo e il prodotto.
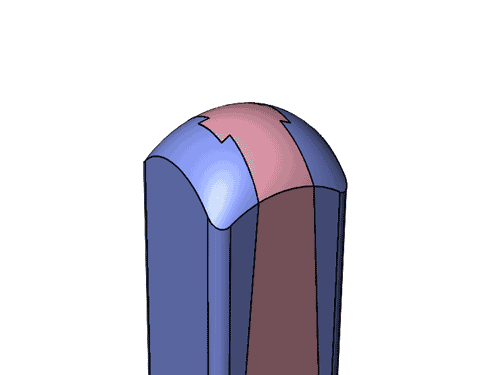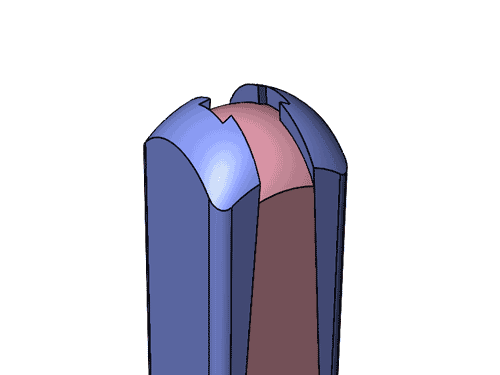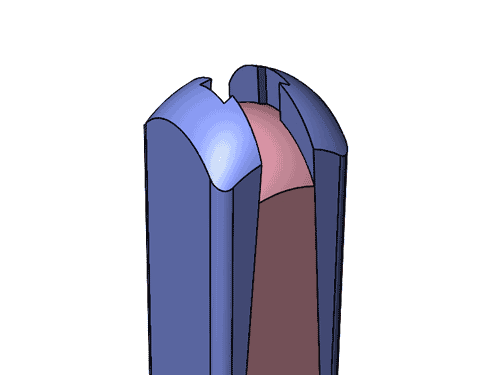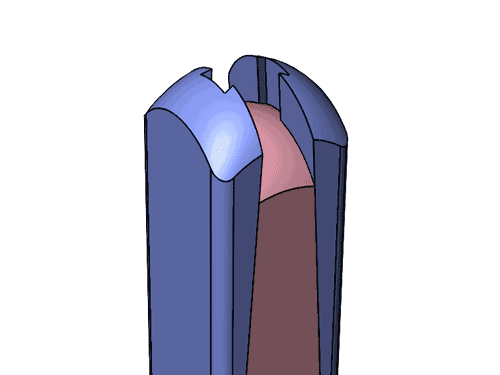
Di seguito è riportata una vista trasversale bidimensionale che mostra la variazione delle dimensioni.
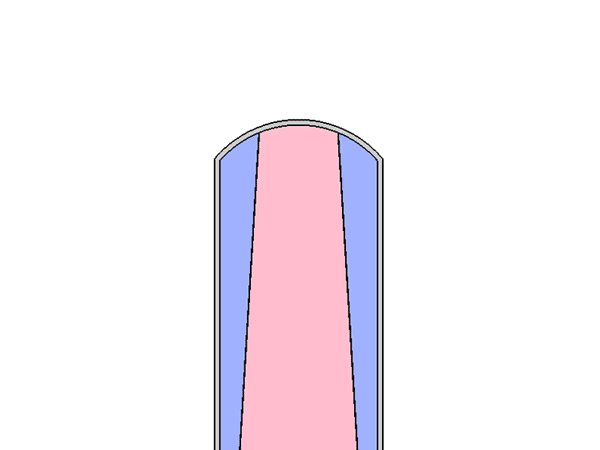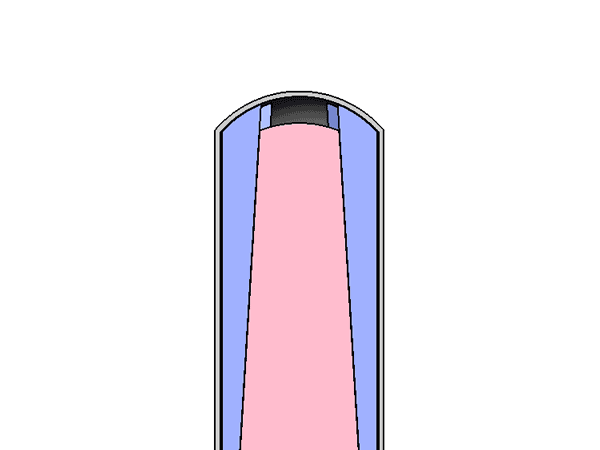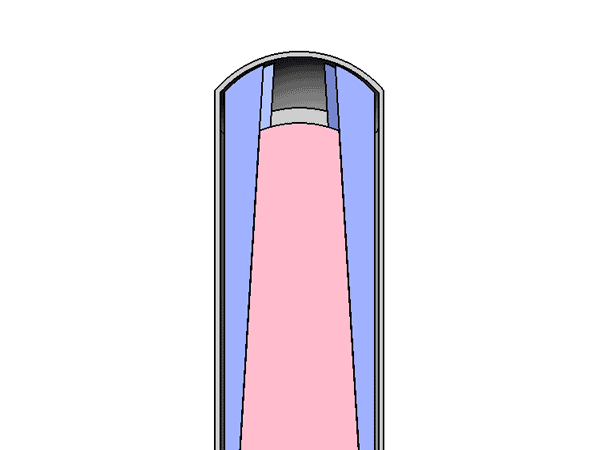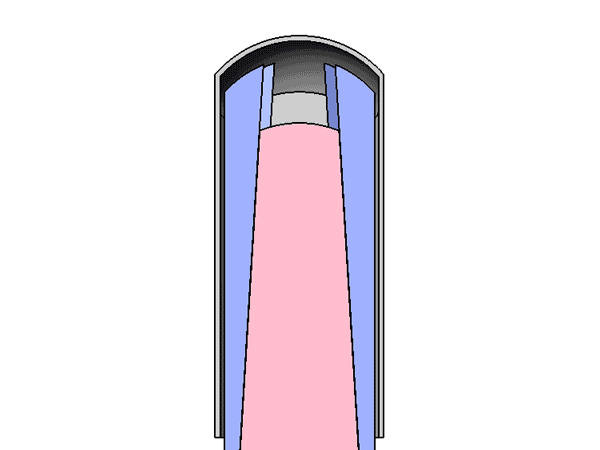
Con questa struttura, è possibile creare prodotti in plastica con un angolo di sformo pari a zero o persino un angolo di sformo negativo, in cui le pareti interne sono inclinate verso l'interno.
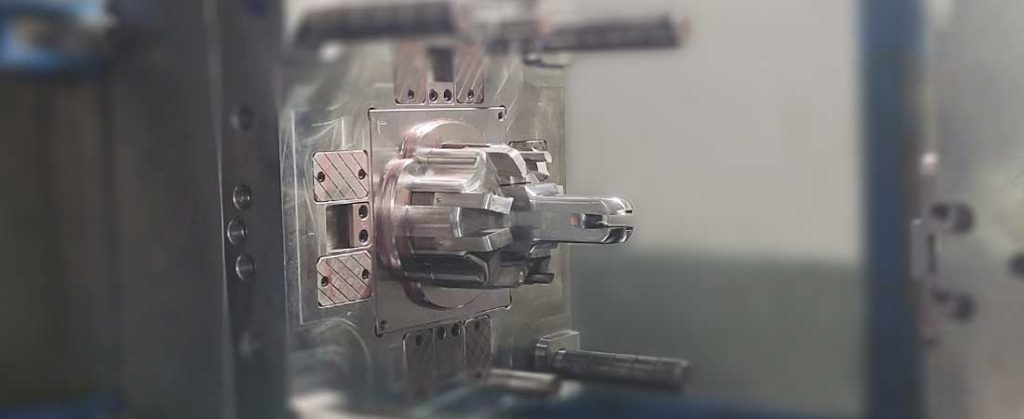
Nucleo pieghevole a 6 segmenti
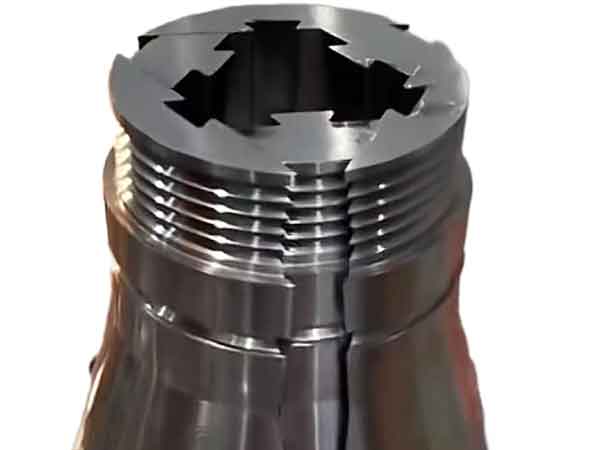
Tuttavia, la struttura del nucleo collassabile più comune è costituita da 6 segmenti e viene utilizzata per le cavità interne circolari.
Come si può vedere, questa struttura a sei segmenti può essere utilizzata per creare filettature interne nei componenti in plastica senza bisogno di un motore di svitatura.
Conclusione
In conclusione, la comprensione del ruolo centrale degli angoli di sformo nello stampaggio a iniezione di materie plastiche è fondamentale per una progettazione efficiente dei prodotti. Riconoscendone l'impatto fin dalle prime fasi, i progettisti possono migliorare la collaborazione e snellire il processo di sviluppo, garantendo risultati ottimali nell'intricato settore dello stampaggio a iniezione.