


Table des matières
ToggleQu'est-ce que le moulage par injection à paroi mince ?
Les pièces moulées par injection sont généralement des produits plastiques avec des épaisseurs de paroi minces et uniformes. Bien que parois excessivement épaisses puisse entraîner certains problèmes, des parois trop minces posent également leurs propres défis.
Cela est principalement dû au processus de refroidissement : lorsque le plastique fondu entre dans le moule, il se solidifie rapidement. Des parois plus minces conduisent à refroidissement plus rapide et résistance à l'écoulement plus élevée, ce qui peut engendrer une série de problèmes.
épaisseur de paroi inférieure à 1 mm – Pour la plupart des plastiques, la “ zone idéale ” pour l'épaisseur de paroi se situe généralement entre 1,5 mm et 3 mm. Lorsque l'épaisseur de paroi descend en dessous de 1 mm, la pièce peut être considérée comme un produit à paroi mince.
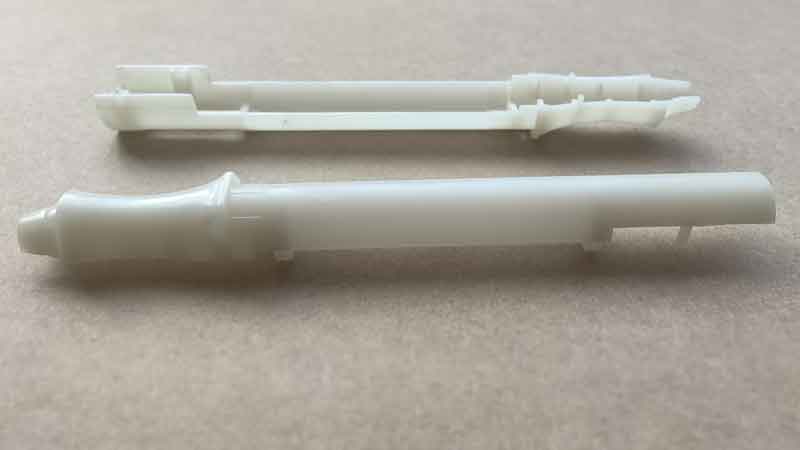
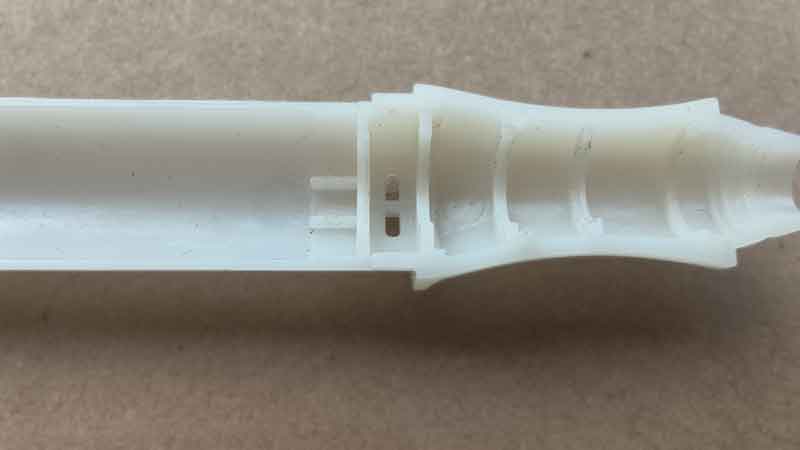
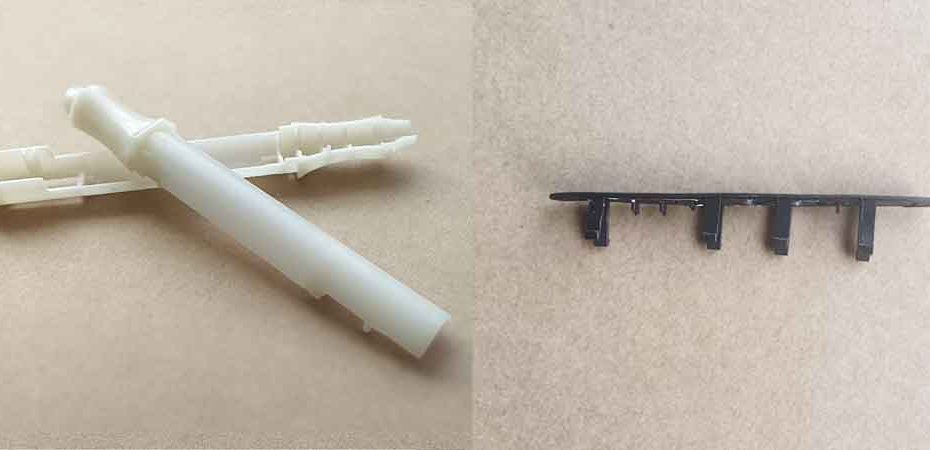
(Ce produit a une épaisseur de paroi de 0,9 mm. Bien que les pièces à paroi mince simples et petites ne soient pas difficiles à fabriquer, les nervures posent de nombreux défis. Continuez à lire pour découvrir les principaux problèmes liés à la fabrication de pièces en plastique à paroi mince.)
Bien entendu, il ne s'agit pas d'une règle absolue. L'épaisseur minimale de la paroi est souvent déterminée par la taille de la pièce. Les petites pièces peuvent être moulées avec des parois plus fines. Par exemple, certaines zones d'une pièce peuvent avoir des parois d'une épaisseur de 0,2 à 0,3 mm. Toutefois, pour les pièces plus grandes, telles que celles de plus de 500 mm, une épaisseur uniforme de 1,5 mm peut encore être considérée comme assez fine.
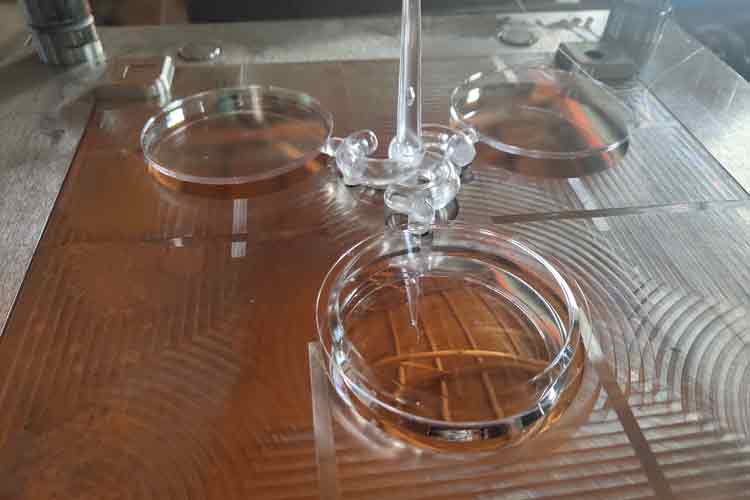
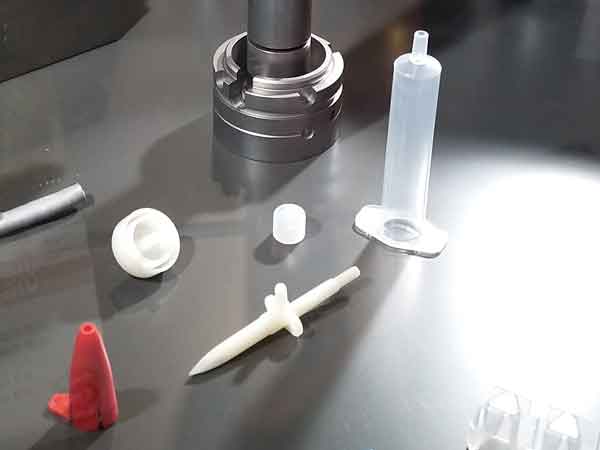
Il s'agit d'un moule familial pour trois disques en plastique transparent. Notez que le disque avant a une épaisseur de 1 mm, tandis que les deux à l'arrière ont une épaisseur de 2 mm. Bien que l'épaisseur variable ajoute une certaine complexité au moulage par injection, la petite taille, la forme simple et l'absence d'éléments tels que des languettes et des nervures rendent le processus de moulage relativement simple.
Dans cet article, nous discuterons des défis rencontrés lors du travail avec des pièces moulées par injection à paroi mince. Nous explorerons également des considérations importantes pour la conception de composants en plastique, telles que la sélection des bons matériaux et la conception de la forme de la pièce pour minimiser les problèmes potentiels.
Pourquoi choisir la conception à paroi mince ?
En général, les pièces en plastique ont tendance à avoir des parois plus épaisses, mais dans certaines situations, des parois plus fines sont nécessaires. Voici quelques raisons essentielles d'adopter une conception à parois minces :
Raisons fonctionnelles
- Flexibilité : Parfois, les pièces ont besoin d'un certain niveau de flexibilité.
- Conception compacte : Pour les produits plus petits, tels que les produits électroniques, le maintien d'une faible épaisseur de paroi est essentiel pour garantir la compacité et l'intégrité de la conception globale.
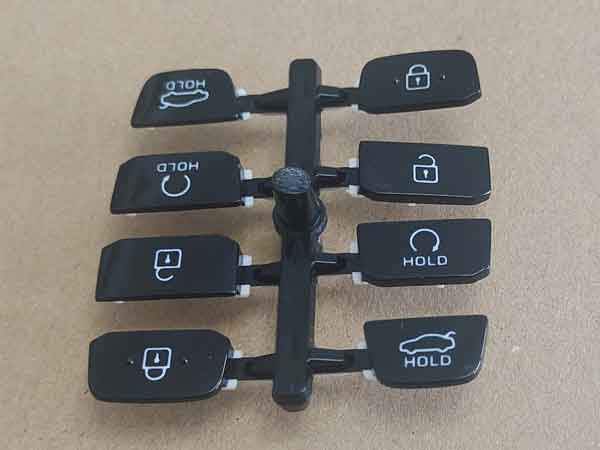
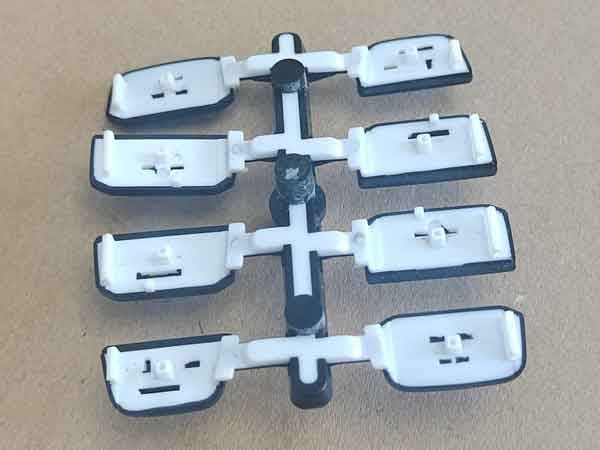
(Ce sont les boutons d'une clé de voiture, fabriqués par moulage 2 shots. En raison de l'exigence de transmission de la lumière à travers le plastique blanc et de la nécessité d'une conception globale compacte, l'épaisseur de paroi est maintenue assez mince.)
- Transparence : Pour les pièces transparentes, certains matériaux (par exemple le polypropylène) nécessitent des parois plus fines pour maintenir une transparence adéquate.
Considérations sur les coûts
- Économies de matériaux : Pour la production de grands volumes, chaque gramme compte ! La réduction de l'épaisseur des parois permet non seulement de réduire les coûts des matériaux, mais aussi d'améliorer la qualité des produits. diminuer la cycle de moulage par injection temps. L'efficacité de la production étant étroitement liée aux coûts de traitement, l'optimisation du temps de cycle peut permettre de réaliser des économies importantes.
Problèmes courants et solutions pour le moulage par injection de parois minces
Les pièces à paroi mince sont relativement faciles à fabriquer si la structure est simple, avec un minimum de nervures et de bossages, un grand angle de dépouille (qui facilite le démoulage) et peu de trous. Toutefois, si ces facteurs ne sont pas pris en compte, la difficulté du moulage par injection augmente, de même que la probabilité que des problèmes surviennent. En général, les pièces moulées par injection à paroi mince peuvent rencontrer les problèmes suivants :
Le rétrécissement des produits est plus faible que prévu, ce qui entraîne des pièces surdimensionnées
Les produits à paroi mince refroidissent et se solidifient plus rapidement, ce qui entraîne un taux de retrait du matériau inférieur à la normale. Cela se traduit par un produit final plus grand que prévu.
Solution : Lors de la phase de conception, il est important de tenir compte des changements potentiels des taux de retrait. L'analyse de l'écoulement dans le moule peut aider à le prévoir, et une expérience préalable avec des produits similaires est précieuse pour faire des évaluations précises.
Par exemple, dans un cas, la pièce était fabriquée en nylon renforcé, qui a généralement un taux de retrait de 0,5% (basé sur une plage de 0,3 à 0,8%). Cependant, en pratique, son taux de retrait n'était que d'environ 0,2%, et prolonger le temps de maintien ne l'a pas rapproché de 0,5%. Nous avons finalement opté pour du nylon pur, qui a un taux de retrait typique d'environ 1,2% (dans une plage de 1,0 à 1,5%). Le taux de retrait réel du nylon pur était de 0,5%, répondant aux dimensions requises. Si la substitution de matériau n'est pas réalisable, la modification du moule est la seule solution.
Déformation locale et marques de blanchiment, voire déformation complète
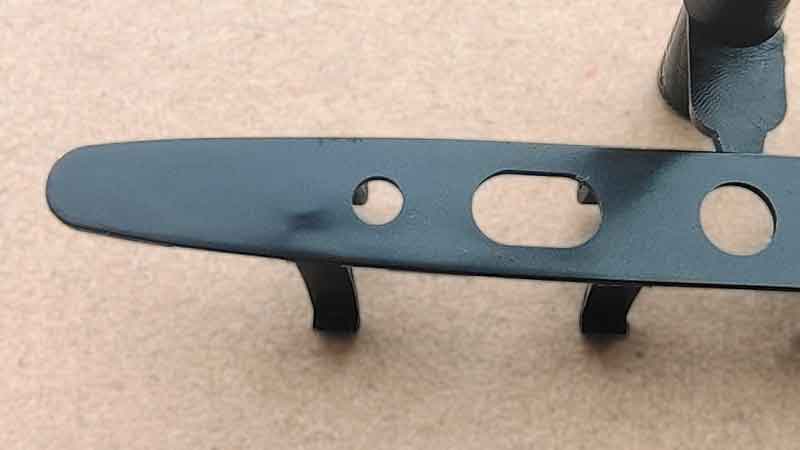
Ce problème se produit généralement dans les zones avec des parois latérales hautes, des nervures et des bossages ayant un faible angle de dépouille. La faible épaisseur de paroi réduit la résistance de la pièce, la rendant incapable de supporter la force d'éjection, ce qui entraîne une déformation du matériau et un blanchiment. Dans les cas plus graves, la pièce peut se déformer complètement ou même se casser.
Solution : Pour remédier à cela, vous pouvez réduire la hauteur des parois latérales, des nervures et des bossages, augmenter l'angle de dépouille et polir la surface du moule dans ces zones pour réduire la résistance à l'éjection. De plus, prolonger le temps de refroidissement lors du moulage par injection permet à la pièce de se solidifier davantage avant l'éjection, réduisant ainsi la probabilité de déformation.
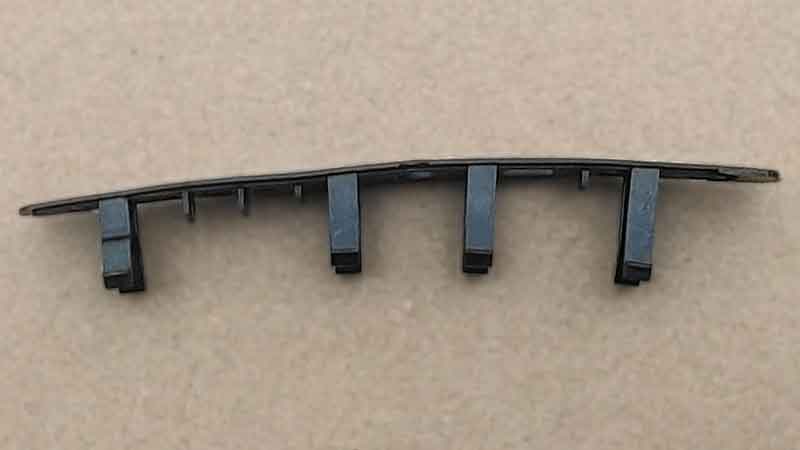
Coup court: Matériel insuffisant dans certains domaines
En raison de l'épaisseur plus fine de la paroi, la résistance à l'écoulement augmente, ce qui peut entraîner des pénuries de matériau dans certaines zones de la pièce.
Solution : Pour résoudre ce problème, vous pouvez augmenter la température du moule et du matériau pour améliorer la fluidité. Améliorez l'éventage et augmentez la taille des seuils d'injection. De plus, augmenter la pression et la vitesse d'injection peut aider. Il est également bénéfique d'utiliser des matériaux avec une meilleure fluidité, tels que le PP, le PA ou le PE.
Lignes de soudure: Lignes visibles dues à un refroidissement plus rapide
En raison du refroidissement plus rapide des parois plus minces, des lignes de soudure sont plus susceptibles de se former, en particulier autour des trous, ce qui entraîne des marques visibles.
Solution : Pour minimiser les lignes de soudure, augmentez les températures du moule et du matériau. L'utilisation de matériau PP peut généralement éviter les lignes de soudure, bien que certaines applications puissent ne pas répondre aux exigences de brillance, de résistance ou autres. Augmenter la pression et la vitesse d'injection peut également aider. De plus, cela nécessite des moules de plus haute précision pour éviter la formation de bavures.
Marbrure : Sensibilité à la décoloration des pièces à paroi mince
Les produits à paroi mince sont plus sensibles aux marbrures. Ce phénomène est parfois dû à l'injection de matériau froid au cours du processus de moulage, mais il existe également d'autres raisons complexes, telles que la dégradation du matériau en raison d'une exposition prolongée à des températures élevées. Bien que nous ne puissions donner ici qu'une explication générale, le problème est multiple.
Solution : Pour résoudre ce problème, vous pouvez intégrer des puits de canal froid dans le moule et utiliser un système à canaux chauds pour éviter la matière froide. En petite série, il peut même être nécessaire de purger la buse entre chaque cycle d'injection pour éliminer la matière froide ou toute autre matière défectueuse. Cependant, cela augmente la complexité opérationnelle et les coûts de moulage par injection, ce qui en fait une pratique moins courante.
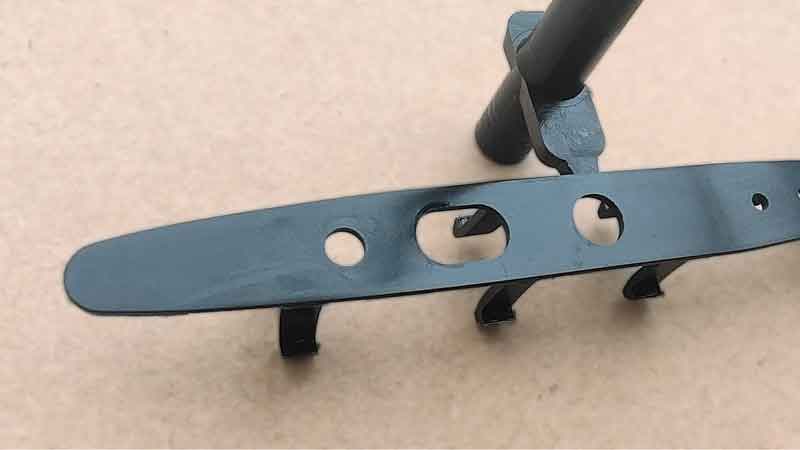
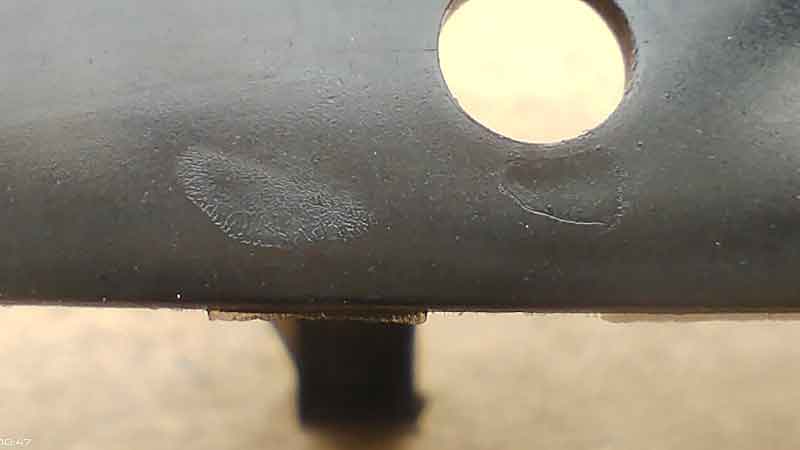
Les produits à paroi mince sont plus sensibles aux marbrures. Ce phénomène est parfois dû à l'injection de matériau froid au cours du processus de moulage, mais il existe également d'autres raisons complexes, telles que la dégradation du matériau en raison d'une exposition prolongée à des températures élevées. Bien que nous ne puissions donner ici qu'une explication générale, le problème est multiple.
Solution : Pour résoudre ce problème, vous pouvez intégrer des puits de canal froid dans le moule et utiliser un système à canaux chauds pour éviter la matière froide. En petite série, il peut même être nécessaire de purger la buse entre chaque cycle d'injection pour éliminer la matière froide ou toute autre matière défectueuse. Cependant, cela augmente la complexité opérationnelle et les coûts de moulage par injection, ce qui en fait une pratique moins courante.
Considérations relatives à la conception des pièces moulées par injection à paroi mince
Si vous n'êtes pas particulièrement familier avec les procédés de moulage par injection, il est important de comprendre les défis que présentent les conceptions à paroi mince et de planifier en conséquence lors de la phase de conception.
Utiliser des matériaux ayant une bonne fluidité
La fluidité des plastiques thermoplastiques couramment utilisés peut généralement être classée en trois catégories :
- Bonne fluidité: PA (polyamide), PE (polyéthylène), PS (polystyrène), PP (polypropylène), CA (acétate de cellulose), etc.
- Capacité d'écoulement moyenne: ABS (Acrylonitrile Butadiène Styrène), PMMA (Polyméthacrylate de méthyle), POM (Polyoxyméthylène), PCE (Polychloroéther), etc.
- Faible fluidité: PC (polycarbonate), PVC (polychlorure de vinyle – rigide), PPO (polyphénylène oxyde), PSU (polysulfone), PTFE (polytétrafluoroéthylène), etc.
Considérations relatives à la conception de pièces à parois minces
Si la pièce en plastique a une structure en forme de boîte, c'est-à-dire qu'elle a des parois latérales, vous devriez envisager de réduire la hauteur des parois latérales ou d'augmenter l'angle de dépouille. Cela permet de réduire la résistance à l'éjection de la pièce.
De plus, réduisez la hauteur des nervures et augmentez l'angle de dépouille. Pour plus de détails sur la conception de l'épaisseur de paroi, reportez-vous à notre autre article dédié à ce sujet.
Contactez-nous si vous avez besoin d'aide
Bien entendu, il ne s'agit là que de lignes directrices générales. Lorsque l'on manque d'expérience en matière de moulage par injection et de conception de moules, il est souvent nécessaire de faire appel à une assistance externe. Si vous avez besoin d'une évaluation plus détaillée ou de modifications de vos conceptions de pièces à paroi mince, Boyan est là pour vous aider. N'hésitez pas à nous contacter immédiatement.