


Table des matières
ToggleComprendre le moulage par injection de précision
Lorsque l'on parle de moulage par injection de précision, beaucoup de gens pensent d'abord à la précision des dimensions du produit. En effet, garantir la précision dimensionnelle est un élément essentiel du moulage par injection de précision, mais ce n'est pas tout. Dans le processus de moulage par injection de précision, nous sommes confrontés à une série de défis et tests.
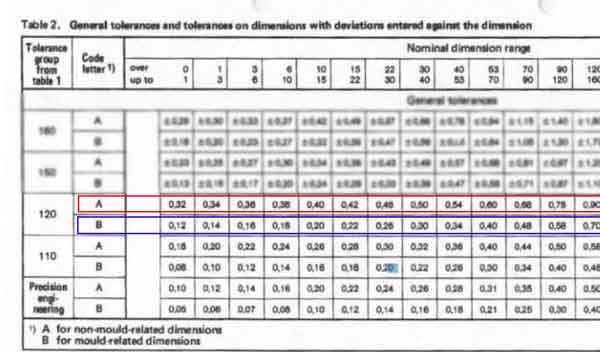
1. Premièrement, le contrôle de la précision dimensionnelle constitue un défi technique. Cela inclut le tolérance de pièce dimensions et cotation et tolérancement géométriques (GD&T). Cela est principalement dû au retrait des produits plastiques lors du moulage par injection, qui peut également provoquer des déformations et entraîner des écarts de forme.
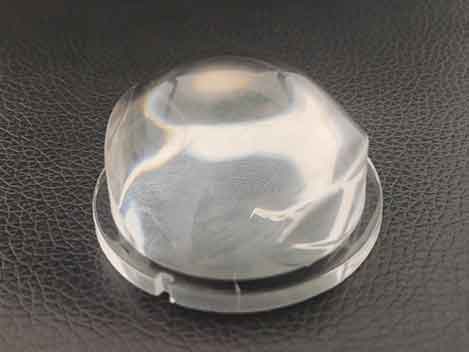
2. Deuxièmement, les produits moulés par injection présentent souvent divers défauts de moulage, tels que des bulles, des lignes d'écoulement, des taches blanches et noires, etc. Ces défauts affectent non seulement l'apparence du produit, mais peuvent aussi affaiblir ses performances. Pour éviter ces problèmes, il est crucial de contrôler strictement de multiples facteurs dans le processus de moulage par injection, notamment la matière, la vitesse d'injection, la température et la pression.
3. De plus, le contrôle de l'épaisseur de paroi et du rapport longueur d'écoulement/épaisseur constitue un autre défi. Certains produits nécessitent épaisseurs de paroi très fines, tandis que d'autres nécessitent des parois plus épaisses, ce qui impose des exigences plus élevées quant à la précision de la presse à injecter. En particulier lors de la production de produits grands ou de forme complexe, garantir une épaisseur de paroi uniforme et un rapport longueur d'écoulement/épaisseur adéquat devient un défi technique.
En résumé, le moulage par injection de précision ne se limite pas à la précision dimensionnelle. Cela implique également la sélection des matériaux, l'optimisation du processus de production, l'amélioration de la précision des équipements et le contrôle strict de l'environnement de production. Ce n'est qu'en prenant en compte ces facteurs de manière globale que nous pouvons garantir la haute qualité et les hautes performances du produit final.
Exemples de Moulage par micro-injection
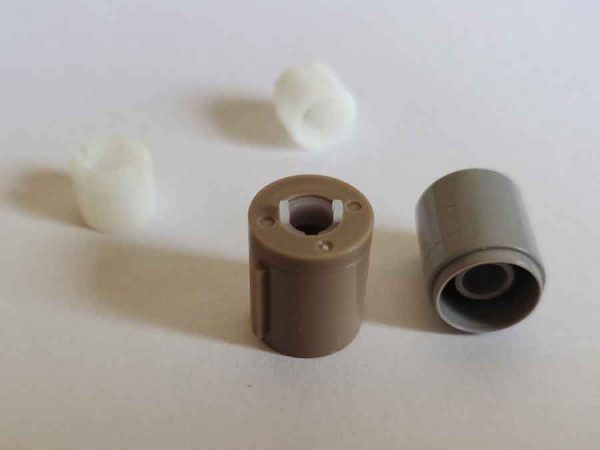
Les produits de moulage par micro-injection représentent le summum de la technologie du moulage de précision. À mesure que les produits deviennent de plus en plus miniatures, les exigences en matière de précision s'intensifient. Cette technique exige une précision d'usinage extrêmement élevée et des équipements de pointe pour garantir que chaque petit composant répond aux normes dimensionnelles et fonctionnelles attendues. Dans ce domaine, la moindre amélioration peut considérablement accroître les performances du produit.
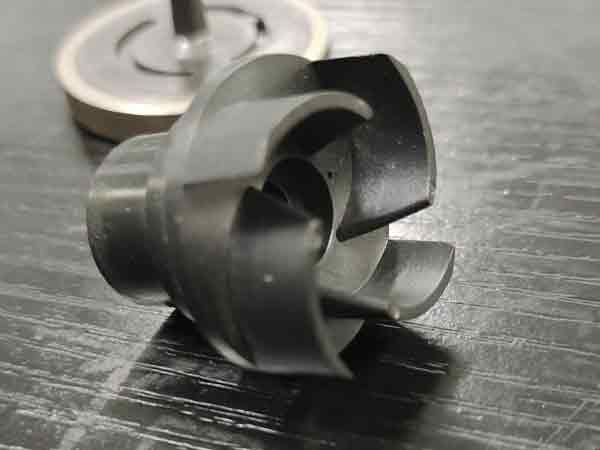
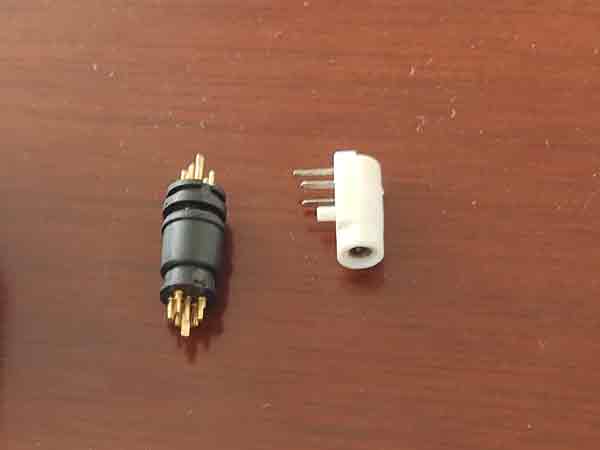
Deux aspects de la précision dans le moulage par injection
La précision du moulage par injection de précision concerne principalement deux aspects :
- Premièrement, l'amélioration de la la précision du moule d'injection,
- Deuxièmement, l'amélioration de la la précision de la machine de moulage par injection ou du processus de moulage lui-même.
Si seule une amélioration de la précision du moule est requise, et que des processus standards d'une presse à injecter classique sont utilisés, cela pourrait suffire aux exigences du produit. Cette approche est généralement moins coûteux et moins complexe.
Cependant, s'il est également nécessaire d'améliorer la précision du processus de la presse à injecter, le défi augmente considérablement. Cela impliquerait desdélais plus longs pour résoudre les problèmes et des coûts accrus. En bref, la difficulté et le coût du moulage par injection de précision sont étroitement liés à ses exigences de précision.
Principales caractéristiques des moules d'injection de précision
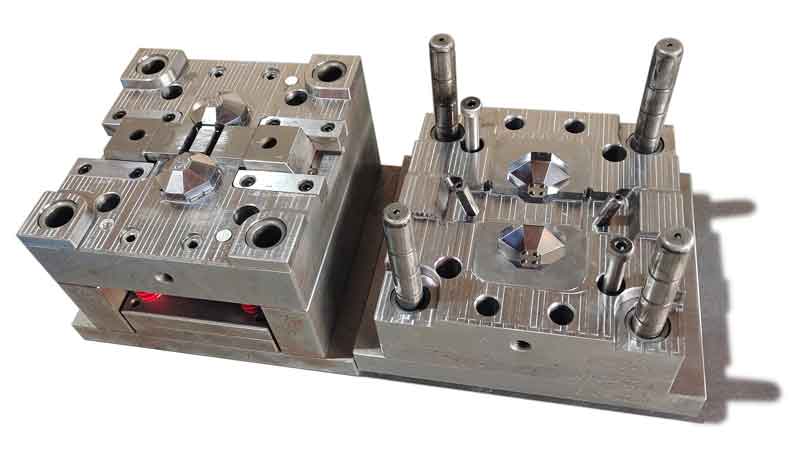
Techniques de fabrication de haute précision
Dans la fabrication de moules, l'utilisation de techniques de haute précision telles que fraisage à grande vitesse, électroérosion à fil lente (Usinage par électroérosion), et miroir EDM garantit la qualité et la précision de l'usinage des moules. Ces méthodes éliminent le besoin de meulage manuel supplémentaire ou de processus d'ajustement complexes. Elles rendent la surface du moule lisse et hautement précise en ajustement, empêchant efficacement les défauts tels que les bavures, même sous des pressions d'injection élevées.
Utilisation de matériaux de moulage durs
Généralement, les moules de haute précision utilisent des matériaux durs avec une dureté de au-dessus de HRC48, tels que H13, S136, SKD61, 1.2344, etc. Ces matériaux garantissent non seulement la durabilité et la stabilité du moule, mais maintiennent également une haute précision sur le long terme, les rendant adaptés à la production de pièces de précision.
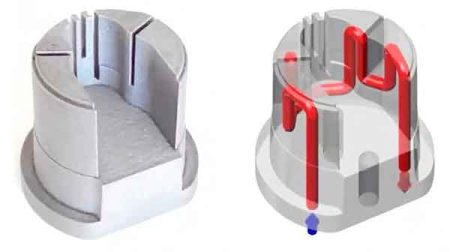
Technologie de refroidissement conforme
Dans certains processus de moulage par injection exigeants, la technologie de refroidissement conforme permet de refroidir les produits de manière plus précise et plus efficace. Cette technique utilise canaux de refroidissement spéciaux à l'intérieur du moule qui épousent étroitement la forme du produit, permettant un refroidissement rapide et uniforme. Cela garantit la précision dimensionnelle du produit et améliore l'efficacité de production.
Contrôle intelligent avec capteurs intégrés
Pour améliorer encore la précision, certains moules haut de gamme sont équipés de capteurs de pression et de température. Ces capteurs peuvent surveiller les paramètres clés du processus de moulage par injection, tels que la pression et la température à l'intérieur de la cavité du moule, et contrôler précisément les paramètres de moulage par injection pour garantir la qualité du produit. Ce contrôle intelligent améliore non seulement la cohérence et la répétabilité du produit, mais rend également le processus de production plus efficace et plus fiable.
Grâce à cette conception de haute précision et à ces moyens techniques, l'importance de la précision des moules dans la production de moulage par injection est encore soulignée, fournissant une garantie fiable pour la production de composants de précision de haute qualité.
Les atouts des machines de moulage par injection de précision
Parfois, il ne suffit pas d'améliorer la précision des moules d'injection pour répondre aux exigences du produit. Dans ce cas, des machines de moulage par injection de précision sont utilisées pour améliorer la qualité du produit.
Il existe des différences significatives entre les machines de moulage par injection de précision et les machines conventionnelles, et ces différences ont un impact direct sur la qualité et le coût des produits.
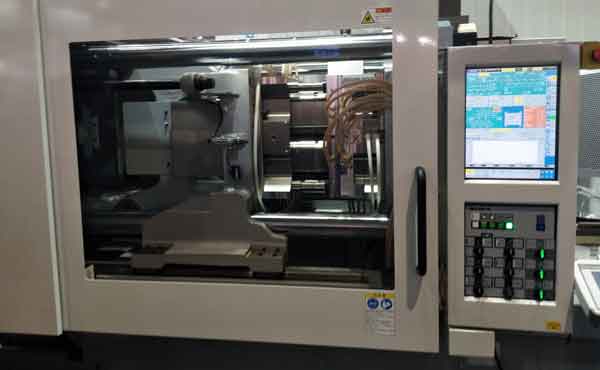
(Presses à injecter tout électriques deviennent cruciales en moulage de précision pour leur exactitude exceptionnelle.)
1. Pression d'injection élevée
Réglage de la pression d'injection La pression dans les presses à injecter conventionnelles se situe généralement entre 147~177Mpa, tandis que les presses à injecter de précision fonctionnent à des pressions plus élevées de 216~243 Mpa, et même les presses à injecter ultra-haute pression peuvent atteindre 243~392 MPa. Le moulage par injection ultra-haute pression améliore considérablement la précision dimensionnelle du produit en réduisant le taux de retrait à presque zéro, mais il impose également des exigences plus élevées aux moules comme aux machines.
Effets de la pression d'injection Un problème courant avec le moulage par injection à ultra-haute pression est le risque de reflux du plastique fondu dans la vis, ce qui peut dégrader la qualité du plastique et les performances des pièces moulées par injection. Pour éviter cela, les machines de moulage par injection à ultra-haute pression peuvent utiliser des vis d'injection et des pistons séparés ou clapets anti-retour spéciaux. De plus, des pressions d'injection plus élevées nécessitent force de serrage plus grande, en particulier pour les produits de grande taille.
Impacts sur les moules plastiques Le moulage par injection à ultra-haute pression impose des exigences strictes aux moules. Non seulement les moules doivent avoir jeux plus petits pour éviter les bavures, mais ils nécessitent également une précision d'usinage plus élevée et un bon système d'éventation. De plus, l'usure des moules augmente, ce qui nécessite dureté et résistance à l'usure plus élevées, ce qui augmente directement les coûts de fabrication des moules.
Effets sur le coût de production Bien que l'ultra-haute pression puisse réduire le retrait des produits en plastique et augmenter leur densité et leur poids, elle implique également une consommation d'énergie accrue et une usure plus importante des moules, entraînant des coûts de production globaux plus élevés.
Conclusion : Bien que le moulage par injection à ultra-haute pression soit une méthode permettant d'atteindre la précision dans le moulage par injection et qu'il puisse effectivement fournir une précision dimensionnelle et une qualité de produit supérieures, il s'accompagne de dépenses de production et d'exigences techniques plus élevées.
Par conséquent, en l'absence d'exigences spécifiques, la technologie de moulage par injection à ultra-haute pression n'est généralement pas adoptée à la légère. Le choix de la machine de moulage par injection doit plutôt se fonder sur les besoins réels du produit et sur le budget. La sélection d'une machine de moulage par injection de précision doit tenir compte des exigences du produit, de la rentabilité et de la faisabilité technique.
2. Vitesse d'injection élevée
La vitesse d'injection est une mesure cruciale pour évaluer les performances des machines de moulage par injection. Les machines de moulage par injection conventionnelles fonctionnent généralement à des vitesses d'environ 100 mm/s, tandis que les machines à grande vitesse dépassent largement cette plage, atteignant des vitesses de 300mm/s à 1000mm/s, certains modèles atteignant même des vitesses plus élevées et une accélération du piston dépassant 20G.
Le moulage par injection à grande vitesse apporte non seulement une efficacité de production plus rapide, mais aussi une pression d'injection plus élevée. Cela signifie que lorsqu'on utilise des machines de moulage par injection à grande vitesse, il faut faire face aux défis associés à une pression d'injection élevée. Le moulage à grande vitesse aide à améliorer l'efficacité de production et peut résoudre efficacement certains défauts dans le processus d'injection, tels que les lignes d'écoulement et le gauchissement, améliorant ainsi la qualité globale du produit.
Cependant, tous les produits ne conviennent pas au moulage par injection à grande vitesse. La vitesse d'injection appropriée dépend des exigences spécifiques du produit, notamment des propriétés des matériaux, de la complexité de la conception et des normes de qualité. Une vitesse plus élevée n'est pas toujours meilleure ; le choix de la bonne vitesse doit être basé sur un examen complet des caractéristiques du produit et des besoins de production.
3. Contrôle segmenté précis de la vitesse, de la pression et du débit
Le contrôle précis de la vitesse, de la pression et du débit dans le processus de moulage par injection est essentiel pour garantir la qualité du produit. Contrôle segmenté de ces paramètres permet une pleine utilisation de leurs avantages et compense les insuffisances, en particulier lorsqu'il s'agit de produits complexes ou à exigences élevées.
3.1 Contrôle segmenté de la vitesse d'injection
Avantages de l'injection à grande vitesse
- Réduit le temps d'injection et améliore l'efficacité de la production.
- Augmente la distance d'écoulement, permettant aux matériaux de remplir des moules complexes.
- Renforce la brillance de la surface du produit, améliorant la qualité de l'apparence.
- Réduire les lignes de soudure, améliorer l'intégrité structurelle du produit.
- Réduit les déformations dues au refroidissement et assure la stabilité dimensionnelle.
Avantages de l'injection à faible vitesse
- Empêche efficacement la formation de bavures et permet de conserver des bords de produits clairs.
- Réduit les marques d'écoulement et améliore la texture de la surface.
- Empêche les moisissures de piéger l'air et d'introduire de l'air, réduisant ainsi les défauts.
- Empêche la déformation de l'orientation moléculaire et préserve les propriétés physiques.
Application du contrôle segmenté Différentes exigences de produit nécessitent des vitesses d'injection variables. Les structures simples peuvent ne nécessiter qu'un ou deux segments de vitesse, tandis que les produits complexes et exigeants peuvent nécessiter plusieurs segments.
En utilisant différentes vitesses à divers stades de l'injection, il est possible d'optimiser le processus de remplissage en fonction des caractéristiques du produit et de la conception du moule, ce qui permet de réduire les défauts tels que les lignes de soudure, les déformations, les bavures et les fissures, tout en minimisant les contraintes internes.
Les machines de moulage par injection de précision sont généralement équipées de capteurs de déplacement de haute précision, garantissant une précision de contrôle de la vitesse dans 0,1mm, couvrant une large plage allant de vitesses très élevées à très faibles.
3.2 Contrôle segmenté de la pression de maintien
Stratégie de maintien en pression multi-étages La pression de maintien dans le moulage par injection est généralement divisée en plusieurs étapes :
- Le premier étage réduit la pression pour éviter le flash.
- La deuxième étape augmente la pression pour réduire le rétrécissement et améliorer la précision dimensionnelle.
- La troisième étape réduit la pression afin de minimiser les contraintes résiduelles.
Rôle des capteurs de pression Les capteurs de pression peuvent être installés à plusieurs endroits sur la machine de moulage par injection, tels que la buse, système à canaux chauds, système à canaux froids, et cavité de moule, pour mesurer et contrôler la pression du plastique en temps réel. Ces données peuvent être enregistrées et ajustées en temps réel, garantissant la pression appropriée à chaque étape, réduisant les défauts et facilitant l'inspection après moulage et le dépannage.
La précision du contrôle de l'injection et de la pression de maintien peut atteindre 0,1Mpa, assurant une application précise de la pression et un moulage de haute qualité.
En résumé, contrôle précis par segments de la vitesse, de la pression et du débit est une technologie indispensable dans le moulage par injection de précision. En ajustant finement ces paramètres clés, la qualité des produits et l'efficacité de production peuvent être considérablement améliorées, répondant aux besoins de production de diverses exigences complexes et de haut niveau.
4. Contrôle de la température
Le contrôle de la température est un aspect crucial du moulage par injection de précision qui ne peut être négligé. Pendant le processus de moulage par injection, les températures des barillet et buse doivent être strictement contrôlées, souvent à l'aide d'un système de contrôle en boucle fermée pour améliorer la précision. Actuellement, la température de la vis et du fourreau est fréquemment contrôlée à l'aide d'un contrôle PID (Proportionnel, Intégral, Dérivé), avec une précision pouvant être maintenue dans ±1℃.
En outre, la température du moule est tout aussi importante, ce qui fait des capteurs de température du moule un élément clé pour garantir la qualité du moulage par injection. Un contrôle précis de la température garantit que les matières plastiques sont injectées dans leur état optimal, ce qui permet de fabriquer des produits de qualité stable et de dimensions précises.
5. Vis personnalisées pour le moulage par injection de précision
Dans les machines de moulage par injection de précision, la conception de la vis est particulièrement cruciale. Ces machines utilisent généralement des vis conçues pour faible cisaillement pour réduire la chaleur de cisaillement dans le matériau, efficacement éviter une surchauffe excessive du matériau. Pour répondre à cette exigence de conception, les vis des machines de moulage par injection de précision ont généralement une rapport longueur/diamètre plus élevé, généralement entre 24-30, ce qui donne une forme plus élancée. Cette conception permet d'améliorer la capacité de traitement de la vis et l'uniformité de la matière. De plus, ces vis doivent fonctionner à vitesses de rotation plus élevées.
Pour les produits et matériaux ayant des exigences particulières, les presses à injection de précision utilisent souvent vis spécialisées, tandis que les presses à injection conventionnelles ont tendance à utiliser davantage vis universelles.
En outre, pour mieux supporter les pressions d'injection élevées, les vis des presses à injection de précision sont souvent fabriquées en acier allié, ce qui garantit leur résistance et leur durabilité sous haute pression. En revanche, les vis des presses à injection conventionnelles sont généralement fabriquées en acier inoxydable. Globalement, le rôle de la vis dans les presses à injection de précision est vital, car sa conception et le choix de ses matériaux influent directement sur la qualité des produits et l'efficacité de la production.
6. Précision du serrage du moule dans le moulage par injection de précision
Dans le moulage par injection de précision, la précision du serrage du moule joue un rôle crucial dans la détermination de la qualité du produit. Le moule fixe (gabarit fixe) et le moule mobile (gabarit mobile) doivent avoir un positionnement répétitif très précis, le parallélisme entre eux étant généralement contrôlé dans une fourchette de 0,06 à 0,08 mm. Pour atteindre une telle précision, plusieurs mesures sont adoptées :
Amélioration de la rigidité du plateau L'utilisation de plaques de haute rigidité peut efficacement améliorer la stabilité et la durabilité du moule, en réduisant la déformation lors du moulage par injection à haute pression.
Utilisation de grands rails linéaires L'emploi de grands rails linéaires assure un mouvement fluide et précis du moule, améliorant ainsi la précision du verrouillage du moule.
Mécanisme de contact de buse de haute précision L'optimisation du mécanisme de contact de la buse empêche le déplacement du moule fixe causé par le contact de la buse pendant le processus d'injection, garantissant ainsi la précision de l'injection.
Renforcement de la rigidité de la base L'utilisation d'une base de haute rigidité, comme celle fabriquée à partir d'une seule pièce moulée, peut améliorer la stabilité et la précision de l'ensemble de la presse à injection, en maintenant une grande précision sur le long terme.
Mécanisme de fermeture de moule amélioré L'amélioration du mécanisme de verrouillage du moule, par exemple en optimisant le transfert de chaleur, peut éliminer le non-parallélisme de la plaque dû aux variations de température, préservant ainsi la précision du moule.
Dans des applications pratiques, telles que la fabrication de lentilles pour smartphones, ces contrôles et optimisations précis peuvent améliorer considérablement la qualité du produit. Par exemple, ils peuvent réduire le décalage du centre géométrique des surfaces supérieure et inférieure, qui serait inférieur à 1,12um. Le contrôle fin de la précision du serrage du moule dans le moulage par injection de précision est essentiel pour garantir que les produits répondent à des normes de haute qualité.
Exemple : Objectifs pour téléphones portables
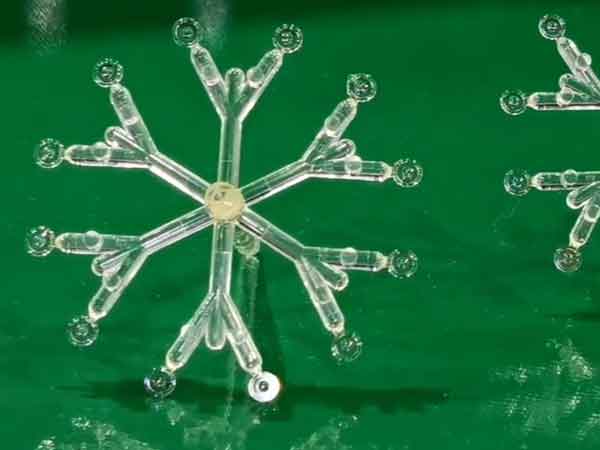
Les lentilles de téléphone portable, qui présentent un moulage par injection de précision, intègrent des technologies de pointe pour garantir une production de haute qualité. Les principales techniques utilisées sont les suivantes
- Matériau: APEL, un COC supérieur, améliore la qualité des lentilles.
- Conception spécialisée des vis: Réduit les défauts tels que les taches noires et blanches, réduisant de manière significative le taux de défauts de 10,7% à 0,1%.
- Mécanisme de verrouillage de haute précision: Maintient le décalage du centre optique dans une limite de 1,12 micromètre, assurant une performance optimale de la lentille.
- Vitesse d'injection: Une vitesse rapide de 550-600 mm/s assure une distribution uniforme du matériau.
- Contrôle précis V/P: Stabilise la pression et la température pendant l'injection afin d'éviter les défauts comme le flash.
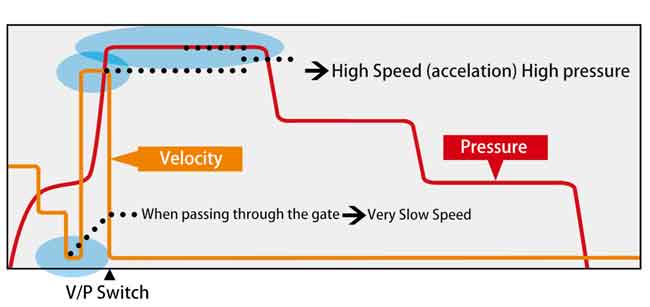
Ces technologies améliorent non seulement la qualité des lentilles, mais démontrent également l'attention du secteur manufacturier à la précision et à la fiabilité.
Conclusion : Normes de qualité du moulage par injection de précision
Le moulage par injection de précision fixe des normes de qualité plus élevées dans de nombreux domaines que le moulage par injection conventionnel. Il s'agit notamment de l'application d'une vitesse et d'une pression élevées, d'un contrôle segmenté précis de la vitesse et de la pression, ainsi que d'un contrôle précis de la température. En outre, en ce qui concerne la conception des vis et les mécanismes de serrage des moules, le moulage par injection de précision répond à des normes qui dépassent celles du moulage par injection classique.
Cependant, les techniques spécifiques de moulage par injection de précision requises varient selon les produits. Les principes abordés dans cet article ne sont que des directives de base. Une compréhension plus approfondie et une application du moulage par injection de précision nécessitent une analyse et une recherche en fonction de cas de produits spécifiques. Cela signifie que le moulage par injection de précision est pas pas un ensemble fixe de spécifications techniques, mais un processus complexe qui doit être ajusté et optimisé de manière flexible en fonction des scénarios d'application spécifiques.
