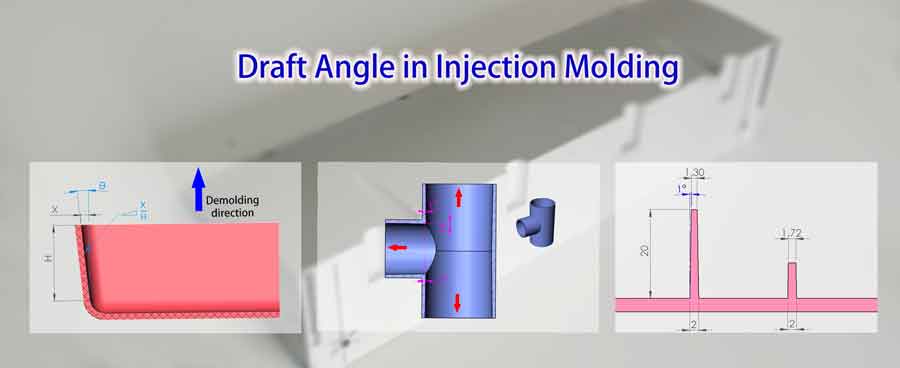
Angle de dépouille : Un élément vital dans la conception des produits moulés par injection de plastique
Tout comme l'épaisseur de paroi, L'angle de dépouille joue un rôle crucial dans la conception des produits moulés par injection plastique—un aspect qui exige l'attention des concepteurs de produits. Négliger l'angle de dépouille dès les premières étapes de la conception du produit, et le confier entièrement à l'ingénieur moule pour des ajustements ultérieurs, peut considérablement amplifier la charge de travail et le cycle de développement. Cet article vise à fournir une introduction concise aux concepts fondamentaux des angles de dépouille des produits plastiques.
Table des matières
ToggleComprendre l'angle de dépouille dans le moulage par injection
Qu'est-ce que l'angle de dépouille ?
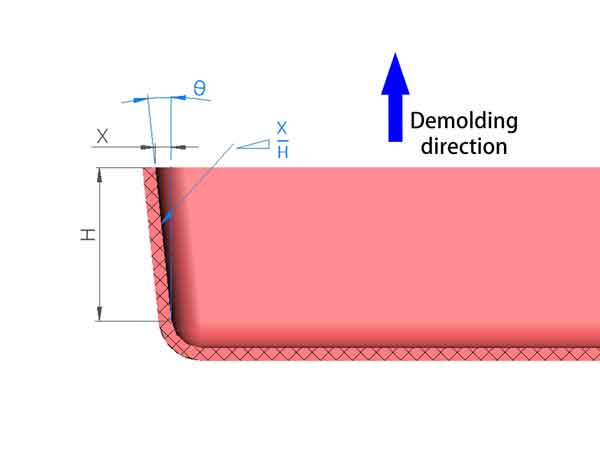
L'angle de dépouille est un élément critique dans le monde du moulage par injection. Il désigne la angle d'inclinaison défini sur la paroi latérale d'un produit plastique dans la direction de démoulage, qui joue un rôle essentiel dans le démoulage fluide du produit moulé par injection. Pour simplifier, c'est l'angle qui facilite le retrait aisé du produit du moule.
Exprimer l'angle de dépouille
Il existe deux façons courantes de décrire l'angle de dépouille. L'une consiste à le mesurer en termes d'angles, qui varie généralement de 0,5° à 2,0°. Alternativement, il peut également être décrit en utilisant le rapport entre la profondeur de l'indentation (X) et sa hauteur (H). Bien que la mesure angulaire soit plus largement utilisée, la seconde méthode offre une image plus claire de l'indentation de la paroi latérale.
L'importance de l'angle de dépouille dans le moulage par injection
Pourquoi un angle de dépouille est-il nécessaire ?
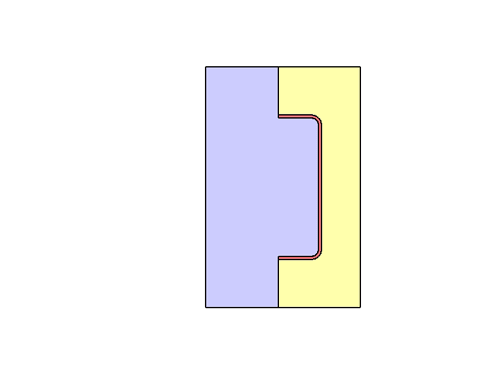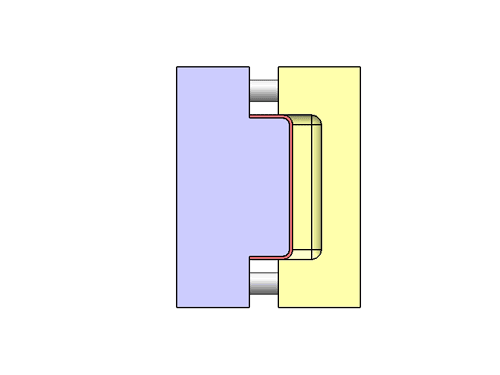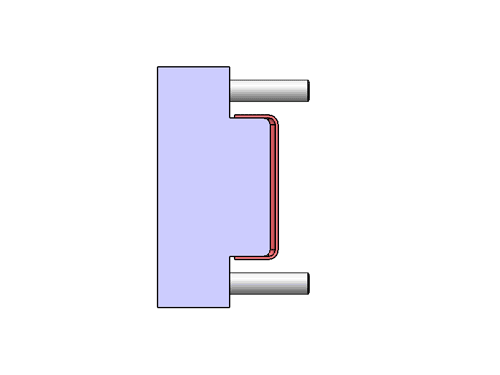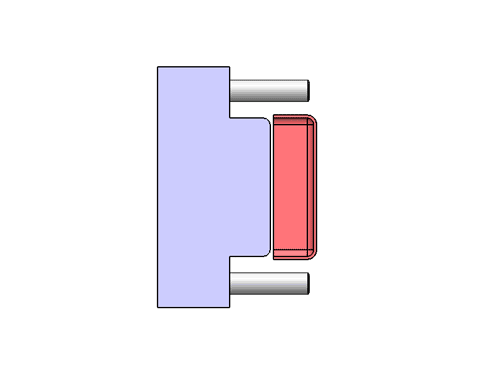
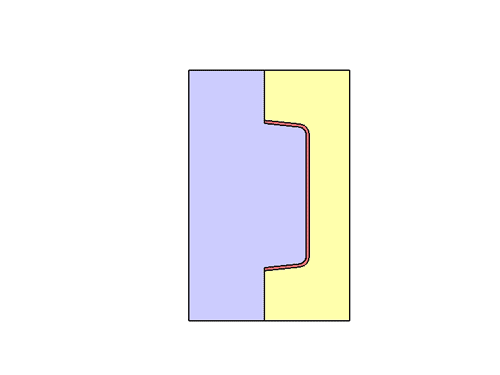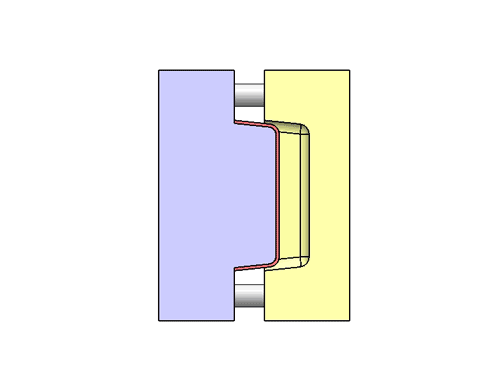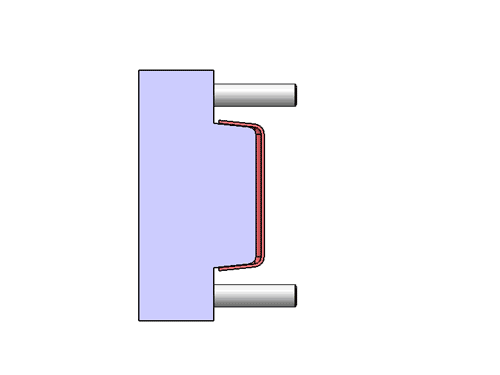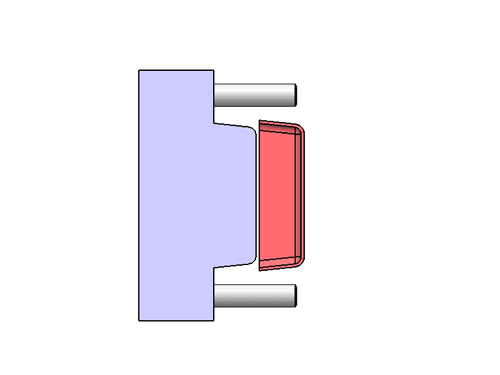
Au cours du processus de moulage par injection, les produits ont tendance à rétrécir lorsqu'ils se solidifient et refroidissent à l'intérieur de la cavité du moule. Ce rétrécissement entraîne un ajustement serré entre les parois latérales du produit en plastique et les parois correspondantes du moule. Par conséquent, une résistance importante (résistance de frottement) est générée pendant le processus de démoulage.
En intégrant un angle de dépouille, un petit espace est créé entre le produit et le moule lorsque le produit est partiellement séparé du moule. Ce minuscule espace permet une séparation plus fluide et sans effort, minimisant efficacement voire éliminant la résistance au démoulage (résistance de frottement). L'inclusion d'un angle de dépouille est donc indispensable pour garantir un démoulage sans faille et efficace des produits moulés par injection.
Conséquences d'un angle de dépouille insuffisant
Des angles de dépouille inadéquats peuvent entraîner plusieurs problèmes critiques, notamment :
Rayures sur les parois latérales des produits en plastique: Lorsque l'angle de dépouille est insuffisant, cela peut entraîner un frottement indésirable et un raclage du produit plastique contre les parois du moule. Cela peut conduire à des rayures sur les parois latérales inesthétiques du produit plastique, compromettant sa qualité globale et son apparence.
Dommages de surface et atteintes à l'intégrité: L'absence d'un angle de dépouille approprié peut causer de graves dommages à la surface et à l'intégrité structurelle du produit plastique. Ces dommages peuvent se manifester par blanchiment du plastique, une déformation, ou même un endommagement localisé dans certaines zones. Ces défauts affectent non seulement l'esthétique mais aussi la fonctionnalité du produit.
Usure accélérée du moule et durée de vie réduite: Des angles de dépouille inadéquats imposent une contrainte supplémentaire au moule. En conséquence, l'usure du moule augmente considérablement, ce qui le détériore plus rapidement. La durée de vie du moule est raccourcie, entraînant la nécessité de remplacements ou de réparations plus fréquents, ce qui peut être coûteux et perturber l'efficacité de la production. Des angles de dépouille appropriés aident à atténuer ce problème, prolongeant la durée de vie du moule et réduisant les coûts de maintenance.
Types d'angles d'attaque et lignes directrices pour la conception
1. Murs extérieurs :
Pour les surfaces polies, il est généralement recommandé d'avoir un angle de dépouille de 1-1,5°. Si les exigences de qualité de surface sont élevées, opter pour un angle de 1,5° est plus sûr pour éviter les rayures de surface.
Pour les parois pas très hautes, un angle de dépouille de 0,5° peut être utilisé si nécessaire, mais il est crucial de bien positionner les broches éjectrices pour garantir que le produit puisse être éjecté en douceur.
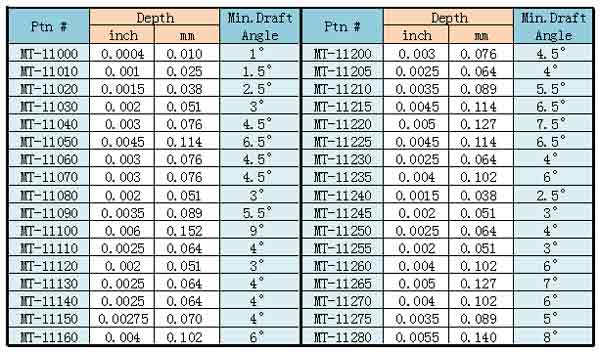
Pour les surfaces extérieures avec des textures, les angles de dépouille correspondants sont listés dans le tableau ci-dessous.
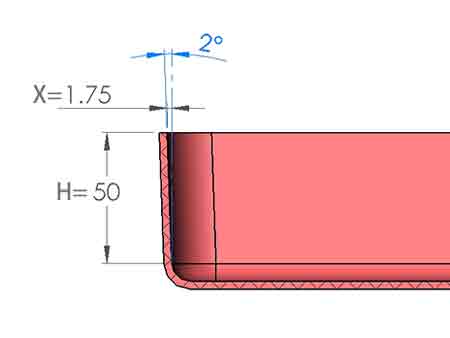
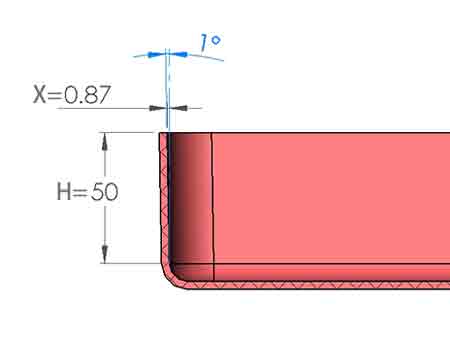
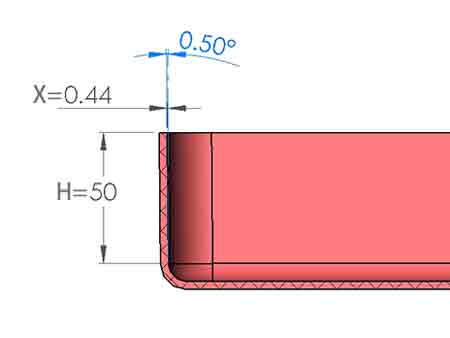
Ces trois images montrent l'ampleur de l'indentation de la paroi latérale lorsque l'angle de dépouille est de 0,5°, 1° et 2°.
Conseil : Prévention du collage au moule supérieur :
Dans le cas d'un moule à deux plaques où le moule supérieur n'a pas de mécanisme d'éjection, il est essentiel d'empêcher le produit de coller au moule supérieur pendant le processus d'ouverture du moule. Dans le cas contraire, une intervention manuelle à l'aide d'outils peut s'avérer nécessaire pour démouler la pièce.
Des occurrences fréquentes de ce problème peuvent perturber une production fluide et potentiellement affecter la fonctionnalité du moule. Par conséquent, le moule inférieur est souvent conçu comme un moule convexe, garantissant que le produit plastique y adhère plus étroitement après retrait et soit plus susceptible de se séparer du moule concave.
2. Nervures de renforcement :
De même, un angle de dépouille de 1 à 1,5° leur convient. Toutefois, si les nervures sont nombreuses et hautes, il convient de choisir une valeur légèrement supérieure afin d'éviter les problèmes lors de l'éjection du produit. En revanche, si le nombre de nervures est faible et que leur hauteur est basse, un angle de tirage plus faible, tel que 0,5°, peut être choisi.
En raison de l'angle de dépouille, la partie supérieure des nervures sera plus mince que la partie inférieure. L'impact de l'utilisation de différents angles de dépouille sur l'épaisseur de la partie supérieure peut être illustré par les trois images ci-dessous.
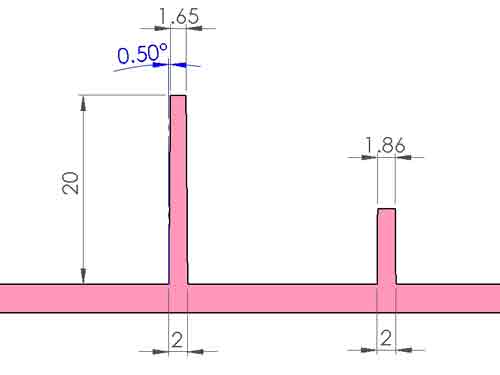
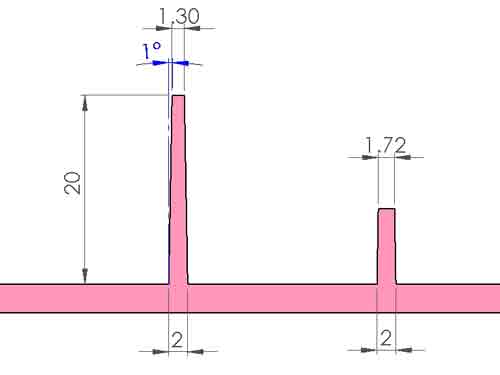
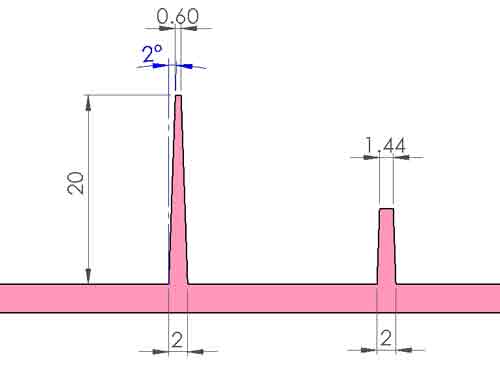
Hauteur des côtes
Généralement, il est recommandé que la hauteur des nervures soit moins de 3 fois l'épaisseur de paroi. Cette directive n'est pas absolue ; les nervures peuvent parfois être plus hautes, mais cela nécessite une sélection et un contrôle minutieux de la taille de l'angle de dépouille.
Toutefois, plus les nervures sont hautes, plus les fentes correspondantes dans le moule sont profondes, ce qui augmente les coûts d'usinage du moule et la difficulté d'éjection du produit.
Épaisseur des côtes
Pour éviter les marques d'enfoncement visibles sur les parois extérieures, l'épaisseur recommandée pour les nervures est inférieure à 0,6 fois l'épaisseur de la paroi extérieure, avec une préférence pour une épaisseur inférieure à 0,5 fois afin de minimiser encore les marques d'enfoncement.
Toutefois, si cet objectif est difficile à atteindre, il peut s'avérer nécessaire de compromettre l'aspect du produit. Après tout, quelques traces de coulures sur la surface du produit sont acceptables dans certains cas.
Patrons
Pour les bossages, la présence d'un tube éjecteur permet d'appliquer des forces d'éjection plus importantes, ce qui permet de réduire l'angle de dépouille à 0,5-1°.
Trous borgnes et trous débouchants
Dans le cas des trous borgnes, l'angle d'inclinaison étant opposé à celui des parois extérieures, l'épaisseur de la paroi supérieure sera sensiblement inférieure à celle de la paroi inférieure. Pour éviter les marques d'enfoncement au fond, il est recommandé que l'épaisseur de la paroi inférieure du bossage soit inférieure à 0,6 fois l'épaisseur de la paroi extérieure.
Avec les trous traversants, puisque le trou et les parois extérieures peuvent être inclinés dans la même direction, l'épaisseur de la paroi peut rester relativement uniforme sur toute la hauteur. En outre, comme le noyau d'un trou traversant est soutenu aux deux extrémités, il est possible de rendre le bossage plus haut. Il est donc conseillé d'utiliser des trous traversants pour obtenir des bossages plus hauts.
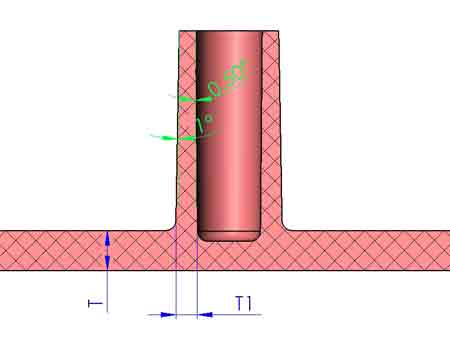
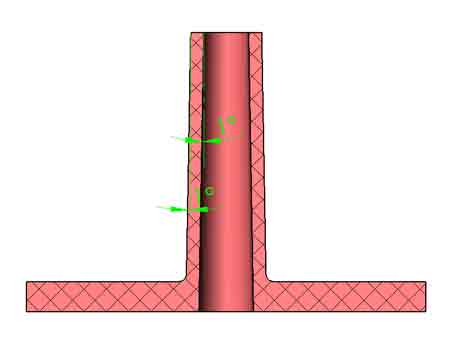
Une astuce pour éviter les marques d'enfoncement sous le patron
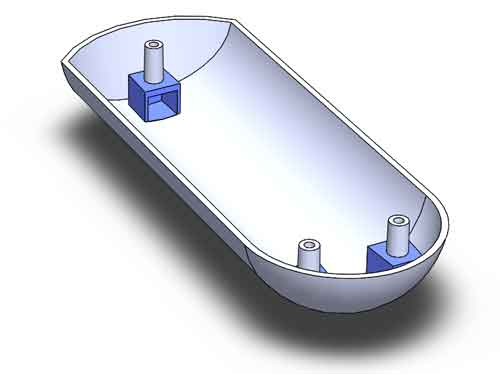
Une autre solution consiste à ajouter un structure creuse sous le bossage, semblable à la construction d'une petite maison pour soutenir le bossage. Cela peut garantir une épaisseur de paroi suffisante pour le bossage sans causer de marques de retrait, mais nécessite un mécanisme coulissant supplémentaire et assure une conception de seuil avec un remplissage efficace, ce qui augmentera le coût.
4. Coulisseaux :
Les angles de dépouille dans la direction d'extraction du coulisseau sont essentiels pour faciliter le mouvement fluide des coulisseaux pendant le processus de moulage par injection.
Les angles de dépouille dans la direction d'extraction du curseur sont essentiels pour assurer le retrait fluide des curseurs. De même, une plage générale de 0,5 à 1,5° pour les angles de dépouille est recommandée, mais elle doit être évaluée au cas par cas.
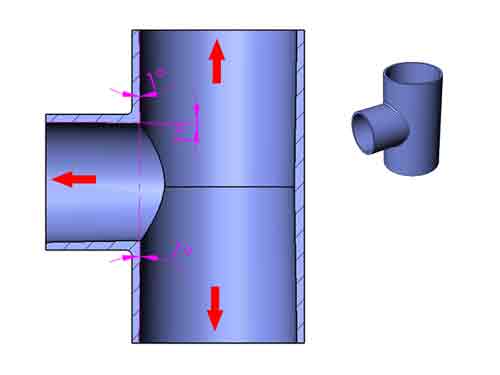
Remarque : Dans l'exemple illustré, le diamètre extérieur du tube en T est formé par le serrage des moules supérieur et inférieur sans extraction axiale. Par conséquent, aucun angle de dépouille n'est requis pour le diamètre extérieur.
Toutefois, pour les trous intérieurs réalisés avec trois inserts, un angle de dépouille de 1° est incorporé dans la direction de l'extraction.
En tant que concepteur de produit, vous n'avez qu'à vous concentrer sur les principes généraux des angles de dépouille. Contactez-nous pour obtenir de l'aide ; nous sommes là pour vous aider à vérifier et à affiner les angles de dépouille.
Facteurs clés influençant l'angle de tirant d'eau minimal
Plusieurs facteurs critiques influencent la détermination de l'angle de dépouille minimal requis pour un démoulage réussi dans le moulage par injection. Ces facteurs sont les suivants
1. Rugosité de surface : Parfois, différentes textures doivent être appliquées à la surface des pièces en plastique. La rugosité de surface de ces textures déterminera l'angle de dépouille minimal correspondant, que nous aborderons dans la section suivante.
2. Retrait : Les produits présentant un retrait important nécessitent un angle de dépouille plus grand pour faciliter l'extraction du moule de la pièce en plastique.
3. Épaisseur de paroi : Une épaisseur de paroi accrue entraîne une force d'enveloppement plus importante sur le moule, ce qui exige un angle de dépouille plus grand pour un démoulage efficace.
4. Résistance au frottement : Des niveaux plus élevés de résistance au frottement nécessitent l'utilisation d'un angle de dépouille plus grand pour garantir un démoulage fluide et efficace.
5. Complexité des caractéristiques de conception : La présence de multiples nervures de renforcement, trous et bossages dans la conception amplifie la force d'extraction requise, ce qui oblige à augmenter de manière appropriée la pente de dépouille pour assurer un démoulage réussi.
Corrélation entre la texture de la surface et l'angle de dépouille
Un facteur influent dans la détermination de l'angle de dépouille minimal requis est la rugosité de surface. Il est essentiel de reconnaître que lors de la création de textures de surface, la profondeur de la texture influence directement l'angle de dépouille nécessaire. Des textures plus profondes, indiquant une rugosité de surface plus élevée, exigent un angle de dépouille plus grand pour éviter la déformation de la surface lors de l'éjection du moule.
Ce tableau indique l'angle de dépouille minimal requis pour différentes textures de surface et sert de guide pour optimiser l'angle de dépouille en fonction de la complexité de la finition de la surface.
L'utilisation de noyaux repliables pour éliminer les angles de dépouille
Introduction à la technologie des noyaux rétractables
Bien que les angles de dépouille soient acceptables dans la plupart des cas, il existe des scénarios où un angle de dépouille nul est souhaité. Cela peut être réalisé en utilisant une structure connue sous le nom de noyau escamotable. Composé de plusieurs parties, les composants de ce noyau se déplacent verticalement les uns par rapport aux autres lors du démoulage, ce qui se traduit par une réduction horizontale de la taille du noyau.
Illustration du fonctionnement du noyau pliable
Les noyaux pliables se présentent sous différentes formes, certains se contractant entièrement sur la circonférence et d'autres ne se contractant que dans un sens. Ce dernier type de noyau comporte moins de pièces et est moins coûteux. En raison de sa structure plus simple, nous expliquerons son principe de fonctionnement à l'aide d'une illustration ci-dessous.
Le diagramme 3D suivant montre deux glissières reliées à une pièce centrale par des fentes en queue d'aronde. Lorsque le moule s'ouvre, les curseurs se déplacent vers le haut par rapport à la pièce centrale, ce qui réduit la distance entre les côtés et crée un espace entre le noyau du moule et le produit.
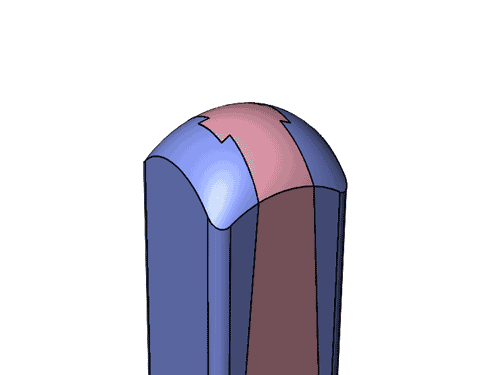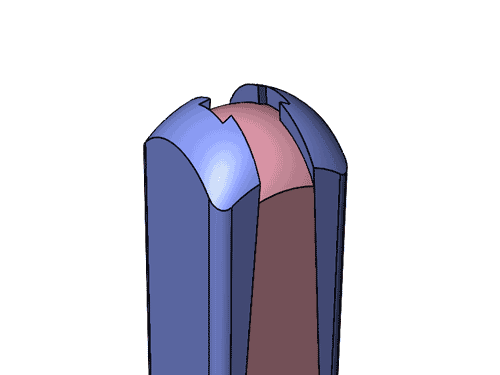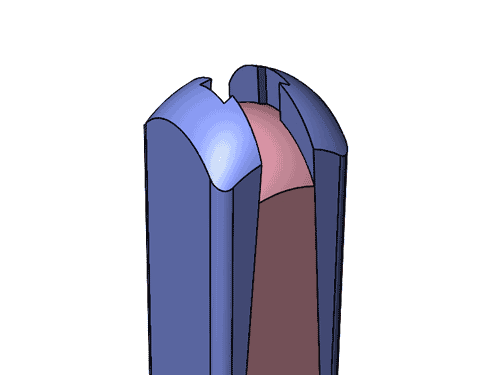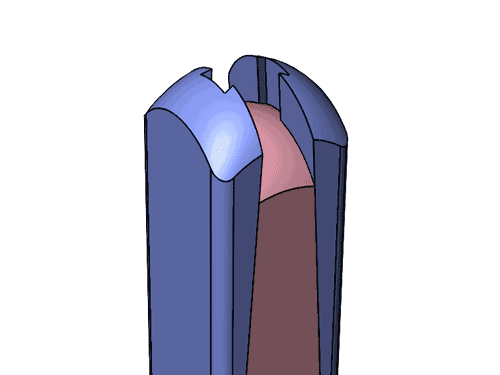
Vous trouverez ci-dessous une vue en coupe bidimensionnelle qui illustre le changement de dimensions.
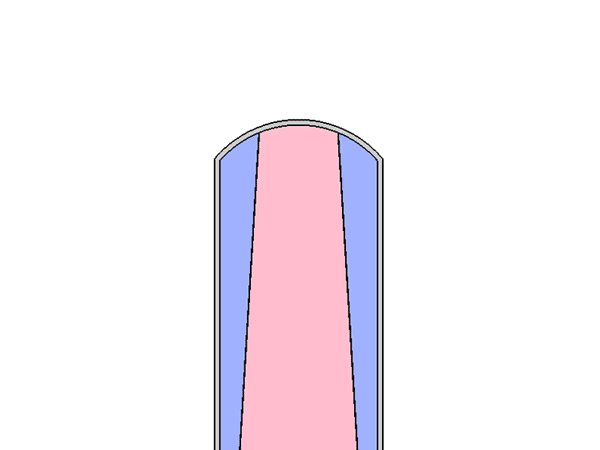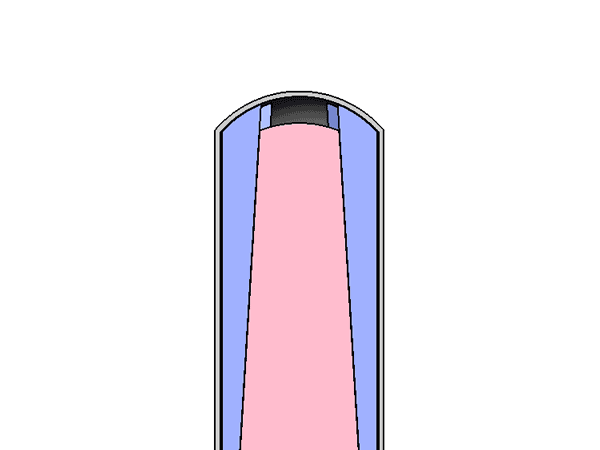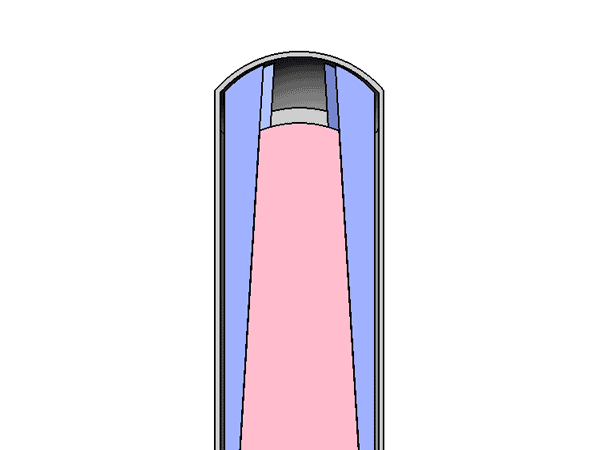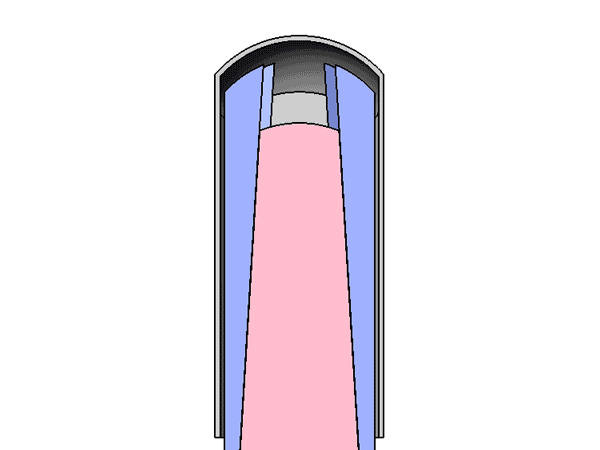
Avec cette structure, il est possible de créer des produits en plastique avec un angle de dépouille nul ou même un angle de dépouille négatif, où les parois intérieures sont inclinées vers l'intérieur.
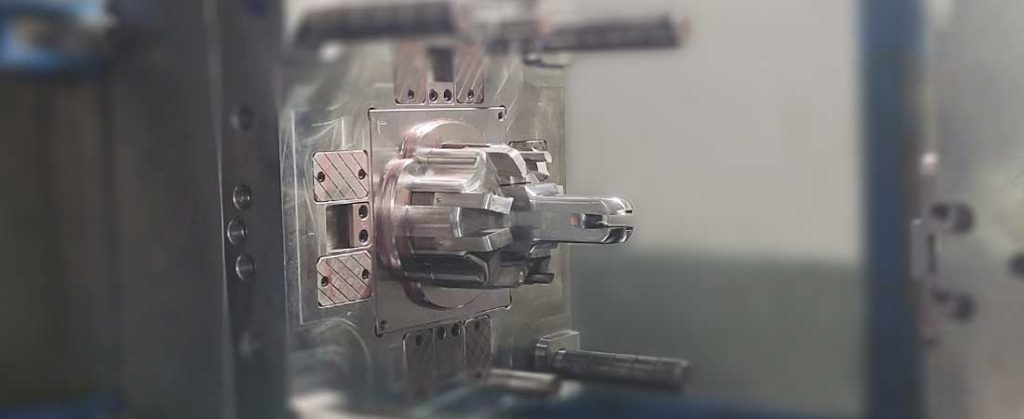
Noyau pliable à 6 segments
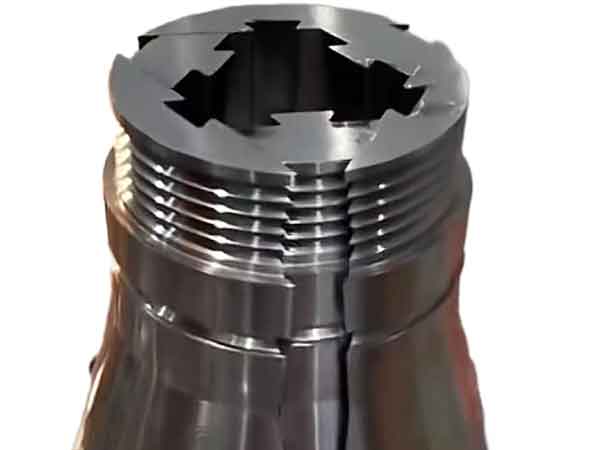
Cependant, la structure de noyau pliable la plus courante consiste en 6 segments et est utilisée pour les cavités internes circulaires.
Comme vous pouvez le constater, cette structure à six segments peut être utilisée pour créer des filetages internes dans des composants en plastique sans avoir recours à un moteur de dévissage.
Conclusion
En conclusion, il est essentiel de comprendre le rôle essentiel des angles de dépouille dans le moulage par injection de plastique pour une conception efficace des produits. En reconnaissant son impact dès le départ, les concepteurs peuvent améliorer la collaboration et rationaliser le processus de développement, garantissant ainsi des résultats optimaux dans le domaine complexe du moulage par injection.