


Inhaltsübersicht
Umschalten aufEinführung in die Prozessschritte des Spritzgießens
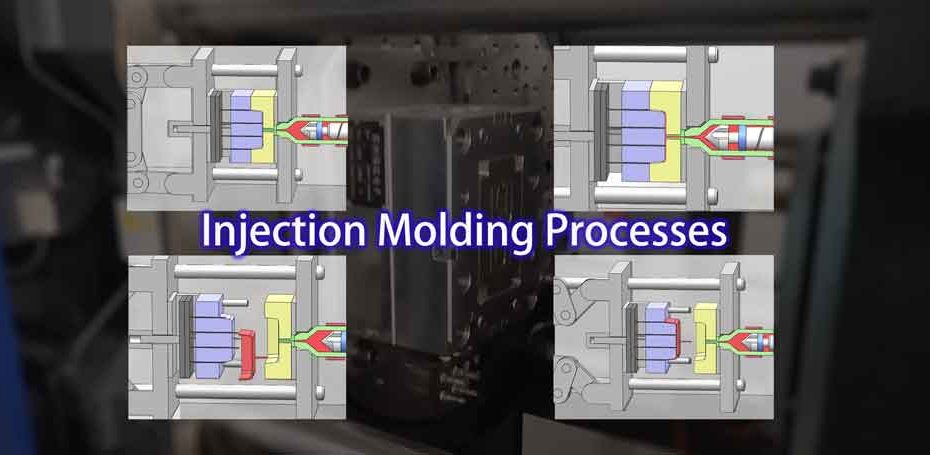
Der Spritzguss, oft einfach als “Formen” bezeichnet, ist ein grundlegendes Fertigungsverfahren zur Herstellung von Kunststoffprodukten. Bei dieser Methode werden Kunststoffpartikel erhitzt, bis sie flüssig werden, dann durch die Düse einer Spritzgießmaschine in den Hohlraum einer Form eingespritzt. Sobald sich der geschmolzene Kunststoff in der Form befindet, kühlt und erstarrt, wobei er die Form des Formhohlraums annimmt.
Dieses vielseitige Verfahren ermöglicht die Herstellung komplizierter und komplexer Formen, die mit anderen Fertigungsmethoden nur mit hohem Zeitaufwand oder gar nicht zu realisieren wären.
In diesem Artikel werden wir den Spritzgussprozess in vier einfache Schritte unterteilen, um ihn für Anfänger leicht verständlich zu machen. Lasst uns eintauchen.
1. Das Einspannen der Form
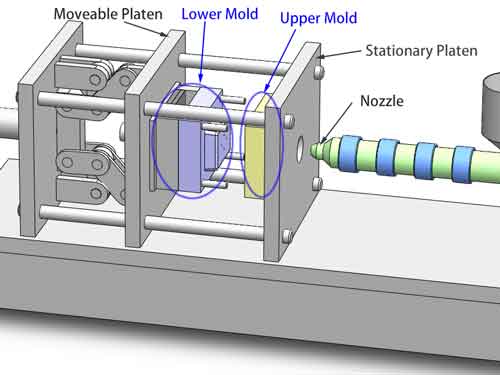
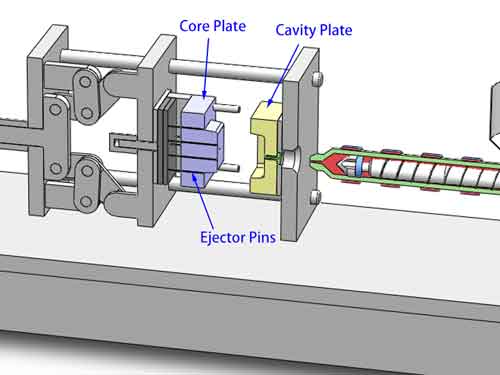
Der erste Schritt im Spritzgießprozess ist das Schließen der Form. In dieser Phase bewegt sich die untere Form, die zunächst auf der Spritzgießmaschine positioniert wird, nach vorne und schließt sich fest mit der oberen Form. Wenn die beiden Formen zusammenkommen, entsteht durch den Kern und den Hohlraum in ihnen ein Hohlraum, der das Endprodukt formt.
Es ist wichtig zu beachten, dass die Spritzgießmaschine zu diesem Zeitpunkt eine erhebliche Formschließkraft ausübt. Diese Kraft stellt sicher, dass die obere und untere Form fest verschlossen bleiben, sodass selbst kleinste Spalten nicht entstehen, insbesondere unter dem intensiven Einspritzdruck, der später im Prozess auftritt. Dieser sichere Verschluss ist entscheidend für den Erfolg des Spritzgussverfahrens.
2. Injektion und Druckpackung
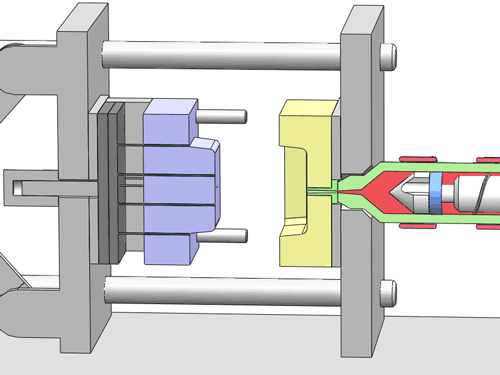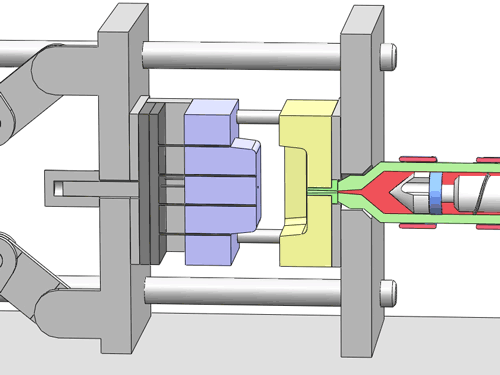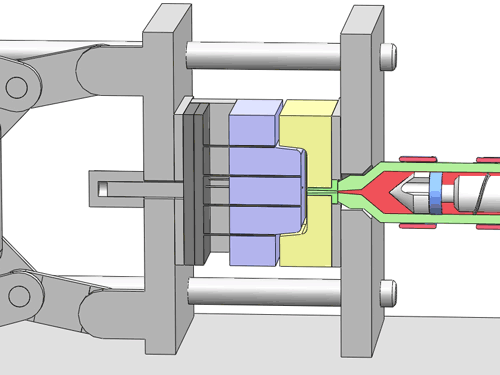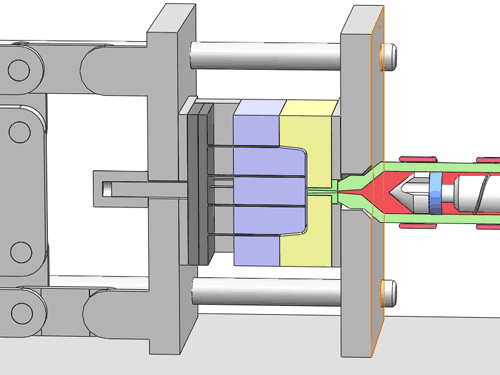
Beim Spritzgießen wird der geschmolzene Kunststoff von der Spritzgießmaschine kraftvoll in den Formhohlraum eingespritzt und füllt den gesamten Raum unter erheblichem Druck. Nach dem Befüllen hält die Spritzgießmaschine einen bestimmten Einspritzdruck aufrecht, um den Volumenverlust auszugleichen, der durch die natürliche Schrumpfung des abkühlenden und erstarrenden Kunststoffs entsteht.
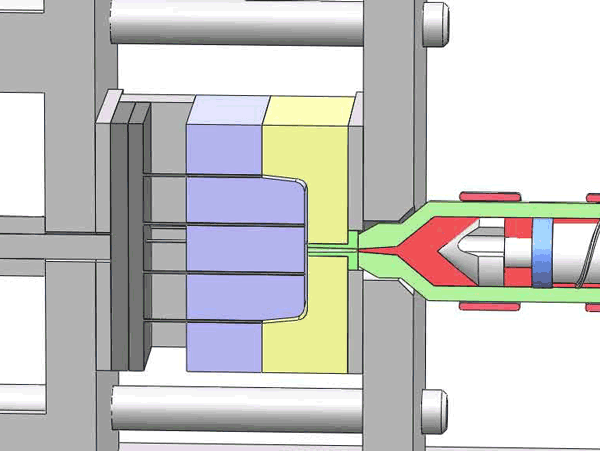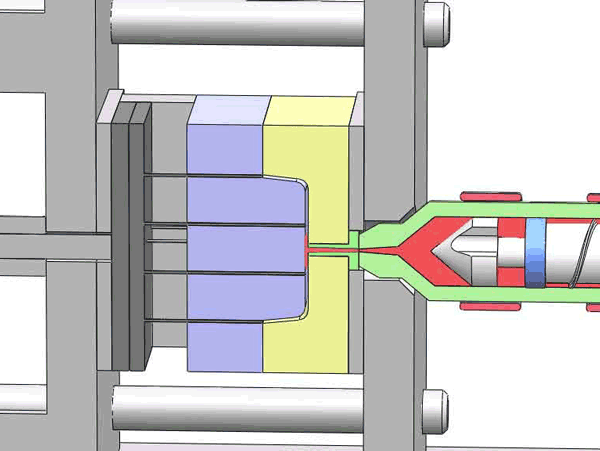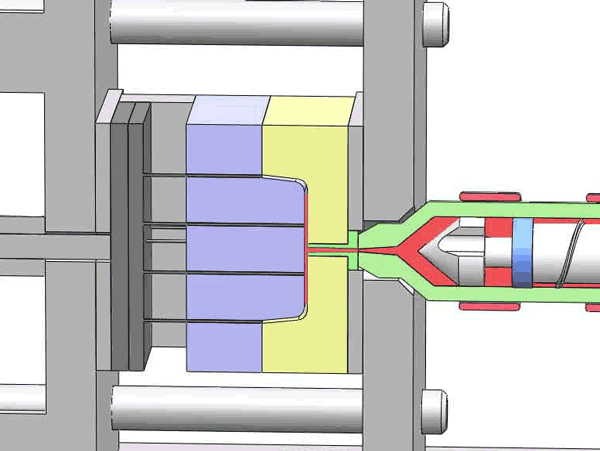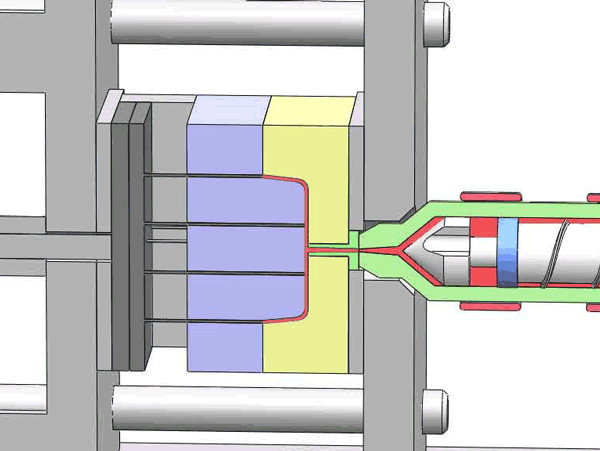
Normalerweise wird Idealer Bereich für den Spritzgussdruck mit verschiedenen Kunststoffen liegt unter 80–100 MPa. Im Bereich von 100–120 MPa wird es herausfordernder, und wenn 120–150 MPa überschritten werden, wird es deutlich anspruchsvoller.
Der Einspritzdruck dient als Indikator für den Aufwand, der erforderlich ist, um den gesamten Hohlraum zu füllen. Er hängt eng mit Faktoren wie der Gesamtgröße des Teils zusammen, Wandstärke, und Höhe.
Darüber hinaus ist die Steuerung der Einspritzgeschwindigkeit in den verschiedenen Phasen eine Kunst, die für die Qualität der fertigen Teile entscheidend ist.
Es ist jedoch wichtig zu beachten, dass, sobald Anguss, Verteilerkanal und Hauptanschnitt zu erstarren beginnen, kein weiteres Material mehr in die Form eingebracht werden kann. Folglich bleibt selbst bei Druckverdichtung ein gewisses Maß an Schwindung im fertigen Produkt unvermeidbar.
3. Abkühlung und Erstarrung
Wenn die Form sicher geschlossen ist, beginnt der geschmolzene Kunststoff im Inneren des Formhohlraums abzukühlen und zu erstarren. In dieser entscheidenden Phase geht der Kunststoff vom flüssigen in den festen Zustand über und schrumpft dabei natürlich.
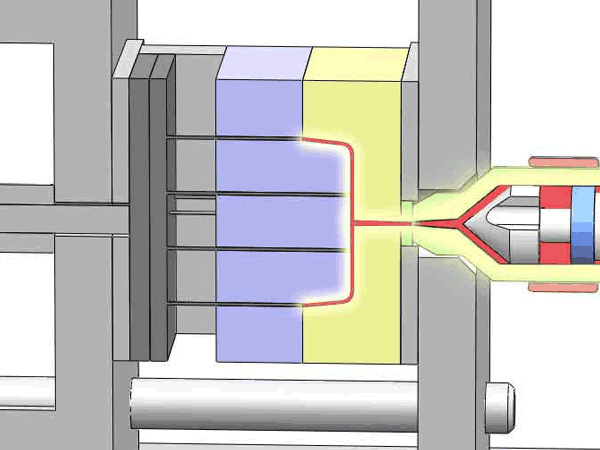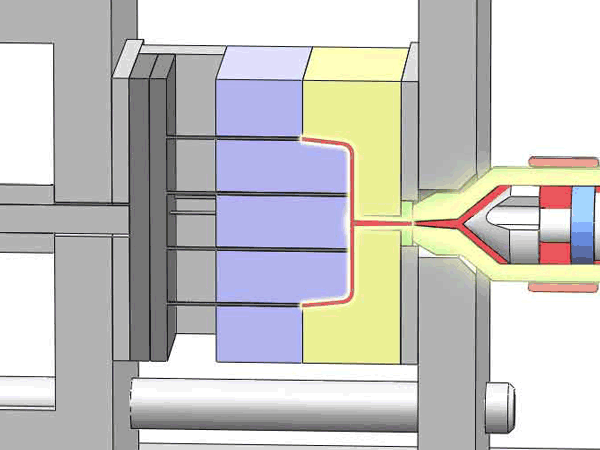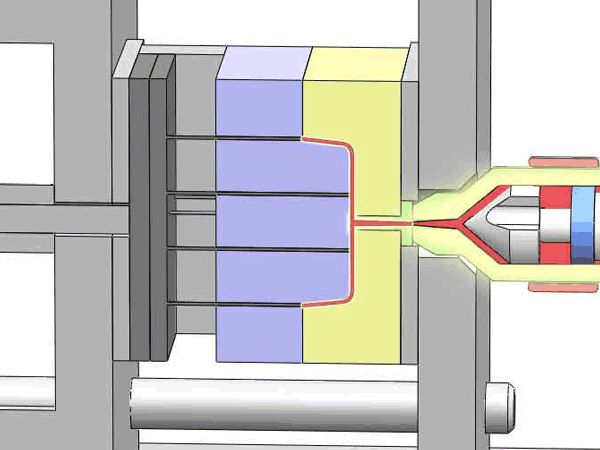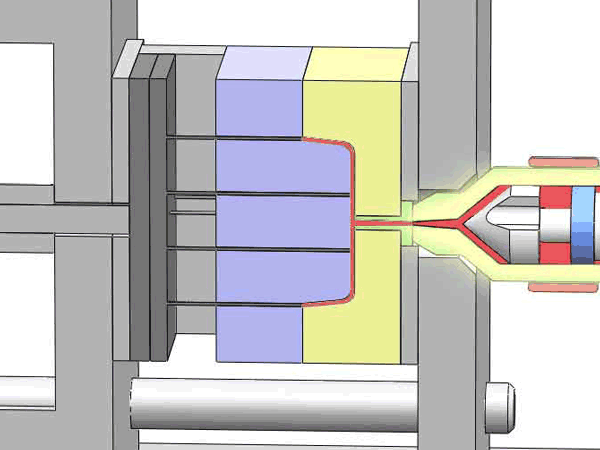
Die Temperatur der Form selbst spielt eine entscheidende Rolle für die Qualität des Endprodukts. Typischerweise erzeugen Formheizungen erhitztes Öl, um die Temperatur der Form zu erhöhen, während Kaltwasser zur Kühlung verwendet wird. In seltenen Fällen werden sowohl Heiz- als auch Kühlverfahren abwechselnd in einem Produktionszyklus eingesetzt, um eine präzise Temperaturkontrolle und optimale Produktqualität zu erzielen.
Die Dauer des Kühl- und Erstarrungsprozesses ist ein kritischer Parameter, der sich direkt auf die Qualität des Endprodukts auswirkt. Sie bestimmt, ob das Produkt vollständig geformt ist und sorgt dafür, dass feine Größenunterschiede minimiert werden.
Sobald die Kunststoffteile ausreichend abgekühlt und in der Form erstarrt sind, ist es Zeit für den nächsten Schritt: die Form zu öffnen und die neu geformten Komponenten zu entnehmen.
Tipp: Die Abkühlungsphase ist der längste der vier Schritte
Im Zyklus der Spritzgussproduktion, der diese vier Schritte umfasst, ist der Kühlprozess der zeitaufwändigste und somit ein entscheidender Faktor für die Gesamteffizienz. Die Wanddicke des Kunststoffteils spielt eine entscheidende Rolle für die Dauer der Kühlphase.
In vielen Fällen ist es der Anguss, oft der dickste Bereich, der den Hauptfaktor für verlängerte Kühlzeiten darstellt. In solchen Szenarien kann die Implementierung eines Heißkanalsystem sich als äußerst vorteilhaft erweisen, da es effektiv die Notwendigkeit beseitigt, den Anguss zu kühlen, und den Produktionszeitplan optimiert.
4. Öffnen der Form und Auswerfen der Teile
In der nächsten Phase des Spritzgießprozesses erfolgt das Öffnen der Form und das Auswerfen des Teils.
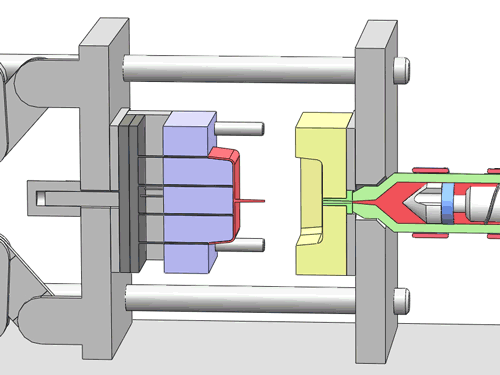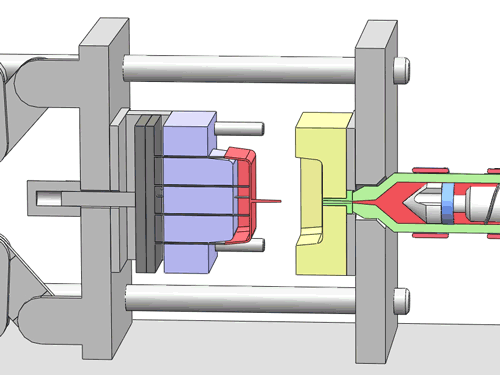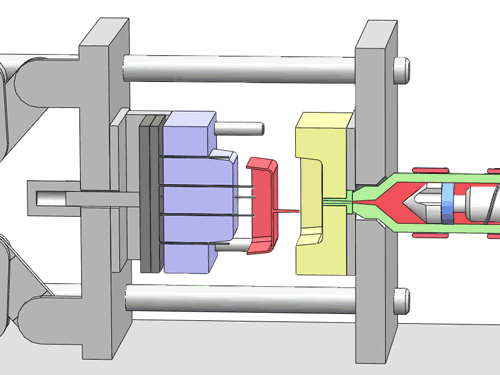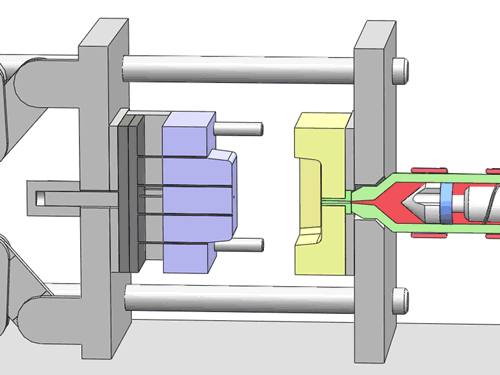
Im Gegensatz zur Schließphase bewegt sich das Unterwerkzeug nun rückwärts und trennt sich vom Oberwerkzeug. Gleichzeitig tritt ein wesentliches Bauteil, der Auswerferstift, in Aktion und drückt das neu geformte Produkt aus der unteren Form.
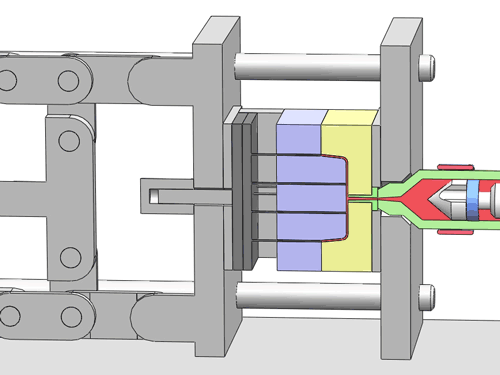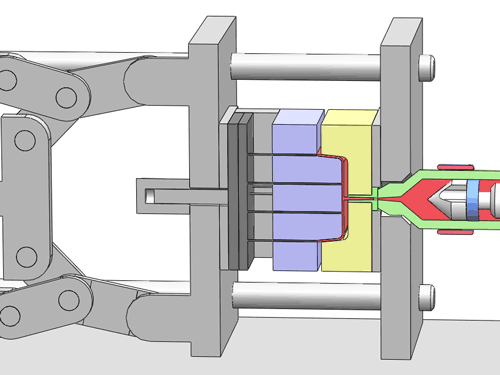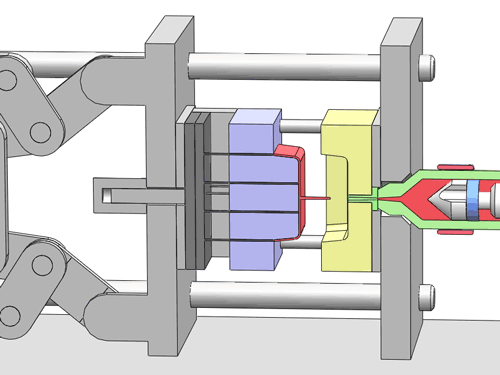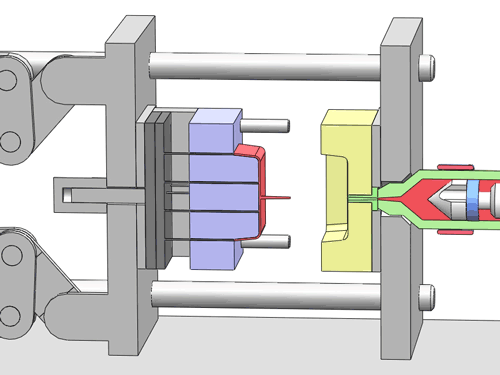
Der Auswerferstift spielt eine entscheidende Rolle für die erfolgreiche Entnahme des Produkts, insbesondere bei Artikeln mit kleinen Entformungswinkeln und hohen Wänden. Ohne den Auswerferstift könnten sich einige Produkte in der Form verfangen, was eine Entnahme praktisch unmöglich macht, ohne sie zu beschädigen.
Darüber hinaus ist es wichtig sicherzustellen, dass das Produkt nicht an der oberen Form haftet, da die obere Form typischerweise keinen Auswerfermechanismus hat. Eine ordnungsgemäße Auswerfung gewährleistet einen reibungslosen und effizienten Produktionsprozess und ermöglicht die Herstellung hochwertiger Kunststoffkomponenten.
Schlussfolgerung
Zusammenfassend lässt sich sagen, dass die Theorie des Spritzgießprozesses einfach zu verstehen ist. Um jedoch große Mengen qualitativ hochwertiger Produkte zu produzieren, ist eine präzise Steuerung zahlreicher Parameter innerhalb des Spritzgießprozesses unerlässlich. Zu den Schlüsselfaktoren, die sorgfältige Aufmerksamkeit erfordern, gehören die Einspritztemperatur, der Druck, die Haltezeit und vieles mehr.
Das Erreichen dieses Präzisionsniveaus hängt nicht nur von einer hochentwickelten Ausrüstung ab, sondern auch von der Kompetenz und der Zusammenarbeit von qualifizierten Ingenieuren und Bedienern mit umfassender Erfahrung in diesem Bereich. Ihr Wissen und ihr Engagement sind unverzichtbar für die erfolgreiche Durchführung des Spritzgießprozesses und die Herstellung von Kunststoffteilen höchster Qualität.
Die Kommentare sind geschlossen.