Zum Inhalt springen

Kostenvoranschlag für Spritzgussformen und Online-Rechner

Die Kosten für Kunststoff-Spritzgussformen in China

Wenn Sie in Betracht ziehen, ein Kunststoffspritzgussprojekt auszulagern, könnten Sie neugierig sein auf Wie man einen angemessenen Preis sichert für das Spritzgießwerkzeug. In diesem Artikel werden wir Die Kostenberechnung aufschlüsseln für ein Spritzgießwerkzeug. Wir werden eingehen auf die Stundensätze verbunden mit jedem Fertigungsprozess, zusammen mit den Schlüsselfaktoren, die die Kosten des Werkzeugs beeinflussen.

Unser Online-Formkostenrechner wird Ihnen helfen, einen angemessenen Preis für Ihr Werkzeug zu bestimmen und Wege zu erkunden, um die Werkzeuginvestition möglicherweise zu reduzieren.

Empirische Zitiermethode

Ein Werkzeug besteht aus vielen Teilen, die jeweils verschiedene Bearbeitungsprozesse erfordern, was die Kostenberechnung komplex macht. Während der Bestimmung der Materialkosten kann relativ einfach und präzise, Berechnung Bearbeitungskosten ist mehr herausfordernd.

Die Bearbeitungskosten hängen von der Art der verwendeten Ausrüstung und der Zeit ab, die für die Durchführung des Prozesses benötigt wird. Die genaue Vorhersage der Bearbeitungszeit ist schwierig, sei es durch menschliche Schätzung oder mit 3D-Simulationssoftware. Infolgedessen, Die Formenpreisgestaltung basiert oft auf Schätzungen.

Um ein Angebot für ein Werkzeug zu erstellen, ist es notwendig, zuerst die Werkzeugstruktur zu entwerfen. Danach berechnen Sie die Materialkosten, schätzen die Bearbeitungs- und Zusatzkosten und erstellen dann ein Angebot für das Werkzeug.

Sicherlich ist diese Schätzung weder willkürlich noch ungenau, aus folgenden Gründen:

  • Die Berechnung der Materialkosten ist recht genau;
  • Die Schätzung der Bearbeitungskosten ergibt sich aus den Abmessungen des Werkzeugs und frühere Erfahrungen mit vergleichbaren Produkten;
  • Der Formenbauer ist sich darüber im Klaren, dass eine Überschätzung dazu führen könnte, dass er diese Möglichkeit verliert.

Es bleibt jedoch ein gewisser Unsicherheitsfaktor, auf den wir später noch näher eingehen werden.

Die grundlegenden Elemente von Spritzgießwerkzeugen

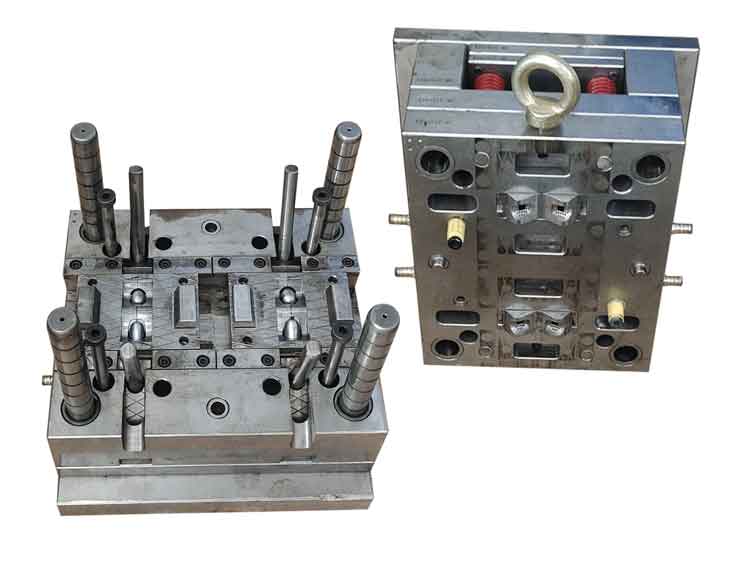
Ein Spritzgießwerkzeug besteht aus mehreren präzisionsgefertigten Stahlteilen. Diese Teile werden akribisch geformt und auf spezifische Abmessungen und Toleranzen geschliffen und dann zusammengebaut, um ein komplettes Werkzeug zu bilden. Diese Montage dient als das Gefäß zum Einspritzen, Formen, Kühlen und Erstarren von geschmolzenem Kunststoff, um das fertige Teil zu formen.

Obwohl die Komplexität von Spritzgießwerkzeugen unterschiedlich sein kann, wobei einige aufwendige Designs und mehrere bewegliche Teile aufweisen, sind ihre grundlegende Struktur bleibt unverändert.

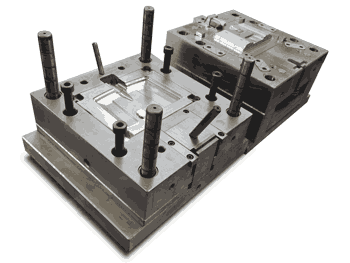
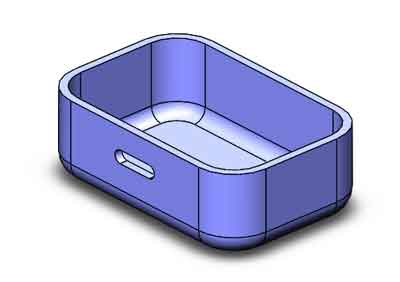
Spritzgussform für das Substrat
Beispiel für ein Kunststoffteil zur Erläuterung einer Kunststoffspritzgussform
Das zu produzierende Kunststoffteil
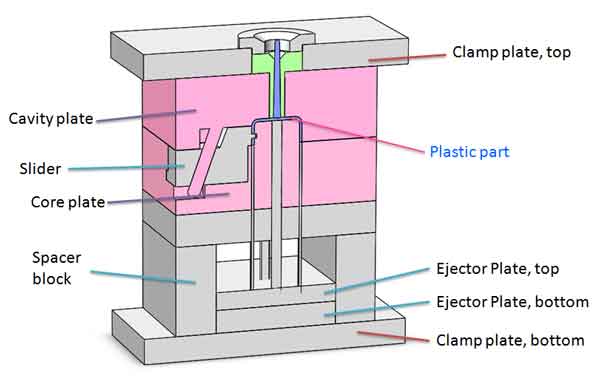
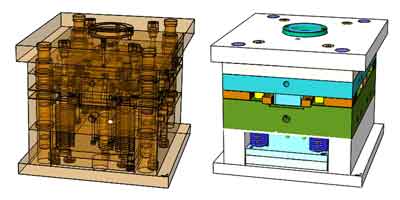
Grundaufbau einer Spritzgussform

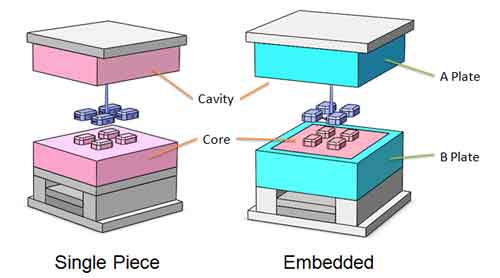
Ein Spritzgießwerkzeug besteht im Wesentlichen aus den folgenden Teilen, die in zwei Hauptgruppen unterteilt sind:

  • Hauptkomponenten: Hohlraumplatte, Kernplatte, Schieber, Abstandshalter, Klammerplatte (oben und unten), Auswerferplatte (oben und unten).
  • Zubehör: Dazu gehören die Schiebesäule, die Auswerferstifte, die Angussbuchse, der Fixierring, die Federn, einige Formen haben Heißkanäle und so weiter.

Hier sind einige Klarstellungen:

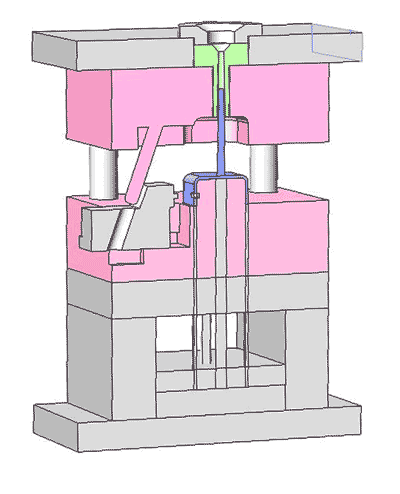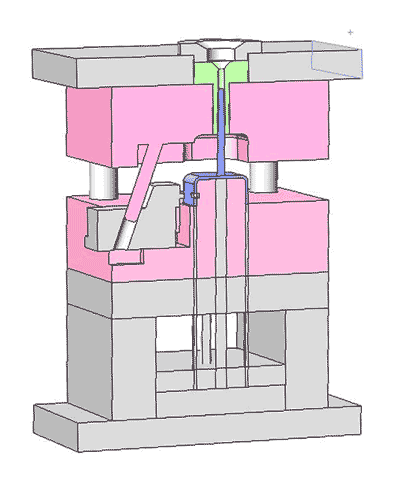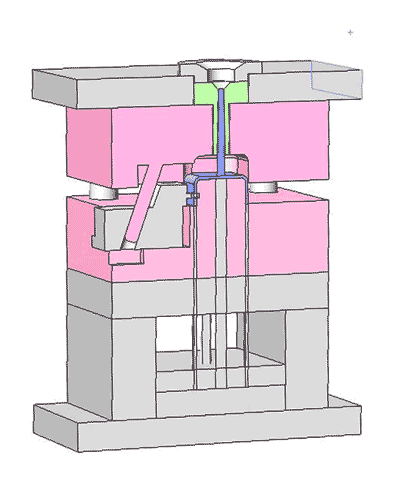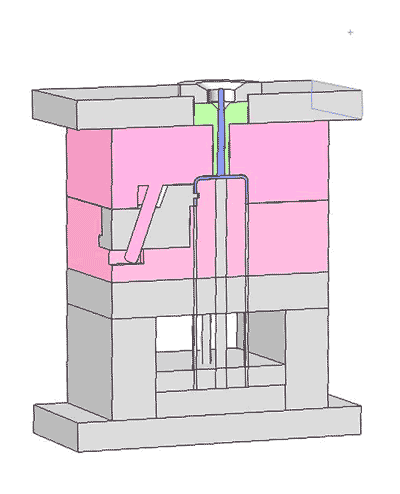
Beim Schließen, die Kernplatte, Kavitätenplatte, und Schieber bilden einen abgedichteten Raum, in dem das Kunststoffmaterial geformt und verfestigt wird. Sobald das Werkzeug geöffnet wird, lösen sich diese Teile, wodurch das erstarrte Kunststoffteil freigegeben wird.

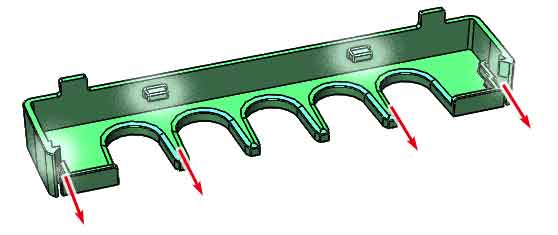
Aufgrund des häufigen Auftretens von Hinterschnitte in den Designs von Kunststoffteilen enthalten Spritzgießwerkzeuge häufig Schiebemechanismen. Diese Mechanismen sind hauptsächlich von zwei Typen: einer, der vertikale Bewegungen in horizontale umwandelt, indem er geneigte Schienen verwendet, und ein anderer, der hydraulische oder pneumatische Zylinder für die Bewegung einsetzt.

Öffnen und Schließen der Spritzgussform
Querschnitt durch eine einfache Spritzgussform

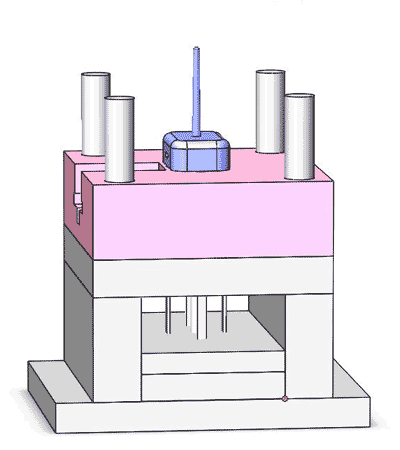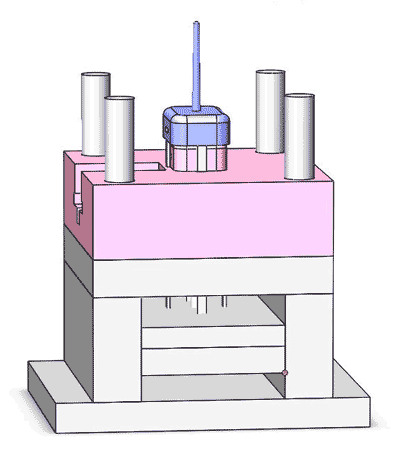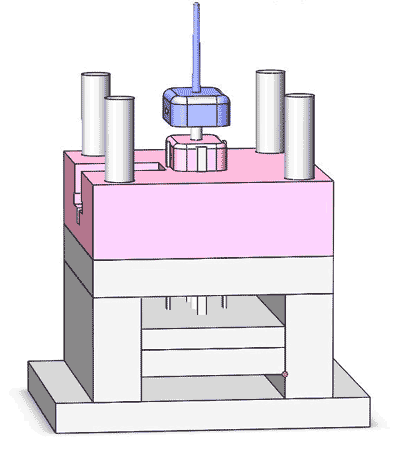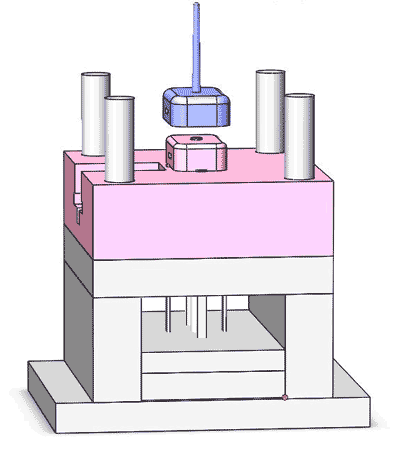
Der Auswerfermechanismus besteht aus Auswerferstifte und der oberen und unteren Auswerferplatte, spielt eine entscheidende Rolle beim reibungslosen Entformen der geformten Teile aus dem Werkzeug.

Die obere Auswerferplatte ist mit vielen Löchern für den Einbau und die Positionierung der Auswerferstifte versehen, während die untere Auswerferplatte keine Löcher hat und zum Drücken der Auswerferstifte dient.

Wenn sich die Auswerferplatten nach oben bewegen, treiben sie die Auswerferstifte an, die dann das abgekühlte Kunststoffteil aus der Form auswerfen.

Ausstoßbewegung im Spritzgusswerkzeug

Die Zusammensetzung der Form Kosten

Wir können die Kosten für die Form wie folgt aufschlüsseln:

1. Die Materialkosten

Die Kostenkalkulation für die Spritzgussform beginnt mit den Materialkosten. Zunächst berechnen wir die Kosten für die Hauptstahlplatten.

Die Klassifizierung der Materialkosten

  • Die Hauptplatten: Kernplatte, Hohlraumplatte, Schieber, Klemmplatte, Abstandshalter, obere Auswerferplatte und untere Auswerferplatte;
  • Komponenten der Folie: Schieber, Heber, Zylinder oder andere Gleitmechanismen;
  • Zubehör: Schiebesäulen, Auswerferstifte, Heißkanäle (optional), Federn, Befestigungselemente usw.
  • HilfsmittelBronze oder Graphit, die als Elektroden für die Funkenerosion verwendet werden.

Ein Beispiel für die Berechnung der Hohlraumplatte

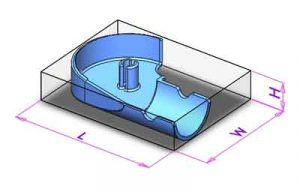
Anhand der Größe der Kunststoffteile, der Anzahl der Kavitäten und der Grundstruktur (Schieber, Kerne, Zweiplatten- oder Dreiplattenwerkzeuge usw.) können wir die Größe und das Gewicht der Stahlplatten berechnen und so die Kosten dafür ermitteln.

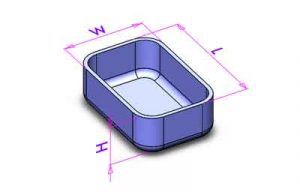
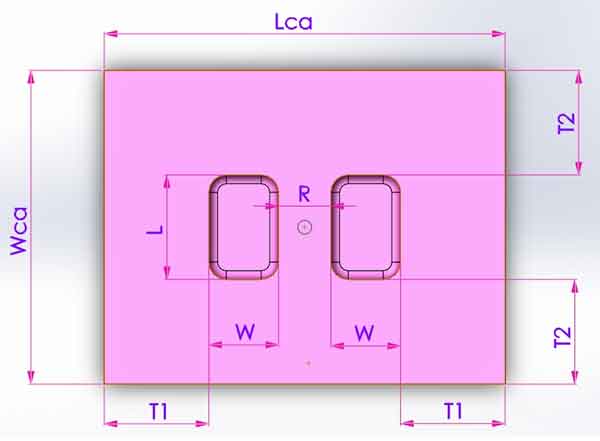
Wenn die Produktgröße L*W ist und es 2 Kavitäten gibt, dann kann der Abstand zwischen den Kavitäten R und der Abstand von den Kavitäten zu den Kanten T1, T2 aus empirischen Formeln erhalten werden, so dass wir die Länge und die Breite der Kavitätenplatte Lca und Wca erhalten können,

  • Lca=2W+2T1+R
  • Wca=L+2T2
Länge und Breite der Hohlraumplatte

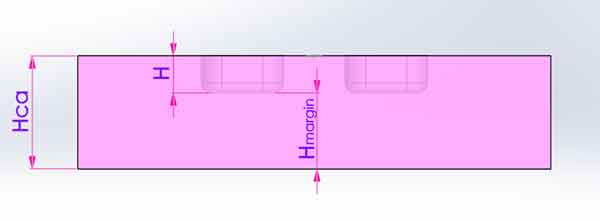
Und auch die Höhe Hca wird nach einer empirischen Formel berechnet.

Abmessung der Hohlraumplatte Höhe

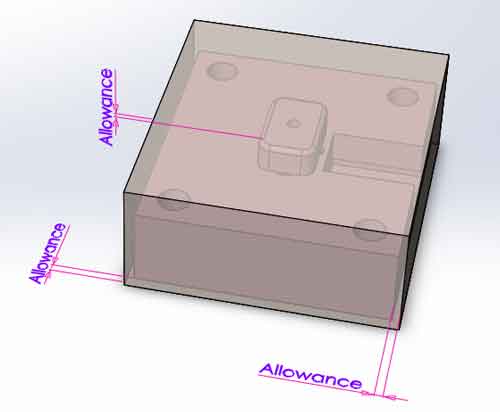
Bei der Berechnung der Rohmaterialabmessungen muss zu Länge, Breite und Höhe ein gewisser Zuschlag hinzugerechnet werden. Dann haben wir das Materialgewicht der Hohlraumplatte.

Gewicht des Rohmaterials = Länge x Breite x Höhe x 7,85 / 1.000.000 (kg)

(Hinweis: Die Einheiten in dieser Formel sind mm, kg.)

Die gleiche Berechnung wird auch für die anderen Stahlplatten und Gleitelemente durchgeführt, um ihr Gewicht und ihre Kosten zu ermitteln und sie zu addieren.

Bearbeitungszugabe für Formkernplatte
Berechnung des Gewichts des Rohmaterials

2. Das Entwurfshonorar

Ein erfolgreiches Kunststoffspritzgussprojekt beginnt mit einem guten Formenentwurf, der viel Geschick und Erfahrung erfordert und oft Teamarbeit voraussetzt. Konstrukteure, Formenbauer und andere arbeiten zusammen und kombinieren ihre Beiträge, um die beste Option zu finden.


Beispiel für eine Formgestaltung

Je nach Größe und Komplexität der Form liegt die Entwurfsgebühr in der Regel zwischen $100 und $300, kann aber auch höher sein.

Der Stundensatz eines geschickten Designers kann 30 bis 40 Dollar betragen, das klingt etwas hoch, aber sie können das Design von 8-10 einfachen Spritzgießwerkzeugen an einem Tag (12 Stunden) fertigstellen, daher ist ihre Vergütung für ihre Leistung angemessen.

3. Die Bearbeitungskosten

Die maschinelle Bearbeitung ist der teuerste Teil der Form. Die Kosten hängen auch von der Art und Qualität der Bearbeitungsmaschinen ab. Der Stundensatz von Spitzenmaschinen ist 2-3 mal höher als der von normalen Maschinen.

Die Formel zur Berechnung der Bearbeitungskosten lautet:

Bearbeitungsgebühr = Stundensatz X Bearbeitungszeit

Da es schwierig ist, die Bearbeitungszeit genau abzuschätzen, können wir nur eine Annäherung auf der Grundlage der Größe des Kunststoffteils und der tatsächlichen Bearbeitungskosten für ähnliche Teile in der Vergangenheit vornehmen.

4. Die Montagegebühr

Der Zusammenbau der Form ist eine zeitaufwändige Arbeit. Sie umfasst die Anpassung der Maße, die bei der Bearbeitung nicht eingehalten wurden, das Einpassen aller beweglichen Teile mit angemessener Dichtigkeit und die Beseitigung von Problemen, die in der Entwurfsphase nicht vorgesehen waren. Je komplexer oder teurer die Form ist, desto länger dauert es, die Form anzupassen. Die Anpassung einer Form im Wert von 10.000 Dollar kann beispielsweise 50 bis 100 Stunden in Anspruch nehmen.

Der Zeitaufwand für den Zusammenbau der Formen lässt sich jedoch ebenfalls nicht genau abschätzen.

5. Steuern und Gewinn

Steuern und Gewinn: Abgesehen von Steuern und anderen Gemeinkosten sollte eine angemessene Gewinnspanne bei etwa 15-30% liegen. Manchmal kann sie bei anspruchsvolleren Arbeiten etwas höher sein, der zusätzliche Gewinn ist für das Risiko (Unsicherheit), das der Werkzeughersteller eingeht. Denken Sie daran, dass der Werkzeughersteller für die Lieferung des Endergebnisses verantwortlich ist, nämlich das Spritzgießwerkzeug, das reibungslos die Kunststoffteile in guter Qualität produzieren kann, aber nicht nur ein Werkzeug herstellt, das am Ende mit übermäßigen Formgebungsfehler.

Üblicher Prozentsatz der jeweiligen Kosten

Es ist sinnvoll zu wissen, was der häufigste Prozentsatz der einzelnen Kosten ist, damit Sie wissen, ob die Angebote, die Sie erhalten, korrekt berechnet, und wenn die Preise wettbewerbsfähig:

ArtikelProzentsatz
1Material20-35%
2Bearbeitung25-40%
3Montage15-20%
4Formenbau5-10%
5Steuer, Gewinn20-30%

Die Genauigkeit der Schätzung der einzelnen Kosten

Einige Kosten lassen sich im Voraus nur schwer genau vorhersagen

Wie bereits erwähnt, können einige Kosten, insbesondere Bearbeitungs- und Montagekosten, bei der Angebotskalkulation nicht genau geschätzt werden. Hier kann nur die Methode des unscharfen Kostenvoranschlags angewendet werden. Der so genannte unscharfe Kostenvoranschlag bedeutet, dass der Kostenvoranschlag tatsächlich etwas höher ist als die tatsächlichen Kosten, aber es besteht auch die Möglichkeit von Schwankungen nach unten. Und die Schwankungen nach oben und unten zwischen den verschiedenen Kosten können sich gegenseitig ausgleichen, so dass die Gesamtschwankung nicht sehr groß ist.

Die Genauigkeit der einzelnen Kostenschätzungen entnehmen Sie bitte der nachstehenden Tabelle:
Artikel Material Bearbeitung Gestaltung Montage, Steuern, Gewinn
Genauigkeit  (0~+5%)  (-5~+20%)  (-5~+10%)  (-5~+10%)  (0~+5%)
Insgesamt liegt der Gewinn für den Formenbauer zwischen 15-30%, manchmal sogar darüber.

Bitten Sie mehrere Anbieter um eine Aufschlüsselung der Kosten für einen Quervergleich

Bevor Sie die endgültige Entscheidung treffen, den Auftrag zu erteilen, ist es sinnvoll, 2 oder 3 Anbieter zu bitten, Ihnen die Kostenaufstellung für die Form vorzulegen, damit Sie wissen, ob die Kosten korrekt berechnet wurden und welcher Anbieter professioneller bei der Angebotserstellung zu sein scheint.

Materialkostenmultiplikator-Notierungsmethode

Bei den oben genannten Kostenvoranschlagsmethoden wird jeder Kostenpunkt einzeln geschätzt. In der Praxis verwenden die Werkzeughersteller jedoch häufig einfachere Methoden, d. h. sie berechnen zunächst die Materialkosten und multiplizieren diese dann mit einem Preisfaktor, der von der Größe der Form, der Komplexität der Form usw. abhängt.

Werkzeugpreis = Gesamtmaterialkosten * Preisfaktor

Dieser Preisfaktor für ein typisches Spritzgießwerkzeug ist zwischen 2,5 und 5.

Was den Preisfaktor beeinflusst

Die Formgröße:

Mit zunehmender Größe der Form sinkt der Preisfaktor. Kleine Formen haben geringere Materialkosten, aber die Reduzierung der sonstigen Kosten ist nicht so signifikant. Umgekehrt steigt bei größeren Formen der Anstieg der sonstigen Kosten nicht proportional mit dem Anstieg der Materialkosten.

Komplexität: 

Die Komplexität der Form steht in direktem Zusammenhang mit ihrem Preisfaktor; für kompliziertere Formen werden höhere Preise verlangt.

Einfache geometrische Formen können mit größeren Fräswerkzeugen effizient und in kürzerer Zeit bearbeitet werden. Im Gegensatz dazu erfordern Formen mit komplexen Formen den Einsatz kleinerer Fräswerkzeuge für die Detailarbeit, und einige Teile können EDM (Electrical Discharge Machining) erfordern, was die Bearbeitungszeit erheblich verlängert.

Außerdem haben komplexere Formen oft viele Schiebemechanismen und erfordern mehr Bauteile für die Montage.

Präzision:

Dies liegt daran, dass das Erreichen einer höheren Genauigkeit den Einsatz fortschrittlicherer und teurerer Ausrüstung erfordert sowie die Verlangsamung der Werkzeugbewegung (Vorschub), um das gewünschte Präzisionsniveau zu erreichen.

Manchmal sind auch Anpassungen der Werkzeugstruktur erforderlich, um diese Präzisionsanforderungen zu erfüllen.

Hohe Rippen und Säulen

Hohe Rippen/Pfosten sind gleichbedeutend mit tiefen Nuten/Löchern in der Form, was die Anwendung von Funkenerosion (EDM) erfordert. Darüber hinaus stellt dies eine Herausforderung während des Spritzgießprozesses dar und erhöht die Herstellungskosten der Komponenten.

Elektroden für EDM:

Bestimmte Merkmale erfordern EDM (Electrical Discharge Machining), bei dem Elektroden aus Kupfer oder Graphit zum Einsatz kommen.

Manchmal können Elektroden klein sein, aber in anderen Fällen müssen sie so groß wie das gesamte Bauteil sein. Die Materialkosten und Bearbeitungskosten dieser Elektroden tragen zu einer Erhöhung der Kosten des Formwerkzeugs bei.

Heiße Kufen:

Es gibt viele Arten und Qualitäten von Heißkanälen, deren Preise von einigen Hundert bis zu mehreren Tausend Dollar reichen, und sie erfordern den Einsatz eines Temperaturregelgeräts. Heißkanäle bieten zwar erhebliche Vorteile, führen aber auch zu einem Anstieg der Kosten.

Die Anzahl der Kavitäten:

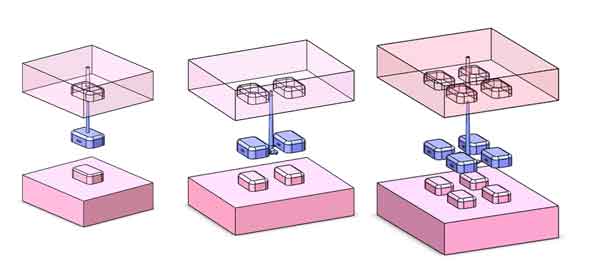
Bei Werkzeugen mit einer größeren Anzahl von Kavitäten werden häufig Heißkanäle eingesetzt, um eine gleichmäßige Druck- und Strömungsverteilung an jedem Anschnitt zu gewährleisten. Solche Formen erfordern eine größere Gleichmäßigkeit der Abmessungen über alle Kavitäten hinweg, was für den Formenbauer mit höheren Risiken verbunden ist. Diese Elemente tragen zu einem Anstieg der Preise bei.

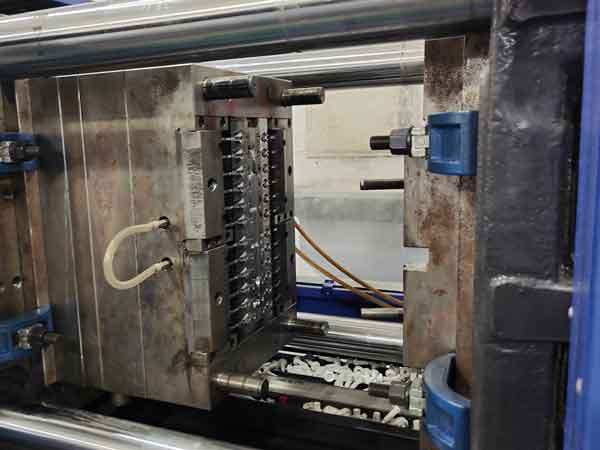
Die in der rechten Abbildung gezeigte Spritzgussform für die Herstellung von Spenderkappen kostet in der Regel zwischen $12.000 und $18.000.

Präzisionsform mit 24 Kavitäten für Kunststoffspenderkappen
Präzisionsform mit 24 Kavitäten für Spenderkappe

Die Härte von Werkzeugstahl:

Die Härte von Standard-Formenstahl liegt zwischen HRC28 bis HRC54. Formenstähle mit höherer Härte erfordern Wärmebehandlung gefolgt von Präzisionsbearbeitung, wodurch die härteren Formen aufgrund der längeren Bearbeitungszeit teurer werden.

Tipp: Die Härte von durchgehärteten Formen liegt im Allgemeinen zwischen HRC46 – 54. Sie werden ausschließlich für die Massenproduktion oder für Hochtemperaturkunststoffe wie PPS, PEEK und PES verwendet.

Im Gegensatz dazu liegt die Härte von vorvergüteten Werkzeugen typischerweise zwischen HRC28 und HRC40. Diese werden aus Stahl hergestellt, der einem Vorvergütungsprozess unterzogen wurde, wodurch keine Wärmebehandlung erforderlich ist und eine direkte Bearbeitung auf die Endmaße ermöglicht wird.

Ein Beispiel für eine Aufschlüsselung der Werkzeugkosten

Um Ihnen nun ein besseres Verständnis dafür zu vermitteln, wie die Formkosten berechnet werden, sehen wir uns ein Beispiel in der folgenden Tabelle an. Bitte beachten Sie, dass wir den Stundensatz für verschiedene Prozesse angegeben haben, damit Sie verstehen, wie die einzelnen Kosten berechnet werden.

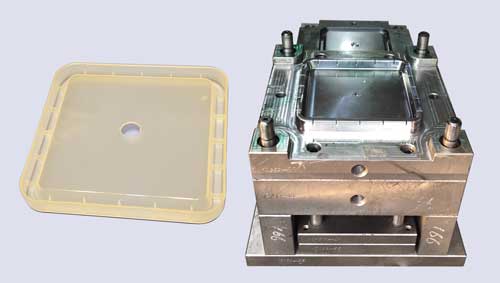
Es handelt sich um einen quadratischen Deckel für eine Kunststoffbox, die Grunddaten sind wie folgt:

♦ Produktmaterial: PP
♦ Produktabmessungen: 150*150*15mm
♦ Formmaterial: 718H
♦ Anzahl der Kavitäten: 1
♦ Auswerfverfahren: Auswerferplatte

Unser Angebot für diese Form lautet $1250, die Kostenaufschlüsselung ist unten aufgeführt:

Spritzgussform für quadratischen Kunststoffdeckel

Kostenaufschlüsselung für eine Spritzgussform

(Wir haben die folgende Tabelle für mobile Geräte ausgeblendet. Sie müssen ein Desktop- oder Tablet-Gerät verwenden, um sie anzuzeigen.)

KatogorieArtikelBeschreibungPreis pro Einheit
Anzahl. (Einheit)Betrag
Material Formboden (Standard)
Werkstoff 1045, Außenmaß
300*280*260mm, 60 kg.
$1001 (Stück)
$100
Kernplatte
Material 718H, 280*280*80mm, 50 kg.
$1501 (Stück)
$150
Hohlraumplatte
Material 718H, 280*280*80mm, 50 kg.
$1501 (Stück)
$150
EDM-Elektrode (für Kern)
Kupfer, 150*150*20mm, 4 kg
$351 (Stück)$35
Zubehör
Schrauben, Schlauchanschlüsse, etc.
$501 (Satz)$30
Gestaltung vonTeilgestaltungsgebühr
$501 (Stück)$50
Gebühr für den Entwurf von Formen
$1001 (Stück)$100
BearbeitungCNC-Fräsen
$8/Stunde
15 (Stunden)
$120
CNC-Gravur
$4/Stunde
10 (Stunden)$40
Drahterodieren
$1,5/Stunde6 (Stunden)$9
EDM-Entladung
$3/Stunde10 (Stunden)$30
Polieren der Oberfläche$8/Stunde6 (Stunden)$48
Montage, Wärmebehandlung,
Schimmelpilzprüfung
Montage
$8/Stunde
10 (Stunden)$80
Wärmebehandlung$0.5/kgKeine
Schimmelpilzprüfung$20/Zeit2 (mal)$40
Steuern, Gemeinkosten und Sonstiges
Steuer$90
Verwaltungsgebühr$95
Gewinn$100
Insgesamt$1,267

In diesem speziellen Fall ist die allgemeine Zusammensetzung der Formkosten also wie folgt:

So verwenden Sie unseren Online-Kostenrechner für Schimmelpilze

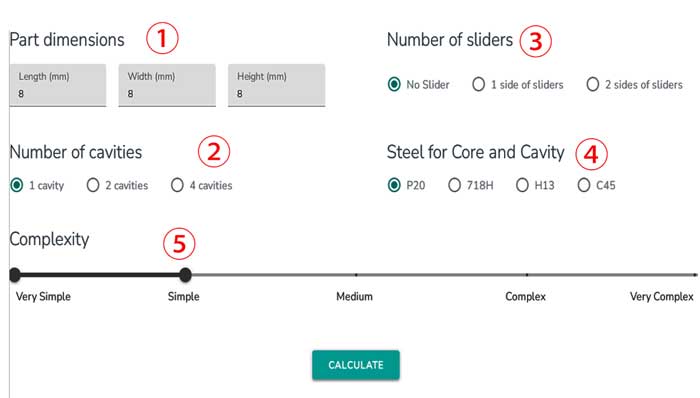
Dieser Online-Kostenrechner für Spritzgussformen verwendet die Bauteilabmessungen, die Anzahl der Kavitäten und die Anzahl der Schieber zu die Formenabmessungen berechnen und dann den Formpreis schätzen. Er ist nicht 100% genau, kann aber eine ausreichend genaue Schätzung liefern.

Im Folgenden wird erklärt, wie Sie diesen Schimmelpilzkosten-Rechner verwenden können. Zunächst müssen Sie die Werte der folgenden Punkte eingeben:

Online-Formkostenrechner

Hier sind die Ergebnisse der Berechnung:

Kostenrechner für Spritzgussformen

Spritzgussform für Kunststoff Bild

Dies sind die Ergebnisse des Simulationsrechners. Wenn Sie ein genaueres und realistischeres manuelles Angebot wünschen, kontaktieren Sie uns bitte

Beispiele für die Überprüfung der Genauigkeit des Rechners

Hier sind einige Beispiele für Werkzeugpreise, um die Genauigkeit des Werkzeugpreisrechners zu überprüfen. Es ist zu erkennen, dass die Bewertung für Kunststoffprodukte mit allgemeiner Komplexität und Genauigkeit immer noch nahe dran ist.

Elektrowerkzeuggehäuse 2
Artikelbezeichnung: Elektrowerkzeuggehäuse. Werkstoff: PA6+GF30
Abmessungen der Teile Anzahl der Kavitäten Anzahl der Folien Stahl für Kern und Hohlräume Komplexität,
350*135*40 1*1 1 H13 Mittel
Zusätzliche Informationen zur FormTaschenrechner PreisRealer Preis
Heißkanal, 3 Unterkanäle$8450$8900
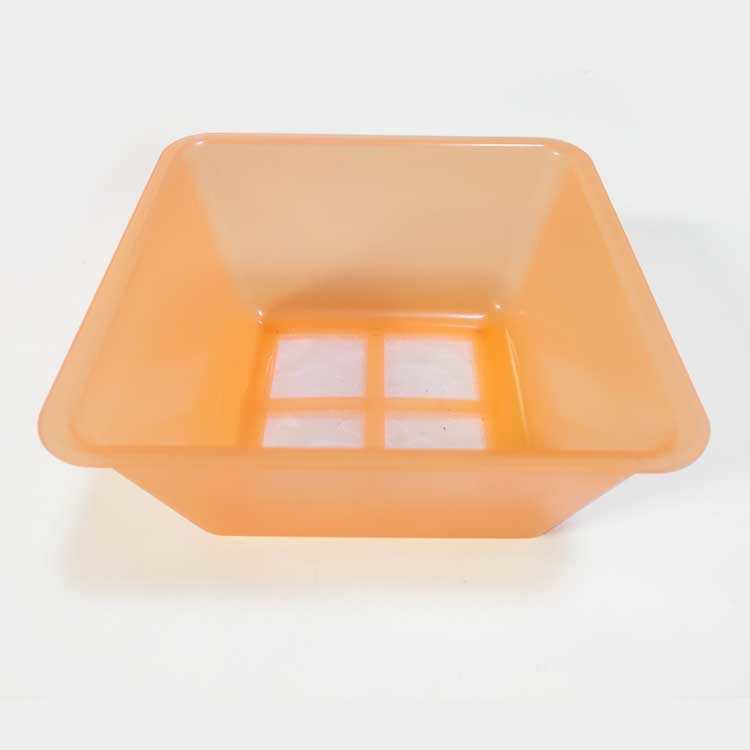
Aufbewahrungsbox aus Kunststoffgewebe

Artikelname: Aufbewahrungsbox mit Netz.
Material: PP

Abmessungen der TeileAnzahl der KavitätenAnzahl der FolienStahl für Kern und HohlräumeKomplexität,
150*150*801*10P20Sehr einfach
Zusätzliche Informationen zur FormTaschenrechner PreisRealer Preis
Kaltkanal. Auswerferplatte mit Luftdüse$2170$2350
Steckdosenabdeckung 2 Stück

Artikelname: Kunststoffgehäuse für Steckdose.
Material: ABS

Abmessungen der TeileAnzahl der KavitätenAnzahl der FolienStahl für Kern und HohlräumeKomplexität,
80*40*401+1 Familie1718HSehr einfach
Zusätzliche Informationen zur FormTaschenrechner PreisRealer Preis
Kaltkanal, Kantentore$2290$1960
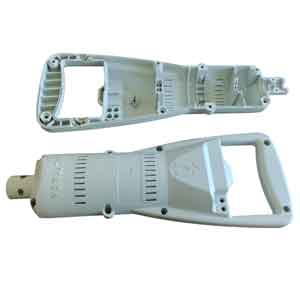
Kunststoffgehäuse der Antriebsvorrichtung Rückansicht

Artikelname: Kunststoffgehäuse eines Antriebsgeräts.
Material: PC

Abmessungen der TeileAnzahl der KavitätenAnzahl der FolienStahl für Kern und HohlräumeKomplexität,
243*105*3820718HEinfach
Zusätzliche Informationen zur FormTaschenrechner PreisRealer Preis
Kaltkanal, Kantentore$4965$4690

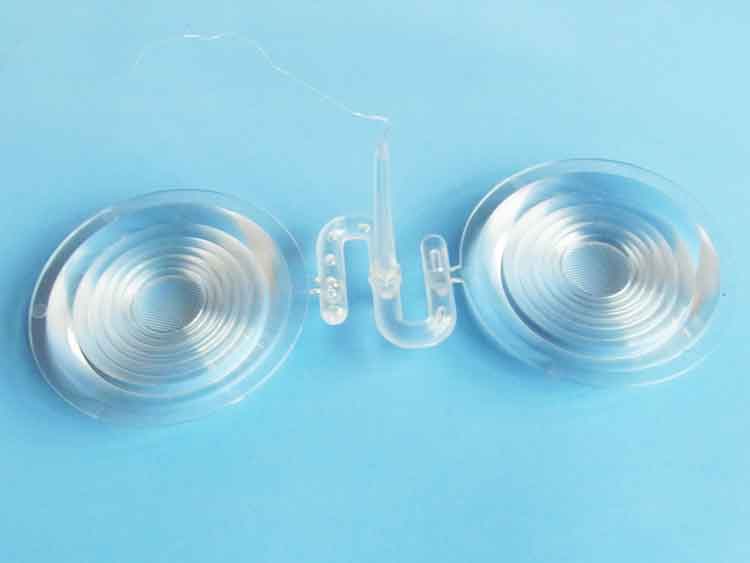
Für einige Kunststoffteile mit besonderen Anforderungen wird der von diesem Rechner berechnete Preis jedoch niedrig sein, wie z. B. diese LED-Lampenlinse, die einen viel niedrigeren Preis als den tatsächlichen Preis ergibt. Dies liegt daran, dass die Linse hohe Anforderungen an das projizierte Lichtmuster stellt und ihre geometrische Formgenauigkeit sehr hoch ist.

Kunststoff-LED-Linse 2 Hohlraum

Artikelname: LED-Linse.
Material: PC

Abmessungen der TeileAnzahl der KavitätenAnzahl der FolienStahl für Kern und HohlräumeKomplexität,
Dia. 50*81+1 Familie2S136Sehr komplex
Zusätzliche Informationen zur FormTaschenrechner PreisRealer Preis
Kaltkanal, Kantentore$5795$11000

Häufig gestellte Fragen

Die meisten Formenpreise liegen zwischen $1.000 und $10.000. Die Kosten für einige Großformen, z. B. für Automobilteile, können jedoch mehrere hunderttausend Dollar erreichen.

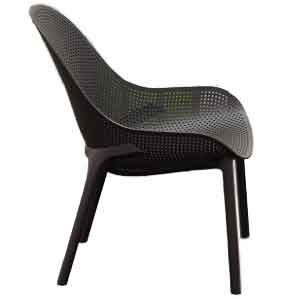
Die Materialkosten machen im Allgemeinen 20-35% des Gesamtpreises der Form aus. Bei einigen größeren und einfacheren Formen können die Materialkosten jedoch 60-70% der Gesamtkosten ausmachen, wie z. B. bei dem im folgenden Beispiel gezeigten Stuhl.
Wenn ein kleiner Formenbauer einen Grundpreis angibt, kann ein mittelgroßer Hersteller das 1,5- bis 2-fache dieses Betrags verlangen, während ein großer Hersteller das 2 bis 2,5-fache des Grundpreises verlangen kann. Diese Unterschiede sind auf die unterschiedlichen Gemeinkosten und Gewinnerwartungen der Hersteller zurückzuführen.

Nicht unbedingt.

Kleine Formenbauer widmen jedem Projekt vielleicht mehr Aufmerksamkeit, aber ihre Fähigkeiten sind sehr unterschiedlich. Einigen fehlt es an den notwendigen Fähigkeiten, um qualitativ hochwertige Ergebnisse zu erzielen, daher ist Unterscheidungsvermögen entscheidend.

Mittelgroße Hersteller können sich weniger auf Ihr Projekt konzentrieren und ihre technische Kompetenz nicht garantieren, ähnlich wie kleinere Fabriken.

Große Formenbauer verfügen über starke technische Fähigkeiten, messen Ihrem Projekt aber möglicherweise nicht so hohe Priorität bei. Obwohl das Risiko bei großen Herstellern am geringsten ist, kann es bei der Zusammenarbeit mit ihnen an Flexibilität und Anpassungsfähigkeit fehlen.

Die Antwort auf diese Frage ist daher nicht eindeutig und erfordert eine sorgfältige Prüfung.

Um die Qualität von Schimmelpilzen schnell zu beurteilen, sollten Sie die folgenden Aspekte berücksichtigen:

Die Rationalität der Konstruktion, wie z. B. die Gestaltung des Anschnitts und die Anordnung der Kühlkanäle; die Präzision der Bearbeitung, mit minimalen Spuren durch spätere Verfeinerungen; und ein manueller Test, bei dem die Auswerferplatte geschoben wird, die sich leichtgängig bewegen sollte, was auf die allgemeine Bearbeitungsgenauigkeit hinweist.

Mehrere Ansätze können dazu beitragen, die Schimmelpilzkosten zu senken, darunter:

  • Intelligentes Produktdesign, wie z. B. die Reduzierung von Hinterschneidungen und die Verringerung der Rippenhöhen, was das Formdesign vereinfachen kann.
  • Verwendung von Familienformen, wodurch die Gesamtzahl der benötigten Formen verringert werden kann.
  • Auswahl geeigneter Formstahlmaterialien. Bei einigen Formen kann ein minderwertigeres Material für den Kern verwendet werden, da der Hohlraum anfälliger für Verschleiß und Gratbildung ist.
  • Und schließlich ist die Zusammenarbeit mit dem richtigen Formenbauunternehmen entscheidend.

Die Kosten von Formen basierend auf dem Gewicht liegen typischerweise zwischen $8 bis $50 pro Kilogramm. Diese Schwankung wird durch die Art des für die Form verwendeten Stahls sowie durch die Komplexität und Größe der Form beeinflusst.

Obwohl der Preis für Formenstahl, der zwischen 2 € und 20 € pro Kilogramm liegt, darauf hindeuten könnte, dass die Formkosten relativ hoch sind, ist dies nicht unbedingt der Fall. Allein die Materialkosten können 20% bis 35% des Gesamtpreises der Form ausmachen und sogar 50% überschreiten.

Dies liegt daran, dass die Preisgestaltung auf dem Nettogewicht der Form basiert, das tatsächlich verwendete Material jedoch oft über diesem Betrag liegt. Darüber hinaus berücksichtigt die Preisgestaltung keine Formzubehörteile, die als komplette Produkte verkauft und nicht nach Gewicht berechnet werden, noch umfasst sie die Materialien für die Funkenerosion (EDM) wie Kupfer- oder Graphitelektroden. Diese Faktoren erhöhen die Komplexität der Preisstruktur der Form.