


İçindekiler
GeçişHassas Enjeksiyon Kalıplamayı Anlamak
Hassas enjeksiyon kalıplamadan bahsedildiğinde, birçok kişi ilk olarak ürün boyutlarında doğruluk. akla gelir. Gerçekten de, boyutsal doğruluğu sağlamak hassas enjeksiyon kalıplamada temel bir unsurdur, ancak hepsi bu kadar değildir. Hassas enjeksiyon kalıplama sürecinde, aşağıdaki zorluklarla karşılaşırız: bir dizi zorluk ve testler.
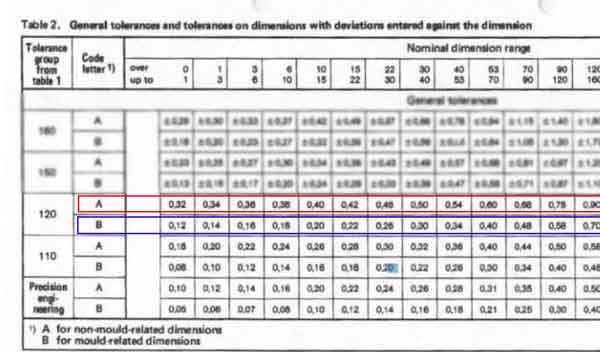
1. Öncelikle, boyutsal doğruluğu kontrol etmek teknik bir zorluktur. Bu, parça toleransı boyutlar ve geometrik boyutlandırma ve toleranslandırma (GD&T) içerir. Bu esas olarak enjeksiyon kalıplama sırasında plastik ürünlerin büzülmesinden kaynaklanır, bu da eğrilmeye ve şekil sapmalarına yol açabilir.
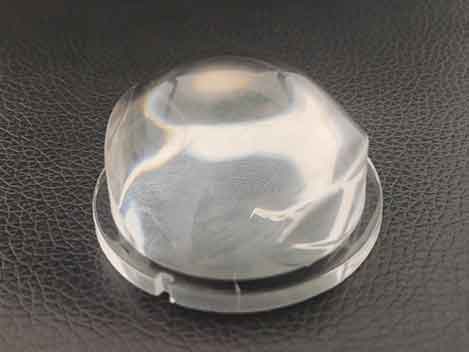
2. İkinci olarak, enjeksiyonla kalıplanmış ürünler genellikle çeşitli kalıplama hataları, gibi kabarcıklar, akış çizgileri, beyaz ve siyah lekeler vb. kusurlar gösterir. Bu kusurlar sadece ürünün görünümünü etkilemekle kalmaz, aynı zamanda performansını da zayıflatabilir. Bu sorunlardan kaçınmak için, malzeme, enjeksiyon hızı, sıcaklık ve basınç dahil olmak üzere enjeksiyon kalıplama sürecindeki birçok faktörü sıkı bir şekilde kontrol etmek çok önemlidir.
3. Ayrıca, duvar kalınlığını ve akış uzunluğu oranını kontrol etmek başka bir zorluktur. Bazı ürünler çok ince cidar kalınlıkları, bazıları ise gerektirir daha kalın duvarlar, gerektirir ve bu da enjeksiyon kalıplama makinesinin hassasiyetine daha yüksek talepler getirir. Özellikle büyük veya karmaşık şekilli ürünler üretirken, tek tip duvar kalınlığı ve akış uzunluğu oranı sağlamak teknik bir zorluk haline gelir.
Özetle, hassas enjeksiyon kalıplama sadece boyutsal doğrulukla ilgili değildir. Ayrıca içerir malzeme seçimi, üretim sürecinin optimizasyonu, ekipman hassasiyetinin artırılması ve üretim ortamının sıkı kontrolü. Ancak bu faktörleri kapsamlı bir şekilde göz önünde bulundurarak nihai ürünün yüksek kalitesini ve yüksek performansını sağlayabiliriz.
Örnekler Mikro Enjeksiyon Kalıplama
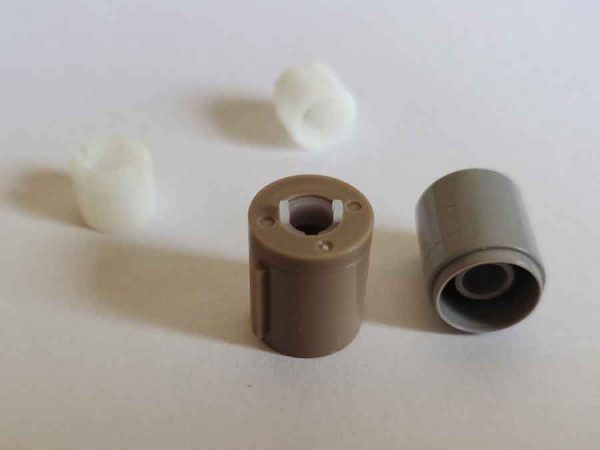
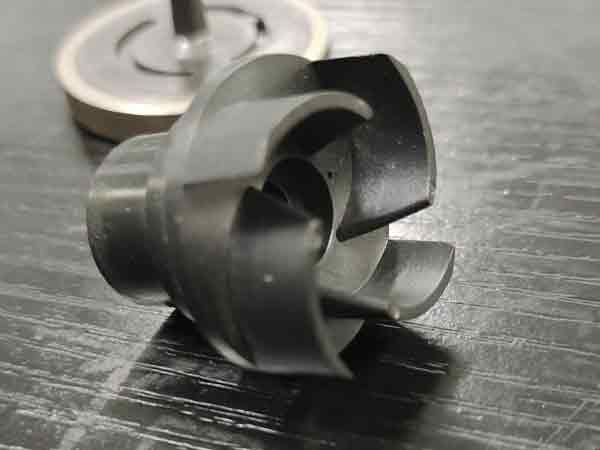
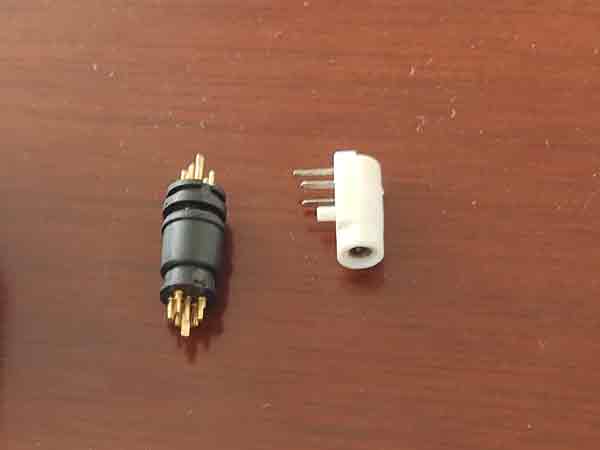
Mikro enjeksiyon kalıplama ürünleri, hassas kalıplama teknolojisinin zirvesini temsil etmektedir. Ürünler giderek daha minyatür hale geldikçe, doğruluklarına yönelik talepler de yoğunlaşmaktadır. Bu teknik, her bir küçük bileşenin beklenen boyutsal ve işlevsel standartları karşılamasını sağlamak için son derece yüksek işleme hassasiyeti ve gelişmiş ekipman desteği gerektirir. Bu alanda, en küçük bir iyileştirme bile ürün performansını önemli ölçüde artırabilir.
Enjeksiyon Kalıplamada Hassasiyetin İki Yönü
Hassas enjeksiyon kalıplamanın doğruluğu esas olarak şunları içerir: iki yön:
- İlk olarak, iyileştirme enjeksiyon kalıbının doğruluğu,
- Ve ikinci olarak da, Türkiye'nin enjeksiyon kalıplama makinesinin veya kalıplama sürecinin kendisinin hassasiyeti.
Yalnızca kalıp doğruluğunda bir iyileştirme gerekliyse, ve normal bir enjeksiyon kalıplama makinesinin standart süreçleri kullanılıyorsa, bu ürünün gereksinimleri için yeterli olabilir. Bu yaklaşım genellikle daha az maliyetli ve daha az karmaşık.
Ancak, eğer enjeksiyon kalıplama makinesinin proses doğruluğunu da artırma ihtiyacı varsa, zorluk önemli ölçüde artar. Bu, sorunları çözmek için daha uzun süreler ve artan maliyetler anlamına gelir.uzun süreler ve artan maliyetler anlamına gelir. Kısacası, hassas enjeksiyon kalıplamanın zorluğu ve maliyeti, doğruluk gereksinimleriyle yakından ilişkilidir.
Hassas Enjeksiyon Kalıplarının Temel Özellikleri
Yüksek Hassasiyetli Üretim Teknikleri
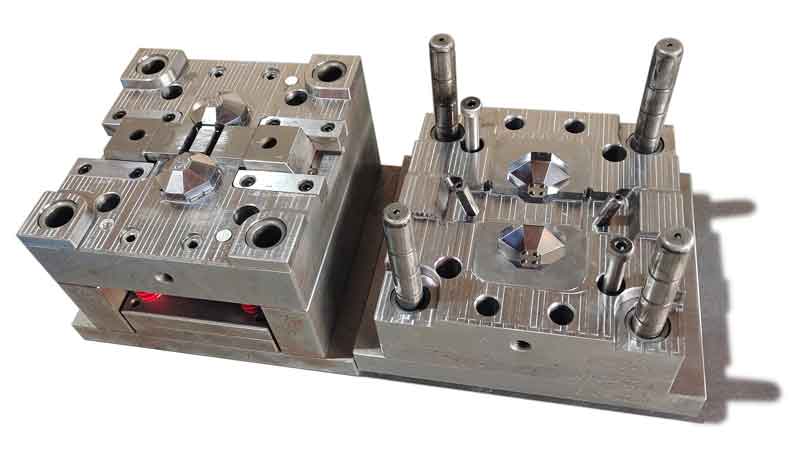
Kalıp imalatında, yüksek hassasiyetli tekniklerin kullanılması, yüksek hızlı frezeleme, yavaş tel EDM (Elektrik Deşarj İşleme) ve ayna EDM kalıp işlemenin kalitesini ve doğruluğunu sağlar. Bu yöntemler, ek manuel taşlama veya karmaşık uydurma işlemlerine olan ihtiyacı ortadan kaldırır. Kalıp yüzeyini pürüzsüz ve uydurmada yüksek doğrulukta hale getirir, yüksek enjeksiyon basınçlarında bile çapak gibi kusurları etkili bir şekilde önler.
Sert Kalıp Malzemelerinin Kullanımı
Genellikle, yüksek hassasiyetli kalıplar, sertliği HRC48 üzeri, gibi H13, S136, SKD61, 1.2344, vb. olan sert malzemeler kullanır. Bu malzemeler sadece kalıbın dayanıklılığını ve stabilitesini sağlamakla kalmaz, aynı zamanda uzun süreli kullanımda yüksek hassasiyeti korur ve hassas parçalar üretmek için uygun hale getirir.
Konformal Soğutma Teknolojisi
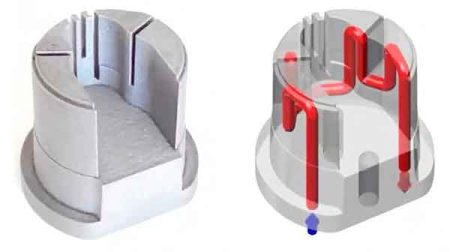
Bazı zorlu enjeksiyon kalıplama süreçlerinde, uyumlu soğutma teknolojisi ürünleri daha hassas ve verimli bir şekilde soğutabilir. Bu teknik, ürünün şekline yakından uyan kalıp içindeki özel soğutma kanalları kullanır ve hızlı ve tek tip soğutma sağlar. Bu, ürünün boyutsal doğruluğunu garanti eder ve üretim verimliliğini artırır.
Dahili Sensörler ile Akıllı Kontrol
Doğruluğu daha da artırmak için, bazı üst düzey kalıplar basınç ve sıcaklık sensörleri. ile donatılmıştır. Bu sensörler, enjeksiyon kalıplama sürecinde kalıp boşluğu içindeki basınç ve sıcaklık gibi önemli parametreleri izleyebilir ve ürün kalitesini sağlamak için enjeksiyon kalıplama parametrelerini hassas bir şekilde kontrol edebilir. Bu akıllı kontrol, sadece ürün tutarlılığını ve tekrarlanabilirliğini artırmakla kalmaz, aynı zamanda üretim sürecini daha verimli ve güvenilir hale getirir.
Bu yüksek hassasiyetli tasarım ve teknik araçlar sayesinde, enjeksiyon kalıplama üretiminde kalıp hassasiyetinin önemi daha da vurgulanmakta ve yüksek kaliteli hassas bileşenlerin üretimi için güvenilir bir garanti sağlanmaktadır.
Hassas Enjeksiyon Kalıplama Makinelerinin Güçlü Yönleri
Bazen, sadece enjeksiyon kalıplarının hassasiyetini artırmak ürün gereksinimlerini karşılamak için yeterli değildir. Bu gibi durumlarda, ürün kalitesini artırmak için hassas enjeksiyon kalıplama makineleri kullanılır.
Hassas enjeksiyon kalıplama makineleri ile geleneksel makineler arasında önemli farklar vardır ve bu farklar ürünlerin kalitesini ve maliyetini doğrudan etkiler.
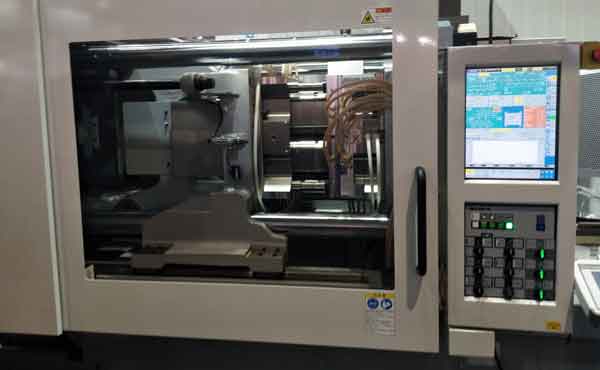
(Tam elektrikli enjeksiyon kalıplama makineleri olağanüstü doğrulukları nedeniyle hassas kalıplamada çok önemli hale geliyor.)
1. Yüksek Enjeksiyon Basıncı
Enjeksiyon Basıncının Kademelendirilmesi Geleneksel enjeksiyon kalıplama makinelerindeki basınç tipik olarak 147~177Mpa, arasında değişirken, hassas enjeksiyon kalıplama makineleri daha yüksek basınçlarda çalışır: 216~243 Mpa, ve hatta ultra yüksek basınçlı enjeksiyon kalıplama makineleri 243~392 MPa. değerine ulaşabilir. Ultra yüksek basınçlı enjeksiyon kalıplama, büzülme oranını neredeyse sıfıra indirerek ürünün boyutsal doğruluğunu büyük ölçüde artırır, ancak aynı zamanda hem kalıplara hem de makinelere daha yüksek talepler getirir.
Enjeksiyon Basıncının Etkileri Ultra yüksek basınçlı enjeksiyon kalıplamada yaygın bir sorun, eriyik plastiğin vida içinde potansiyel geri akışıdır, bu da plastiğin kalitesini ve enjeksiyon kalıplanmış parçaların performansını düşürebilir. Bunu önlemek için, ultra yüksek basınçlı enjeksiyon kalıplama makineleri ayrılmış enjeksiyon vidaları ve pistonları veya özel çek valfler. kullanabilir. Ayrıca, daha yüksek enjeksiyon basınçları daha büyük kenetleme kuvveti, özellikle daha büyük boyutlu ürünler için.
Plastik Kalıplara Etkileri Ultra yüksek basınçlı enjeksiyon kalıplama, kalıplar üzerinde katı gereksinimler getirir. Kalıpların yalnızca çapaklanmayı önlemek için daha küçük boşluklar olması gerekmez, aynı zamanda daha yüksek işleme hassasiyeti ve iyi havalandırma sistemi. gerektirir. Ayrıca, kalıplardaki aşınma artar ve daha yüksek sertlik ve aşınma direnci, ihtiyacını doğurur, bu da doğrudan kalıpların üretim maliyetlerini artırır.
Üretim Maliyeti Üzerindeki Etkiler Ultra yüksek basınç, plastik ürünlerin büzülmesini azaltabilir ve yoğunluklarını ve ağırlıklarını artırabilirken, aynı zamanda artan enerji tüketimi ve daha fazla kalıp aşınması anlamına gelir ve bu da genel üretim maliyetlerini yükseltir.
Sonuç: Ultra yüksek basınçlı enjeksiyon kalıplama, enjeksiyon kalıplamada hassasiyet elde etmek için bir yöntem olmasına ve gerçekten de daha yüksek boyutsal doğruluk ve ürün kalitesi sağlayabilmesine rağmen, daha yüksek üretim maliyetleri ve teknik talepler pahasına gelir.
Bu nedenle, özel gereksinimler olmadan, ultra yüksek basınçlı enjeksiyon kalıplama teknolojisi tipik olarak gelişigüzel benimsenmez. Bunun yerine, enjeksiyon kalıplama makinesi seçimi ürünün gerçek ihtiyaçlarına ve maliyet bütçesine dayanmalıdır. Hassas enjeksiyon kalıplamada seçim, ürün gereksinimlerinin, maliyet etkinliğinin ve teknik fizibilitenin bir entegrasyonunu dikkate almalıdır.
2. Yüksek Enjeksiyon Hızı
Enjeksiyon hızı, enjeksiyon kalıplama makinelerinin performansını değerlendirmek için çok önemli bir ölçüttür. Geleneksel enjeksiyon kalıplama makineleri tipik olarak 100 mm/s civarında hızlarda çalışırken, yüksek hızlı makineler bu aralığı çok aşarak 300mm/s ila 1000mm/s, hızlara ulaşır, hatta bazı modeller daha yüksek hızlar ve piston ivmesi 20G'yi aşan.
elde eder. Yüksek hızlı enjeksiyon kalıplama yalnızca daha hızlı üretim verimliliği değil, aynı zamanda daha yüksek enjeksiyon basıncı getirir. Bu, yüksek hızlı enjeksiyon kalıplama makineleri kullanırken yüksek enjeksiyon basıncıyla ilgili zorluklarla karşılaşılması gerektiği anlamına gelir. Yüksek hızlı kalıplama, üretim verimliliğini artırmaya yardımcı olur ve enjeksiyon sürecinde belirli kusurları etkili bir şekilde giderir gibi sorunları giderebilir, böylece ürünün genel kalitesini artırır.
Ancak, tüm ürünler yüksek hızlı enjeksiyon kalıplama için uygun değildir. Uygun enjeksiyon hızı, malzeme özellikleri, tasarım karmaşıklığı ve kalite standartları dahil olmak üzere ürünün özel gereksinimlerine bağlıdır. Daha yüksek hız her zaman daha iyi değildir; doğru hız seçimi, ürün özelliklerinin ve üretim ihtiyaçlarının kapsamlı bir şekilde değerlendirilmesine dayanmalıdır.
3. Hız, Basınç ve Akışın Hassas Segmentli Kontrolü
Enjeksiyon kalıplama sürecinde hız, basınç ve akışın doğru kontrolü, ürün kalitesini sağlamanın anahtarıdır. Bu parametrelerin segmental kontrolü avantajlarının tam olarak kullanılmasını sağlar ve eksiklikleri telafi eder, özellikle karmaşık veya yüksek gereksinimli ürünler.
3.1 Segmentli Enjeksiyon Hız Kontrolü
Yüksek Hızlı Enjeksiyonun Avantajları
- Enjeksiyon süresini kısaltarak üretim verimliliğini artırır.
- Akış mesafesini artırarak malzemelerin karmaşık kalıpları doldurmasını sağlar.
- Ürünün yüzey parlaklığını artırarak görünüm kalitesini iyileştirir.
- Kaynak hatlarını azaltarak ürünün yapısal bütünlüğünü iyileştirir.
- Soğutma deformasyonunu azaltarak boyutsal stabilite sağlar.
Düşük Hızlı Enjeksiyonun Avantajları
- Ürün kenarlarının temiz kalmasını sağlayarak parlamayı etkili bir şekilde önler.
- Akma izlerini azaltır, yüzey dokusunu iyileştirir.
- Küfün havayı hapsetmesini ve hava girmesini önleyerek kusurları azaltır.
- Moleküler yönelim deformasyonunu önleyerek fiziksel özellikleri korur.
Segmental Kontrolün Uygulanması Farklı ürün gereksinimleri farklı enjeksiyon hızları gerektirir. Basit yapılar yalnızca bir veya iki hız segmentine ihtiyaç duyabilirken, karmaşık ve yüksek gereksinimli ürünler birden fazla segment gerektirebilir.
Enjeksiyonun çeşitli aşamalarında farklı hızlar kullanılarak, dolum süreci ürün özelliklerine ve kalıp tasarımına göre optimize edilebilir, kaynak çizgileri, deformasyon, parlama ve çatlaklar gibi kusurlar azaltılabilir ve aynı zamanda iç gerilim en aza indirilebilir.
Hassas enjeksiyon kalıplama makineleri tipik olarak yüksek hassasiyetli deplasman sensörleriyle donatılmıştır ve hız kontrol hassasiyetini 0.1mm, içinde tutarak çok yüksekten çok düşük hızlara kadar geniş bir aralığı kapsar.
3.2 Segmentli Tutma Basıncı Kontrolü
Çok Aşamalı Tutma Basıncı Stratejisi Enjeksiyon kalıplamada tutma basıncı tipik olarak birkaç aşamaya ayrılır:
- İlk aşama parlamayı önlemek için basıncı azaltır.
- İkinci aşama, büzülmeyi azaltmak ve boyutsal doğruluğu iyileştirmek için basıncı artırır.
- Üçüncü aşama, artık gerilimi en aza indirmek için basıncı azaltır.
Basınç Sensörlerinin Rolü Basınç sensörleri, enjeksiyon kalıplama makinesinde meme, sıcak yolluk sistemi, soğuk yolluk sistemi, ve kalıp boşluğu, gibi birden fazla konuma monte edilebilir ve plastik basıncını gerçek zamanlı olarak ölçüp kontrol edebilir. Bu veriler kaydedilip gerçek zamanlı olarak ayarlanabilir, her adımda uygun basıncı sağlar, kusurları azaltır ve kalıplama sonrası inceleme ve sorun gidermeyi kolaylaştırır.
Enjeksiyon ve tutma basıncı kontrolünün hassasiyeti 0.1Mpa, içinde ulaşabilir ve basıncın hassas uygulanmasını ve yüksek kaliteli kalıplamayı sağlar.
Özetle, hız, basınç ve akışın hassas segmentli kontrolü hassas enjeksiyon kalıplamada vazgeçilmez bir teknolojidir. Bu kilit parametreleri ince ayarlayarak, ürün kalitesi ve üretim verimliliği önemli ölçüde artırılabilir ve çeşitli karmaşık ve yüksek standartlı gereksinimlerin üretim ihtiyaçları karşılanabilir.
4. Sıcaklık Kontrolü
Sıcaklık kontrolü, hassas enjeksiyon kalıplamanın göz ardı edilemeyecek çok önemli bir yönüdür. Enjeksiyon kalıplama sürecinde, namlu ve meme sıcaklıkları kesinlikle kontrol edilmelidir ve hassasiyeti artırmak için genellikle kapalı devre kontrol sistemi kullanılır. Şu anda, vida ve namlu sıcaklığı sıklıkla PID (Oransal, İntegral, Diferansiyel) kontrol, kullanılarak kontrol edilir ve hassasiyet ±1℃.
Buna ek olarak, kalıbın sıcaklığı da aynı derecede önemlidir, bu da kalıp sıcaklık sensörlerini enjeksiyon kalıplama kalitesini sağlamanın anahtarı haline getirir. Hassas sıcaklık kontrolü, plastik malzemelerin en uygun durumda enjekte edilmesini sağlayarak istikrarlı kaliteye ve hassas boyutlara sahip ürünlerin üretilmesine yol açar.
5. Hassas Enjeksiyon Kalıplama için Özelleştirilmiş Vidalar
Hassas enjeksiyon kalıplama makinelerinde vidanın tasarımı özellikle kritiktir. Bu makineler tipik olarak kayma ısısını azaltmak için düşük kayma malzeme içinde, etkili bir şekilde aşırı malzeme aşırı ısınmasını önlemek. için tasarlanmış vidalar kullanır. Bu tasarım gereksinimini karşılamak için, hassas enjeksiyon kalıplama makinesi vidaları genellikle daha büyük uzunluk-çap oranı, genellikle arasında 24-30, daha ince bir form elde edilir. Bu tasarım, vidanın işleme kapasitesini ve malzemenin homojenliğini artırmaya yardımcı olur. Ayrıca, bu vidaların daha yüksek dönme hızları.
Özel gereksinimleri olan ürünler ve malzemeler için, hassas enjeksiyon kalıplama makineleri genellikle özel vidalar, kullanırken, geleneksel enjeksiyon kalıplama makineleri daha çok genel amaçlı vidalar.
Ayrıca, yüksek enjeksiyon basınçlarına daha iyi uyum sağlamak için, hassas enjeksiyon kalıplama makinelerindeki vidalar genellikle alaşımlı çelik, yapılır ve yüksek basınç altında mukavemet ve dayanıklılıklarını garanti eder. Buna karşılık, geleneksel enjeksiyon kalıplama makinelerindeki vidalar genellikle paslanmaz çelik. Genel olarak, hassas enjeksiyon kalıplama makinelerinde vidanın rolü hayatidir, çünkü tasarımı ve malzeme seçimi doğrudan ürünlerin kalitesini ve üretim verimliliğini etkiler.
6. Hassas Enjeksiyon Kalıplamada Kalıp Bağlama Doğruluğu
Hassas enjeksiyon kalıplamada, kalıp bağlamanın doğruluğu ürün kalitesinin belirlenmesinde çok önemli bir rol oynar. Sabit kalıbın (sabit şablon) ve hareketli kalıbın (hareketli şablon) çok hassas bir şekilde tekrar konumlandırılmasını ve aralarındaki paralelliğin tipik olarak 0,06-0,08 mm içinde kontrol edilmesini gerektirir. Bu hassasiyeti elde etmek için çeşitli önlemler alınır:
Şablon Rijitliğinin Artırılması Yüksek rijitlikte şablonlar kullanmak, kalıbın stabilitesini ve dayanıklılığını etkili bir şekilde iyileştirerek yüksek basınçlı enjeksiyon kalıplama sırasında deformasyonu azaltabilir.
Büyük Lineer Rayların Kullanımı Büyük lineer raylar kullanmak, kalıbın düzgün ve hassas hareketini sağlayarak kalıp kapama hassasiyetini artırır.
Yüksek Hassasiyetli Nozul Temas Mekanizması Nozul temas mekanizmasının optimize edilmesi, enjeksiyon işlemi sırasında nozul temasından kaynaklanan sabit kalıp hareketini önleyerek enjeksiyon hassasiyetini garanti eder.
Taban Rijitliğinin Güçlendirilmesi Tek bir dökümden yapılmış gibi yüksek rijitlikte bir taban kullanmak, tüm enjeksiyon kalıplama makinesinin stabilitesini ve hassasiyetini iyileştirerek uzun süreli kullanımda yüksek hassasiyeti koruyabilir.
İyileştirilmiş Kalıp Kapatma Mekanizması Kalıp kapama mekanizmasının iyileştirilmesi, örneğin ısı transferinin optimize edilmesi, sıcaklık değişimlerinden kaynaklanan şablon paralel olmama durumunu ortadan kaldırarak kalıbın hassasiyetini koruyabilir.
Akıllı telefon lenslerinin üretimi gibi pratik uygulamalarda, bu hassas kontroller ve optimizasyonlar ürün kalitesini önemli ölçüde artırabilir. Örneğin, üst ve alt yüzeylerin geometrik merkezinin kaymasını 1,12um'dan daha aza indirebilirler. Hassas enjeksiyon kalıplamada kalıp bağlama hassasiyetinin hassas kontrolü, ürünlerin yüksek kalite standartlarını karşılamasını sağlamanın anahtarıdır.
Örnek: Cep Telefonu Lensleri
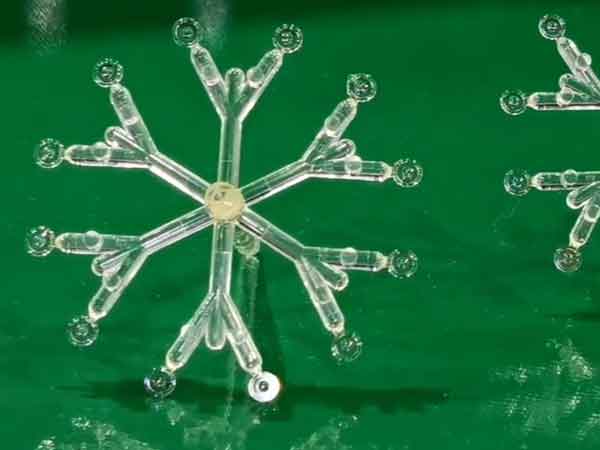
Hassas enjeksiyon kalıplama ile sergilenen cep telefonu lensleri, yüksek kaliteli üretim sağlamak için ileri teknolojiler içermektedir. Temel teknikler şunları içerir:
- Malzeme: Üstün bir COC olan APEL, lens kalitesini artırır.
- Özel Vida Tasarımı: Siyah ve beyaz noktalar gibi kusurları azaltarak kusur oranını 10,7%'den 0,1%'ye önemli ölçüde düşürür.
- Yüksek Hassasiyetli Kilitleme Mekanizması: Optik merkezin sapmasını 1,12 mikrometre içinde tutarak optimum lens performansını sağlar.
- Enjeksiyon Hızı: 550-600 mm/sn'lik yüksek hız, malzemenin homojen dağılımını sağlar.
- Doğru V/P Kontrolü: Parlama gibi kusurları önlemek için enjeksiyon sırasında basınç ve sıcaklığı dengeler.
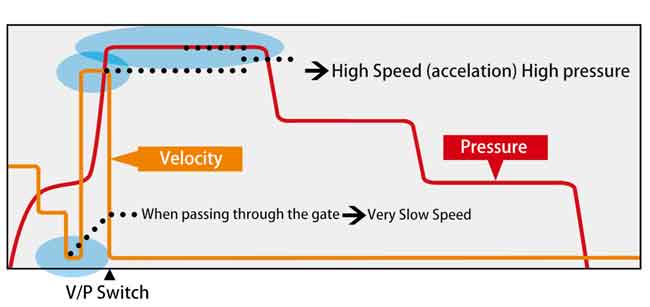
Bu teknolojiler yalnızca lens kalitesini artırmakla kalmaz, aynı zamanda üretim endüstrisinin hassasiyet ve güvenilirliğe verdiği önemi de gösterir.
Sonuç: Hassas Enjeksiyon Kalıplama Kalite Standartları
Hassas enjeksiyon kalıplama, geleneksel enjeksiyon kalıplamaya kıyasla birçok açıdan daha yüksek kalite standartları belirler. Bunlar arasında yüksek hız ve yüksek basınç uygulaması, hız ve basıncın hassas bölümlere ayrılmış kontrolü ve hassas sıcaklık kontrolü yer almaktadır. Ayrıca, vida tasarımı ve kalıp sıkıştırma mekanizmaları açısından hassas enjeksiyon kalıplama, geleneksel enjeksiyon kalıplamanın standartlarını aşan standartlar ortaya koymaktadır.
Ancak, farklı ürünler için gereken özel hassas enjeksiyon kalıplama teknikleri değişir. Bu makalede tartışılan ilkeler sadece temel yönergelerdir. Hassas enjeksiyon kalıplamanın daha derinlemesine anlaşılması ve uygulanması, analiz ve araştırma gerektirir belirli ürün vakalarına dayalı olarak. Bu, hassas enjeksiyon kalıplamanın değil sadece sabit bir dizi teknik spesifikasyon değil, aynı zamanda belirli uygulama senaryolarına göre esnek bir şekilde ayarlanması ve optimize edilmesi gereken karmaşık bir süreç olduğu anlamına gelir.
