Doğru enjeksiyon kalıplama kapı tiplerini seçerken ne zaman daha dikkatli olmalısınız?
Enjeksiyon kalıbı giriş tasarımı, kalıplama sürecinin basit bir yönü gibi görünebilir, ancak daha fazla dikkat ve düşünceli bir değerlendirme gerektiren durumlar vardır. Bazı projeler standart bir giriş seçimiyle sorunsuz ilerleyebilirken, diğerleri daha karmaşık bir yol izler. Giriş tasarımının ekstra dikkat gerektiren kritik bir faktör haline geldiği senaryoları inceleyelim.
Kapı tasarımına ekstra dikkat gerektiren 5 senaryoyu aşağıda listeledik:
1. Kritik Estetik Gereksinimler
Estetiğin önemli olduğu sektörlerde, örneğin tüketici elektroniği veya otomotiv iç mekanlarında, giriş tasarımı bir sanat haline gelir. Girişin konum, boyut, ve kalıntı son üründe görünür izleri en aza indirmek için titizlikle planlanmalıdır. En küçük kusur bile genel çekiciliği azaltabilir. Bu düzeyde hassasiyet elde etmek, detaylara keskin bir bakış ve enjeksiyon sırasında malzeme davranışının derinlemesine anlaşılmasını gerektirir.
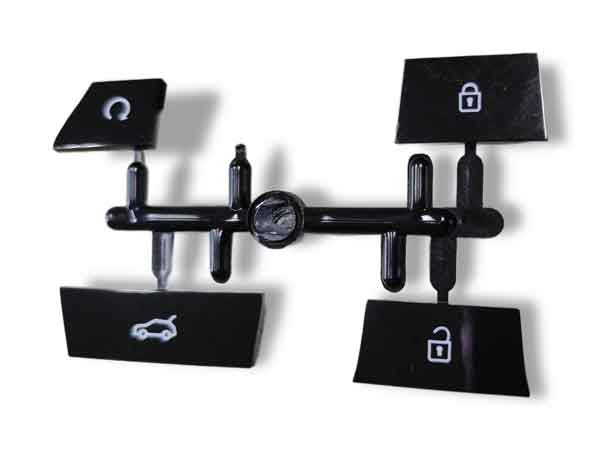
Yüksek Estetik Bileşenler
Bunlar bir araba anahtarının parçalarıdır ve hepsi tek bir aile kalıbında üretilmiştir. Baskı veya boyama gerektirmeden çarpıcı bir görünüm talep ederler. Tarafından üretilmiştir 2-shot kalıplama. Malzeme beyazdır, böylece ışık geçer ve anahtar karanlıkta parlar.
2. Deformasyona Eğilimli Bileşenler
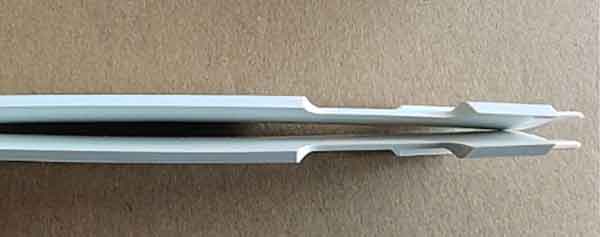
Bazı plastik bileşen tasarımları burulma veya düzensiz büzülmeye eğilimli, bu da mükemmel bir dairenin oval şekle dönüşmesi gibi deformasyonlara yol açar. Giriş konumunun seçimi, bu tür deformasyonların yönü ve boyutu üzerinde etkili olabilir. Bazı durumlarda, giriş tasarımı için yalnızca tek bir optimal seçenek vardır.
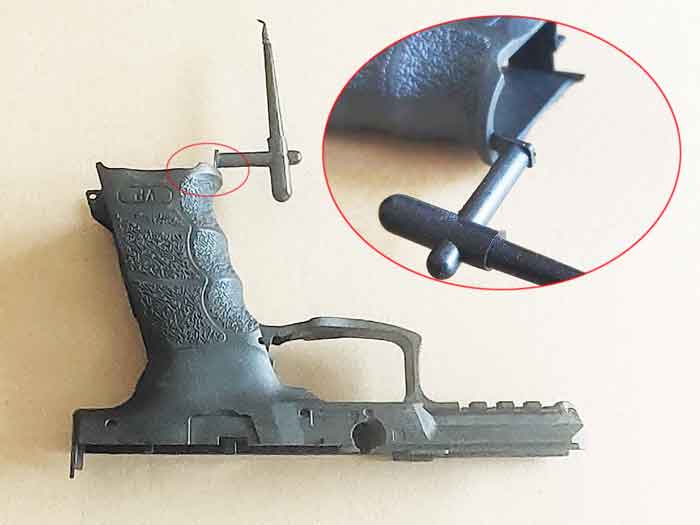
Bu tür plastik parçaların bükülme eğilimi vardır
3. Kalıplama kusurlarına yatkın parça tasarımları
Bazı parça tasarımları, kaynak çizgileri, jetlenme, eksik dolgu gibi belirli kalıplama kusurlarına karşı daha yüksek eğilim gösterir gibi belirli kalıplama kusurlarına, örneğin kaynak çizgileri, jetlenme, eksik dolgu, ve benzeri. Uygun giriş tasarımının bu kusurları tamamen ortadan kaldıramayacağını, ancak etkilerini kabul edilebilir bir seviyeye indirebileceğini belirtmek önemlidir.
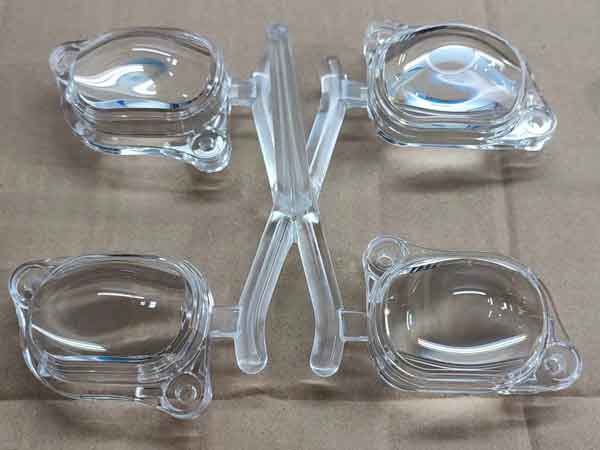
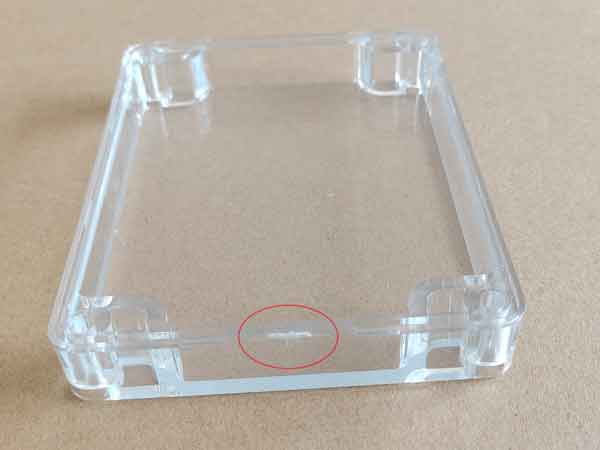
Şeffaf parçalar için enjeksiyon kalıplama kapılarının tasarımı, enjeksiyon kalıplamada kusurları önlemek için dikkatli değerlendirme ve zengin deneyim gerektirir.
4. Çoklu Kapılı Büyük Parça
Bazı parçalar etkili dolum için birden fazla giriş gerektirir. Dengeli akış ve dolum sağlamak için bu girişleri koordine etmek dikkatli bir değerlendirme gerektirir. Çoklu girişler arasındaki etkileşim, parçanın yapısal bütünlüğünü ve görsel çekiciliğini etkileyebilir.
5. Çok Boşluklu Kalıplar
Aynı anda birden fazla parça üreten kalıplarda, kapı yerleşimi ve dengesi çok önemlidir. Uyumsuz dolum, düzensiz parça kalitesine hatta kalıp arızasına yol açabilir.
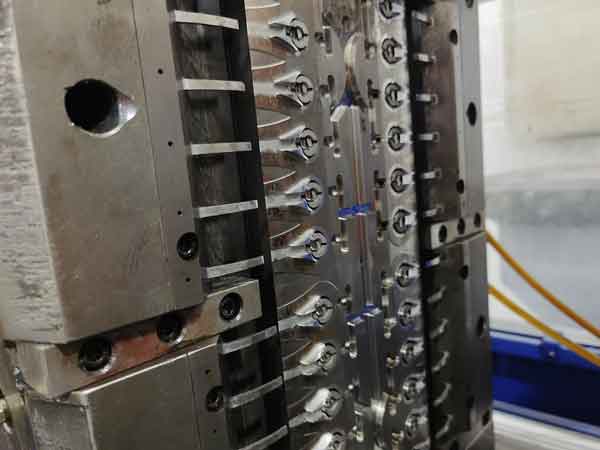
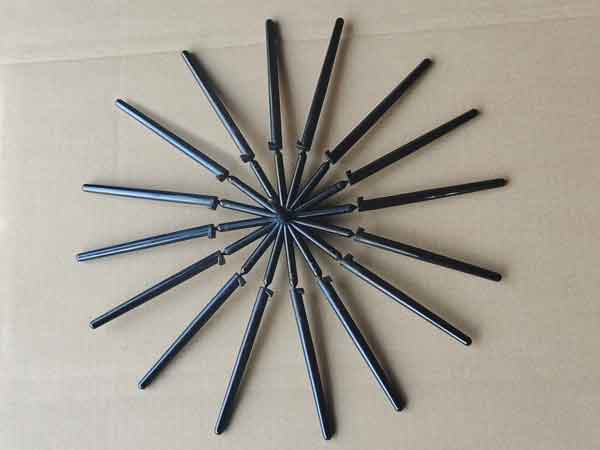
Losyon dağıtıcı için 24 boşluklu kalıp
Bu gibi ince uzun plastik parçalar için dairesel bir düzenleme kullanmak oldukça uygundur. Bu, her kapıdaki enjeksiyon basıncının nispeten dengeli olmasını sağlayarak her ürünün boyutunun ve dolgunluğunun neredeyse aynı olmasını garanti eder.
Özetlemek gerekirse, giriş tasarımı karmaşık şekilli, yüksek boyutsal ve geometrik doğruluk gereksinimleri olan, gerçekten büyük parçalar ve çok sayıda gözlü kalıplar için daha zordur. Bu senaryolarda akış dinamikleri ve giriş etkileşiminin kapsamlı bir şekilde anlaşılması çok önemlidir. Ayrıca, bilgisayar destekli kalıp akış analizi bu karmaşık süreci analiz etmek ve optimize etmek için sıklıkla kullanılır.
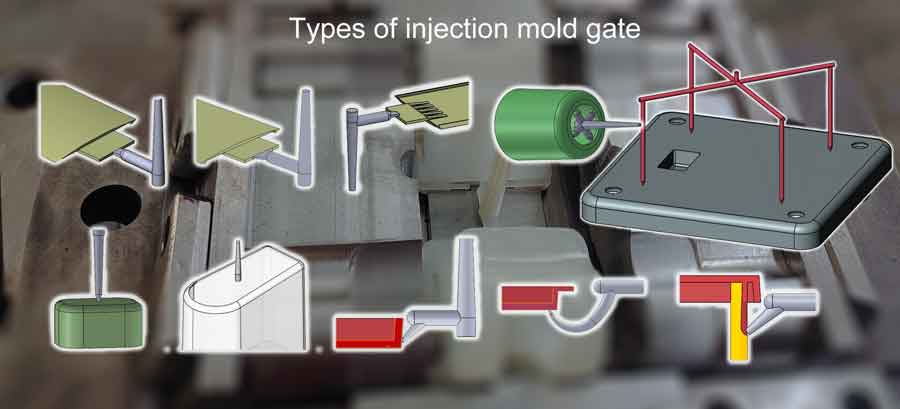
Enjeksiyon kalıp kapısı nedir?
Enjeksiyon kalıbı girişi, erimiş plastiğin ürün oluşturmak üzere enjekte edildiği kalıptaki küçük bir açıklıktır. Malzemenin girişi gibidir. Girişin boyutu ve konumu, plastiğin kalıba nasıl akıp dolduğunu etkiler ve son ürünün kalitesi ve görünümü üzerinde etkili olur.
Enjeksiyon kalıp kapılarının temel türleri
Kenar Besleme
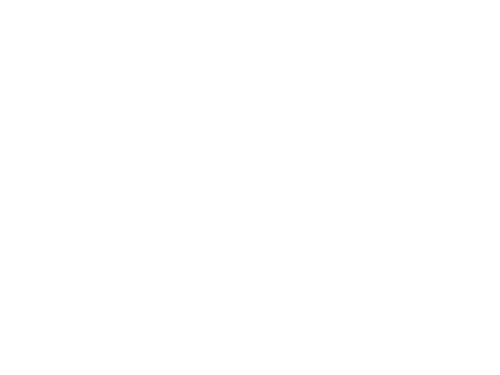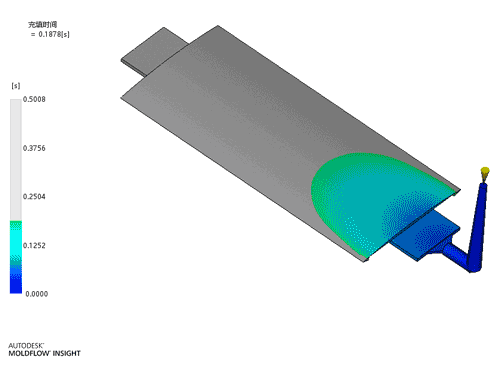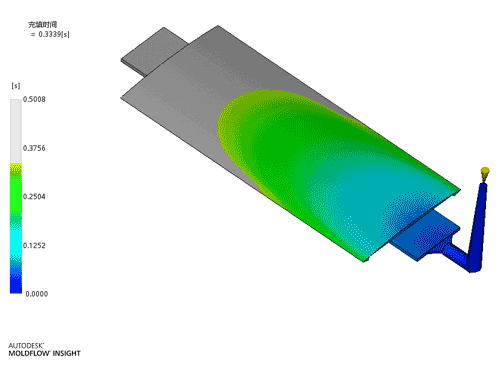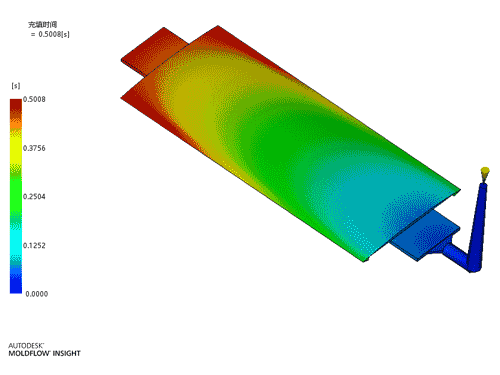
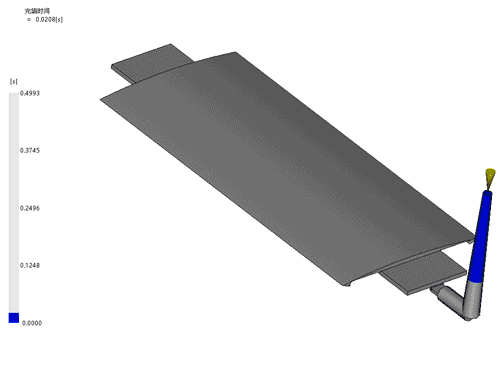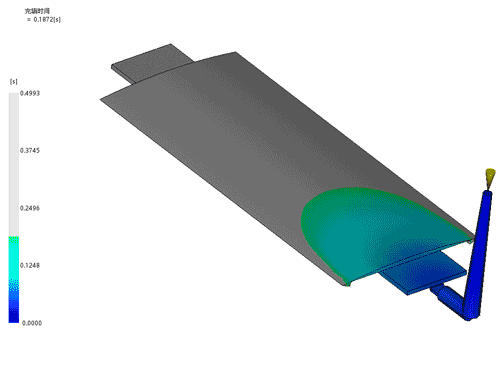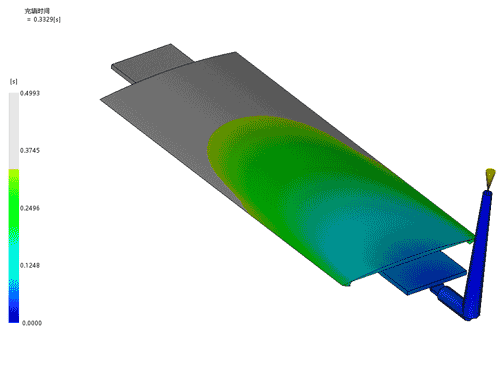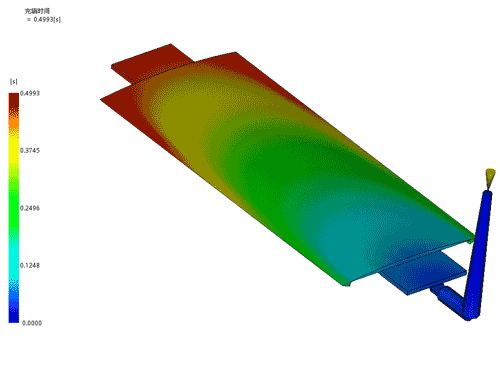
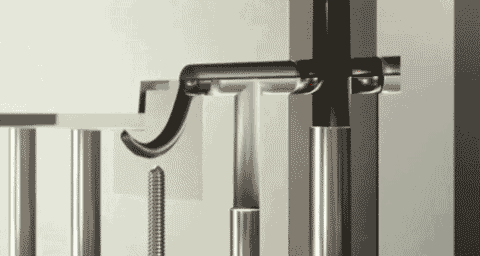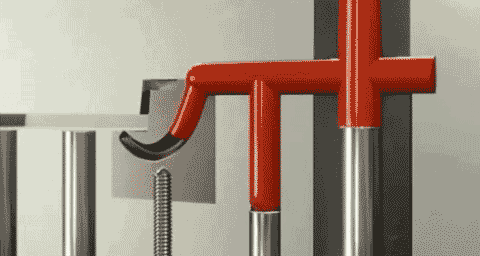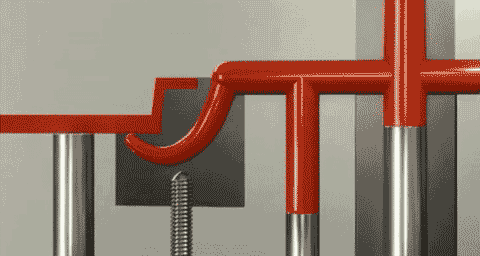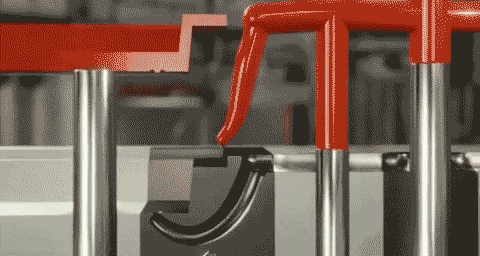
Kenar girişi, kalıbın iki yarısının birleştiği kalıp ayırma hattında konumlandırılmış bir giriş konfigürasyonudur.
Daha Az Farkedilen Kapı İzi: Kapı izi parçanın kenarında bulunur, bu da onu daha az fark edilir kılar. Bu, yalnızca orta düzeyde estetik kalite gerektiren parçalar için uygun hale getirir.
Dezavantajlar:
Belirli Parça Boyutlarıyla Sınırlı: Daha uygun küçük parçalar için çoklu boşluklar. Daha büyük, tek boşluklu parçalar için bir kenar kapısı, sıcak kanal sistemi kullanımını gerektirir.
İz ve Görünüm: Kenar girişi, parçanın kenarında hala izler veya kalıntılar bırakır, bu da onu esas olarak estetik açıdan daha az hassas bileşenler için uygun hale getirir. Yüksek görünüm gereksinimleri ek işleme gerektirebilir.
Kayma Gerilmesi ve Fışkırma: Kapı bölgesinde, özellikle daha kalın duvarlı parçalar için yüksek kesme gerilimi ve potansiyel fışkırma sorunları oluşabilir, bu da parça kalitesini etkiler.
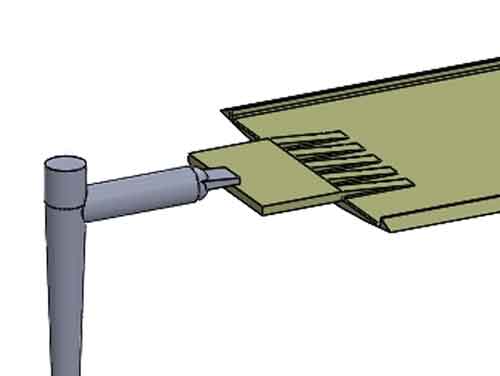
Fan Besleme
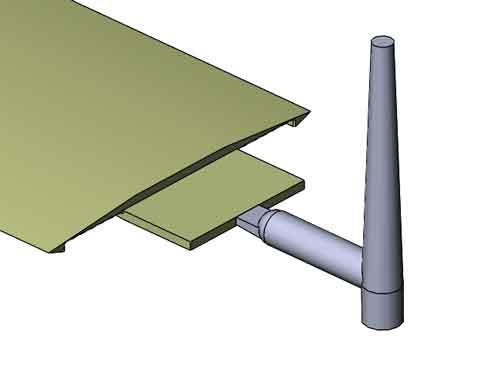
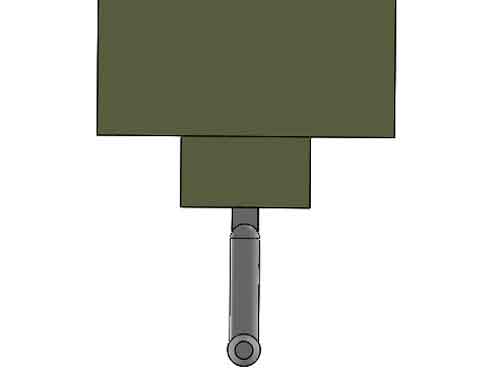
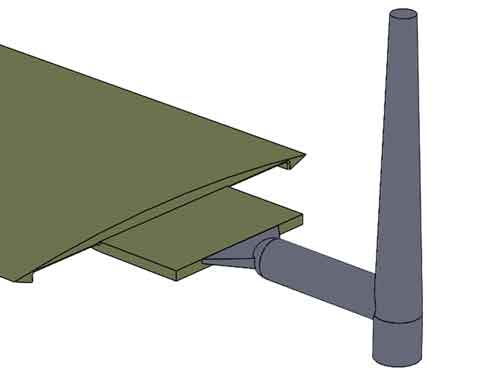
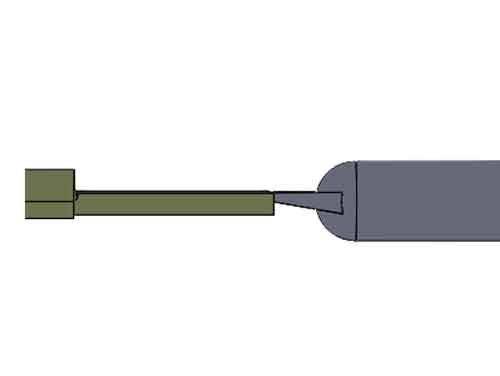
Yelpaze girişi, kenar girişi tasarımının bir evrimidir ve malzeme akışını daha geniş bir açıyla boşluğa yayan bir daha geniş açıklık özelliğine sahiptir. Eğimli tabanı, kesit akış cephesindeki değişiklikleri en aza indirir.
(Yandan görünüm)
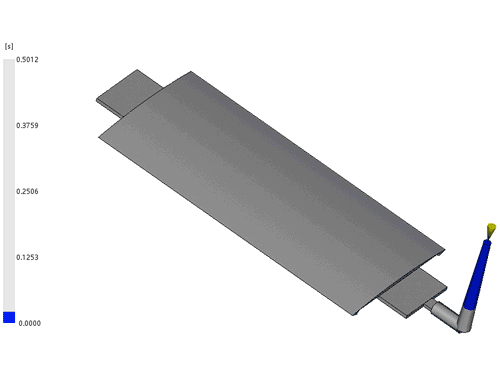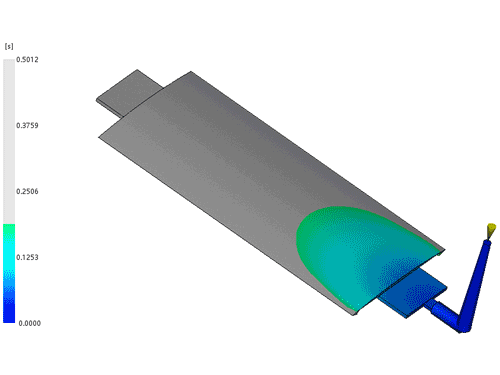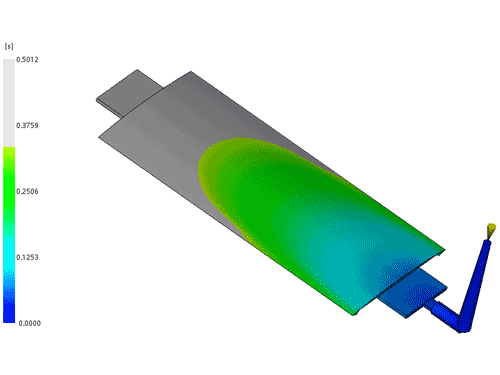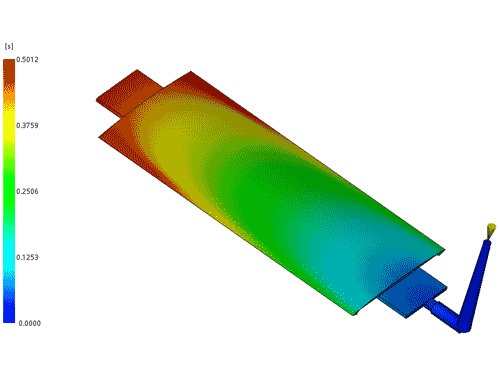
(Bu dolum süreci, yukarıdaki kenar kapısı örneğine çok benzer, sadece kapının dolum sürecinde nasıl çalıştığını göstermek içindir.)
Avantajlar:
Gelişmiş Akış Dinamiği: Yelpaze kapısının daha geniş açıklığı, malzeme akış özelliklerini iyileştirerek verimli boşluk dolumuna yardımcı olur.
Azaltılmış Kayma Gerilmesi: Diğer kapılama sistemleriyle karşılaştırıldığında, yelpaze kapıları kapı yakınında daha düşük kesme gerilimine yol açar, potansiyel parça kusurlarını en aza indirir.
Azaltılmış Parça Kusurları: Yelpaze kapıları, parça bükülmesi ve fışkırma sorunlarının olasılığını azaltmaya yardımcı olarak daha yüksek parça kalitesine katkıda bulunur.
Dezavantajlar:
Besleme Kesme Zorlukları: Yelpaze kapısının bıraktığı kapı izini çıkarmak daha zor olabilir, potansiyel olarak ek bitirme adımları gerektirebilir.
Artmış İz: Yelpaze kapıları, standart kenar kapılarına kıyasla kalıplanmış parça üzerinde daha belirgin kalıntı veya izler bırakabilir.
Sekme Besleme
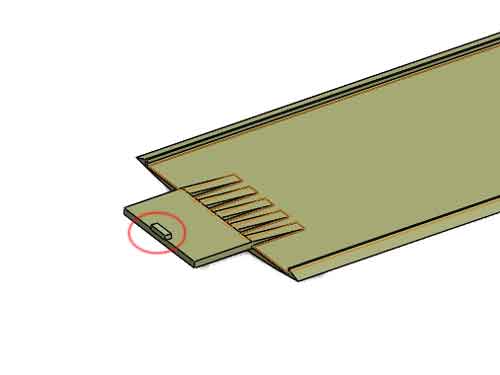
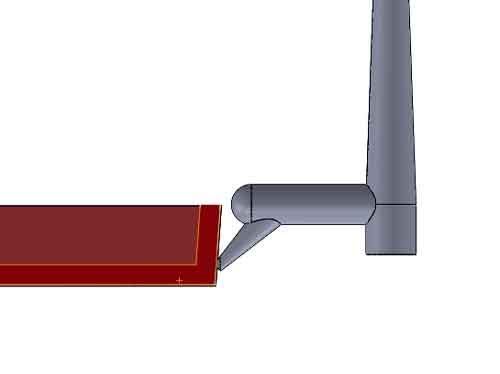
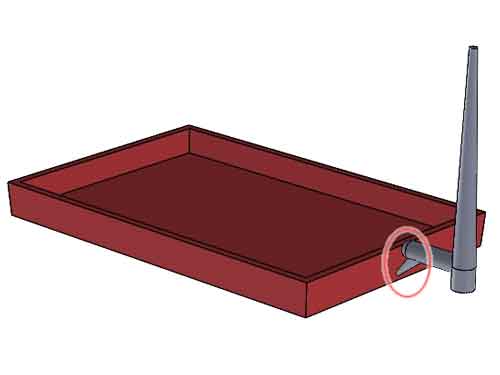
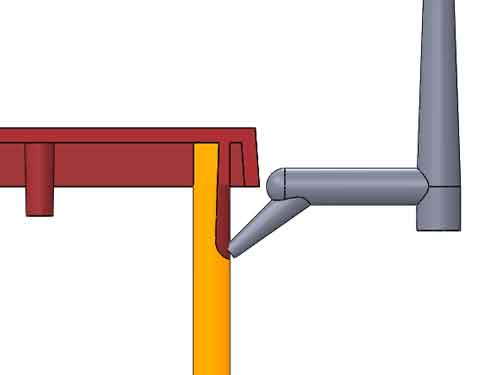
Tab kapısı, kenar kapısına benzer bir kapılandırma konfigürasyonudur ancak belirgin bir özelliği vardır: kapı, düz bir parça yüzeyinin üzerinde bulunur. Boşluğun bir parçası olan diğer kapıların aksine, tab kapısı kalıbın çekirdek tarafında oluşturulur. Bu düzen, malzeme dağılımını artırır ve boşluğa ani doğrudan akışları önler.
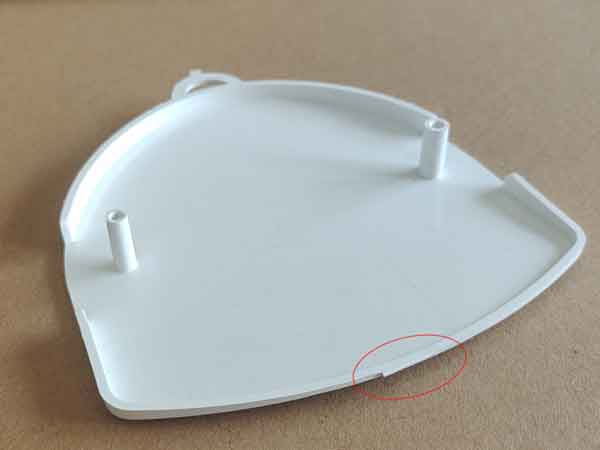
(Temizlemeden sonra kalan sekme)
(Yine, bu dolum süreci yukarıdaki 2 örneğe oldukça benzer)
Avantajlar:
Geliştirilmiş Malzeme Akışı: Dilli girişin yerleşimi, daha düzgün malzeme akışına yardımcı olur ve daha eşit boşluk dolumunu destekler.
Azaltılmış Fışkırma Riski: Akış dinamiklerini kontrol ederek, dil kapıları nihai parçada fışkırma kusurlarının olasılığını düşürür.
Düşük Akış Direnci: Dil kapısının tasarımı akış direncini en aza indirerek verimli enjeksiyon kalıplamaya katkıda bulunur.
Basitlik ve Maliyet Etkinliği: Dil kapıları karmaşık olmayan tasarım ve nispeten düşük üretim maliyetleriyle öne çıkar.
Dezavantajlar:
Kapı Kızarması Potansiyeli: Belirli senaryolar kapı kızarmasına yol açabilir, bu da kapı yerleşimi ve tasarımının dikkatlice değerlendirilmesini gerektirir.
Temizleme Zorluğu: Dil özelliğini temizlemek sorunlu olabilir. İdeal olarak konumlandırması bir çıkıntıya izin vermelidir; aksi takdirde kalıplama sonrası işleme gerekebilir.
Kollu Besleme
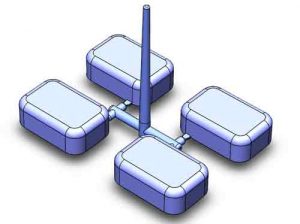
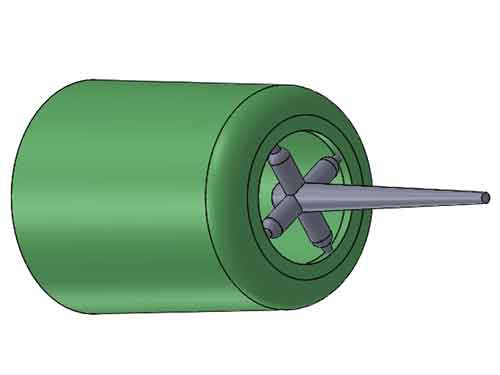
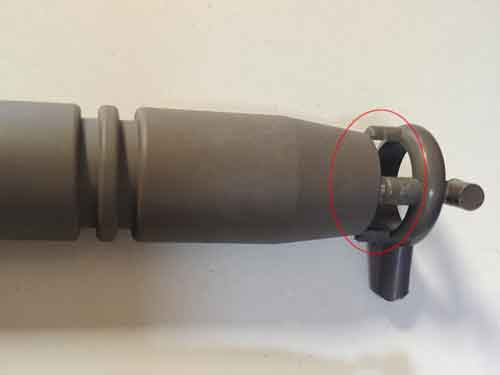
Işınsal kapı adını, tekerlek ışınına benzer konfigürasyonundan alır. Genellikle daha kolay işleme için dört ışını vardır. Işınsal kapı öncelikle tüp şeklindeki parçalarda kullanılır, bu kapılandırma sistemi yuvarlaklığı artırır.
Avantajlar:
Dengeli Tüp Dolumu: Çubuk kapısı, tübüler bölümlerin daha eşit dolmasını sağlayarak bozulma veya ovalleşmeyi önler.
En Aza İndirilmiş Kaynak Hattı: Akış deseni, tek kapılı tasarıma kıyasla 2 akış cephesinin buluşmasını azaltır. Bu, kaynak hatlarını azaltmaya yardımcı olur.
Dezavantajlar:
Karmaşık İşleme ve Daha Yüksek Maliyet: Karmaşık tasarım ve işleme gereksinimleri, üretim karmaşıklığını ve maliyetlerini artırır.
İz/Kalıntı Oluşumu: İspit girişi, tamamen çıkarılması zor olan ve parçanın görünümünü potansiyel olarak etkileyen dört hafif iz bırakır.
İğne Ucu Besleme
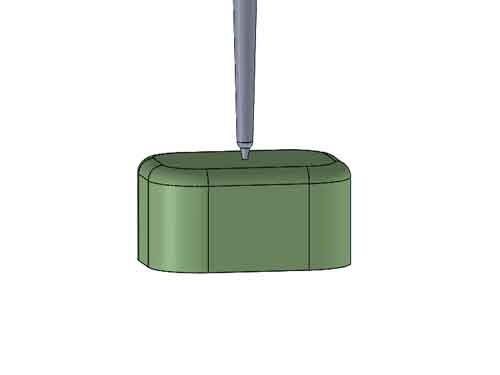
Nokta girişi (veya iğne girişi), keskin bir noktayla biten ters koni şekli ile karakterize edilir. Çapı tipik olarak 0,8 ila 1,5 mm arasında değişir ve yolluk, kanal ve giriş kalıntılarını çıkarmak için üç plakalı bir kalıp tasarımı gerektirir. Sıcak yolluk versiyonu ters koni şekline sahip değildir, bu nedenle 2 plakalı bir kalıpla çalışabilir.
Avantajlar:
Otomatik Kapı Çıkarma: İğne ucu kapısı, çıkarma sırasında parçadan otomatik ayrılmayı sağlar.
Minimal Kapı İzi: Küçük kapı izi genellikle son işleme gerektirmez, bu da parça görünümünü iyileştirir.
Çok Yönlü Tasarım: Tek boşluklu bir kalıp içinde birden fazla iğne kapısı stratejik olarak yerleştirilebilir. Kapılar arasındaki açıklık uzun olduğunda sıcak kanallar gerekecektir.
Dezavantajlar:
Karmaşık Kalıp Tasarımı: İğne ucu kapıları, üç plakalı bir kalıp veya sıcak kanal gerektirir, bu da maliyeti artırır. Sıcak kanallar, üç plakalı kalıplardan daha pahalıdır.
Akış Basıncı ve Dolum Sınırlamaları: Yüksek akış basıncı kaybı ve düşük dolum hacmi, onları büyük hacimli parçalar veya yüksek dolum hızları için uygun olmayan hale getirir.
Gerilimle İlgili Sorunlar: Yüksek hızlı dolum, kapıda renk solması, akış izleri ve kapı alanı mukavemetinde azalmaya neden olabilir.
Düzensiz Dolum: Giriş konfigürasyonu nedeniyle belirli parça bölgeleri yetersiz dolum yaşayabilir.
Sprue kapısı veya direkt kapı
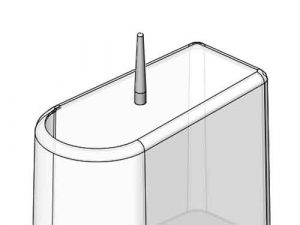
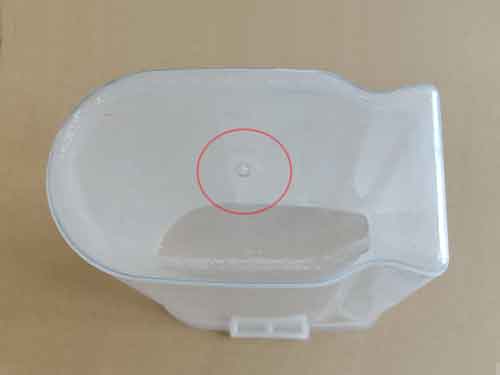
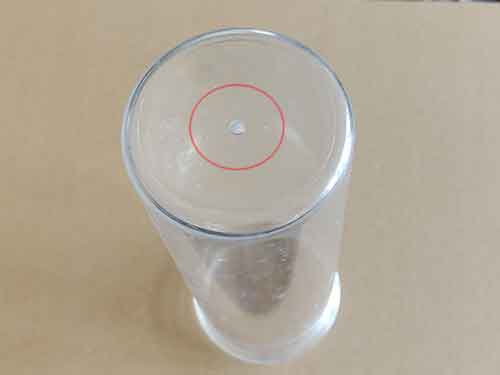
Yolluk girişi, doğrudan giriş olarak da adlandırılır, en basit yolluk sistemidir ve dağıtıcı kanalın varlığını ortadan kaldırır. Tek gözlü kalıplarda kullanılır ve parçanın projeksiyon alanının merkezine yerleştirilir. Büyük ucu kalıp boşluğu tarafında olacak şekilde konik bir şekle sahiptir. Yolluk girişleri genellikle varil ve leğen gibi plastik kap üretiminde görülür.
Büyükten küçüğe plastik kaplar için yaygın olarak kullanılan kapı türüdür.
Avantajlar:
Basitlik ve Maliyet Etkinliği: Bu kapı türü üretimi kolay ve ucuzdur.
Düşük Basınç Kaybı: Bu kapı türü, minimum basınç kaybıyla yüksek dolum hızlarına ve hacimlerine uyum sağlar.
Dezavantajlar:
Kapı İzi ve Renk Solması: Bu kapı genellikle pense ile çıkarılır, belirgin bir kapı izi ve karşı tarafta potansiyel renk solması bırakır.
Kayma Gerilmesi: Önemli dolum hızı nedeniyle, kapı yakınında yüksek kayma gerilmesi oluşabilir ve bu da kusurlara yol açabilir.
Büyük Düz Parçalar İçin Uygun Değil: Soğuma sırasında bükülme ve deformasyon potansiyeli nedeniyle büyük, düz parçalar için uygun değildir.
(Yolluk kapısı, plastik kaplar için oldukça yaygın olarak kullanılır, özellikle şeffaf malzemelerle.)
Tünel veya Denizaltı Besleme
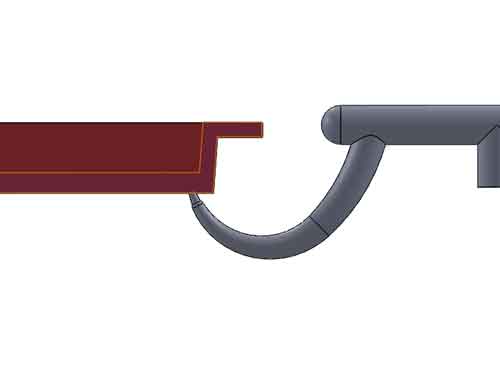
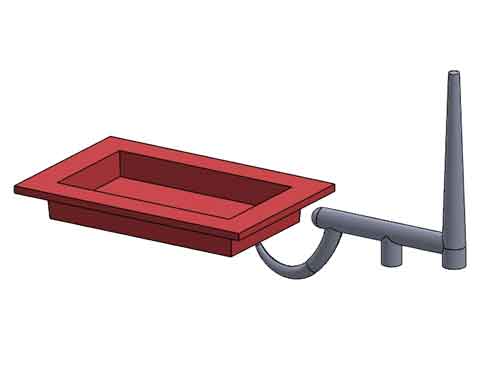
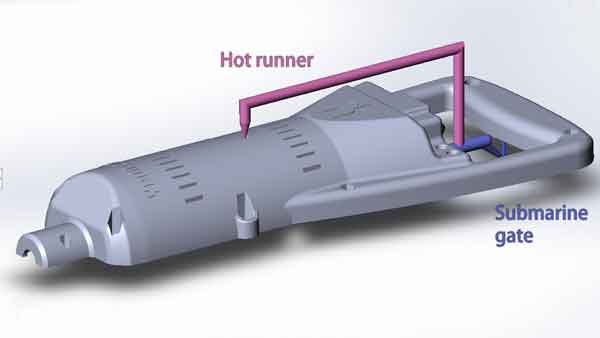
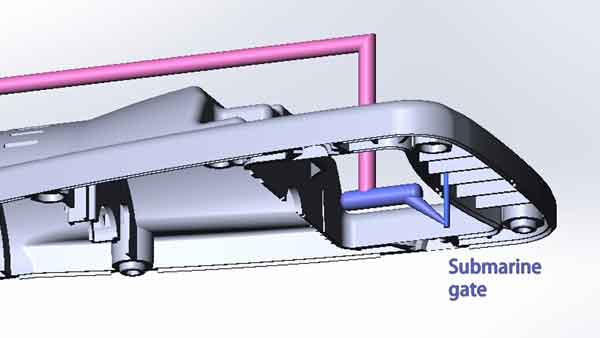
Denizaltı girişi (veya alt giriş, tünel girişi) stratejik olarak kalıbın ayırma yüzeyinin altına yerleştirilir. Amacı, giriş izini belirgin olmayan bölgelere taşıyarak daha iyi estetik sağlamaktır. İğne ucu girişler gibi küçük bir açıklığa sahiptir. İşte ilgili artıları ve eksileri:
Avantajlar:
Otomatik Kapı Çıkarma ve Azaltılmış Son İşlem: Bu kapılar otomatik kapı çıkarmaya olanak tanır, kapı izi işleme ihtiyacını en aza indirir.
Gelişmiş Görünüm: Gizli kapı izleri, görünümden gizlendiği için parça estetiğini iyileştirir.
Tasarım Esnekliği: İğne kapılarına benzer şekilde, tek boşluklu bir kalıba birden fazla bu tür kapı entegre edilebilir ve dolum ile akış dinamikleri optimize edilebilir.
Dezavantajlar:
Karmaşık İşleme: Kavisli yolu oluşturmak, iki yarım parçanın ayrı ayrı işlenmesini ve plastik akış kanalını oluşturmak için birleştirilmesini gerektirir. Bu, işleme karmaşıklığını artırır.
Yüksek Basınç Kaybı: Tasarım, kayda değer basınç kaybı ile ilişkilidir, bu da bazı parça alanlarında yetersiz doluma yol açabilir.
Olası kapı lekeleri: kapı alanı yakınında kapı lekeleri oluşabilir.
Alt-ejektör besleme
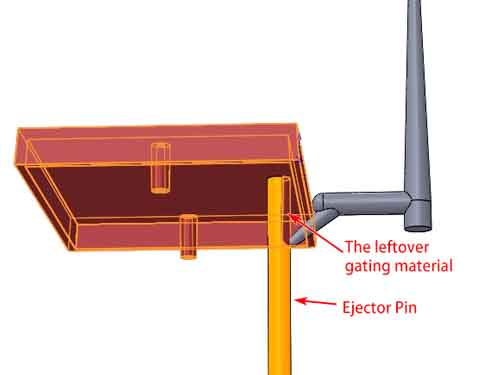
Alt ejektör girişi, alt girişin değiştirilmiş bir versiyonudur ve üretimdeki basitliği nedeniyle yaygın olarak tercih edilir.
Bu kapılandırma sisteminde, akış kanalını oluşturmak için ejeksiyon piminin bir kısmı taşlanır. Kalan kapı malzemesi manuel olarak kırılarak çıkarılır.
Kaju Kapısı veya Muz Kapısı
Bunlar, kaju fıstığı veya muz şeklinde olan denizaltı girişinin varyasyonlarıdır. Artıları ve eksileri denizaltı girişi ile aynıdır ve ayrıca tartışılmayacaktır.
Merak ediyor olabilirsiniz çıkıntılı burnun kalıp kanalından nasıl çıktığı. İşte nasıl: Plastik tamamen soğumadığında hala yumuşak ve bükülebilirdir. Ayrıca burun çok büyük değildir, bu yüzden kanaldan kaymak için biraz esneyebilir.
Sıcak Besleyiciler
Soğuk yolluk sisteminde, malzeme israfı ve sınırlı soğuk yolluk uzunluğu endişelerdir. Sıcak yolluklar, yollukları ortadan kaldırarak ve plastiği kanallar içinde eriyik halde tutarak bunu çözer.
Sıcak kanal nedir
Basitçe söylemek gerekirse, sıcak yolluk enjeksiyon makinesinin namlu boru hattının bir uzantısı gibidir. Esasen, her şey kalıp içinde yüksek sıcaklıklı bir kanal oluşturmakla ilgilidir. Bu, ısıtma elemanları ve sıcaklık kontrolleri kullanılarak yapılır. Görevleri plastiği doğru erime sıcaklığında tutmaktır. Bu şekilde, plastiğin akış uzunluğunu etkili bir şekilde uzatabiliriz.
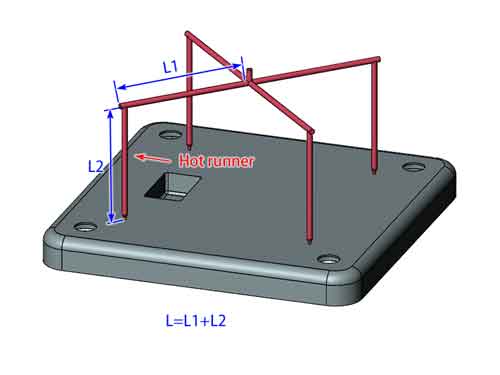
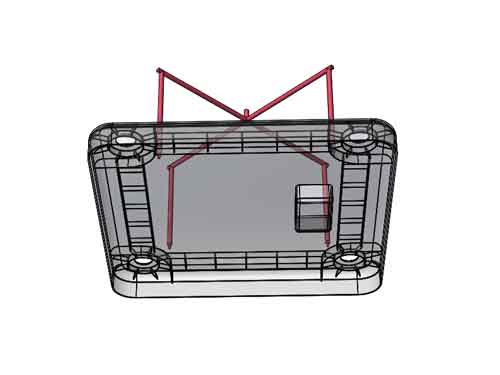
Toplam uzunluk (L) çok uzun olduğunda sıcak kanal kullanın
(Kanalın toplam uzunluğu L=L1+L2'dir. L çok uzun olduğunda, sıcak kanal kullanmak daha iyidir.)
(Alttan görünüm)
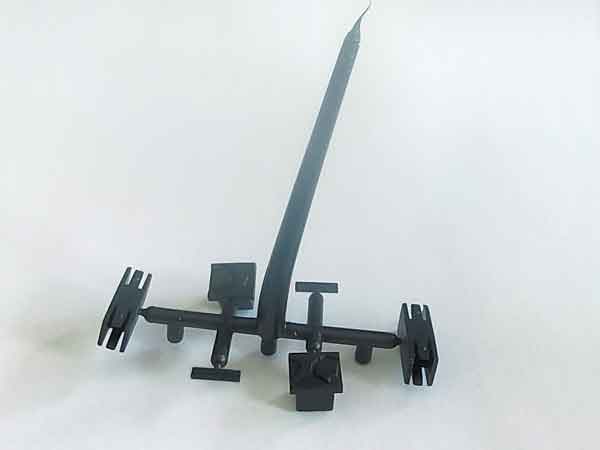
İşte başka bir örnek:
Malzeme İsrafı ve Döngü Süresini Azaltma
Bu örnekten de görebileceğiniz gibi, küçük plastik bileşenler için yolluk ve yolluk kanalı, parçaların kendisinden daha ağırdır ve soğuması daha uzun sürer. Soğuk yolluklar yerine sıcak yolluklar kullanmak, malzeme israfını ve döngü süresini önemli ölçüde azaltmaya yardımcı olabilir.
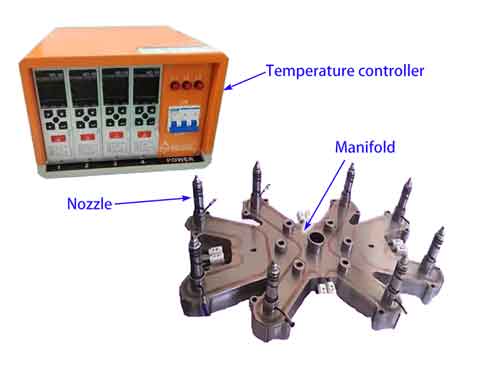
Sıcak Kanal Sisteminin Nelerden Oluşur:
Sıcaklık Kontrolörleri: Sistem boyunca plastik sıcaklığını izler ve düzenler.
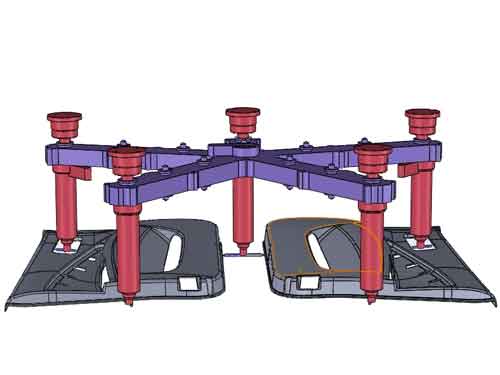
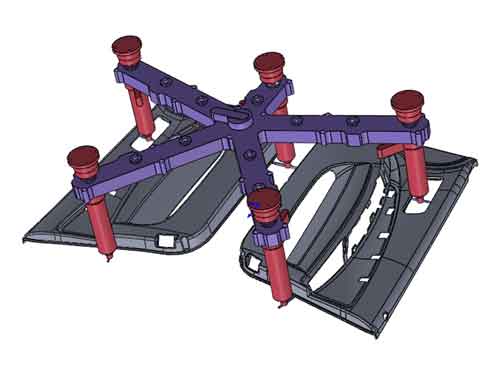
Manifold: Eritilmiş plastiği nozullara eşit şekilde dağıtır. Özellikle, nozul tek boşluklu bir kalıbın merkezinde olduğunda manifold gerekli değildir.
Nozullar: Bunlar, erimiş plastiği kalıba enjekte etmek için giriş noktaları olarak hizmet eder.
Sıcak Besleyici Türleri:
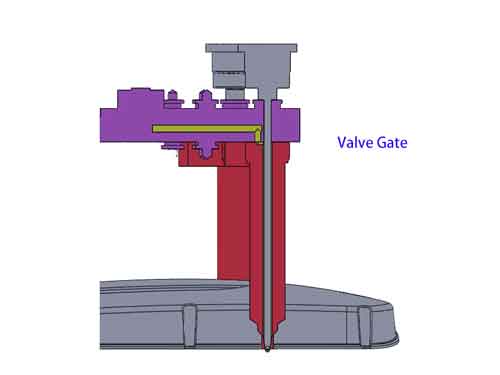
İğne Ucu Kapısı: Küçük çap, minimum iz; karmaşık veya küçük parçalar için uygundur.
Vana Kapısı: Uyarlanabilir bir kapı türüdür, açılıp kapanarak kontrollü plastik akışına izin verir. Bu, izi en aza indirir ve birden fazla boşluğa kapı açmak için faydalıdır.
Açık Kapı: Doğrudan akış yolu, çeşitli kapılar için uygundur, kanalları ortadan kaldırır veya en aza indirir.
Avantajlar:
Esnek Kapı Tasarımı: Mesafe kısıtlaması yoktur, çok yönlü kapı yerleşimi.
Gelişmiş Parça Kalitesi: Plastik erimiş halde tutularak, kanallardaki soğuk parçacıklarla bağlantılı kusurların oluşumu azaltılır.
Azaltılmış Malzeme Atığı: Soğuk kanal yok, daha az atık ve maliyet.
Daha Hızlı Döngü Süreleri: Atış başına kanalların ve kapıların soğutulmasına gerek yoktur.
Dezavantajlar:
Yüksek Başlangıç ve Bakım Maliyetleri
Renk Değişimlerinde Daha Fazla Atık
Başlangıç Süresi: Üretimden önce ısıtma ve stabilizasyon gerektirir.
Sonuç:
Doğru kapı tipini seçmek, başarılı enjeksiyon kalıplamanın temel bir parçasıdır. Verimli sıcak kanallardan gizli denizaltı ve tünel kapılarına kadar her birinin kendine özgü avantajları vardır. Parçalarınız için en uygun olanı bulmak için maliyet, hız ve görünümü düşünün. Doğru kapıyı seçmek, harika ürünler üretmenize ve kalıplama sürecinizi iyileştirmenize yardımcı olur.
Plastik enjeksiyon kalıplama konusunda uzmanız. Şimdi bize ulaşın ve hızlı bir fiyat teklifi alın!