


Índice
AlternarCompreender os materiais de aço para moldes de injeção
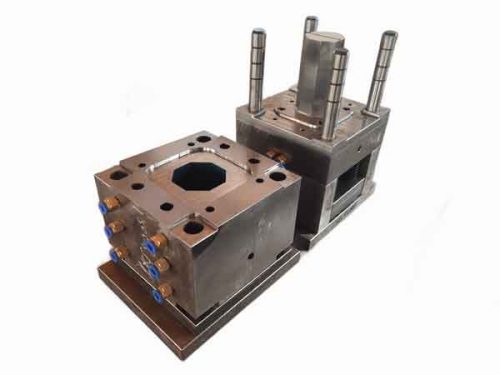
Os moldes de injeção são ferramentas indispensáveis no fabrico de produtos plásticos. Com os avanços tecnológicos, os artigos plásticos, desde utensílios a peças automóveis, tornaram-se ubíquos em todos os aspetos das nossas vidas. Estes produtos são predominantemente criados através do processo de moldagem por injeção, que envolve aquecer o plástico até derreter, injetá-lo num molde e depois arrefecê-lo para formar as várias formas e tamanhos de que necessitamos.
A qualidade do molde está diretamente relacionada com a qualidade dos produtos de plástico, o que torna crucial a escolha de um aço para moldes de elevada qualidade. O aço para moldes de qualidade superior deve resistir:
- Prolongado condições de alta pressão,
- O impacto a alta velocidade do plástico fundido a altas temperaturas.
- Além disso, os moldes são utilizados repetidamente, muitas vezes milhões de vezes, o que exige que o aço para moldes possua uma qualidade excecional. resistência ao desgaste, resistência à corrosão, e resistência adequada.
Causas de danos no molde de injeção
Antes de aprofundar as características necessárias do aço para moldes, é importante compreender como os moldes se danificam tipicamente:
Deformação do molde Os moldes que operam sob condições repetidas de alta temperatura e alta pressão tendem a deformar-se ao longo do tempo. Especificamente, a cavidade do molde pode ficar amassada, afetando a precisão dimensional do produto moldado e podendo levar à formação de rebarbas (material em excesso).
Desgaste As arestas limpas (afiadas) do molde tornam-se gradualmente rombas com o uso prolongado, originando cantos arredondados e superfícies deprimidas. O resultado mais significativo deste desgaste é a produção de rebarbas.
Fratura Após um período de uso, os moldes podem desenvolver fissuras devido à fadiga do material. Estas fissuras tendem a expandir-se com o tempo e com o uso contínuo, o que pode eventualmente levar à fratura de certas partes do molde.
Corrosão Quando são utilizados materiais plásticos ácidos ou materiais que libertam gases corrosivos durante o processamento (como PVC e POM), a superfície do molde pode corroer-se ao longo do tempo. Esta corrosão pode criar superfícies irregulares conhecidas como picadas, que podem afetar negativamente o aspeto do produto final.
Requisitos básicos para materiais de aço para moldes
Dureza, Resistência ao Desgaste e Tenacidade A dureza e a resistência ao desgaste do aço são cruciais no fabrico de moldes. Isto porque os moldes estão sujeitos a desgaste contínuo do plástico fundido durante o processo de injeção, especialmente quando o plástico contém cargas duras como fibras de vidro, que podem causar mais danos. Além disso, os moldes suportam impactos durante o funcionamento, necessitando de um certo nível de tenacidade para evitar fissuras. Ao lidar com plásticos de alta temperatura, a exigência de aço resistente ao desgaste intensifica-se, exigindo a utilização de aço para moldes de alto desempenho.
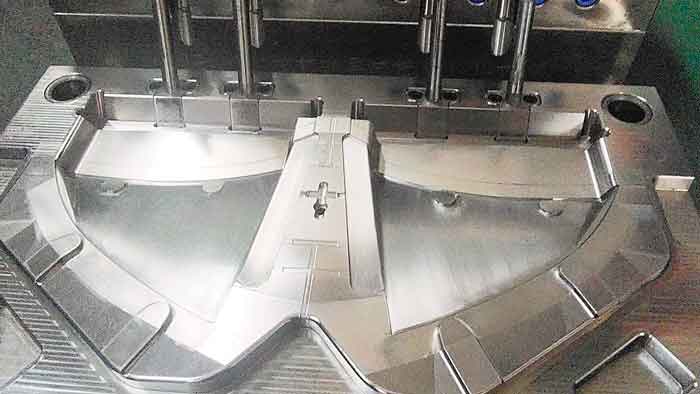
Desempenho de polimento O aço para moldes de alta qualidade deve ter um elevado nível de pureza com uma estrutura fina e uniforme para garantir uma superfície de molde perfeitamente polida. A presença de poros, impurezas ou outros defeitos na superfície do molde pode afetar negativamente o aspeto do produto final. Por exemplo, o aço S136 é reconhecido pelas suas excecionais propriedades de polimento.
Soldabilidade Os moldes sofrem inevitavelmente desgaste e danos acidentais durante a utilização, e por vezes são necessários ajustes devido a alterações de design. A soldabilidade do aço para moldes é, portanto, extremamente importante, pois determina a facilidade e a viabilidade de reparações e modificações do molde.
Resistência à corrosão Para moldes que processam plásticos corrosivos, a utilização de aço resistente à corrosão é essencial. Os aços resistentes à corrosão comuns incluem S136, 2316, 420, 2083 e M333. Além disso, para moldes que mudam frequentemente de lote de produção, uma excelente resistência à corrosão pode reduzir a necessidade de manutenção preventiva contra a ferrugem.
Deformação Mínima no Tratamento Térmico Durante o tratamento térmico, o aço para moldes endurece, aumentando a dificuldade de maquinagem e, consequentemente, o custo. Para melhorar a eficiência de produção e reduzir custos, é necessário utilizar materiais de aço com estruturas internas uniformes que apresentem deformação mínima durante o tratamento térmico. Tais materiais não desenvolverão tensões internas excessivas ou deformidades, garantindo a precisão e a longevidade do molde.
Em resumo, a seleção do material de aço para moldes adequado é crucial não só para garantir a qualidade dos produtos plásticos, mas também para aumentar a durabilidade dos moldes, reduzir os custos de produção e manutenção e melhorar a eficiência e a economia de toda a cadeia de produção.
Aço para moldes pré-endurecido vs. endurecido por passagem
Porquê Aço para Moldes Pré-endurecido?
Normalmente, os moldes requerem um endurecimento geral ou um endurecimento superficial para atingir níveis de dureza entre HRC50-60. Esta gama de durezas aumenta a dificuldade e o custo da maquinagem.
Alcançar tal dureza requer tratamento térmico, o que, especialmente no caso de têmpera completa, apresenta risco de deformação e prolonga o ciclo de fabrico. Assim, foi desenvolvido o aço para moldes pré-endurecido, tipicamente com uma dureza entre HRC30-40 — um intervalo mais gerível em termos de maquinagem, mas suficientemente duro para muitos moldes de injeção de plástico, como PP, PE, ABS e assim por diante.
Aço para moldes pré-endurecido
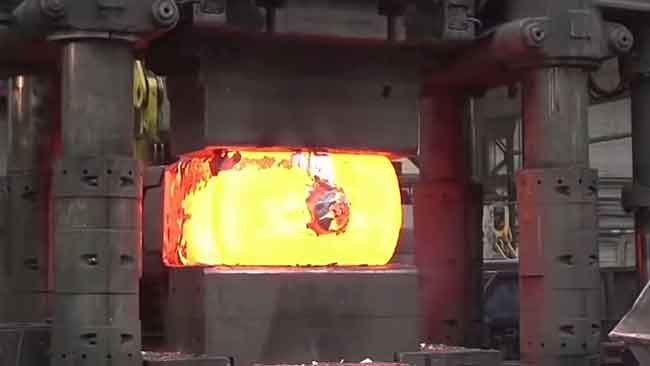
O aço para moldes pré-endurecido é um aço que já foi endurecido antes de sair da fábrica. A sua dureza cumpre geralmente os requisitos de utilização, o que significa que pode ser utilizado diretamente na maquinagem e produção de moldes sem necessidade de tratamento térmico adicional por parte do utilizador.
A principal vantagem deste tipo de aço é a sua conveniência, pois poupa tempo e custos de produção ao reduzir o risco de distorção dimensional durante o tratamento térmico. O aço pré-endurecido para moldes é tipicamente utilizado para ciclos de produção mais curtos e lotes menores, ou quando o tamanho do molde torna o tratamento térmico impraticável.
As classes comuns de aço pré-endurecido para moldes incluem: P20, 718/718H/718HH, 738H, NAK80, S136H, e 2083H.
Aço para moldes temperado
Inversamente, aço para moldes temperado em toda a secção é fornecido em estado amolecido e requer tratamento térmico durante ou após o processo de fabricação do molde para atingir a dureza desejada. A dureza deste aço pode ser controlada com precisão através do tratamento térmico, resultando em maior resistência ao desgaste e tenacidade.
O aço endurecido para moldes é adequado para moldes que têm de funcionar durante longos períodos e suportar um elevado desgaste, especialmente na produção em massa de produtos de plástico idênticos. No entanto, a necessidade de tratamento térmico pós-produção pode aumentar os custos de produção e requer um manuseamento cuidadoso para evitar deformações e problemas de tensão devido a um aquecimento ou arrefecimento desigual.
As classes regulares de aços para moldes temperados em toda a secção são: 2083, S136,H13, SKD61,8407, e SKD11
Em resumo, tanto os aços para moldes pré-endurecidos como os endurecidos por passagem têm as suas vantagens e desvantagens. A escolha entre eles depende das necessidades específicas de produção, da conceção do molde e da eficiência económica. O aço para moldes pré-endurecido oferece comodidade e rapidez, sendo ideal para pequenos lotes ou moldes de dimensões específicas; enquanto o aço para moldes endurecido é mais adequado para moldes de produção em grande escala que exigem uma resistência ao desgaste muito elevada e uma utilização a longo prazo.
Tipos comuns de aço para moldes
Existem centenas de tipos de aço para moldes, mas os que se seguem encontram-se entre os mais utilizados.
As diferentes fábricas de moldes podem preferir certos tipos a outros, dependendo da sua familiaridade com estes materiais e da disponibilidade de fornecedores fiáveis.
O quadro seguinte apresenta uma lista dos tipos de aço para moldes frequentemente encontrados.
| Nome | Tratamento térmico | Dureza | Breve descrição | Origem standard |
|---|---|---|---|---|
| P20 | Pré-endurecido | HRC28-32 | Aço para moldes de plástico da série Cr-Mo de carbono médio, excelente desempenho de processamento e polimento, acessível, adequado para produtos com requisitos baixos e produção pequena. | AISI EUA |
| 718 | Pré-endurecido | HRC30-34 | Aço para moldes da série Cr-Ni-Mo, uma versão melhorada do P20 (correspondente ao grau americano P20+Ni), com melhor temperabilidade, capaz de fazer moldes maiores. A vida útil do molde é 2-3 vezes superior à do P20. | Assab Suécia |
| 718H | Pré-endurecido | HRC34-38 | O 718H tem maior dureza e melhor polimento espelhado do que o 718. A principal diferença entre os dois é o teor de manganês e molibdénio. | Assab Suécia |
| 718HH | Pré-endurecido | HRC36-40 | A dureza do 718HH é superior à do 718H. | Assab Suécia |
| 738(1.2738) | Pós-tratamento térmico | HRC48-52 recomendado | O 738 tem teores mais elevados de Mn, Cr, Ni do que o 718, com boa temperabilidade e tenacidade. É a abreviatura da norma alemã 1.2738, enquanto o 718 é designado pela Assab sueca. | DIN Alemanha |
| 2344(1.2344) | Pós-tratamento térmico | HRC50-54 recomendado | Aço para moldes da série Cr-Ni-Mo, correspondente ao grau americano P20+Ni e 718, com melhor temperabilidade, capaz de fazer moldes maiores. | DIN Alemanha |
| S136 | Pós-tratamento térmico | HRC48-52 recomendado | Com um teor de crómio de 13,6%, tem uma elevada resistência à corrosão e apresenta uma estrutura pura e fina, um excelente desempenho de polimento, bem como resistência ao desgaste, maquinabilidade e boa estabilidade dimensional durante o endurecimento. | Assab Suécia |
| S136H | Pré-endurecido | HRC30-35 | Material pré-endurecido de S136, sem necessidade de tratamento térmico posterior. | Assab Suécia |
| 2083(1.2083) | Pós-tratamento térmico | HRC50-54 recomendado | A norma alemã DIN, abreviatura de 1.2083, com um teor de crómio de 12,5-14,5%, corresponde ao S136. Possui boa resistência à corrosão, resistência ao desgaste, temperabilidade e maquinabilidade para o aço para moldes de plástico. | DIN Alemanha |
| 2083H | Pré-endurecido | Material pré-endurecido de 2083. | DIN Alemanha | |
| 420 | Pós-tratamento térmico | HRC50-52 recomendado | Com um teor de crómio de 13,5%, corresponde ao grau S136. Tem boa resistência à corrosão, resistência ao desgaste, temperabilidade e maquinabilidade para o aço para moldes de plástico. | AISI EUA |
| NAK80 | Pré-endurecido | HRC37-43 | Adicionado Ni-Al-Cu, boa maquinabilidade e desempenho de maquinação por descarga eléctrica, excelente soldabilidade, após nitretação a gás a dureza da superfície atinge 750HV, conseguindo uma vida extra-longa do molde. | Diado Japão |
| 8407 | Pós-tratamento térmico | HRC48-52 recomendado | Contém liga de aço para moldes para trabalho a quente Cr-Mo-V, com boa resistência ao desgaste, tenacidade e ductilidade, maquinabilidade e polimento estáveis, excelente resistência a altas temperaturas e resistência à fadiga térmica, boa temperabilidade e deformação mínima no tratamento térmico. | Assab Suécia |
| H13 | Pós-tratamento térmico | HRC50-54 recomendado | Contém aço de molde de liga para trabalho a quente Cr-Mo-V, o grau correspondente ao 8407. | AISI EUA |
| SKD61 | Pós-tratamento térmico | HRC50-54 recomendado | Contém aço para moldes para trabalho a quente de liga média Si-Cr-Mo-V, o grau correspondente ao 8407. | Diado Japão |
| Viking | Pós-tratamento térmico | HRC52-54 | Boa estabilidade dimensional no tratamento térmico; boa maquinabilidade e resistência à retificação; excelente tenacidade e resistência ao desgaste. | Assab Suécia |
| 2316(1.2316) | Pós-tratamento térmico | HRC32-36 | Contém aço de molde Cr-Ni-Mo, material de aço plástico pré-endurecido altamente resistente à corrosão e de polimento elevado, com boa maquinabilidade e polimento. | DIN Alemanha |
Métodos comuns de tratamento térmico e tratamento de superfície do aço para moldes
Para além dos aços para moldes pré-endurecidos, a maioria dos outros aços para moldes requer alguma forma de tratamento térmico ou de superfície para melhorar as suas caraterísticas de desempenho, tais como a resistência, a dureza, a resistência ao desgaste e a resistência à corrosão. Estes tratamentos garantem que o molde pode suportar a alta pressão, a temperatura e o ambiente corrosivo encontrados durante o processo de moldagem por injeção, especialmente se o molde for utilizado para produzir grandes quantidades de produtos.
Métodos de tratamento térmico para aço para moldes
Os principais métodos de tratamento térmico para aço de molde incluem têmpera (seguidos por um ou dois ciclos de revenimento para aliviar as tensões, alcançando alta dureza global enquanto mantém um certo grau de tenacidade), e revenido (uma combinação de têmpera e revenimento a alta temperatura, que resulta em melhor resistência e tenacidade gerais, embora a dureza seja menor que a têmpera). No entanto, o revenimento não é frequentemente utilizado para moldes de injeção, uma vez que normalmente não sofrem forças de impacto significativas.
Nem todos os aços para moldes podem ser submetidos a têmpera, e a dureza necessária após a têmpera varia consoante o tipo de aço. A dureza de têmpera ideal para diferentes tipos de aço é fornecida na tabela acima, mas os requisitos específicos dependem de cada aplicação e das recomendações fornecidas pelo fornecedor do aço para moldes.
Métodos de tratamento de superfície para aço para moldes
Os tratamentos superficiais oferecem uma ampla gama de opções, incluindo galvanoplastia, nitretação, cementação, carbonitretação, PVD (Deposição Física de Vapor), CVD (Deposição Química de Vapor), e têmpera laser localizada. Entre estes, a nitretação é o mais comumente utilizado.
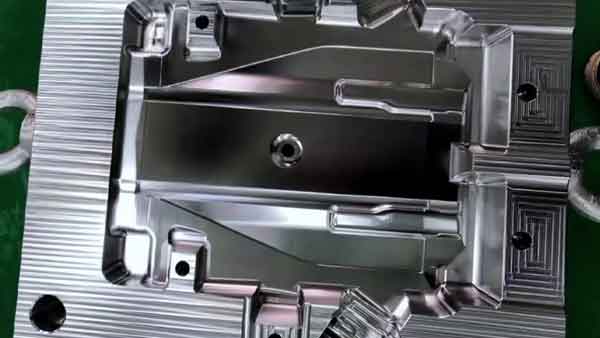
O que é a nitruração?
A nitretação é um tratamento superficial onde átomos ou íons de nitrogênio são introduzidos na camada superficial do metal, formando nitretos. Isto melhora a dureza, resistência ao desgaste e resistência à corrosão do material. Elementos como alumínio, cromo, vanádio e molibdênio ajudam a formar nitretos estáveis e uniformes. Portanto, os aços adequados para nitretação tipicamente contêm estes elementos.
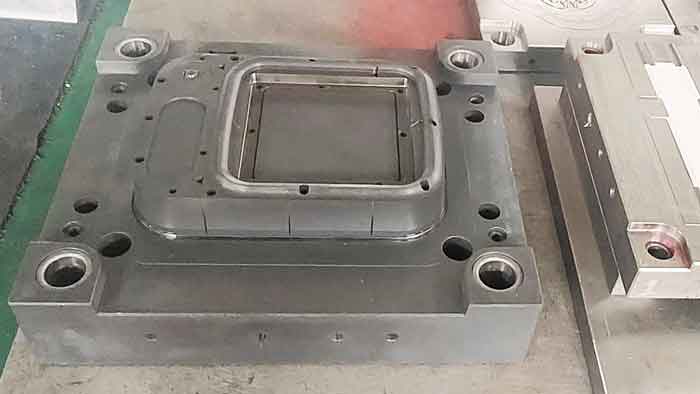
Dureza e profundidade de nitruração
A dureza da camada nitretada atinge tipicamente mais de 400 HV, com uma profundidade que normalmente não excede 0,5 mm, uma vez que a penetração mais profunda se torna cada vez mais difícil.
Por exemplo, um aço P20 nitretado a uma temperatura de 510°C durante 80 horas, com uma taxa de dissociação do amoníaco de 30-40%, resulta numa profundidade de nitretação de 0,3-0,5 mm e numa dureza superficial de 650-700 HV.
Em contrapartida, o aço H13, após têmpera e duas rondas de revenido seguidas de nitruração superficial, pode atingir uma dureza superficial de cerca de 1000 HV com uma profundidade de camada de nitruração de aproximadamente 0,24 mm. No entanto, esta elevada dureza é mais comummente utilizada para moldes de extrusão de alumínio e é menos frequentemente aplicada a moldes de injeção.
Conclusão
Em conclusão, a seleção do tipo certo de aço para moldes é crucial para garantir uma produção de alta qualidade, duradoura e rentável na indústria de moldagem por injeção de plástico. Compreender as caraterísticas, aplicações e tipos comuns de aço para moldes permite que os fabricantes tomem decisões informadas que se adequem às suas necessidades específicas e melhorem a eficiência global da produção.
À medida que a tecnologia evolui, o mesmo acontece com a gama de aços para moldes disponíveis, prometendo uma precisão e durabilidade ainda maiores para os futuros desafios de fabrico.
