Bij Boyan verdiepen we ons af en toe in rapid prototyping, hoewel dit niet onze kernactiviteit is. We hebben vaste partners die dit aspect afhandelen, waardoor onze klanten tijd besparen bij het vinden van geschikte 3D-printleveranciers en we een snellere, betrouwbaardere service kunnen garanderen.
Inhoudsopgave
Schakelde rol van 3D printservice bij Boyan
De belangrijkste doeleinden van 3D printen in onze context zijn onder andere:
1. Ontwerpverificatie en bevestiging van functionaliteit:
Voordat we met de matrijsproductie beginnen, gebruiken we 3D-printen om te bevestigen dat het ontwerp foutloos is en aan de verwachte functionele eisen voldoet. Dit vormt het grootste deel van ons 3D printwerk en dient voornamelijk als laatste controle voordat de matrijsfabricage begint.
Voorbeeld 1
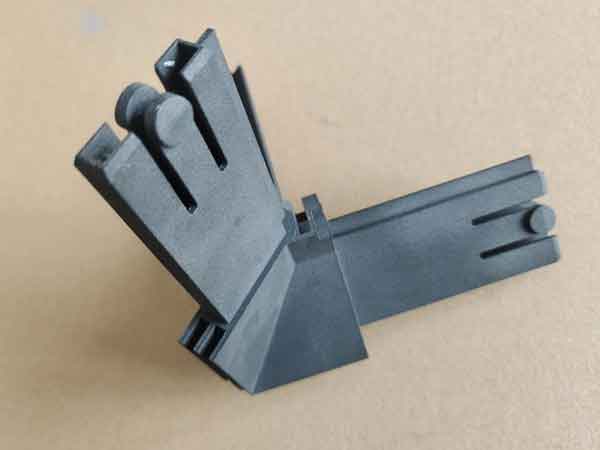
Dit is een kunststof verbindingsstuk dat we hebben ontworpen voor het verbinden van twee aluminium profielen. Het bevat een klikmechanisme, wat betekent dat er een aanzienlijke drukkracht op wordt uitgeoefend tijdens de assemblage. Daarom kozen we ervoor om dit monster te printen met nylon materiaal vanwege de hogere sterkte in vergelijking met andere kunststoffen.

De veerkracht van de snap-fit is echter iets minder dan die van echt nylon. Desondanks voldoet het nog steeds aan onze verwachtingen en eisen.

Voorbeeld 2
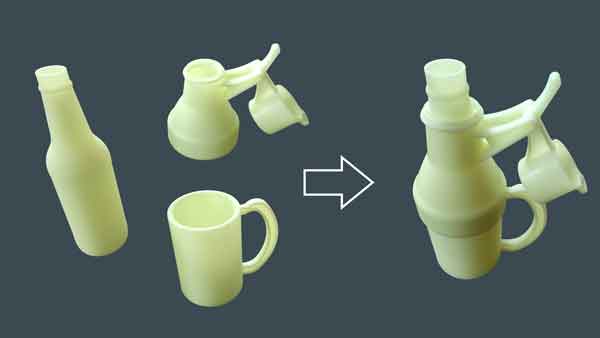
In dit voorbeeld kunnen we de verschillende onderdelen in elkaar zetten en testen of ze goed vastzitten of loszitten en of de snap-fit werkt zoals verwacht.
2. Presentatie Prototypes:
We gebruiken 3D-geprinte prototypes voor interne en externe demonstraties om mogelijke verbeteringen verder te onderzoeken of om te beoordelen of een project moet worden voortgezet of beëindigd. Na het afdrukken blijft de voortzetting van het project onzeker.
3. Productie van kleine partijen:
Deze aanpak, die meestal varieert van 50 tot 150 stuks, test de ontvankelijkheid van de markt en bespaart tegelijkertijd op de matrijskosten. Het is van cruciaal belang om te evalueren of de investering kosteneffectief is, aangezien ze kan wedijveren met de kosten van matrijzenproductie. Het belangrijkste verschil ligt in de aanzienlijk kortere productiecyclus. Daarnaast is de materiaalkeuze - rekening houdend met mechanische eigenschappen en levensduur - van vitaal belang. Standaard fotopolymeerhars is niet altijd geschikt, maar materialen zoals nylon komen vaker voor, hoewel ze beperkt zijn in variatie en hoger in kosten.
4. Gebruik als inspectie-instrumenten:
Producten bedrukt met fotopolymeerhars kunnen een nauwkeurigheid bereiken van +/- 0,1~0,2 mm, waardoor ze geschikt zijn voor gebruik als inspectiemallen. Met deze aanpak kunnen complexe driedimensionale oppervlakken worden geverifieerd aan de hand van initiële ontwerpen. Bovendien zijn de kosten voor het 3D-printen van deze gereedschappen aanzienlijk lager dan CNC-bewerking. Dit betekent dat ze effectief gebruikt kunnen worden als inspectiegereedschap met iets minder precisie en een kortere levensduur, maar tegen veel lagere kosten.
Voorbeeld 3
In dit voorbeeld gebruiken we een 3D-geprint monster om te verifiëren of de driedimensionale contour van de spuitgegoten onderdelen overeenkomt met de beoogde ontwerpwelving. We moeten eerst de vorm van dit inspectie-hulpstuk ontwerpen, dat reverse-engineered is op basis van het 3D-gekromde oppervlak van het product.

Nadat het kunststof product is gemaakt, passen we het op de mal, waarbij we met onze handen controleren of het goed past en visueel inspecteren of de contouren perfect aansluiten.

Samengevat speelt 3D printen een veelzijdige rol in rapid prototyping, van ontwerpverificatie tot markttests. Door samen te werken met onze professionele partners bieden we onze klanten uitgebreide en efficiënte 3D-printoplossingen.
5. Steunconstructies voor het corrigeren van vervormingen:
Kunststof producten kunnen soms vervormen of kromtrekken. Een veelgebruikte oplossing is om direct na het spuitgieten ondersteunende structuren in het product te gebruiken om de vervorming tegen te gaan. Zodra de steunen zijn verwijderd, kan het product weer glad worden.
Deze ondersteuningsstructuren moeten worden ontworpen met een driedimensionaal gekromde vorm om goed aan te sluiten op de zijwanden van het product, waarbij plaatselijke puntcontacten die sporen kunnen achterlaten worden vermeden. Conventionele CNC-bewerkingsmethoden voor dergelijke ontwerpen zouden kostbaar zijn, maar het gebruik van 3D-printen verlaagt de kosten aanzienlijk.

Voorbeeld 4
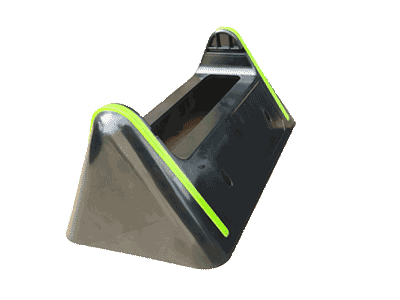
In het hieronder afgebeelde kunststofproduct zakt bijvoorbeeld de zijwand aan één kant in na spuitgieten, terwijl de andere kant vlak blijft. Met dit in gedachten hebben we een ondersteuningsstructuur ontworpen om het product effectief vorm te geven.


De materialen die we gebruiken voor 3d printen
In werkelijkheid zijn er weliswaar veel materialen beschikbaar voor rapid prototyping en 3D-printen, maar veel daarvan worden niet algemeen gebruikt of zijn vrij duur. Daarom gebruiken we momenteel alleen de volgende vier soorten materialen, rekening houdend met de kosten en beschikbaarheid:
1. Fotopolymeerhars: Dit is een veelgebruikt 3D-printmateriaal, gewaardeerd om zijn gebalanceerde algehele prestatie. Onderdelen die met fotopolymeerhars zijn geprint, hebben een glad oppervlak, een redelijke sterkte en een matige warmtebestendigheid, allemaal tegen relatief lage kosten. Het heeft echter ook nadelen: het is mogelijk niet sterk genoeg onder langdurige belasting, kan vervormen onder aanhoudende spanning en kan na verloop van tijd verkleuren.

2. Nylon: Bekend om zijn hogere sterkte, naar verluidt tot 60-80% van die van spuitgegoten nylon. De werkelijke sterkte kan echter variëren afhankelijk van de omstandigheden per fabriek, zoals de gebruikte apparatuur, productiematerialen en fabricageprocessen. Nylon heeft een duidelijk getextureerd oppervlak met zichtbare korrels en lijnen, en het is ook iets duurder.
3. PMMA (Acryl): Voornamelijk gebruikt voor onderdelen die transparantie vereisen. De transparantie is echter niet zo hoog als die van spuitgegoten transparante onderdelen, met enige oppervlakte-onregelmatigheid en een mat uiterlijk.

4. Siliconen, TPU en andere zachte rubbermaterialen: Deze materialen zijn zeer praktisch en bieden rapid prototyping-oplossingen voor producten van zacht rubber. Ze bootsen tot op zekere hoogte de eigenschappen van traditionele zachte rubbermaterialen na en zijn geschikt voor toepassingen die zachtheid en elasticiteit vereisen.

Over het algemeen is onze selectie van 3D-printmaterialen gericht op het in evenwicht brengen van prestatie, kosten en veelzijdigheid in toepassing. Door zorgvuldig materialen te kiezen die geschikt zijn voor specifieke behoeften, kunnen we effectief voldoen aan de eisen van onze klanten op het gebied van rapid prototyping en productie in kleine series.
Een uitgebreide tabel met technologieën en materialen voor rapid prototyping
Met de snelle vooruitgang van prototypingtechnologieën (waaronder 3D-printen en andere) en het steeds groter wordende aanbod aan beschikbare materialen, is het vaak niet nodig om elk materiaal diepgaand te begrijpen. Een algemene kennis is meestal voldoende.
Om een beknoptere en duidelijkere referentie te bieden, hebben we een tabel samengesteld met een overzicht van de gangbare processen voor rapid prototyping die momenteel op de markt zijn, samen met de bijbehorende materialen en de vormen van deze materialen. Op deze manier hebben onze klanten en partners snel toegang tot essentiële informatie en kunnen ze effectievere beslissingen nemen die zijn afgestemd op hun specifieke behoeften.
| Rapid Prototyping Technologie | Bijbehorende Materialen (Alleen Kunststoffen) | Vorm van materiaal |
|---|---|---|
| Fused Deposition Modeling (FDM) | PLA, ABS, PETG, TPU, etc. | Filament |
| Stereolithografie (SLA) | Fotopolymeerhars | Vloeibare hars |
| Selective Laser Sintering (SLS) | Nylon, polystyreen | Poeder |
| Digital Light Processing (DLP) | Fotopolymeerhars | Vloeibare hars |
| Fused Deposition Modeling (FDM) | PLA, ABS, PETG, TPU, etc. | Filament |
| PolyJet-printen | Verschillende fotopolymeerharsen (flexibel, stijf) | Vloeibare hars |
| Poederbed en Inkjetkop 3D-printen | Metaalpoeder, Kunststofpoeder (inclusief PMMA), Keramiekpoeder | Poeder |
| Binder Jetting (voor kunststoffen) | Acryl, nylon | Poeder |
| CNC-bewerking (voor prototyping) | ABS, Polycarbonaat, Acryl, Nylon | Vast blok |
| Vacuümgieten | Polyurethaanhars (imitatie van verschillende kunststoffen) | Vloeibare hars |
Samenvatting
Samenvattend: hoewel rapid prototyping niet onze primaire activiteit is, zijn we in staat om deze diensten te leveren via onze vertrouwde leveranciers. Dit artikel beschreef de belangrijkste beschikbare materialen en bood voorbeelden voor een snel begrip. Als u deze diensten nodig heeft, aarzel dan niet om contact met ons op te nemen.
Veelgestelde vragen
Je kunt STL-, STEP- of X_T-bestandsformaten gebruiken. Sommige andere formaten kunnen ook gebruikt worden, maar ze converteren naar deze formaten is meestal veiliger.
Over het algemeen ligt de prijs tussen $0,1-0,15 per gram. Hoe kleiner het product, hoe hoger de eenheidsprijs.
Er zijn veel soorten nylon voor 3D printen, waaronder met en zonder glasvezel. De eerste zijn duurder. Over het algemeen ligt de prijs tussen $0,25-0,35 per gram.
Zoals uit de eerder genoemde eenheidsprijzen blijkt, is de eenheidsprijs van 3D printen hoger, maar zijn er geen initiële investeringskosten voor een mal. Over het algemeen kunnen de kosten van 50-100 3D-prints oplopen tot de kosten van een matrijs. Bovendien zijn 3D-printmaterialen vaak inferieur aan de kunststoffen die worden gebruikt bij spuitgieten.
Monsters gemaakt van lichtgevoelige hars hebben 1 dag nodig, terwijl nylon en andere materialen over het algemeen 1-3 dagen nodig hebben.