


Table des matières
ToggleQu'est-ce que le moulage par injection en deux temps ?
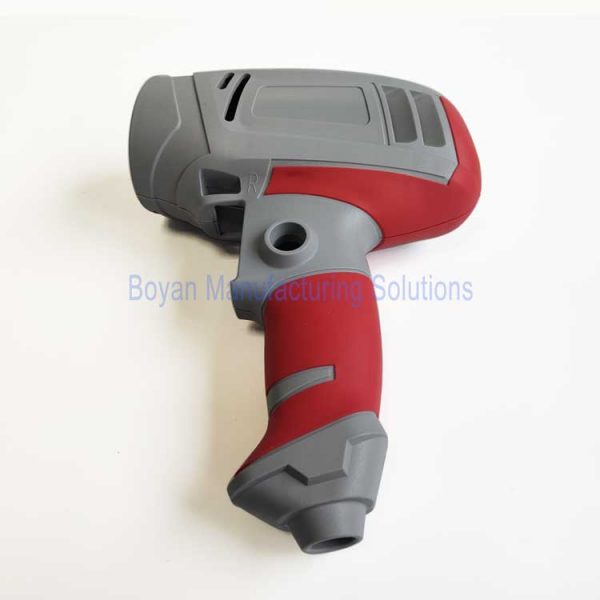
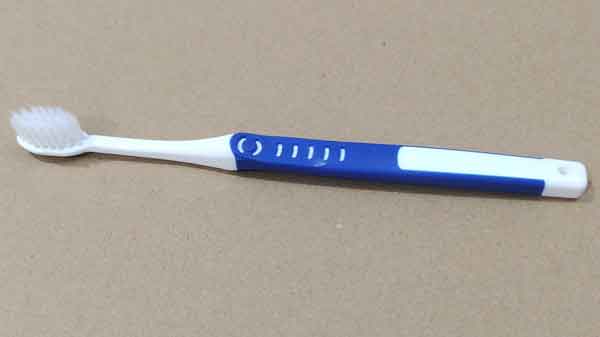
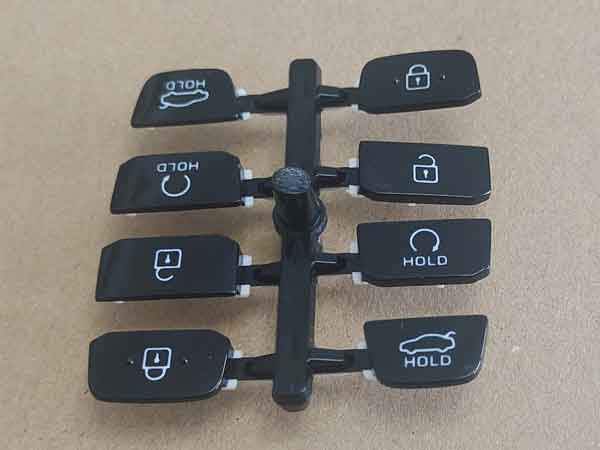
Moulage par injection bi-matière, aussi connu sous le nom de moulage bi-matière ou double injection, est une technologie de moulage par injection efficace qui crée des composants composites faits de deux couleurs ou types différents de matières plastiques en un seul cycle de moulage.
Ce procédé nécessite une presse à injecter bi-matière spécialisée équipé de tdeux ensembles distincts de vis et de fourreaux. Cette technologie est capable de produire des composants à la fois esthétiques et structurellement résistants, trouvant de nombreuses applications dans les industries automobile, électronique grand public et équipements médicaux.
Le processus de moulage par injection en deux temps
Le processus de moulage en deux temps est décrit ci-dessous, mettant en évidence les étapes complexes de la création d'un composant composite au cours d'un seul cycle de moulage :
Conception et fabrication de moules
Le moulage bi-injection nécessite l'utilisation d'une machine de moulage par injection bi-injection spécialisée et de moules conçus avec précision. La conception du moule doit prendre en compte les caractéristiques d'écoulement, de refroidissement et de solidification de deux matériaux pour garantir qu'ils se combinent correctement à l'intérieur du moule. Les étapes sont les suivantes :
Première injection: Le processus commence par l'injection du premier matériau dans l'une des unités d'injection de la presse à mouler, formant une partie du produit. Une fois cette étape terminée, le composant partiellement formé reste fixé dans le moule ou est déplacé vers une autre position par rotation ou translation du moule.
Rotation ou décalage du moule: Pour certains procédés de moulage bi-injection, le produit semi-fini issu de la première injection doit être transféré à l'intérieur du moule vers une seconde position d'injection. Cela peut être réalisé par rotation ou translation du moule, selon la conception de la machine de moulage bi-injection utilisée.
Deuxième injection: Après que la première pièce a solidifié et a été déplacée vers la seconde position, le second matériau est injecté dans le moule par une autre unité d'injection, se liant à la première pièce pour former le produit final. Cette étape nécessite un contrôle précis pour garantir une bonne adhérence entre les deux matériaux.
Refroidissement et solidification: Après l'injection du second matériau, l'ensemble du composant refroidit et se solidifie dans le moule. Cette étape est critique pour la qualité du produit, nécessitant un contrôle précis de la vitesse et de la durée de refroidissement.
Ouverture du moule et éjection: Après refroidissement et solidification, le moule est ouvert et le produit fini bicolore est éjecté.
Ce processus détaillé illustre la complexité technique et la précision requises pour le moulage en deux temps, ce qui permet de produire des composants multifonctionnels de haute qualité utilisés dans diverses industries.
Cette vidéo montre le processus d'essai du moulage bi-injection. Comme le produit est petit et présente une contre-dépouille, il ne peut pas être retiré automatiquement du moule. Il pourrait rester coincé sur l'élévateur du moule, il doit donc être retiré manuellement.
Avantages et inconvénients du moulage en deux temps
Le moulage en deux temps présente l'avantage indéniable de produire des produits complexes, de haute qualité et d'aspect divers en un seul cycle de moulage. Il permet de réduire les étapes de post-traitement, d'améliorer l'efficacité de la production et de réduire les coûts. Toutefois, cette technologie requiert des exigences élevées en matière de conception et de fabrication des moules, ce qui entraîne des investissements initiaux relativement importants.
Avantages :
Réduction des étapes et des coûts de production: Cette méthode regroupe l'injection de plusieurs matériaux en un seul cycle, éliminant les processus ultérieurs et réduisant à la fois les coûts et les temps de production.
Qualité de produit améliorée: Le moulage bi-injection peut produire des produits plus durables et structurellement stables. L'intégration de deux matériaux peut améliorer les performances globales, telles que la résistance aux chocs et les propriétés d'étanchéité.
Flexibilité de la conception: Il permet aux concepteurs de combiner différentes couleurs ou types de plastiques dans un seul composant, offrant des qualités visuelles et tactiles uniques.
Inconvénients :
Coûts de moule plus élevés: Les exigences complexes pour les moules bi-injection entraînent des coûts plus élevés. La conception et la fabrication de ces moules exigent une vaste expérience et une grande précision, augmentant considérablement les investissements initiaux par rapport aux techniques de moulage traditionnelles.
Augmentation des cadences horaires de production: Les machines de moulage bi-injection spécialisées sont plus chères que les machines de moulage par injection standard. De plus, l'utilisation de ces machines nécessite des compétences spécialisées, ce qui contribue à des taux horaires plus élevés.
Préoccupations environnementales: L'utilisation de deux matériaux distincts complique les efforts de recyclage, car séparer efficacement ces matériaux peut être difficile. La complexité du recyclage et les impossibilité de réutiliser les rebuts de production posent des défis importants pour le moulage bi-injection.
Exigences relatives aux moules pour le moulage en deux temps
Le moulage en deux temps, une technique sophistiquée de moulage par injection qui utilise simultanément deux matériaux ou couleurs différents au cours du même processus de moulage, exige des moules très précis. Pour garantir le succès de ce processus, il faut contrôler rigoureusement plusieurs aspects.
Précision de l'alignement
La précision de l'alignement des moules est cruciale. Le moulage bi-injection utilise des moules comprenant deux ensembles de moules inférieurs (mobiles) et deux ensembles de moules supérieurs (fixes), qui doivent tourner ou se déplacer pendant le processus de moulage pour s'aligner de manière interchangeable. Il est essentiel de garantir que les deux ensembles de moules sont parfaitement cohérents en termes de dimensions extérieures, cavités internes, et hauteur.
En règle générale, une MMT (machine à mesurer tridimensionnelle) est utilisée en production pour vérifier la précision des moules, afin d'éviter les défauts de moulage par injection, tels que les bavures dues à un mauvais alignement.
Conception et examen rigoureux des moules
Le processus de conception et de révision des moules doit être extrêmement méticuleux. Étant donné le coût élevé des moules à deux tirages, tout défaut dans la conception pourrait entraîner des modifications dans les deux jeux de moules, ce qui engendrerait des coûts supplémentaires. Par conséquent, lors de la phase de conception des moules, divers éléments doivent être soigneusement pris en compte, notamment la conception des portes et des glissières, la disposition des curseurs et l'agencement du système de refroidissement. Ces aspects doivent faire l'objet d'une vérification et d'une validation approfondies afin de garantir l'absence de tout oubli.
Dégradation automatique
Compte tenu de l'importance accordée à l'efficacité de la production dans le moulage en deux temps, la conception des moules doit viser, dans la mesure du possible, un dégazage automatique. Cela signifie qu'à la fin du processus de moulage par injection, l'excès de matière provenant des orifices d'injection peut être automatiquement retiré du produit sans intervention manuelle. Cela permet de réduire les coûts de main-d'œuvre et d'améliorer l'efficacité de la production.
Exigences en matière de matériaux pour le moulage en deux temps
Dans le moulage en deux temps, la liaison entre le substrat et la couche de surmoulage est obtenue par des processus chimiques et physiques, impliquant la sélection des matériaux, la conception du moule et les conditions de traitement. Ce processus de liaison garantit que deux matériaux différents s'intègrent étroitement dans le produit final, formant un composite structurellement intact et fonctionnellement robuste. Voici quelques facteurs clés de ce processus de liaison :
Sélection et compatibilité des matériaux
Le choix de matériaux compatibles est crucial pour une liaison réussie. Le substrat et les matériaux de surmoulage doivent être compatibles à l'état fondu, sans réactions chimiques indésirables. Les fournisseurs de matériaux donnent souvent des conseils sur les combinaisons de matériaux qui permettent d'obtenir la meilleure adhérence.
Traitement de surface
Dans certains cas, la surface du substrat peut subir des traitements spéciaux tels que le sablage, la gravure chimique ou l'activation de surface pour augmenter sa rugosité et sa réactivité chimique, améliorant ainsi la force de liaison avec la couche de surmoulage.
Conception des moules
La conception du moule est également essentielle pour garantir une bonne combinaison des deux matériaux. Le moule doit contrôler précisément le trajet d'écoulement de chaque matériau, en veillant à ce que le second matériau forme une couverture stable et uniforme sur la surface du premier matériau.
Paramètres de moulage par injection
Les paramètres du processus de moulage par injection, tels que la température, la pression et le temps de refroidissement, doivent être soigneusement ajustés pour s'adapter aux caractéristiques des deux matériaux. Une température et une pression adéquates peuvent favoriser une bonne liaison des matériaux, tandis qu'un temps de refroidissement approprié garantit que les matériaux se solidifient sans contrainte interne, ce qui affecte la force de liaison.
Diffusion moléculaire
À l'interface des deux matériaux à l'état fondu, diffusion moléculaire se produit, ce qui signifie que les molécules d'un matériau pénètrent dans l'autre. Cela aide à former des liaisons chimiques plus fortes et des enchevêtrements physiques, améliorant l'adhérence entre les deux matériaux
Matériaux couramment utilisés
- Matériaux de support: ABS, PC, PC/ABS, PP, PMMA, PA6, PA66, etc.
- Matériaux de surmoulage: TPE, TPU, silicone et matériaux plastiques durs utilisés comme substrats.
Il est conseillé de consulter les fournisseurs de matériaux pour confirmer la compatibilité des deux matériaux.
Grâce aux méthodes et mécanismes décrits ci-dessus, le moulage en deux temps permet d'obtenir une liaison étroite entre le substrat et la couche de surmoulage, ce qui permet de fabriquer des produits en matériaux composites à la fois esthétiques et très performants. Cette technologie est largement appliquée dans divers domaines tels que les appareils électroniques, les pièces automobiles et les instruments médicaux, offrant davantage de possibilités en matière de conception et de fonctionnalité des produits.
Comparaison entre le moulage en deux temps et le surmoulage
Lorsqu'on discute de la technologie de moulage bi-injection, il est courant de la comparer au sur-moulage. Bien que ces deux techniques semblent similaires à bien des égards, impliquant plusieurs processus de moulage par injection (deux ou plus), il existe des différences clés entre elles.
Force d'adhérence
- Moulage en deux temps excelle dans ce domaine. Cette technique assure une liaison étroite entre deux matériaux dans un processus continu. Comme le matériau de substrat de la première injection n'est pas complètement refroidi, il est plus facile pour les chaînes moléculaires des deux matériaux de s'enchevêtrer et de fusionner, obtenant ainsi une liaison plus forte. De plus, le moulage bi-injection garantit que les taux de refroidissement et le retrait des deux matériaux sont plus cohérents, réduisant la séparation due à un retrait désaccordé des matériaux.
- Surmoulage nécessite de placer manuellement la première pièce moulée par injection dans un autre moule pour la seconde injection, ce qui peut affecter l'étanchéité de la liaison des matériaux.
Coût de production
- Moulage en deux temps est plus efficace, car il permet de réaliser les deux injections en continu. Bien que le coût de production horaire puisse être plus élevé, l'efficacité globale pourrait réduire le coût de production total.
- Surmoulage augmente les coûts de main-d'œuvre en exigeant le placement manuel de la pièce de substrat dans un autre moule, et les injections étant des processus distincts, cela pourrait entraîner des coûts de traitement globaux plus élevés. Toutefois, pour la production de petits lots, le surmoulage pourrait être plus approprié en raison de son investissement initial plus faible.
Diversité des conceptions
- Moulage en deux temps offre une plus grande souplesse de conception. Son processus de production unique permet de réaliser des conceptions plus complexes au cours de la deuxième injection, par exemple en activant les curseurs et les élévateurs seulement après la deuxième injection, ce qui offre un espace plus large pour la conception des produits.
- Surmoulage limite la possibilité de réintroduire des noyaux ou des curseurs pour les structures complexes une fois que la pièce de substrat est placée dans le moule, ce qui restreint quelque peu la diversité des conceptions. Certaines conceptions spécifiques ne peuvent être réalisées que par le moulage en deux temps et non par le surmoulage.
Fabrication de précision
- Moulage en deux temps atteint une précision de positionnement plus élevée grâce à son processus de production continu, qui ne nécessite pas de retirer la pièce de substrat du moule, améliorant ainsi la précision de fabrication globale du produit.
- Surmoulage introduit des erreurs de positionnement lors du placement manuel de la première pièce moulée par injection dans un autre moule, affectant la précision du produit final.
En conclusion, si le moulage en deux temps et le surmoulage permettent tous deux de créer des matériaux composites par le biais de processus d'injection multiples, ils offrent chacun des avantages uniques adaptés à des besoins de fabrication différents.
- Le moulage en deux parties se distingue par sa force d'adhérence supérieure, sa souplesse de conception et sa précision, idéales pour les projets complexes à grande échelle.
- Le surmoulage, quant à lui, offre des avantages en termes de coûts et de simplicité, ce qui le rend plus adapté aux applications à plus petite échelle ou moins complexes.
Le choix entre les deux dépend des exigences spécifiques du projet, des coûts et des résultats souhaités.
Conclusion
En résumé, le moulage en deux temps est une technique avancée de moulage par injection qui combine efficacement deux matériaux ou couleurs différents en un seul cycle, offrant des avantages significatifs en termes de flexibilité de conception, de qualité de produit et d'efficacité de production. Malgré un investissement initial plus élevé dans la conception des moules et des machines, cette technologie constitue un argument convaincant pour les applications nécessitant des composants complexes et multi-matériaux de haute précision et résistance.
