


Table des matières
ToggleComprendre les principes fondamentaux du polycarbonate dans le moulage par injection
Polycarbonate (PC) est un thermoplastique amorphe matériau, un polymère de haute masse moléculaire contenant des groupes carbonate (-O-C(=O)-O-) dans sa chaîne moléculaire. Il est synthétisé par une réaction de polymérisation impliquant le bisphénol A (BPA) et le phosgène (COCl2). Connu comme un thermoplastique haute performance, le PC est largement utilisé pour son excellente transparence, sa résistance à la chaleur et sa résistance aux chocs.
Paramètres de base du PC
- Densité: La fourchette est généralement comprise entre 1,20 à 1,22 g/cm³.
- Point de fusion: Environ 260°C à 270°C.
- Température de moulage par injection: 270-320°C.
- Température de transition vitreuse (Tg): Environ 135-150°C.
- Résistance à l'impact d'une poutre en porte-à-faux: Environ 60 KJ/m2.
- Résistance à la traction: Environ 60 à 70 MPa (mégapascals).
- Résistance à la flexion: Peut atteindre environ 90 à 120 MPa.
- Transparence: Jusqu'à 90% dans le domaine de la lumière visible.
- Résistance chimique: Bonne résistance aux acides et bases faibles, mais sensible à certains solvants et produits chimiques puissants.
- Absorption de l'eau: Bonne, avec un faible taux d'absorption d'environ 0,3%. Tendance à l'hydrolyse à haute température.
Avantages du polycarbonate (PC)
- Transparence et brillance élevées: Le PC possède d'excellentes propriétés optiques avec un taux de transmission de la lumière de 90%, comparable à celui du verre, mais plus léger et moins susceptible de se briser. Avec le PMMA et le PS, il constitue le plastique transparent le plus couramment utilisé.
- Résistance exceptionnelle à la chaleur et au froid: Le PC reste stable à des températures plus élevées (généralement entre 140°C et 150°C) et peut être utilisé à des températures aussi basses que -60°C à -40°C sans devenir cassant.
- Résistance élevée aux chocs: La résistance aux chocs du PC est 250 à 300 fois supérieure à celle du verre ordinaire et 30 fois supérieure à celle des feuilles d'acrylique de même épaisseur, ce qui en fait un matériau très durable.
- Retardateur de flamme: Le PC possède naturellement des propriétés ignifuges qui lui permettent d'obtenir un classement UL94 V2 même sans additifs.
- Excellente isolation électrique: Il est donc largement applicable dans les domaines de l'électronique et de l'électricité.
- Bonne résistance au fluage et stabilité dimensionnelle pendant le traitement.
Inconvénients du polycarbonate :
- Susceptibilité au grattage: Le matériau PC est relativement souple et sujet aux rayures. Cela peut poser problème dans les applications nécessitant transparence et résistance à l'abrasion. Par conséquent, il est courant d'appliquer un revêtement résistant aux rayures à la surface.
- Sujet à la fissuration sous contrainte: Le matériau PC peut développer des fissures de contrainte lorsqu'il est soumis à des contraintes mécaniques ou à certains produits chimiques, en particulier au niveau des bords ou des points faibles. Ces fissures sont causées par des contraintes internes, éventuellement dues à un traitement inadéquat ou à une force excessive lors de l'assemblage. Les fissures de contrainte n'affectent pas seulement l'apparence, mais réduisent également de manière significative la résistance mécanique. Pour réduire ce risque, il est important de gérer les contraintes lors de la conception et du traitement, et d'éviter tout contact avec certains produits chimiques.
- Difficultés de traitement: La difficulté de traitement du PC se reflète également dans sa fluidité relativement faible et son niveau élevé. point de fusion, Les températures de chauffage sont généralement comprises entre 220°C et 260°C. Cela nécessite des températures de chauffage plus élevées lors du moulage par injection ou d'autres traitements thermoplastiques, ce qui augmente la consommation d'énergie et exige davantage de l'équipement de traitement. En outre, la fluidité plus faible du PC par rapport à d'autres plastiques peut entraîner un remplissage insuffisant ou inégal dans des moules complexes ou minces.
- Sensibilité aux UV: Le PC peut jaunir et devenir cassant lorsqu'il est exposé à la lumière UV pendant de longues périodes. Pour éviter cela, des stabilisateurs UV sont souvent ajoutés ou un revêtement protecteur est appliqué à la surface.
- Sensibilité chimique: Le PC est sensible à certains produits chimiques, en particulier certains solvants, nettoyants et graisses comme l'alcool, les cétones, les acides et les bases, qui peuvent provoquer des fissures ou une dégradation.
- Coût élevé: Comparé à d'autres types de plastiques, le PC est généralement plus coûteux.
- Préoccupations environnementales et sanitaires: L'un des principaux composants du PC est Bisphénol A (BPA), un perturbateur endocrinien qui a attiré l'attention. Les impacts potentiels du BPA sur la santé, en particulier dans les produits pour nourrissons et enfants, sont devenus un sujet de préoccupation publique et réglementaire.
Applications du polycarbonate dans le moulage par injection
Le polycarbonate (PC) joue un rôle crucial dans divers produits moulés par injection en raison de ses caractéristiques uniques et est largement utilisé dans les domaines suivants :
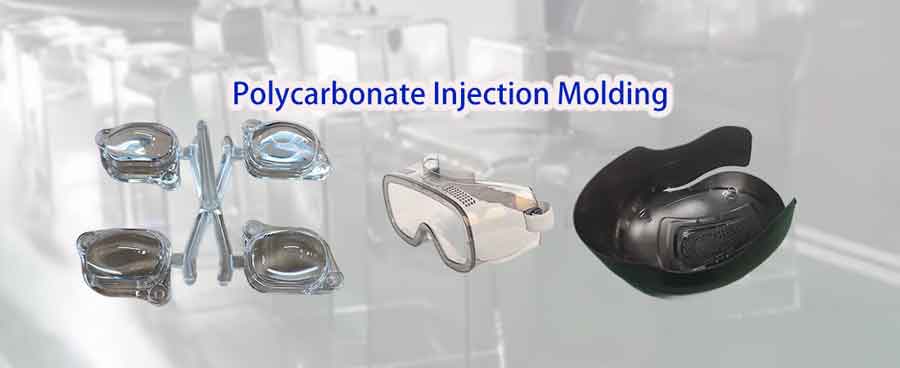
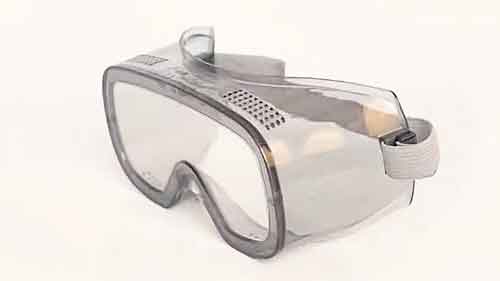
Boîtiers et lunettes transparents: La haute transparence et la résistance du PC le rendent idéal pour la fabrication de divers boîtiers transparents et lunettes de protection.
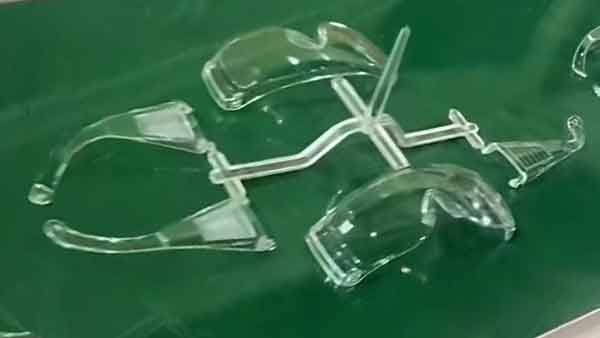
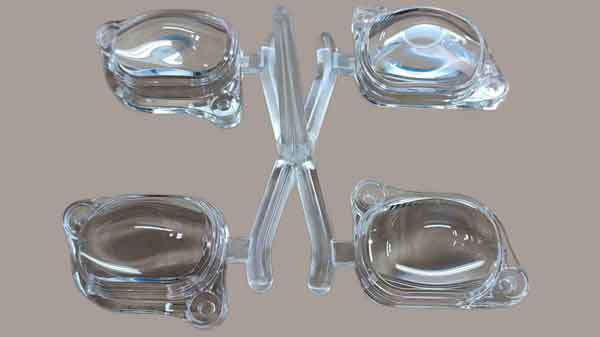
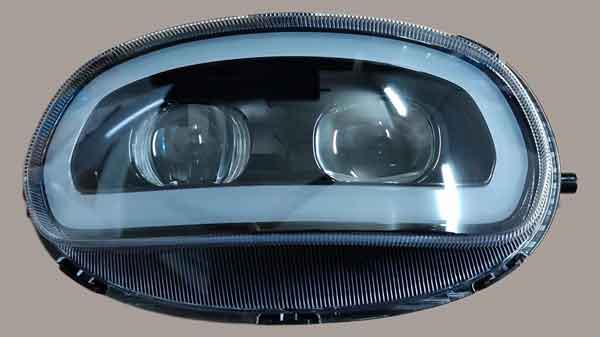
- Lentilles optiques: Le PC est largement utilisé dans le domaine optique. Par exemple, il est utilisé pour produire des lentilles de lampes LED, des lentilles de feux automobiles et des couvercles de phares de voiture. Ces applications tirent pleinement parti de la transmission de la lumière et de la résistance à la chaleur du PC.
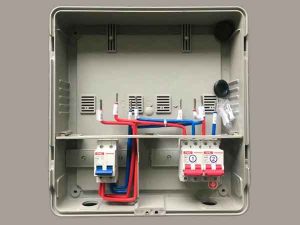
Boîtiers pour produits électriques: Le PC est également largement utilisé dans la fabrication de boîtiers pour produits électriques, tels que les boîtiers de compteurs électriques. Le choix du PC est principalement dû à ses propriétés ignifuges, sa résistance aux intempéries et sa résistance et ténacité élevées, garantissant la sécurité et la durabilité des produits électriques.
Disques optiques: Les disques optiques, tels que les CD et DVD, sont généralement fabriqués en matériau PC, bénéficiant de ses excellentes propriétés optiques et de sa facilité de mise en œuvre.
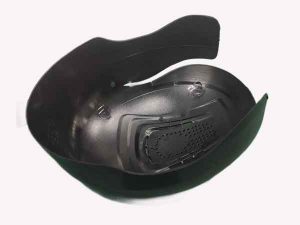
Casques de sécurité: La haute résistance aux chocs du PC en fait un matériau idéal pour la fabrication de casques de sécurité, largement utilisés dans la construction, le sport et d'autres domaines nécessitant une protection de la tête.
Boîtiers d'appareils électroniques: Y compris les boîtiers pour ordinateurs et casques audio, l'application du matériau PC offre une solution légère, durable et esthétique.
Ces applications démontrent l'utilisation généralisée du PC dans l'industrie moderne et dans la vie de tous les jours. Ses caractéristiques, telles que la transparence, la résistance et l'ignifugation, jouent un rôle important dans de nombreux domaines.
Types de PC et PC modifiés
Comprenons rapidement les différents types de polycarbonate (PC) et la nature du PC modifié. Le PC modifié désigne les matériaux obtenus en ajoutant différents matériaux de renforcement ou additifs à la résine PC de base afin d'améliorer ou de renforcer ses propriétés d'origine. Les types courants de PC modifié comprennent :
PC de haute et basse masse moléculaire: Le PC de haut poids moléculaire a des chaînes plus longues, montrant généralement une résistance plus élevée, une meilleure résistance à la chaleur et des propriétés mécaniques supérieures. Il convient aux applications hautes performances comme les matériaux blindés et les pièces mécaniques haut de gamme. À l'inverse, le PC de bas poids moléculaire, avec des chaînes plus courtes, est plus facile à transformer et à mouler, mais présente généralement une résistance mécanique et une résistance à la chaleur inférieures. Ce type de PC convient davantage aux produits de consommation courante et aux applications non intensives.
PC renforcé de fibres de verre: Le renforcement du PC avec des fibres de verre améliore sa résistance mécanique et sa stabilité dimensionnelle, le rendant plus adapté aux applications nécessitant une résistance et une rigidité élevées.
PC ignifuge: L'ajout d'ignifugeants améliore les propriétés ignifuges du PC. Non modifié, le PC a une classification ignifuge V2, insuffisante pour de nombreux produits. Avec des ignifugeants ajoutés, il peut atteindre une classification V0. Les ignifugeants peuvent être halogénés ou non halogénés.
PC résistant aux UV: En ajoutant des stabilisants UV, la résistance aux intempéries du PC pour usage extérieur est améliorée, réduisant la décoloration et la dégradation des performances dues à une exposition prolongée aux UV.
Alliage PC/ABS: Le mélange de PC avec de l'ABS (acrylonitrile butadiène styrène) combine la résistance élevée et la résistance à la chaleur du PC avec la facilité de transformation et la douceur de surface de l'ABS, ainsi qu'une résistance aux fissures sous contrainte. Ce mélange est largement utilisé dans les pièces automobiles, les boîtiers d'appareils électroniques, etc.
PC renforcé de fibre de carbone: L'incorporation de fibres de carbone améliore la résistance et la stabilité thermique du matériau, ce qui convient aux applications légères et hautes performances dans les industries aérospatiale et automobile.
Alliage PC/PBT ou PC/PET: En mélangeant avec du PBT (polybutylène téréphtalate) ou du PET (polyéthylène téréphtalate), la résistance chimique et la résistance aux chocs sont améliorées, souvent utilisées pour les produits nécessitant une résistance à la corrosion chimique et une résistance aux chocs élevée.
PC transparent: Bien que le PC soit intrinsèquement transparent, des modifications spécifiques peuvent encore améliorer sa transparence et ses propriétés optiques, ce qui le rend adapté aux produits optiques et aux articles décoratifs nécessitant une transparence élevée.
Alliage PC/ASA: L'alliage avec l'ASA (Acrylate-Styrène-Acrylonitrile) améliore la résistance aux intempéries et aux UV, ce qui le rend adapté aux applications exposées à l'extérieur pendant de longues périodes.
Ces matériaux PC modifiés, avec leur combinaison unique de propriétés, trouvent de nombreuses applications dans divers domaines industriels. Grâce à la modification, la gamme d'applications du PC a été considérablement élargie, ce qui permet de répondre à des exigences de performance plus strictes ou plus spécifiques.
Paramètres de moulage par injection du polycarbonate (PC)
Comprendre les bons paramètres pour le moulage par injection du PC est crucial pour une qualité de produit optimale. Voici un aperçu :
Conception d'un coureur et d'une porte
- Coureurs: Les goulottes sont conçues pour être aussi épaisses et courtes que possible, avec un minimum de courbures. Les sections transversales rondes et les glissières polies contribuent à réduire la résistance à l'écoulement de la matière fondue.
- Portes: Tous forme de portail peuvent être utilisés, mais leur diamètre ne doit pas être inférieur à 1,5 mm. Pour les pièces transparentes, de grandes portes sont généralement utilisées afin d'éviter les défauts tels que les bulles et les marques de stress.
Température et durée de séchage
- Les matériaux PC doivent être soigneusement séchés avant d'être transformés, généralement à une température de 100°C à 120°C pendant 3 à 4 heures, afin d'éviter les défauts de surface et la fissuration du produit.
Paramètres clés du moulage par injection
- Température d'injection: Généralement comprise entre 270°C et 320°C, cette plage est cruciale pour faire fondre le matériau PC en vue de l'injection.
- Température du moule: La température doit se situer entre 80°C et 120°C. Des températures plus élevées peuvent être nécessaires pour les formes complexes ou les parois minces, mais elles ne doivent pas dépasser la température de déformation thermique du moule. Une température de moule appropriée permet de réduire les contraintes de moulage et d'améliorer la transparence du produit.
- Pression d'injection: Généralement entre 50 et 150 MPa. Une pression plus élevée permet au matériau PC de remplir complètement le moule.
- Pression de maintien: L'importance et la durée de la pression de maintien ont un impact significatif sur la tension interne des produits en PC. Une pression trop faible peut entraîner bulles sous vide ou la surface coulant, tandis qu'une pression trop élevée peut entraîner une forte contrainte interne près de la grille. Une approche courante consiste à augmenter la température du matériau tout en maintenant une faible pression.
- Vitesse d'injection: Ajuster en fonction de la forme et de la taille spécifiques du produit. Les produits à parois fines ou à long écoulement peuvent nécessiter des vitesses d'injection plus élevées. Dans le cas contraire, des vitesses moyennes ou lentes sont préférables, idéalement avec une injection en plusieurs étapes, typiquement lente-rapide-lente.
- Vitesse de la vis: En raison de la viscosité élevée du PC, la vitesse de la vis ne doit pas être trop élevée afin de faciliter la plastification, l'éventation et la maintenance de la presse à injecter. Généralement, elle doit être contrôlée entre 30 et 60 tr/min, avec une contre-pression de 10 à 15 % de la pression d'injection. Une vitesse de vis appropriée assure un chauffage et un mélange uniformes.
- Taille de la machine: Le poids optimal du produit est d'environ 40 à 60 % de la capacité de la presse à injecter. Si la capacité de la machine est mesurée en onces de polystyrène, réduisez de 10 %.
- Vis: Étant donné la bonne stabilité thermique et la viscosité élevée du PC, une vis avec un rapport longueur/diamètre (L/D) supérieur à 20:1, au moins 15:1, est idéale, ce qui implique une vis plus longue et plus fine. Le taux de compression doit être de 1,5:1 à 3:1. Le type à bague coulissante doit être utilisé pour le clapet anti-retour à l'extrémité avant de la vis, avec un jeu d'écoulement de résine d'au moins 3,2 mm.
- Pression de serrage: Calculez en fonction de la surface projetée du produit, avec 0,47 à 0,78 tonne par centimètre carré (ou 3 à 5 tonnes par pouce carré).
- Contre-pression: Une contre-pression plus faible permet de réduire la dégradation du matériau, généralement entre 5 et 20 MPa.
- Temps de refroidissement: Régler en fonction de l'épaisseur du produit et de la température du moule pour assurer un refroidissement et une prise complets.
Ces paramètres doivent être ajustés et optimisés en fonction des conditions réelles de la machine, des caractéristiques des matériaux et des exigences de conception du produit. Des paramètres de moulage par injection corrects sont essentiels pour garantir la qualité du produit et l'efficacité de la production.
Conclusion
En conclusion, la maîtrise du polycarbonate dans le moulage par injection ouvre la voie à de nombreuses applications de haute performance grâce à ses propriétés uniques. En comprenant les bonnes techniques, les bons paramètres et les bonnes modifications, les fabricants et les concepteurs peuvent exploiter tout le potentiel du PC, garantissant ainsi des produits durables, de haute qualité et polyvalents dans un large éventail d'industries.

Les commentaires sont fermés.