


目次
トグル射出成形におけるポリカーボネートの基礎を理解する
ポリカーボネート(PC) は 非晶性熱可塑性 材料であり、 高分子 含有する カーボネート基 (-O-C(=O)-O-)を分子鎖に持つ。ビスフェノールA(BPA)とホスゲン(COCl2)の重合反応によって合成される。高性能熱可塑性プラスチックとして知られ、PCはその卓越した透明性、耐熱性、耐衝撃性により広く使用されている。.
PCの基本パラメータ
- 密度:通常範囲 1.20~1.22 g/cm³。.
- 融点:約260°Cから270°C。.
- 射出成形温度:270-320°C。.
- ガラス転移温度(Tg):約135-150°C。.
- 片持ち梁ノッチ衝撃強度:約60 KJ/m2。.
- 引張強度:約60~70 MPa(メガパスカル)。.
- 曲げ強度:約90から120 MPaに達することができます。.
- 透明性:可視光範囲で最大90%まで。.
- 耐薬品性:弱酸や弱塩基に対して良好な耐性がありますが、特定の溶剤や強力な化学薬品には敏感です。.
- 吸水率:良好で、吸湿率は約0.3%と低いです。高温では加水分解する傾向があります。.
ポリカーボネート(PC)の利点
- 高い透明性と光沢:PC材料は優れた光学特性を誇り、光透過率は90%で、ガラスに匹敵しますが、より軽量で割れにくいです。PMMAやPSとともに、最も一般的に使用される透明プラスチックを形成しています。.
- 優れた耐熱性および耐寒性:PCはより高い温度(通常140°Cから150°Cの間)でも安定しており、-60°Cから-40°Cの低温でも脆くなることなく使用できます。.
- 高衝撃抵抗:PCの耐衝撃性は、普通のガラスの250~300倍、同じ厚さのアクリル板の30倍で、非常に耐久性の高い材料です。.
- 難燃性:PCは自然に難燃性を有しており、添加剤なしでもUL94 V2等級を達成します。.
- 優れた電気絶縁性:これにより、電子・電気分野で広く適用可能です。.
- 加工中の良好なクリープ抵抗性と寸法安定性.
ポリカーボネートの欠点:
- 傷つきやすさ:PC材料は比較的軟らかく、傷が付きやすい。これは透明性と耐摩耗性が求められる用途では問題となる可能性がある。そのため、一般的にコーティングを施すことが多い。 耐スクラッチコーティング 表面へ。.
- 応力クラック傾向:PC材料は、機械的応力や特定の化学薬品にさらされると、特に端部や弱点で応力亀裂が発生することがあります。これは内部応力によるもので、不適切な加工や組立時の過度の力が原因である可能性があります。応力亀裂は外観に影響を与えるだけでなく、機械的強度を大幅に低下させます。このリスクを軽減するためには、設計や加工中の応力管理、および特定の化学薬品との接触を避けることが重要です。.
- 加工困難:PCの加工難易度は、比較的低い流動性と高い 融点, 通常、220°Cから260°Cの間です。射出成形や他の熱可塑性樹脂加工ではより高い加熱温度が必要となり、エネルギー消費が増加し、加工設備への要求も高まります。さらに、PCは他の一部のプラスチックと比較して流動性が低いため、複雑な形状や細長い金型設計では充填不足や不均一な充填が生じる可能性があります。.
- UV感度PCは長時間紫外線にさらされると黄変や脆化を起こすことがあります。これを防ぐため、UV安定剤を添加したり、表面に保護コーティングを施すことが一般的です。.
- 化学感度PCは特定の化学物質、特にアルコール、ケトン、酸、塩基などの溶剤、洗浄剤、グリースに対して敏感であり、クラックや劣化を引き起こす可能性があります。.
- 高コスト他の種類のプラスチックと比較して、PCは一般的にコストが高くなります。.
- 環境および健康上の懸念:PCの主成分の一つは ビスフェノールA (BPA), 、注目を集めている内分泌かく乱物質である。BPAの潜在的な健康影響、特に乳幼児や子供向け製品における影響は、社会的および規制上の関心の的となっている。.
射出成形におけるポリカーボネートの応用
ポリカーボネート(PC)は、その独特な特性により、様々な射出成形製品において重要な役割を果たしており、以下の分野で広く使用されています:
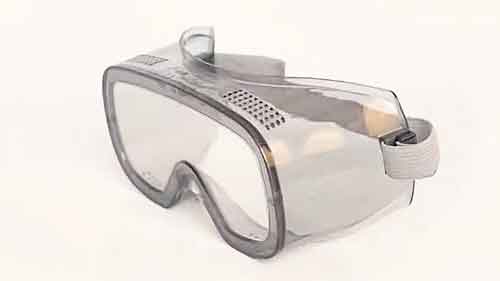
透明ケーシングとゴーグル:PCの高い透明性と強度により、各種透明筐体やゴーグルの製造に最適である。.
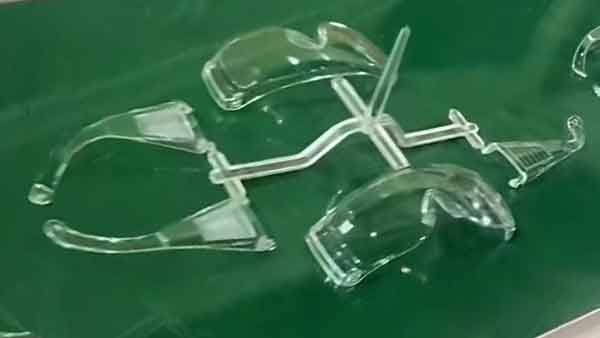
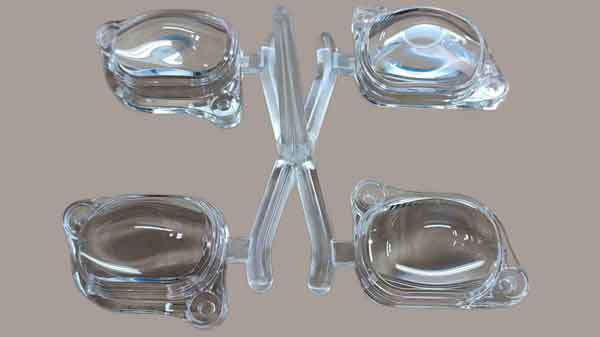
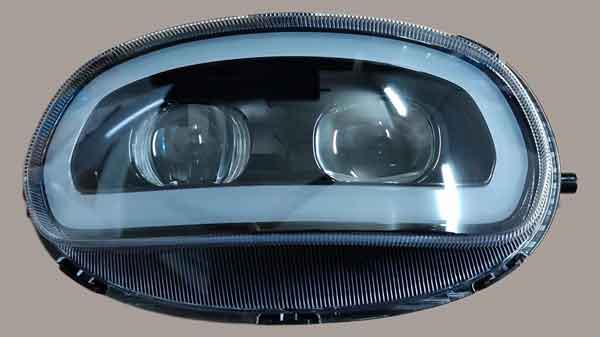
- 光学レンズ:PCは光学分野で広く使用されている。例えば、LEDランプレンズ、自動車用ライトレンズ、自動車ヘッドライトカバーの製造に用いられる。これらの用途は、PCの光透過性と耐熱性を最大限に活用している。.
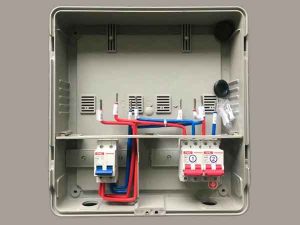
電気製品用ケーシング:PCは電気製品の筐体、例えば電気メーターのハウジングの製造にも広く使用されている。PCが選ばれる主な理由は、その難燃性、耐候性、高い強度と靭性にあり、電気製品の安全性と耐久性を確保している。.
光ディスク:CDやDVDなどの光ディスクは、通常PC材料で作られており、その優れた光学特性と加工性を活かしている。.
安全ヘルメット:PCの高い耐衝撃性により、安全ヘルメットの製造に理想的な材料となり、建設、スポーツ、その他頭部保護が必要な分野で広く使用されている。.
電子機器筐体:コンピューターやヘッドホンの筐体を含め、PC材料の使用により、軽量で耐久性があり、美観に優れたソリューションが提供される。.
これらの用途は、PCが現代の産業や日常生活で広く使用されていることを示しています。高い透明性、強度、難燃性などの特徴は、多くの分野で重要な役割を果たしています。.
PCおよび改質PCの種類
ポリカーボネート(PC)の各種タイプと改質PCの性質を簡単に理解しましょう。改質PCとは、ベースとなるPC樹脂に異なる補強材や添加剤を加えることで、元の特性を改善または強化した材料を指す。一般的な改質PCの種類には以下が含まれる:
高分子量および低分子量PC:高分子量PCは鎖長が長く、一般的に高い強度、優れた耐熱性、優れた機械的特性を示す。防弾材料や高級機械部品などの高性能用途に適している。一方、低分子量PCは鎖長が短く、加工や成形が容易であるが、通常は機械的強度と耐熱性が低い。このタイプのPCは、一般的な消費財や非高負荷用途により適している。.
ガラス繊維強化PC:ガラス繊維でPCを強化すると、機械的強度と寸法安定性が向上し、高い強度と剛性が求められる用途により適するようになる。.
難燃PC:難燃剤の添加により、PCの難燃性が向上する。未改質のPCは難燃性評価V2であり、多くの製品には不十分である。難燃剤を添加することでV0評価に達することができる。難燃剤はハロゲン系または非ハロゲン系がある。.
耐UV PC:紫外線安定剤を添加することで、屋外使用向けPCの耐候性が強化され、長期間の紫外線曝露による変色や性能劣化が低減される。.
PC/ABSアロイ:PCとABS(アクリロニトリルブタジエンスチレン)を混合することで、PCの高い強度と耐熱性、ABSの加工容易性と表面平滑性、さらに耐応力割れ性が組み合わされる。これは自動車部品、電子機器筐体などで広く使用されている。.
炭素繊維強化PC:炭素繊維を配合することで、材料の強度と熱安定性が向上し、航空宇宙および自動車産業における軽量・高性能用途に適している。.
PC/PBTまたはPC/PETアロイ:PBT(ポリブチレンテレフタレート)またはPET(ポリエチレンテレフタレート)とブレンドすることで、耐薬品性と耐衝撃性が強化され、耐薬品腐食性と高い衝撃強度が求められる製品によく使用される。.
透明PC:PCは本質的に透明であるが、特定の改質により透明性と光学特性をさらに高めることができ、高い透明性が求められる光学製品や装飾品に適している。.
PC/ASAアロイ:ASA(アクリレート-スチレン-アクリロニトリル)とのアロイ化により耐候性と耐UV性が向上し、長期間屋外に曝される用途に適している。.
これらの改質PC材料は、その独特な特性の組み合わせにより、様々な産業分野で広く応用されています。改質を通じて、PCの適用範囲は大きく拡大し、より厳しいまたは特定の性能要件を満たしています。.
ポリカーボネート(PC)の射出成形パラメータ
PCの射出成形における適切なパラメータを理解することは、最適な製品品質を得るために重要である。以下に概要を示す:
ランナーとゲート設計
- ランナーランナーはできるだけ太く短く、曲がりを最小限に設計します。丸い断面と研磨されたランナーは、溶融樹脂の流動抵抗を低減するのに役立ちます。.
- ゲート:任意 ゲート形式 使用可能ですが、直径は1.5mm未満にしてはいけません。透明部品の場合、気泡や応力マークなどの欠陥を避けるため、一般的に大きなゲートが使用されます。.
乾燥温度と時間
- PC材料は加工前に十分な乾燥が必要で、通常100°Cから120°Cで3〜4時間乾燥させ、表面欠陥や製品のクラックを防ぎます。.
主要な射出成形パラメータ
- 射出温度通常270°Cから320°Cの間で、この範囲はPC材料を溶融して射出するために重要です。.
- 金型温度約80°Cから120°Cに設定します。複雑な形状や薄肉部品ではより高い温度が必要になる場合がありますが、金型の熱変形温度を超えてはいけません。適切な金型温度は成形応力を低減し、製品の透明性を向上させるのに役立ちます。.
- 射出圧力一般的に50〜150 MPaの間です。より高い圧力はPC材料が金型を完全に充填するのに役立ちます。.
- 保持圧力保圧の大きさと持続時間はPC製品の内部応力に大きな影響を与えます。圧力が低すぎると 真空バブル または表面 シンキング, 一方、圧力が高すぎるとゲート付近で高い内部応力が生じる可能性があります。一般的なアプローチは、高い材料温度と低い保圧です。.
- 射出速度製品の具体的な形状とサイズに応じて調整します。薄肉部品や長流動製品ではより速い射出速度が必要になる場合があります。それ以外では、中速または低速が好ましく、理想的には多段射出(通常は低速-高速-低速)が用いられます。.
- スクリュー速度:PCは高粘度であるため、可塑化、ベント、射出成形機のメンテナンスを容易にするためにスクリュー回転数を高くしすぎないようにする。通常、30~60 rpmの範囲で制御し、背圧は射出圧力の10~15%とする。適切なスクリュー回転数により、均一な加熱と混練が確保される。.
- 機械サイズ:最適な製品重量は射出成形機の能力の約40~60%である。成形機の能力がポリスチレンオンスで表されている場合は、10%減らす。.
- スクリュー:PCは熱安定性が高く高粘度であるため、L/D比が20:1以上、少なくとも15:1のスクリューが理想的であり、長くて細いスクリューを意味する。圧縮比は1.5:1~3:1とする。スクリュー前端の逆止弁にはスライディングリングタイプを使用し、樹脂流動ギャップは少なくとも3.2mmとする。.
- クランプ圧力:製品の投影面積に基づいて計算し、1平方センチメートルあたり0.47~0.78トン(または1平方インチあたり3~5トン)とする。.
- 背圧低い背圧は材料の劣化を低減するのに役立ち、通常5〜20 MPaの間です。.
- 冷却時間製品の厚さと金型温度に基づいて調整し、十分な冷却と固化を確保します。.
これらのパラメータは、実際の機械の状態、材料特性、製品設計要件に応じて調整および最適化する必要があります。正しい射出成形パラメータは、製品品質と生産効率を確保するために不可欠です。.
結論
結論として、射出成形におけるポリカーボネートを習得することは、その独特な特性により高性能な応用の領域を開きます。適切な技術、パラメータ、改質を理解することで、メーカーや設計者はPCの全潜在能力を活用し、幅広い産業において耐久性、高品質、多様性に優れた製品を確保できます。.

コメントは受け付けていません。